

Bland de fyra huvudfamiljerna av rostfritt stål, martensitiskt rostfritt stål intar en unik och framstående position.
Till skillnad från austenitiska kvaliteter, som inte kan härdas genom värmebehandling, eller ferritiska kvaliteter, som erbjuder begränsad härdbarhet, Martensitiska rostfria stål är härdbara genom värmebehandling - kapabla att uppnå hög hårdhet, styrka, och slitstyrka genom härdning och härdning.
Denna kombination av korrosionsbeständighet och mekanisk prestanda gör dem till det valda materialet för applikationer som kräver både hållbarhet och motståndskraft mot aggressiva miljöer.
Från bestick och kirurgiska instrument till turbinblad och fordonskomponenter, Martensitiska rostfria stål är oumbärliga i otaliga industriella och konsumenttillämpningar.
1. Vad är martensitiskt rostfritt stål?
Martensitisk rostfritt stål är en kategori av rostfritt stål som kan utveckla en övervägande martensitisk mikrostruktur genom värmebehandling.
Det klassificeras i allmänhet separat från austenitisk, ferritisk, duplex-, och nederbördshärdande rostfria stål eftersom dess primära förstärkningsmekanism är baserad på omvandlingen av austenit till martensit under kylning, följt av anlöpning för att uppnå den nödvändiga balansen av mekaniska egenskaper.
I förenklade termer, tillverknings- och värmebehandlingssekvensen följer omvandlingen:
Glödgad struktur → Austenitisering → Släckning → Martensitisk struktur → Temperering → Slutliga tekniska egenskaper
Processen börjar med att värma upp stålet till en lämplig austenitiserande temperatur, där mikrostrukturen omvandlas till austenit och legeringselement omfördelas efter sammansättning och termisk cykel.
Komponenten kyls sedan tillräckligt snabbt för att undertrycka bildandet av mjukare jämviktsstrukturer och främja martensitisk transformation.
Den resulterande martensiten kännetecknas av en mycket ansträngd kristallstruktur som innehåller övermättat kol.
Detta ger hög hårdhet och styrka, men nysläckt martensit kan också ha begränsad seghet och betydande restspänning.
Följaktligen, Martensitiska komponenter i rostfritt stål utsätts vanligtvis för härdning, vilket minskar sprödheten och gör det möjligt för ingenjörer att skräddarsy den slutliga hårdheten och segheten.
Den martensitiska förvandlingen
Den martensitiska transformationen är diffusionsfri, omvandling av skjuvtyp som uppstår när austenit (Fcc) kyls snabbt under martensitstarttemperaturen (MS).
Transformationen är momentan och involverar inte diffusion av kolatomer - kol förblir fångat i gittret, skapa en övermättad fast lösning.
| Etapp | Beskrivning | Temperatur |
| Austenitiserande | Uppvärmning till 950–1050°C för att bilda austenit. | 950–1050 ° C |
| Släckning | Snabb kylning (olja, luft, eller vatten) att omvandla austenit till martensit. | Nedan Ms |
| Härdning | Återuppvärmning till 150–650°C för att lindra stress och justera egenskaper. | 150–650 ° C |
2. Kemisk sammansättning av martensitiskt rostfritt stål
Eftersom martensitiskt rostfritt stål täcker en bred familj av kvaliteter, intervallen nedan är representativa industriintervall snarare än krav för en enskild kvalitet.
| Legeringselement | Typiskt sortiment (wt%) | Primär funktion i martensitiskt rostfritt stål |
| Krom (Cr) | 10.5–18,0% | Ger den grundläggande korrosions- och oxidationsbeständigheten hos rostfritt stål och påverkar starkt fasstabiliteten. |
| Kol (C) | 0.03–1,20% | Primärt härdande och förstärkande element i konventionella martensitiska kvaliteter. |
| Nickel (I) | 0–3.0% | Förbättrar seghet, Härdbarhet, och fasstabilitet i utvalda kvaliteter. |
| Molybden (Mo) | 0–1,5 % | Förbättrar lokal korrosionsbeständighet och bidrar till härdbarhet och prestanda vid förhöjda temperaturer. |
| Mangan (Mn) | 0–1,5 % | Stöder deoxidation och påverkar austenitstabilitet och härdbarhet. |
Kisel (Och) |
0–1,0% | Fungerar i första hand som en deoxidator vid ståltillverkning och kan bidra till oxidationsbeständighet. |
| Kväve (N) | 0–0,20% | Förstärkande och austenitstabiliserande element används i utvalda moderna eller specialiserade kvaliteter. |
| Vanadin (V) | 0–1,0%* | Starkt karbidbildande element som huvudsakligen används i specialiserade martensitiska stål med hög slitage eller verktygstyp. |
| Niob (Bent) | 0–1,0%* | Bildar stabila karbider och kan förbättra metallurgisk stabilitet i utvalda kvaliteter. |
Kol: Det primära härdningselementet
Kol har en särskilt viktig roll i martensitiskt rostfritt stål eftersom det starkt påverkar strukturen som bildas under värmebehandling.
I glödgat skick, kol kan finnas dels i fast lösning och dels i karbidfaser, beroende på betyg och termisk historia.
Under austenitisering och efterföljande släckning, kol bidrar till bildningen av hård martensit.
Som en allmän ingenjörstrend:
- Lägre kolhalter gynnar förbättrad seghet och mer måttlig hårdhet.
- Medelhöga kolhalter ger en balans mellan hårdhet och mekanisk styrka.
- Höga kolhalter möjliggör mycket hög hårdhet och förbättrad slitstyrka men kan minska segheten och öka sprödheten.
Det är därför kvaliteter inom den martensitiska familjen kan ha dramatiskt olika tillämpningar.
En relativt låg kolhalt kan användas för ventiler, axlar, och strukturella komponenter, medan en högkolhaltig kvalitet kan väljas för knivar, skärverktyg, och slitstarka precisionsdelar.
3. Huvudtyper och kvaliteter av martensitiskt rostfritt stål
Martensitiskt rostfritt stål inkluderar flera distinkta kvalitetsgrupper utvecklade för att möta olika krav på hårdhet, styrka, korrosionsmotstånd, slitbidrag, bearbetbarhet, seghet, och kastbarhet.
Standard martensitiska kvaliteter
Sammansättningsintervallen nedan är representativa gränser som vanligtvis förknippas med motsvarande klassbeteckningar.
Exakta krav ska alltid verifieras mot tillämplig ASTM, I, Oss, Han är, eller kundspecifikation.
| Kvalitet | Amerikansk beteckning | Ungefärlig sammansättning | Typiska applikationer |
| 410 | S41000 | Cr: 11.5–13,5 %; C: ≤0,15 % | Ventiler, pumpkomponenter, axlar, fästelement, turbindelar, och allmänna industriella komponenter. |
| 420 | S42000* | Cr: 12–14%; C: 0.15–0,40 % | Bestick, kirurgiska instrument, blad, formar, och slitstarka komponenter. |
| 420J2 | Vanligtvis förknippad med motsvarigheter i S42000-familjen** | Cr: 12–14%; C: 0.26–0,40 % | Knivar, sax, sax, konsumentbestick, och generella skärverktyg. |
| 431 | S43100 | Cr: 15–17 %; I: 1.25–2,50 %; C: ≤0,20 % | Pumpaxlar, marinaxlar, ventilkomponenter, flygbeslag, och höghållfasta mekaniska delar. |
440En |
S44002 | Cr: 16–18%; C: 0.60–0,75 % | Bestick, ventilkomponenter, skål, medicinska instrument, och slitstarka delar. |
| 440B | S44003 | Cr: 16–18%; C: 0.75–0,95 % | Skärverktyg, precisionsinstrument, skål, och bära komponenter. |
| 440C | S44004 | Cr: 16–18%; C: 0.95–1,20% | Högpresterande lager, precisionsslitagekomponenter, premium bestick, ventildelar, och kirurgiska instrument. |
| 416 | S41600 | Cr: 12–14%; C: ≤0,15 %; S: 0.15–0,35 % | Precisionsbearbetade beslag, axlar, skruv, ventilkomponenter, fästelement, och automatiska skruv-maskindelar. |
Gjutna martensitiska betyg
ASTM-gjutbeteckningssystemet identifierar flera viktiga martensitiska rostfria stålkvaliteter.
| ASTM Cast Grade | Amerikansk beteckning | Ungefärlig sammansättning | Typiska applikationer |
| CA-15 | J91150 | Cr: cirka 11.5–14.0%; C: typiskt ≤0,15 % | Ventilhus och trim, pumpkomponenter, turbindelar, hydraulisk utrustning, och industrimaskiner. |
| CA-40 | J91151 | Cr: cirka 11.5–14.0%; C: vanligtvis upp till 0.40% | Slitstarka ventildelar, industrimaskiner, ångservicekomponenter, och mekaniska delar. |
CA-6NM |
J91540 | Cr: cirka 11.5–14.0%; I: cirka 3.5–4,5 %; Mo: cirka 0.4–1,0%; C: ≤0,06% | Hydrauliska turbiner, vattenkraftsutrustning, stora pumphjul, pumphöljen, och vattenhanteringskomponenter. |
| CB-7Cu-1 | J92180 | Cr: cirka 14–16 %; I: cirka 4–6%; Cu: cirka 2.5–4,0%; C: ≤0,07 % | Flyg-, höghållfasta gjutgods, pumps, ventiler, och krävande industriell utrustning. |
4. Värmebehandling av martensitiskt rostfritt stål
Värmebehandling är en av de avgörande aspekterna av martensitiskt rostfritt stål.
Till skillnad från austenitiska rostfria stål, som i allmänhet inte kan förstärkas nämnvärt genom konventionell härdning och härdning,
martensitiska kvaliteter är speciellt utformade för att utveckla olika kombinationer av hårdhet, styrka, seghet, slitbidrag, och dimensionell stabilitet genom kontrollerad termisk bearbetning.
Glödgning
Glödgning används vanligtvis för att mjuka upp martensitiskt rostfritt stål före bearbetning, formning, eller efterföljande värmebehandling.
Beroende på betyg och specifikation, stålet värms upp till ett lämpligt temperaturområde och kyls under kontrollerade förhållanden för att ge en mjukare och mer bearbetbar mikrostruktur.
De primära målen med glödgning inkluderar:
- Minskar hårdheten
- Lindrar inre stress
- Förbättra bearbetbarheten
- Förbättring av dimensionsstabiliteten
- Producerar en mer enhetlig mikrostruktur innan den slutliga härdningen
För många komponenter, grovbearbetning utförs i glödgat tillstånd eftersom helt härdat martensitiskt rostfritt stål kan vara svårt och dyrt att bearbeta.
Komponenten värmebehandlas därefter och färdigbearbetas eller slipas för att uppnå önskade slutmått.
Austenitiserande
Austenitisering är det stadium där stålet värms upp för att bilda austenit innan kylning. Den erforderliga temperaturen beror starkt på graden.
För vanliga martensitiska rostfria stål, typiska austenitiseringstemperaturer kan falla ungefär inom följande intervall:
| Klass familj | Typiskt austenitiserande intervall* | Primärt mål |
| 410 / martensitiska kvaliteter med låg kolhalt | Cirka 925–1 010°C | Utveckla en austenitisk struktur som lämpar sig för efterföljande härdning. |
| 420 / medelkolhaltiga kvaliteter | Cirka 980–1 065°C | Lös upp en lämplig mängd kol och legeringsämnen innan kylning. |
| 440-serier med hög kolhalt | Cirka 1,010–1,120 ° C | Utveckla hög hårdhetspotential samtidigt som du kontrollerar karbidupplösning och korntillväxt. |
| 431 och nickelhaltiga kvaliteter | Cirka 980–1 070°C | Utveckla en lämplig balans av härdbarhet, styrka, och seghet. |
* Dessa intervall är endast representativa. Faktiska värmebehandlingstemperaturer och hålltider bör väljas enligt tillämplig materialspecifikation, sektionsstorlek, ugnsförhållanden, och erforderliga slutliga egenskaper.
Austenitisering måste kontrolleras noggrant. Om temperaturen är för låg, otillräcklig omvandling eller karbidupplösning kan begränsa den uppnåbara hårdheten.
Alltför höga temperaturer eller för långa hålltider kan främja korntillväxt och öka mängden kvarhållen austenit, potentiellt minska seghet och dimensionsstabilitet.
Släckning
Efter austenitisering, komponenten kyls med en hastighet som är tillräcklig för att främja omvandlingen av austenit till martensit.
Beroende på kvalitet och komponentgeometri, släckning kan innebära:
- Luftkylning
- Oljesläckning
- Polymersläckning
- Gassläckning under tryck
- Andra kontrollerade kylningsmetoder
Valet av kylmedium är en balans mellan att uppnå tillräcklig kylning för härdning och att minimera termisk stress.
Härdning
Nysläckt martensit kan ha mycket hög hårdhet men också hög inre belastning och begränsad seghet.
Anlöpning är därför ett viktigt steg för de flesta tekniska tillämpningar.
Under härdning, stålet återupphettas till en kontrollerad temperatur under austenitiseringsintervallet och hålls under en lämplig period.
Processen tillåter den martensitiska strukturen att stabiliseras och minskar kvarvarande spänningar samtidigt som balansen mellan hårdhet och seghet justeras.
I allmänhet:
- Lägre anlöpningstemperaturer tenderar att behålla högre hårdhet och slitstyrka.
- Högre tempereringstemperaturer minskar generellt hårdheten samtidigt som den förbättrar segheten och spänningsstabiliteten.
Det exakta förhållandet är betygsberoende. Vissa martensitiska rostfria stål kan också uppvisa oönskad sprödhet eller förändringar i korrosionsbeteende inom särskilda härdningsintervall.
Därför, anlöpningstemperatur bör väljas enligt relevant kvalitetsspecifikation och erforderliga serviceegenskaper snarare än baserat enbart på ett generellt hårdhetsmål.
Dubbel härdning och dimensionsstabilisering
Högkolhaltiga och högpresterande martensitiska rostfria stål kan krävas flera härdningscykler för att förbättra strukturell stabilitet och minska effekterna av kvarhållen austenit.
Dubbel härdning kan ge flera fördelar:
- Förbättrad dimensionsstabilitet
- Mer enhetliga mekaniska egenskaper
- Minskad restspänning
- Stabilisering av transformerad kvarhållen austenit
- Förbättrad balans mellan hårdhet och seghet
I precisionsapplikationer, ytterligare stabiliseringsbehandlingar kan användas före slutlig slipning eller efterbehandling.
Detta är särskilt viktigt för lager, skärverktyg, precisionsventilkomponenter, och andra delar där små dimensionsförändringar kan påverka funktionell prestanda.
5. Typiska mekaniska egenskaper av martensitiskt rostfritt stål
Följande värden ger representativa tekniska intervall för vanligt använda martensitiska rostfria stål.
De faktiska egenskaperna varierar beroende på produktform, sektionens tjocklek, värmebehandling, anlöpande tillstånd, och tillämplig standard.
| Kvalitet | Typiskt tillstånd | Avkastningsstyrka, RP0.2 (MPA) | Dragstyrka, Rm (MPA) | Förlängning A (%) | Hårdhet |
| 410 | Härdad & tempererad | 550–1 000 | 700–1.200 | 10–20 | Ca. 25–45 HRC |
| 416 | Härdad & tempererad | 550–1 000 | 700–1.200 | 10–20 | Ca. 25–45 HRC |
| 420 | Härdad & tempererad | 700–1 300 | 900–1 600 | 8–18 | Ca. 45–55 HRC |
| 431 | Härdad & tempererad | 700–1 000 | 900–1.200 | 10–20 | Ca. 28–45 HRC |
| 440En | Härdad & tempererad | 1,000–1 500 | 1,500–1 900 | 5–12 | Ca. 54–58 HRC |
| 440B | Härdad & tempererad | 1,100–1 500 | 1,600–1 950 | 4–10 | Ca. 56–59 HRC |
| 440C | Härdad & tempererad | 1,200–1 600 | 1,800–2 000+ | 2–8 | Ca. 56–60 HRC |
| CA-15 | Kasta, värmebehandlad | ≥450 | ≥620 | ≥18 | Typiskt ~180–230 HB |
6. Karakteristika för martensitiskt stål
Korrosionsmotstånd
Som alla rostfria stål, martensitiska kvaliteter härleder korrosionsskydd från en tunn, självläkande passiv kromoxidfilm.
Dock, deras prestanda är lägre än austenitiska betyg:
- De ger bra motstånd mot lantliga och lätta urbana atmosfärer, neutralt sötvatten, milda organiska syror och de flesta matmiljöer.
- Deras lägre kromhalt (12–14 % för standardbetyg) och kromkarbidutfällning resulterar i sämre gropfrätningsbeständighet och allmän korrosionsbeständighet jämfört med 18/8 austenitiska stål.
- De är olämpliga för långvarig exponering för havsvatten, starka mineralsyror, högkloridlösningar eller tung industriatmosfär.
- Högre kromkvaliteter som 440C ger bättre korrosionsprestanda än lägre krom 410 och 420, trots högre kolhalt.
Magnetiska egenskaper
Martensitiska rostfria stål är starkt magnetiska under alla värmebehandlingsförhållanden.
Detta är en direkt följd av deras kroppscentrerade tetragonala kristallstruktur, som stöder spontan magnetisk ordning från oparade elektronsnurr.
En vanlig missuppfattning är att magnetisk respons indikerar lågkvalitativt rostfritt stål.
I verkligheten, magnetism är en strukturell egenskap, inte en kvalitetsindikator: alla martensitiska och ferritiska rostfria stål är naturligt magnetiska, inklusive högpresterande kvaliteter som 440C.
Slitstyrka och hårdhet
Utmärkt slitstyrka är flaggskeppsfördelen med martensitiska kvaliteter med hög kolhalt.
När härdat till 55+ Hrc, de överträffar austenitiska och ferritiska rostfria stål med en faktor 5–10 i både abrasiva och adhesiva slitageapplikationer.
Kombinationen av hård martensitisk matris och dispergerade kromkarbidpartiklar skapar ett material som behåller sin form och ytfinish under upprepad glidkontakt.
Detta gör martensitisk rostfri till det enda hållbara alternativet i rostfritt stål för skäreggar, lagerytor och glidande kontaktkomponenter.
Svetsbarhet av martensitiskt rostfritt stål
Svetsbarhet anses allmänt vara den viktigaste bearbetningsbegränsningen för martensitiska rostfria stål:
- Den höga härdbarheten hos legeringen gör att svetsmetall och värmepåverkade zoner härdar snabbt vid kylning, skapar hög kvarvarande dragspänning och hög risk för kallsprickor.
- Standard svetsprocedurer kräver förvärmning till 200–300°C, kontrollerad interpasstemperatur och obligatorisk eftersvetsanlöpning omedelbart efter svetsning för att förhindra fel.
- Lågkolhaltig kvalitet 410 har den bästa svetsbarheten inom familjen; 440C med hög kolhalt rekommenderas i allmänhet inte för smältsvetsning.
- För kritiska tillämpningar, matchande martensitiska fyllnadsmetaller eller austenitiska 309/310 fyllmedel används för att minska risken för sprickbildning.
Bearbetbarhet och formbarhet
- Bearbetbarhet varierar kraftigt med hårdhet. I helt glödgat skick, martensitiska rostfria stål har god bearbetbarhet, i allmänhet bättre än austenitisk 304 på grund av en lägre arbetshärdningsgrad.
I härdat tillstånd, bearbetbarheten är mycket dålig; Nästan all slutbearbetning bör slutföras i mjukglödgat tillstånd före härdning.
Fribearbetningsgrad 416 erbjuder avsevärt förbättrad spånbrytning och verktygslivslängd för produktion av skruvmaskiner med stora volymer. - Formbarhet är måttlig i glödgat tillstånd, lämplig för bockning, rullformning och grunda dragningsoperationer.
Martensitiska kvaliteter kan inte matcha djupdragbarheten hos austenitiska stål, och kallformning måste alltid utföras före härdning.
7. Tillverkningsprocesser för Martensitiska rostfria stålkomponenter
Martensitiskt rostfritt stål kan bearbetas genom ett brett utbud av tillverkningsvägar, inklusive CNC-bearbetning, investeringsgjutning, sandgjutning, smidning, och pulvermetallurgi.
Lämplig process beror på komponentens geometri, dimensionella krav, produktionsvolym, krav på mekaniska egenskaper, materialanvändning, och om komponenten kommer att genomgå efterföljande härdning och härdning.
CNC -bearbetning
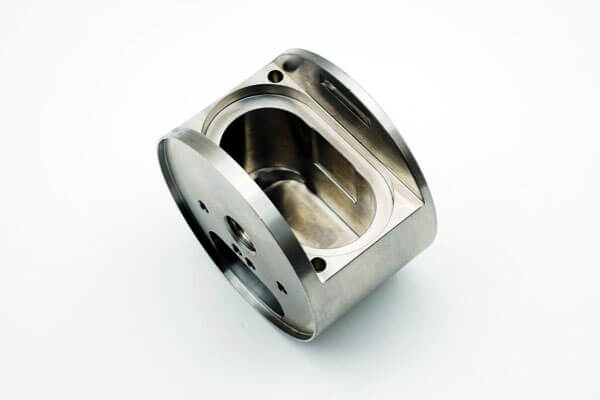
CNC-bearbetning är en subtraktiv tillverkningsprocess där martensitiskt rostfritt stål avlägsnas från stång, tallrik, smidning, eller annat halvfärdigt material med datorstyrda skärverktyg.
Vanliga operationer inkluderar vändning, fräsning, borrning, gänglig, tråkig, slipning, och fleraxlig bearbetning.
Martensitiskt rostfritt stål bearbetas ofta i glödgat eller uppmjukat tillstånd före slutlig härdning.
Grovbearbetning kan sedan följas av härdning och härdning, med slutbearbetning eller slipning som används för att uppnå de slutliga dimensions- och ytkraven.
Investeringsgjutning
Investeringsgjutning, även känd som gjutning, producerar martensitiska komponenter i rostfritt stål genom att skapa ett detaljerat vaxmönster, bildar ett keramiskt skal runt mönstret, ta bort vaxet, och hälla smält rostfritt stål i den resulterande kaviteten.
Processen är särskilt användbar för komponenter med komplexa geometrier, tunna sektioner, interna passager, integrerade chefer, och svårbearbetade profiler.
Sandgjutning
Sandgjutning använder en sandform för att bilda håligheten i vilken smält martensitiskt rostfritt stål hälls.
Jämfört med investeringsgjutning, sandgjutning ger större flexibilitet för större komponenter och relativt enkla eller måttligt komplexa geometrier.
Det används ofta för industriella komponenter där strukturell integritet, komponentstorlek, och tillverkningsekonomi är viktigare än extremt fina ytdetaljer.
Smidning
Smidning bildar martensitiskt rostfritt stål genom kontrollerad plastisk deformation, normalt vid förhöjd temperatur.
Materialet komprimeras mellan formar eller andra verktyg för att producera den erforderliga geometrin.
Smide kan generera en raffinerad och riktad mikrostruktur samtidigt som den minskar den inre porositeten och förbättrar den strukturella integriteten.
Det väljs därför ofta för komponenter som utsätts för högmekaniska belastningar, inverkan, tryck, eller cykliska påfrestningar.
Typiska smidda komponenter inkluderar axlar, ventilstammar, pumpaxlar, fästelement, beslag, och höghållfasta mekaniska komponenter.
Pulvermetallurgi
Pulvermetallurgi producerar martensitiska kvaliteter med hög kolhalt som 440C med extremt jämn karbidfördelning och finkornig struktur, överträffar smidesmaterial i slitstyrka och dimensionsstabilitet.
Processen är idealisk för små, komplexa komponenter med hög slitage där konventionell bearbetning skulle vara oöverkomligt dyr.
8. Ytbehandling och Ytteknik
Martensitiska rostfria stål är kompatibla med ett komplett utbud av ytbehandlingar och tekniska behandlingar för att förbättra utseendet, korrosionsbeständighet och slitageprestanda:
- Bruksfinish: Standard valsad eller smidd yta för industriella konstruktionsdelar
- Mekanisk polering / spegelfinish: Högkolhaltiga kvaliteter kan poleras till spegelytor av optisk kvalitet, vilket gör dem till standarden för kirurgiska instrument och avancerade bestick
- Borstad / satinfinish: Riktad texturerad yta för handverktyg och dekorativ hårdvara
- Passivering: Kemisk behandling för att ta bort fritt järn och förstärka det passiva oxidskiktet, Förbättra korrosionsmotståndet
- Elektrisk: Ultramät, korrosionsbeständig ytfinish för medicinska komponenter och komponenter i kontakt med livsmedel
- Hårda beläggningar: Dlc, TiN- och kromkarbidbeläggningar ökar ythårdheten ytterligare och minskar friktionen för lager- och skärapplikationer med hårt slitage
9. Tillämpningar av martensitiskt rostfritt stål
Martensitiskt rostfritt stål används ofta där en komponent kräver en kombination av hög hållfasthet, hårdhet, slitbidrag, måttlig korrosionsmotstånd, och dimensionell stabilitet.
Ventiler och vätskekontrollutrustning
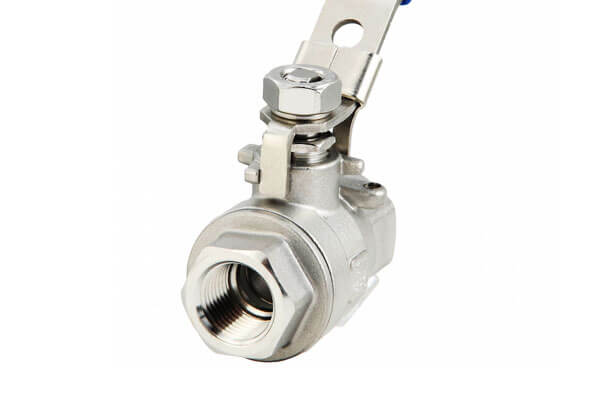
Martensitiskt rostfritt stål används ofta för ventilstammar, ventiltrim, säten, axlar, och andra interna komponenter.
Dess höga hårdhet hjälper till att motstå erosion, abrasion, och upprepad mekanisk kontakt, medan dess korrosionsbeständighet ger skydd i många vatten, ånga, och industriella flytande miljöer.
Typiska komponenter inkluderar:
- Ventilstammar
- Ventilkulor och trim
- Säten
- Pumpaxlar
- Impeller
- Bussningar
- Bär ringar
Bestick och skärverktyg
Martensitiska kvaliteter med hög kolhalt är särskilt viktiga i knivar och skärapplikationer.
420 används ofta för blad för allmänna ändamål, medan 440En, 440B, och 440°C kan ge högre hårdhet och slitstyrka.
De viktigaste fördelarna är:
- Hög kanthållning
- Hög hårdhet
- Motstånd mot deformation
- Bra slitmotstånd
- Rimlig korrosionsbeständighet jämfört med konventionella kolverktygsstål
Lager och precisionsslitagekomponenter
Martensitiska rostfria stål med hög kolhalt, speciellt 440C, används för korrosionsbeständiga lagerkomponenter.
Typiska applikationer inkluderar:
- Lagerkulor
- Lagerlopp
- Precisionsrullar
- Bussningar
- Bär ringar
- Instrumentlager
Medicinska och kirurgiska instrument
Martensitiska rostfria stål används ofta i kirurgiska instrument eftersom de kan kombineras hårdhet, kanthållning, styrka, korrosionsmotstånd, och steriliseringsförmåga.
Ansökningar inkluderar:
- Kirurgisk sax
- Kirurgiska blad
- Tång
- Klämmor
- Dentala instrument
- Skärinstrument
Bilkomponenter
Martensitiskt rostfritt stål kan användas i fordonskomponenter som utsätts för mekanisk belastning, värme, bära, och frätande miljöer.
Ansökningar inkluderar:
- Axlar
- Ventilkomponenter
- Pumpkomponenter
- Fästelement
- Avgasrelaterade komponenter
- Mekaniska ställdon
- Slitstarka komponenter
Flyg- och turbinkomponenter
Utvalda martensitiska rostfria stål används i flyg- och energiutrustning där hög hållfasthet och dimensionsstabilitet krävs.
Ansökningar kan inkludera:
- Turbinkomponenter
- Axlar
- Fästelement
- Pumpkomponenter
- Manöverkomponenter
- Höghållfasta mekaniska delar
Energi, Pump, och vattenkraftsutrustning
Martensitiska rostfria stål är också viktiga i energigenerering och vattenhanteringsutrustning.
Det gjutna betyget CA-6NM, till exempel, är ett martensitiskt rostfritt stål med låg kolhalt som innehåller nickel och molybden och är allmänt förknippat med hydrauliska turbinlöpare, pumpkomponenter, och vattenhanteringsutrustning.
10. Fördelar och begränsningar med martensitiskt rostfritt stål
Martensitiskt rostfritt stål särskiljs från andra rostfria stålfamiljer genom sin förmåga att utveckla hög hållfasthet och hårdhet genom härdning och härdning.
Detta gör den särskilt lämplig för komponenter som utsätts för slitage, mekanisk belastning, skärande, inverkan, och upprepad kontakt.
Dock, samma metallurgiska egenskaper som ger hög hårdhet kan minska duktiliteten, seghet, korrosionsmotstånd, och svetsbarhet.
Nyckelfördelar
- Den enda familjen av rostfritt stål som kan härdas genom värmebehandling, med avstämbar hårdhet från 20 HRC till 62 Hrc
- Utmärkt slitstyrka och ythårdhet, 5–10 gånger överlägsen austenitiska rostfria stål
- 2–3 gånger högre hållfasthet än standard austenitiska kvaliteter i härdat tillstånd
- Måttlig korrosionsmotstånd, betydligt bättre än vanligt kolstål
- Naturligt magnetisk, lämplig för magnetiska komponentapplikationer
- Utmärkt polerbarhet till högblank spegelfinish
- Lägre kostnad än höglegerade austenitiska och duplexa rostfria stål för motsvarande hållfasthetsnivåer
Inneboende begränsningar
- Lägre allmän och gropfrätningsbeständighet jämfört med 304/316 austenitiska betyg; olämplig för högkloridhaltiga och starkt sura miljöer
- Dålig svetsbarhet som kräver förvärmning och eftersvetshärdning för att undvika sprickbildning
- Kräver värmebehandling för att uppnå optimala egenskaper, lägga till bearbetningskostnad och ledtid
- Lägre duktilitet och seghet än austenitiska rostfria stål i härdat tillstånd
- Mottaglig för tempereringssprödhet i specifika temperaturintervall
- Begränsad djupdragnings- och kallformningsförmåga
11. Martensitisk vs. Austenitisk vs. Ferritisk rostfritt stål
De tre stora familjerna av rostfritt stål skiljer sig främst i mikrostruktur, värmebehandlingssvar, styrka, korrosionsmotstånd, duktilitet, magnetisk beteende, och svetsbarhet.
Följande tabell fokuserar på de tekniska egenskaper som är mest relevanta för materialval.
| Egendom | Martensitiskt rostfritt stål | Austenitisk rostfritt stål | Ferritisk rostfritt stål |
| Typiska betyg | 410, 420, 431, 440A/440C | 304, 304L, 316, 316L, 321 | 409, 430, 439, 441, 444 |
| Kristallstruktur | BCT martensit efter härdning | Fcc austenit | BCC -ferrit |
| Typiskt Cr-innehåll | ~11,5–18 viktprocent | ~16–26 viktprocent | ~10,5–30 viktprocent |
| Värmebehandlingshärdning | Excellent; släckt och härdat | Ej härdbar genom konventionell härdning | Ej härdbar genom konventionell härdning |
| Styrka | Hög till mycket hög | Måttlig; högre hållfasthet som kan uppnås genom kallbearbetning | Måttlig |
| Hårdhet | Hög, typiskt ~20–60+ HRC beroende på kvalitet och kondition | Generellt lägre i glödgat tillstånd | Generellt måttlig |
| Duktilitet & Seghet | Måttlig till låg när mycket härdad | Excellent | Måttlig |
| Korrosionsmotstånd | Måttlig till god | Utmärkt till mycket bra | Bra för många atmosfäriska miljöer |
| Slitbidrag | Utmärkt när den är härdad | Måttlig | Måttlig |
| Magnetiska egenskaper | Magnetisk | Generellt icke-magnetisk vid glödgning | Magnetisk |
| Svetbarhet | Måttlig till fattig; värmebehandlingskontroll kan krävas | Excellent, särskilt lågkolhaltiga kvaliteter | Bra till måttlig |
| Formbarhet | Måttlig; begränsad allvarlig formning | Excellent, inklusive djupteckning | Bra till måttlig |
Bearbetbarhet |
Bra när glödgat; svårt efter härdning | Måttlig; arbetshärdning kan komplicera bearbetningen | Generellt bra till måttlig |
| Lågtemperaturprestanda | Betygsberoende; högkolhaltiga kvaliteter kan ha begränsad seghet | Excellent | Mer begränsad på grund av den sega-till-spröda övergången |
| Typiska applikationer | Knivar, axlar, ventiler, pumps, skål, kirurgiska instrument, bära delar | Kemisk utrustning, matbearbetningsutrustning, tryckkärl, rör, arkitektoniska komponenter | Fordonsavgassystem, apparater, arkitektoniska paneler, värmeväxlare |
| Huvudfördel | Högstyrka, hårdhet, och slitmotstånd | Överlägsen korrosionsmotstånd, duktilitet, seghet, och svetsbarhet | Bra korrosionsmotstånd, låg termisk expansion, magnetiska egenskaper, och kostnadseffektivitet |
| Huvudbegränsning | Lägre korrosionsbeständighet och svetsbarhet | Lägre hårdhet i glödgat tillstånd; Ni-haltiga kvaliteter kan vara dyrare | Lägre seghet och formbarhet än austenitiska kvaliteter |
12. Anpassade Martensitiska rostfria delar från LangHe
Langel tillhandahåller skräddarsydda tillverkningslösningar för martensitiska komponenter i rostfritt stål, kombinera materialval, precisionsgjutning, CNC-bearbetning, värmebehandling, och ytbehandling för att producera komponenter som är skräddarsydda för specifika mekaniska och dimensionella krav.
| Förmåga | Information |
| Martensitiska rostfria stålsorter | 410, 420, 431, 440En, 440B, 440C och utvalda gjutna martensitiska kvaliteter |
| Tillverkningsprocesser | Investeringsgjutning, sandgjutning, CNC Turning, CNC -fräsning, borrning, slipning och relaterade sekundära operationer |
| Värmebehandling | Glödgning, härdning, härdning och härdning enligt kvalitet och erforderliga mekaniska egenskaper |
| Bearbetning | CNC Turning, fräsning, borrning, gänglig, tråkig, slipning och precisionsbearbetning |
Ytbehandling |
Putsning, slipning, passivering och utvalda funktionella ytbehandlingar |
| Komponenttyper | Ventilkomponenter, pumpdelar, axlar, bussningar, slitagekomponenter, mekaniska beslag, verktyg och precisionsindustridelar |
| Kvalitetskontroll | Iso 9001:2015 auktoriserad; 100% NDT och måttbesiktning. |
| Anpassning | Tillverkning enligt kundritningar, 3D CAD -modeller, specifikationer, prover eller applikationskrav |
13. Slutsats
Martensitiskt rostfritt stål intar en unik och oersättlig position i familjen av rostfritt stål.
Som det enda rostfria stålet som kan härdas genom värmebehandling för att uppnå hög hållfasthet och utmärkt slitstyrka, det fyller det kritiska prestandagapet mellan vanligt kolverktygsstål och korrosionsbeständiga austenitiska rostfria stål.
Dess korrosionsbeständighet är lägre än den för 304 och 316 austenitiska betyg, men det ger styrka och slitageprestanda som ingen austenitisk eller ferritisk kvalitet kan matcha.
Från vardagsbestick till kirurgiska precisionsinstrument, från industriventiler till kraftgenererande turbinblad, martensitiska rostfria stål ger målinriktad prestanda där måttlig korrosionsbeständighet måste kombineras med hög hållfasthet och slitstyrka.
Eftersom legeringsdesign och värmebehandlingsteknik fortsätter att utvecklas, ny härdat, martensitiska kvaliteter med hög renhet och nederbördshärdade kommer att fortsätta att utöka materialfamiljens tillämpningsområde, stärker dess status som en viktig gren av det globala ekosystemet av rostfritt stål.
Vanliga frågor
Vad är skillnaden mellan martensitiskt och austenitiskt rostfritt stål?
Martensitiskt rostfritt stål är härdbart genom värmebehandling, magnetisk, och har måttlig korrosionsbeständighet.
Austenitiskt rostfritt stål är inte härdbart genom värmebehandling, omagnetisk, och har utmärkt korrosionsbeständighet.
Martensitiska kvaliteter används för bestick, ventiler, och lager; austenitiska kvaliteter används för kemikalier, mat, och marina applikationer.
Kan svetsas martensitiskt rostfritt stål?
Ja, men med omsorg. Förvärmning och eftersvetsvärmebehandling krävs för att förhindra sprickbildning och återställa mekaniska egenskaper.
Är martensitisk rostfritt stål magnetisk?
Ja. Alla martensitiska rostfria stål är ferromagnetiska (starkt attraherad av magneter).
Rostar martensitiskt rostfritt stål?
Martensitiskt rostfritt stål kan fläcka och korrodera under aggressiva förhållanden.
Den motstår rost i normala atmosfäriska och sötvattenmiljöer, men kommer att utveckla ytfärgning och gropbildning i högsalt, starksyra eller tung industriell miljö.
Den är inte lämplig för långvarig nedsänkning i havsvatten eller kontinuerlig kloridexponering.
Kan martensitiskt rostfritt stål värmebehandlas?
Ja. Värmebehandling är en av de definierande egenskaperna hos denna rostfria stålfamilj.
Beroende på betyg, härdning följt av anlöpning kan avsevärt öka hårdheten, dragstyrka, och slitmotstånd.
Vilket martensitiskt rostfritt stål är hårdast?
Bland vanliga martensitiska rostfria stål, 440C är en av de högsta kolhalterna och kan uppnå mycket hög hårdhet efter lämplig värmebehandling.
Dess höga hårdhet gör den särskilt lämplig för lager, skärverktyg, slitagekomponenter, och avancerade blad.

