

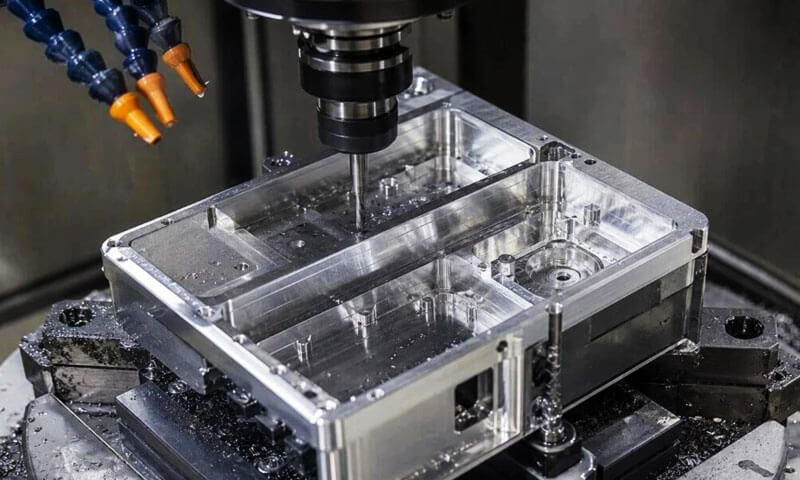
Över min 32 års löpprecision bearbetning av aluminium linjer för fordonskomponenter, EV delar, ny energi, och 3C elektroniska konstruktionsdelar,
Jag har tappat räkningen på hur många nya processingenjörer som kom in och tänkte "aluminium är mjukt, hur svårt kan det vara?” och gick ut två veckor senare och stirrade på en papperskorg med skrotade delar täckta med grader, pratmärken, och dimensionsdrift.
Den lätta revolutionen har tryckt in aluminium i varje hörn av precisionstillverkning - och det av goda skäl.
Den ger ett exceptionellt förhållande mellan styrka och vikt, Utmärkt termisk och elektrisk konduktivitet, och hög formbarhet. Men "lätt att forma" är inte lika med "lätt att bearbeta."
Aluminium har sin egen unika uppsättning fellägen, varav de flesta kommer ner till en kärnsanning: aluminium flisar inte som stål gör.
Den deformeras, den svetsar sig själv till verktygets kanter, det fjädrar tillbaka, och det expanderar och drar ihop sig dramatiskt med temperaturen.
Denna guide bryter ner grunderna för aluminiumbearbetbarhet, de åtta mest ihållande produktionsutmaningarna, defekt rotorsaker efter operationstyp, och strategier för optimering av hela processen beprövade på verkstadsgolvet.
Det här är inte läroboksteori – det är vad vi lärde oss en skrotad sats, omdesign av ett verktyg, och en processjustering i taget.
1. Grundläggande bearbetbarhet i aluminium: Betyg, Legeringar & Betygssystem
Bearbetbarheten av aluminium beror nästan helt på legeringens sammansättning och härdningsförhållande.
Branschen använder ett A–E-klassificeringssystem i fem nivåer (A = bäst, E = fattigast) baserat på spånbildning, ytfinishkvalitet, och verktygsslitagehastighet.
Den fungerar som en baslinjereferens — verkliga prestanda beror också på verktygstyp, skärhastighet, och kylvätskeleverans.
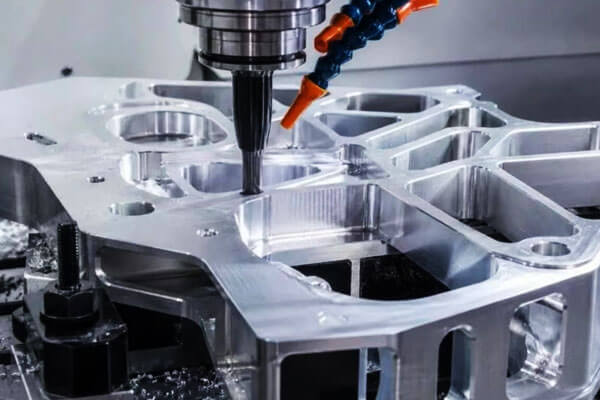
Wrought vs. Bearbetbarhet i gjuten aluminium
Smidesaluminium följer ett tydligt mönster: högre hållfasthet och hårdhet = lägre duktilitet = lättare spånbrytning = bättre bearbetbarhet.
Det är därför T6, T7, T8, och T9 härdar bearbetar betydligt bättre än mjukt O-temp material.
Gjuten aluminium följer inte samma linjära samband. Inre porositet, stora intermetalliska faser, och kiselinnehåll påverkar alla chipbeteende.
I vissa fall, maskin med mjukare gjutna kvaliteter bättre än hårda eftersom interna mikrodefekter hjälper till att spricka spån rent.
Bearbetningsvärdestabell
| Smideslegering | Hårdhet (500 kg belastning) | Bearbetningsbetyg | Gjuten legering | Hårdhet (500 kg belastning) | Bearbetningsbetyg |
| 1100-O | 23 | E | 238-F (Sandgjuten) | 100 | B |
| 2011-T8 | 100 | En | A240-F (Sandgjuten) | 90 | En |
| 2219-T851 | 130 | B | 319-T6 (Permanent mögel) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Permanent mögel) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Sandgjuten) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Permanent mögel) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Sandgjuten) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Gjutning) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Gjutning) | - | B |
| 7075-O | 60 | D | A535-F (Sandgjuten) | - | E |
| 7075-T6 | 150 | D | 713-F (Sandgjuten) | 65 | B |
Fribearbetade aluminiumlegeringar
Legeringar som 2011, 6262, och 6020 är framtagna speciellt för bearbetbarhet. De innehåller avsiktliga tillsatser av bly, vismut, eller tenn som bildar diskreta andrafaspartiklar.
Dessa partiklar fungerar som inre spånbrytare, avbryter spånflödet och förhindrar långa trådiga spån som lindar runt verktyg och skadar ytfinishen.
Under det förflutna 20 år, industrin har till stor del fasat ut blyhaltiga fribearbetningskvaliteter till förmån för tennbaserade formuleringar för att uppfylla miljökrav, men kärnmekanismen förblir densamma.
2. De 8 Kärnutmaningar för aluminiumbearbetning
Aluminium anses generellt vara lätt att bearbeta, men det vet erfarna maskinister hög skärhastighet betyder inte automatiskt stabil precisionsbearbetning.
Materialet är formbart, termiskt känslig, och relativt följsamma, medan vissa legeringar och gjutningsförhållanden introducerar sina egna problem med verktygsslitage och spånkontroll.
Efter år på verkstadsgolvet, samma åtta problem dyker upp upprepade gånger.
De kan se olika ut från en del till en annan, men de bakomliggande orsakerna kommer vanligtvis tillbaka till verktygsgeometrin, värme, materiellt tillstånd, arbetshållning, skärparametrar, och processsekvens.
Uppbyggd (ROSETT): Det vanligaste verktygsrelaterade problemet
Uppbyggd kant (ROSETT) uppstår när aluminium fäster vid skäreggen under ogynnsamma kombinationer av skärtryck, temperatur, verktygsgeometri, och smörjning.
Till skillnad från konventionellt slitage, detta är i första hand en självhäftande slitmekanism.
När aluminium börjar samlas på kanten, den effektiva verktygsgeometrin ändras.
Skäreggen blir mindre skarp, skärkrafterna blir mindre stabila, och den färdiga ytan kan försämras snabbt.
Typiska konsekvenser är dålig ytfinish, ökade grader, dimensionsdrift, och slumpmässiga repor när det vidhäftade aluminiumet går sönder.
Verktygsval är därför avgörande. Aluminiumbearbetning gynnas generellt av skarp, högpolerade skäreggar och geometrier designade för effektivt spånflöde.
Onödigt klibbiga verktygsbeläggningar eller matta kanter kan påskynda problemet. Korrekt smörjning och skärförhållanden är lika viktiga.
Den praktiska varningsskylten är enkel: när aluminium börjar fastna på verktyget, vänta inte på att ytan ska misslyckas innan du undersöker orsaken.
Bearbetningsförvrängning: Termisk, Reststress, och klämeffekter
Dimensionell distorsion är ett av de svåraste aluminiumproblemen att kontrollera eftersom flera mekanismer kan uppstå samtidigt.
Den första är termisk expansion. Många aluminiumlegeringar har en termisk expansionskoefficient på ungefär 23 × 10⁻⁶ /° C, betydligt högre än vanliga stål.
En 1 m aluminiumkomponent kan därför ändras i längd med ungefär 0.023 mm för varje 1°C temperaturändring.
Den andra är släppa resterande stress. Valsad tallrik, extruderade sektioner, och smidda ämnen kan innehålla inre spänningar som genereras under materialframställning.
Att ta bort en stor mängd material från ena sidan kan frigöra dessa påfrestningar och få komponenten att böjas, vrida, eller förlora planhet.
Den tredje är deformation av arbetsfästet. Aluminium är jämförelsevis kompatibel, så överdrivet fixturtryck kan förvränga en tunn vägg eller platta.
Delen kan återgå till sin ursprungliga form omedelbart efter avklämning, lämnar de bearbetade dimensionerna oförenliga med det tillstånd i vilket delen mättes.
En stabil process kräver därför balanserad materialavlägsning, lämpliga arbetsförhållanden, och termisk kontroll istället för att bara öka klämkraften eller ta tyngre snitt.
Prat och vibration i tunnväggiga och djupa hålrumsdelar
Tunna väggar, djupa fickor, långa verktyg, och smala komponenter har begränsad strukturell styvhet.
När skärkraften överstiger systemets stabilitet, verktyget, arbetsstycke, eller båda kan vibrera.
Det resulterande pratmärken vanligtvis visas som upprepade vågor eller linjer på den bearbetade ytan.
Ännu viktigare, prat ändrar den faktiska skärbanan, gör dimensionell och geometrisk kontroll mycket svårare.
Lösningen börjar vanligtvis med stelhet: förkorta verktygsöverhänget, förbättra arbetsförhållandena, och stödja arbetsstycket där det är möjligt.
Skärparametrar måste sedan justeras för att undvika instabila spindelhastighetsområden och överdrivet radiellt ingrepp.
För tunnväggiga aluminiumdetaljer, ljus, kontrollerade målpass är ofta mer tillförlitliga än att försöka ta bort det kvarvarande beståndet i en aggressiv pass.
Dålig ytfinish och gradbildning
Aluminiums duktilitet kan göra det svårt att producera rena kanter och konsekvent släta ytor.
Dåliga skärförhållanden kan göra att materialet smetar i stället för att skära sig rent, medan långa spån kan skära igen mot den färdiga ytan.
De vanligaste problemområdena är hålet går ut, slitsens kanter, skarpa hörn, och konturövergångar.
Uppbyggd kant gör situationen värre eftersom fragment kan bryta loss från verktyget och repa komponenten.
För kosmetiska eller anodiserade delar, dessa defekter blir särskilt viktiga. En yta som framstår som acceptabel under vanlig butiksbelysning kan visa tydliga bearbetningslinjer, repor, eller trasiga områden efter slutbehandling.
God ytkvalitet börjar därför med ett vasst verktyg, stabila skärförhållanden, effektiv spånevakuering, och kontrollerad kantförberedelse, snarare än att förlita sig på polering efter bearbetning för att dölja problemet.
Dimensionell instabilitet och termisk drift
Aluminiums höga termiska expansion gör att temperaturen i praktiken är en annan bearbetningsvariabel.
Till exempel, en temperaturförändring på 10°C kan motsvara ungefär 0.23 mm dimensionsförändring per meter för en typisk aluminiumlegering. På en nära tolerans del, det är inte ett litet fel.
Detta blir ett särskilt problem när:
- En del bearbetas medan den är varm och inspekteras efter kylning
- Kylvätsketemperaturen varierar avsevärt
- Maskin- och arbetsstyckestemperaturer ändras under en lång produktionsserie
- Olika partier mäts under olika miljöförhållanden
För precisionsarbete, bearbetning, stabilisering, och inspektion bör behandlas som en process.
Delar bör mätas under kontrollerade förhållanden, och mätreferenstemperaturen bör vara tydligt definierad.
Svårigheter med borrning och gängning
Borrning och tappning av aluminium verkar okomplicerat tills spånevakueringen blir den begränsande faktorn.
Under borrning, dåligt evakuerade spån kan skava mot hålväggen och ge repor, överdimensionerade hål, eller avsmalnande.
Problemet blir allvarligare i djupa hål eftersom chipsen har en längre väg att färdas.
Att knacka ger ett liknande problem. Aluminiumspån kan fästa vid kranen och fylla räfflorna, ökat skärvridmoment och potentiellt orsaka gängskador eller kranbrott.
Den praktiska lösningen är att anpassa verktygsgeometrin till håltypen, upprätthålla tillräcklig smörjning, och tillhandahålla en tillförlitlig chip-evakueringsväg.
Genomgående hål och blinda hål kräver ofta olika gänggeometrier, och djuphålsborrning kan kräva kontrollerad hackning eller genomgående kylvätska.
Ytdefekter blir mer synliga efter anodisering
Anodisering är inte en korrigerande process för dålig bearbetning. I många fall, det gör befintliga ytskillnader lättare att se.
Verktygsmärken, repor, prat, inbäddade marker, små gropar, och inkonsekvent ytbehandling kan bli mycket synlig efter anodisering, speciellt på dekorativa eller färgade aluminiumkomponenter.
Detta skapar ett vanligt produktionsproblem: delen klarar dimensionell inspektion men klarar inte den kosmetiska inspektionen efter ytbehandling.
För att undvika detta, bearbetningsspecifikationen och anodiseringsspecifikationen bör utvecklas tillsammans.
Kritiska synliga ytor behöver kontrollerad bearbetning, grundlig rengöring, noggrann avgradning, och lämpligt skydd före behandling.
Verktygslitage: Vidhäftning snarare än enkel kantflisning
Verktygsslitage i aluminium ser inte alltid ut som det klassiska flankslitage som ses vid stålbearbetning. Ett stort problem är aluminiumvidhäftning vid skäreggen.
Progressionen kan ske gradvis:
Ren kant → Aluminiumvidhäftning → Uppbyggd kant → Ändrad kantgeometri → Dålig ytfinish → Dimensionell drift
Verktyget kan fortfarande verka fysiskt intakt, men dess skärgeometri har redan förändrats.
Det är därför att vänta på uppenbart verktygsbrott är en dålig livslängdsstrategi för precisionsbearbetning av aluminium.
Verktygets livslängd bör istället övervakas genom en kombination av ytfinishtrender, dimensionsdrift, gradbildning, spindelbelastning, och direkt verktygsinspektion.
När betydande uppbyggd kant har utvecklats, Om du bara fortsätter att använda verktyget eller lätt klättrar eggen kanske inte den ursprungliga skärgeometrin återställs.
3. Vanliga defekter vid bearbetning
Defekter ser olika ut beroende på operation. Att känna till signaturen talar om exakt var du ska leta efter grundorsaken.
Fräsverksamhet
| Defekt | Utseende | Primär rotorsak |
| Ojämn yta / del bugning | Planhet utanför spec; delen kröker sig uppåt | Kvarvarande blankspänning; ojämn lagerborttagning; otillräcklig kylning; ojämn fastspänning |
| Sidovägg pladder märken | Vågliknande krusningar på vertikala väggar | För stort verktygsöverhäng; matnings-/hastighetsfel överensstämmer; låg delstyvhet; spindelhastighet vid resonansfrekvens |
| Ytan repor / disigt utseende | Linjära repor; matt grumlig ytfinish | Uppbyggd kant; otillräcklig kylvätskesmörjning; chip recirkulation; avskalad verktygskant |
| Kraftiga kantgrader; lång avgradningstid | Tjocka kontinuerliga grader längs delkanterna | För liten verktygsspånvinkel; för låg skärhastighet; inget verktyg indragning vid utgång; ooptimerad klättringsfräsning |
| Inkonsekventa batchdimensioner | Dimensioner glider från första del till sista | Variation i skärtemperatur; progressivt BUE slitage; armaturens termiska expansion; delar mätt varma |
Borrning & Tråkiga operationer
| Defekt | Utseende | Primär rotorsak |
| Avsmalnande hål (bredare upptill) | Stor entré, underdimensionerad utgång; skårad hålvägg | Pluggade flöjtkanaler; chips skaver mot väggen; otillräcklig kylning, materialsvetsning till borrmarker |
| Avsluta burr / hålkant kollaps | Överrullat grader vid hålutgång; delaminering på tunt lager | Dåligt skick för borrskär; för hög matningshastighet; inget backupstöd under tunt material; långsam indragning |
| Driftigt djupt hål / Dålig ytfinish | Hål vandrar utanför mitten; grov invändig finish | Dålig flisevakuering; otillräcklig borrstyvhet; otillräckligt genomgående kylvätsketryck |
Knacka på Operations
| Defekt | Utseende | Primär rotorsak |
| Slitna trådar / pulverformig aluminiumrester | Grov, trasiga gängflanker; fint aluminiumpulver | Tryck på DEL; för liten flöjtvolym; dålig kylvätskesmörjning; underdimensionerad gängborr |
| Beslagtagen / trasig kran | Tapplås i hålet; klipper av | Kontinuerlig tappning utan spånrensning; för högt spindelvarvtal; flöjter packade med chips |
Svarvningsoperationer
| Defekt | Utseende | Primär rotorsak |
| Dålig ytfinish / spiralverktygsmärken | Synligt spiralmönster; höga Ra-värden | Näsa OX; för liten näsradie; felaktig matningshastighet |
| Smal axelböjning / avsmalningsfel | Skaftbågar; diameter avsmalnande längs längden | Termisk tillväxt; överdrivet tryck i bakkroppen; skärande värmekoncentration |
4. Helprocessoptimering: Från blank till färdig del
Att åtgärda problem med aluminiumbearbetning handlar inte om att höja kylvätskan eller sakta ner matningen.
Det handlar om kontroll på systemnivå från blank inkommande till slutlig inspektion. Det här är de nio kontrollpunkterna vi ställer in på varje rad.
Blank förbehandling: Stoppa förvrängning vid källan
De flesta distorsionsproblem börjar innan det första verktyget vidrör delen.
- Stressavlastning först: Alla smidesplåtar och smidda ämnen får avspänning före bearbetning. Antingen naturligt åldrande för 72 timme, eller lågtemperaturgräddning i 120–150°C i 2–4 timmar.
Detta frigör kvarvarande spänning så att det inte kommer ut mitt i bearbetningen och förvränger delen. - Enhetlig lagertillägg: Lämna minst 0,8–1,5 mm bearbetningsmån per sida. Ta aldrig allt lager från ena sidan – ojämn spänningsfrigöring garanterar skevhet.
- Förinspektera gjutgods: Kontrollera gjutämnen med avseende på porositet och sandinneslutningar med NDT före bearbetning.
Ingenting slösar tid som att bearbeta en hel del bara för att hitta ett tomrum under ytan vid slutinspektion.
Verktygsval: The Real Fix för Built-Up Edge
Verktygsval är 80% av BUE-striden.
- Verktygsmaterial:
-
- Precisionsfinishing i hög volym: Pcd (polykristallin) verktyg.
De håller knappt på aluminium alls, ge den bästa ytfinishen, och håller 10–20 gånger längre än karbid. Värt priset för körningar med stora volymer. - Liten/medelstor satsproduktion: Finkornig hårdmetall med obelagd eller dedikerad aluminiumbeläggning (Ticn, Dlc, diamantliknande kol).
Använd aldrig standard TiN-beläggningar på aluminium — aluminium fäster vid TiN och BUE bildas nästan omedelbart. - Låg kostnad för lätt drift: Höghastighetsstålverktyg, endast för lätta skärningar med låg hastighet.
- Precisionsfinishing i hög volym: Pcd (polykristallin) verktyg.
- Verktygsgeometri:
-
- Öppna spånvinklar på 15–25° minskar skärkompression och undertrycker BUE-bildning.
- Stora spånfickor och vassa skäreggar säkerställer smidig evakuering av spån.
- För fräsar, använd ojämn tandstigning för att undvika resonant prat.
- Använd 0,2–0,4 mm nosradie för efterbehandling. För stor näsa orsakar pladder på tunna väggar.
- Användningsregler: Byt verktyg vid första tecknet på BUE eller matt. Sten aldrig ett tråkigt verktyg och fortsätt att använda det för efterbehandling. Minimera verktygsöverhäng för att maximera styvheten och minska prat.
Skärparametrar: "Hög hastighet, Light Cut”-regel
Aluminiumbearbetning fungerar bäst snabbt och ytligt.
- Fräsning:
-
- Skärhastighet: 300–1500 m/min för hårdmetall; 2000–5000 m/min för PCD.
- Mata per tand: 0.05–0,2 mm. Lätta skärsår, aldrig tunga långsamma matningar.
- Klippdjup: 0.5–2 mm per grovbearbetningspassage; ≤0,3 mm för efterbehandling. Lättare skär = mindre värme = mindre förvrängning.
- Borrning: Hög spindelhastighet, låg matningshastighet, och periodiska indragningscykler för spånbrytning. För djupa hål, använd hackborrningscykler för att rensa spån.
- Tappning: Låga spindelhastigheter. Använd spiralrör för evakuering av spån. Använd bottenkranar för genomgående hål, spiralspetsade kranar för blinda hål. Storlek gängborren 0,05–0,1 mm över standard för bättre gängavstånd.
Kylmedel & Smörjning: Gör eller bryt för ytfinish
Kylvätska gör mer än att kyla – det smörjer verktygschipsgränssnittet för att förhindra BUE.
- Använd speciella kylmedel för bearbetning av aluminium med smörjmedelspaket för extremt tryck. Rak olja > emulsion för smörjning.
- Använd aldrig kylning med endast vatten. Brist på smörjning garanterar kraftig BUE och riven ytfinish.
- Högvolym, högtrycksflödesleverans riktad direkt mot skärzonen. För djupa hål, genomgående inre kylvätska är obligatorisk.
- Mql (minsta mängd smörjning) med oljedimma fungerar mycket bra för höghastighets PCD-bearbetning. Den lämnar minimalt med rester och är anodiseringsvänlig.
Arbetshållning: Undvik krossning och vibration
- Måttlig klämkraft: Aluminium är mjukt. För mycket tryck lämnar fördjupningar och förvränger tunna väggar. Använd vakuumchuck-arbetshållare för tunna plåtdelar.
- Fullt stöd: Lägg till backup-stöd under tunna väggar och överhäng. Maskinhäng aldrig sektioner som inte stöds – prat är garanterat.
- Fixturmaterial: Använd fenol, nylon, eller mjuka käftar av aluminium för fixturer. Hårda stålbackar kommer att markera och krossa aluminiumdelar.
- Förvarma armaturer för batchproduktion: Låt fixturer komma till driftstemperatur innan du kör satser med snäva toleranser. Fixturexpansion är en dold källa till dimensionell drift.
Processsekvens: Minimera distorsion steg för steg
Processordning är viktigare än de flesta inser.
- Följ sekvensen: Grovbearbetning → Stressavlastning (baka eller blötlägga) → Halvfinish → Finishing. Aldrig grov och avsluta i ett svep.
- För tunnväggiga delar, ta flera ljuspass i stället för ett snitt på fullt djup.
- Fräsa först ytterprofiler och hålrum, borra och knacka sist. Fräskrafter kan sträcka ut och förvränga hålpositioner om de görs tidigt.
- Låt delen svalna till rumstemperatur innan den avslutas. Stoppa maskinen, gå iväg för 20 minuter, kom sedan tillbaka och ta det sista klippet. Detta enda steg eliminerar de flesta termiska dimensionsfel.
- Lägg till radieövergångar i inre hörn. Skarpa hörn = kraftiga grader och spänningskoncentrationer.
Gradningskontroll
Gradning kan äta upp 30% av totala delkostnaden om du låter det.
- Använd verktyg med avfasade eggar för att bryta eggar under bearbetning. Avgradning under process slår manuell gradning varje gång.
- Använd verktygsbanor för båge in/ut för konturfräsning. Stanna aldrig bara och dra tillbaka rakt från en kant - det lämnar ett tungt grader.
- För delar som ska anodiseras, aldrig kraftig sandgradning – det orsakar ojämn färg och ytfärgning. Föredrar vibrationsgradning eller ultraljudsgradning för jämn ytkvalitet.
Dimensionell stabilitet & Miljökontroll
- Håll butikstemperaturen till 20±2°C för snäva toleransarbete.
- Låt delarna vila 2–4 timmar efter bearbetning innan slutbesiktning. Låt dem svalna helt och stabilisera sig.
- Kalibrera mikrometrar och bromsok för temperaturfel. Ett varmt mätverktyg ger felaktiga avläsningar.
Pre-Finish Förberedelse för anodisering & Beläggning
- Rengör alla kylmedelsrester från delar efter bearbetning. Rester orsakar fläckar och fläckar efter anodisering.
- Eliminera djupa verktygsrepor, skårmärken, och snacka innan du avslutar. Anodisering kommer inte att dölja dem - det kommer att göra dem mer synliga.
- Maskera och skydda gängade hål och precisionshål före rengöring och beläggning för att undvika korrosion och kantskador.
5. Referenstabell för snabb felsökning
| Problem | Mest trolig orsak | Första korrigeringen att prova |
| Uppbyggd kant / Dålig ytfinish | Fel verktygsbeläggning; otillräcklig smörjning | Byt till DLC eller obelagd hårdmetall; öka kylvätsketrycket |
| Delen deformeras efter bearbetning | Kvarvarande blankspänning; ojämn lagerborttagning | Lägg till förbearbetning av stressavlastning; utjämna lager per sida |
| Sidovägg pladder märken | Resonans; för stort verktygsöverhäng | Ändra spindelhastigheten; minska verktygsutstickningen |
| Avsmalnande borrat hål | Chippackning; dålig kylning | Använd hackborrcykel; öka genomgående kylvätska |
Slitna gängade trådar |
Dålig flisevakuering; underdimensionerad borr | Använd spiralflöjtskran; öka gängborrstorleken 0.05 mm |
| Batchdimensionell drift | Termisk expansion; progressiv BUE | Låt delarna svalna innan du mäter; index verktygsslitage |
| Kraftiga kantgrader | Liten spånvinkel; rakt verktyg indrag | Öka spånvinkeln; använd verktygsbanor för bågeutgång |
| Anodiserande ytdefekter | Förbearbetningsrepor; kylmedelsrester | Förbättra ytfinishen; rengör noggrant före beläggning |
6. Slutsats
Aluminiumbearbetning handlar inte om brute force eller den snabbaste maskinen. Det handlar om kontroll av friktion på systemnivå, värme, stress, och chipbeteende.
De butiker som utmärker sig på aluminium har inte snyggare maskiner – de har bättre processdisciplin.
De kontrollerar tom stress, de väljer rätt verktyg (och undvik fel beläggningar), de kör snabba ljusskärningar, de översvämmer skärzonen med smörjmedel, och de låter delarna svalna innan de mäts.
Det största misstaget nya ingenjörer gör är att behandla aluminium som mjukt stål. Det är ett annat material med olika fellägen.
Uppbyggd kant, termisk distorsion, prat, och gradbildning är inte mindre olägenheter – de är de avgörande utmaningarna för processen.
Adressera dem systematiskt från tom till färdig del, och du kommer att gå från att slåss mot skrot varje körning till att slå toleranser sats efter sats.
Efter 32 år, Jag ser fortfarande att nya butiker lär sig detta på den hårda vägen. Men när du väl får systemet rätt, aluminium är en av de mest produktiva, konsekvent, och kapabla precisionsmaterial som du kan bearbeta.

