Under mina över 30 år arbetade jag på verkstadsgolvet och handlade processingenjörer, Jag har sett för många nya utövare behandla bearbetningsprecision som inget annat än "passar delen inom toleransbandet."
De tittar på en dimension på ett tryck, kontrollera det med ett bromsok, och kalla det bra. Men precisionen går mycket djupare än så.
Från de nominella värdena på ritningen till spånen som kommer från verktyget, precision är ett flerskiktssystem för dimensionskontroll, form integritet, och positionsanpassning - och att få ett lager fel kommer att spåra ur en hel montering.
Liknande, ytkvalitet avfärdas ofta som "bara kosmetiska". Jag kan inte räkna hur många gånger jag har hört "det är inuti maskinen, ingen ser det" - bara för att se att delarna slits ut 5 gånger snabbare eller spricker i förtid på grund av ytutmattning.
Denna guide delar upp bearbetningsprecisionen i dess tre kärndimensioner, går igenom de fem praktiska metoder vi använder på golvet för att träffa dimensionella mål, och förklarar de fyra sätten att ytkvalitet direkt bestämmer komponenternas livslängd.
Det här är inte läroboksteori – det är lärdomarna vi lärde oss en skrotad sats och ett misslyckat fältförsök i taget.
1. De tre dimensionerna av bearbetningsprecision
Varje tolerans på en ritning delas in i en av tre kategorier: dimensionell noggrannhet, formnoggrannhet, och positionsnoggrannhet.
Nya ingenjörer fixerar ofta vid dimensionella siffror och ignorerar de andra två - vilket är exakt hur du slutar med delar som "mäter rätt" men som inte fungerar.
Dimensionell noggrannhet
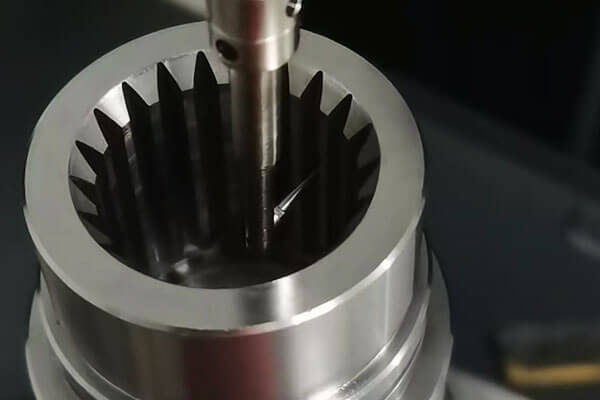
Dimensionsnoggrannhet beskriver hur nära en enskild funktions faktiska storlek är dess idealiska nominella värde - tänk på håldiametern, skaftlängd, eller spårets bredd.
Det är den mest intuitiva och vanligast uppmätta precisionsdimensionen, men det är också det som oftast misstolkas.
Här är den första regeln på butiksgolvet som de flesta nya människor missar: det nominella måttet på ritningen är centrum av toleransbandet, inte den övre eller nedre gränsen.
Om du ställer in ditt verktygsoffset precis vid den övre gränsen bara för att "se till att det passar,” du är redan halvvägs till out-of-tolerans så fort ditt verktyg börjar slitas.
Vi riktar alltid det nominella värdet på första snitt, och lämna lika marginal på båda sidor för slitage.
Det låter grundläggande, men jag har sett hela partier skrotas eftersom en operatör ställt upp vid toleranskanten.
Formprecision
Formnoggrannhet beskriver hur sann en egenskap är för sin avsedda geometriska form.
Rakhet, flathet, cirkuläritet, cylindricitet, och linjeprofiltolerans faller alla i denna kategori. I klartext: är skaftet faktiskt runt? Är bordsskivan faktiskt platt?
Detta är den tysta mördaren av monteringsprestanda. Jag hade en gång ett parti 4140 stålaxlar som klarade varje dimensionsdiameterkontroll enligt boken.
Men när vi tryckte lager på dem, de sjöng och vibrerade så illa att vi var tvungna att skrota hela körningen.
Problemet? Dålig cylindricitet — skaftet var något ovalt, endast av 0.03 mm, men tillräckligt för att belasta lagret ojämnt. Alla dimensionssiffror passerade; formulärets noggrannhet misslyckades.
Positionell noggrannhet
Positionsnoggrannhet beskriver det geometriska förhållandet mellan egenskaper: parallellitet mellan två ansikten, vinkelrätt mellan ett hål och en monteringsyta, koncentricitet mellan två hål, eller hålmönsterposition på ett hus.
Detta är den dyraste typen av precisionsfel. Om hålmönstret på ett växellådshus växlas med 0.1 mm, axlarna binder, växlarna slits i förtid, och hela enheten misslyckas tidigt.
Du kan inte åtgärda positionsfel genom att slipa eller brotscha – det är inbyggt i installationen.
Den oskrivna hierarkin på verkstadsgolvet
Det finns en gammal prioriteringsregel vi lever efter, intjänad genom årtionden av skrotade delar och midnatt omarbetning: Formtolerans > Positionstolerans > Dimensionell tolerans
De flesta antar att dimensionstoleransen är den snävaste, men det är det inte. Formen är grunden. Om din yta inte är platt, du kan inte mäta parallellism exakt.
Om din borrning inte är rund, ditt diametermått är meningslöst. Denna hierarki är inte hämtad från en standardhandbok - den lärdes den hårda vägen.
2. Fem praktiska metoder för att uppnå dimensionell noggrannhet
Att träffa dina dimensionella mål är inte magi – det handlar om att välja rätt metod för volymen, tolerans, och geometri.
Vi använder fem kärnmetoder på golvet, var och en med sin egen personlighet, styrkor, och fallgropar.
Klipp-och-prova-metod
Den klassiska old-school-metoden: ta ett lätt snitt, mäta resultatet, justera ditt verktygs offset, och upprepa. Du smyger upp den slutliga storleken stegvis, skär aldrig för djupt i ett pass.
- Bäst för: Engångsdelar, prototyper, små batchjobb, och mycket snäva toleranser
- Verklighet på verkstaden: Långsam, men oslagbar för flexibilitet. Detta är den första färdigheten jag gör varje lärling till mästare, och det tar drygt sex månader att bli riktigt bra på det.
Du utvecklar en känsla för hur mycket verktyget kommer att avleda, hur mycket värme kommer att få delen att växa, och hur man läser en mikrometer som om det är ett andraspråk. - Fånga: Det fungerar bara om din operatör vet vad de gör. En dålig offset på en finish cut förstör delen.
Inställningsjusteringsmetod
Du ställer in ditt verktygsläge och arbetar offset en gång, kör sedan en hel batch från samma installation.
- Bäst för: Medelstora och stora produktionspartier, konsekventa upprepade delar
- Fördelar: Stabil noggrannhet, högeffektiv, konsekvent del till del kvalitet. Detta är massproduktionens arbetshäst.
- Kritisk regel: Inspektera och validera alltid den första biten helt innan du kör satsen.
jag har sett 500 delar skrotas på en timme eftersom någon hoppade över första delens inspektion och verktygsoffset var 0.2 mm av.
Verktygsmetod i storlek
Du använder ett verktyg av en fast, kalibrerad storlek — borrar, ramare, bräckor, och gängborrar fungerar alla på detta sätt. Hålstorleken är verktygsstorleken, mer eller mindre.
- Bäst för: Standard hålstorlekar, spläder, och interna profiler
- Fördelar: Enkel, konsekvent, ingen komplex offsethantering.
- Fånga: Verktygsslitage är den tysta mördaren. En brotsch som bärs av 0.02 mm kommer tyst att driva varje hål över löpningen, och du kommer inte att märka det förrän du mäter. Du måste spåra verktygets livslängd och byta ut enligt schemat, inte på misslyckande.
Automatisk & CNC-kontrollmetod
Cnc och automatiska styrsystem bakar i huvudsak in operatörens erfarenhet i programmet.
Maskinen mäter, kompenserar för verktygsslitage, och dras in automatiskt, med exakt koordinatkontroll över verktygsbanan.
- Bäst för: Komplex geometri, medium till hög volym, konsekvent repeterbarhet
- Fördelar: Mycket högre effektivitet och konsekvens än manuella metoder. Komplexa konturer och 3D-ytor som skulle vara omöjliga för hand är rutin på en CNC-fräs.
- Hård sanning: Skräp in, skräp ut. Om programmet är fel, maskinen kommer bara att göra misstaget snabbare och mer konsekvent än en människa.
Jag har sett dyrare krascher från dålig kod än från dålig operatörsbedömning.
Jämförelse av dimensionskontrollmetoder
| Metod | Bästa volymintervall | Typisk dimensionsnoggrannhet | Produktionseffektivitet | Skicklighetskrav | Primär risk |
| Klipp-och-prova | 1 - 10 bitar | ±0,005 – ±0,02 mm | Mycket låg | Mycket hög (6+ månader att bemästra) | Mänskligt fel vid final cut |
| Inställningsjustering | 20 - 500+ bitar | ±0,01 – ±0,05 mm | Hög | Måttlig | Inställningsfel i första delen orsakar batchskrot |
| Stort verktyg | 10 - 1000+ bitar | ±0,01 – ±0,03 mm | Medium-Hög | Låg | Gradvis avdrift av verktygsslitage |
| Automatisk & CNC-kontrollmetod | 5 - 10,000+ bitar | ±0,005 – ±0,02 mm | Mycket hög | Hög (programmeringsförmåga) | Programfel orsakar snabba, konsekventa defekter |
Bonus: Form & Metoder för positionsnoggrannhet
För formnoggrannhet, vi förlitar oss på tre kärnansatser:
- Väggenerering: Precisionsinterpolering av verktygsbanor på CNC-maskiner skapar exakta friformsprofiler
- Formverktyg: Formverktyg skär hela profilen i ett pass för konsekventa tvärsnitt
- Generera processer: Vändning, slipning, och honing genererar runda former genom kontrollerad relativ rörelse
För positionsnoggrannhet, den gyllene regeln är icke förhandlingsbar: bearbeta alla positionskritiska funktioner i en enda installation.
Varje gång du lossar och fixerar delen igen, du introducerar inriktningsfel. Om du kan borra alla hål i en klämning, gör det.
3. Ytkvalitet: Den dolda drivrutinen för komponentens livslängd
Så du har träffat alla dina dimensioner, din form är bra, dina positioner är döda. Är du klar? Inte ens nära.
Det tunna översta lagret av metall - ytan - kommer att göra eller bryta delens livslängd. Det finns fyra sätt som ytkvalitet direkt påverkar prestandan, och de flesta nya ingenjörer känner bara till en av dem.
Slitbidrag
Oavsett hur släta två matchande ytor ser ut, på mikronivå rör de bara vid topparna av ytjämnhetsprofilen.
Högre grovhet betyder färre, högre kontaktpunkter, snabbare första slitage, och längre inkörningstid.
Det är just därför nya motorer har en inkörningsperiod: du nöter ner de mikroskopiska topparna så att ytorna passar ihop helt och går in i stabilt slitage.
För applikationer med tung belastning, ytkvalitet är skillnaden mellan 10,000 timmars tjänst och 1,000 timme. Jag har sett tunga redskapsuppsättningar hålla tre gånger längre bara genom att släppa ytjämnheten från Ra 3.2 till Ra 0.8.
Trötthetsstyrka
Under cyklisk belastning, varje litet verktygsmärke, repa, och bearbetningsåsen är en stresshöjare. Utmattningssprickor uppstår nästan alltid vid ytan, vid roten av en grovhetstopp.
Här är den kontraintuitiva delen: resterande tryckspänning på ytan är bra.
Den tar bort en del av den cykliska dragbelastningen, gör sprickor svårare att initiera och föröka.
Processer som kulblästring, rullpolering, och kall finish är alla utformade för att medvetet bygga in ett lager av tryckytor.
Folk tror att de bara "utjämnar ytan" - de förspänner den faktiskt för att hålla längre.
Korrosionsmotstånd
Ju slätare yta, desto färre springor och dalar finns det för fukt, föroreningar, och frätande kemikalier att samla in. Gropkorrosion börjar i dalarna med ytjämnhet.
Släpp Ra-värdet, och du förlänger korrosionslivslängden dramatiskt. För delar som arbetar i fukt, salt, eller sura miljöer, en bra ytfinish kan ge flera års livslängd utan någon annan designförändring.
För marina komponenter, flyttar från Ra 6.3 till Ra 1.6 kan fördubbla korrosionslivslängden.
Färdig & Monteringsstabilitet
Detta är den mest förbisedda effekten. Två delar med samma nominella interferenspassning kan bete sig helt olika om deras ytjämnhet är olika.
Högre grovhet innebär att topparna krossas vid montering, ger dig mindre effektiva faktiska störningar.
Värre: kvarvarande stress från bearbetning kan slappna av med tiden, vilket gör att dimensionerna ändras något. Jag hade en gång ett parti precisionsbussningar som klarade varje inspektion direkt efter bearbetning.
Vi packade ihop dem, lägg dem på lagret i två veckor, och när vi gick för att montera dem, hälften av dem skulle inte passa.
Den inre kvarvarande stressen hade slappnat av, och storlekarna hade ändrats precis tillräckligt för att få bort passformen. Hoppa aldrig över stressavlastning för precisionspassade delar.
4. Den större bilden: Precision och kvalitet är systemindikatorer
Här är den största läxan jag lärt mig 30 år: bearbetningsprecision och ytkvalitet är inte isolerade, oberoende mätvärden. De är den synliga produktionen av hela tillverkningssystemet.
Maskinstyvhet, verktygslitage, skärvärme, inre restspänning, spindelvibration, fixturnoggrannhet — varje enskild faktor i processen syns i den sista delen.
Om du jagar konsekvent precision, du kan inte bara "försöka hårdare" vid maskinen. Man måste titta på hela systemet.
Förstå dessa orsak-och-verkan-relationer – hur verktygsslitage visar sig i dimensionell drift, hur skärhastigheten visar sig i ytfinish, hur fixtur visar sig i positionsfel — är mycket mer värdefullt än att memorera toleranstabeller.
Vem som helst kan slå upp ett toleransvärde. Ingenjören som vet varför toleransen finns där, och vad som påverkar det, är den som håller linjen igång.
Slutlig tanke
Bra bearbetning handlar inte om att slå siffror på en utskrift. Det handlar om att förstå vad dessa siffror betyder, hur de skapas, och hur de påverkar delen när den är i bruk.
Bemästra de tre dimensionerna av precision, respektera kraften i ytkvalitet, och se hela systemet bakom chipet - och du kommer att lösa problem innan de inträffar, inte efter att partiet har skrotats.