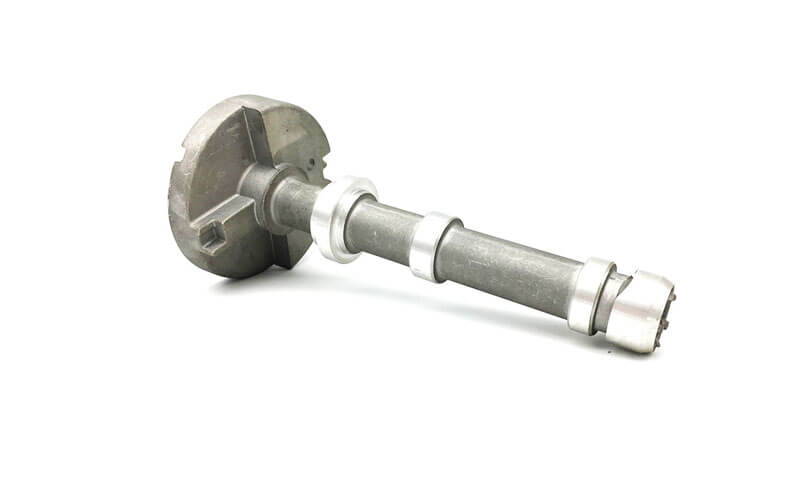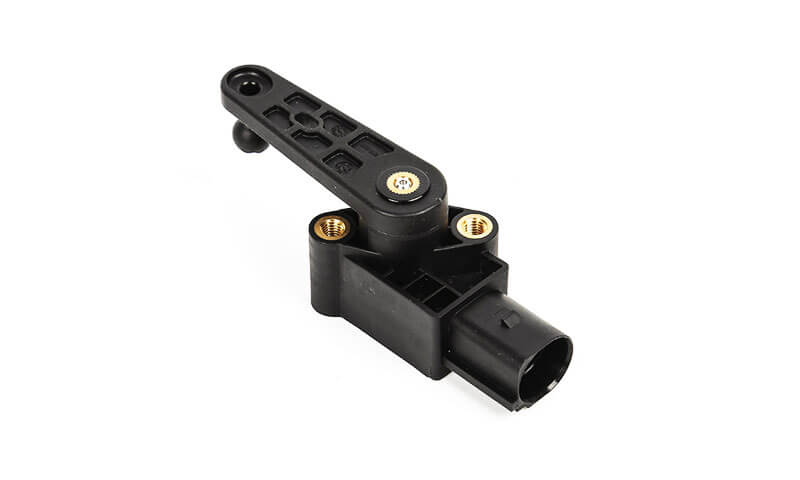
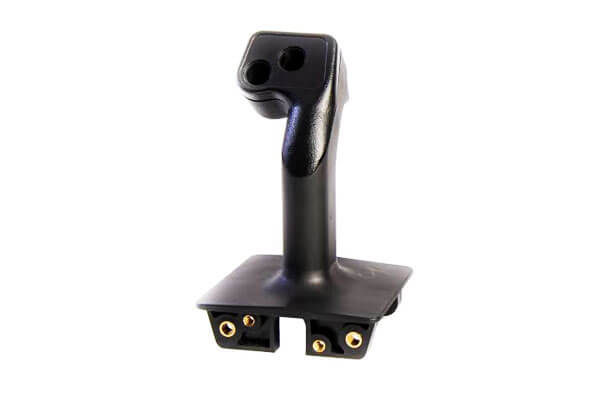
Moderna produkter kombinerar allt mer plast med metaller, elektriska ledare, gängade komponenter, magneter, och andra funktionella material.
Traditionellt, dessa komponenter tillverkas separat och monteras därefter med skruvar, pressmontering, nitning, lim, eller svetsning.
Även om sådana metoder förblir användbara, de lägger till monteringssteg, öka antalet delar, och kan introducera anpassnings- och tillförlitlighetsproblem.
Inspelning ger ett alternativt tillvägagångssätt genom att integrera en förformad insats direkt i en gjuten polymerkomponent under formsprutningsprocessen.
Istället för att montera ihop insats och plastdel efter gjutning, insatsen placeras inuti formen först, varefter smält polymer flyter runt den och stelnar för att bilda en mekaniskt integrerad komponent.
Den här artikeln förklarar principerna, materiel, tillverkningsprocesser, designöverväganden, fördelar, begränsningar, och tillämpningar av insatsgjutning, med särskild uppmärksamhet på de tekniska faktorer som bestämmer den slutliga delens kvalitet.
1. Vad är Insert Molding?
Insatsgjutning är en formsprutning process där en förtillverkad komponent, känd som en insats, placeras inuti en formhålighet och därefter inkapslad eller delvis omgiven av smält plast.
Insatsen kan göras av metall, plast, keramisk, elektriskt ledande material, eller annat styvt underlag.
När polymeren injiceras och kyls, insatsen blir permanent integrerad i den gjutna komponenten.
En förenklad process kan representeras som:
Insatsförberedelse → Insatspositionering → Formstängning → Plastinjektion → Packning och kylning → Formöppning → Utkastning
Den resulterande komponenten är därför en multimaterialenhet tillverkad i en enda formningsoperation.
Hur insatsgjutning skiljer sig från standard formsprutning
| Aspekt | Standard formsprutning | Sätt in gjutning |
| Huvudmaterial | Polymer | Polymer + förformad insats |
| Sätt in placering | Krävs inte | Kritiskt tillverkningssteg |
| Montering | Vanligtvis krävs för flermaterialprodukter | Ofta kraftigt reducerad |
| Verktygets komplexitet | Relativt okomplicerat | Högre på grund av skärets placering och retention |
| Dimensionell kontroll | Främst polymerrelaterat | Polymer + insatstoleranser |
| Materialinteraktion | Främst polymerbeteende | Termisk och mekanisk interaktion mellan material |
| Typiska applikationer | Plasthus, omslag, strukturella delar | Anslutningar, gängade komponenter, sensorer, elektriska delar, förstärkta komponenter |
Hur insatsgjutning skapar mekanisk integration
Relationen mellan insatsen och den gjutna polymeren kan utformas på flera sätt.
För en gängad metallinsats, till exempel, polymeren kan flyta runt speciellt utformade yttre detaljer såsom räfflor, spår, underskott, eller revben.
Efter kylning, dessa funktioner skapar mekanisk förregling, gör det svårt för insatsen att rotera eller dra ut.
För en elektrisk terminal, polymeren kan omge en definierad del av det ledande elementet medan den funktionella kontaktytan lämnas exponerad.
Den gjutna polymeren ger sedan isolering, strukturellt stöd, och positionsstabilitet.
Integreringsmekanismen beror därför på applikationen. Det kan innebära:
- Mekanisk sammanlåsning genom spår, grymtar, rev, eller underskridskor.
- Interferens som genereras av polymerkrympning runt insatsen.
- Kemisk eller vidhäftande bindning när kompatibla material och ytbehandlingar används.
- Geometrisk inkapsling, där polymeren fysiskt omger insatsen och förhindrar rörelse.
I krävande applikationer, flera mekanismer kan fungera samtidigt.
2. Hur fungerar insatsgjutning?
Insatsgjutning består av flera kontrollerade steg, börjar med förberedelse av insatsen och slutar med inspektion av den färdiga integrerade komponenten.
Typiskt arbetsflöde för insatsgjutning
Insatstillverkning → Rengöring och förberedelse → Dimensionell inspektion → Insatsladdning → Formstängning → Polymerinjektion → Packning → Kylning → Formöppning → Utkastning → Dimensionell och funktionskontroll
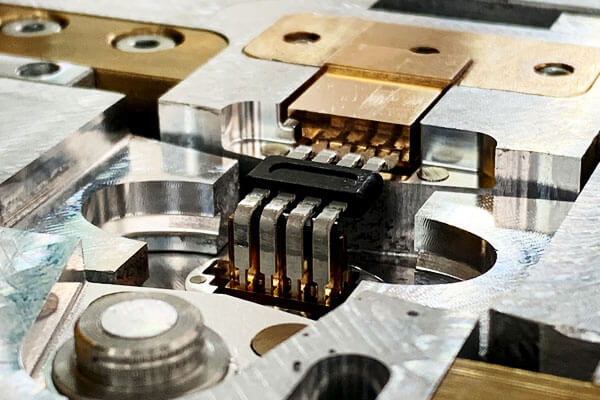
2.1 Insatsförberedelse
Processen börjar med tillverkning och förberedelse av skäret.
För metalliska insatser, detta kan innebära CNC-bearbetning, stämpling, vändning, kall rubrik, trådformning, slipning, eller andra metallbearbetningsprocesser.
Insatsen måste uppfylla de dimensions- och ytkrav som definieras av formkonstruktionen.
Ytans skick är särskilt viktigt. Olja, oxidskala, bearbetning av spån, och andra föroreningar kan störa polymerbindningen eller orsaka formdefekter.
Beroende på applikationen, insatser kan därför genomgå:
- Avfettning och rengöring
- Ytgrovning
- Plåt
- Passivering
- Kemisk behandling
- Förvärmning
- Dimensionell inspektion
Insatsen bör också kontrolleras för grader och vassa kanter. För stora grader kan skada formen eller skapa lokala spänningskoncentrationer i den formade polymeren.
2.2 Infoga placering och positionering
Efter förberedelse, insatsen placeras på en dedikerad plats i formen.
Detta kan utföras manuellt, halvautomatiskt, eller genom ett automatiserat lastningssystem.
För enkla komponenter, operatörer kan placera insatser direkt i formhåligheten.
Storvolymproduktion gynnas i allmänhet av automatiserad infogning, speciellt när det finns flera skär per del eller när exakt repeterbarhet krävs.
Positioneringssystemet måste förhindra att insatsen rör sig under formstängning och polymerinsprutning. Beroende på geometrin, insatsen kan behållas med hjälp av:
- Lokaliseringsstift
- Forma kärnor
- Hålrum eller fickor
- Magnetiska hållare
- Vakuumretention
- Mekaniska klämmor
- Dedikerade armaturer
Insatsens placering är särskilt kritisk för elektriska kopplingar och mekaniska precisionskomponenter, där även ett litet positionsfel kan påverka monteringskompatibiliteten eller funktionella prestanda.
2.3 Mögelstängning
När insatsen har placerats, formen stängs och insatsen blir innesluten i formhåligheten.
I detta skede, formdesignen måste ge tillräckligt utrymme runt insatsen samtidigt som den erforderliga polymerväggtjockleken bibehålls.
Verktyget måste också förhindra att skäret krossas eller förskjuts.
För precisionsapplikationer, formen kan innehålla specialiserade lokaliseringsfunktioner som direkt stöder insatsen under injektion.
Korrekt stängning av formen är viktig eftersom eventuell oöverensstämmelse runt insatsen kan orsaka blixt- eller dimensionsdefekter.
2.4 Plast injektion
Injektionsenheten mjukgör sedan den valda polymeren och sprutar in det smälta materialet i formhåligheten.
När polymeren flyter runt insatsen, den fyller det tillgängliga hålrummet och bildar komponentens yttre geometri.
Detta steg är en av de mest tekniskt känsliga delarna av insatsgjutning. Processen måste balansera:
- Insprutningstryck
- Insprutningshastighet
- Smälttemperatur
- Formtemperatur
- Portdesign
- Flödesväg
- Ventilering
För högt insprutningstryck kan orsaka skärförskjutning, medan otillräckligt tryck kan resultera i ofullständig fyllning.
Ett olämpligt grindläge kan producera svetslinjer, luftinneslutning, ojämn fyllning, eller överdriven stress runt skäret.
För komplexa komponenter, formflödesanalys kan användas för att förutsäga polymerfyllningsbeteende innan produktionsverktygen slutförs.
2.5 Packning och kylning
Efter att hålrummet är fyllt, hållnings- eller packningstryck appliceras för att kompensera för polymerkrympning under stelning.
Komponenten kyls sedan inuti formen tills den når tillräcklig styvhet för utstötning.
Kylning är särskilt viktig vid skärgjutning eftersom insatsen och polymeren kan ha mycket olika termiska egenskaper.
Till exempel, en metallinsats har i allmänhet mycket högre värmeledningsförmåga än de flesta polymerer.
Den kan därför fungera som en lokaliserad kylfläns, ändring av kylningshastigheten för den omgivande polymeren. Detta kan påverka:
- Lokal krympning
- Kvarstående stress
- Kristallinitet i semikristallina polymerer
- Warpage
- Dimensionell stabilitet
- Gränssnittsintegritet
Följaktligen, kylkanaldesign och formtemperaturkontroll bör övervägas kring kritiska skär snarare än att behandla hela komponenten som termiskt enhetlig.
2.6 Formöppning och delutkastning
När tillräcklig kylning har skett, formen öppnas och den färdiga insatsformade komponenten matas ut.
Utmatningen måste utformas noggrant eftersom den gjutna polymeren kan greppa insatsen hårt.
Överdriven utstötningskraft kan deformera plasten, skada känsliga egenskaper, eller ändra insatspositionen.
För komponenter med komplexa geometrier, ejektorstift, ärm, lyftare, eller andra mekanismer kan krävas.
Sekundär drift och inspektion
Beroende på komponentdesign, efterformningsoperationer kan innefatta trimning, avblinkande, bearbetning, trådrengöring, ytbehandling, elektrisk provning, eller dimensionskorrigering.
Kvalitetsinspektion täcker vanligtvis både plastkroppen och insatsgränssnittet.
Kritiska egenskaper kan inkludera skärposition, koncentrisitet, exponerad längd, trådintegritet, utdragningsstyrka, rotationsmotstånd, elektrisk kontinuitet, och övergripande dimensionsnoggrannhet.
För komponenter med hög tillförlitlighet, funktionstestning är ofta mer meningsfullt än enbart dimensionell inspektion.
En gängad insats, till exempel, måste inte bara placeras korrekt utan även klara det specificerade installations- och servicemomentet.
3. Typer av skär som används vid insatsgjutning
Insatsen är den funktionella kärnan som plastkomponenten är gjuten runt.
Dess material, geometri, yttillstånd, och dimensionell noggrannhet påverkar direkt styrkan, pålitlighet, och livslängd för den färdiga delen.
Gängade insatser
Gängade skär är bland de vanligaste skären som används vid formsprutning.
De är vanligtvis tillverkade av mässing, rostfritt stål, kolstål, eller zinklegeringar och är inbäddade i en plastkomponent för att ge en hållbar gängad anslutning.
Till skillnad från en tråd formad direkt i plast, en metallinsats tål upprepad montering och demontering med avsevärt lägre risk för gängavskalning eller krypning.
Räfflad, räfflad, eller underskurna yttre ytor används ofta för att förbättra mekanisk sammanlåsning mellan insatsen och omgivande polymer.
Typiska applikationer inkluderar:
- Elektroniska och elektriska höljen
- Inre och exteriöra komponenter för fordon
- Konsumentprodukter
- Industriella kapslingar
- Monteringsfästen och fästpunkter
De huvudsakliga designövervägandena är skärhållning, utdragningsmotstånd, vridmomentmotstånd, och tillräcklig plastväggtjocklek runt insatsen.
Elektriska kontakter och terminaler
Elektriska insatser används när den gjutna komponenten samtidigt måste ge strukturellt skydd och elektrisk anslutning.
Vanliga material inkluderar koppar, mässing, fosforbrons, och andra ledande legeringar, ibland med nickel, tenn, silver, eller guldplätering.
Typiska exempel inkluderar kontaktstift, terminaler, skenelement, jordningskontakter, växelkomponenter, och ledande kontakter.
Formningsprocessen måste förhindra förskjutning av insatsen och skydda kritiska kontaktytor från polymerkontamination.
Dimensionell noggrannhet är särskilt viktig eftersom placeringen av en terminal kan avgöra den elektriska och mekaniska kompatibiliteten för den slutliga monteringen.
Viktiga överväganden inkluderar elektrisk ledningsförmåga, kontaktmotstånd, korrosionsmotstånd, plätering integritet, isoleringsavstånd, och dimensionsstabilitet under formning.
Stämplade metallinsatser
Stämplade skär tillverkas av plåt med progressiv stämpling, stansning, böjning, eller formningsoperationer innan de placeras i sprutformen.
De är särskilt användbara när en plastkomponent kräver lokal förstärkning eller integrerad mekanisk eller elektrisk funktionalitet.
Stål, rostfritt stål, aluminium, och kopparlegeringar används vanligtvis.
Stämplade insatser kan fungera som:
- Strukturella förstärkningselement
- Monteringsfästen
- Jordning komponenter
- Värmespridande element
- Elektriska ledare
- Förstärkningsribbor eller ramar
Eftersom stämplade komponenter kan tillverkas ekonomiskt i stora volymer, de är särskilt lämpliga för fordons- och elapplikationer.
CNC-bearbetade precisionsskär
CNC-bearbetade skär används när den inbäddade komponenten kräver snävare dimensionstoleranser, komplex geometri, eller specialiserade ytegenskaper.
Rostfritt stål, aluminium, titan, mässing, och tekniska legeringar kan bearbetas till mycket exakta skär före gjutning.
Dessa insatser används ofta i medicinsk utrustning, flyg-, precisionsinstrument, industrisensorer, och högpresterande mekaniska sammansättningar.
CNC-bearbetning tillåter funktioner som precisionshål, trådar, spår, lokaliseringsytor, och komplexa konturer som ska styras oberoende av formningsprocessen.
Detta är särskilt värdefullt när vissa funktionella ytor inte kan uppnå den erforderliga noggrannheten ekonomiskt genom enbart formsprutning.
Keramiska insatser
Keramiska skär väljs för applikationer som kräver egenskaper som konventionella metaller och polymerer inte kan tillhandahålla.
Aluminiumoxid och zirkoniumoxid är vanliga val på grund av deras höga temperaturbeständighet, elektrisk isolering, hårdhet, och slitmotstånd.
De kan användas i:
- Elektriska isoleringskomponenter
- Högtemperaturaggregat
- Slitstarka komponenter
- Sensorhus
- Specialiserade medicinska och industriella apparater
Keramik är i sig spröd, dock, så mögelladdning, skärhantering, termisk chock, och mekanisk fastspänning måste kontrolleras noggrant.
Polymeren som väljs för gjutning måste också vara kompatibel med keramikens termiska expansionsbeteende.
Glasinsatser
Glas kan införlivas i gjutna polymerkomponenter när det är optiskt genomskinligt, kemisk motstånd, eller visuell inspektion krävs.
Borosilikatglas är särskilt användbart på grund av dess relativt låga värmeutvidgningskoefficient och goda termiska och kemiska stabilitet.
Typiska tillämpningar inkluderar siktfönster, optiska komponenter, vätskenivåindikatorer, sensorer, och specialiserade medicinska eller laboratorieprodukter.
Formdesignen måste skydda glaset från överdriven mekanisk påfrestning och termisk chock. Noggrann placering är också viktigt när glaset fungerar som en optisk eller tätande yta.
Polymerinsatser
Insatsgjutning är inte begränsad till metall och oorganiska material. En förformad polymerkomponent kan också gjutas till en annan polymer när olika materialegenskaper krävs inom samma sammansättning.
Till exempel, en styv teknisk plast kan ge strukturellt stöd medan en mjukare elastomer ger tätning eller vibrationsisolering.
Material som PEEK, Ptfe, Tpu, och andra tekniska polymerer kan därför tjäna som insatser beroende på applikation.
Den stora tekniska utmaningen är att uppnå tillräcklig gränsytebindning eller mekanisk retention mellan de två polymererna.
Skillnader i smälttemperatur, termisk expansion, kemisk kompatibilitet, och krympning måste beaktas vid materialval och formdesign.
4. Material för insatsgjutning
Materialval för insatsgjutning innebär två separata men sammanlänkade beslut: insatsmaterialet och formningshartset.
De två materialen måste motstå formningstemperaturen och trycket samtidigt som de tillhandahåller adekvat mekanisk retention, dimensionell stabilitet, och, i förekommande fall, kemisk eller elektrisk kompatibilitet.
Vanliga insatsmaterial
| Infoga material | Nyckelegenskaper | Typiska applikationer | Viktiga överväganden |
| Mässing | Utmärkt bearbetbarhet, bra konduktivitet, korrosionsmotstånd | Gängade skär, terminaler, elektriska kontakter | Oxidation, plätering krav, termisk expansion |
| Rostfritt stål | Högstyrka, korrosionsmotstånd, temperaturmotstånd | Medicinsk, bil-, industrikomponenter | Högre bearbetningskostnad; förberedelse av insatsytan |
| Kolstål | Hög hållfasthet och relativt låg kostnad | Strukturella insatser, fästelement, förstärkningskomponenter | Korrosionsskydd kan krävas |
| Aluminium | Lättvikt, ledande, Bra värmeledningsförmåga | Kylfläns, strukturella insatser, bilkomponenter | Lägre hårdhet och styrka än många stål |
| Kopparlegeringar | Hög elektrisk och värmeledningsförmåga | Elektriska kontakter, terminaler, ledande insatser | Materialkostnad och oxidation |
Titan |
Hög specifik styrka, korrosionsmotstånd, lågdensitet | Flyg-, medicinsk, högpresterande komponenter | Hög material- och bearbetningskostnad |
| Keramik | Hög temperaturbeständighet, hårdhet, elektrisk isolering | Sensorer, isolatorer, slitagekomponenter | Sprödhet och känslighet för termisk chock |
| Glas | Genomskinlighet, kemisk stabilitet, dimensionell stabilitet | Optiska delar, synglasögon, sensorer | Bräcklighet och känslighet för termisk chock |
| Teknisk plast | Lättvikt, kemisk motstånd, skräddarsydda mekaniska egenskaper | Multimaterialsammansättningar, sälar, isolerande komponenter | Polymerkompatibilitet och bindning |
Termoplastiska hartser för insatsgjutning
Termoplaster är de mest använda formmaterialen eftersom de kan värmas upp, injiceras runt insatsen, och stelnade till en exakt formad komponent.
Valet av harts beror på mekanisk belastning, temperatur, kemisk exponering, elektriska krav, utseende, och förväntad livslängd.
| Formning Harts | Nyckelegenskaper | Typiska applikationer | Infoga kompatibilitet |
| ABS | Bra slagtålighet, dimensionell stabilitet, ytutseende | Inhus, bilkomponenter, konsumentprodukter | Utmärkt med vanliga metallinlägg |
| Nylon (Pa6 / Pa66) | Högstyrka, slitbidrag, temperaturförmåga | Bil, växlar, strukturella komponenter | Excellent; fuktkonditionering bör övervägas |
| Polykarbonat (PC) | Hög påverkan styrka, genomskinlighet, värmemotstånd | Elektroniska hus, medicinsk utrustning, optiska komponenter | Bra |
| POM (Acetal) | Låg friktion, hög styvhet, God dimensionell stabilitet | Växlar, bussningar, Precisionsmekaniska komponenter | Bra; noggrann kontroll av formningsförhållandena krävs |
| Pbt | Bra elektrisk isolering, kemisk motstånd, dimensionell stabilitet | Anslutningar, sensorer, elektriska komponenter för fordon | Excellent |
TITT |
Högstyrka, Utmärkt kemiskt motstånd, förmåga till hög temperatur | Flyg-, medicinsk, halvledare och krävande industrikomponenter | Utmärkt för högpresterande applikationer |
| Pp | Låg densitet, kemisk motstånd, låg kostnad | Bil, konsumentprodukter, industrikomponenter | Bra; ytvidhäftning kan kräva särskild hänsyn |
| Tpu | Elasticitet, nötningsmotstånd, slags absorption | Sälar, greppar, hjul, flexibla komponenter | Bra, speciellt för mekanisk förregling |
| Lsr | Utmärkt flexibilitet, temperaturmotstånd, väderbeständighet och biokompatibilitet | Medicinska sigill, membran, packar, mjuka komponenter | Utmärkt när den är korrekt designad för mekanisk eller kemisk bindning |
Materialkompatibilitet är avgörande
Insatsen och polymeren samexisterar inte bara inuti den färdiga komponenten; de bildar ett sammansatt system som upplever värme, mekanisk, och miljöpåfrestningar under hela dess livslängd.
En av de viktigaste faktorerna är termisk expansion. Metaller har i allmänhet lägre värmeutvidgningskoefficienter än många polymerer.
Under formning och efterföljande kylning, denna skillnad kan generera kvarvarande spänningar vid gränssnittet mellan skär och polymer. Överdriven stress kan orsaka sprickbildning, varning, gränssnittsluckor, eller minskad retentionsstyrka.
Formningstemperaturen måste också förbli under den temperatur vid vilken insatsen genomgår oönskade dimensionella eller metallurgiska förändringar.
Omvänt, polymeren måste ha tillräckligt smältflöde för att helt omge insatsen och fylla smala områden utan att producera tomrum eller ofullständig inkapsling.
Ytans skick är lika viktigt. Beroende på applikationen, insatsytor kan vara räfflade, räfflade, kemiskt behandlad, pläterad, uppruggade, eller på annat sätt modifierad för att förbättra mekanisk förregling eller vidhäftning.
För elektriska insatser, dock, den funktionella kontaktytan kan behöva förbli ren och fri från polymerkontamination.
5. Tillverkningsprocesser för insatsgjutning
Insatsgjutning kan implementeras genom olika produktionskonfigurationer beroende på detaljens komplexitet, produktionsvolym, infogningsgeometri, arbetskraftskrav, och dimensionell noggrannhet.
| Tillverkningsprocess | Beskrivning | Huvudsakliga fördelar |
| Manuell infogningsladdning | Operatörer placerar manuellt varje insats i formen innan injektionscykeln. Efter att ha bekräftat insättningspositionen, formen stängs och polymeren injiceras runt den. | Låg initial investering; flexibel för frekventa designändringar; lämplig för komplexa skärkonfigurationer. |
| Halvautomatisk insatsgjutning | Insatser förbereds eller levereras automatiskt, medan operatörer utför lastning, positionering, eller slutbesiktning. Vissa steg i formningscykeln är automatiserade. | Bättre produktivitet och konsekvens än helt manuell laddning utan den investering som krävs för fullständig automatisering. |
| Helautomatisk insatsgjutning | Robotar, pick-and-place-system, matare, sensorer, och visionsystem laddar automatiskt skär, verifiera deras närvaro och orientering, utföra gjutning, och ta bort färdiga komponenter. | Hög produktionseffektivitet; konsekvent skärpositionering; minskad arbetskraft; förbättrad spårbarhet och repeterbarhet. |
| Vertikal formsprutning | Formen stängs vertikalt, tillåter vanligtvis att insatser placeras i den nedre formhalvan före injektion. | Enkel insatsplacering; god tillgänglighet; minskad risk för skärförskjutning vid lastning; lämplig för manuell eller automatiserad lastning. |
Vertikal vs. Horisontell formsprutning |
Horisontella maskiner injicerar polymer i en form placerad horisontellt, medan vertikala maskiner använder en vertikalt orienterad form. Den optimala konfigurationen beror på skärets geometri, delstorlek, automationsstrategi, och produktionskrav. | Rätt maskinval kan förbättra skärets stabilitet, cykeleffektivitet, automationskompatibilitet, och total tillverkningskostnad. |
| Multi-Cavity Insert Forming | En enda form innehåller flera identiska hålrum, med insatser placerade i varje kavitet före samtidig injektion. | Hög effekt per cykel; lägre enhetskostnad vid tillräckliga produktionsvolymer; effektiv användning av maskintid. |
6. Överväganden i form av infogning av gjutning
Framgångsrik skärgjutning börjar med design snarare än produktion. Insatsen, polymer, forma, och bearbetningsförhållanden måste betraktas som ett integrerat system.
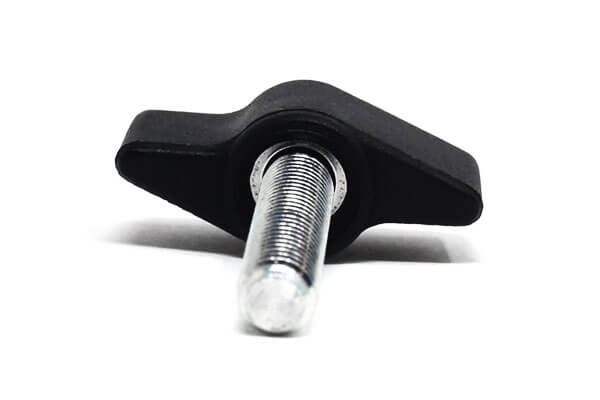
Insatsgeometri och mekanisk retention
Insatsens geometri har en direkt inverkan på hållfastheten hos den gjutna enheten.
En slät cylindrisk insats kan ge relativt begränsat motstånd mot rotation eller utdragning, medan räfflor, spår, rev, hål, eller andra mekaniska låsfunktioner kan förbättra retentionen avsevärt.
Till exempel, en gängad mässingsinsats som används i ett plasthölje bör inte förlita sig enbart på den omgivande polymeren för att motstå installationsmoment.
Rätt utformad extern räfflade eller underskuren geometri fördelar belastningen in i polymeren och minskar möjligheten för skärrotation.
Utformningen bör därför skilja mellan:
- Axiell retention, som förhindrar att insatsen dras ut.
- Roterande retention, som hindrar insatsen från att vrida sig.
- Lateral retention, som styr rörelsen i den gjutna komponenten.
- Positionsnoggrannhet, som bestämmer den slutliga platsen för det funktionella gränssnittet.
Väggtjocklek runt insatser
Tillräcklig polymertjocklek måste bibehållas runt skäret för att ge strukturellt stöd och möjliggöra pålitlig fyllning.
Om den omgivande väggen är för tunn, polymeren kan svalna i förtid eller utveckla överdriven stress. Om den är för tjock, lokal krympning och sjunkmärken kan förekomma.
Som en generell designprincip, polymeren bör övergå gradvis runt skäret snarare än att bilda abrupta förändringar i väggtjocklek.
De exakta måtten beror på hartset, insatsstorlek, formningsförhållanden, och mekaniska krav.
Draftvinklar och utkastning
Drag bör införlivas i formytor där det är praktiskt möjligt för att underlätta frigöring av delar.
Otillräckligt drag ökar utstötningskraften och kan orsaka repor, deformation, eller skada runt insatsen.
Närvaron av en insats kan också komplicera utstötning eftersom metallen och polymeren har olika krympningsbeteende.
Verktygskonstruktörer måste se till att ejektorstift, lyftare, objektglas, och andra mekanismer stör inte insatsen.
Grindläge och polymerflöde
Portens placering är särskilt viktig vid insatsgjutning eftersom insatsen kan hindra polymerflödet och skapa svetslinjer, luftfällor, eller ojämn fyllning.
Grinden bör i allmänhet placeras så att polymeren flyter smidigt runt insatsen istället för att direkt påverka en ömtålig eller dåligt stödd funktion.
För komplexa komponenter, flera grindar eller sekventiell injektion kan övervägas för att uppnå balanserad fyllning.
Flödessimulering kan hjälpa till att förutsäga:
- Påfyllningstid
- Svetslinjebildning
- Luftinstängning
- Tryckfördelning
- Fiberorientering
- Insatsförskjutning
- Potentiella korta skott
Detta är särskilt värdefullt för stora eller högkonstruerade insatsformade komponenter.
Termisk expansion och kvarstående stress
En av de viktigaste designfrågorna är skillnaden i termisk expansion mellan insatsen och polymeren.
Metaller har generellt lägre värmeutvidgningskoefficienter än många termoplaster.
När den formade delen svalnar från bearbetningstemperaturen till rumstemperatur, differentiell kontraktion kan generera spänningar runt gränssnittet.
För precisionsmontage, ingenjörer bör utvärdera:
- Sätt i material
- Polymer termisk expansionskoefficient
- Bearbetningstemperatur
- Drifttemperaturområde
- Sätt in mått
- Inkapslingstjocklek
- Förväntad termisk cykling
Detta blir särskilt viktigt inom bilindustrin, elektronisk, och högtemperaturapplikationer.
Materiell kompatibilitet
Insatsen och polymeren måste vara kompatibla inte bara mekaniskt utan även kemiskt och termiskt.
Potentiella problem inkluderar korrosion, kemisk attack, dålig vidhäftning, galvanisk interaktion, fuktupptagning, och nedbrytning under formningen.
Till exempel, fuktkänsliga tekniska polymerer såsom vissa kvaliteter av nylon och PEEK kräver lämplig torkning innan bearbetning.
Felaktig fuktkontroll kan orsaka hydrolys, minskade mekaniska egenskaper, ytfel, eller dimensionell instabilitet.
Insatsens yttillstånd
Skärytans skick påverkar starkt kvaliteten och repeterbarheten hos det gjutna gränssnittet.
Släta ytor kan vara lämpliga där kontrollerad montering eller elektrisk ledningsförmåga krävs, medan strukturerade ytor kan ge större mekanisk sammanlåsning.
Beroende på applikationen, insatser kan vara:
- Räfflad
- Räfflade
- Perforerad
- Överdragen
- Pläterad
- Ruggad
- Kemiskt behandlad
Den valda ytbehandlingen bör vara kompatibel med polymeren och servicemiljön snarare än att väljas enbart för utseende.
Formventilering
Korrekt ventilering är viktigt när polymer flyter runt en insats. Luft som är instängd mellan insatsen och kavitetsväggen kan orsaka brännskador, tomrum, ofullständig inkapsling, eller svaga gränssnittsregioner.
Ventiler bör därför placeras på platser där luft sannolikt ansamlas, speciellt nära slutet av flödesbanor och runt komplexa skärgeometrier.
Insatstoleranser och positioneringsnoggrannhet
Insatsens dimensionella tolerans måste beaktas tillsammans med toleransen för den gjutna plasten.
För högprecisionssammansättningar, skärets position kan behöva kontrolleras i flera axlar eftersom även ett litet positionsfel kan påverka kontaktinriktningen, axelkoncentricitet, fästnoggrannhet, eller elektriskt kontaktavstånd.
En praktisk gjutningsritning bör därför identifiera funktionskritiska dimensioner snarare än att tillämpa onödigt snäva toleranser för varje funktion.
Automation och högvolymproduktion
För massproduktion, konstruktionen bör vara optimerad för automatisk skärlastning och tillförlitlig cykel-till-cykel-positionering.
Funktioner som gör att skäret kan orienteras i endast en riktning kan avsevärt minska monteringsfel.
Automatiserade system kan använda robotic pick-and-place-utrustning, skålmatare, syninspektion, sensorer, och automatiserad formladdning.
Att designa skäret och verktygen för automatisering kan avsevärt förbättra produktionskonsistensen samtidigt som arbetskraftskraven minskar.
7. Fördelar med Insert Molding
| Fördel | Förklaring |
| Designintegration | Kombinerar flera komponenter (infoga + plast) till en singel, integrerad del, minska montering och hantering. |
| Kostnadsminskning | Eliminerar sekundära operationer (TILL EXEMPEL., limning, brådskande, lödning) och minskar monteringskostnaderna. |
| Förbättrade mekaniska egenskaper | Plasten kapslar in insatsen, Skapa en stark, hållbar bindning, ofta med mekanisk förregling. |
| Förbättrad prestanda | Kombinerar de bästa egenskaperna hos båda materialen: styrkan och konduktiviteten hos insatsen med plastens designflexibilitet och korrosionsbeständighet. |
| Designfrihet | Tillåter komplexa geometrier, övergrävning, och multimaterialkomponenter. |
Dimensionell stabilitet |
Insatsen ger dimensionsstabilitet och precision. |
| Funktionell integration | Tillåter funktionella funktioner (trådar, elektriska kontakter, sälar, etc.) integreras direkt i delen. |
| Viktminskning | Ersätter tyngre helmetallenheter med lättare plast-metallhybrider. |
| Korrosionsmotstånd | Plasten skyddar insatsen från korrosion och miljöangrepp. |
| Elektrisk isolering | Plasten ger isolering runt insatsen. |
8. Tillämpningar av insatsgjutning
Insatsgjutning används ofta när en gjuten polymerkomponent måste innehålla en metall, keramisk, glas, eller annat konstruerat material som en integrerad del av den färdiga monteringen.
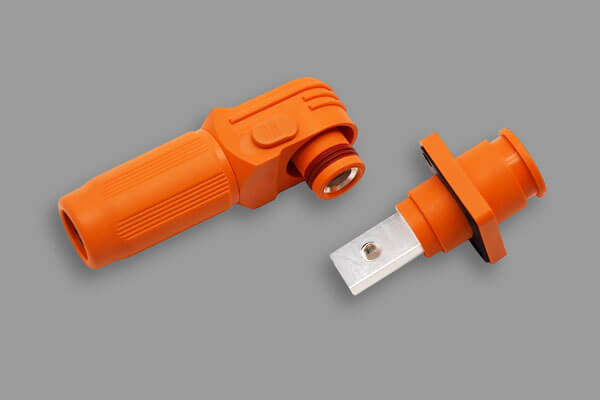
Bilkomponenter
De bil- industri är ett av de stora användningsområdena för insatsgjutning.
Metallinsatser kan ge strukturell förstärkning eller pålitliga fästpunkter medan den omgivande polymeren minskar vikten och integrerar ytterligare funktioner.
Typiska applikationer inkluderar:
- Elektriska kontakter och terminaler för fordon
- Givarhus och monteringskomponenter
- Gängade fästpunkter
- Bussningar och lagerstöd
- Switch- och styrkomponenter
- Bränsle- och vätskesystemkomponenter
- Elektriska komponenter under huven
Elektriska och elektroniska komponenter
Insatsgjutning är särskilt effektiv för elektriska komponenter eftersom ledande metallinsatser kan kapslas in i elektriskt isolerande polymerer.
Koppar, mässing, fosforbrons, och andra ledande legeringar används vanligtvis för terminaler, stift, kontakter, och samlingsskenerelaterade komponenter.
Den gjutna polymeren ger elektrisk isolering samtidigt som de ledande elementens exakta position bibehålls.
Ansökningar inkluderar:
- Elektriska kontakter
- Plintblock
- Byt komponenter
- Sensorhus
- Spole och motorkomponenter
- Tråd- och kabelkontakter
- Elektroniska styrmoduler
Medicinska och hälsovårdskomponenter
Medicinsk enheter kräver ofta kompakta komponenter som kombinerar precisionsmekaniska egenskaper med biokompatibla eller kemiskt resistenta polymerer.
Insatsgjutning kan integrera komponenter i rostfritt stål, precisionsstift, gängade element, och andra funktionella insatser direkt i polymerhus.
Typiska applikationer inkluderar:
- Kirurgiska och diagnostiska instrument
- Medicinska kontakter
- Vätskehanteringskomponenter
- Enhetshus
- Medicinska engångsenheter
- Precisionspositioneringskomponenter
Industriutrustning och maskiner
Industriprodukter kräver ofta gängade metallinsatser, slitstarka bussningar, axlar, förstärkande komponenter, eller precisionsmonteringselement i polymerstrukturer.
Ansökningar inkluderar:
- Maskinhus
- Industriella handtag
- Kugghjul och drivkomponenter
- Lager och bussningar
- Hydrauliska och pneumatiska komponenter
- Styrutrustning
- Industriella sensorer
Konsument- och hushållsprodukter
Konsumentprodukter drar nytta av insatsgjutning när utseende, monteringseffektivitet, och funktionell integration är viktiga.
Exempel inkluderar:
- Elverktygshöljen
- Apparatens komponenter
- Kamera- och elektroniska höljen
- Handtag och grepp
- Möbelsmaskinvara
- Sportutrustning
- Personliga vårdprodukter
Aerospace och högpresterande applikationer
Flygtillämpningar ställer särskilt höga krav på material och tillverkningskonsistens.
Precisionsbearbetade metallinsatser kan bäddas in i högpresterande tekniska polymerer som PEEK eller förstärkt termoplast.
Potentiella applikationer inkluderar:
- Lätta strukturella komponenter
- Elektriska kontakter
- Sensorenheter
- Hårdvara för flygplans interiör
- Högtemperaturhus
- Precisionsfästkomponenter
9. Insert Molding vs. Andra tillverkningsmetoder
Insatsgjutning är inte universellt överlägsen konventionell montering eller annan formningsteknik. Dess primära värde kommer från att integrera flera tillverkningsfunktioner i en komponent.
Lämplig process beror på produktionsvolymen, delgeometri, materialkombination, erforderlig prestanda, och total tillverkningskostnad.
| Tillverkningsmetod | Grundläggande tillvägagångssätt | Fördelar | Begränsningar | Bäst lämpad för |
| Sätt in gjutning | Forma polymer direkt runt en förplacerad insats. | Integrerar komponenter; minskar monteringen; utmärkt positionskonsistens; kompakta konstruktioner. | Kräver skärkompatibla verktyg och noggrann material-/processdesign. | Metall-plast sammansättningar, anslutningar, gängade komponenter, precisionshus. |
| Konventionell formsprutning + Montering | Forma polymerdelar separat och montera insatser efteråt. | Hög flexibilitet; enkla formverktyg; enkelt komponentbyte. | Ytterligare arbetskraft, monteringsutrustning, och toleransackumulering. | Produkter som kräver täta komponentbyten eller låg monteringskomplexitet. |
| Övergrävning | Ett andra polymerskikt gjuts över en existerande polymer eller komponent. | Bra ergonomisk, tätning, och multimaterialfunktionalitet. | Polymer-till-polymer-bindning kan kräva noggrant materialval. | Greppar, sälar, mjuka produkter, komponenter i flera material. |
| Mekanisk fästning | Skruv, bultar, clips, eller andra fästelement sammanfogar separata komponenter. | Enkel demontering och underhåll; väletablerad teknik. | Fler komponenter; högre monteringskostnad; större förpackningsstorlek. | Servicebara produkter och sammansättningar som kräver demontering. |
Press-Fit montering |
En insats tvingas mekaniskt in i en gjuten eller bearbetad detalj. | Enkelt och ekonomiskt; inget extra lim krävs. | Kräver exakt störningskontroll; införingskrafter kan skada komponenter. | Bussningar, stift, skål, och enkla metallinsatser. |
| Limbindning | Lim sammanfogar polymer och insats eller flera komponenter. | Kan sammanfoga olika material och fördela spänningar över ett stort område. | Härdningstid, ytförberedelse, åldrande, och kemisk kompatibilitet kan vara problem. | Tätning, strukturell bindning, och komplexa sammansättningar av olika material. |
| Metallinsatsgjutning | Metallinsatser införlivas under en metallgjutningsoperation. | Lämplig för metalldominerande komponenter och högtemperaturapplikationer. | Högre temperaturer begränsar skär och materialval. | Metallhöljen och komponenter som kräver inbyggda funktioner. |
10. Custom Insert Molding Solutions från LangHe Tech
En pålitlig leverantör av insatsgjutning bör tillhandahålla mer än formsprutningskapacitet.
Kvaliteten på den slutliga komponenten beror på interaktionen mellan skärtillverkningen, mögeldesign, val av polymer, injektionsparametrar, dimensionell kontroll, och efterformningsinspektion.
LangHe Tech kan närma sig anpassad skärgjutning som en integrerad tillverkningsprocess, börjar med kundens funktionskrav och tekniska ritningar och sträcker sig genom verktyg, gjutning, inspektion, och produktionsleverans.
| Förmåga | Information |
| Sätt in material | Mässing, koppar, rostfritt stål, aluminium, titan, TITT, keramik, glas. |
| Hartser | ABS, nylon (Pa6, Pa66), PC, POM, Pbt, TITT, Pp, Tpu, Lsr, och anpassade betyg. |
| Infoga typer | Gängade skär, elektriska kontakter, stämplingsinsatser, precisionsbearbetade skär, anpassade insatser. |
| Gjutning | Formsprutning, övergrävning, tvåskottsgjutning, kompressionsgjutning. |
| Införande | Manuell, halvautomatiserad, helautomatisk robotinsättning. |
| Kvalitet | Iso 9001:2015 auktoriserad; 100% inspektion; Cmm; vision system. |
| Ledtid | 2–4 veckor för prototyper; 4–6 veckor för produktionsverktyg. |
11. Slutsats
Insatsgjutning är en mycket effektiv tillverkningsteknik för att integrera metall, keramisk, glas, eller andra insatser direkt i termoplastiska eller elastomera komponenter.
Dess grundläggande fördel är funktionell integration: flera material och funktioner kan kombineras till en enda gjuten komponent samtidigt som efterföljande monteringsoperationer reduceras.
Dock, framgångsrik insatsformning beror på betydligt mer än att bara placera en insats i en form.
Infoga geometri, val av polymer, termisk expansion, mögeldesign, insprutningstryck, fyllningsbeteende, kyl-, automatisering, och kvalitetskontroll måste alla övervägas tillsammans.
Det mest tillförlitliga tillvägagångssättet är därför att behandla skärgjutning som en integrerad teknisk lösning snarare än en isolerad formsprutningsoperation.
Korrekt DFM-analys, kontrollerad skärtillverkning, optimerat verktyg, validerade processparametrar, och systematisk inspektion är grunden för att producera pålitliga insatsformade komponenter i kommersiell skala.
Vanliga frågor
Hur hålls skären på plats under formningen?
Insatser kan hållas kvar med hjälp av formhåligheter, lokaliseringsstift, kärnor, spår, grymtar, underskott, störningsfunktioner, magnetiska system, vakuumretention, eller automatiserade gripmekanismer.
Lämplig metod beror på skärets geometri och produktionskrav.
Vad är skillnaden mellan insatsgjutning och övergjutning?
Inspelning involverar i allmänhet gjutning av polymer runt en förtillverkad insats, ofta en metallkomponent.
Övergrävning involverar typiskt gjutning av ett material över ett befintligt substrat, som kan vara en annan polymer, en elastomer, eller en tidigare gjuten komponent. De två teknologierna kan överlappa varandra i vissa tillämpningar.
Kan insatslist användas med flytande silikongummi (Lsr)?
En: Ja. LSR kan användas för insatsgjutning av tätningar, packar, och medicinska komponenter. Den erbjuder utmärkt värmebeständighet och biokompatibilitet.