

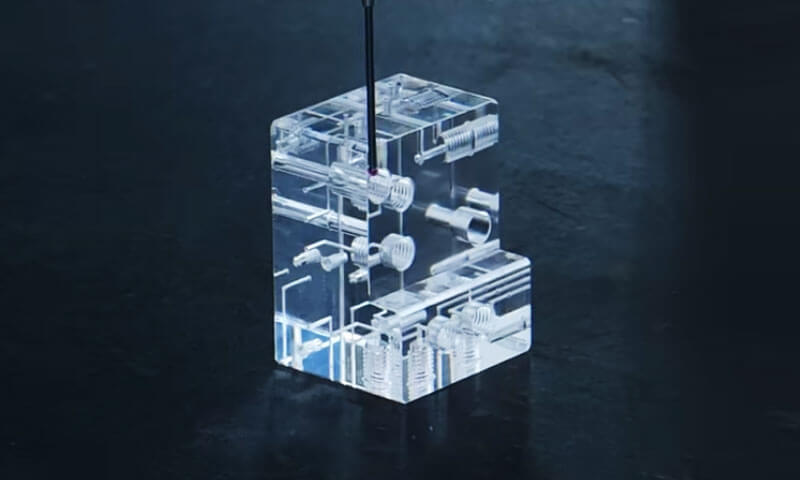
Akryl, eller polymetylmetakrylat (Pmma), är en av de mest mångsidiga tekniska plasterna i modern tillverkning.
Det är genomskinligt, hållbar, och formstabila – tre egenskaper som sällan existerar i ett enda material.
Från höljen för medicinsk utrustning och laboratorieutrustning till billjuslinser, inköpsställen, och precisionsvätskekomponenter, akryldelar utför funktioner som glas, polykarbonat, och andra polymerer kan inte matcha på egen hand.
Men akryl är inte ett enda material. Den finns i gjutna och extruderade former med väsentligt olika egenskaper, och den kan formas med CNC-bearbetning, formsprutning, laserskärning, Termoformning, och bindning.
Att välja rätt materialform och rätt tillverkningsprocess är skillnaden mellan en del som fungerar felfritt och en som spricker, vurm, eller misslyckas med dimensionsinspektion.
Den här artikeln undersöker precisionsanpassade akryldelar från en specialiserad tillverkares perspektiv.
1. Vad är akryl (Pmma)?
Polymetylmetakrylat (Pmma) är en transparent, amorf termoplastisk polymer framställd genom polymerisation av metylmetakrylat (Mma) monomer.
Det kommersialiserades först i 1930s och har sedan dess blivit en av världens mest använda genomskinliga plaster.
PMMA är allmänt känt som "akryl", men materialet marknadsförs även under välkända handelsnamn som t.ex Plexiglas, Perspex, Lucite, Akryl, och Altuglas.
Dessa handelsnamn hänvisar till kommersiella produkter eller varumärken baserade på akrylmaterial; den underliggande polymeren är PMMA.
Attraktionskraften hos PMMA ligger i dess kombination av hög optisk transparens, lågdensitet, bra ythårdhet, UV -motstånd, väderbeständighet, och enkel tillverkning.
Klart PMMA av hög kvalitet kan ge en överföring av synligt ljus på cirka 90–92 %, ger det ett glasliknande utseende samtidigt som det bara väger ungefär hälften så mycket som konventionellt glas i volym.
2. Vilka är de olika typerna av akryl (Pmma)?
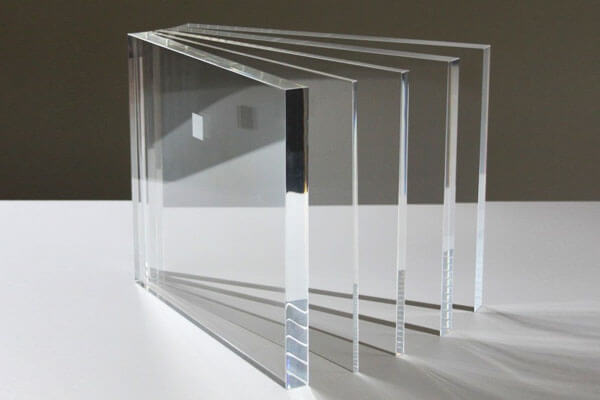
För precisionsdetaljer i akryl, PMMA-aktier delas vanligtvis in i gjuten PMMA och extruderad PMMA beroende på hur materialet är tillverkat.
Även om båda är baserade på samma polymer, deras processhistorik kan ge skillnader i molekylvikt, restspänning, termisk beteende, optisk kvalitet, och bearbetningsprestanda.
Cast PMMA
Cast PMMA framställs genom polymerisation av flytande metylmetakrylat (Mma) mellan formar, vanligen glasplattor för plåttillverkning.
Jämfört med extruderat material, gjuten PMMA erbjuder i allmänhet högre molekylvikt, lägre restspänning, bra termisk stabilitet, och utmärkt optisk klarhet.
Dessa egenskaper gör gjuten PMMA särskilt lämplig för CNC-bearbetning.
Under korrekt kontrollerade skärförhållanden, den kan producera relativt rena spån och väldefinierade bearbetade kanter, samtidigt som man minskar tendensen till överdriven uppmjukning eller smetning vid skärzonen.
Gjuten PMMA väljs därför vanligtvis för precisionskomponenter som optiska höljen, transparenta höljen, inspektionsfönster, prototyper, och specialbearbetade akryldetaljer.
Extruderad PMMA
Extruderad PMMA tillverkas genom att kontinuerligt smälta akrylhartspellets och tvinga polymeren genom ett munstycke.
Extruderingsprocessen ger effektiv produktion av standardiserade plåtar, stavar, rör, och profiler, men det kan introducera molekylär orientering och högre kvarvarande inre stress.
Under aggressiv CNC-bearbetning, dessa egenskaper kan öka risken för värmerelaterad deformation, kantsmältning, och stresstålighet, speciellt när skärförhållandena är dåligt kontrollerade eller komponenten innehåller skarpa inre detaljer.
Extruderad PMMA förblir allmänt användbar för allmänna tillverkade akrylprodukter och standardiserat lager, men för krävande subtraktiv bearbetning, gjuten PMMA är ofta att föredra när dimensionsstabilitet, ytkvalitet, och låg bearbetningsspänning är avgörande.
3. Kärnmaterialegenskaper för akryl (Pmma) för precisionskomponenter
Att förstå materialegenskaperna hos PMMA är avgörande för att designa delar som fungerar tillförlitligt. Följande egenskaper är särskilt relevanta för precisionskomponenter.
Optiska egenskaper.
PMMA sänder ungefär 92% av synligt ljus, jämfört med ca 90% för glas.
Den har ett brytningsindex på 1.49 och låg spridning, vilket gör den lämplig för linser, ljusledare, och optiska fönster. Det gulnar inte nämnvärt under UV-exponering, till skillnad från många andra plaster.
Mekaniska egenskaper.
PMMA är stel och hård. Typisk draghållfasthet är 65–75 MPa, böjhållfastheten är 90–110 MPa, och dragmodulen är 2,4–3,2 GPa.
Det är skört jämfört med polykarbonat, med skårad Izod-slaghållfasthet på 15–25 J/m.
Detta innebär att akryldetaljer måste utformas för att undvika spänningskoncentrationer som kan initiera sprickor.
Termiska egenskaper.
Glastemperaturen för PMMA är cirka 105°C, och värmeavböjningstemperaturen är runt 95°C vid 0.45 MPA.
Servicetemperaturen är vanligtvis begränsad till 80°C för kontinuerlig användning. Den termiska expansionskoefficienten är ungefär 70 × 10⁻⁶ /° C, vilket är högre än de flesta metaller men lägre än många andra plaster.
Kemisk motstånd.
PMMA motstår utspädda syror, alkali, alifatiska kolväten, och mineraloljor.
Det angrips av ketoner (aceton, MEK), estrar, klorerade kolväten, och aromatiska kolväten.
Alkoholer kan orsaka spänningssprickor i belastade delar. Detta måste beaktas vid val av rengöringsmedel och lim.
Fuktabsorption.
PMMA absorberar cirka 0,3–0,4 % vatten vid mättnad. Detta är lågt jämfört med nylon eller polykarbonat, men det kan fortfarande orsaka dimensionsförändringar i precisionsdelar.
För kritiska tillämpningar, delar bör konditioneras före slutlig bearbetning.
Elektriska egenskaper.
PMMA har god dielektrisk styrka (cirka 20 kV/mm) och volymresistivitet (ungefär 10¹⁵ Ω·cm), vilket gör den lämplig för elektriska och elektroniska tillämpningar.
Vädermotstånd.
PMMA är mycket resistent mot UV-strålning och väderpåverkan utomhus. Det används ofta i utomhusskyltar, biltur, och arkitektonisk glasning.
Dock, långvarig exponering för UV kan orsaka ytförsämring i vissa formuleringar, så UV-stabiliserade kvaliteter rekommenderas för utomhusbruk.
Biokompatibilitet.
PMMA av medicinsk kvalitet finns tillgängligt och används i tandproteser, bencement, och medicintekniska komponenter.
Det kan steriliseras med etylenoxid, gammastrålning, eller autoklavering (med begränsningar).
4. Precisions CNC-bearbetning av akryl (Pmma) Delar
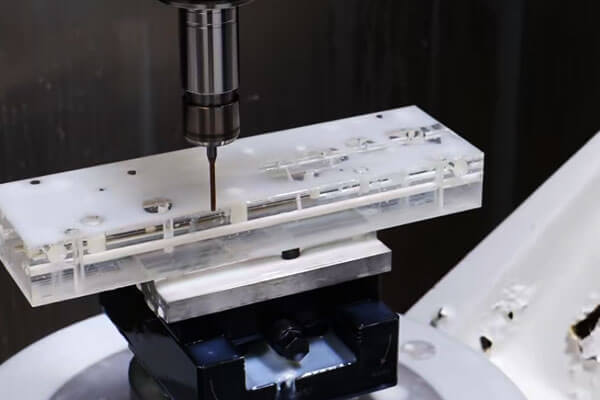
CNC-bearbetning är en av de mest flexibla metoderna för att tillverka precisionsanpassad akryl (Pmma) delar, särskilt när den erforderliga mängden är relativt liten, geometrin är mycket anpassad, eller så måste designen ändras ofta.
Till skillnad från formsprutning, CNC-bearbetning kräver inte en dedikerad produktionsform.
Den färdiga komponenten tillverkas direkt av PMMA-plåt, tallrik, stång, blockera, eller annat lämpligt material genom att ta bort material med datorstyrda skärverktyg.
Vanliga CNC-operationer för PMMA inkluderar fräsning, vändning, borrning, tråkig, skurande, routing, avfasning, och gravyr.
Beroende på geometri och önskad optisk kvalitet, bearbetning kan följas av polering eller andra ytbearbetningsoperationer.
Den största utmaningen är värmehantering. PMMA har relativt låg värmeledningsförmåga, så värme som genereras vid skärzonen kan ackumuleras snabbt.
Överdriven värme kan göra polymeren mjukare och orsaka smältning, gradbildning, ytsmetande, dimensionell distorsion, eller stressgalen.
Skarpa verktyg, lämpliga skärparametrar, effektiv spånevakuering, och styv fastsättning med låg spänning är därför nödvändig.
CNC-bearbetningsprocess för PMMA
Ett typiskt precisionsarbetsflöde är:
Materialval → CAD/CAM-programmering → Arbetshållning → Grovbearbetning → Finbearbetning → Gradning → Polering/Ytbearbetning → Dimensionell inspektion
Materialet bör väljas enligt applikationen och bearbetningskraven.
Cast PMMA är ofta att föredra för krävande subtraktiv bearbetning eftersom dess materialegenskaper kan ge gynnsamt dimensions- och bearbetningsbeteende,
medan extruderat material också kan bearbetas med framgång när kvarvarande spänningar och termiska effekter är korrekt kontrollerade.
Under CAM-programmering, verktygsbanan bör undvika onödig värmeackumulering.
Högt verktygsengagemang, långvarig gnuggning, och upprepade körningar över samma område kan generera för hög temperatur även när de nominella skärparametrarna verkar rimliga.
Fördelar med CNC-bearbetning PMMA
Hög designflexibilitet
CNC-bearbetning kan producera mycket anpassade geometrier utan att kräva formsprutningsverktyg.
Designändringar kan normalt implementeras genom CAD/CAM-ändringar snarare än genom att tillverka en ny form.
Detta gör processen särskilt lämplig för tekniska prototyper, funktionella prover, ersättningskomponenter, och skräddarsydda delar med låg volym.
Utmärkt funktionstillgänglighet
CNC-bearbetning kan direkt producera precisionsfunktioner som t.ex:
- Hål och hål
- Fack och fack
- Trådar där det är lämpligt
- Monteringsytor
- Försänkningar
- Fasar
- Graverade markeringar
Komplexa kombinationer av funktioner kan bearbetas i en enda uppsättning när maskinen och arbetsanordningen tillåter.
Lämplig för prototyper och låga volymer
CNC-bearbetning är ekonomiskt attraktiv när produktionsmängden inte motiverar formsprutningsverktyg.
Det gör det också möjligt för tillverkaren att relativt snabbt gå från en färdig CAD-design till en fysisk komponent.
Högdimensionell kontroll
Modern CNC-utrustning kan ge snäv dimensionskontroll när PMMA lager, maskin, verktyg, temperatur, och mätförhållandena hanteras korrekt.
Kritiska funktioner kan också inspekteras med CMM, vision system, eller precisionsmätare.
Begränsningar för CNC-bearbetning PMMA
Den huvudsakliga begränsningen är materialavlägsningseffektiviteten. En betydande del av det ursprungliga lagret kan bli bearbetningsavfall, speciellt när den färdiga komponenten har ett litet förhållande mellan material och volym.
CNC-bearbetning kan också bli dyrt för stora produktionskvantiteter eftersom cykeltid och maskinbeläggning skala med antalet delar.
Andra begränsningar inkluderar:
- Värmeansamling under skärning
- Risk för grader eller kantsmältning
- Potentiell frigörelse av kvarvarande stress
- Högre enhetskostnad vid höga volymer
- Behov av ytterligare polering för optiska ytor
- Ökade hanteringskrav för repkänsliga transparenta delar
Av dessa skäl, CNC-bearbetning är generellt sett starkast i prototypen och lågvolymsänden av produktionsspektrat.
5. Formsprutning av kundanpassad akryl (Pmma) Delar
Formsprutning bildar PMMA-delar genom att värma termoplasten över dess bearbetningsintervall, injicera den smälta polymeren i en precisionsform under tryck, låter materialet svalna och stelna, och sedan mata ut den färdiga komponenten.
Till skillnad från CNC-bearbetning, som tar bort material från ett fast ämne, formsprutning skapar den erforderliga geometrin direkt genom formhåligheten.
Detta gör den särskilt effektiv för upprepa produktion av komplexa former och högvolymskomponenter.
En typisk PMMA-formsprutningscykel är:
Hartstorkning → Mjukgöring → Injektion → Packning/hållning → Kylning → Utkastning → Inspektion
PMMA kräver lämplig fuktkontroll före bearbetning. Överdriven fukt i hartset kan bidra till bubblor, silverränder, dis, och andra yt- eller optiska defekter.
Torkningsförhållandena bör följa hartstillverkarens specifikationer.
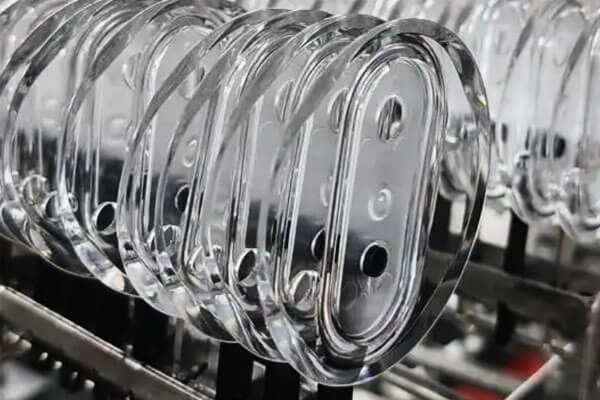
Formsprutning av optisk kvalitet
När PMMA-delen är avsedd för optiska eller transparenta applikationer, enbart dimensionsnoggrannheten är otillräcklig.
Processen måste också styra:
Flödesbeteende + kylningslikformighet + restspänning + formens yta
Dåligt kontrollerad fyllning eller kylning kan skapa optisk distorsion även när delens dimensioner håller sig inom toleransen.
Formytan i sig fungerar som en direkt replikyta. Någon defekt, förorening, repa, eller olämplig struktur på en kritisk formyta kan överföras till den färdiga akryldelen.
Av detta skäl, optisk PMMA-gjutning kräver ofta särskilt noggrann kontroll av formpolering, hartstorkning, fyllningsförhållanden, ventilering, och kylning.
Fördelar med formsprutning PMMA
Fördelar:
- Låg kostnad per enhet i volym: När verktyg är avskrivna, enhetskostnaden är låg.
- Hög produktionshastighet: Tusentals delar per dag är möjliga.
- Utmärkt repeterbarhet: Konsekventa dimensioner och egenskaper.
- Komplex geometri: Integrerade funktioner, rev, chefer, och snäpppassningar kan gjutas.
- Ytfin: Mögelstrukturen replikeras på delen.
- Material variation: Färgad, fylld, och specialitetsbetyg finns tillgängliga.
- Automatisering: Processen kan automatiseras helt.
Begränsningar:
- Hög verktygskostnad: Formar kan kosta tiotusentals dollar.
- Lång ledtid: Formtillverkning tar veckor till månader.
- Designbegränsningar: Dragvinklar, enhetlig väggtjocklek, och portens placering måste beaktas.
- Materialbegränsningar: Gjuten akryl med mycket hög molekylvikt kan inte gjutas.
- Kvarstående stress: Gjutna delar kan ha kvarvarande spänningar och dubbelbrytning.
- Minsta volym: Inte ekonomiskt för låga volymer.
6. Teknisk & Ekonomisk jämförelse: CNC bearbetning vs. Formsprutning
CNC-bearbetning och formsprutning kan båda producera precisionsanpassade PMMA-delar, men de är optimerade för olika produktionsförhållanden.
Den huvudsakliga skillnaden är att CNC-bearbetning tar bort material från fast PMMA-material, medan formsprutning bildar delen direkt i en form.
Som ett resultat, deras kostnadsstruktur, designflexibilitet, produktionseffektivitet, och materialutnyttjandet är helt olika.
| Nyckelfaktor | CNC -bearbetning | Formsprutning |
| Tillverkningsprincip | Subtraktiv bearbetning från PMMA-plåt, tallrik, stång, eller blockera | Forma smält PMMA inuti en precisionsform |
| Bästa produktionsvolym | Prototyp, prov, och lågvolymproduktion | Medium- och högvolymproduktion |
| Första verktygskostnad | Låg; huvudsakligen vanliga skärverktyg och fixturer | Hög; en dedikerad form krävs |
| Enhetskostnad | Relativt hög eftersom bearbetningstiden ökar med mängden | Relativt låg efter att mögelinvesteringen är avskriven |
| Designflexibilitet | Excellent; CAD-ändringar kan vanligtvis implementeras utan nya verktyg | Begränsad efter bearbetning; större designändringar kan kräva formändringar |
| Utvecklingshastighet | Snabb; lämplig för snabba prototyper | Långsammare eftersom mögeldesign, tillverkning, och försök krävs |
Komplex 3D-geometri |
Bra, men begränsas av verktygsåtkomst och bearbetningsstrategi | Excellent för gjutna revben, chefer, clips, och integrerade funktioner |
| Dimensionell noggrannhet | Hög och direkt styrd av CNC-verktygsbanor | Hög efter processstabilisering, men påverkas av krympning och formningsförhållanden |
| Optisk ytkvalitet | Utmärkt potential med kontrollerad bearbetning och polering | Utmärkt potential med högkvalitativa formytor och stabil formning |
| Materialanvändning | Lägre; borttaget material blir bearbetningsavfall | Högre; del bildas nära nätform, även om löpare och inlopp skapar en del avfall |
| Väggtjocklek Flexibilitet | Utmärkt för bearbetade komponenter med variabel tjocklek | Kräver noggrann kontroll för att minimera sjunkmärken, varning, och återstående stress |
| Interna funktioner | Utmärkt för tillgängliga hål, slots, och fickor | Utmärkt för gjutna bossar, rev, och komplexa integrerade funktioner |
| Ytbehandling | Lätt att kombinera med polering, slipning, eller andra sekundära operationer | Formytan avgör till stor del den formgjutna finishen; sekundär efterbehandling kan fortfarande krävas |
Restspänning |
Kan införas eller släppas under bearbetning, speciellt i stressade lager | Gjutning kan introducera kvarvarande orientering och termisk stress |
| Materialavfallskostnad | Mer betydelsefull för kraftigt bearbetade geometrier | Generellt lägre för stora volymer nära-nätformade delar |
| Del-till-del repeterbarhet | Mycket hög med stabil CNC-programmering och processkontroll | Mycket hög efter att mögel- och formningsparametrar har stabiliserats |
| Ekonomiskt break-even | Vanligtvis fördelaktigt vid lägre mängder | Blir allt mer ekonomisk när produktionsvolymen ökar |
| Typiska PMMA-applikationer | Prototyper, optiska delar, anpassade höljen, komponenter med låg volym | Omslag, inhus, visas, belysningskomponenter, anpassade delar i hög volym |
| Huvudfördel | Flexibilitet med låg förskottsinvestering | Hög produktivitet och låg enhetskostnad i stor skala |
| Huvudbegränsning | Högre enhetskostnad och materialborttagning | Hög verktygsinvestering och lägre designflexibilitet efter verktygsarbete |
7. Akryl Ytbehandling och efterbearbetning
Ytbehandling är avgörande för akryldetaljer, speciellt när optisk klarhet eller utseende är viktigt. Vanliga efterbehandlingsoperationer inkluderar:
Putsning
Akryl kan poleras till en hög optisk finish med en sekvens av slippapper, föreningar, och polerhjul. Flampolering och ångpolering används också för kantbearbetning.
Glödgning
Maskinbearbetade eller gjutna akryldelar kan glödgas för att lindra inre spänningar.
Glödgning utförs vanligtvis vid 70–80°C under flera timmar, följt av långsam kylning. Detta minskar risken för sprickbildning och sprickbildning.
Ångpolering
Delen utsätts för lösningsmedelsånga, som jämnar ut ytan. Detta ger en mycket högblank finish men kräver noggrann kontroll för att undvika distorsion.
Flampolering
En kontrollerad låga förs över ytan, smälta ett tunt lager och producera en slät, blank yta. Detta används vanligtvis för kanter.
Diamantpolering
För krävande transparenta komponenter, diamantpolering kan ge en mycket förfinad yta. Det är särskilt användbart där låg ytjämnhet och hög optisk klarhet krävs.
Jämfört med konventionell slipande polering, diamantbaserade processer kan ge mer kontrollerat avlägsnande av mycket små mängder material.
Detta gör dem attraktiva för precisionsoptiska ytor och komponenter där synliga bearbetningsmärken måste minimeras.
Målning och beläggning
Akryl kan målas, screentryckt, eller belagd med antireflex, antistatisk, eller hårdrocksfinish.
Texturering och matt finish
Inte varje PMMA-del behöver en transparent, blank yta. En kontrollerad matt eller strukturerad yta kan användas där bländning minskar, visuellt utseende, ljusspridning, eller taktila egenskaper är viktigare än maximal transparens.
Laserskärning och gravering
Laserbearbetning används för skärning, gravyr, och märkning av akryl. Det ger en polerad kant i vissa fall.
Limning och montering
Akryl kan sammanfogas genom lösningsmedelssvetsning, vidhäftande bindning, ultraljudssvetsning, eller mekanisk infästning. Lösningsmedelssvetsning ger en transparent fog men kräver noggrann kontroll.
Rengöring
Akryl bör rengöras med mild tvål och vatten eller speciella plastrengöringsmedel. Lösningsmedel som aceton och alkohol bör undvikas, eftersom de kan orsaka krackelering.
8. Användning av anpassad akryl (Pmma) Delar
Kombinationen av optisk transparens, lätt konstruktion, väderbeständighet, elektrisk isolering, och bearbetbarhet gör PMMA lämplig för ett brett utbud av specialanpassade komponenter.
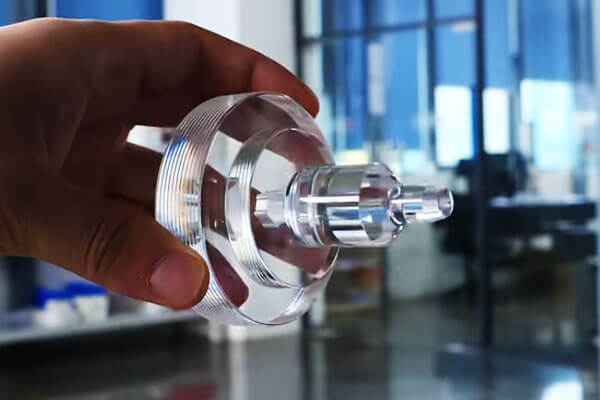
Optiska och fotonikkomponenter
PMMA används ofta där kontrollerad ljustransmission krävs. Dess optiska klarhet gör den lämplig för komponenter där visuell transparens eller ljusfördelning är en del av funktionen.
Typiska applikationer inkluderar:
- Ljusguider
- Optiska höljen
- Genomskinliga fönster
- Displaylinser
- Ljushanteringskomponenter
- Skyddande optiska höljen
Elektronik och elektrisk utrustning
PMMA ger bra elektrisk isolering och kan skapa lätta transparenta skyddsstrukturer.
Anpassade komponenter kan inkludera:
- Transparenta utrustningsöverdrag
- Indikatorfönster
- Displayhus
- Skyddspaneler
- Elektriska kapslingar
- Isolerande distanser och fixturer
Industriutrustning
Industriella maskiner kräver ofta att operatörer observerar interna processer utan att exponera rörliga eller farliga komponenter.
PMMA kan därför användas för:
- Inspektionsfönster
- Maskinskydd
- Skyddsöverdrag
- Komponenter för vätskesyn
- Transparenta processhus
- Observationspaneler
Laboratorie- och medicinsk utrustning
PMMA:s transparens, rent utseende, och enkel tillverkning gör den användbar för utvalda laboratorie- och medicinska utrustningskomponenter.
Ansökningar kan inkludera:
- Instrumentskydd
- Vätskesiktskammare
- Laboratoriekapslingar
- Prov på inspektionskomponenter
- Utrustningshus
Bil och transport
PMMA kan användas i valda bil- och transportapplikationer där transparens, väderbeständighet, och utseende är viktigt.
Exempel inkluderar:
- Belysningsrelaterade komponenter
- Indikator täcker
- Visa element
- Invändiga transparenta delar
- Dekorativa komponenter
Belysnings- och displayprodukter
Detta är ett av PMMA:s starkaste kommersiella applikationsområden. Materialet kan överföra ljus effektivt samtidigt som det tillåter stor designflexibilitet.
Anpassade PMMA-komponenter kan tillverkas som:
- Diffusorer
- Ljusguider
- Displaypaneler
- Upplysta skyltar
- Dekorativa belysningskomponenter
- Transparenta höljen
Arkitektoniska och kommersiella produkter
PMMA används ofta för visuella och dekorativa produkter eftersom det kan kombinera transparens med relativt låg vikt.
Exempel inkluderar:
- Skyltning
- Visa armaturer
- Detaljhandelsstrukturer
- Dekorativa paneler
- Arkitektoniska belysningselement
- Utställningskomponenter
9. Kostnadsfaktorer för anpassade akryldelar
Material
Materialvalet har en direkt inverkan på kostnaden. Gjuten PMMA är i allmänhet dyrare än standard extruderad PMMA,
medan specialiteter såsom UV-stabiliserade, antistatisk, optisk, eller material av medicinsk kvalitet kan medföra extra kostnader.
Deltjocklek och lagermått är också viktiga, speciellt för CNC-bearbetning. Ett tjockt eller överdimensionerat PMMA-ämne kan öka både materialförbrukning och bearbetningsavfall.
Designkomplexitet
Komplex geometri ökar tillverkningstiden och processkraven.
För CNC-bearbetade delar, funktioner som djupa fickor, underskott, tunna väggar, flera inställningar, och komplexa 3D-ytor kan öka bearbetningstimmar och verktygskrav.
För formsprutning, komplicerad geometri kan öka formkonstruktionen och tillverkningskostnaderna.
Underskärningar kan kräva slider eller andra mekanismer, medan tunna eller ojämna väggar kan kräva mer sofistikerad formflöde och kylande design.
Toleranskrav
Snävare toleranser kräver större processkontroll och mer inspektion.
En allmän PMMA-komponent behöver kanske inte samma toleransnivå som en optisk eller precisionspassad komponent.
Att överspecificera toleranser kan därför öka tillverkningskostnaden utan att ge ytterligare funktionsvärde.
För PMMA specifikt, dimensionskontroll kan också påverkas av temperaturen, restspänning, och materialbearbetningshistorik, så kritiska toleranser bör definieras enligt faktiska funktionskrav.
Produktionsvolym
Produktionsvolymen är en av de viktigaste faktorerna när man väljer mellan CNC-bearbetning och formsprutning.
Lågvolymproduktion gynnar i allmänhet CNC-bearbetning eftersom processen kräver relativt lite dedikerade verktyg.
Produktion med större volymer gynnar i allmänhet formsprutning, eftersom den initiala forminvesteringen kan spridas över många delar.
Det finns ingen universell break-even kvantitet. Det beror på delstorleken, geometri, bearbetningstid, mögel kostnad, cykeltid, och årligt produktionsbehov.
Ytfinish
Ytbehandling kan avsevärt påverka kostnaden för transparenta akryldelar.
Grundläggande CNC-finishing kräver mindre bearbetning än finpolering, medan optisk polering kan innebära flera steg och ytterligare inspektion.
Ytterligare processer såsom flampolering, ångrelaterad efterbehandling där tillämpligt, målning, eller funktionella beläggningar kan ytterligare öka bearbetningskostnaderna.
För transparent PMMA, den erforderliga finishen bör vara tydligt specificerad eftersom polering av onödiga ytor kan lägga till betydande kostnader utan att förbättra komponenternas prestanda.
Sekundärverksamhet
Operationer som utförs efter den primära bearbetningen eller formningsprocessen bidrar också till priset på färdiga delar. Dessa kan inkludera:
- Glödgnings- eller avstressningsbehandling
- Bindning
- Montering
- Borrning eller sekundärbearbetning
- Utskrift eller märkning
- Skyddande beläggning
- Specialförpackning
Kostnadspåverkan beror på antalet operationer och graden av manuell hantering som krävs.
Verktyg
Verktyg är en stor skillnad mellan CNC-bearbetning och formsprutning.
CNC-bearbetning kräver i allmänhet fixturer snarare än en dedikerad produktionsform, så den initiala verktygsinvesteringen är relativt låg.
Formsprutning, i jämförelse, kräver en dedikerad form, och formkostnaden kan vara betydande för komplexa PMMA-komponenter eller delar som kräver högpolerade optiska ytor.
För produktion med hög volym, dock, den högre initiala formkostnaden kan kompenseras av den lägre enhetstillverkningskostnaden.
Ledtid
Standardproduktionsledtider har normalt en förutsägbar kostnadsstruktur.
Påskyndad produktion eller brådskande leverans kan kräva ytterligare maskinschemaläggning, övertid, snabbare materialförsörjning, eller accelererad efterbehandling och inspektion, vilket kan öka den totala kostnaden.
Av detta skäl, realistisk leveransplanering är ofta mer ekonomiskt än att begära ett onödigt komprimerat produktionsschema.
Kvalitetskrav
Besiktnings- och dokumentationskrav påverkar också kostnaden.
Grundläggande dimensionell inspektion är mindre krävande än ett produktionsprogram som kräver CMM-mätning, optisk inspektion, verifiering av ytjämnhet, materiellt certifiering, funktionell testning, eller full spårbarhet.
För högvärdiga eller optiska PMMA-komponenter, ytterligare inspektion kan vara motiverad på grund av defekter som repor, dis, galen, eller dimensionsförvrängning kan påverka produktens acceptans även när den grundläggande geometrin är korrekt.
10. Värdet av en specialiserad precisionstillverkare av PMMA-delar
En specialiserad precisionstillverkare av PMMA bidrar med mer än bearbetnings- eller formningskapacitet.
För transparenta akrylkomponenter, materiell beteende, termisk kontroll, dimensionell noggrannhet, optisk kvalitet, och efterbehandling är nära förbundna.
Att välja en leverantör med erfarenhet inom dessa områden kan minska utvecklingsrisken och förbättra konsekvensen från prototyp till produktion.
Materialexpertis
PMMA finns i olika kvaliteter och lagerformer, och gjuten och extruderad akryl kan bete sig annorlunda under bearbetning och termisk bearbetning.
En specialiserad tillverkare kan välja lämpligt material enligt öppenhet, tjocklek, mekaniska krav, UV -exponering, ytfin, och tillverkningsmetod.
Till exempel, gjuten PMMA är ofta att föredra för krävande CNC-bearbetade komponenter på grund av dess gynnsamma bearbetning och optiska egenskaper, medan extruderat material kan vara mer ekonomiskt för standardiserade applikationer.
Processval
Den lämpliga tillverkningsprocessen beror mycket på produktionsvolym och detaljgeometri.
CNC-bearbetning är generellt väl lämpad för prototyper, låga volymproduktion, och mycket anpassade geometrier.
Formsprutning blir allt mer attraktiv när designen är stabil och produktionskvantiteterna är tillräckligt höga för att motivera dedikerade verktyg.
En specialiserad tillverkare kan också kombinera de två metoderna, till exempel att använda CNC-bearbetning för prototypvalidering innan en färdig design överförs till formsprutning.
Design för tillverkning
PMMA-delar kräver noggrann uppmärksamhet på väggtjocklek, inre hörn, hål, klämområden, bearbetningsersättning, förslag, och termisk deformation.
Transparenta delar lägger till ytterligare ett lager av komplexitet eftersom porten markerar, skiljelinjer, bearbetningsmärken, och kvarvarande spänning kan bli visuellt eller optiskt signifikant.
Tidig DFM-granskning kan identifiera dessa problem innan verktyg eller produktion påbörjas, minskar sannolikheten för dyr omdesign eller modifiering av mögel.
Precisionsbearbetningsförmåga
Precisionsbearbetning av PMMA kräver mer än en CNC-maskin.
Skarpa verktyg, kontrollerade skärförhållanden, effektiv spånevakuering, stabila arbetsförhållanden, och termisk hantering är nödvändig för att förhindra smältning, gradbildning, galen, och dimensionsdrift.
För precisionskomponenter, Tillverkaren bör kunna kontrollera kritiska dimensioner enligt de faktiska ritningskraven och verifiera dem med hjälp av lämplig mätutrustning.
Ytbearbetningsexpertis
Akryldetaljernas slutliga utseende och optiska prestanda kan i hög grad bero på efterbearbetning. Beroende på applikationen, en tillverkare kan tillhandahålla:
- Fin CNC efterbehandling
- Mekanisk polering
- Diamantpolering
- Flampolering för lämpliga applikationer
- Slipning och ytbehandling
- Texturering
- Funktionella ytbeläggningar
För optiska komponenter, efterbehandling måste kontrolleras noggrant eftersom överdriven polering kan ändra dimensioner eller optisk geometri.
Termisk och stresskontroll
PMMA är känsligt för värme och kvarvarande stress. Dålig bearbetning, gjutning, eller hantering kan leda till krackelering, krackning, varning, eller dimensionell instabilitet.
En specialiserad tillverkare kan införliva lämpliga processkontroller såsom optimerade skärparametrar, kontrollerade formningsförhållanden, glödgning vid behov, och noggrann hantering av transparenta ytor.
Kvalitetskontroll och spårbarhet
Precisionstillverkning av PMMA kan kräva mer än grundläggande dimensionsinspektion.
Beroende på applikationen, kvalitetskontroll kan innefatta CMM eller synmätning, ytbesiktning, grovhetsmätning, optiska utseendekontroller, materialverifiering, och funktionstestning.
För produktionskomponenter, dokumenterade inspektionsprotokoll och material-batch-spårbarhet ger ytterligare kontroll över konsekvens.
Produktionsflexibilitet
En leverantör som kan stödja prototyp, lågvolym, och högvolymproduktion kan minska behovet av att överföra produkten mellan tillverkare i takt med att efterfrågan ökar.
Välj LangHe för Custom Acrylic (Pmma) Delar
Langhe Industry ger integrerad CNC-bearbetning och formsprutning lösningar för anpassad akryl (Pmma) komponenter, stödja projekt från prototyputveckling till produktion.
Vårt tillverkningssätt kombinerar materialval, DFM granskning, precisionsbearbetning, ytbehandling, och kvalitetsinspektion för att möta de specifika kraven på transparenta och precisionsplastdelar.
För CNC-bearbetad PMMA, LangHe kan stödja anpassade geometrier, precisionshål, fickor, monteringsfunktioner, och polerade ytor.
För upprepad produktion, formsprutning kan utvecklas för stabil, komplexa geometrier med effektiv tillverkning per del.
Skicka oss din 2D ritning, 3D CAD-modell, PMMA betyg, kvantitet, tolerans, och krav på ytfinish.
Langhe Industry kan utvärdera konstruktionen och rekommendera en lämplig CNC-bearbetning, formsprutning, eller kombinerad tillverkningslösning för dina skräddarsydda akryldelar.
11. Slutsats
Precisionsanpassade akryldetaljer är viktiga i branscher där transparens, varaktighet, och dimensionell stabilitet krävs.
Valet mellan gjuten och extruderad akryl, och mellan CNC-bearbetning och formsprutning, beror på applikationskraven, volym, och kostnad.
CNC-bearbetning erbjuder designfrihet, snäva toleranser, och snabb omställning, vilket gör den idealisk för prototyper och lågvolymproduktion.
Formsprutning erbjuder låg kostnad per enhet och hög repeterbarhet vid volym, gör det idealiskt för högvolymproduktion. En hybrid metod kan kombinera det bästa av båda.
Att välja rätt tillverkningspartner är viktigt.
En specialiserad tillverkare med materialexpertis, precisionsförmåga, färdigställande know-how, och ett starkt kvalitetssystem kan hjälpa till att säkerställa att varje akryldel uppfyller dess krav på prestanda och utseende.
LangHe är positionerad som en sådan partner, erbjuder det tekniska djupet och produktionsflexibiliteten som behövs för skräddarsydda akrylprojekt.
Vanliga frågor
Vad är skillnaden mellan akryl och polykarbonat?
Akryl (Pmma) ger bättre optisk klarhet, UV -motstånd, och reptålighet.
Polykarbonat är mycket starkare och mer slagtåligt men är mer benäget att repa och gulna.
Akryl är att föredra för optiska och displayapplikationer; polykarbonat för slagtåliga applikationer.
Är akrylplast eller glas?
Akryl är en plast, inte glas. Det är en transparent termoplast tillverkad av polymetylmetakrylat (Pmma).
Det kallas ofta "akrylglas" eftersom det kan ge glasliknande transparens och utseende, men dess materialegenskaper och tillverkningsmetoder skiljer sig fundamentalt från de för oorganiskt glas.
Akryl är lättare, lättare att bearbeta och termoforma, medan glas generellt ger högre hårdhet och värmebeständighet.
Kan PMMA-delar poleras till en optisk finish?
Ja. Precisions PMMA-delar kan vara mekaniskt eller diamantpolerade för att uppnå mycket låg ytjämnhet och hög optisk klarhet.
Beroende på PMMA-betyget, tjocklek, poleringsprocess, och mätmetod, klar PMMA kan uppnå ungefär 90–92 % transmittans för synligt ljus.
Med korrekt kontrollerad polering och stresshantering, PMMA kan ge utmärkta optiska ytor samtidigt som de väger ungefär 50% lika mycket som vanligt glas.

