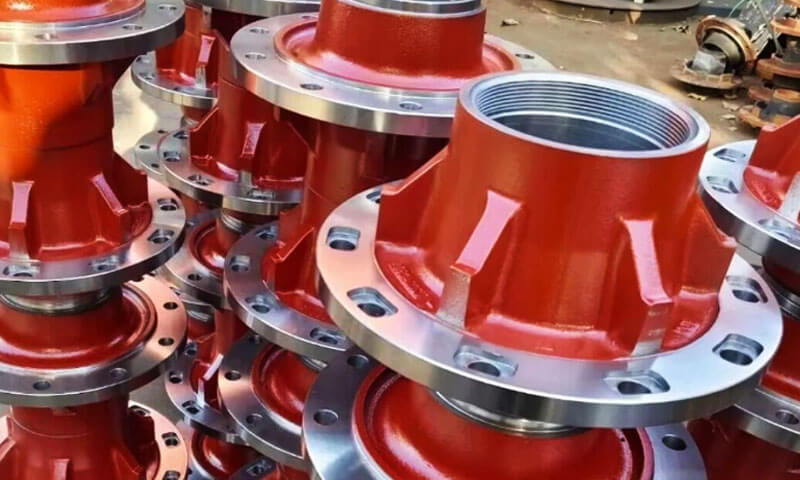
Hjulnav är det kritiska gränssnittet mellan en tung lastbil eller semitrailer och dess hjul.
De bär hela fordonslasten, överföra kör- och bromsmoment, och uthärda obevekliga vibrationer, chock, och trötthet.
Ett navfel vid motorvägshastighet är katastrofalt – inte bara ett haveri, men en säkerhetsrisk. I decennier, tunga sandgjutgods dominerade marknaden.
Men eftersom nyttolasten ökar och vagnparksoperatörerna kräver längre livslängd med mindre underhåll, tillverkningstekniken har utvecklats mot precisionsgjutningsprocesser som ger högre styrka-till-vikt-förhållanden och överlägsen utmattningsprestanda.
Den här artikeln undersöker tekniken, materiel, processer, och kvalitetskontroller bakom anpassade hjulnavsgjutningar för tunga applikationer.
1. Vad är en hjulnavsgjutning?
En hjulnavsgjutning är en metallkomponent som är nästan nätformad genom att hälla smält metall i en förberedd form och låta den stelna till den önskade geometrin.
Gjutgodset rengörs därefter, inspekteras, och bearbetade för att erhålla de dimensioner och ytegenskaper som behövs för montering.
Till skillnad från ett färdigt hjulnav, en gjuten komponent är inte nödvändigtvis klar för installation.
Lagerstolar, monteringsytor, bulthål, tätningskontaktytor, och andra kritiska egenskaper kräver vanligtvis bearbetning för att möta den tekniska ritningen.
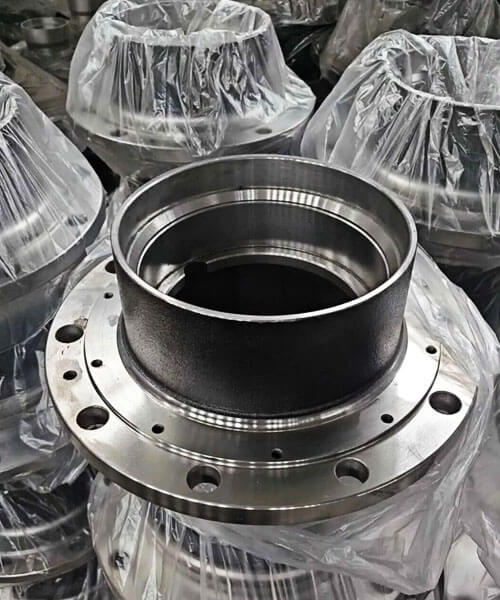
Rollen av ett hjulnav i ett tungt fordon
Ett hjulnav utgör en del av hjuländaggregatet, men dess exakta funktion beror på fordonets arkitektur.
Ett driven nav kan samverka med en drivaxel, medan ett icke-drivet nav kan rotera på en spindel.
Vissa konstruktioner integrerar hjulmonteringsfunktioner med bromskomponenter; andra använder separata bromstrummor eller skivor.
Navet måste överföra belastningarna från hjulet och fordonet samtidigt som den uppriktning som krävs av lagersystemet bibehålls.
Under service, det kan uppleva en kombination av:
- Radiella belastningar som genereras av fordonsvikt och vägkontakt.
- Sidobelastningar vid kurvtagning och filbyten.
- Längsgående krafter associerade med acceleration och inbromsning.
- Upprepad cyklisk belastning som kan initiera och sprida utmattningssprickor.
- Vibrationer och stötbelastningar orsakade av ojämnheter på vägen.
- Miljöexponering för vatten, vägföroreningar, avisningssalter, och temperaturförändringar.
Dessa förhållanden gör hjulnavsdesign till ett strukturellt och tillverkningsproblem snarare än bara en fråga om att återskapa en yttre form.
2. Tillverkning Evolution: Från traditionell sandgjutning till mer kontrollerad teknik
Utvecklingen av hjulnavsgjutning är inte bara en övergång från en gammal process till en universellt överlägsen ny..
Det är ett skifte mot att välja den mest lämpliga tillverkningsvägen och kontrollera material, geometri, och stelning mer exakt.
Traditionell sandgjutning förblir användbar för tunga, komplex, och komponenter med relativt låg volym.
Mer avancerade formningsmetoder kan förbättra dimensionell konsistens eller ytkvalitet, medan modern segjärnsbearbetning kan förbättra repeterbarheten av mekaniska egenskaper.
Fördelen beror på hur väl tekniken matchar komponenten.
Traditionell sandgjutning: Flexibilitet för tunga komponenter
Sandgjutning använder en form bildad av beredd sand och ett bindemedelssystem. Formen kan rymma komplexa former, stora komponenter, och ett brett utbud av järnlegeringar.
För kraftiga hjulnav, dess fördelar inkluderar:
- Flexibilitet i komponentstorlek och geometri.
- Lämplighet för komplexa flänsar, chefer, och inre konturer.
- Relativt anpassningsbara verktyg för kundanpassad eller mindre volymproduktion.
- Kompatibilitet med gråjärn, duktil järn, och olika gjutna stål, föremål för processdesign.
Dess begränsningar kan innefatta större ytjämnhet, bredare dimensionsvariation i form av gjutning, och ökade krav på bearbetning jämfört med mer exakta formningsprocesser.
Den viktigaste utmaningen är att kontrollera stelningen. Tjocka sektioner, abrupta väggtjockleksövergångar, och dåligt utformade utfodringssystem kan leda till krympningsdefekter eller interna diskontinuiteter.
Bättre formdesign, grind- och stigarkonstruktion, temperaturkontroll, och processimulering kan förbättra konsistensen utan att överge sandgjutning.
Skalformning: Förbättrad yt- och dimensionskontroll
Skalformning använder hartsbelagd sand applicerad på ett uppvärmt mönster för att bilda en relativt tunn, styvt formskal.
Jämfört med konventionell sandformning, det kan ge bättre ytfinish och dimensionskontroll för lämpliga komponentstorlekar och produktionsvolymer.
Dess verktygs- och driftskostnader, dock, kan vara högre.
För hjulnavsgjutgods, potentiella fördelar inkluderar:
- Mer konsekvent gjuten geometri.
- Minskade ytojämnheter i lämpliga områden.
- Förbättrad repeterbarhet mellan produktionssatser.
- Potentiellt lägre ytbearbetnings- och bearbetningstillägg.
Skalformning eliminerar inte automatiskt gjutdefekter. Krympning, gasrelaterad porositet, inneslutningar, och mikrostrukturell variation förblir möjlig om smältkvaliteten, mögelberedning, hällande, eller stelning kontrolleras inte.
Det är mest lämpligt när navets storlek, geometri, erforderlig kvalitet, och produktionsvolym motiverar processen.
Gravity Casting och andra Precision Casting rutter
Gravity Die Casting, även känd som permanent formgjutning, använder gravitation för att fylla en återanvändbar form, vanligtvis tillverkad av metall.
Det kan ge god repeterbarhet och ytkvalitet för lämpliga legeringar och komponentgeometrier.
Dock, gravitationsgjutning bör inte behandlas som en direkt ersättning för konventionell järn- eller stålnavgjutning.
Permanenta metallformar används främst för icke-järnlegeringar, särskilt aluminium, eftersom smält- och gjuttemperaturerna för järn och stål skapar olika verktygs- och termiska utmaningar.
För ett kraftigt hjulnav, en precisionskonstruktion av gravitationsgjuten aluminium kan endast övervägas om de fullständiga tekniska kraven på hjuländen stödjer detta material och tillverkningsväg.
Ett gjutjärnsnav och ett gjutet aluminiumnav kan inte behandlas som likvärdiga bara för att båda kan tillverkas med gjutteknik.
Likaledes, högtrycksgjutning, investeringsgjutning, och andra precisionsrutter har sitt eget material, storlek, kosta, och strukturella begränsningar.
Deras lämplighet måste utvärderas mot den faktiska navdesignen.
Avancerad nodulär järnbearbetning: Styr mikrostrukturen
För hjulnavsgjutgods av segjärn, en av de viktigaste utvecklingarna är förbättrad kontroll av det smälta järnet och grafitmorfologin.
Segjärn framställs genom att smält järn behandlas så att grafit övervägande stelnar i nodulär eller sfäroidform snarare än som flingor som finns i gråjärn.
Denna morfologi ger i allmänhet en mer gynnsam kombination av styrka och duktilitet.
Viktiga kontroller inkluderar:
- Kemisk sammansättning: Etablera lämpligt kol, kisel, och legeringselementnivåer för den specificerade kvaliteten.
- Nodulariserande behandling: Använd en lämplig behandling, vanligtvis involverar magnesium, för att främja sfäroidal grafit.
- Ympning: Kontrollerar grafitkärnbildning och minskar risken för oönskade mikrostrukturer.
- Behandlingstid och temperatur: Hantera processen för att bibehålla konsekvent metallkvalitet genom hällning.
- Mikrostrukturell verifiering: Kontrollera grafitformen, matrisstruktur, och andra specificerade egenskaper.
Dessa kontroller har betydelse eftersom nominell materialkvalitet ensam inte garanterar enhetliga egenskaper under en komplex gjutning.
Sektionstjocklek, kylningshastighet, och lokala stelningsförhållanden kan påverka den slutliga mikrostrukturen.
ASTM A536 specificerar krav för segjärnsgjutgods och erkänner uttryckligen att egenskaper kan variera mellan platser i ett gjutgods och mellan ett gjutgods och dess testexemplar..
3. Materialval för tunga hjulnavsgjutgods
För många gjutna navdesigner, 65-45-12 och 80-55-06 duktil järn är användbara utgångspunkter för materialutvärdering.
Höghållfast segjärn eller ADI kan övervägas när konstruktionen kräver olika mekaniska egenskaper, men ingendera bör väljas enbart för att dess styrka är högre.
Det slutliga materialet måste vara kvalificerat för navgeometrin, produktionsprocessen, och servicevillkor.
Materialjämförelse
| Material | Dragstyrka (MPA) | Avkastningsstyrka (MPA) | Typisk hårdhet (Hbw) | Relativ kostnad |
| Hertig järn 65-45-12 | ≥448 | ≥310 | 156–217 | Lågmåttlig |
| Hertig järn 80-55-06 | ≥552 | ≥379 | 187–255 | Måttlig |
| Hertig järn 100-70-03 | ≥689 | ≥483 | 241–302 | Måttlig - hög |
| Austempererad Hertig järn (Adi), Betyg 1–3 | ≥900–1 200 | ≥650–850 | 269–444 | Hög |
| Kasta stål, TILL EXEMPEL., Astm A216 Wcb | ≥485 | ≥250 | Kvalitet- och tillståndsberoende | Måttlig - hög |
| Aluminium legering A356-T6 | Processberoende; vanligen runt 230–310 | Processberoende; vanligtvis runt 150–230 | Vanligtvis runt 70–90 | Generellt högre material/processkostnad |
4. Val av tillverkningsprocess för hjulnavgjutning
Att välja rätt gjutprocess för ett kraftigt hjulnav beror på komponentstorlek, material, produktionsvolym, dimensionella krav, och bearbetningsbehov.
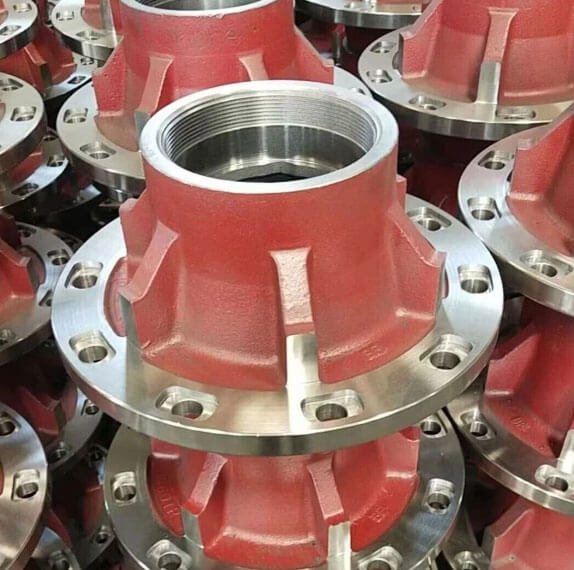
För de flesta hjulnav av gjutjärn och gjutstål, sandgjutning förblir en praktisk lösning eftersom den rymmer komplexa geometrier, relativt stora komponenter, och ett brett utbud av järnlegeringar.
Jämförelse av vanliga gjutprocesser
| Gjutningsprocess | Typisk dimensionstolerans* | Delvikt / Storlek | Produktionslämplighet | Tillgjuten yta | Bästa applikationerna |
| Grön Sand Gjutning | Cirka ±0,8–1,5 mm för valda mått | 5–500 kg; designberoende | Högvolymproduktion med lämpliga verktyg | Rättvis | Standard nav för lastbilar och påhängsvagnar; kostnadseffektiva järngjutgods |
| Skal Forma Gjutning | Cirka ±0,5–1,0 mm för lämpliga egenskaper och komponentstorlekar | Vanligtvis små till medelstora gjutgods; varierar beroende på design | Medium till hög volym där verktygsinvesteringar är motiverade | Bra till mycket bra | Nav som kräver förbättrad ytfinish och dimensionell konsistens |
Precision Gravity Casting |
Cirka ±0,5–1,0 mm för valda mått och lämpliga utföranden | Generellt små till medelstora komponenter; höglegerat- och geometriberoende | Medelvolymproduktion där återanvändbara verktyg är ekonomiskt | Bra till mycket bra | Utvalda navkonstruktioner av aluminiumlegering och lättviktsapplikationer |
| Investering Gjutning | Cirka ±0,1–0,3 mm för lämpliga dimensioner och geometrier | Generellt små till medelstora komponenter | Låg till medium volym, Beroende på komplexitet | Excellent | Små, komplexa precisionskomponenter där tätare gjutdetaljer är värdefulla |
5. Vanliga fellägen för hjulnav
Att förstå hur nav misslyckas är nyckeln till att designa och köpa dem på rätt sätt.
| Felläge | Utseende | Rotorsak | Förebyggande |
| Lagerslitage / ovalitet | Borr ur rund; lagret snurrar i navet | Mjuk gjutvägg, dålig värmebehandling, vibration | Rätt materialkvalitet; kontrollerad värmebehandling; tillräcklig väggtjocklek |
| Dubbhål spricker | Sprickor som strålar ut från dubbhål | Stresskoncentration; övermoment; dåliga filéradier | Generös filédesign; kontrollerat vridmoment specifikation |
| Krympporositet i centrum av navet | Synliga eller inre hålrum nära lagerhålet | Otillräcklig stigarmatning; tjock-till-tunn övergång | Optimerad stigarkonstruktion; riktningsstelning |
Hjulet slutar |
Vibration, bromspulsering, ojämnt däckslitage | Casting distorsion; dålig bearbetningsreferenskontroll | Stressavlastning efter gjutning; kontrollerad bearbetningsfixtur |
| Termisk sprickbildning nära bromsfläns | Fina sprickor nära bromsmonteringsytan | Värmekontroll från bromsvärme; dålig duktilitet | Segjärn med tillräcklig seghet; termisk cykelanalys |
| Korrosionsgropar | Ytrost, gropbildning på obehandlade ytor | Vägsalt, ingen beläggning, felaktig gjutyta | Zinkrik primer + pulverlack; korrosionsbeständigt material |
De #1 Dold mördare: Krympporositet vid lagerhålet
Jag har sett hundratals misslyckade nav komma tillbaka från fältet. Den vanligaste inre defekten är krympningporositeten precis vid lagersätet - osynlig på ytan, men tillräckligt för att orsaka lagernivning, överhettning, och eventuellt anfall.
Detta är nästan alltid ett problem med stigarkonstruktionen: den tjocka lagersektionen stelnar sist utan ordentlig matning.
Bra gjuterier röntgen eller ultraljud inspektera lagerzonen för varje nav. Billiga gjuterier gör det inte - och du får reda på det sex månader senare vid sidan av motorvägen.
6. Precisions-CNC-bearbetning för färdiga hjulnav
Gjutning fastställer grundformen på ett hjulnav, men precisionsbearbetning skapar gränssnitten som bestämmer hur komponenten passar och fungerar i hjuländen.
Lagerstolar, monteringsytor, bulthål, tätningskontaktytor, och andra specificerade funktioner kan kräva snäva dimensionella och geometriska kontroller.
Dessa krav måste definieras av den tekniska ritningen och den tillhörande monteringskonstruktionen.
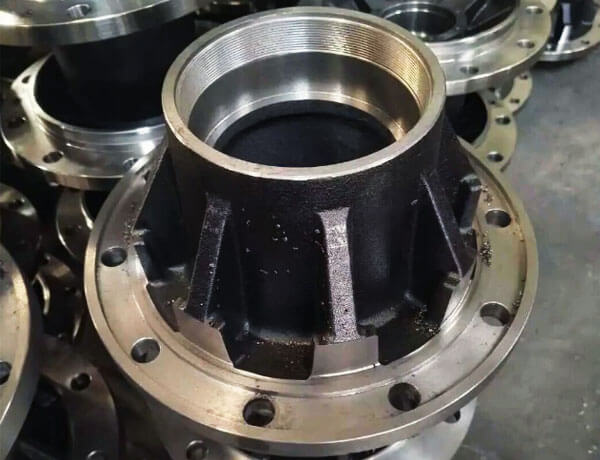
Bearbetning av kritiska gränssnitt
Flera funktioner förtjänar särskild uppmärksamhet under bearbetning.
Lagerhål och säten: Dessa egenskaper måste uppfylla den specificerade diametern, rundhet, cylindricitet, ytfin, och passformskrav.
Felaktiga dimensioner kan påverka lagerinstallationen, driftspel eller förspänning, beroende på lagerarrangemang, och lastfördelning.
Hjulmonteringsytor: Monteringsytan skapar gränssnittet mellan navet och hjulet.
Flathet, vinkelräthet, och runout-krav bör definieras som lämpliga för konstruktionen eftersom avvikelser kan påverka monteringsnoggrannheten och rotationsbeteendet.
Bulthål och bultcirklar: Håldiameter, placera, mellanrum, och specificerad sitsgeometri måste matcha hjulfästet.
Positionsfel kan komplicera montering eller skapa ojämna kontaktförhållanden.
Tätningskontaktytor: Där navet rymmer en tätning, ytfin, geometri, och dimensionell noggrannhet måste vara förenlig med den specificerade tätningsdesignen och driftsförhållandena.
Kontrolldatumreferenser och bearbetningstillägg
En konsekvent bearbetningsstrategi börjar med att välja lämpliga referenspunkter och fastställa hur komponenten kommer att placeras och spännas fast.
Om den initiala installationen refererar till en olämplig yta, bearbetning kan reproducera dimensionsfel mellan hålet, fläns, och andra kritiska egenskaper.
Tillräckligt och konsekvent bearbetningstillägg är också viktigt: otillräckligt lager kan lämna delar av gjutgodset obearbetat, medan överdrivet lager ökar cykeltiden och verktygsslitaget.
För komplexa nav, processplanering bör fastställa bearbetningssekvensen, arbetshållningsmetod, och inspektionspunkter innan produktionen påbörjas.
Koncentrisitet, Runout, och ytfinish
Det geometriska förhållandet mellan lagergränssnittet, rotationsaxel, och hjulmonteringsytan kan påverka det färdiga navets funktion.
Beroende på ritningen, besiktning kan innefatta:
- Håldiameter och geometrisk noggrannhet.
- Radiell och axiell löpning.
- Monteringsytornas vinkelräta mot den angivna utgångsaxeln.
- Bulthålsposition och monteringsgeometri.
- Ytfinish på lager och tätningsgränssnitt.
Dessa mätningar bör utföras med lämpliga fixturer, precisionsinstrument, eller koordinatmätutrustning efter behov.
Det är viktigt att inte tillämpa en universell tolerans för alla hjulnav. De korrekta värdena beror på lagersystemet, design på hjuländen, komponentdimensioner, och tillämpliga tekniska krav.
Hur bearbetning påverkar den totala tillverkningskostnaden
Bearbetningskostnaden påverkas av gjutgodsets dimensionella konsistens, materialbearbetbarhet, bearbetningsersättning, komplexitet i arbetet, verktygsliv, och erforderlig inspektionsfrekvens.
En väldesignad gjutning kan minska onödig materialborttagning och förenkla bearbetningsinställningar.
Dock, Att minimera bearbetningsmaterial på bekostnad av pålitlig ytrengöring kan öka avvisningsgraden.
Målet är att etablera ett stabilt förhållande mellan gjutnoggrannhet och bearbetningsförmåga så att kritiska funktioner kan produceras konsekvent.
7. Kvalitetskontroll och testning av säkerhetskritiska navkomponenter
Säkerhetskritiska nav kräver ett rigoröst kvalitetsprogram. Typiska tester inkluderar:
| Testa | Ändamål | Standard / Metod |
| Kemisk analys | Kontrollera materialsammansättningen | Spektrometri |
| Mekanisk testning | Drag-, avkastning, förlängning, hårdhet | ASTM E8, E10 |
| Mikrostrukturutvärdering | Nodularitet, matris, grafitstorlek | ASTM A247 |
| Dimensionell inspektion | Lagerborrning, fläns, dubbhål | Cmm, mätare |
| Röntgenundersökning | Inre porositet, krympning | ASTM E94 / E505 |
| Ultraljudstestning | Inre defekter i kritiska sektioner | ASTM A609 |
| Magnetpartikelinspektion | Ytan spricker | ASTM E709 |
| Dynamiskt trötthetstest | Simulerad vägbelastning | SAE J1095 eller OEM-specifikation |
| Bevis belastningstest | Strukturell integritet | Axeltillverkares specifikation |
| Runoutkontroll | Fläns och lagerhål | Urtavla indikator / Cmm |
| Tryck / läckagetest | Oljetätningsintegritet (i förekommande fall) | - |
8. Tillämpningar av anpassade hjulnavsgjutningar
Anpassade hjulnavsgjutgods används i olika kommersiella fordon och industriella transportapplikationer.
Varje applikation uppvisar olika belastningsförhållanden, dimensionella begränsningar, och miljökrav.
Tunga lastbilar för motorvägar
Lastbilens nav måste passa det specificerade lagersystemet, hjulinfästning, och axelkonfiguration samtidigt som den tål upprepade vägbelastningar, kurvtagningskrafter, och bromsrelaterade serviceförhållanden.
Materialegenskaper, monteringsgeometri, trötthetsföreställning, och bearbetningsnoggrannhet är nyckelfaktorer.
Semitrailers och godstransporter
Trailernav fungerar under upprepad belastning under långdistanstrafik.
Deras specifikationer beror på axeldesign, hjulkonfiguration, lagerarrangemang, belastningskrav, och den förväntade driftsmiljön.
Korrosionsexponering och användbarhet kan också påverka konstruktions- och ytbehandlingskraven.
Bygg- och terrängfordon
Vissa konstruktions- och specialiserade transportfordon utsätts för högre stötbelastningar, ojämn terräng, damm, och kontaminering.
Deras nav kräver applikationsspecifik bedömning av laster, material seghet, strukturell geometri, tätande gränssnitt, och underhållsförhållanden.
OEM-produktion och eftermarknadsersättning
OEM-projekt kan kräva kontrollerade revisioner, repeterbar produktion, dokumenterade materialkrav, och planerad validering.
Ersättningskomponenter innebär ytterligare utmaningar när originalritningar eller materialspecifikationer är ofullständiga, vilket gör dimensionsverifiering och applikationskompatibilitet särskilt viktigt.
9. Anpassade gjutningslösningar för hjulnav från LangHe Industry
LangHe Industry tillhandahåller skräddarsydda hjulnavsgjutningslösningar för tunga lastbilar och semitrailers, stödja projekt som kräver applikationsspecifikt material, gjutningsdesigner, precisionsbearbetning, och kvalitetsinspektion.
Vår tillverkningskapacitet täcker nyckelstadier av produktionen, inklusive:
- Gjutprocesser: Grön sandgjutning och skalformgjutning för lämpliga järnnavskonstruktioner.
Precisionsgjutning med gravitation kan övervägas för kompatibla icke-järnhaltiga tillämpningar, beroende på komponentkrav. - Urval: Segjärnskvaliteter såsom ASTM A536 65-45-12, 80-55-06, och 100-70-03, samt aushärdat segjärn (Adi) och andra angivna betyg, beroende av konstruktions- och tillverkningsmöjligheter.
- Casting Simulering: Formfyllnings- och stelningsanalys för att hjälpa till att optimera grind- och stigarkonstruktionen och minska risken för gjutdefekter.
- CNC -bearbetning: Vändning, tråkig, borrning, tappning, och andra specificerade bearbetningsoperationer. Balansering kan ordnas där det krävs av komponentdesign och driftsförhållanden.
- Kvalitetskontroll: Dimensionell inspektion, materialverifiering, och tillämplig oförstörande testning (Ndt) enligt överenskomna specifikationer.
Kvalitetsledning och fordonsspecifika krav bör bekräftas för varje projekt. - Spårbarhet: Materialdokumentation, identifiering av tillverkningssats, och inspektionsrapporter enligt vad som anges.
Vi samarbetar med OEM:er och andra industrikunder för att utveckla hjulnavsgjutgods som passar deras specificerade belastningskrav, arbetscykler, dimensionella begränsningar, och viktmål.
Vårt ingenjörsstöd inkluderar design-för-tillverkbarhet (Dfm) recension, vägledning för materialval, och prototyputvärdering där så krävs.
Kontakta LangHe Industry för att diskutera ditt anpassade gjutningsprojekt för hjulnav.
Tillhandahålla en teknisk ritning eller prov, materiella krav, förväntad produktionsvolym, och inspektionskriterier hjälper oss att utvärdera lämplig tillverkningsrutt.
10. Slutsats
Anpassade hjulnavsgjutningar är bland de mest säkerhetskritiska komponenterna i tunga lastbilar och semitrailersystem.
De ser ut som enkla runda avgjutningar från utsidan, men varje funktion — lagerhål, hjulets framsida, dubbhål, bromsmonteringsyta — måste vara precisionskonstruerad och gjuten till krävande standarder.
Skillnaden mellan ett nav som håller 700,000 km och en som misslyckas vid 200,000 km handlar om tre saker: rätt material, rätt värmebehandling, och rätt gjutprocesskontroll.
Duktilt järn med korrekt normalisering ger styrkan, dämpande, och slitstyrka som kräver tung service.
Riktad stelningsteknik eliminerar krympningporositet vid lagerhålet. Rigorös NDT och dimensionell verifiering fångar upp defekter innan de når vägen.
För flottoperatörer, trailertillverkare, och axel-OEM, budskapet är tydligt: hjulnav är inte en vara att köpa enbart på pris.
De är säkerhetskomponenter. Samarbeta med ett gjuteri som förstår fellägen för hjulnav, kontrollerar varje processsteg, och står bakom varje gjutning med full spårbarhet. Det är så du får nav som stannar på vägen, inte vid sidan av det.
Vanliga frågor
Vilka material används vanligtvis för tunga lastbilar hjulnav gjutgods?
Segjärn är en kandidat för gjutna hjulnav eftersom det kan erbjuda en användbar kombination av styrka, duktilitet, och gjutflexibilitet. Gjutstål kan också övervägas för specifika konstruktioner.
Lämpligt material beror på navgeometrin, erforderliga utmattningsprestanda, massor, operativ miljö, och tillämpliga specifikationer.
Varför kräver ett hjulnavsgjutning CNC-bearbetning?
CNC-bearbetning producerar de exakta lagersätena, monteringsytor, bulthål, och andra gränssnitt som krävs för montering.
Gjutningen ger grundformen, medan bearbetning fastställer de slutliga dimensionerna och ytegenskaperna som anges på den tekniska ritningen.
Kan ett befintligt hjulnav göras omvänd för specialgjutning?
Ja, en befintlig komponent kan ge en utgångspunkt för dimensionsanalys och designrekonstruktion.
Dock, reverse engineering bör också fastställa materialkrav, kritiska gränssnitt, bearbetningstoleranser, och relevanta prestationskriterier.
Enbart yttre dimensioner är otillräckliga för att bekräfta att en ersättningsnav är lämplig för säkerhetskritisk service.
Vilken information behövs för en skräddarsydd offert på hjulnavsgjutning?
Tillhandahåll en teknisk ritning eller prov, materialspecifikation, kritiska dimensioner, applikationsinformation, förväntad kvantitet, krav på bearbetning, och kvalitetsdokumentationsbehov.
Alla nödvändiga NDT, utmattningstestning, eller annan validering bör också anges vid offertstadiet så att tillverkningsvägen och kostnaden kan utvärderas korrekt.