

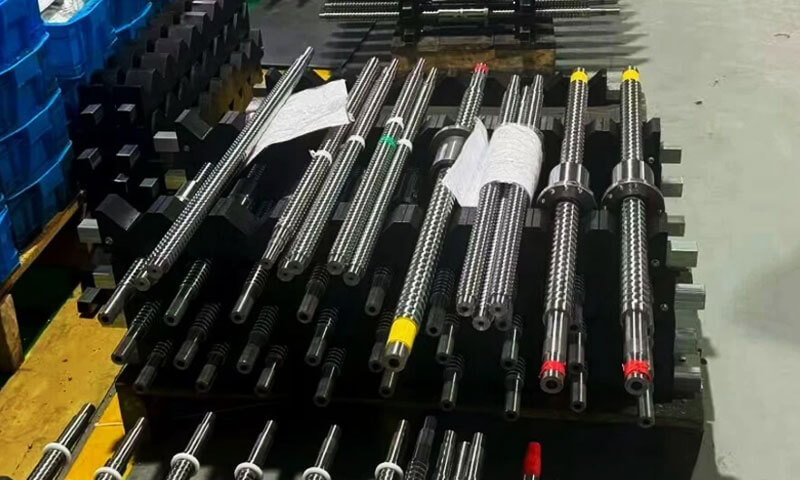
I en värld av linjär rörelse, blyskruvar är ofta de tysta arbetshästarna – enkelt, pålitlig, och kostnadseffektivt.
De omvandlar roterande rörelse till linjär rörelse genom en gängad axel och mutter, ger en mekanisk fördel som är förutsägbar och robust.
Men när standard katalogskruvar inte kan uppfylla kraven för en specifik applikation, anpassade blyskruvar blir skillnaden mellan en bra design och en fantastisk.
1. Vad är en blyskruv?
En blyskruv är en gängad mekanisk komponent som omvandlar roterande rörelse till linjär rörelse genom ingreppet av en gängad axel och en passande mutter.
När skruven roterar i förhållande till muttern, den spiralformade gängan styr muttern längs skruvens axel, producerar kontrollerad linjär förskjutning.
Beroende på mekanismen, antingen skruven eller muttern kan rotera medan den andra komponenten rör sig.
Blyskruvar används ofta inom industriell automation, linjära ställdon, förpackningsutrustning, medicinsk utrustning, laboratorieinstrument, och 3D-skrivare.
Deras enkla konstruktion, kompakt design, relativt låg kostnad, och förmågan att generera betydande axiell kraft gör dem lämpliga för applikationer som kräver kontrollerad positionering eller mekanisk justering.
För anpassade blyskruvar, ingenjörer kan specificera gängprofilen, diameter, leda, längd, material, ytbehandling, och slutbearbetningsfunktioner för att matcha applikationens mekaniska och driftsmässiga krav.
Dessa parametrar påverkar lastkapaciteten, positioneringsnoggrannhet, slitbidrag, driftsmoment, och serviceliv.
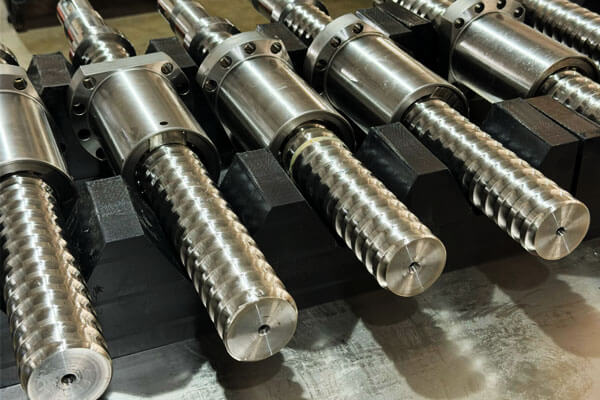
Nyckelterminologi
- Leda: Axialt avstånd per varv.
- Tonhöjd: Axialt avstånd mellan motsvarande punkter på intilliggande gängor.
- Startar: Antal oberoende gängor på skruven. Ledning = Pitch × Starter.
- Stor diameter: Skruvens ytterdiameter.
- Mindre diameter: Trådens rotdiameter.
- Glapp: Förlorad rörelse mellan skruv och mutter när riktningen ändras.
- Förladda: Tillämpade kraft för att minska glapp.
2. Vanliga typer av blyskruvgängor och deras egenskaper
Gänggeometrin avgör hur en blyskruv bär axiella belastningar, skapar friktion, griper in i sin mutter, och reagerar på slitage.
Rätt profil beror på den kraft som krävs, rörelseriktning, tillverkningsmetod, tillgängliga nötmaterial, och tillämpliga dimensionsstandarder.
Acme trådar
Acme-gängor använder en trapetsformad profil med en nominell 29° inkluderad gängvinkel under det vanliga Acme-systemet.
De används ofta i nordamerikanska kraftöverförings- och justeringsmekanismer.
Deras relativt breda trådform ger en praktisk balans mellan styrka, tillverkning, och mutterkompatibilitet.
Acme-trådar kan framställas genom gängskärning, rullande, eller andra lämpliga processer, beroende på geometri och noggrannhetskrav.
Typiska applikationer inkluderar justeringar av verktygsmaskiner, lyftmekanismer, klämmor, ställdon, och positioneringsenheter.
Tillverkningsöverväganden:Den angivna Acme-standarden, diameter, tonhöjd, passformsklass, och mutterdesign måste bekräftas före bearbetning.
Acme-gängor ska inte behandlas som utbytbara med metriska trapetsgängor bara för att båda har trapetsformade profiler.
Metriska trapetsformade trådar
Metriska trapetsgängor följer vanligtvis ISO metriska trapetsgängaspecifikationer och använder en nominell 30° inkluderad gängvinkel.
De används i stor utsträckning i industriell utrustning och rörelsesystem utformade kring metriska dimensioner.
De finns i en mängd olika diametrar och stigningar och kan anpassas för skaftlängd, leda, ändgeometri, och material.
Metriska trapetsgängor är särskilt användbara när ledarskruven måste integreras med metriska lager, kopplingar, stödja, och andra maskinkomponenter.
Fyrkantiga trådar
Fyrkantiga gängor har nästan vinkelräta gängflanker och en profil utformad för att minska de radiella kraftkomponenter som är förknippade med lutande gängflanker.
Deras geometri kan ge god överföringseffektivitet under lämpliga förhållanden.
Dock, fyrkantiga gängor är svårare att tillverka och inspektera än många trapetsformade profiler.
Deras relativt känsliga geometri och specialiserade verktygskrav kan öka produktionskostnaderna, speciellt för små partier eller komplexa komponenter.
De är lämpliga för utvalda kraftöverföringstillämpningar där deras prestandafördelar motiverar tillverkningskomplexiteten.
Buttress trådar
Strävgängor har en asymmetrisk profil utformad för att överföra betydande axiella belastningar i första hand i en riktning.
Ena flanken är relativt brant, medan den motsatta flanken ger en mer gradvis profil för gängbildning och ingrepp.
De används i specialiserade mekanismer som pressar, klämsystem, och andra applikationer med en dominerande lastriktning.
Designen måste ta hänsyn till arbetskraftens riktning, omvänd laddning, trådrotsspänning, och kontaktgeometrin för den passande muttern.
Anpassade trådprofiler
Vissa applikationer kräver en gängprofil som skiljer sig från standard Acme, metrisk trapetsformad, fyrkant, eller strävpelare.
Anpassade profiler kan vara nödvändiga vid integration med en befintlig sammansättning, uppfyller ovanliga belastningskrav, eller matcha en egenutvecklad nöt.
Innan du anger en icke-standardprofil, ingenjörer bör överväga verktygstillgänglighet, inspektionsmetoder, muttertillverkning, reservdelar tillgänglig, och kostnaden för framtida produktion.
En anpassad tråd bör lösa ett tydligt definierat ingenjörsproblem snarare än att introducera komplexitet utan mätbar nytta.
3. Material för anpassade blyskruvar
Materialvalet påverkar lastkapaciteten, slitbidrag, korrosionsbeteende, bearbetbarhet, dimensionell stabilitet, och kostnad.
En blyskruv och dess passande mutter bör väljas som ett arbetspar snarare än som oberoende komponenter.
Vanliga blyskruvmaterial
| Material | Nyckelegenskaper | Fördelar | Hänsyn | Typiska applikationer |
| Kol stål | God styrka och bearbetbarhet i lämpliga kvaliteter | Ekonomisk, allmänt tillgängligt | Korrosionsskydd kan krävas | Allmänna industrimaskiner |
| Legering stål | Styrka och härdbarhet varierar beroende på kvalitet och värmebehandling | Lämplig för krävande belastningar och slitageförhållanden | Värmebehandling kan påverka distorsion och slutliga dimensioner | Kraftiga ställdon och transmissionssystem |
| Rostfri stål | Korrosionsbeständigheten beror på kvalitet och miljö | Användbar i fuktig, sköljning, eller frätande förhållanden | Alla betyg ger inte samma styrka, hårdhet, eller korrosionsmotstånd | Utrustning för livsmedelsförädling, laboratoriesystem, utomhus mekanismer |
Aluminiumlegeringar |
Låg densitet och god bearbetbarhet | Lättvikt, lätt att bearbeta | Lägre styvhet och slitstyrka än många stål | Lättviktsmekanismer och specialiserade låglastsystem |
| Brons | Används vanligtvis för muttrar snarare än långa blyskruvaxlar | Användbara glid- och slitegenskaper i passande par | Kvalitet, smörjning, och belastning avgör prestanda | Blyskruvmuttrar och kraftöverföringskomponenter |
| Teknik polymerer | Låg friktion eller korrosionsbeständigt beteende i lämpliga kvaliteter | Lättvikt, potentiellt tyst, och lämplig för torrkörning | Krypa, termisk expansion, temperatur, och lastgränser måste bedömas | Polymernötter, kompakta ställdon, laboratorieutrustning |
4. Tillverkningsprocesser för anpassade blyskruvar
Den lämpliga tillverkningsprocessen beror på gänggeometrin, material, dimensionell noggrannhet, ytfin, orderkvantitet, och kostnadsmål. Ingen enskild process är optimal för varje anpassad blyskruv.
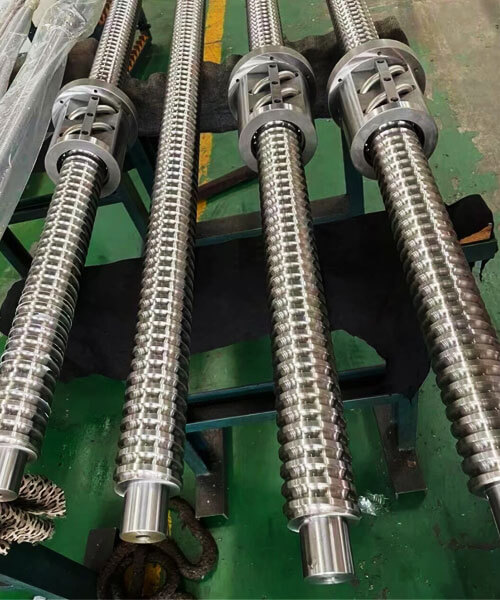
CNC-svarvning och gängskärning
CNC-svarvning används vanligtvis för att tillverka blyskruvaxlar, stegade diametrar, lagertidningar, axlar, och slutfunktioner.
Gängskärning kan sedan generera den specificerade profilen med hjälp av lämpliga verktyg och en kontrollerad verktygsbana.
Detta tillvägagångssätt erbjuder flexibilitet för anpassade dimensioner, speciella material, Kortproduktionskörningar, och konstruktioner med flera bearbetade funktioner.
Det är särskilt användbart när skruven kräver icke-standardiserade längder eller komplex ändgeometri.
Dock, gängskärning tar bort material och ger inte automatiskt samma ytegenskaper som kallformade gängor.
Verktygets skick, maskinstyvhet, arbetshållning, termiska effekter, och skärparametrar kan alla påverka gängkvaliteten.
För långa eller smala skaft, stödmetoder och bearbetningssekvens är särskilt viktiga eftersom skärkrafter kan orsaka avböjning.
Mätning under process och lämpliga efterbehandlingsoperationer hjälper till att kontrollera de slutliga dimensionerna.
Trådrullning
Trådrullning bildar en tråd genom att plastiskt deformera materialet mellan formarna istället för att skära bort gängprofilen.
Under lämpliga förhållanden, denna process kan producera konsekventa trådar med en gynnsam ytfinish och ett arbetshärdat ytskikt.
Potentiella fördelar inkluderar hög produktionseffektivitet och minskat materialspill.
Trådrullning är ofta attraktiv för upprepad produktion när materialet, diameter, trådprofil, och verktyg är kompatibla med processen.
Dess begränsningar inkluderar verktygskostnader, restriktioner förknippade med vissa geometrier och material, och behovet av att kontrollera ämnets diameter och formningsförhållanden.
Det är inte lämpligt för varje stor diameter, lågvolym, eller mycket specialiserad blyskruv.
Tråd virvlande
Gängvirvling använder ett specialiserat skärarrangemang för att generera spiralformade gängformer, speciellt på långa eller smala skruvkomponenter.
Beroende på maskininställning och komponentgeometri, den kan stödja produktiv bearbetning av blyskruvar med krävande gängkrav.
Processen kräver lämplig utrustning, verktyg, och setup expertis. Dess kostnadseffektivitet beror på trådformen, skruvlängd, material, och produktionsmängd.
Trådslipning
Gängslipning tar bort material med hjälp av en slipskiva och väljs ofta vid hög gängnoggrannhet, kontrollerad profilgeometri, eller en lämplig finish krävs.
Den kan också användas efter värmebehandling när komponenten kräver slutlig dimensionskorrigering.
Slipning innebär generellt högre utrustnings- och bearbetningskostnader än många konventionella skäroperationer.
Därför, det är mest lämpligt när den erforderliga noggrannheten, materiellt tillstånd, eller prestanda motiverar den extra kostnaden.
En precisionsslipad gänga eliminerar inte behovet av att kontrollera axelns rakhet, lagertappdimensioner, eller monteringsuppriktning. Dessa funktioner förblir en del av den övergripande noggrannhetskedjan.
Värmebehandling och ytbehandling
Värmebehandling kan förbättra hårdheten, styrka, eller slitstyrka, beroende på material och process. Dock, det kan också orsaka förvrängning eller dimensionsförändringar.
En typisk tillverkningsplan kan därför grovbearbeta komponenten, värmebehandla den, och utför sedan slutbearbetning eller slipning vid behov.
Ytbehandling kan innefatta polering, passivering, svartoxid, plåt, eller applikationsspecifika beläggningar.
Processen måste vara kompatibel med basmaterialet, parningsmutter, smörjmedel, och servicemiljö.
Gängdimensioner bör kontrolleras efter operationer som kan förändra ytan eller geometrin. Om en beläggning anges, dess tjocklek och enhetlighet måste ingå i dimensionsplaneringen.
5. CNC-bearbetning och precisionskontroll
CNC-bearbetning spelar en central roll vid tillverkning av anpassade blyskruvar eftersom axeln vanligtvis kombinerar en gängad arbetssektion med flera precisionsbearbetade änddetaljer.
En framgångsrik process måste styra både den spiralformade gänggeometrin och förhållandet mellan gängaxeln, lagerytor, och drivgränssnitt.
Bearbetningssekvens och arbetshållning
En typisk produktionsväg kan innefatta materialberedning, grov vändning, gängbearbetning, värmebehandling vid behov, avsluta bearbetningen, avgra, ytbehandling, och slutbesiktning.
Den faktiska sekvensen beror på materialet, trådprocess, toleranskrav, och komponentdesign.
För långa skaft, arbetslivet förtjänar särskild uppmärksamhet. Överdriven spännkraft kan förvränga ett smalt arbetsstycke, medan otillräckligt stöd kan orsaka skrammel eller avböjning under skärning.
Stöd för tailstock, stadiga vilor, lämpliga chuckarrangemang, och noggrant planerade bearbetningssekvenser kan hjälpa till att upprätthålla stabiliteten.
Där en skruv kräver hög koncentricitet mellan gängan och lagertapparna, Tillverkaren bör definiera lämpliga datum och kontrollera hur dessa funktioner bearbetas i förhållande till varandra.
Kritiska egenskaper och deras tillverkningsrisker
| Särdrag | Varför det betyder något | Potentiellt tillverkningsproblem | Kontrollmetod |
| Tråd profil | Bestämmer ingrepp och lastöverföring | Felaktig vinkel, djup, eller rotform | Lämplig verktygs- och profilinspektion |
| Leda noggrannhet | Påverkar resor per varv | Kumulativt axiellt positioneringsfel | Blymått över en definierad längd |
| Större och mindre diametrar | Påverka passform och kärnstyrka | Oversize, understorlek, eller inkonsekvent trådgeometri | Måttmätning och gängmätning |
| Axel rakhet | Påverkar rotation och inriktning | Böjning, böjning, eller restspänning | Kontrollerad bearbetning, stöd, och rakhetsinspektion |
Lagertidningar |
Bestäm lagerpassning och rotationsstöd | Felaktig diameter, avsmalning, eller dålig finish | Precisionssvarvning eller -slipning och diametermätning |
| Axel positioner | Styr axiell placering av komponenter | Felaktig lagersäte eller monteringslängd | Datumbaserad bearbetning och dimensionskontroll |
| Slutfunktion koncentrisitet | Påverkar frekvensomriktarens inriktning och körning | Felinriktning mellan koppling och skruvaxel | Konsekvent datumstrategi och utloppsmätning |
| Yta avsluta | Påverkar friktion och kontaktbeteende | Verktygsmärken, burr, eller överdriven grovhet | Lämplig efterbehandling och ytbesiktning |
Toleranser måste spegla funktionen
En ritning ska skilja mellan kritiska funktionsmått och icke-kritiska mått.
Trådledningsnoggrannhet, passa med den passande muttern, lagertappdiameter, axelläge, och runout kan kräva hårdare kontroller än den totala längden eller icke-funktionella ytor.
Den erforderliga toleransen bör definieras i enlighet med enhetens prestandabehov och mätförmåga.
En filttolerans som tillämpas på varje dimension kan öka kostnaderna utan att förbättra systemets prestanda.
För anpassade blyskruvar, specifikationen bör tydligt ange mätmetod eller tillämplig standard när en tolerans kan tolkas på olika sätt.
Detta är särskilt viktigt för gängledningens noggrannhet, rakhet, och anpassade profiler.
Gradning och kantkvalitet
Grader vid trådstart, trådändar, nyckel, tvärhål, och axlar kan störa monteringen, skada ihopkopplade komponenter, eller skapa lokala stresskoncentrationer.
Överdriven gradning kan också ändra gänggeometrin eller ta bort material från funktionskanterna.
En kontrollerad efterbehandlingsprocedur bör ta bort oönskade grader samtidigt som den specificerade gängformen och funktionella dimensionerna bevaras.
Där montering beror på en definierad ingång eller avfasning, att geometrin bör specificeras på ritningen snarare än att helt överlåtas till operatörens bedömning.
6. Blyskruvnoggrannhet, Glapp, och prestanda
Blyskruvens prestanda bestäms av flera relaterade men distinkta egenskaper.
Dimensionell tolerans, trådledningsnoggrannhet, glapp, rakhet, utflykt, och positioneringsrepeterbarhet bör inte behandlas som utbytbara mått på precision.
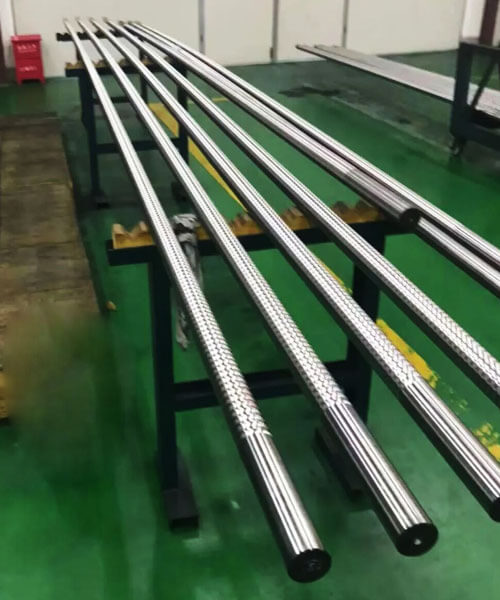
Trådavledningsnoggrannhet
Avledningsnoggrannheten beskriver hur nära den faktiska axiella frammatningen per varv följer det angivna värdet.
Fel kan ackumuleras över arbetslängden, vilket gör att muttern färdas längre eller mindre långt än förväntat.
Till exempel, en skruv kan ha en acceptabel lokal gängprofil men ändå uppvisa kumulativt rörelsefel över ett långt slag.
Detta är anledningen till att endast mätning av diametern eller kontroll av gängan med en enkel go/no-go-mätare inte helt kan fastställa ledningsnoggrannheten.
Den erforderliga ledningsnoggrannheten bör specificeras över en definierad mätlängd eller enligt relevant standard.
Applikationen avgör om lokalt tonhöjdsfel, kumulativt avledningsfel, eller båda kräver kontroll.
Backlash och Lost Motion
Glapp är det axiella spelet mellan skruv och mutter som blir uppenbart när rörelseriktningen ändras.
Det kan påverkas av tillverkningstoleranser, bära, mutter design, temperatur, och monteringsförhållanden.
Vanliga metoder för att minska bakslag inkluderar:
- Välja en mer passande skruv- och mutterkombination.
- Använder en justerbar eller delad mutterdesign.
- Applicering av kontrollerad förspänning där så är lämpligt.
- Byte av en sliten mutter eller skruv.
- Kompenserar för förutsägbar förlorad rörelse genom rörelsekontrollern, när ansökan tillåter det.
Preload kan förbättra dubbelriktat positioneringsbeteende, men det kan också öka friktionen, drivande vridmoment, värme, och bära.
Konstruktionen bör därför inriktas på lägsta praktiska glapp som överensstämmer med den erforderliga livslängden och belastningen.
Positioneringsnoggrannhet och repeterbarhet
Positioneringsnoggrannhet beskriver hur nära systemet når sin avsedda position.
Repeterbarhet beskriver hur konsekvent den återgår till samma position under jämförbara förhållanden.
En blyskruv kan ha god repeterbarhet samtidigt som den uppvisar systematiska positioneringsfel.
Omvänt, en skruv med relativt lågt kumulativt ledningsfel kan fortfarande ge dålig repeterbarhet vid glapp, friktionsvariation, feljustering, eller temperaturförändringar kontrolleras inte.
Systemets prestanda beror också på motorn, koppling, skål, monteringsstyvhet, kodarupplösning, kontrollstrategi, och extern belastning.
Följaktligen, En blyskruvs gängtolerans kan inte enbart garantera positioneringsnoggrannheten för hela maskinen.
Effektivitet, Friktion, och självlåsande
Blyskruvar fungerar främst genom glidkontakt, så friktion är en viktig del av deras beteende.
Effektiviteten beror på gängprofilen, blyvinkel, friktionskoefficient, smörjning, muttermaterial, och ladda.
Vissa ledskruvskonstruktioner kan motstå bakåtkörning under specifika förhållanden, men självlåsning bör aldrig antas enbart för att en komponent är en blyskruv.
Beteendet beror på gänggeometri och friktion och kan förändras med smörjning, bära, vibration, eller driftsförhållanden.
För lyft, innehav, eller säkerhetskritiska applikationer, konstruktionen bör oberoende utvärdera bakåtkörning och införliva en lämplig broms eller annan lasthållningsmekanism där så krävs.
Bära, Smörjning, och livslängd
Slitage utvecklas vid glidgränssnittet mellan skruv och mutter. Dess hastighet beror på kontakttrycket, glidande hastighet, ytfin, materialparning, smörjning, förorening, och arbetscykel.
Smörjning kan minska friktion och slitage när det valda smörjmedlet är kompatibelt med materialen, temperatur, miljö, och arbetssätt.
Vissa polymermuttrar är designade för torrkörning, men deras belastnings- och temperaturgränser kräver fortfarande verifiering.
En användbar livslängdsbedömning tar inte bara hänsyn till materialets hårdhet utan även mutterns slitagebeteende, axelfinish, inriktning, och underhållskrav.
I dammiga eller slitande miljöer, effektivt skydd mot kontaminering kan vara lika viktigt som det första materialvalet.
7. Tillämpningar av anpassade blyskruvar
Anpassade blyskruvar används i utrustning som kräver kontrollerad linjär rörelse, justerbar positionering, eller mekanisk kraftöverföring.
Deras design varierar avsevärt beroende på applikationen, särskilt när det gäller belastning, reshastighet, glapp, korrosionsmotstånd, och förväntad livslängd.
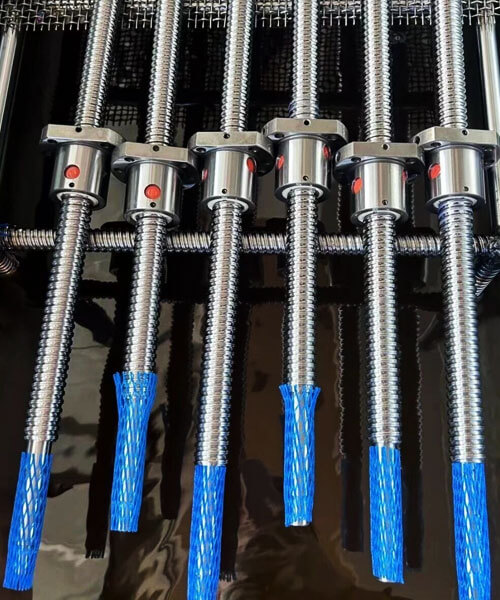
Industriell automation och linjära ställdon
Automatiserade maskiner använder blyskruvar för att positionera slider, justering av fixturer, driva kompakta ställdon, och kontrollera mekaniska rörelser.
Anpassade blyskruvar tillåter utrustningstillverkare att specificera slaglängden, leda, monteringsgränssnitt, och mutterkonfiguration som krävs av en viss maskin.
För ofta cyklade system, ingenjörer bör prioritera slitstyrka, stabilt löpande vridmoment, backlash kontroll, och lämplig smörjning.
Höghastighetsapplikationer kräver också utvärdering av kritisk hastighet, stödja styvhet, och värmeutveckling.
CNC-utrustning och precisionspositioneringssystem
Blyskruvar kan användas i utvalda maskinjusteringar, hjälpyxor, tool-positioning mechanisms, and compact positioning stages.
The required precision depends on the function: en manuell justeringsmekanism kan tolerera mer glapp än en automatiserad axel som upprepade gånger ändrar riktning.
For positioning applications, the design should define lead accuracy, rakhet, end-feature concentricity, röjning av mutter, and the required system-level repeatability.
Där hög hastighet, hög styvhet, and high efficiency dominate the requirements, a ball screw may be a more appropriate solution.
Förpacknings- och monteringsmaskiner
Förpacknings- och monteringsutrustning använder ofta blyskruvar för att justera styrningar, ändra produktformat, positionskomponenter, and regulate mechanical settings.
Dessa applikationer kan kräva upprepade justeringar, kompakt förpackning, och tillförlitlig drift under exponering för damm eller rengöringsmedel.
Anpassad ändbearbetning kan förenkla integrationen med handrattar, kopplingar, skål, och monteringsfästen.
Val av material och ytbehandling bör återspegla den faktiska driftsmiljön och underhållsproceduren.
Medicinsk och laboratorieutrustning
Laboratorieinstrument och utvalda medicinska apparater kan använda blyskruvar för provplacering, höjdjustering, doseringsmekanismer, och kontrollerad rörelse.
Beroende på utrustning, viktiga krav kan inkludera mjuk rörelse, lågt driftsljud, kompakta mått, korrosionsmotstånd, och konsekvent repeterbarhet.
Det valda materialet och smörjmedlet måste vara kompatibla med rengöringsregimen och omgivande komponenter.
Där utrustningen är föremål för myndighets- eller renhetskrav, tillämpligt material, spårbarhet, och dokumentationskrav bör definieras före produktion.
3D Skrivare och Compact Motion-system
Vissa 3D-skrivare och kompakta rörelsesystem använder blyskruvar för att flytta plattformar eller justera komponenter längs en linjär axel.
Designprioriteringar inkluderar kompakthet, låg friktion, konsekvent rörelse, och tillräcklig styvhet.
Lämplig ledning beror på önskad rörelse per varv, motoriska egenskaper, önskad positioneringsupplösning, och driftshastighet.
En finare ledning kan ge större mekanisk deplacementminskning per motorvarv, men den faktiska positioneringsupplösningen som kan uppnås beror också på motorstyrning, glapp, styvhet, och andra systemfaktorer.
Kraftig justering och industriell utrustning
Blyskruvar används också i klämmor, press, lyftmekanismer, och kraftiga justeringssystem.
Dessa applikationer kräver noggrann bedömning av axiell belastning, kärna diameter, gängkontakttryck, stödvillkor, och eventuell bakåtkörning.
Där en blyskruv bär upp en hängande eller farlig last, Konstruktionen måste innehålla lämpliga lasthållningsåtgärder och säkerhetsåtgärder.
Enbart en skruvs friktionsmotstånd bör inte behandlas som ett garanterat säkerhetslås.
8. Vanliga fallgropar och hur man undviker dem
Många problem med blyskruvar härrör från ofullständiga specifikationer eller en bristande överensstämmelse mellan komponenten och dess driftsförhållanden.
Att åtgärda dessa problem under design är i allmänhet mer ekonomiskt än att korrigera dem efter installationen.
Välja en skruv enbart efter diameter
En större diameter kan öka styvheten och kärnstyrkan, men det garanterar inte automatiskt den erforderliga lastkapaciteten, noggrannhet, eller livslängd.
Trådform, mindre diameter, materiellt tillstånd, ostödd längd, mutterkontakt, och driftsförhållandena har också betydelse.
Hur man undviker det: Definiera belastningen, stroke, hastighet, stödupplägg, arbetscykel, och krävde livslängd innan diametern slutfördes.
Kontrollera drag- eller tryckspänning, buckling, och gängkontaktvillkor som tillämpligt.
Förvirrar Pitch med Lead
Att använda stigning som om det vore den linjära rörelsen per varv kan ge en felaktig hastighetsberäkning eller en inkompatibel design.
Detta är särskilt viktigt för flerstartstrådar, där bly är större än tonhöjd.
Hur man undviker det: State pitch, leda, och antal starter separat på ritningen eller teknisk specifikation. Kontrollera att muttern och skruven använder samma gängsystem och geometri.
Ange snäva toleranser utan funktionell anledning
Alltför restriktiva toleranser kan öka bearbetningstiden, besiktningskostnader, och avvisningsrisk utan att förbättra den färdiga maskinens prestanda.
Hur man undviker det: Identifiera kritiska funktionsmått och tillämpa snävare toleranser endast där det är nödvändigt.
Definiera ledningsnoggrannhet, färdig, rakhet, utflykt, och slutfunktionstoleranser enligt monteringskraven.
Ignorera bakslag och reverserande beteende
En mekanism kan röra sig exakt i en riktning men visa förlorad rörelse när riktningen vänds.
Detta kan orsakas av röjning av mutter, bära, monteringsflexibilitet, eller andra källor till mekaniskt spel.
Hur man undviker det: Ange det tillåtna spelet och de driftsförhållanden under vilka det måste uppnås.
Överväg en justerbar eller förspänd mutter där det är motiverat, samtidigt som man tar hänsyn till den tillhörande friktionen, vridmoment, och bära.
Att välja inkompatibla skruv- och muttermaterial
En materialkombination som fungerar bra under låg belastning kan utsättas för överdrivet slitage, galande, krypa, eller termiska problem under olika driftsförhållanden.
Hur man undviker det: Utvärdera skruven och muttern tillsammans. Tänk på kontakttryck, glidande hastighet, smörjning, temperatur, förorening, kemisk exponering, och förväntad livslängd.
Med utsikt över axelstöd och inriktning
Även en väl bearbetad skruv kan producera vibrationer, ojämnt slitage, eller inkonsekvent vridmoment när den installeras med dålig inriktning eller otillräckligt stöd.
Hur man undviker det: Designa lagerarrangemanget tidigt, kontrollera förhållandet mellan gängaxeln och funktionella ändegenskaper, och inspektera rakhet och löpning vid behov.
Kontrollera det monterade systemet istället för att endast förlita dig på individuella delar.
Misslyckas med att planera för smörjning och kontaminering
Otillräcklig smörjning eller inträngande av slipande partiklar kan påskynda slitaget och öka friktionen.
Omvänt, ett olämpligt smörjmedel kan skada polymermuttrar, förorena en process, eller skapa inkompatibilitet med driftsmiljön.
Hur man undviker det: Definiera smörj- och skyddskrav före produktion.
Tänk på omslag, bälg, sälar, underhållsintervaller, och materialkompatibla smörjmedel där så är lämpligt.
9. Slutsats
Anpassade blyskruvar är en precisionskonstruerad lösning för applikationer där standardskruvar inte kan möta belastningskraven, hastighet, precision, eller miljö.
Genom att förstå trådgeometri, urval, tillverkningsprocesser, och kvalitetskontroll, ingenjörer och köpare kan specificera blyskruvar som levererar tillförlitliga, prestanda med lång livslängd.
Nyckeln är tidigt samarbete med en bearbetningsexpert. En leverantör som förstår både designens syfte och tillverkningsverkligheten kan rekommendera rätt trådform, material, och precisionsgrad – och undvik de kostsamma fallgropar som kommer från gissningar.
Vanliga frågor
Vad är skillnaden mellan Pitch och Lead?
Pitch är det axiella avståndet mellan intilliggande motsvarande gängpunkter, medan bly är den axiella sträckan som tillryggalagts under ett helt varv.
För en enstartsskruv, bly och tonhöjd är lika. För en flerstartsskruv, bly är lika med tonhöjd multiplicerat med antalet starter.
Vilken gängtyp är bäst för en anpassad blyskruv?
Det finns ingen universellt bästa trådtyp. Acme och metriska trapetsformade gängor är vanliga val för industriell kraftöverföring eftersom de balanserar styrka och tillverkningsbarhet.
Fyrkantiga gängor kan passa specialiserade applikationer som kräver gynnsam transmissionseffektivitet, medan stödgängor är konstruerade för betydande axiell belastning i första hand i en riktning.
Valet bör ta hänsyn till belastningen, hastighet, färdig, mutter design, tillverkningsförmåga, och kostnad.
Hur kan bakslag i en blyskruv minskas?
Glappet kan minskas genom lämpliga skruv- och muttertoleranser, justerbara muttrar, design med delad mutter, eller kontrollerad förspänning.
Valet beror på önskad positioneringsprestanda och acceptabel friktion.
Överdriven förspänning kan öka drivmomentet, värme, och bära, så designen bör balansera förlorad rörelse mot livslängd.
Hur kan livslängden för en blyskruv förbättras?
Livslängden kan förbättras genom att välja ett kompatibelt skruv- och muttermaterialpar, styra kontakttrycket, säkerställa korrekt anpassning, med lämplig smörjning, och skydda tråden från kontaminering.
Att arbeta inom designens belastnings- och hastighetsgränser och inspektera slitage regelbundet kan också hjälpa till att förhindra för tidigt fel.
För krävande applikationer, livslängdsförväntningar bör fastställas genom teknisk analys och, vid behov, representativ testning.
Kan jag använda en ledskruv vertikalt utan broms?
En enstartsskruv med låg ledningsvinkel är ofta självlåsande och kan hålla en vertikal last utan broms. Flerstartsskruvar är i allmänhet inte självlåsande och kan kräva en broms.

