När man diskuterar metallbearbetningsprocesser, vändning, fräsning, och slipning brukar få mest uppmärksamhet. Dock, inte alla bearbetningsproblem löses bäst med en roterande fräs.
För plana ytor, raka spår, nyckel, spläder, och vissa icke-cirkulära inre profiler, linjära skärprocesser förbli mycket användbar.
De tre viktiga processerna som behandlas i den här artikeln är hyvling, formning, och broching.
Alla tre tar bort material genom relativ linjär rörelse mellan skärverktyget och arbetsstycket, men de skiljer sig fundamentalt i maskinkonfiguration, skärriktning, verktyg, produktivitet, tillämplig geometri, och ekonomi.
Från ett tillverkningsperspektiv, den korrekta frågan är inte bara vilken process som är "bättre". Det är det:
Vilken linjär skärprocess ger den nödvändiga geometrin, noggrannhet, ytfin, produktivitet, och kostnad för den specifika delen och produktionsvolymen?
1. Hyvling: Fram- och återgående skärning för stora plana ytor
Hyvling är en traditionell linjär metallskärningsprocess där arbetsstycket rör sig ömsesidigt mot ett fast enpunkts skärverktyg. Till skillnad från att vända, fräsning, eller slipning, hyvling är inte beroende av kontinuerlig roterande skärning.
I stället, material tas bort under framåtslaget, medan returslaget normalt är en icke-skärande rörelse.
Denna enkla skärprincip gör hyvling särskilt lämplig för stora, tung, och långsträckta arbetsstycken med långa plana eller raka ytor.
Fast modern CNC -fräsning har ersatt hyvling i många allmänna tillämpningar, hyvling förblir tekniskt värdefull där storleken och vikten på arbetsstycket gör roterande bearbetning mindre praktisk.
Stora maskinsängar, tunga baser, strukturella gjutningar, och långa styrytor är representativa exempel.
Arbetsprincip för hyvling
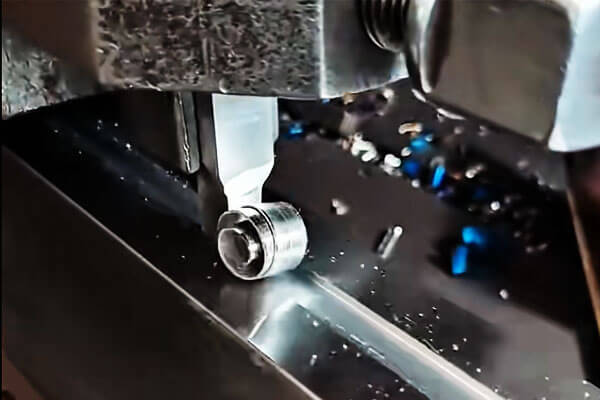
En hyvels skärverkan är baserad på en upprepad slagcykel. Under framåtslaget, skäreggen griper in i arbetsstycket och tar bort ett kontrollerat materiallager.
Verktyget eller bordet slutför sedan sin returrörelse, normalt utan skärning, innan nästa foder appliceras.
Grundcykeln är:
Skärslag → returslag → matning → skärslag
Matningen förskjuter gradvis skärpositionen så att verktyget täcker det nödvändiga bearbetningsområdet.
Genom att kombinera längsgående bordsrörelse med tvärgående eller vertikal matning, en hyvel kan generera horisontellt, vertikal, och lutande ytor.
Denna fram- och återgående rörelse är den grundläggande skillnaden mellan hyvling och de flesta moderna högproduktiva bearbetningsprocesser.
I fräsning, fräsen roterar kontinuerligt och flera tänder griper in i arbetsstycket upprepade gånger. I hyvling, skärning är intermittent och utförs normalt med en enda skäregg.
Huvudkomponenter i en hyvel
En konventionell hyvel består av ett stort antal struktur- och rörelsekontrollkomponenter utformade för att stödja tunga arbetsstycken och bibehålla skärstabilitet.
| Komponent | Huvudfunktion |
| Maskinbädd | Stöder det fram- och återgående bordet och absorberar skärkrafter |
| Arbetsbord | Bär arbetsstycket och ger den primära fram- och återgående rörelsen |
| Kolumner/Bostäder | Stöd tvärskenan och verktygshuvudena |
| Cross Rail | Bär och positionerar verktygshuvudena |
| Verktygshuvuden | Håll i skärverktygen och gör matningsjustering |
| Matningsmekanism | Styr den inkrementella rörelsen mellan skärslagen |
| Drivsystem | Ger kontrollerad bordsacceleration, skärhastighet, och returhastighet |
Maskinstrukturen måste vara tillräckligt styv eftersom hyvling ofta tillämpas på stora gjutgods och komponenter med betydande skärkrafter.
Eventuell instabilitet i tabellen, arbetshållningssystem, eller verktygshuvudet kan visas direkt som vibrationer, dimensionell variation, eller dålig ytfinish.
Typiska tillämpningar för hyvling
Det starkaste användningsområdet för hyvling är tillverkning av stor, lång, relativt raka ytor
Stora maskinsängar är ett klassiskt exempel. Deras styrbanor och monteringsytor kan sträcka sig över avsevärda längder och kräver noggrann inriktning längs hela arbetshöljet.
Liknande krav förekommer i stora baser, ramar, strukturella gjutningar, och tung industriutrustning.
Hyvling kan också producera:
- Långa horisontella plan
- Vertikala ytor
- Lutande ytor
- Raka spår
- V-spår
- T-spår
- Profiler av laxstjärtstyp
- Långa styrytor
Med lämplig verktygs- och maskinkonfiguration, mer specialiserade profiler kan också genereras.
Dock, processen är mest ekonomisk när geometrin förblir i grunden linjär och tillgänglig för det fram- och återgående verktyget.
Hyvlingsverktyg och skärstrategi
Hyvling används vanligtvis enpunkts skärverktyg
För grov bearbetning, ett styvt verktyg med en stark skäregg är normalt att föredra så att större skärdjup kan tas utan överdriven vibration.
Finbearbetning använder verktyg som är utformade för att ge en mer stabil skärverkan och förbättrad ytkvalitet.
Verktygsöverhäng bör minimeras eftersom långa verktygsprojektioner minskar styvheten och kan öka tjat.
Detta blir särskilt viktigt vid hyvling av stora gjutgods eftersom själva arbetsstycket kan innehålla lokala förändringar i styvhet.
En praktisk verktygsinställning följer tre grundläggande principer:
Rätt verktygsposition + minsta överhäng + säker fastspänning
Arbetsstycket måste också stödjas ordentligt. Små komponenter kan klämmas fast i ett skruvstycke eller annan fixtur, medan stora gjutgods och tillverkningar vanligtvis säkras med klämmor, bultar, stödblock, eller dedikerade armaturer.
Processegenskaper och typisk noggrannhet
Den största nackdelen med hyvling är dess låga materialavverkningseffektivitet jämfört med kontinuerlig fräsning, eftersom returslaget normalt inte bidrar till skärning.
Verktygsbyten och fram- och återgående acceleration och retardation begränsar också produktiviteten.
Dess styrkor är flexibilitet, relativt enkelt verktyg, och förmågan att bearbeta stora eller tunga komponenter utan behov av komplexa roterande fräsar.
Dessa egenskaper gör hyvling särskilt användbar vid tillverkning av enstaka delar och små serier, reparationsarbete, och bearbetning av stora platta komponenter.
Typisk uppnåbar noggrannhet beror starkt på maskinens kondition, verktygsgeometri, arbetsstyckets styvhet, och processparametrar.
Som en allmän referens, konventionell hyvling kan uppnå ungefär IT9–IT7 dimensionell noggrannhet, med ytjämnhet vanligen runt Ra 12,5–1,6 μm.
Under gynnsamma förhållanden och med lämpliga breda efterbehandlingsverktyg, precisionshyvling kan uppnås ungefär IT6, med ytjämnhet som potentiellt når runt Ra 0,8–0,2 μm.
Dessa värden är vägledande snarare än universella och bör inte ersätta processspecifik kapacitetsvalidering.
| Parameter | Typiska hyvlingsegenskaper |
| Skärningsmetod | Fram- och återgående enpunktsskärning |
| Primär tillämpning | Stora plana och raka ytor |
| Bearbetningsbara funktioner | Horisontell, vertikal, lutande ytor; raka spår; enkelt formade profiler |
| Främsta fördelen | Flexibel och ekonomisk för stora, komponenter med låg volym |
| Huvudbegränsning | Tomgångsreturslag minskar produktiviteten |
| Typisk noggrannhet | Ungefär IT9–IT7 |
| Typisk ytjämnhet | Cirka Ra 12,5–1,6 μm |
| Precision efterbehandling | Kan närma sig IT6 och cirka Ra 0,8–0,2 μm under lämpliga förhållanden |
Det grundläggande värdet av hyvling ligger i dess förmåga att ge stabil, flexibel bearbetning av stora platta geometrier med relativt enkel bearbetning.
Även om den till stor del har ersatts av högproduktiv fräsning i många produktionsmiljöer, det förblir en praktisk process för stora komponenter, tung bearbetning, och lågvolymtillverkning där flexibilitet och utrustningens enkelhet är viktigare än maximal cykelhastighet.
2. Formning: Vertikal fram- och återgående skärning för inre och yttre funktioner
Veteranmaskinister beskriver ofta spårmaskinen som en "vertikal hyvel", och jämförelsen är tekniskt träffande.
I formning, skärriktningen är vertikal snarare än horisontell, och processen är främst inriktad på invändiga ytor.
Det kan betraktas som den vertikala förlängningen av hyvlingsprocessen, delar samma grundläggande singelpoäng, intermittent skärverkan samtidigt som den utökar sin räckvidd in i borrningar, nav, och andra slutna geometrier som en hyvel eller formmaskin inte lätt kan komma åt.
Kärnutrustning: Spelautomaten
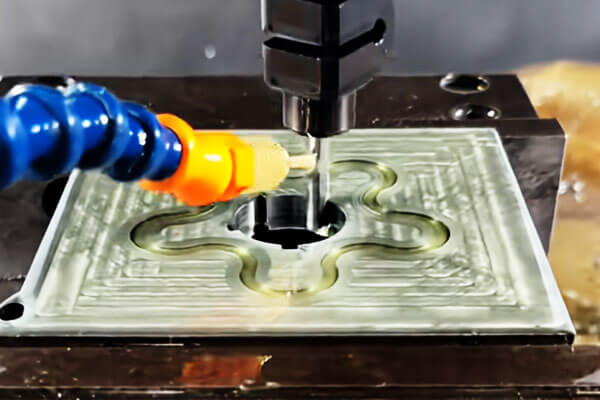
Spelautomaten (slitsare) består av en säng, övre och nedre glidvagnar, ett cirkulärt arbetsbord, en bagge, och en kolumn.
Den primära rörelsen är kolvens vertikala linjära fram- och återgående rörelse, som bär spårverktyget ner genom arbetsstycket och drar tillbaka det i returslaget.
Matningsrörelse tillhandahålls av den längsgående och tvärgående rörelsen av de övre och nedre sliderna, medan det cirkulära arbetsbordets roterande rörelse möjliggör vinkelindexering.
Denna kombination gör att maskinen inte bara kan utföra raka invändiga snitt utan även indexerade funktioner fördelade runt en borrning.
Typiska spelautomater hanterar slag som sträcker sig från ungefär 80 mm till 500 mm, med kolvhastigheter vanligtvis mellan 15 och 60 slag per minut beroende på slaglängd och material.
Eftersom skärning sker endast under nedåtgående slaget, processen är i sig intermittent, och effektiv skärtid är cirka 40–50 % av den totala cykeln.
Bearbetningsomfattning och praktiska detaljer
Slotting är överväldigande en "intern" operation. Dess styrkor inkluderar:
- Nyckelspår i nav, växlar, och remskivor
- Fyrkantiga hål och rektangulära hål
- Polygonala hål (hexagonal, åttkantig, och liknande profiler)
- Splineshål och invändiga splines
- Invändiga spår, blinda spår, och oregelbundna inre profiler
Spårverktyg delas in i två breda kategorier. Det spetsiga verktyget används för grov slitsning och för bearbetning av polygonala hål, där den kan förhandla hörn och varierande profiler.
Verktyget med platt kant används för finbearbetning och för kapning av rätvinkliga spår, ger en renare sidovägg och en plattare botten.
En kritisk detalj uppstår vid kapning av splines. Det räcker inte att kontrollera symmetrin för varje enskild kilspår; vinkelavståndet mellan alla kilspår runt omkretsen måste också hållas inom tolerans.
Detta uppnås genom att använda en indexeringsplatta eller delningshuvud i kombination med det roterande arbetsbordet.
Eftersom splinepassningen bestäms av den kumulativa positionen för varje tand, även ett litet indexeringsfel kan orsaka störningar under monteringen eller oacceptabelt spel i drift.
I praktiken, indexeringsnoggrannheten hålls ofta inom några bågminuter, beroende på splineklassen och parningskomponenten.
Processegenskaper och noggrannhet
Slotaren ger klara fördelar i vissa produktionssammanhang.
Dess struktur är relativt enkel, installationen är snabb, och för tillverkning i ett stycke eller i små partier av interna kilspår och icke-cirkulära hål, det är ofta det mest kostnadseffektiva alternativet som finns.
Det kräver också mindre specialiserade verktyg än broschning, vilket gör det attraktivt för jobbbutiker och underhållsavdelningar.
Begränsningarna är lika väl etablerade. På returslaget, verktyget skaver mot arbetsstyckets vägg, accelererar verktygsslitaget och minskar verktygets livslängd.
Verktygshållaren eller borrstången har begränsad styvhet, vilket begränsar både den maximala spårlängden och det uppnåbara förhållandet mellan djup och bredd.
Som ett resultat, djupa eller smala spår kan kräva flera pass, och avböjning kan påverka dimensionell konsistens.
Under normala förhållanden, slitsning uppnår dimensionell noggrannhet inom området IT9 till IT7, med ytråhet vanligtvis mellan Ra 6.3 μm och Ra 1.6 μm.
Finare ytbehandlingar kräver i allmänhet minskad matning, skarpa verktyg, och ibland ett separat målpass. Tabellen nedan sammanfattar de viktigaste processparametrarna.
| Parameter | Typiska formegenskaper |
| Skärningsmetod | Vertikal fram- och återgående enpunktsskärning |
| Primära applikationer | Invändiga nyckelspår, slots, spline spår, fyrkantiga och polygonala hål |
| Ytterligare applikationer | Valda växlar, kammar, externa profiler |
| Främsta fördelen | Effektivt för interna detaljer som är svåra att bearbeta med konventionell svarvning |
| Huvudbegränsning | Lägre produktivitet tack vare det icke skärande returslaget |
| Typisk noggrannhet | Ungefär IT9–IT7 |
| Typisk ytjämnhet | Cirka Ra 6,3–1,6 μm |
| Produktionslämplighet | Särskilt ekonomiskt för en- och mindre satsarbeten |
Bortom formade hål, spåret kan också bearbeta cylindriska kugghjul, kammar, och andra specialkomponenter när lämpliga fixturer och indexeringsarrangemang används.
Denna mångsidighet har gett den ett rykte som verkstadens "universella substitut" - en maskin som kanske inte är förstahandsvalet för högvolymproduktion, men en som på ett tillförlitligt sätt kan hantera det udda, det inre, och det svåra när andra processer inte kan.
3. Uppblåsning: Högproduktiv linjär skärning med ett multitandverktyg
Uppblåsning är en mycket produktiv linjär skärprocess där ett specialdesignat verktyg som kallas a broach rör sig linjärt i förhållande till arbetsstycket.
Till skillnad från hyvling och formning, som normalt använder en enda skäregg och tar bort material genom upprepade drag, en brosch innehåller flera skärtänder arrangerade successivt längs verktyget.
Varje tand tar bort en kontrollerad mängd material, tillåter grovbearbetning, halvfinish, och avsluta för att slutföras i ett enda kontinuerligt slag.
Denna unika verktygsgeometri gör brytningen särskilt effektiv för repetitiva interna och externa profiler, speciellt i medium- och högvolymproduktion.
Typiska exempel inkluderar interna kilspår, spläder, fyrkantiga hål, polygonala hål, och utvalda redskapsrelaterade profiler.
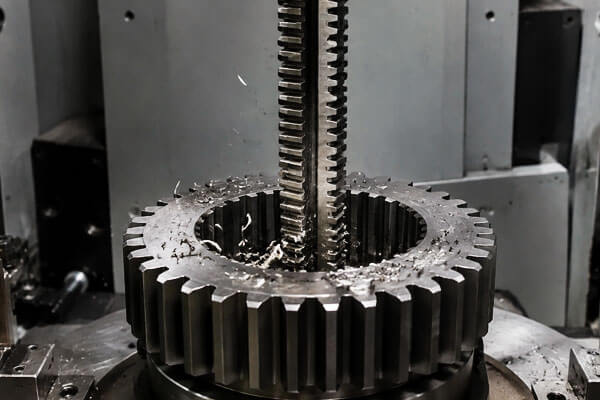
Kärnutrustning och verktyg
Broschmaskiner finns i två huvudkonfigurationer: vertikala och horisontella.
Moderna maskiner är nästan universellt hydrauliskt drivna, som ger smidig, stabil, och konsekvent skärrörelse under hela slaget.
Slaglängderna varierar kraftigt med maskinens storlek, från ungefär 500 mm på mindre vertikala maskiner till flera meter på stora horisontella brytningsmaskiner.
Kärnan i processen är broaching-verktyget, eller bryta. Dess konstruktion är mycket konstruerad, där varje sektion fyller en distinkt funktion:
- Skaft: Överför drag- eller tryckkraften från maskinen.
- Främre pilot: Centrerar och styr broschen när den går in i det förbearbetade hålet.
- Skärande sektion: Innehåller flera tänder arrangerade i en stigande sekvens, varje tand tar bort en kontrollerad mängd material.
- Efterbehandling (dimensionering) avsnitt: De sista tänderna tar bort de sista små stegen för att fastställa den slutliga dimensionen och ytfinishen.
- Bakre pilot: Stöder och styr broschen när den lämnar arbetsstycket.
Eftersom tänderna stiger gradvis, broschen utför grovbearbetning, halvfinish, och avslutar samtidigt. Ett enda pass avslutar hela operationen.
Ökningen per tand är vanligtvis i intervallet 0.02 till 0.15 mm, beroende på material och vilken ytfinish som krävs.
Bearbetningsomfattning och praktiska överväganden
Broaching delas in i två kategorier: intern och extern (yta) bräckning.
Intern bräckning används för att tillverka en mängd olika profilerade hål:
- Runda hål
- Fyrkantiga hål
- Splinehål
- Kugghjulshål och andra icke-cirkulära inre profiler
Extern angrepp används för plana ytor, V-spår, och andra externa profiler.
Det är vanligt inom fordons- och flygindustrin för bearbetning av komponenter som turbinskivor och vevstakar.
Flera praktiska punkter förtjänar uppmärksamhet. När ett inre hål bryts, arbetsstycket behöver i allmänhet inte spännas fast.
Den stöds på sin ändyta, och skärkraften själv håller den på plats. Dock, vinkelrätheten mellan det förbearbetade hålet och den stödjande ändytan måste uppfylla specifikationen.
Om denna vinkelräthet är dålig, en sfärisk sittbricka kan användas under arbetsstycket för att tillåta självinriktning under passet.
För extern broschering, skärkrafterna är asymmetriska, så arbetsstycket måste vara positivt klämt. En styrplatta krävs också för att hålla broschen på rätt spår.
Utan ordentlig vägledning, verktyget kan driva, producerar en felinriktad eller out-of-tolerans yta och potentiellt skrota delen.
Processegenskaper och noggrannhet
Den främsta fördelen med broaching är dess kombination av hög produktivitet och konsekvent noggrannhet.
Eftersom hela operationen genomförs i ett enda slag, cykeltiderna är korta och repeterbarheten är utmärkt.
Detta gör brytningen idealisk för storvolymproduktion av delar som kräver tätt, enhetliga toleranser.
Under normala förhållanden, broaching uppnår en ekonomisk träffsäkerhet av IT9 till IT7, med ytjämnhet mellan Ra 1.6 μm och Ra 0.4 μm.
Under gynnsamma förhållanden, noggrannheten kan hållas ännu hårdare. Konsistens från batch-till-batch är en av processens starkaste egenskaper, eftersom verktygsgeometrin själv bestämmer de slutliga måtten.
Begränsningarna för angrepp är lika tydliga:
- Dedikerade verktyg: En brosch är designad för en specifik storlek och profil. Den kan inte justeras för att producera en annan dimension.
- Geometribegränsningar: Stegade hål, blinda hål, och mycket stora hål kan inte brytas invändigt.
- Tunnväggiga distorsion: Tunnväggiga arbetsstycken är benägna att deformeras under de stora skärkrafterna som är involverade.
- Hög verktygskostnad: Broscher är dyra att designa, tillverkning, och upprätthålla.
- Ekonomisk tröskel: Broaching är endast kostnadseffektivt i medel till hög volymproduktion, där verktygskostnaden kan skrivas av på ett stort antal delar.
För arbete i ett stycke eller mindre sats, det är helt enkelt inte ekonomiskt.
Tabellen nedan sammanfattar de viktigaste processparametrarna.
| Parameter | Typiska Broaching-egenskaper |
| Skärningsmetod | Linjär skärning med ett progressivt flertandsverktyg |
| Huvudutrustning | Vertikala eller horisontella brytningsmaskiner |
| Primära applikationer | Nyckel, spline hål, fyrkantiga hål, polygonala hål, bildade profiler |
| Främsta fördelen | Mycket hög produktivitet; grovbearbetning och finbearbetning kan ofta utföras i ett slag |
| Typisk noggrannhet | Ungefär IT9–IT7 |
| Typisk ytjämnhet | Cirka Ra 1,6–0,4 μm |
| Produktionslämplighet | Passar bäst till medium- och högvolymproduktion |
| Huvudbegränsning | Dedikerad broschverktyg är dyrt och applikationsspecifikt |
Broaching förstås därför bäst som en process som omvandlar höga verktygsinvesteringar till exceptionell produktivitet och repeterbarhet.
Där produktionsvolymen motiverar verktyget, det är en av de mest effektiva och pålitliga metoderna som finns för bearbetning av profilerade hål och utvändiga ytor.
Där volymen är låg eller geometrin är olämplig, alternativa processer som slotting, fräsning, eller EDM är mer lämpliga.
4. Hyvling vs. Formning vs. Uppblåsning: Kärnskillnader
| Jämförelseobjekt | Hyvling | Formning | Uppblåsning |
| Grundläggande princip | Fram- och återgående linjär skärning, vanligtvis när verktyget eller arbetsstycket rör sig horisontellt | Fram- och återgående linjär skärning, vanligtvis när verktyget rör sig vertikalt | Linjär skärning med en brosch med flera tänder med successivt större skärtänder |
| Typisk maskin | Hyvlare | Formare / spelautomat | Horisontell eller vertikal brytningsmaskin |
| Verktyg | Enpunkts skärverktyg | Enpunkts skärverktyg | Flertands dedikerad brosch |
| Primär rörelse | Horisontell fram- och återgående rörelse | Vertikal fram- och återgående rörelse | Kontinuerlig linjär drag- eller tryckrörelse |
| Huvudapplikationer | Stora plana ytor, steg, axlar, V-spår, T-spår | Invändiga nyckelspår, slots, fyrkantiga och polygonala hål, valda externa profiler | Nyckel, spline hål, fyrkantiga hål, polygonala hål, externa profiler |
Typisk arbetsstyckesgeometri |
Stora och relativt långa platta komponenter | Interna eller lokaliserade funktioner, speciellt slitsar och profiler | Repetitiva interna eller externa profiler med definierad geometri |
| Materialborttagning | Inkrementell, vanligtvis en skäregg per slag | Inkrementell, vanligtvis en skäregg per slag | Progressiv skärning med flera tänder i ett enda pass |
| Produktivitet | Låg till måttlig | Låg till måttlig | Hög till mycket hög |
| Typisk noggrannhet | Ungefär IT9–IT7; finare efterbehandling kan närma sig IT6 under lämpliga förhållanden | Ungefär IT9–IT7 | Ungefär IT9–IT7, beroende på verktyg och processkontroll |
| Typisk ytjämnhet | Ca Ra 12,5–1,6 μm; | Cirka Ra 6,3–1,6 μm | Cirka Ra 1,6–0,4 μm |
| Verktygskostnad | Relativt låg | Relativt låg | Hög eftersom broscher är specialiserade |
Flexibilitet |
Hög för stora, varierande arbetsstycken | Hög för interna funktioner i små partier | Låg; verktyg är i allmänhet profil- och storleksspecifik |
| Produktionsvolym | Bäst för arbete i ett stycke och i små satser | Bäst för arbete i ett stycke och i små satser | Bäst för medium- och högvolymproduktion |
| Huvudfördel | Ekonomisk bearbetning av stora plana ytor med enkel bearbetning | Effektiv bearbetning av invändiga spår och profiler | Utmärkt produktivitet, dimensionell konsistens, och repeterbarhet |
| Huvudbegränsning | Icke-skärande returslag minskar effektiviteten | Låg styvhet och icke-skärande returslag begränsar produktiviteten | Hög verktygskostnad och begränsad lämplighet för persienn, stegade, eller mycket varierande funktioner |
| Viktiga processöverväganden | Stöd för arbetsstycket, verktygsstyvhet, och stabilitet under långa slag | Verktygsöverhäng, intern tillgänglighet, indexering, och spårnoggrannhet | Broschdesign, arbetsstyckesstyrning, förbearbetat hål noggrannhet, och skärkraftskontroll |
5. Slutsats
Hyvling, formning, och broching är tre distinkta linjära skärprocesser, var och en lämpar sig för olika tillverkningskrav.
Hyvling lämpar sig väl för stora plana ytor och raka spår, speciellt vid tillverkning i enstaka delar och små serier där verktygsflexibilitet och relativt låga utrustningskostnader är viktiga.
Formning är särskilt effektivt för interna kilspår, slots, fyrkantiga hål, och andra lokaliserade profiler, erbjuder en praktisk lösning när konventionell fräsning är mindre lämplig.
Uppblåsning, däremot, använder ett dedikerat flertandsverktyg för att slutföra många profiler i ett enda slag, vilket gör den särskilt effektiv för medium- och högvolymproduktion där repeterbarhet och produktivitet är avgörande.
Ur ett processtekniskt perspektiv, det finns ingen allmänt överlägsen metod.
Det lämpliga valet bör baseras på delens geometri, material, dimensions- och ytkrav, produktionsvolym, verktygsinvesteringar, och total tillverkningskostnad.
Vanliga frågor
Vad är den största skillnaden mellan hyvling och formning?
Hyvling använder horisontell fram- och återgående rörelse för att bearbeta externa plana och räfflade ytor.
Formning använder vertikal fram- och återgående rörelse, främst för invändiga hål, nyckel, och profilerade hål. De delar samma enpunktsskärningsprincip men skiljer sig i orientering och applikationsfokus.
Varför används broching endast för produktion av stora volymer?
Broaching kräver hängivenhet, formspecifika skärverktyg som är dyra att tillverka och modifiera.
Den höga verktygskostnaden kan endast skrivas av över stora produktionsvolymer. För små partier, verktygskostnaden per del gör bräckningen oekonomisk.
Kan standard broschmaskin blinda hål?
Generellt nej. Standardbroschning kräver ett genomgående hål för att verktyget ska kunna passera.
Särskilda rullgardinsverktyg finns för tillämpningar med begränsat djup, men de har betydande begränsningar och är inte standard industriell praxis.
Vilken linjär skärprocess ger den bästa ytfinishen?
Precisionshyvling med breda verktyg kan uppnå lägsta ytjämnhet (ner till Ra 0.2 μm), jämförbar med precisionsslipning.
Broaching ger den mest konsekventa finishen i högvolymproduktion. Standardformning ger måttlig ytkvalitet.
Är dessa linjära skärprocesser fortfarande relevanta med modern CNC-fräsning?
Ja. För specifika funktioner som dovetail slots, nyckel, och plana ytor med låg volym, linjära skärprocesser ger ofta lägre kostnad, enklare installation, och jämförbar kvalitet med CNC-fräsning.
De förblir basprocesser i jobbbutiker, underhållsanläggningar, och högvolym formproduktion.