I gjuteriproduktion, det är ett alltför vanligt och förbryllande fenomen: två gjuterier tillverkar exakt samma gjutgods av samma legering, med identiska hälltemperaturer, grindkonstruktioner, och ladda material,
ändå levererar den ena konsekvent defektfria delar medan den andra kämpar med ihållande, återkommande sprickbildning.
Många gjuterichefer tillskriver denna klyfta operatörens skicklighet, råvaruvariation, eller till och med tur.
I verkligheten, Skillnaden beror nästan alltid på grundläggande skillnader i formsandsystemets beteende som är osynliga för tillfällig observation.
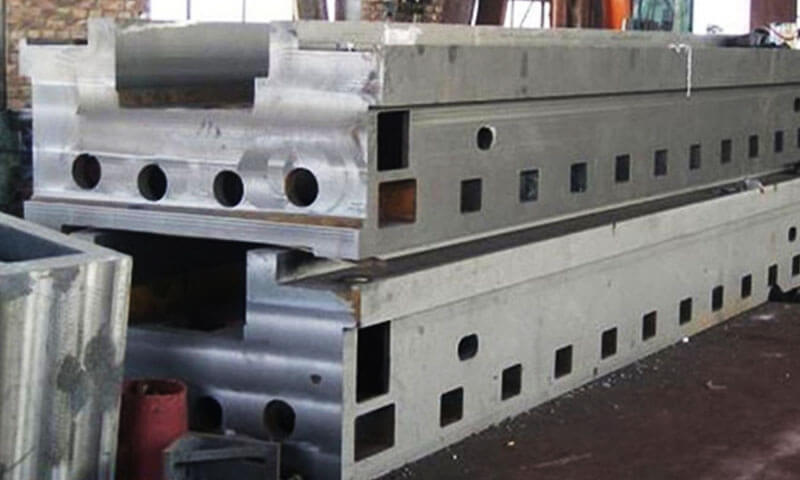
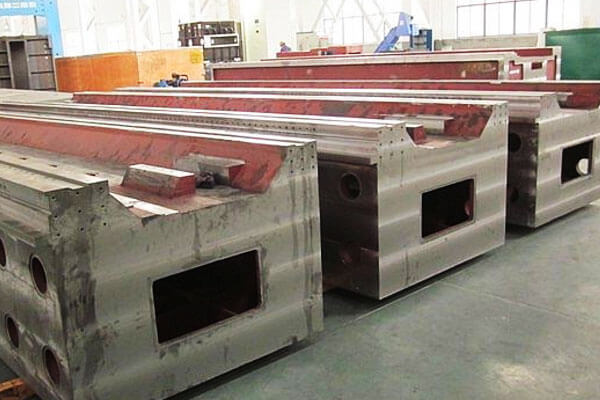
Den här artikeln undersöker ett klassiskt industriellt fall: en identisk 6-meters verktygsmaskinsbalkgjutning producerad på båda harts sand och cement självhärdande sandformningslinjer.
Med strikt matchade hällparametrar, kemisk sammansättning, och smältkvalitet, hartssandprocessen producerade konsekvent sprickfria balkar, medan den självhärdande cementsandlinjen drabbades av återkommande tvärgående sprickbildningsdefekter koncentrerade i den tjocka mittbalksektionen.
De sex kärnmetallurgiska och processmekanismerna bakom detta resultat analyseras på djupet nedan, ger praktiska tekniska insikter för gjuteriteam som optimerar gjutningsprocesser för tunga sektioner.
1. Varför kan samma sex-meters maskingjutning bete sig annorlunda??
En stor maskinsäng är ett utmärkt exempel på en gjutning där mögelbeteendet har stor betydelse.
Dess geometri innehåller ofta:
- Långa övergripande mått
- Tjocka och tunna sektioner sammankopplade
- Revben och nät
- Stora klackar eller monteringsytor
- Interna hålrum
- Långa horisontella sektioner
- Kraftigt varierande lokala termiska massor
- Stor ackumulerad stelningskrympning
När metallen svalnar från flytande tillstånd till rumstemperatur, det kontrakt.
Gjutningen kan inte dra ihop sig fritt eftersom formen omger den, kärnor begränsar intern rörelse, och olika delar av gjutgodset kyler och stelnar med olika hastigheter.
Detta skapar en konkurrens mellan två krafter:
Gjutsammandragning kontra mögelbeständighet mot den sammandragningen
Om formen kan deformeras eller kollapsa i lämpligt skede, en del av sammandragningen tas emot av mögelrörelse.
Om formen förblir mycket styv, kontraktionen omvandlas alltmer till spänningar i metallen.
Länge, relativt smal gjutning av verktygsmaskiner, detta kan bli kritiskt.
Den grundläggande mekanismen kan förenklas som:
Termisk sammandragning + strukturell begränsning → dragspänning → lokal plastisk töjning → sprickinitiering
Om stressen faktiskt blir en spricka beror på temperaturen, mikrostruktur, geometri, matning, restspänning, och formens och kärnornas förmåga att röra sig.
Det är därför det ofta är otillräckligt att helt enkelt jämföra hälltemperatur eller kemisk sammansättning.
2. Hög temperatur kvarvarande styrka och mögel eftergivlighet
För en stor verktygsmaskinsbalk, en av de viktigaste skillnaderna mellan hartsbunden sand och cementbunden självhärdande sand är hur formen reagerar mekaniskt när dess temperatur stiger och gjutgodset börjar stelna och dra ihop sig.
Denna distinktion är viktigare än att jämföra enbart formstyrka vid rumstemperatur.
En form kan vara exceptionellt stark under formning och hantering men ändå bli problematisk om den förblir alltför styv under den period då gjutgodset behöver dra ihop sig fritt.
Två fastigheter bör därför betraktas tillsammans:
Resthållfasthet vid hög temperatur — hur mycket styrka formen behåller efter att ha värmts upp av smält metall.
Mögel eftergivlighet eller hopfällbarhet — hur lätt formen kan deformeras eller tappa motstånd när det sammandragande gjutgodset försöker röra sig.
För en sex meter lång verktygsmaskinsbalk, samspelet mellan dessa egenskaper och gjutningssammandragning kan starkt påverka utvecklingen av termiska och heta rivningsspänningar.
Självhärdande cementsand: Hög återstående styrka och större återhållsamhet
Cementbunden självhärdande sand utvecklar styrka genom ett cementbaserat bindemedelssystem och kan producera styva formar med god dimensionsstabilitet.
Under gjutningsförhållanden, dock, formen förlorar inte nödvändigtvis sitt mekaniska motstånd lika snabbt som ett organiskt bundet system.
När stålgjutningen svalnar, den genomgår stelningskontraktion följt av termisk kontraktion. Formen och kärnorna motsätter sig en del av denna rörelse.
Där formen förblir mycket styv, en större del av gjutgodsets erforderliga sammandragning omvandlas till mekanisk påkänning och påkänning.
För en lång verktygsmaskinsbalk, effekten är kumulativ snarare än rent lokal.
En sex meter lång gjutning kan uppleva märkbar total termisk sammandragning, medan revben, chefer, kärnor, och tjocka sektioner kan skapa ytterligare lokal återhållsamhet.
Om formen inte ger efter tillräckligt, den resulterande spänningen kan koncentreras till geometriskt känsliga områden.
Mekanismen kan representeras konceptuellt som:
Gjutkontraktion → mögelbeständighet → begränsad deformation → dragspänning → lokal töjningsackumulering → sprickinitiering
Det är viktigt, dock, att inte behandla kvarvarande mögelstyrka som den enda orsaken till sprickbildning.
Den faktiska sprickrisken beror också på legeringen, stelningsintervall, sektionsgeometri, utfodringsförhållanden, temperaturfördelning, kärnfasthet, och metallens mekaniska egenskaper vid den relevanta temperaturen.
Således, det tekniska problemet med en mycket styv cementbunden form är inte bara att den är "för stark".
Problemet är att dess motstånd mot gjutsammandragning kan förbli betydande under ett kritiskt skede av gjutningens termiska historia.
Hartsbunden sand: Progressiv förlust av bindningsstyrka och förbättrad avkastning
Hartsbundna formningssystem använder organiska bindemedel vars termiska beteende skiljer sig fundamentalt från cementbaserade system.
När den utsätts för värmen från smält stål, det organiska bindemedlet genomgår termisk nedbrytning, med uppmjukning och progressiv förlust av bindningsstyrka när temperaturen ökar.
Denna förändring är särskilt relevant för stora gjutgods eftersom formen kan övergå från ett starkt stöd under fyllning och hantering mot ett mindre restriktivt tillstånd under senare kylning.
Som gjutningen kontrakt, sanden kan gradvis förlora sin förmåga att motstå rörelse.
Snarare än att behålla ett mycket styvt skal runt gjutgodset under hela kylningsprocessen, formen kan bli mer följsam när bindemedlet bryts ned.
Den konceptuella mekanismen är:
Gjutkontraktion → bindemedelsnedbrytning → minskad sandstyrka → mögelrörelse/kollaps → lägre mekanisk begränsning
Detta kan vara fördelaktigt för stora, geometriskt komplicerade gjutgods eftersom en del av gjutgodsets termiska kontraktion upptas av formdeformation istället för att helt omvandlas till spänningar i metallen.
Dock, hartssand ska inte beskrivas som helt "mjuk" eller "stressfri" vid hög temperatur.
Olika hartssystem, bindemedelskoncentrationer, sandtemperaturer, beläggningssystem, mögeldensiteter, och termiska historier ger olika kvarvarande hållfasthetskurvor.
Den relevanta egenskapen är hållfasthetsförlustens hastighet och temperaturberoende, inte bara om formen innehåller harts.
3. Termisk expansion av formen och den termiska interaktionen med gjutningen
Mögelbegränsning är bara en del av den termisk-mekaniska interaktionen mellan en form och ett stort gjutgods.
Formen själv genomgår termisk expansion och deformation efter att smält metall kommer in i kaviteten, och denna dimensionsförändring kan ändra mängden och riktningen av begränsningen som utsätts för det sammandragande gjutgodset.
För en sex meter lång verktygsmaskinsbalk, denna effekt bör inte beaktas oberoende av gjutsammandragning.
Gjutgodset svalnar samtidigt och försöker dra ihop sig, medan den omgivande mögeln värms upp och genomgår sin egen termiska reaktion.
Det resulterande stresstillståndet styrs därför av relativ rörelse av gjutgodset och formen, inte av värmeutvidgningskoefficienten för något av materialen isolerat.
Cementbunden sand: Starkare termisk interaktion med gjutningen
Cementbunden självhärdande sand innehåller en ballastfas och ett cementbaserat bindemedelssystem, och dess dimensionella svar under uppvärmning beror på aggregatets mineralogi, bindemedelsformulering, fukttillstånd, mögeldensitet, och termisk historia.
För kiseldioxidrik formsand, termisk expansion av ballasten blir särskilt relevant eftersom formen värms upp av smält stål.
Formen förblir inte bara geometriskt oförändrad efter hällning; enskilda sandpartiklar och den omgivande bundna strukturen upplever termisk expansion och andra höga temperaturförändringar.
Samtidigt, stålgjutgodset börjar stelna och drar sig därefter samman.
Detta skapar ett relativförskjutningsproblem:
Uppvärmd formrörelse + gjutningssammandragning + begränsad mögelefterlevnad → ökad gränssnittsbegränsning
Om formen förblir tillräckligt styv, dess termiska rörelse kan motverka gjutningens sammandragning lokalt.
Den resulterande interaktionen kan öka dragspänningen i känsliga områden, speciellt där gjutningsgeometrin redan medför differentiell kontraktion.
För en sex meter lång verktygsmaskinsbalk, effekten kan bli viktig kring:
- Övergångar mellan tjocka och tunna sektioner
- Ribbkorsningar
- Stora chefer
- Kärnstödda hålrum
- Långa fastspända sektioner
- Geometriska diskontinuiteter
Nyckelpunkten är att formen inte behöver utöva en enkel enhetlig "tryckkraft" på gjutgodset för termisk expansion till materia.
Differentiell expansion och begränsad deformation är tillräckliga för att modifiera spänningstillståndet.
Hartsbunden sand: Olika termiska svar och progressiv bindemedelsnedbrytning
Hartsbunden sand upplever också termisk expansion, speciellt när kiseldioxidaggregat används.
Därför, det skulle vara tekniskt felaktigt att beskriva hartssand som har "försumbar termisk expansion" bara för att den använder ett organiskt bindemedel.
Den viktigaste skillnaden är den kombinerade termiska responsen hos ballast- och bindemedelssystemet.
När formtemperaturen stiger, det organiska hartset mjuknar gradvis, sönderdelas, och tappar bindningsstyrkan.
Den bundna sanden kan följaktligen bli mindre mekaniskt styv under samma period som gjutgodset genomgår betydande termisk kontraktion.
Detta ger en annan interaktion:
Gjutkontraktion + progressiv formföljsamhet → minskad överföring av termisk rörelse till gjutspänning
Formen värms fortfarande upp och expanderar, men dess förmåga att överföra den dimensionsförändringen som en stel mekanisk begränsning kan minska när bindemedlet bryts ned.
Denna distinktion är särskilt viktig när man jämför hartsbundna och cementbundna system. Den relevanta frågan är inte bara:
Vilken form har den lägre värmeutvidgningskoefficienten?
Det är:
Hur mycket av formens termiska rörelse som faktiskt överförs till gjutgodset medan gjutgodset är mekaniskt sårbart?
Det är ett mycket mer användbart tekniskt kriterium.
Aggregattyp kan vara viktigare än bindemedelstyp
En annan viktig faktor är att termisk expansion är starkt påverkad av aggregat.
Kiselsand, zirkon, kromit, och andra eldfasta aggregat har olika termiska expansionsegenskaper.
Följaktligen, två formar som använder olika bindemedel kan fortfarande uppvisa liknande termisk rörelse om de använder samma ballast, medan två formar som använder samma hartssystem kan bete sig olika när deras aggregat eller sandgradering skiljer sig.
Detta innebär att en meningsfull processjämförelse bör skilja mellan:
Binderbeteende + aggregerat beteende + mögeldensitet + temperaturhistorik
snarare än att tillskriva allt termiskt beteende enbart bindemedlet.
Till exempel, Kvartsrik sand uppvisar en karakteristisk termisk expansionsrespons som är förknippad med dess mineralomvandlingsbeteende.
Den resulterande formrörelsen beror på den fullständiga formstrukturen och uppvärmningsförhållandena, inte bara på en enda publicerad expansionskoefficient.
4. Fukt och gasutveckling: Varför vatteninnehållet i cementbundna system spelar roll
Fukt är en av de viktigaste skillnaderna mellan cementbunden självhärdande sand och hartsbunden sand, men dess inflytande på stora stålgjutgods är mer komplicerat än att bara säga att "vatten orsakar sprickor."
Den viktiga frågan är samspelet mellan kvarvarande fukt, gasutveckling, mögelpermeabilitet, metalltemperatur, formtemperatur, och gjutgodsets termiska och mekaniska tillstånd under fyllning och tidig stelning.
För en sex meter lång verktygsmaskinsbalk, formen representerar en mycket stor yta som omger ett högtemperaturstålgjutgods.
Eventuella fukt- eller bindemedelsnedbrytningsprodukter som genereras vid mögel-metallgränsytan måste transporteras genom formen.
Om gasutvecklingen överstiger formens förmåga att ventilera, det resulterande trycket och gränssnittsreaktionerna kan bidra till defekter och kan komplicera gjutningens termiska historia.
Den grundläggande skillnaden är att cementbundna system innehåller vatten som en del av sin härdningsmekanism, medan hartsbundna system inte är beroende av cementhydrering.
Dock, hartssand är inte gasfri: dess organiska bindemedel kan termiskt sönderfalla och generera gasformiga produkter när de utsätts för smält metall.
Självhärdande cementsand: Vatten, Steam Generation, och gastryck
Cementbunden självhärdande sand använder vatten som en viktig komponent i härdningsprocessen.
Beroende på cementsystemet, aggregat, härdningsförhållanden, omgivningsfuktighet, lagringstid, och formtjocklek, viss fukt kan finnas kvar fysiskt i formen medan ytterligare vatten införlivas i den hydratiserade bindemedelsstrukturen.
När smält stål kommer in i kaviteten, formytan utsätts för en extrem termisk belastning. All fri eller fysiskt tillgänglig fukt nära det heta ansiktet kan förångas snabbt, skapa ånga.
Detta skapar en potentiell sekvens:
Restfukt → snabb uppvärmning → ånggenerering → gastransport → lokala tryck/flödeseffekter
Om hastigheten för gasgenerering är hög och permeabiliteten är otillräcklig, gas kan ansamlas nära gränsytan mellan form och metall. Detta kan bidra till defekter som t.ex:
- Gasporositet
- Blåshål
- Ytan blåser
- Pinholes
- Åder eller ytrelaterade defekter, beroende på formsystemet
- Metallpenetration eller mögelerosion under ogynnsamma förhållanden
Graden av risk beror starkt på formens permeabilitet och ventilationssystem.
En ordentligt torkad eller härdad form med tillräcklig permeabilitet kan släppa ut gas effektivt, medan en fuktrik eller dåligt ventilerad mögel kan skapa betydligt allvarligare problem.
Orsakar ånga direkt termiska sprickor?
Denna punkt kräver särskild omsorg.
Det är frestande att beskriva fuktavdunstning som en direkt "ångexplosion → ytsläckning → termisk spricka" mekanism. I de flesta stora stålgjutgods, den förklaringen är för enkel.
Formen absorberar värme snabbt från det smälta stålet och metallytan utvecklar naturligt en temperaturgradient.
Fuktförångning kan förändra lokal värmeöverföring, gastryck, och ytförhållanden, men det betyder inte automatiskt att stålytan omedelbart "släcks" i metallurgisk mening.
Huruvida sprickbildning uppstår beror på de kombinerade effekterna av:
Termisk gradient + stelning beteende + mögelbegränsning + varm duktilitet + lokal geometri + stressutveckling
Därför, fukt bör betraktas som en potentiell bidragande orsak till värme- och gjutdefekter, inte behandlas som en universell fristående orsak till sprickbildning.
För en sex meter lång verktygsmaskinsbalk, denna distinktion är viktig eftersom en spricka som felaktigt tillskrivs "ångsläckning" faktiskt kan härröra från en kombination av mögelbegränsning, mottaglighet för hettrivning, tjockleksskillnader, och otillräcklig utfodring.
Hartsbunden sand: Ingen hydrering, men bindemedelsnedbrytning producerar fortfarande gas
Hartsbunden sand härdar inte genom cementhydrering. Dess organiska bindemedel genomgår kemisk härdning och sönderdelas sedan när det utsätts för den termiska belastningen som genereras av smält stål.
Följaktligen, en korrekt förberedd hartsform kan innehålla relativt lite fritt vatten jämfört med ett cementbundet system, avsevärt minskar det specifika problemet med ångalstring från kvarvarande formfukt.
Dock, det vore felaktigt att säga:
"Hartssand producerar ingen gas."
Organiska hartsbindemedel kan generera en rad gasformiga nedbrytningsprodukter under hällning.
Om bindemedelstillsatsen är överdriven eller permeabiliteten är dålig, dessa gaser kan fortfarande ge gjutdefekter.
Det relevanta ingenjörsförhållandet är därför:
Pärmsinnehåll + termisk nedbrytning + permeabilitet + ventilering = gasrelaterat gjutningsbeteende
Detta är anledningen till att lägre fukt inte automatiskt betyder lägre total gasgenerering.
5. Kylhastighet och termisk gradient: Den dolda drivkraften bakom storgjutningssprickning
För en sex meter lång gjutning av verktygsmaskiner, kylning är inte bara det sista steget efter stelning.
Det är en kontinuerlig termomekanisk process där temperaturgradienter, fasomvandling, kontraktion, mögelbegränsning, och lokal geometri samverkar.
Det resulterande spänningstillståndet kan avgöra om ett gjutgods förblir intakt eller utvecklar heta revor, kylsprickor, eller förvrängning.
Den viktiga skillnaden mellan hartsbunden sand och cementbunden självhärdande sand är därför inte att det ena systemet automatiskt "kyler snabbt" och det andra "svalnar långsamt".
Det faktiska kylbeteendet beror på aggregattypen, mögeldensitet, bindemedelsinnehåll, formtjocklek, kärnkonfiguration, gjutningsmodul, och termiska kontaktförhållanden.
Det som väsentligt förändras mellan sandsystem är kombinationen av värmeöverföringsbeteende och, ännu viktigare, hur formen fortsätter att hålla tillbaka gjutningen när temperaturen sjunker.
För en stor verktygsmaskinsbalk, denna interaktion blir särskilt viktig eftersom gjutgodset kan innehålla långa tunna väggar, tunga revben, tjocka bossar, och lokalt massiva sektioner som kyler i väsentligt olika takt.
Cementbunden sand: Långvarig termisk och mekanisk interaktion
En tjock cementbunden form kan ge avsevärd värmeisolering och kan bibehålla betydande mekanisk hållfasthet under en betydande del av gjutningens kylningscykel.
Den exakta kyltiden varierar avsevärt med gjutsektionens storlek och formdesign, så fasta värden som "12–24 timmar" ska inte behandlas som universella.
Den viktigare frågan är att gjutgodset fortsätter att dra ihop sig medan formen fortfarande kan ge en meningsfull mekanisk begränsning.
En tung mittdel förblir varm längre än en tunn bana eller kant. När de omgivande tunnare sektionerna blir mekaniskt starkare och mindre kapabla att ta emot påfrestningar, den varmare delen fortsätter att utvecklas termiskt. Detta skapar differentiell kontraktion.
Den resulterande stressen kan konceptualiseras som:
Differentialkylning → differentiell kontraktion → mögel-/kärnabegränsning → dragspänningsackumulering
Om den lokala dragspänningen överstiger materialets tillgängliga duktilitet vid den temperaturen, en het tår eller spricka kan initiera.
För en lång gjutning av verktygsmaskiner, risken förstärks av gjutningens totala längd. Även relativt små kontraktionspåkänningar kan motsvara en betydande absolut förskjutning över flera meter.
Hartsbunden sand: Termisk reaktion och tidigare förlust av återhållsamhet
Hartsbunden sand har också betydande värmebeständighet, speciellt när kiseldioxidaggregat används, så det skulle vara tekniskt felaktigt att påstå att hartssand i sig ger en dramatiskt högre kylningshastighet i varje applikation.
Dess viktigare egenskap är den temperaturberoende nedbrytningen av det organiska bindemedlet.
När formen värms upp, hartset tappar gradvis bindningsstyrka. Följaktligen, formen kan bli allt mer följsam medan gjutningen går in i sammandragningsstadiet.
Detta skapar en potentiellt gynnsam sekvens:
Gjutningen svalnar och drar ihop sig → hartsbindningen tappar styrka → mögel blir mer följsamt → sammandragning tillgodoses → återhållsamhet minskar
Minskningen av mögelbegränsning kan vara viktigare än den absoluta kylningshastigheten i sig.
Med andra ord, en hartsform förhindrar inte nödvändigtvis stress genom att göra gjutgodset svalna snabbt. Det kan istället minska varaktigheten och omfattningen av mekaniskt effektiv begränsning under de senare stadierna av kylningen.
6. Mögelhärdning och avskalningsinducerade mikrosprickor
Formens tillstånd före gjutning är en annan variabel som ofta förbises när man undersöker sprickbildning i stora gjutgods.
En form börjar inte sin interaktion med gjutgodset i det ögonblick som smält stål kommer in i kaviteten.
Den har redan genomgått blandning, härdning, strippning, hantering, montering, kärninstallation, lagring, och transport.
Skador som införs under dessa stadier kan påverka kvaliteten på formytan och hålighetens dimensionella stabilitet.
Dock, det är viktigt att skilja på mikrosprickning av formen och sprickbildning av metallgjutgodset.
En synlig eller mikroskopisk sandmögeldefekt blir inte automatiskt en metallspricka. Dess effekt beror på var den uppstår och om den ändrar metallpenetration, ytgeometri, eller stresskoncentration.
Cementbunden sand: Härdnings- och hanteringskänslighet
Cementbundna självhärdande formar förlitar sig på kontrollerade härdningsreaktioner för att utveckla sin slutliga styrka.
För mycket stora formar, enhetlig härdning kan vara svårare eftersom tjockleken, fuktfördelning, omgivningsförhållanden, och lokal bindemedelskoncentration kan variera.
Potentiella problem inkluderar:
- Ojämn härdning
- Lokal styrka variation
- Ytans sprödhet
- Hantering av skador
- Sprickbildning vid vassa mögeldrag
- Dimensionsförändringar under lagring
Om en formyta skadas under skalning eller transport, smält metall kan penetrera eller reproducera det skadade området.
En grov, bruten, eller lokalt eroderad formyta kan då skapa en geometrisk diskontinuitet i gjutningen.
I en mycket stressad region, en sådan diskontinuitet kan fungera som en lokal stresskoncentrator.
Detta är mer tekniskt korrekt än att anta att varje mikrospricka i sanden automatiskt blir en metallspricka.
Hartsbunden sand: Snabb härdning men processkontroll spelar fortfarande roll
Hartsbundna system utvecklar i allmänhet hanteringsstyrka relativt snabbt, beroende på bindemedel och katalysatorsystem. Detta kan förenkla mönsterborttagning, form montering, och produktionslogistik.
Dock, snabb härdning eliminerar inte möjligheten till mögelskador.
Överdriven katalysator, felaktig hartsdosering, dålig blandning, för hög sandtemperatur, eller ojämn härdning kan ge:
- Sköra mögelytor
- Lokal styrka variation
- Dimensionell instabilitet
- För tidig bindemedelsreaktion
- Mögelskador vid hantering
Med andra ord, hartssand är inte i sig immun mot mögeldefekter före hällning. Dess fördel ligger i förmågan att snabbt utveckla den erforderliga styrkan samtidigt som ett kontrollerat processfönster bibehålls.
Vad händer när en skadad formyta möter smält metall?
Anta att en lokal mögelvägg innehåller en liten spricka eller skadat område.
Flera resultat är möjliga.
Metallen kan återskapa defekten endast som en ytlig oregelbundenhet.
Det kan också penetrera öppningen, skapa en fena eller lokaliserad metallprojektion. I svårare fall, mögelrörelser eller erosion kan förändra gjutningsgeometrin.
Huruvida den resulterande egenskapen blir strukturellt viktig beror på:
- Defekt djup
- Defekt orientering
- Gjutgeometri
- Lokalt stresstillstånd
- Bearbetningsersättning
- Material duktilitet
- Ytbehandling
Därför, ett mögelfel ses bäst som ett potentiell initieringsplats eller geometrisk ofullkomlighet, snarare än som en automatisk källa till sprickbildning.
7. Shakeout-hopfällbarhet och sekundär spänningssprickning
Gjutprocessen slutar inte när metallen når rumstemperatur. Shakeout är en annan mekanisk händelse som kan påverka den slutliga integriteten hos en stor gjutning.
För en sex meter lång verktygsmaskinsbalk, detta steg förtjänar särskild uppmärksamhet eftersom gjutgodset fortfarande kan innehålla restspänningar, medan den långa strukturen kan vara relativt känslig för böjning och stötar.
Nyckelvariabeln är hopfällbarhet— formens och kärnornas förmåga att förlora styrka tillräckligt efter gjutning så att komponenten kan tas bort utan att utsätta onödig mekanisk belastning.
Cementbunden sand: Högre nedbrytningsmotstånd kan öka Shakeout-kravet
Cementbundna formar kan behålla avsevärd styrka efter gjutning, beroende på bindemedelssystemet och termisk exponering.
Om formen förblir starkt bunden efter att gjutgodset har svalnat, mer mekanisk energi kan krävas för att separera sanden från komponenten.
För en massiv sexmetersstråle, överdriven vibration, inverkan, lokaliserad hamring, eller dåligt kontrollerad mekanisk brytning kan överföra belastningar till gjutgodset.
Detta blir mer betydelsefullt när gjutningen redan innehåller:
- Återstående termisk stress
- Casting-inducerad distorsion
- Lokala diskontinuiteter
- Geometriska spänningskoncentrationer
- Områden med minskad duktilitet
I en sådan situation, shakeout kanske inte skapar den ursprungliga metallurgiska defekten, men det kan utlösa eller förlänga en befintlig spricka som redan var nära sitt kritiska tillstånd.
Den distinktionen är viktig i rotorsaksanalys.
Hartsbunden sand: Termisk nedbrytning förbättrar hopfällbarheten
Organiska hartsbindemedel sönderdelas gradvis under den termiska exponeringen som genereras under gjutningen. Detta kan minska sandens hållfasthet efter hällning och göra det lättare att ta bort mögel.
Som ett resultat, hartsbundna formar kan ofta uppnå god kollapsbarhet efter gjutning utan att kräva överdriven mekanisk påverkan.
Detta är en anledning till att hartssystem är attraktiva för komplexa gjutgods där mögelborttagning runt ribbor, hålrum, och kärnor är svårt.
Dock, "självkollaps" ska inte tolkas bokstavligt. Resterande sandstyrka, formtjocklek, bindemedelsformulering, beläggningar, och lokal termisk exponering alla påverkar det faktiska shakeout-beteendet.
Kan Shakeout skapa en spricka som inte fanns tidigare?
Ja, men detta måste beskrivas exakt.
Ett gjutgods som inte har någon synlig spricka före utskakning kan utveckla en fraktur under aggressiv mögelborttagning om den innehåller tillräcklig restspänning och den applicerade mekaniska belastningen överstiger den lokala strukturella kapaciteten.
Dock, detta bevisar inte att shakeout-processen var den grundläggande orsaken.
Den faktiska sekvensen kan vara:
Gjutning utvecklar en latent svag region → kvarvarande spänning kvarstår → skakning applicerar ytterligare mekanisk belastning → spricka öppnas
Således, shakeout kan vara utlösare, medan den underliggande orsaken ligger i gjutningsdesign, metallurgiskt tillstånd, stelningsdefekter, eller tidigare stressutveckling.
Denna distinktion är avgörande för effektiva korrigerande åtgärder.
8. Resin Sand vs. Självhärdande cementsand: Vad som verkligen förändras?
Den grundläggande kontrasten kan sammanfattas enligt följande:
| Kärnfaktor | Hartsbunden sand | Cementbunden självhärdande sand |
| Härdningsmekanism | Organiskt harts + katalysator/härdare | Cementbaserat bindemedel + vattenbaserade kemiska/hydratiseringsreaktioner |
| Initial mögelstyrka | Hög och kontrollerbar | Hög efter tillräcklig härdning |
| Högtemperaturbeteende | Bindemedlet bryts ner avsevärt vid uppvärmning | Bindemedelssystem kan bibehålla avsevärd reststyrka beroende på formulering |
| Hopfällbarhet | Kan bli gynnsamt då organiskt bindemedel termiskt bryts ner | Kan förbli jämförelsevis stark om det inte är speciellt konstruerat för nedbrytning |
| Fuktberoende | Generellt lågt behov av fritt vatten | Vatten är en integrerad del av bindemedelssystemet |
| Gasutveckling | Nedbrytning av organiska bindemedel måste kontrolleras | Vatten- och bindemedelsrelaterad gasgenerering måste kontrolleras |
Permeabilitet |
Starkt påverkad av packning och bindemedelsnivå | Starkt påverkad av packning, fukt, och bindemedelssystem |
| Stor gjutningslämplighet | Mycket mångsidig för komplexa stora gjutgods | Kan vara lämpligt när mögelbeteendet är ordentligt kontrollerat |
| Huvudprocessens känslighet | Pärmnivå, katalysator, sandtemperatur, gasutveckling | Fukt, härdning, reststyrka, permeabilitet |
| Nyckelrisk för sprickanalys | Överdriven återhållsamhet eller gaseffekter om dåligt kontrollerad | Ihållande mögel-/kärnabegränsning och fuktrelaterad processinstabilitet |
| Huvudsaklig teknikinriktning | Kontrollerad övergång mellan styrka och hopfällbarhet | Kontrollerad härdningsstyrka och adekvat nedbrytningsbeteende |
9. Praktiska konsekvenser och processoptimering
För gjuterier som tillverkar stora maskinsängar, kolumner, tvärbalkar, och andra tunga stålgjutgods, valet mellan hartsbunden sand och cementbunden självhärdande sand bör inte utvärderas endast utifrån material- eller formkostnadsperspektiv.
Den mer meningsfulla ekonomiska indikatorn är den totala kostnaden för att producera en acceptabel gjutning:
Gjutkostnad → Gjututbyte → Skrothastighet → Omarbetning → Bearbetningsförlust → Inspektionskostnad → Leveranssäkerhet
Ett sandsystem som verkar billigare per ton kan bli avsevärt dyrare om det ökar sprickbildningen, distorsion, dimensionsinstabilitet, eller shakeout-skada.
Samtidigt, varken hartssand eller cementsand bör beskrivas som universellt överlägsna.
Rätt val beror på gjutningsstorleken, sektionens tjocklek, geometri, legering, produktionsvolym, kvalitetskrav, tillgänglig utrustning, och processkontrollförmåga.
När är cement självhärdande sand lämpligt?
Cementbunden självhärdande sand kan vara en effektiv formningsprocess när dess egenskaper är kompatibla med gjutningen.
Det kan vara särskilt praktiskt för stora formar med hög formhållfasthet, dimensionell stabilitet, låg mönsterkostnad, och relativt enkel produktionslogistik är viktig.
Det kan också vara attraktivt för vissa låga- och medelstora gjutgods där dyra permanenta verktyg inte skulle vara ekonomiskt motiverade.
Dock, eftersom gjutningsgeometrin blir mer komplex och termisk-mekanisk begränsning blir mer kritisk, gjuteriet bör utvärdera om formens kvarvarande styrka och hopfällbarhet förblir förenlig med gjutstyckets sammandragning.
För applikationer som är benägna att spricka, den relevanta frågan är inte om cementsand tekniskt kan producera komponenten. Det är om processen kan göra det upprepade gånger med en acceptabel skrot- och omarbetningshastighet.
När är hartsbunden sand mer attraktiv?
Hartsbunden sand är ofta attraktiv för stora, komplex, tunga sektionsgjutgods där exakt formkonstruktion, invecklade kärnor, kontrollerad dimensionsreproduktion, och gynnsam hopfällbarhet efter gjutning är viktiga.
Dess största fördel är inte bara "högre kvalitet". Den mer meningsfulla fördelen är möjligheten att skapa ett formningssystem där styrka under hantering och gjutning kan kombineras med progressiv förlust av bindemedelsstyrka under termisk exponering.
För gjutgods av högt värde, detta kan vara ekonomiskt betydelsefullt eftersom en liten minskning av sprick- och omarbetningshastigheter kan uppväga den högre kostnaden för bindemedelssystemet.
Affärsfallet kan därför uttryckas som:
Högre formkostnad → lägre sannolikhet för defekter → lägre skrot/omarbetning → högre total tillverkningsutbyte
Den faktiska nyttan måste påvisas med produktionsdata snarare än antas i förväg.
10. Slutsats
Prestandan hos en stor verktygsmaskin bestäms av en kedja av interaktioner snarare än av en enda processparameter.
Hartsbunden sand och cementbunden självhärdande sand skapar olika formningsmiljöer, särskilt när det gäller varmstyrka, reststyrka, gasutveckling, termisk beteende, hopfällbarhet, och mekanisk fasthållning.
För en sex meter lång verktygsbalk eller säng, dessa skillnader kan väsentligt påverka sprickbildningskänsligheten. Dock, att tilldela defekten helt och hållet till formningsprocessen skulle vara ofullständig.
Gjutning design, legeringsmetallurgi, matning, termisk lutning, kärnfasthet, mögeldensitet, härdning, fukt, kyl-, och shakeout måste alla övervägas.
Det mest tillförlitliga tillvägagångssättet är därför att behandla form och gjutning som ett kopplat tekniskt system.
När ett gjutgods beter sig annorlunda efter en sandprocessförändring, svaret är vanligtvis inte gömt i en uppenbar parameter.
Det finns i samspelet mellan hur metallen vill dra ihop sig och hur mycket formen låter den röra sig.
Vanliga frågor
Varför orsakar cementsand mer sprickbildning än hartssand för tunga gjutgods?
Cementsand förblir styv vid gjuttemperaturer, skapar hög krympningsspänning.
Den expanderar även termiskt, innehåller fukt som orsakar ångchock, och kräver våldsam shakeout.
Hartssand mjuknar vid hög temperatur, ger med krympning, har minimal fukt, och självkollapsar för skonsam shakeout.
Kan självhärdande cementsand någonsin användas för stora verktygsmaskinsbalkar?
Ja, men det kräver processändringar: tillsats av organiska skördemedel, optimering av gating och risering, styra kylningshastigheten, och använda försiktiga shakeout-metoder.
Även med optimering, dock, sprickhastigheten kommer i allmänhet att vara högre än med hartssand.
Är hartssand alltid dyrare än cementsand?
Hartssand har högre materialkostnad per ton, men det ger vanligtvis högre avkastning, mindre skrot, snabbare cykeltider, och lägre städkostnad.
För högvärdiga tunga sektionsgjutgods, hartssand ger nästan alltid lägre totalkostnad per varadel.
Vid vilken gjutstorlek blir hartssand att föredra?
Det finns ingen strikt tröskel, men generellt för gjutgods över 1–2 ton med sektionstjocklekar över 50 mm, cementsands sprickrisken uppväger vanligtvis kostnadsfördelen.
Ju större och tyngre gjutning, desto starkare är fallet för hartssand.
Kan man blanda kåda och cementsand för att få en medelväg?
Hybridsystem används i vissa gjuterier, typiskt med ett hartssand vändskikt mot gjutytan och cementsandunderlag.
Detta kan förbättra ytkvaliteten och minska risken för sprickbildning till lägre kostnad än helhartssand, men kräver noggrann processkontroll.