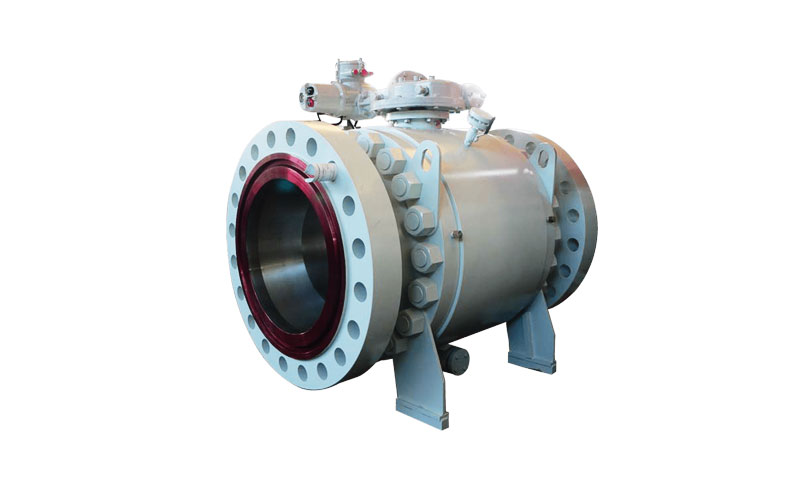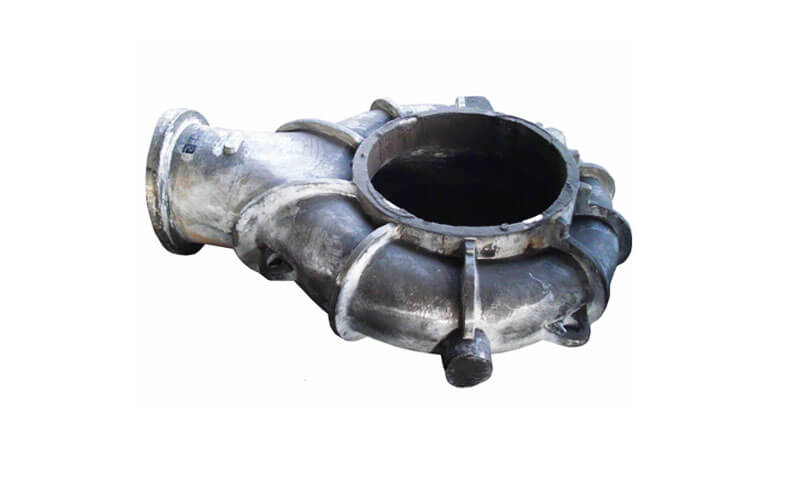
Hartsandgjutning har blivit en av de viktigaste formningsteknikerna i modern gjuteriproduktion.
Det är allmänt antaget eftersom det kombinerar god kvalitet på gjutytan, högdimensionell noggrannhet, lägre skrothastighet, bred processanpassningsförmåga, och relativt låg arbetsintensitet.
Jämfört med traditionell lerbunden sand, hartsbunden sand ger starkare formstyvhet, bättre formhållning, och förbättrad lämplighet för komplexa gjutgods.
För många gjuterier, det är inte längre bara en alternativ process; det är en central väg för att producera högkvalitativa gjutgods med stabil ekonomi.
Ändå är hartssandgjutning inte en "ställ-och-glöm"-process.
Även om tekniken är mogen, Produktionsframgång beror fortfarande på disciplinerad kontroll av utrustningen, materiel, processparametrar, och formtillverkningsövningar.
Små avvikelser i hartsdosering, sandkvalitet, mögelberedning, ventilering, eller design av hällsystem kan snabbt översättas till defekter som gasporositet, Dålig ytfinish, dimensionsinstabilitet, eller låg avkastning.
Denna guide ger en strukturerad, praktisk, och ingenjörsfokuserad analys av hartssandgjutning, täcker vanliga problem, hela produktionsarbetsflödet, viktiga materialkrav, och de mest effektiva sätten att minska kostnaderna samtidigt som kvaliteten förbättras.
1. Varför hartssandgjutning används så flitigt
Harts sandgjutning överträffar konventionell lersandgjutning i strukturell stabilitet och produktionsekonomi, skapar oersättliga tekniska fördelar vid högkvalitativ gjutgodstillverkning:
- Överlägsen gjutkvalitet: Den härdade hartssandformen har hög styvhet, plana skiljeytor, och stabil dimensionell retention, reducerar effektivt dimensionsavvikelser och ytjämnhet hos gjutgods.
Det undviker ytdefekter som sandinneslutning och sårskorpa som är vanliga i lersandprodukter. - Lågt produktionsberoende: Det självhärdande systemet realiserar automatisk härdning utan manuell packning och långvarig torkning,
minskar beroendet av arbetarnas operativa erfarenhet och standardisera serieproduktionens kvalitet. - Bred applikationsflexibilitet: Anpassningsbar till små, medium, och stora gjutgods med komplexa strukturer, den stöder diversifierad produktion från skräddarsydda delar i små partier till massstandardiserade komponenter.
- Optimerad produktionsmiljö: Härdningsreaktionen är stabil med låg damm och låg förorening, avsevärt förbättra verkstadsrenheten jämfört med traditionella sandgjutningsprocesser.
- Kontrollerbar återvinningsprestanda: Avfallssand kan regenereras och återanvändas efter professionell behandling, realisera resursåtervinning och minska omfattande produktionskostnader.
2. Korrekt processdesign är grunden för kvalitet
I hartssandgjutning, produktkvalitet uppnås inte vid hällningsstadiet; det bestäms mycket tidigare, i processdesignstadiet.
En väldesignad process etablerar den korrekta balansen mellan formstyrkan, härdningsbeteende, sandens tillstånd, utfodringseffektivitet, ventilationsprestanda, och produktionsrytm.
Om dessa variabler inte är korrekt samordnade, även bra råvaror och skickliga operatörer kommer att kämpa för att producera stabila resultat.
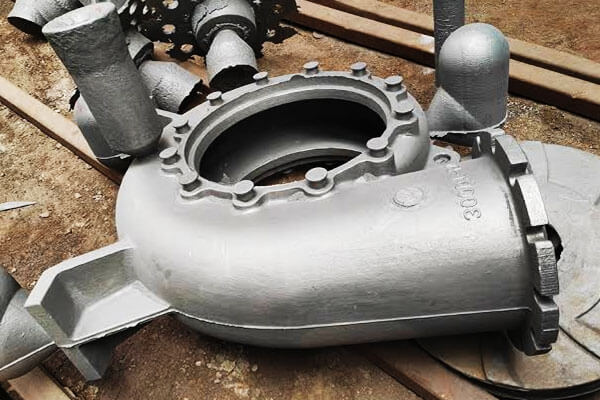
Processdesign måste spegla verkliga produktionsförhållanden
En hartssandprocess bör aldrig utformas endast utifrån teori eller laboratorieantaganden. Den måste anpassas till den faktiska gjuterimiljön, inklusive:
- hällcykel och produktionsrytm,
- omgivningstemperatur och årstidsvariation,
- formstorlek och gjutsektionstjocklek,
- återvinningskvalitet av använd sand,
- utrustningens stabilitet,
- och operatörens arbetsflöde.
Till exempel, samma härdningsformel kan fungera bra i en verkstad men bli opålitlig i en annan om sandtemperaturen, fuktighet, eller härdningstiden skiljer sig markant.
En korrekt process är därför inte en fast mall. Det är en kontrollerad produktionsstrategi som passar gjuteriets verkliga driftsförhållanden.
Slutlig styrka måste definieras vetenskapligt
Ett av de viktigaste processbesluten är att fastställa slutlig styrka av hartssandformen.
Hartssand når vanligtvis sin högsta styrka efter naturlig härdning, ofta runt 24 timme, men det betyder inte att varje gjuteri blint ska använda en 24-timmarsstandard.
Rätt mål beror på hur länge formen är kvar i systemet innan den hälls.
- För mindre verksamheter med långa produktionscykler, en 24-timmars slutstyrkestandard kan vara lämplig.
- För produktionslinjer där gjutning sker tidigare, det relevanta kriteriet är den styrka som faktiskt uppnåtts före hällning.
Nyckeln är att undvika två motsatta misstag:
- Överdriven styrka
Ökad formhållfasthet utöver vad som är nödvändigt ökar hartsförbrukningen, ökar materialkostnaden, och kan skapa onödig stelhet som komplicerar shakeout och återvinning. - Otillräcklig styrka
Om formen är för svag, det kan förvränga, spricka, eller förlora dimensionell stabilitet, orsakar skrot och processvariationer.
Den idealiska sluthållfastheten är den minsta hållfasthet som krävs för att garantera mögelintegritet under hantering, montering, och hälla.
Sand-till-metall-förhållandet måste vara balanserat
De förhållande mellan sand och järn
Om förhållandet är för högt, processen kan bli slösaktig:
- mer harts och härdare förbrukas,
- större avfallssandblock genereras,
- återvinning blir svårare,
- LAG stiger,
- och gasrelaterade defekter blir mer sannolika.
Om förhållandet är för lågt, formen kan bli mekaniskt osäker:
- metallbrott blir mer sannolikt,
- lokal deformation kan uppstå,
- och kontroll av gjutformen försvagas.
Ett praktiskt arbetsområde(i allmänhet 2.2:1 till 3:1) väljs vanligtvis efter delstorlek och strukturell komplexitet, men principen förblir densamma:
formen bör innehålla precis tillräckligt med sand för att säkerställa sundhet och dimensionskontroll, utan att skapa onödig materiell börda.
Hällsystemet måste matcha det termiska beteendet hos hartssanden
Hartssand tål inte värme på obestämd tid.
Dess termiska stabilitet är begränsad, så hällsystemet måste utformas för att fylla formen snabbt, mjukt, och utan överdriven turbulens innan formen tappar styrka.
Detta gör hällsystemet till en kritisk del av processdesign. Ett bra hällsystem bör:
- säkerställa stabilt metallflöde,
- minimera oxidation och luftinneslutning,
- förhindra för tidig frysning,
- och bevara mögelintegriteten under fyllningen.
I många hartssandapplikationer, användning av keramiska rör och multipel, distribuerade intag förbättrar metallleveransen och minskar lokal termisk stress.
Målet är inte bara att föra in metall i kaviteten, men att göra det på ett sätt som respekterar formens härdningsegenskaper.
Processdesign måste också beakta förebyggande av defekter
Korrekt processdesign är i huvudsak förebyggande av defekter genom ingenjörskonst.
Många vanliga gjutdefekter i hartssandsystem är inte oavsiktliga; de är det förutsägbara resultatet av dåliga designbeslut.
Typiska exempel inkluderar:
- gasporositet orsakad av överdriven LOI, dålig permeabilitet, eller svag ventilation,
- felaktiga orsakas av långsam fyllning eller dålig termisk balans,
- sandinlåning orsakas av otillräcklig formstyvhet eller ytstabilitet,
- ytjämnhet orsakad av instabil mögelberedning,
- distorsion orsakas av felaktig styrka eller fasthållningsbalans.
En väl utformad process minskar dessa risker innan produktionen påbörjas. Det är mycket mer effektivt än att försöka korrigera defekter i efterhand.
Stabil processdesign förbättrar både kvalitet och kostnad
Det finns ett vanligt missförstånd inom gjuteriproduktionen att högre processkonservatism automatiskt innebär högre kvalitet.
I verkligheten, överdesign kan skapa onödiga kostnader utan att förbättra prestandan.
Den bästa processdesignen är inte den starkaste eller mest komplicerade; det är den som är tekniskt tillräckligt, ekonomiskt rationell, och driftstabil.
En rationell processdesign hjälper gjuteriet:
- minska hartsförbrukningen,
- lägre skrothastighet,
- förbättra satskonsistensen,
- stabilisera mögelegenskaper,
- och hålla produktionskostnaderna under kontroll.
Det är därför processdesign är centralt för hartssandgjutningsekonomi såväl som kvalitet.
Ett stabilt processfönster minskar beroendet av operatörens bedömning och gör att produktionen kan köras med förutsägbara resultat.
Den tekniska principen bakom processdesign
Grundprincipen är enkel: formen måste vara tillräckligt stark för att bevara formen, men inte så stark eller så stel att den blir dyr eller svår att släppa.
Samtidigt, fyllningssystemet måste vara tillräckligt snabbt för att slutföra hällningen medan formen är stabil, men tillräckligt skonsam för att undvika defekter.
Den där balansen mellan styrka, permeabilitet, fyllbarhet, och ekonomi är den verkliga grunden för kvalitet i hartssandgjutning.
3. Råvaruval: Den praktiska basen för processstabilitet
I hartssandgjutning, råvaruval är inte en upphandlingsdetalj; det är ett processkontrollbeslut.
Formens stabilitet, kurens repeterbarhet, kvaliteten på den återvunna sanden, och den slutliga ytintegriteten hos gjutgodset börjar alla med materialkonsistens.
Om råvarorna är instabila, även en väldesignad process kommer att glida.
Om råvarorna är väl kontrollerade, hela gjutsystemet blir lättare att hantera, lättare att reproducera, och lättare att optimera ekonomiskt.
Ur ett gjuteritekniskt perspektiv, kärnregeln är okomplicerad: råvaror måste uppfylla enhetliga tekniska specifikationer och förbli konsekventa över batcher.
Detta är det enda pålitliga sättet att undvika kvalitetsfluktuationer, minska hartsavfallet, skydda återvinningssystemet, och hålla defekter under kontroll.
Auktoritativa tekniska specifikationer för kärnråvaror
Följande tabell sammanfattar de viktigaste prestandaförväntningarna för de huvudsakliga råvarorna som används i hartssandsystem.
| Råvara | Viktiga tekniska specifikationer | Funktionell roll i processen | Huvudrisk vid dålig kvalitet |
| Rå kvartssand | Partikelstorlek: 40/70 maska för stora och medelstora gjutgods, 50/100 maska för konventionella delar; Sio₂ > 90%; lera innehåll < 0.2–0,3%; vattenhalt < 0.1–0,2 %; mikropulverinnehåll nedan 140 maska ≤ 0,5–1,0 %; syraförbrukningsvärde < 5 ml; LOI < 5%; kornform rund eller polygonal med låg vinkelkoefficient | Tillhandahåller den huvudsakliga skelettstrukturen av formen och bestämmer packningsbeteende, permeabilitet, och basdimensionell stabilitet | Överskott av hartsförbrukning, dålig permeabilitet, ytfel, instabil formhållfasthet |
| Regenererad sand | LOI < 3.0%; syraförbrukningsvärde < 2.0 ml; pH < 5; 200-nätchassirester < 1%; total chassibelopp < 0.2%; vattenhalt < 0.2%; rund kornform med stabil ytaktivitet | Sänker materialkostnaden och stödjer hållbar återanvändning av sand efter återvinning | Gasutveckling, dålig bindningskonsistens, instabil härdning, defektansamling |
Furan harts |
Kvävehalt 2.0–5,0%; 24-timmes draghållfasthet > 1.5 MPA; fri formaldehyd < 0.3%; fri fenol < 0.3%; viskositet < 60 mPa·s; densitet 1.15–1,25 g/cm³; stabilt termiskt beteende vid hög temperatur | Bildar den bindningsstruktur som ger formen dess självhärdande styrka | Låg formhållfasthet, hög hartsanvändning, instabil härdning, förhöjd defektrisk |
| Organisk sulfonsyrahärdare | Viskositet < 200 mPa·s; vattenolösligt material < 0.1%; reversibelt frysnings- och upplösningsbeteende; använd segmenterade surhetsmodeller eller dubbla komponenter (a+b) system för att anpassa sig till säsongsbetonade temperaturförändringar | Styr härdningshastigheten, arbetsbar tid, och slutlig formhärdning | För snabb eller för långsam härdning, inkonsekvent användbar tid, blockerade rörledningar, dålig repeterbarhet av mögel |
| Alkoholbaserad beläggning | Densitet 1.25–1,35 g/cm³; viskositet 6–7 s; 2-timmes avstängningstakt > 97%; stark borstning, utjämning, genomslag, och sprickmotstånd; hög beläggningshållfasthet och värmechockbeständighet | Förbättrar formytans kvalitet, skyddar mot metallinträngning, och minskar grovhet eller brännskador | Dålig ytfinish, metallgenomträngning, sprickbildning, beläggning peeling |
Den tekniska principen bakom val av råmaterial
Huvudprincipen är det råvaror ska behandlas som ett samordnat system snarare än en lista över oberoende inköp.
Kvartssand, återvunnen sand, harts, härdare, och beläggning alla påverkar varandra.
Om ett material är instabilt, det kommer ofta att tvinga fram kompensation genom ett annat material, höja kostnaderna och göra processen svårare att kontrollera.
4. Komplett arbetsflöde för industriell produktion
Nedan följer ett praktiskt arbetsflöde för tillverkning av hartssandgjutning.
| Etapp | Huvudmål | Nyckel tekniskt fokus | Typiska risker |
| 1. Processplanering | Definiera gjutningsvägen och produktionsmålet | Delens geometri, satsstorlek, toleranser, hällningsmetod | Fel processval, instabil avkastning |
| 2. Råvaruberedning | Se till att material uppfyller specifikationerna | Återvunnen sandkvalitet, sandtemperatur, harts och härdare tillstånd | Inkonsekvent bindningsstyrka, överskottsgasgenerering |
| 3. Inspektion av utrustning | Bekräfta stabil drift av mixern, dammsamlare, och doseringssystem | Flödeskonsistens, rörledningens renhet, kalibrering | Doseringsdrift, blockerade linjer, dålig återvinning |
| 4. Inspektion av mögel/verktyg | Verifiera mönster, kärnlådor, och fixturer | Måttkontroll, bära, inriktning, släppkvalitet | Flash, oöverensstämmelse, ofullständig form |
| 5. Sandblandning | Framställ enhetlig hartsbunden sand | Exakt dosering, jämn blandning, temperaturkontroll | Svag eller ojämn mögelhållfasthet |
| 6. Formning och stamning | Bygg formen med rätt densitet och ventilering | Fyllningsmetod, komprimeringsbalans, ventilationshål | Lösa hörn, instängd gas, lokal kollaps |
| 7. Kärnplacering och montering | Säkerställ inre hålighetsnoggrannhet | Kärninställning, stöd, beläggning, ventilering | Kärnskifte, dåliga avgaser, feljustering |
8. Verifiering av hällsystem |
Bekräfta snabb och stabil metallinmatning | Grind, användning av keramiska rör, löparbalans | Egypten, turbulens, oxidinneslutning |
| 9. Hällande | Fyll formen säkert och helt | Hälltemperatur, hastighet, kontinuitet | Kyla, krympning, bränning |
| 10. Stelning och kylning | Tillåt kontrollerad strukturbildning | Kyltid, återhållsamhet, hot spot beteende | Krackning, deformation, porositet |
| 11. Shakeout och städning | Separera gjutning från sand | Shakeout timing, ytskydd | Ytskador, kvarvarande sand, distorsion |
| 12. Kapning och efterbehandling | Ta bort matare, granar, och blixt | Fett, slipning, lokal reparation | Överslipning, dimensionell förlust |
| 13. Inspektion | Bekräfta överensstämmelse före release | Visuell, dimensionell, intern kvalitet | Dold defektläckage |
| 14. Återvinning och återvinning | Återanvänd sand och kontrollkostnad | Sandrengöring, kyl-, undersökning, LAG kontroll | Sand åldrande, överskjutande böter |
5. Design- och formtillverkningskrav vid hartssandgjutning
Hartssand ställer andra krav på verktyg och formkonstruktion än lersand.
Mindre bearbetningstillägg är ofta möjligt
Eftersom härdade hartssandformar är styvare och mer formstabila, processen kan stödja mindre bearbetningstillägg.
Detta minskar metallförbrukningen och bearbetningskostnaderna, samtidigt som gjutningens effektiva dimensionella precision förbättras.
Dragvinkeln måste vara mer generös
Hartssand har mindre hopfällbarhet än lersand och högre friktion under mönsteravdrag.
Om dragvinkeln är för liten, mönstret kan skadas under ritningen, och formytan kan slitas sönder.
Därför:
- öka dragvinkeln där det är praktiskt möjligt,
- design för smidigt mönsteruttag,
- undvika att tvinga borttagning genom stöt.
Ytgrovheten hos mönstret är viktigare
Formmönstrets ytfinish påverkar starkt den slutliga gjutytan.
En slätare mönsteryta stöder i allmänhet en slätare gjutyta.
För hartssandsystem, mönster efterbehandling kvalitet är inte kosmetisk. Det är ett processkrav.
Avluftning är viktigt
Eftersom hartssystem genererar gas under hällning, ventilation måste utformas noggrant.
Tjocka sektioner, väggpaneler, och stora formar kräver pålitliga ventilationsvägar, speciellt runt kärnor och slutna hålrum.
6. De tre viktigaste spakarna för kostnadsminskning
Kostnadskontroll för hartssandgjutning bygger på tre kärndimensioner: optimering av utrustning, processförfining, och råvaruscreening, uppnå balanserad kvalitet och ekonomiska fördelar.
Optimera utrustningsval och drift
- Prioritera högeffektiv dammborttagningsutrustning för att stabilisera kvaliteten på regenererad sand och undvika ökad hartsförbrukning orsakad av överdriven mängd mikropulver.
- Välj produktionsutrustning med hög tillförlitlighet och låga underhållskostnader för att minska stilleståndstiden för fel och kostnaderna för att byta tillbehör, förbättra användningen av utrustning.
- Använd utrustning med låg energiförbrukning för att undvika tomgångsförlust och maximera energianvändningseffektiviteten.
Förfina Process Parameter Management
Stabilisera LOI-värdet inom det optimala intervallet, undvika överbehandling av regenererad sand, och minska investeringar i utrustning och råvaror.
Kalibrera sluthållfasthet och sand-till-metall-förhållande dynamiskt per produktionsförhållanden för att eliminera materialspill samtidigt som du säkerställer gjutningskvalificering.
Optimera grind- och ventilationssystem för att minska mängden skrot i grunden.
Vetenskapligt urval av råmaterial
- Urval av råsand: Prioritera skurad sand med ultralågt innehåll av lera och mikropulver för att minimera hartsförbrukningen, följt av tvättad sand; förbjud obehandlad råsand.
Håll dig till närhetsupphandling för att minska transportkostnaderna och välj sand med låg vinkelkoefficient för bättre formningsprestanda. - Hartsval: Undvik hartsprodukter av låg kvalitet som enbart förlitar sig på tillverkarens data.
Verifiera tillverkarens produktionskapacitet, kvalitetskontrollsystem, och utföra oberoende provtagningstestning.
Använd högstabilt märkesharts för att minska doseringen och stabilisera produktionen trots något högre enhetspriser. - Hjälpmaterial matchning: Välj stödjande härdare, beläggningar, och släppmedel med matchad prestanda, balanserar kvalitetsstabilitet och inköpsbekvämlighet för att minska förbrukningen av extramaterial och arbetskostnader.
7. Slutsats
Hartsand självhärdande gjutning är en högeffektiv, högsprecision, och miljövänlig gjutningsprocess som löser kvalitets- och miljöproblemen vid traditionell lersandgjutning.
Dess produktionsstabilitet och ekonomiska fördelar beror på standardiserad fullprocesskontroll:
exakt råvaruscreening, vetenskaplig parameterkalibrering, driftövervakning av utrustning i realtid, och adaptiv formdesign är kärngarantierna för låg skrothastighet och låg kostnadsproduktion.
Med kontinuerlig uppgradering av industriella gjutningskvalitetsstandarder, hartssandgjutning kommer att utvecklas vidare mot intelligent parameterstyrning, grön produktion med låga koldioxidutsläpp, och full resursåtervinning.
Optimerad processhantering och förfinad kostnadskontroll gör det möjligt för gjuterier att maximera produktkvaliteten samtidigt som den omfattande förbrukningen minskar, gör hartssandgjutning till den vanliga precisionsgjutningsprocessen för avancerade industriella gjutgods på lång sikt.