

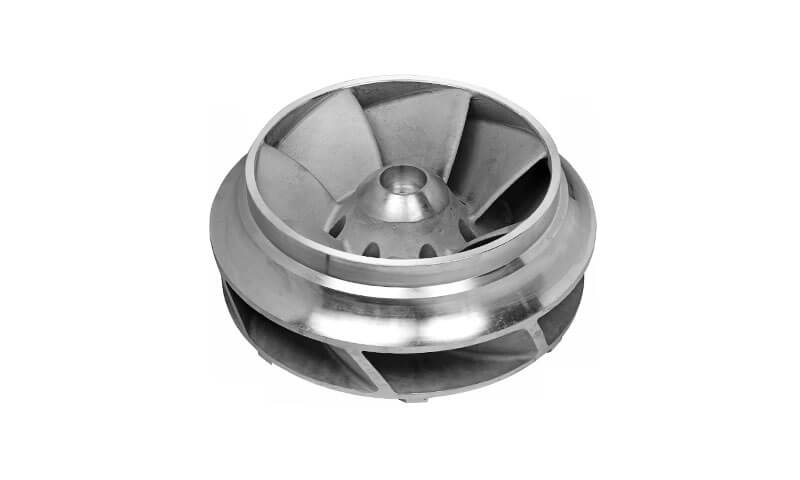
Inconel är ett registrerat varumärke som ursprungligen utvecklades av International Nickel Company och nu ägs av Special Metals Corporation.
Inconel-legeringar intar en unik position inom modern teknik. De är inte bara högpresterande material; de möjliggör material – metaller som gör att maskiner kan arbeta under förhållanden där konventionella stål skulle gå sönder inom några timmar.
Från förbränningskamrarna i jetmotorer till de hårda interiörerna i kemiska reaktorer, Inconel-legeringar ger en kombination av hög temperaturhållfasthet, oxidationsmotstånd, och korrosionsbeständighet som få materialfamiljer kan matcha.
Investeringsgjutning är särskilt viktigt för komplexa Inconel-komponenter eftersom det kan producera nästan nätformade geometrier med inre passager, tunna sektioner, böjda profiler, och integrerade strukturella funktioner.
Dock, processen måste noggrant anpassas till den specifika legeringen eftersom olika Inconel-kvaliteter har väsentligt olika stelnings- och förstärkningsmekanismer.
1. Vad är Inconel Alloy?
Inconel är ett registrerat varumärke associerat med en familj av nickelbaserade superlegeringar utvecklad för krävande miljöer med höga temperaturer, oxidation, korrosion, tryck, och mekanisk belastning.
Även om "Inconel" tekniskt sett är ett varumärke snarare än namnet på en enskild legering, termen används flitigt inom industrin för att beskriva nickel-kromlegeringar som t.ex Ocny 600, 601, 625, och 718, samt flera gjutna nickelbaserade superlegeringar.
Sammansättningen och förstärkningsmekanismen varierar avsevärt mellan graderna, men de flesta Inconel-legeringar innehåller en nickelrik matris,
med krom och andra legeringselement tillsatta för att ge specifika kombinationer av korrosionsbeständighet, högtemperatur, och metallurgisk stabilitet.
Typiska nickelhalter är ungefär 50–75 viktprocent, medan krom vanligtvis faller inom intervallet 14–25 viktprocent, beroende på betyg.
Nyckellegeringselement i Inconel
| Legeringselement | Typisk funktion |
| Nickel (I) | Bildar den primära matrisen och ger stabilitet vid hög temperatur och korrosionsbeständighet |
| Krom (Cr) | Förbättrar oxidationsbeständighet och motståndskraft mot korrosion vid hög temperatur |
| Molybden (Mo) | Ger fast lösningsförstärkning och förbättrar motståndskraften mot lokal korrosion |
| Niob (Bent) | Bidrar till nederbördsförstärkning, speciellt i Inconel 718 |
Aluminium (Al) |
Främjar bildandet av stärkande γ′-faser och förbättrar oxidationsbeständigheten |
| Titan (Av) | Deltar i γ′ nederbördsförstärkning |
| Järn (Fe) | Justerar kompositionen, fasstabilitet, och tillverkningsegenskaper |
| Kobolt (Co) | Kan förbättra högtemperaturhållfasthet och fasstabilitet i utvalda kvaliteter |
| Volfram/tantal (W/Ta) | Ge ytterligare högtemperatur- och fastlösningsförstärkning i vissa superlegeringar |
Baserat på deras förstärkningsmekanism, Inconel-legeringar kan generellt delas in i solid-lösning-förstärkt och nederbördsförstärkt familjer.
Solid-solution kvaliteter som t.ex Ocny 600 och 625 erhåller mycket av sin styrka från legeringselement som finns kvar i nickelmatrisen,
medan nederbördsförstärkta kvaliteter som t.ex Ocny 718 utveckla högre styrka genom kontrollerad bildning av förstärkningsfaser, speciellt γ′ och γ″.
För gjutningsapplikationer, val av legeringar är särskilt viktigt eftersom inte alla kommersiella Inconel-kvaliteter är lika lämpade för gjuteriproduktion.
Vissa betyg utvecklas i första hand som smideslegeringar, medan legeringar som t.ex Inconel 713C och 738 är specifikt förknippade med gjutna nickelbaserade superlegeringsapplikationer.
Under gjutning, faktorer som segregation, stelning beteende, krympning, hett sprickbildning, och efterföljande värmebehandling måste därför beaktas tillsammans med erforderlig drifttemperatur och mekaniska egenskaper.
Jämfört med konventionella rostfria stål, Inconel ger generellt en högre nivå av hög temperaturstyrka och oxidationsmotstånd, särskilt under svåra termiska och korrosiva förhållanden.
Dock, denna prestanda kommer med högre materialkostnader och större tillverkningssvårigheter, inklusive mer krävande smältning, gjutning, bearbetning, och värmebehandlingskrav.
2. Kemisk sammansättning av vanliga Inconel-legeringar
Tabellen nedan sammanfattar typiska kemiska sammansättningar av utvalda Inconel-kvaliteter.
Värdena är ungefärliga och bör verifieras mot relevant ASTM, AMS, eller UNS-specifikation för en specifik order.
| Legering | Oss | I | Cr | Fe | Mo | Bent + Motståndande | Andra |
| Ocny 600 | N06600 | ≥72,0 | 14.0–17.0 | 6.0–10,0 | - | - | Cu ≤0,5, C < 0,15 |
| Ocny 601 | N06601 | 58.0–63,0 | 21.0–25,0 | Balans | - | - | Al 1,0–1,7 |
| Ocny 617 | N06617 | ≥44,5 | 20.0–24,0 | ≤3,0 | 8.0–10,0 | - | Co 10,0–15,0, Al 0,8-1,5 |
| Ocny 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤5,0 | 8.0–10,0 | 3.15–4.15 | C < 0,10 |
| Ocny 718 | N07718 | 50.0–55.0 | 17.0–21.0 | Balans | 2.8–3.3 | 4.75–5.50 | Av 0,65–1,15, Al 0,20–0,80 |
| Inconel X-750 | N07750 | ≥70,0 | 14.0–17.0 | 5.0–9,0 | - | 0.70–1.20 | Av 2,25–2,75, Al 0,40–1,00 |
| Ocny 738 | N07738 | Balans | 15.0–16.5 | ≤0,5 | 1.5–2.5 | Med 1,5–2,5 | Co 8,0–9,0, Av 3,0–4,0, Al 3,0–4,0 |
3. Nyckelegenskaper hos Inconel-legeringar
Inconel-legeringar väljs för en eller flera av följande egenskaper.
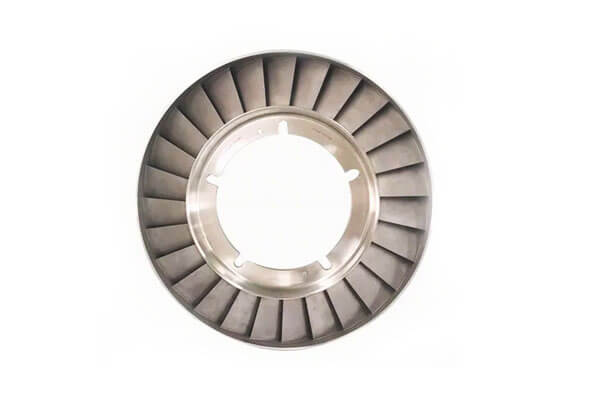
Högtemperatur
Inconel-legeringar behåller användbar hållfasthet vid temperaturer från 600°C till över 1000°C, beroende på betyg.
Nederbördshärdade kvaliteter som t.ex 718 och 738 bibehålla hög sträckgräns genom bildning av koherenta gamma-prime- och gamma-dubbel-prime-fällningar.
Solid-solution kvaliteter som t.ex 625 förlita sig på molybden, niob, och krom för att motstå deformation.
Oxidationsmotstånd
Krom bildar en täthet, vidhäftande Cr₂O3-skala som skyddar den underliggande metallen.
Ocny 601 och 617 är särskilt motståndskraftiga mot cyklisk oxidation och kan arbeta i luft vid temperaturer upp till cirka 1200°C under vissa förhållanden.
Korrosionsmotstånd
Inconel-legeringar står emot ett brett utbud av frätande media, inklusive:
- Kloridhaltiga miljöer
- Havsvatten och marina atmosfärer
- Sura och alkaliska lösningar
- Högtemperatursulfidering och uppkolning
- Smälta salter och flytande metaller
Ocny 625 är särskilt känd för motståndskraft mot gropfrätning, sprickorrosion, och spänningskorrosionssprickor i kloridmiljöer.
Kryp- och spänningsbrottmotstånd
Vid hög temperatur, metaller deformeras långsamt under konstant belastning - ett fenomen som kallas krypning.
Inconel-legeringar är konstruerade för att motstå krypning genom korngränsförstärkning, solid-lösning förstärkning, och nederbördshärdning. Detta gör dem lämpliga för turbinblad, skakar, och högtrycksrör.
Trötthetsmotstånd
Termisk cykling och mekanisk vibration är vanliga inom flyg- och energiproduktion.
Inconel-legeringar uppvisar god utmattningsbeständighet vid låg- och högcykel, speciellt när de tillverkas med ren, defektfria mikrostrukturer.
Termisk stabilitet
Långvarig exponering för förhöjda temperaturer kan orsaka fasomvandlingar, inbrott, eller sigma-fasbildning i vissa legeringar.
Korrekt balanserade Inconel-kvaliteter motstår dessa förändringar, bibehåller duktilitet och seghet under tusentals timmar.
Svetsbarhet och bearbetbarhet
Svetsbarheten varierar beroende på grad. Ocny 600, 625, och 718 anses i allmänhet svetsbara med hjälp av matchande eller nickelbaserade tillsatsmetaller.
Bearbetbarheten är i allmänhet dålig jämfört med kolstål eller rostfritt stål, kräver skarpa verktyg, låga hastigheter, och generös kylvätska.
4. Inconels mekaniska och fysiska egenskaper
Följande värden är representativa data för Inconel 625 i glödgat eller lösningsbehandlat bearbetat tillstånd; faktiska egenskaper varierar med produktform, sektionsstorlek, värmebehandling, och testtemperatur.
Dessa värden ska inte användas som ersättning för kraven i tillämplig materialspecifikation.
| Egendom | Ocny 625 Typisk / Referensvärde |
| Amerikansk beteckning | N06625 |
| Materialnummer | 2.4856 |
| Nominell legeringstyp | Ni-cr-nb |
| Densitet | 8.44 g/cm³ |
| Smältområde | 1290–1350 ° C (2350–2460°F) |
| Young's Modulus | ~ 207 GPA |
| Poissons förhållande | ~0,30–0,31 |
| Termisk konduktivitet | ~9,8 W/m·K vid 21°C |
| Hänsyn | ~410 J/kg·K |
| Termisk expansionskoe | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Elektrisk resistivitet | ~1,29 × 10⁻⁶ Ω·m |
Dragstyrka |
~827–965 MPa, beroende på skick/produkt |
| 0.2% Avkastningsstyrka | ~414–480 MPa, beroende på skick/produkt |
| Förlängning | Typiskt ≥30 % i många glödgade produkter |
| Hårdhet | Typiskt runt 145–220 HB, tillståndsberoende |
| Högtemperatur | Behåller rejäl styrka till ungefär 815° C i lämplig tjänst |
| Oxidationsmotstånd | Bra oxidationsbeständighet upp till ca 980° C i lämpliga miljöer |
| Magnetisk beteende | I allmänhet mycket låg magnetisk permeabilitet i glödgat skick |
5. Varför använda Inconel för gjutning?
Gjutning är ofta det mest praktiska och ekonomiska sättet att tillverka Inconel-komponenter. Det finns flera skäl.
- Nästan nätform: Gjutning minimerar bearbetning, vilket är avgörande eftersom Inconel är svårt att skära.
- Komplex geometri: Interna kylkanaler, tunna väggar, och intrikata konturer kan tillverkas i ett stycke.
- Materialanvändning: Mindre skrot jämfört med smide eller bearbetning från stånglager.
- Legeringsflexibilitet: Gjutning kan producera legeringar som är svåra eller omöjliga att bearbeta, såsom vissa högvolym-fraktion gamma-prime-legeringar.
- Riktnings- och enkristallstrukturer: Avancerade gjuttekniker kan styra kornstrukturen för turbinblad, förbättra krypmotståndet.
- Reparation och byte: Gjutna komponenter kan ofta repareras genom svetsning eller rekonditioneras, förlängande livslängd.
- Kostnadseffektivt för små och medelstora partier: Verktygskostnader kan skrivas av över produktionskörningar, gör gjutning attraktiv för specialiserade delar.
6. Inconel gjutningsprocesser
Olika gjutprocesser är lämpliga för olika Inconel-applikationer.
Lämplig process beror på legeringskvaliteten, komponentstorlek, väggtjocklek, inre geometri, dimensionella krav, produktionsvolym, och krävde materiell integritet.
Bland de tillgängliga metoderna, investeringsgjutning är i allmänhet den viktigaste processen för komplexa precisionskomponenter.
Investeringsgjutning
Investeringsgjutning, även känd som gjutning, används i stor utsträckning för att tillverka komplexa Inconel-komponenter med nästan nätformig geometri.
Processen börjar med ett vaxmönster som återger den önskade komponentgeometrin.
Flera vaxmönster kan sättas ihop på ett löpsystem för att bilda ett gjutträd, varefter monteringen upprepade gånger beläggs med keramiskt slam och eldfast material för att skapa ett keramiskt skal.
Efter att skalet når den erforderliga tjockleken och styrkan, vaxet tas bort och skalet bränns. Smält Inconel hälls sedan i den uppvärmda keramiska formen.
Efter stelning, skalet tas bort, gjutgodset skärs från trädet, och efterföljande operationer såsom slipning, värmebehandling, CNC-bearbetning, och besiktning utförs.
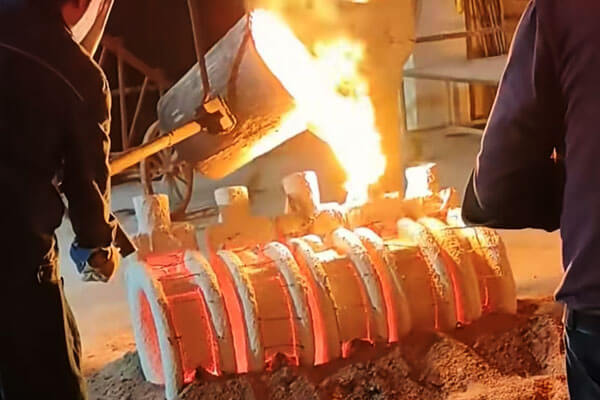
För Inconel-komponenter, investeringsgjutning erbjuder flera viktiga fördelar:
- Komplex geometri: Inre passager, böjda ytor, rev, chefer, och integrerade funktioner kan ofta inkorporeras direkt i gjutningen.
- Produktion med nära nät: Mindre bearbetningsmaterial krävs än med konventionell bearbetning av smidesmaterial.
- God dimensionell reproducerbarhet: Lämplig processkontroll kan ge konsekvent geometri över hela produktionsbatcher.
- Materiell effektivitet: Detta är särskilt värdefullt för dyra nickelbaserade legeringar.
- Minskad montering: Komplexa delar kan ofta tillverkas som en enda gjutning.
Grind- och matningssystemet måste utformas noggrant eftersom Inconel-legeringar kan vara känsliga för stelningskrympning och hetsprickbildning.
Det keramiska skalets termiska tillstånd är också viktigt eftersom det påverkar fyllningsbeteendet och stelningen.
Investeringsgjutning är särskilt lämplig för pumphjul, munkar, turbinrelaterade komponenter, komplexa ventil- eller pumpkomponenter, värmebeständiga höljen, och andra geometriskt komplexa delar där både materialprestanda och dimensionell precision är viktiga.
Vakuuminvesteringsgjutning
Vakuuminvestering kombinerar de geometriska fördelarna med investeringsgjutning med en kontrollerad lågtrycksmiljö under smältning och/eller gjutning.
Det är särskilt värdefullt för högpresterande nickelbaserade superlegeringar där kontroll av gaskontamination, oxidation, inneslutningar, och reaktiva legeringselement är viktiga.
Under vakuumsmältning, ugnsatmosfären kontrolleras för att minimera oönskade reaktioner mellan den smälta legeringen och den omgivande miljön.
Den smälta Inconel införs sedan i en keramisk investeringsform under kontrollerade förhållanden.
Vakuumbearbetning kan ge flera metallurgiska fördelar:
- Minskad interaktion med atmosfäriska gaser
- Bättre kontroll av oxidationskänsliga legeringselement
- Lägre risk för vissa gasrelaterade defekter
- Förbättrad kontroll av smältrenheten
- Större lämplighet för krävande flyg, energi, och högtemperaturkomponenter
Fördelarna beror starkt på ugnsdesign, vakuumnivå, legeringskemi, keramiskt system, hällövning, och processkontroll.
Vakuumgjutning eliminerar inte automatiskt defekter; mögelreaktioner, krympning, segregation, inneslutningar, och stelningsrelaterade defekter måste fortfarande kontrolleras genom korrekt ingenjörskonst och inspektion.
Vakuuminvesteringsgjutning är särskilt lämplig för hög integritet, högvärdiga Inconel-gjutgods där metallurgisk kvalitet är viktigare än att minimera initial processkostnad.
Centrifugalgjutning
Centrifugalgjutning använder kontrollerad rotationskraft för att fördela smält metall mot formväggen under stelning.
Processen är mest lämplig för komponenter med cylindrisk, ringformig, rörformig, eller rotationssymmetriska geometrier.
För lämpliga Inconel-komponenter, centrifugalgjutning kan erbjuda goda matningsegenskaper och kan hjälpa till att minska vissa inre defekter eftersom tätare smält metall tvingas mot det yttre området av formen medan vissa lättare inneslutningar eller gaser tenderar att migrera annorlunda under stelning.
Dock, centrifugalgjutning är mycket mindre flexibel än investeringsgjutning för mycket komplexa tredimensionella geometrier.
Den väljs därför i allmänhet enligt komponentgeometri snarare än enbart legeringspreferens.
Potentiella applikationer inkluderar:
- Ringar och ärmar
- Cylindriska skal
- Rörformade komponenter
- Rotationssymmetriska högtemperaturdelar
- Utvalda korrosionsbeständiga processkomponenter
Processparametrar såsom rotationshastighet, hälltemperatur, formtemperatur, väggtjocklek, och stelningshastigheten måste kontrolleras noggrant.
Felaktiga parametrar kan bidra till segregation, dimensionell variation, inneslutningar, eller oönskade mikrostrukturer.
För komplexa icke-axisymmetriska Inconel-komponenter, investeringsgjutning är vanligtvis mer praktiskt; för lämpliga rotationsgeometrier, centrifugalgjutning kan utgöra ett effektivt alternativ.
Sandgjutning
Sandgjutning använder en bunden sandform för att bilda komponentens yttre geometri.
Jämfört med investeringsgjutning, det ger i allmänhet större flexibilitet för stora komponenter och relativt låga produktionsvolymer, samtidigt som det kräver billigare verktyg.
För Inconel, dock, sandgjutning innebär ytterligare utmaningar.
Formytan, bindemedelssystem, permeabilitet, termisk beteende, hällningsförhållanden, och metall-mögelreaktion måste alla kontrolleras noggrant eftersom nickelbaserade superlegeringar är känsliga för kontaminering och gjutdefekter.
De främsta fördelarna med sandgjutning inkluderar:
- Lägre verktygsinvestering för komponenter med stora eller små volymer
- Förmåga att producera större gjutgods
- Flexibla formmått
- Praktisk för vissa prototyper, reparationsrelaterad produktion, och specialiserade komponenter
Dess begränsningar är lika viktiga. Jämfört med investeringsgjutning, sandgjutning ger generellt lägre ytkvalitet, mindre exakt dimensionell återgivning, och högre krav på bearbetning.
Komplexa tunnväggiga Inconel-komponenter är också svårare att tillverka konsekvent.
Av dessa skäl, sandgjutning beaktas normalt vid komponentstorlek, produktionsvolym, eller verktygsekonomi överväger behovet av mycket fina geometriska detaljer.
För komplex, Inconel-komponenter av högt värde som kräver hög dimensionell noggrannhet och geometri i nästan nätform, investeringsgjutning eller vakuuminvesteringsgjutning är i allmänhet det lämpligaste valet.
7. Ytbehandling och eftergjutning
Casting är bara början. Inconel-gjutgods kräver noggrant kontrollerad efterbearbetning för att uppnå slutliga egenskaper och ytkvalitet.
Värmebehandling
- Lösning glödgning – löser upp fällningar och homogeniserar mikrostrukturen.
- Åldrande – fäller ut förstärkningsfaser som gamma-prime och gamma-double-prime.
- Stressavlastning – minskar restspänningar från gjutning och bearbetning.
- HÖFT (Het isostatisk pressning) – applicerar hög temperatur och isostatiskt tryck för att stänga inre porositet. HIP är ofta avgörande för utmattningskritiska Inconel-gjutgods.
Ytbehandling
- Skjutblåsning – tar bort kalk och förbättrar ytans renhet.
- Betning och passivering – tar bort oxidskal och återställer korrosionsbeständigheten.
- Bearbetning – uppnår kritiska dimensioner, flänsytor, och tätningsytor.
- Slipning och polering – förbättrar ytfinishen för hygieniska eller aerodynamiska krav.
- Skjutning – inducerar kvarvarande kompressionsspänningar för att förbättra utmattningslivslängden.
- Beläggning – termiska barriärbeläggningar eller slitstarka beläggningar kan appliceras.
Inspektion och testning
- Visuell inspektion
- Dimensionell inspektion
- Färgning av penetrantinspektion (DPI)
- Röntgenundersökning (Röntgenstråle)
- Ultraljudsinspektion
- Kemisk analys
- Mekanisk testning
- Trycktestning
En rigorös kvalitetsplan säkerställer att gjutna Inconel-komponenter uppfyller de krävande kraven inom flyg- och rymdindustrin, kraftproduktion, och kemisk bearbetning.
8. Applikationer av gjutna Inconel-legeringar
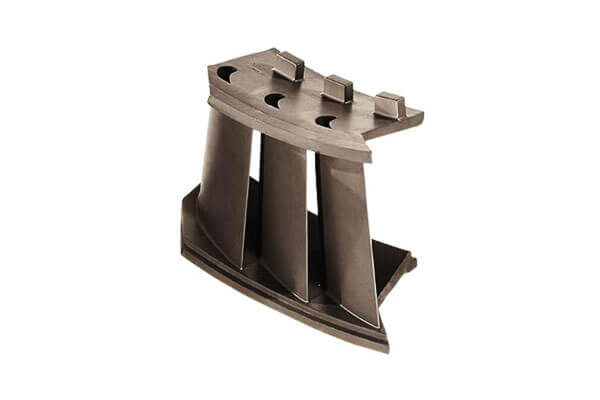
Turbin- och högtemperatureffektkomponenter
Gjutna nickelbaserade superlegeringar är allmänt förknippade med roterande och stationära komponenter vid hög temperatur.
Deras förmåga att bibehålla styrka och motstå krypning vid förhöjda temperaturer gör dem lämpliga för krävande termiska miljöer.
Typiska applikationer inkluderar turbinrelaterade hus, munstyckskomponenter, förbränningskomponenter, värmebeständiga konstruktionsdelar, och annan högtemperaturgasvägshårdvara, beroende på de specifika legerings- och designkraven.
Gjutna kvaliteter som Inconel 713C och 738 är särskilt relevanta där mekanisk prestanda vid förhöjd temperatur är ett primärt designkrav.
Utrustning för kemisk bearbetning
Inconel-legeringar är väl lämpade för kemiska miljöer där konventionella rostfria stål kan uppleva överdriven korrosion eller förlust av prestanda.
Gjutna komponenter kan inkludera:
- Ventilhus och flödeskontrollkomponenter
- Pumphus och pumphjulsrelaterade komponenter
- Kemiska bearbetningshus
- Munstycken och beslag
- Värmebeständiga processkomponenter
I tillämpningar som involverar klorider, syror, eller blandade kemiska miljöer, valet av legeringar måste noggrant anpassas till den faktiska processkemin snarare än att enbart förlita sig på en allmän "korrosionsbeständig" klassificering.
Olje- och gasutrustning
Olje- och gasutrustning kan stöta på kombinationer av högt tryck, förhöjd temperatur, klorider, sura miljöer, och erosiva vätskor.
Ocny 625 och relaterade nickellegeringar används därför i utvalda komponenter som kräver hög korrosionsbeständighet och mekanisk tillförlitlighet.
Potentiella applikationer inkluderar ventil och pumpkomponenter, tryckhaltiga delar, undervattensutrustning, och specialiserad hårdvara för flödeskontroll.
Marin- och offshore -utrustning
Havsvattenmiljöer utgör betydande korrosionsutmaningar på grund av kloridexponering och lokaliserade korrosionsmekanismer.
Lämpliga Inconel-kvaliteter kan ge starkt motstånd i marinmiljöer, särskilt där rostfria stål eller lägre legerade material har otillräcklig motståndskraft.
Gjutna komponenter kan användas i pumps, ventiler, grenrör, marina flödeskontrollsystem, och offshore processutrustning, förutsatt att legeringen väljs för de faktiska exponeringsförhållandena.
Flyg- och gasturbintillämpningar
Nickelbaserade superlegeringar är grundläggande tekniska material för högtemperaturflygsystem.
Gjutning gör att komplexa former kan integreras i en enda komponent samtidigt som de prestandaegenskaper som krävs för varmsektionsservice bibehålls.
Ansökningar kan inkludera turbinmunstycken, hårdvara för förbränning, strukturella varmsektionskomponenter, och andra specialiserade gasturbindelar.
Den exakta legeringen och gjutmetoden beror mycket på temperaturen, stress, oxidationsmiljö, och komponentgeometri.
Energi och industriell termisk utrustning
Gjutna Inconel-komponenter kan också användas i kraftgenereringssystem, industritugnar, värmebehandlingsutrustning, förbränningssystem, och högtemperaturbearbetningsmaskiner.
Den största fördelen är deras förmåga att bibehålla strukturell integritet under samtidig termisk värme, mekanisk, och kemiska belastningar.
9. Begränsningar för Inconel-gjutning
Även om Inconel-gjutning erbjuder utmärkt hållfasthet vid hög temperatur, korrosionsmotstånd, och komplex geometri, det innebär också betydande tillverkningsutmaningar.
Hög materialkostnad
Den första begränsningen är den relativt höga kostnaden för nickelbaserade superlegeringar.
Inconel innehåller stora mängder nickel tillsammans med dyra legeringsämnen som krom, molybden, niob, och, beroende på betyg, kobolt, volfram, tantal, eller andra tillägg.
På grund av detta höga materialvärde, gjutavkastning och materialutnyttjande är viktiga ekonomiska överväganden.
Överdriven gating och risering, bearbetningsbidrag, och gjutskrot kan ha en större kostnadseffekt än vad de skulle göra för konventionellt kolstål eller standardgjutgods av rostfritt stål.
Komplexa smält- och gjutkrav
Inconel-legeringar kräver i allmänhet mer kontrollerade smältnings- och gjutningsförhållanden än konventionella gjutlegeringar.
Deras höga smälttemperaturer och komplexa legeringskemi gör temperaturkontroll, atmosfärshantering, smälta renlighet, och kemisk sammansättning är särskilt viktig.
Under smältning och hällning, olämpliga processförhållanden kan öka risken för oxidation, inneslutningar, gasrelaterade defekter, eller förändringar i legeringskemin.
För vissa högpresterande nickellegeringar, vakuum eller annan smältning under kontrollerad atmosfär kan därför vara att föredra.
Solidifiering Segregation och gjutningsdefekter
Nickelbaserade superlegeringar kan uppvisa betydande mikrosegregering under stelning eftersom legeringselement fördelar sig mellan dendritiska och interdendritiska områdena.
Beroende på legering, oönskade faser såsom Laves faser, karbider, eller andra intermetalliska beståndsdelar kan bildas.
Vanliga gjutfel inkluderar:
- Krympporositet
- Gasporositet
- Oxid eller icke-metalliska inneslutningar
- Hett sprickbildning
- Felkörningar och kallstängningar
- Kemisk segregation
- Lokaliserad brist på sundhet
Dessa defekter kan minska duktiliteten, trötthetsmotstånd, korrosionsmotstånd, eller krypprestanda.
Följaktligen, grind, matning, formtemperatur, hällningsförhållanden, och stelningsbeteendet måste kontrolleras noggrant.
Svår bearbetbarhet
Inconel är betydligt svårare att bearbeta än många konventionella stål.
Dess höga styrka, låg värmeledningsförmåga, och stark arbetshärdande tendens koncentrerar värme och skärkrafter i bearbetningszonen.
Som ett resultat, CNC-bearbetning kan innebära:
- Högre verktygsslitage
- Lägre praktiska skärhastigheter
- Större skärkraftskrav
- Strängare arbetshållning och maskinstyvhet
- Ökad bearbetningstid och verktygskostnad
Av detta skäl, gjutningsdesignen bör optimeras för att producera den slutliga geometrin så nära nettoformen som praktiskt möjligt, medan bearbetning är reserverad för kritiska dimensioner, tätningsytor, trådar, hål, och andra funktionella funktioner.
Större värmebehandlingskomplexitet
Värmebehandling är ofta avgörande för att uppnå de egenskaper som krävs, men den korrekta cykeln är starkt beroende av legeringskvaliteten och dess avsedda användning.
I nederbördsförstärkta legeringar, parametrar som lösningens temperatur, kylningshastighet, åldringstemperatur, och åldringstiden påverkar direkt den resulterande mikrostrukturen och mekaniska egenskaperna.
En olämplig värmebehandlingscykel kan leda till oönskad fasbildning, otillräcklig förstärkning, överdriven spannmålstillväxt, eller förlust av korrosionsbeständighet.
Därför, Inconel-gjutgods kräver legeringsspecifik termisk bearbetning snarare än en generisk värmebehandlingsprocedur.
Högre inspektionskrav
Eftersom Inconel gjutgods ofta används i hög temperatur, högtryck, eller frätande tjänst, inre och ytintegritet kan vara föremål för strikta acceptanskriterier.
Besiktning kan innefatta kemisk analys, dimensionell inspektion, penetranttestning, radiografi, ultraljudstestning, CT -skanning, metallografisk undersökning, och verifiering av mekaniska egenskaper.
Den erforderliga inspektionsnivån ökar tillverkningstiden och kostnaden, men det är ofta viktigt för att demonstrera gjutningsintegritet och säkerställa tillförlitlig serviceprestanda.
Högre totala tillverkningskostnad
Kombinationen av dyr råvara, specialiserad smältutrustning, komplex gjutningskontroll, värmebehandling, svår bearbetning, och omfattande inspektioner gör Inconels gjutgods betydligt dyrare än många konventionella metallgjutgods.
Därför, Inconel-gjutning är i allmänhet mest motiverad när komponenten kräver en kombination av egenskaper som billiga legeringar inte kan tillhandahålla tillförlitligt.
För mindre krävande applikationer, rostfritt stål, legeringsstål, nickel-järnlegeringar, eller andra billigare material kan ge en mer ekonomisk lösning.
10. Välj LangHe Industry för Inconel-gjutning
Langhe Industry är en ISO-certifierad tillverkare tillhandahåller anpassade investeringsgjutnings- och CNC-bearbetningslösningar för komplexa metallkomponenter.
För Inconel-applikationer, LangHe kan integrera DFM-analys, gjutprocessutveckling, val av legering, Precision Investment Casting, värmebehandling, CNC-bearbetning, ytbehandling, och kvalitetsinspektion till ett samordnat tillverkningsarbetsflöde.
Det tekniska tillvägagångssättet fokuserar på att matcha tillverkningsprocessen till de faktiska kraven på komponenten.
För komplexa Inconel-gjutgods, detta inkluderar utvärdering av väggtjocklek, sektionsövergångar, gating och utfodring, bearbetningsbidrag, datumstrukturer, krav på värmebehandling, och inspektionskrav före produktion.
Kritiska funktionella egenskaper kan sedan CNC-bearbetas till erforderliga dimensions- och ytspecifikationer.
LangHe stöder anpassad produktion för prototyp, liten sats, och upprepa industriella komponenter, med den slutliga processen definierad enligt den valda Inconel-kvaliteten, komponentgeometri, servicevillkor, och tillämpliga kvalitetskrav.
Denna integrerade gjutnings- och bearbetningsmetod är särskilt värdefull för kunder som söker en färdig Inconel-komponent snarare än en rågjutning ensam.
11. Slutsats
Inconel-legeringar intar en viktig position bland högpresterande tekniska material eftersom de kombinerar hållfasthet vid hög temperatur, oxidationsmotstånd, korrosionsmotstånd, och långsiktig strukturell stabilitet.
Deras prestanda kommer från noggrant kontrollerade nickelbaserade metallurgiska system som innehåller krom och utvalda stärkande element som molybden, niob, aluminium, och titan.
För komplexa komponenter, gjutning ger en effektiv väg för att omvandla dessa högpresterande legeringar till nästan nätformade delar samtidigt som man minskar bearbetningen som krävs för svårkapbara nickellegeringar.
Investeringsgjutning är särskilt värdefullt för intrikata geometrier, medan vakuuminvesteringsgjutning är lämplig när strängare kontroll av smältrenhet och atmosfärisk kontaminering krävs.
Centrifugal- och sandgjutning har mer specialiserade applikationer baserat på komponentens geometri och storlek.
Dock, framgångsrik Inconel-gjutning beror på mycket mer än att välja legering.
Smältövning, mögeldesign, stelningskontroll, värmebehandling, bearbetning, och inspektion måste samverka för att uppnå de slutliga egenskaperna som krävs.
När dessa faktorer är ordentligt kontrollerade, gjutna Inconel-komponenter kan ge pålitlig prestanda i några av de mest krävande kemikalierna, termisk, energi, marin, och industriella tillämpningar för hög temperatur.
FAQ
Vad är skillnaden mellan Inconel och rostfritt stål?
Inconel-legeringar är nickel-krombaserade superlegeringar med högre nickelhalt och överlägsen högtemperaturhållfasthet, oxidationsmotstånd, och korrosionsbeständighet jämfört med rostfria stål.
Rostfria stål är järnbaserade legeringar med minst 10.5% krom.
Kan Inconel-legeringar gjutas?
Ja. Inconel-legeringar gjuts vanligtvis genom investeringsgjutning, vakuuminvesteringsgjutning, centrifugalgjutning, och sandgjutning.
Gjutning föredras ofta för komplexa former och för legeringar som är svåra att bearbeta.
Vilken Inconel-kvalitet är bäst för högtemperaturgjutning?
Det beror på applikationen. Ocny 718 används ofta för höghållfasthet, måttlig temperatur tjänst.
Ocny 625 ger utmärkt korrosionsbeständighet och god hållfasthet vid hög temperatur.
För de hetaste turbinsektionerna, gjutna legeringar såsom Inconel 738 eller enkristall nickelbaserade superlegeringar används ofta.
Är Inconel magnetisk?
De flesta Inconel-legeringar är austenitiska och väsentligen icke-magnetiska i glödgat tillstånd. Vissa kvaliteter kan bli lätt magnetiska efter kallbearbetning eller vissa värmebehandlingar.
Hur mycket kostar Inconel gjutning?
Inconel-gjutgods är dyrare än kolstål eller rostfritt stålgjutgods på grund av råmaterialkostnad, smältande komplexitet, och krav på efterbehandling.
Det slutliga priset beror på legeringskvalitet, delstorlek, komplexitet, kvantitet, inspektionsnivå, och leveranskrav.
Kan gjutna Inconel-komponenter svetsas?
Många gjutna Inconel-komponenter kan svetsas, men procedurerna måste kontrolleras noggrant.
Nederbördshärdade kvaliteter som t.ex 718 kräver ordentlig förvärmning, val av fyllmedel, och värmebehandling efter svets för att undvika sprickbildning.
Vad är HIP i Inconel gjutning?
HIP står för Hot Isostatic Pressing. Den använder hög temperatur och högt gastryck för att stänga inre porositet i gjutgods, förbättra densiteten, trötthetsliv, och mekaniska egenskaper.

