Laserskärning i rostfritt stål representerar ett transformativt framsteg inom modern tillverkning, som förenar den inneboende hållbarheten och korrosionsbeständigheten hos rostfritt stål med precisionen och effektiviteten hos avancerad laserteknik.
Sedan dess industriella antagande på 1970-talet, laserskärning har gått från enkel plåtbearbetning till en mycket raffinerad metod som kan producera intrikat, högtoleranskomponenter i ett brett utbud av rostfria stålkvaliteter och tjocklekar.
Drivs av krav på noggrannhet, hastighet, och minimalt materialavfall, denna teknik har blivit oumbärlig i industrier som flygindustrin, bil-, medicinsk utrustning, matbearbetning, och arkitektonisk design.
Utöver dess mekaniska fördelar, laserskärning i rostfritt stål stödjer digitala tillverkningstrender, erbjuder sömlös integration med CAD/CAM-system, Automatiserade produktionslinjer, och kvalitetskontrollsystem i realtid.
1. Vad är laserskärningsteknik?
Laserskärning är en icke-kontakt, termisk skärprocess med hög precision som använder en fokuserad, högeffekts laserstråle för att smälta, bränna, eller förånga material längs en definierad bana.
Det används ofta i industrier som sträcker sig från flyg- och bilindustrin till elektronik och medicinsk utrustning på grund av dess hastighet, noggrannhet, och flexibilitet.

Funktionsprincip
Kärnan, laserskärning innebär att rikta en koherent, högintensiv laserstråle på arbetsstyckets yta.
Laserstrålen genereras i en laserresonator, där ljusförstärkning sker genom stimulerad emission.
Strålen leds sedan genom en serie speglar eller fiberoptik till ett skärhuvud, där den är fokuserad till en liten, högenergiplats, ofta mindre än 0.3 mm i diameter.
När denna fokuserade stråle kommer i kontakt med materialytan, den värmer snabbt målområdet till dess smält- eller förångningspunkt.
Den intensiva lokaliserade energin får materialet att smälta, bränna, eller sublimera, låter lasern skära av arbetsstycket med minimal termisk distorsion.
Nyckelkomponenter
- Laserkälla: Vanliga laserkällor inkluderar fiberlasrar, CO₂-lasrar, och Nd:YAG-lasrar, var och en med olika våglängder och uteffekter skräddarsydda för specifika material och tjocklekar.
- Fokuseringsoptik: Precisionslinser eller speglar koncentrerar laserstrålen för att uppnå extremt hög effekttäthet (upp till 10⁶ W/cm²), avgörande för effektiv skärning.
- Assist Gas: En koaxial gasstråle (såsom syre, kväve, eller tryckluft) riktas längs laserstrålen för att avlägsna smält eller förångat material från skäret, säkerställa ett rent snitt.
Typen av hjälpgas påverkar också skärmekanismen och eggkvaliteten. - Rörelsekontrollsystem: CNC-styrda motorer flyttar laserhuvudet eller arbetsstycket längs programmerade banor, möjliggör komplexa former och intrikata mönster med repeterbarhet och snabbhet.
Mekanismer för laserskärning
Laserskärning fungerar via tre primära mekanismer, beroende på material och gas som används:
- Fusionsskärning (Smält och blås):
Lasern smälter materialet, och en inert hjälpgas (vanligen kväve) blåser bort det smälta materialet från skäret.
Denna metod ger ren, oxidfria kanter, idealisk för rostfritt stål och aluminium. - Reaktiv skärning (Flamskärning):
Använder syre som hjälpgas, laserstrålen initierar en exoterm reaktion med materialet, lägga till energi till skärprocessen och öka skärhastigheten, speciellt i kolstål.
Dock, det kan resultera i oxiderade kanter. - Sublimationsskärning:
Materialet förångas direkt från fast till gas utan att smälta. Denna metod är typisk för icke-metalliska material som plast, trä, och kompositer, erbjuder minimala värmepåverkade zoner.
2. Laserkällor som ofta används
Valet av laserkälla är en kritisk faktor för effektiviteten, kvalitet, och kostnadseffektiviteten för laserskärning i rostfritt stål.
Olika lasertyper varierar i våglängd, uteffekt, strålkvalitet, och operativa egenskaper, vilket gör dem lämpliga för specifika applikationer och materialtjocklekar.
De tre vanligaste laserkällorna som används vid skärning av rostfritt stål är CO₂-lasrar, fiberlasrar, och Och: YAG-lasrar.

CO₂-lasrar
- Våglängd: Cirka 10.6 mikrometer (μm)
- Driftsprincip: CO₂-lasrar är gaslasrar där en blandning av koldioxid, kväve, och heliumgaser exciteras elektriskt för att producera laserljus.
- Styrkor:
-
- Väletablerad teknik med årtionden av industriell användning.
- Höga uteffekter från några hundra watt till tiotals kilowatt, lämplig för skärning av tjockt rostfritt stål.
- Utmärkt balkkvalitet möjliggör exakta snitt med bra kantfinish.
- Begränsningar:
-
- Relativt stora och komplexa inställningar tack vare gashantering och laserkavitetsdesign.
- Kräver speglar för att styra laserstrålen, vilket resulterar i underhållsbehov och potentiella anpassningsproblem.
- Längre våglängd resulterar i mindre absorption av metaller, vilket kan minska skäreffektiviteten på reflekterande material som rostfritt stål.
- Ansökningar: Används ofta för att skära medelstora till tjocka rostfria stålplåtar, speciellt där hög effekt krävs.
Fiberlasrar
- Våglängd: Runt 1.07 mikrometer (μm)
- Driftsprincip: Fiberlasrar genererar laserljus via dopade optiska fibrer som pumpas av diodlasrar, producerar en koherent stråle som överförs genom själva fibern.
- Styrkor:
-
- Högre absorption i metaller på grund av kortare våglängd, gör fiberlasrar mer effektiva vid skärning av rostfritt stål.
- Kompakt, robust, och lågt underhåll eftersom det inte finns några speglar – strålleverans sker via fiberoptik.
- Utmärkt strålkvalitet med hög fokuseringsförmåga, möjliggör mycket fina skärningar och högre hastigheter.
- Vanligtvis mer energieffektiv med lägre driftskostnader.
- Längre driftslivslängder med mindre stilleståndstid.
- Begränsningar:
-
- Effekten är i allmänhet begränsad till flera kilowatt, även om högeffektfiberlasrar blir alltmer tillgängliga.
- Kan kräva andra inställningar eller hjälpgaskonfigurationer för mycket tjocka material jämfört med CO₂-lasrar.
- Ansökningar: Idealisk för skärning av tunn till medeltjock rostfritt stål, mikrobearbetning, och applikationer som kräver hög precision.
Och: YAG (Neodym-dopad Yttrium Aluminium Granat) Lasrar
- Våglängd: Cirka 1.06 mikrometer (μm)
- Driftsprincip: Solid-state lasrar där en Nd:YAG-kristall pumpas optiskt av blixtlampor eller dioder för att avge pulsade eller kontinuerliga laserstrålar.
- Styrkor:
-
- Kan ha mycket höga toppeffekter i pulsat läge, lämplig för precisionsskärning och mikrobearbetning.
- Bra strålkvalitet och förmåga att skära reflekterande material som rostfritt stål.
- Begränsningar:
-
- Generellt mindre effektivt och högre underhåll jämfört med fiberlasrar.
- Mindre fläckstorlekar och lägre medeleffekt begränsar deras användning vid kapning med stora volymer.
- Mer komplexa kyl- och underhållskrav.
- Ansökningar: Används ofta i specialtillämpningar, såsom mikroskärning, svetsning, eller märkning av rostfria delar där precision är avgörande.
3. Varför rostfritt stål kräver specialiserad skärning
Rostfritt stål, känd för sin utmärkta korrosionsbeständighet, mekanisk styrka, och estetisk överklagande, används i stor utsträckning inom branscher som flyg, medicinsk, bil-, matbearbetning, och arkitektur.
Dock, just dessa egenskaper som gör rostfritt stål önskvärt ger också unika utmaningar inom bearbetning och skärning.
Materialegenskaper hos rostfritt stål
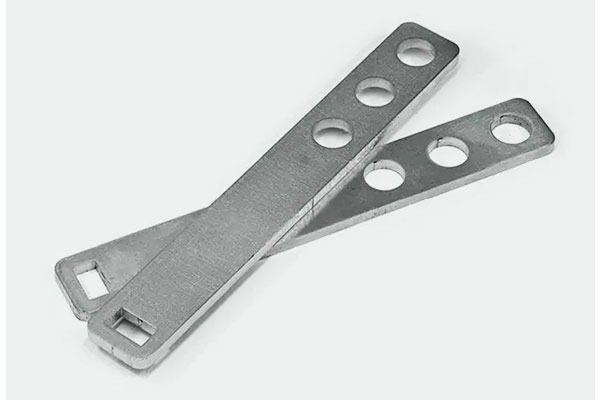
Rostfritt stål är inte en enskild legering utan en familj av järnbaserade legeringar med ett minimum av 10.5% krominnehåll. Dess unika egenskaper inkluderar:
- Hög reflektivitet: Speciellt vid de infraröda våglängder som används av många lasersystem, rostfritt stål reflekterar en betydande del av laserenergin,
gör initial strålkoppling svårare och kräver högre effekt eller specialiserade lasrar (TILL EXEMPEL., fiberlasrar med kortare våglängder). - Låg värmeledningsförmåga: Jämfört med kolstål eller aluminium, rostfritt stål leder inte bort värmen lika snabbt.
Detta kan leda till lokal överhettning om processen inte är optimerad, ökar risken för termisk distorsion eller dålig kantkvalitet. - Högsmältpunkt: Med ett smältområde på cirka 1 400–1 530°C, rostfritt stål kräver högre energitäthet för att initiera och upprätthålla skärning.
- Oxidbildning: Rostfria stål är benägna att bilda kromrika oxidskikt vid höga temperaturer.
Utan ordentlig gasskydd, detta kan påverka svetsbarheten och ytfinishen efterskärning.
Begränsningar för traditionella skärmetoder
Konventionella skärtekniker såsom klippning, sågning, eller mekanisk stansning möter flera begränsningar när de appliceras på rostfritt stål:
- Verktygslitage: Hårdheten och segheten hos rostfritt stål kan orsaka snabb verktygsnedbrytning.
- Burr formation: Mekaniska metoder lämnar ofta grader och ojämna kanter, kräver ytterligare gradningsoperationer.
- Värmepåverkade zoner (Had): Tekniker som plasma- eller syrebränsleskärning genererar breda HAZ, potentiellt förändra de metallurgiska egenskaperna nära skärkanten.
- Begränsad designflexibilitet: Mekaniska processer är mindre lämpliga för att skära komplexa geometrier eller snäva radier utan dyra verktyg.
Krav på precision och renlighet
Många industrier som använder rostfritt stål har stränga toleranser och estetiska standarder:
- Medicinsk utrustning: Kräv gradfri, kontamineringsfria snitt med minimal termisk förändring för att bevara biokompatibiliteten.
- Matbearbetningsutrustning: Kräver hygien, släta ytor som förhindrar bakterieuppbyggnad.
- Arkitektoniska paneler: Innebär ofta dekorativa ytor eller spegelpolerade ytor som inte får skadas eller oxideras under skärning.
Laserskärning, när den är korrekt konfigurerad, utmärker sig i att uppfylla dessa krav genom att tillhandahålla:
- Högdimensionell noggrannhet
- Minimal mekanisk deformation
- Rena, oxidfria kanter (speciellt när du använder kvävgas)
Ytkänslighet och ytkvalitet
Många rostfria stålkvaliteter används i polerat, borstad, eller mönstrade ytbehandlingar som måste bevaras under bearbetningen.
Mekaniska metoder riskerar att repa eller förvränga dessa ytor. Laserskärning, speciellt med fiberlasrar och kontaktlösa skärhuvuden, undviker mekanisk kontakt och bevarar ytintegriteten.
4. Specifika överväganden för rostfritt stål
Austenitiska betyg (304, 316)
- Cutting utmaningar: Hög duktilitet leder till gradbildning; optimerat kvävetryck (2 MPA) och 1.5 kW fiberlasereffekt minimera gradhöjden till <0.05mm.
- Livsmedelsindustrins applikationer: 316L skuren med kväve uppfyller FDA-standarder, med ytjämnhet Ra < 0.8μm för farmaceutisk utrustning.
Martensitiska betyg (410, 420)
- Hårdhet Inverkan: 420 rostfritt stål (40 Hrc) kräva 20% högre lasereffekt än 304 på grund av ökad värmeledningsförmåga.
- Verktygsapplikationer: 410 skära med syre kl 1.2 m/min ger eggar lämpliga för knivblad, med kantvinklar på 8-12° möjliga.
Nederbördshärdande grader (17-4 PH)
- Värmebehandlingskänslighet: Skärning i lösningsglödgat tillstånd (Villkor a) förhindrar härdning i HAZ. Post-cut åldring (H900) återställer draghållfasthet till 1,310 MPA.
- Användning av flyg: 17-4 PH bränsletankkomponenter skurna med 5kW fiberlasrar visas <0.1mm dimensionsavvikelse, uppfyller AS9100D-standarderna.
5. Viktiga processparametrar vid laserskärning i rostfritt stål
Att uppnå högkvalitativa skärningar i rostfritt stål med laserteknik är beroende av noggrann kontroll av flera kritiska processparametrar.
Dessa parametrar påverkar skärkvaliteten, hastighet, kantfinish, värmevärdad zon (Had), och total effektivitet.

Laserkraft
- Definition: Laserstrålens uteffekt, vanligtvis mätt i watt (W) eller kilowatt (kW).
- Inverkan: Högre lasereffekt möjliggör skärning av tjockare material och snabbare skärhastigheter.
Dock, överdriven kraft kan orsaka överdriven smältning, förhalning, eller en bredare värmepåverkad zon. - Typiskt sortiment: För rostfritt stål, lasereffekten sträcker sig från några hundra watt (för tunna ark) fram till 10 kW eller mer (för tjocka tallrikar).
Skärhastighet
- Definition: Hastigheten med vilken laserhuvudet eller arbetsstycket rör sig i förhållande till varandra, vanligtvis i millimeter per sekund (mm/s) eller meter per minut (m/min).
- Inverkan: Ökad hastighet förbättrar produktiviteten men kan minska skärkvaliteten om laserenergin är otillräcklig för att helt penetrera materialet.
För låg hastighet leder till för hög värmetillförsel och dålig kantkvalitet. - Optimering: Måste balanseras med laserkraft och materialtjocklek för rena snitt utan slagg eller slagg.
Assist gastyp och tryck
- Typ:
-
- Syre (O₂): Används vanligtvis för reaktiv skärning av rostfritt stål, främjar oxidation och förbättrar skäreffektiviteten.
- Kväve (N₂): Används för inert skärning för att förhindra oxidation, ger renare kanter utan missfärgning.
- Tryckluft: Används ibland som ett kostnadseffektivt alternativ men kan orsaka oxidation.
- Tryck: Typiskt sträcker sig från 0.5 till 20 bar beroende på gastyp och materialtjocklek.
- Inverkan: Gastryck hjälper till att blåsa ut smält metall ur snittet, påverkar skärkvaliteten, kantfinish, och värmetillförsel.
Fokusposition
- Definition: Den relativa positionen för laserstrålens fokuspunkt i förhållande till materialytan.
- Inverkan: Korrekt fokuspositionering är avgörande för optimal energitäthet vid skärzonen. Fokus kan ställas in:
-
- Vid materialytan,
- Lite ovanför (ofokuserad),
- Något under ytan.
- Effekt: Felaktig fokus orsakar dålig penetration, bred skåra, eller överdriven smältning.
Pulsfrekvens och varaktighet (för pulserande laser)
- Pulsfrekvens: Antal laserpulser per sekund (HZ).
- Pulslängd: Längden på varje laserpuls (mikrosekunder eller nanosekunder).
- Inverkan: Styr energin som levereras per puls. Hög frekvens med korta pulser kan minska värmetillförseln, fördelaktigt för tunna rostfria stål eller precisionssnitt.
Stand-off avstånd
- Definition: Avståndet mellan laserskärhuvudets munstycke och materialytan.
- Inverkan: För nära kan skada munstycket eller orsaka stänk; för mycket minskar gasjets effektivitet och skärkvalitet.
- Typiskt sortiment: 0.5 till 2 mm för kapning av rostfritt stål.
Kerf Bredd
- Definition: Bredden på materialet som tas bort av laserstrålen.
- Inverkan: Påverkar dimensionell noggrannhet och materialutnyttjande.
- Påverkande faktorer: Laserfläckstorlek, driva, och skärhastighet.
6. Fördelar med laserskärning i rostfritt stål
Laserskärning har blivit en av de föredragna metoderna för bearbetning av rostfritt stål på grund av dess många fördelar jämfört med traditionella skärtekniker.

Precision och högkvalitativa skärningar
- Minsta hackbredd: Laserskärning ger ett extremt smalt skär (bredd), ofta mindre än 0.2 mm, vilket resulterar i minimalt materialspill och snävare toleranser.
- Rengör kanter: Den värmepåverkade zonen (Had) är mycket liten, minskar vridning och distorsion.
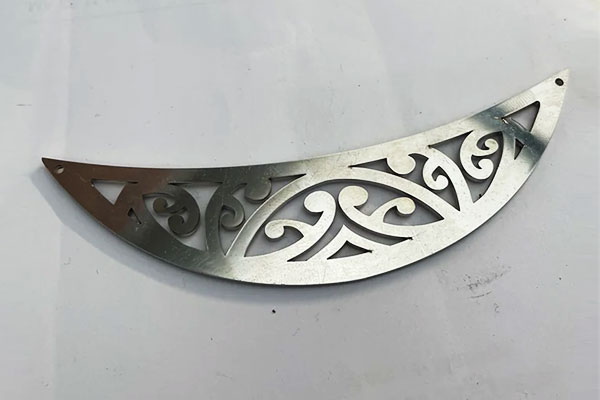
Kanterna är vanligtvis släta och fria från grader, eliminerar ofta behovet av sekundär efterbehandling. - Komplexa geometrier: Laserstrålar kan styras exakt med CNC-system, möjliggör skärning av intrikata former, fina detaljer, och skarpa hörn som är svåra att uppnå med mekaniska metoder.
Hastighet och effektivitet
- Snabb bearbetning: Laserskärning kan arbeta med höga hastigheter, speciellt på tunna till medeltjocka rostfria stålplåtar (upp till ~15 mm), avsevärt minska produktionstiderna.
- Automatiseringskompatibilitet: Integration med CNC och robotsystem möjliggör kontinuerlig, obevakad operation, förbättra genomströmningen och minska arbetskostnaderna.
- Minskad installationstid: Den beröringsfria naturen innebär att det inte finns något verktygsslitage eller mekaniska inställningsändringar, möjliggör snabb växling mellan olika skärjobb.
Mångsidighet och flexibilitet
- Brett tjockleksområde: Laserskärningssystem kan hantera rostfria stålplåtar från mycket tunna folier till flera centimeter tjocka med lämpliga effektinställningar och hjälpgaser.
- Flera gasalternativ: Användning av olika hjälpgaser (kväve, syre, luft) gör det möjligt att skräddarsy skärprocesser för att optimera hastigheten, kantkvalitet, och oxidationskontroll.
- Materiell kompatibilitet: Förutom rostfritt stål, lasrar kan skära en mängd olika metaller och icke-metaller med mindre justeringar, ger mångsidighet för blandade produktionslinjer.
Kostnadseffektivitet
- Minskat materialavfall: Smala snitt och hög noggrannhet minskar skrothastigheten.
- Lägre arbetskostnader: Automatisering minskar behovet av manuell hantering och ingrepp.
- Minimal verktygsslitage: Eftersom skärning sker med en laserstråle, det finns ingen fysisk kontakt med verktyg eller slitage, sänka underhållskostnaderna.
- Energieffektivitet: Moderna fiberlasrar förbrukar mindre ström jämfört med traditionell mekanisk skärning, bidrar till totala driftskostnadsbesparingar.
Miljö- och säkerhetsfördelar
- Icke-kontaktprocess: Minimerar mekanisk påfrestning på materialet och minskar arbetsplatsrisker relaterade till vassa verktyg eller skärskräp.
- Renare process: Genererar mindre damm och buller jämfört med plasma eller mekanisk skärning.
- Minskad användning av förbrukningsvaror: Till skillnad från slipande skärmetoder, laserskärning kräver inte förbrukningsbara blad eller skivor, minskning.
Förbättrade design- och innovationsmöjligheter
- Snabb prototyp: Förmågan att snabbt och exakt skära komplexa former påskyndar designiterationer och produktutveckling.
- Anpassning: Små satser eller specialbeställningar är genomförbara och kostnadseffektiva på grund av minimala verktygsändringar.
- Tillverkning av mikro- och finfunktioner: Laserskärning kan ge extremt fina snitt som lämpar sig för högprecisionstillämpningar inom elektronik, medicinsk utrustning, och dekorativa delar av rostfritt stål.
7. Begränsningar och utmaningar för laserskärning i rostfritt stål
Medan laserskärning erbjuder många fördelar för bearbetning av rostfritt stål, det ger också vissa begränsningar och utmaningar som måste hanteras noggrant för att säkerställa optimala resultat.
Tjockleksbegränsningar
- Minskad effektivitet på tjocka material: Laserskärning är mest effektiv för tunna till medeltjocka rostfria stålplåtar, vanligtvis upp till 15–20 mm.
Att skära tjockare sektioner kräver högre laserkraft och lägre hastigheter, vilket kan öka kostnader och handläggningstider. - Värmevärdad zon (Had) Tillväxt: När tjockleken ökar, värmetillförseln som behövs för att smälta genom materialet stiger, orsakar en större HAZ.
Detta kan leda till termisk distorsion, metallurgiska förändringar, och försämrad kantkvalitet.
Ytreflektivitet och materialkvalitet
- Hög reflektivitet: Rostfritt ståls reflekterande yta kan orsaka laserstrålereflektion, leder till ineffektivitet, instabil skärning, eller till och med skada på laseroptik.
Fiberlasrar dämpar detta mer effektivt än CO₂-lasrar men kräver fortfarande noggrann parameterinställning. - Materialvariation: Variationer i rostfritt ståls sammansättning, ytfin, eller beläggningar kan påverka laserabsorption och skärkvalitet, kräver processjusteringar.
Kantkvalitet och slaggbildning
- Slagg på skurna kanter: Felaktigt gasval eller otillräckligt hjälpgastryck kan få smält material att fästa vid den skurna kanten (slagg), som kräver sekundär rengöring eller slipning.
- Stråk och strävhet: Vid högre skärhastigheter eller tjockare material, ränder eller grova kanttexturer kan utvecklas, påverkar estetik eller mekanisk passform.
Assistera gasval och kostnader
- Gasberoende: Valet av hjälpgas (kväve, syre, eller luft) påverkar skärkvaliteten avsevärt, hastighet, och oxidation:
-
- Syre: Främjar snabbare skärning med oxidation men kan orsaka grövre, oxiderade kanter.
- Kväve: Ger rent, oxidfria kanter men är dyrare och kan minska skärhastigheten.
- Luft: Ett kostnadseffektivt alternativ men mindre jämn kvalitet.
- Driftskostnader: Gaser med hög renhet, speciellt kväve, bidra till ökade driftskostnader.
Utrustning och underhåll
- Hög initial investering: Avancerade laserskärmaskiner, speciellt högeffektfiberlasrar, kräver betydande kapitalinvesteringar.
- Optikkänslighet: Laseroptik är känslig för föroreningar och skador från reflekterade strålar eller damm, kräver regelbundet underhåll och anpassning.
- Skicklig drift: Optimal laserskärning kräver utbildade operatörer och ingenjörer för att hantera parametrar, felsöka problem, och utföra förebyggande underhåll.
Termiska effekter och distorsion
- Termiska spänningar: Koncentrerad laservärme kan inducera termiska spänningar som orsakar skevhet, speciellt i tunna eller intrikat skurna delar av rostfritt stål.
- Mikrostrukturella förändringar: Långvarig exponering för värme kan förändra rostfritt ståls mikrostruktur nära skärkanten, påverkar korrosionsbeständigheten och mekaniska egenskaper.
Begränsningar i att skära komplexa 3D-former
- Främst 2D-skärning: De flesta laserskärningssystem är optimerade för platta ark eller enkla 3D-konturer.
Komplexa 3D-former eller tjocka sektioner kräver ofta alternativa metoder som lasersvetsning eller 5-axlig laserbearbetning. - Begränsat penetrationsdjup: Laserns brännvidd och kraft begränsar skärdjup och vinkel, begränsar mångsidigheten för vissa applikationer.
8. Tillämpningar av laserskärning i rostfritt stål
Laserskärning av rostfritt stål har blivit en viktig teknik inom olika industrier på grund av dess precision, hastighet, och mångsidighet.
Dess förmåga att producera intrikata mönster med högkvalitativa kanter gör den idealisk för många tillverknings- och tillverkningsapplikationer.

Bilindustri
- Komponenttillverkning: Laserskärning används ofta för att tillverka exakta delar till bilmotorer, avgasningssystem, och chassikomponenter från rostfria stålplåtar och plåtar.
- Prototyper och anpassning: Tekniken möjliggör snabb prototypframställning och kundanpassade delar med komplexa geometrier, hjälper fordonsingenjörer att testa konstruktioner snabbt och effektivt.
- Dekorativa element: Laserskärning möjliggör skapandet av intrikata trim, märken, och grillar med rena kanter och detaljerade mönster.
Flyg- och luftfart
- Strukturella komponenter: Rostfria delar för flygplansramar, motorer, och landningsställ kräver ofta hög hållfasthet och korrosionsbeständighet, uppnås genom precisionslaserskärning.
- Viktminskning: Laserskärningens förmåga att producera lätt, komplexa former hjälper flygindustrin att optimera strukturell integritet samtidigt som vikten minimeras.
- Täta toleranser: Flyg- och rymdkomponenter kräver stränga toleranser och jämna ytbehandlingar, som laserskärning konsekvent kan leverera.
Tillverkning av medicinsk utrustning
- Kirurgiska instrument: Laserskärning i rostfritt stål är avgörande för att tillverka skarpt, steril, och exakta kirurgiska verktyg som skalpeller, tång, och sax.
- Implantat och proteser: Laserskärning möjliggör produktion av intrikat, biokompatibla implantat och proteskomponenter med exakta specifikationer.
- Medicinsk utrustning: Laserskärning används för att tillverka hus och delar för diagnostik- och behandlingsapparater, där noggrannhet och renlighet är avgörande.
Arkitektur och konstruktion
- Dekorativa paneler: Laserskärning tillåter arkitekter att skapa komplexa, konstnärliga paneler i rostfritt stål, skärmar, och fasader som kombinerar estetik med hållbarhet.
- Strukturella element: Precisionsskärning av rostfria komponenter för stödkonstruktioner, parentes, och fixturer förbättrar byggkvaliteten och säkerheten.
- Anpassade armaturer och beslag: Skräddarsydda rostfria element som trappräcken, balustrader, och skyltar drar nytta av laserskärningens flexibilitet.
Mat- och dryckesindustri
- Sanitär utrustning: Rostfritt ståls korrosionsbeständighet gör den idealisk för hygieniska miljöer. Laserskärning används för att tillverka tankar, rör, och bearbetningsutrustning som uppfyller stränga renhetsstandarder.
- Förpackningsmaskiner: Precisionsskurna delar i rostfritt stål förbättrar tillförlitligheten och effektiviteten hos livsmedelsförpackningar och tappningsmaskiner.
- Dekorativa och funktionella komponenter: Specialanpassade laserskurna element i rostfritt stål används i köksmaskiner och kommersiell matserviceutrustning.
Elektronik och elektrisk industri
- Kapslingar och höljen: Laserskärning ger exakta höljen i rostfritt stål för elektroniska enheter, ger skydd och värmebeständighet.
- Mikrotillverkning: Små, detaljerade komponenter som kopplingar, kontakter, och skärmande delar drar nytta av laserskärningens noggrannhet och repeterbarhet.
- Kylflänsar och kylsystem: Anpassade laserskurna delar av rostfritt stål hjälper till att hantera värmeavledning i elektroniska sammansättningar.
Konst och specialtillverkning
- Skulptur och konstinstallationer: Konstnärer utnyttjar laserskärning för intrikata rostfria mönster och mönster som skulle vara svåra eller omöjliga att uppnå med traditionella metoder.
- Anpassade smycken och accessoarer: Laserskärning möjliggör detaljerade och ömtåliga delar av rostfritt stål med släta kanter och komplexa former.
- Skyltning och varumärke: Företag använder laserskurna skyltar och logotyper i rostfritt stål för hållbarhet och en professionell finish.
9. Kvalitetskontroll och standarder
Att säkerställa högsta kvalitet vid laserskärning i rostfritt stål innebär rigorös kontroll av dimensionsnoggrannheten, kantkvalitet, och materiell integritet.
Att följa internationella standarder och använda avancerade testmetoder är avgörande för tillförlitliga och konsekventa resultat.
Dimensionell noggrannhet
- Toleransintervall:
Laserskärning av rostfritt stål uppnår snäva toleranser beroende på materialtjocklek. För tunna ark (1–3 mm), typiska dimensionstoleranser är ±0,1 mm.
För tjockare tallrikar allt från 10 till 20 mm, toleranserna vidgas till ±0,3 mm, i enlighet med ISO 2768-m (medel toleransgrad).
Dessa standarder säkerställer att delar uppfyller designspecifikationerna för exakt montering och funktion. - Edge kvalitetsklasser:
Enligt I ISO 9013, Kantkvaliteten klassificeras efter ytjämnhet (Ra):
-
- Klass 1: Ra < 2.5 μm, lämplig för högprecisionstillämpningar som medicinsk utrustning och flygkomponenter.
- Klass 2: Ra < 5 μm, används vanligtvis i allmänna industriella tillämpningar där måttlig ytfinish är acceptabel.
Icke-förstörande testning (Ndt)
- Visuell inspektion:
Använder förstoring från 10x till 50x, operatörer undersöker skärkanter för grader, slaggavlagringar, oxidation, och andra ytdefekter.
Detta steg säkerställer att ytintegriteten uppfyller estetiska och funktionella krav innan vidare bearbetning eller montering. - Ultraljudstestning:
För tjockare rostfria stålsorter som 316L at 10 mm tjocklek, ultraljudsinspektion med 5 MHz-sonder används för att detektera underjordiska defekter inom den värmepåverkade zonen (Had).
Denna metod kan identifiera brister så små som 0.2 mm, tillhandahålla ett kritiskt kvalitetssäkringssteg i säkerhetskritiska applikationer. - Korrosionsprovning:
Korrosionsbeständighet är avgörande för komponenter i rostfritt stål, särskilt i hårda miljöer.
-
- ASTM B117 Saltspraytester visar att delar som laserskurits med kvävgas uppvisar överlägsen korrosionsbeständighet, stå emot över 500 timmar utan betydande försämring i 304 rostfritt stål.
- Däremot, syre-assisterade skärsår vanligtvis bestå runt 300 timmar innan korrosionsskyltar uppträder. Detta understryker vikten av att minska gasvalet för hållbarhet och livslängd.
10. Jämförelse med andra skärmetoder
Vid val av skärteknik för rostfritt stål, det är viktigt att utvärdera olika metoder baserat på precision, hastighet, kosta, kvalitet, och lämplighet för specifika tillämpningar.
Nedan är en omfattande jämförelse av laserskärning med andra vanliga skärtekniker: plasmaskärning, vattenskärning, och mekanisk skärning.
| Kriterier | Laserskärning | Plasmaskärning | Vattenskärning | Mekanisk skärning |
| Precision & Kantkvalitet | Mycket hög precision; rena, släta kanter | Måttlig precision; grövre kanter | Högprecision; släta kanter | Låg till måttlig; kanten kan kräva efterbehandling |
| Hastighet | Hög för tunn till medeltjocklek | Mycket hög, speciellt för tjocka metaller | Måttlig till långsam | Långsamt till måttligt |
| Materialtjocklekskapacitet | Upp till ~20 mm (beror på laserkraft) | Fram till 50 mm eller mer | Mycket tjocka material möjliga (100+ mm) | Begränsad av verktygets styrka |
| Värmepåverkad zon (Had) | Minimal till måttlig, beroende på kraft | Större HAZ | Ingen (kallskuren process) | Ingen |
| Driftskostnad | Måttlig (energi + underhåll) | Låg till måttlig | Måttlig till hög | Låg |
| Lämpliga applikationer | Plåt, intrikata mönster, tunn till medeltjock | Tjocka tallrikar, tung tillverkning, grova snitt | Tjocka material; material som är känsliga för värme | Enkla snitt, grov formning, tjocka material |
| Proffs | Utmärkt precision; minimal materialförvrängning; snabbt för tunna ark | Effektiv för tjocka metaller; snabbare skärning på tjocka plåtar | Ingen termisk distorsion; kan skära nästan vilket material som helst | Låg kostnad; enkel utrustning |
| Nackdelar | Begränsad kapacitet för tjocka material; reflekterande rostfritt stål kan vara utmanande | Lägre kantkvalitet; betydande HAZ; inte idealisk för fina snitt | Långsammare än laser; högre förbrukningskostnader; våt process | Begränsad precision; långsam; verktygslitage; begränsad till enkla former |
11. Slutsats
Rostfritt stål laserskärning står i skärningspunkten av precisionsteknik och modern tillverkningsinnovation.
Med förmågan att leverera snabbt, rena, och mycket exakta resultat, det har blivit oumbärligt inom flera branscher.
Allt eftersom tekniken utvecklas, antagandet av smarta lasersystem och hållbara metoder kommer att fortsätta att tänja på gränserna för vad som är möjligt inom metalltillverkning.
Vanliga frågor
Vilken tjocklek på rostfritt stål kan skäras med laser?
Det beror på lasereffekten:
- Fram till 6 mm: 1–2 kW fiberlasrar hanterar tunna ark med hög precision.
- 6–12 mm: 3–6 kW lasrar används vanligtvis.
- 12–25 mm: Kräver 6–10 kW+ fiberlasrar med rätt hjälpgas och optik.
Notera: Kantkvalitet och hastighet kan minska när tjockleken ökar.
Kan laserskärning orsaka kantoxidation på rostfritt stål?
Bara om syre används som hjälpgas. För att undvika oxidation och missfärgning:
- Använda kväve som en inert gas.
- Detta ger ljus, rena kanter, idealisk för estetiska eller korrosionskänsliga applikationer (TILL EXEMPEL., medicinsk, utrustning).
Vilka är typiska toleranser för laserskurna delar av rostfritt stål?
Toleranser varierar beroende på tjocklek:
- ± 0,1 mm för 1–3 mm tjocka plåtar.
- ±0,2–0,3 mm för 10–20 mm plattor.
Standarder som ISO 2768-m och I ISO 9013 definiera allmänna och fina toleransklasser.