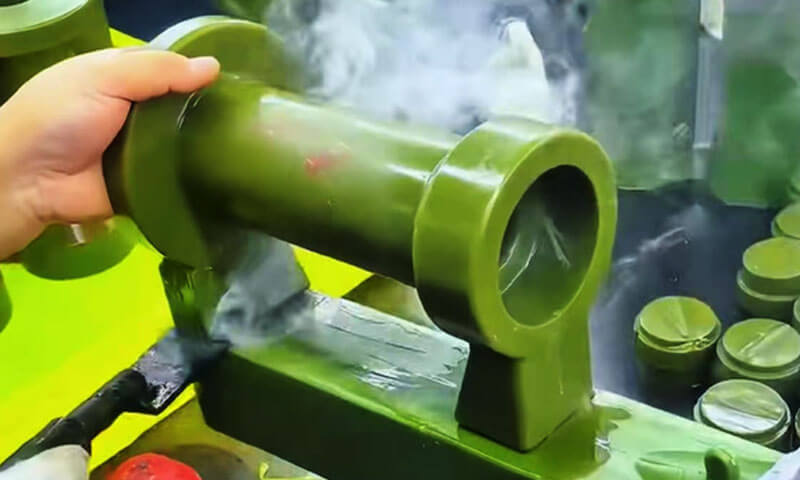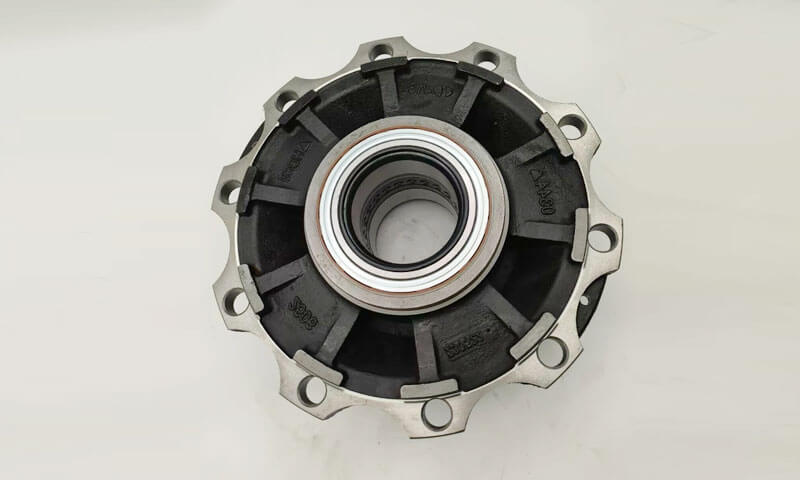
Hjul- och skivgjutgods representerar en stor kategori av roterande konstruktionskomponenter som används i stor utsträckning i bromssystem för bilar, mekanisk transmissionsutrustning, gruvmaskiner och marina kraftaggregat.
Typiska produkter inkluderar svänghjul, bromsskivor, remskivor, hjulnav, växelskivor och bromstrummor.
Alla dessa delar delar identiska strukturella egenskaper som axelsymmetriska roterande kroppar: ett tjockt centralt nav som bildar framträdande heta fläckar, övergångsförbindningsbanor mellan nav och yttre fälgar, och tunnväggiga yttre omkretskanter.
Den drastiska skillnaden i väggtjocklek medför inneboende metallurgiska utmaningar, inklusive krympningporositet koncentrerad inuti nav, ändytans skevningsdeformation, termiska spänningssprickor, kylningstendens på tunna partier, ojämn periferisk hårdhet, slagginslutningar och gasporer.
Kärnfilosofin för processdesign ligger i att reglera stelningssekvenser via stigare, kylningar och optimerade gating-layouter för att realisera riktad stelning eller proportionell stelning på begäran.
Sandgjutning har blivit den dominerande tillverkningsvägen för medelstora till stora hjul & skivgjutgods med små och medelstora produktionsvolymer på grund av dess flexibla verktyg, låg förskottsinvestering och stark anpassningsförmåga till olika geometrier.
1. Strukturella egenskaper och gjutningsutmaningar för hjul- och skivkomponenter
Hjul- och skivgjutningar är typiska roterande strukturella komponenter kännetecknas av axelsymmetrisk geometri, stora skillnader i snitttjocklek, och komplext värmeöverföringsbeteende under stelning.
Även om dessa komponenter i allmänhet har relativt enkla yttre former, deras interna gjutkvalitet är starkt beroende av interaktionen mellan geometrin, smält metallflöde, och stelningskontroll.
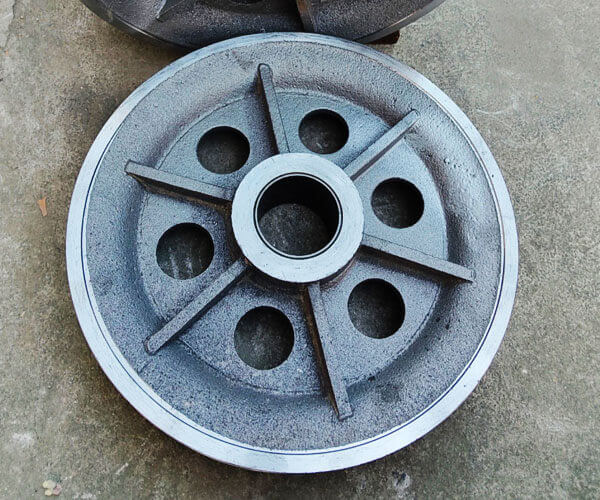
Typiska strukturella egenskaper hos hjul- och skivgjutgods
Ett hjul eller skivgjutning kan generellt delas in i tre funktionella regioner: navet, skivan/webbdelen, och den yttre kanten.
De centralt nav är vanligtvis den tjockaste sektionen och ger anslutningspunkten för axlar, skål, bultar, eller transmissionssystem.
På grund av dess stora volym och långsamma kylningshastighet, navet blir den huvudsakliga termiska hotspot under stelning.
Flytande metall i denna region förblir smält längre än omgivande områden, orsakar en hög risk för krympdefekter om tillräcklig utfodring inte tillhandahålls.
De skiva eller webbsektion förbinder navet med den yttre fälgen och är ansvarig för att överföra mekaniska belastningar samtidigt som en lätt konstruktion bibehålls.
Detta område innehåller ofta gradvisa eller krökta tjockleksövergångar. Felaktig övergångsdesign eller ojämn kylning kan generera kvarvarande spänningar, distorsion, och het sprickor.
De yttre kant har vanligtvis en mindre tvärsnittstjocklek och kyls snabbare än navet.
Överdriven kylning av detta område kan orsaka för tidig stelning innan navet har avslutat matningen, leder till inre porositet och ojämna mekaniska egenskaper.
Förhållandet mellan dessa tre regioner bestämmer det övergripande gjutningsbeteendet:
- Navet tenderar att förbli varmt och kräver effektiv matning.
- Skivan kräver balanserad kylning för att förhindra deformation.
- Fälgen kräver kontrollerad stelning för att undvika för tidig frysning.
Därför, framgångsrik gjutningsdesign måste uppnå en kontrollerad termisk gradient från de yttre regionerna mot den centrala matningszonen.
Stora gjutningsutmaningar för hjul- och skivkomponenter
Hjul- och skivgjutningar involverar komplext termiskt beteende på grund av deras typiska struktur tjocka nav, tunna nät, och yttre fälgar.
De stora skillnaderna i snitttjocklek skapar ojämn stelning, matningssvårigheter, och stresskoncentration.
Följande tabell sammanfattar de stora gjutningsutmaningarna och motsvarande kontrollmetoder.
| Gjututmaning | Orsak och mekanism | Typiska defekter eller risker | Rekommenderade kontrollåtgärder |
| Krympporositet i Hub Thermal Hot Spot | Det centrala navet har den största sektionstjockleken och den längsta stelningstiden. Eftersom omgivande områden fryser tidigare, matningskanalerna kan bli blockerade, förhindrar flytande metallkompensation för stelningskrympning. | Inre krymphåligheter, mikroporositet, minskad utmattningsstyrka, dåliga resultat av ultraljudsinspektion. | Använd riktad stelningsdesign; optimera stigarstorlek och placering; använd isolerade/exotermiska stigare, yttre frossa, och korrekt hälltemperaturkontroll. |
| Ojämn kylning och termisk spänningsbildning | Tunna kant- och webbsektioner kyls snabbare, medan det tjocka navet förblir varmt under en längre period. Olika kylhastigheter skapar termiska gradienter och ojämn kontraktion. | Heta sprickor, restspänning, diskvridning, förlust av rundhet, bearbetningsförvrängning, dynamisk obalans. | Optimera gjutningsorienteringen, formstyvhet, kylförhållanden, och applicera stressavlastande värmebehandling för precisionskomponenter. |
Ofullständig fyllning av tunna skivor och webbsektioner |
Tunna sektioner förlorar snabbt värme under formfyllning. Om smält metalls temperatur sjunker under den kritiska fyllningstemperaturen, fullständig hålighetsfyllning blir svår. | Felaktiga, kyla, ofullständiga kanter, dålig ytkvalitet. | Optimera portplatsen, fyllningshastighet, hälltemperatur, och använd smidiga lågturbulensfyllningssystem som ringformade sidoportar eller bottenfyllningar. |
| Gasporositet och icke-metalliska inneslutningar | Turbulent flöde av smält metall orsakar luftindragning, oxidation, slaggblandning, och mögelerosion. Stora hällvolymer ökar riskerna för inkludering. | Blåshål, porositet under ytan, oxiddefekter, slagginslutningar, minskad utmattningsprestanda. | Använd grindsystem med låg turbulens, keramiska skumfilter, effektivt slaggborttagning, rätt mögelpermeabilitet, och stabila hällmetoder. |
| Dimensionell distorsion och bearbetningsinstabilitet | Ojämn sammandragning under kylning orsakar inre spänningsackumulering. Det heta navet begränsar krympningen av kallare fälgsektioner. | Planhetsavvikelse, förlust av koncentricitet, out-of-round förhållanden, överdriven bearbetningstillägg. | Förbättra kylsymmetri, optimera formdesign, kontrollera shakeout timing, och utför avstressningsbehandling vid behov. |
2. Övergripande processlayout & Avskedsscheman
Processlayouten för sandgjutning hjul- och skivkomponenter är en kritisk faktor som bestämmer fyllningsbeteendet, stelningssekvens, dimensionell noggrannhet, och slutlig gjutningskvalitet.
Till skillnad från enkelformade gjutgods, hjulkomponenter innehåller betydande skillnader i snitttjocklek mellan de centralt nav, skiva/webb, och ytterkant, vilket gör valet av gjutningsorientering och avstickningsmetod särskilt viktigt.
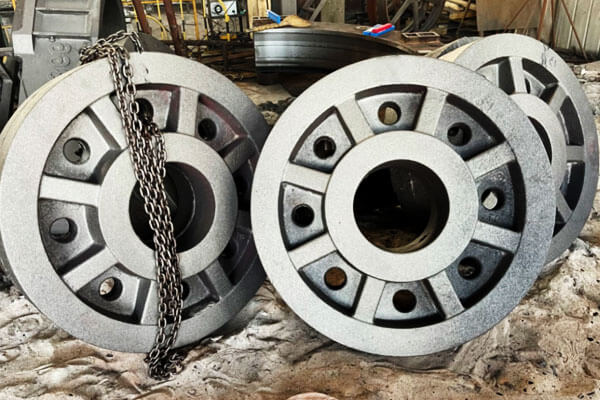
Horisontell avskedsprocess (Den vanligaste lösningen)
Horisontell delning är den mest använda metoden för hjul- och skivgjutningar, särskilt för svänghjul, bromsskivor, remskivor, små och medelstora nav, och allmänna industriskivor.
I detta arrangemang, gjutgodset placeras horisontellt, och avskiljningsplanet väljs vanligtvis genom skivan eller bansektionen.
Formen är uppdelad i en övre cope och en nedre drag, möjliggör bekvämt mönsteruttag, kärninstallation, och formmontering.
Denna metod är allmänt kompatibel med båda:
- Gröna sandformningssystem för massproduktion;
- Hartsbundna sandprocesser för medelstora och små batchproduktioner.
De främsta fördelarna med horisontell avskiljning är dess enkla processlayout, låga verktygsinvesteringar, och utmärkt produktionseffektivitet.
Kärnplacering är relativt okomplicerad, vilket gör den lämplig för komponenter med centrala hål, interna hålrum, eller axelmonteringsstrukturer.
Typiska grindarrangemang inkluderar:
- Central toppgrind, där smält metall kommer in genom navområdet och rinner utåt mot fälgen;
- Periferiell sidoport, där smält metall kommer in jämnt runt omkretsen för att förbättra fyllningsstabiliteten.
Dock, horisontell formning har också vissa begränsningar. Eftersom de övre och nedre ytorna av gjutgodset upplever olika värmeöverföringsförhållanden, kylning är ofta asymmetrisk.
Detta kan resultera i:
- Ojämn krympning;
- End-face skevhet;
- Kvarstående stress;
- Dimensionell avvikelse.
Dessutom, den övre ytan av formhåligheten har en högre tendens att fånga in gas och icke-metalliska inneslutningar, som kan orsaka:
- Blåshål;
- Slagginneslutningar;
- Ytfel.
Därför, för precisionskritiska hjulkomponenter, horisontell avskiljning kräver ofta ytterligare åtgärder såsom förbättrad avluftning, optimerad grind, och kontrollerad kylning.
Vertikal delning och vertikal gjutning
Den vertikala avskiljningsprocessen placerar hjulet eller skivgjutningen i en vertikal orientering, med formen delad längs komponentens radiella riktning.
Denna metod används främst för högprecision hjulnav, kraftiga drivhjul, järnvägskomponenter, och stora roterande delar som kräver utmärkt dimensionsstabilitet.
Jämfört med horisontell formning, vertikal gjutning ger en mer symmetrisk termisk miljö.
Hela omkretsen av gjutstycket upplever en mer enhetlig kylningshastighet, vilket avsevärt minskar temperaturskillnaderna mellan olika regioner.
De stora fördelarna inkluderar:
- Förbättrad rundhet och koncentricitet;
- Minskad deformation efter kylning;
- Mer balanserad mikrostrukturfördelning;
- Lägre restspänning.
Eftersom gjutgodset är placerat vertikalt, flödet av smält metall kan också kontrolleras bättre, minskar risken för ojämn fyllning mellan övre och nedre sektioner.
Dock, vertikal avskiljning kräver mer avancerad formningsförmåga. De främsta utmaningarna inkluderar:
- Mer komplicerat mönster och kärndesign;
- Högre krav på formmontering;
- Ökad svårighet att hantera stora formar;
- Större krav på lyft- och positioneringsutrustning.
Därför, denna metod används generellt i hartssandproduktionsmiljöer, speciellt för medelstora eller skräddarsydda tunga gjutgods snarare än automatiserad produktion med hög volym.
Lutande hällprocess (Hybridoptimeringsmetod)
Lutande gjutning är en förbättrad process baserad på horisontella formningsprinciper.
Under hällning, formen lutar i en kontrollerad vinkel, vanligtvis 10°–25°, tillåta smält metall att komma in i kaviteten under mer stabila förhållanden.
Denna metod kombinerar fördelarna med horisontell och vertikal gjutning genom att förbättra båda:
- Fyllande jämnhet;
- Styrning av stelningsriktning.
Det lutande läget minskar direkt metallpåverkan på formytan och minskar turbulensen under fyllningen.
Samtidigt, det främjar en mer gynnsam termisk gradient, hjälper smält metall att matas mot navområdet.
Lutande hällning är särskilt lämplig för:
- Duktila järnhjul;
- Stora skivavgjutningar;
- Komponenter med kraftig navkrympningstendens.
Dess främsta fördelar inkluderar:
- Minskad oxidinneslutningsbildning;
- Förbättrad navmatningseffektivitet;
- Lägre risk för krympningporositet;
- Bättre dimensionsstabilitet.
Dock, lutande gjutning kräver ytterligare utrustning eller fixturer för att kontrollera formens vinkel exakt, vilket gör den mer lämpad för specialiserad produktion snarare än standardformningslinjer.
3. Sandformdesign och tillverkningsprocess
Kvaliteten på sandformar avgör direkt fyllningsbeteendet, ytkvalitet, dimensionell noggrannhet, och inre sundhet hos hjul och skivgjutningar.
Eftersom dessa komponenter vanligtvis kombineras stora diametrar, tjocka nav, tunna webbsektioner, och komplexa värmeöverföringsförhållanden, formningsprocessen måste ge tillräcklig hållfasthet för att bibehålla kavitetsstabilitet samtidigt som god permeabilitet och hopfällbarhet bibehålls.
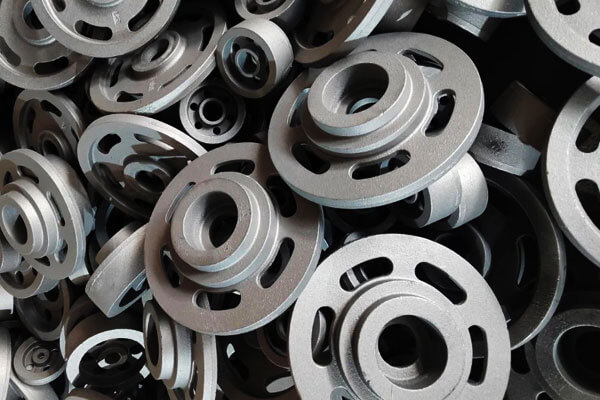
Grön sandformning för massproduktion av små och medelstora hjulkomponenter
Grön sandformning är en av de mest använda och ekonomiska metoderna för att tillverka små och medelstora hjul- och skivgjutgods, såsom:
- Remskivor;
- Små svänghjul;
- Bromstrummor;
- Allmänna industriskivor.
Denna process använder en blandning av kiseldioxidsand, bentonitlera, vatten, och koltillsatser för att skapa ett återanvändbart gjutmaterial.
Den är särskilt lämplig för automatiserade produktionslinjer där hög produktivitet och låga tillverkningskostnader krävs.
Prestandan hos grön sand beror starkt på dess fysiska egenskaper. Typiska styrparametrar inkluderar:
| Parameter | Typiskt sortiment | Inflytande på gjutningskvalitet |
| Fukthalt | 3.2%–3,8 % | Kontrollerar mögelstyrkan, formbarhet, och gasproduktion |
| Kompakterbarhet | 38%–45% | Bestämmer formtäthet och kavitetsstabilitet |
| Permeabilitet | ≥80 | Säkerställer effektivt gasutsläpp under hällning |
| Grön tryckhållfasthet | 0.12–0,16 MPa | Ger tillräcklig formhållfasthet mot metalltryck |
Andelen aktiv bentonit och koltillsatser måste kontrolleras noggrant. Bentonit ger bindningsstyrka, medan koldamm eller liknande kolhaltiga tillsatser hjälper till att minska:
- Metallgenomträngning;
- Brännskador;
- Ytråhet;
- Gasrelaterade ytdefekter.
Under produktionen, temperatur för regenererad sand måste också kontrolleras. Varm återvunnen sand kan påverka fuktfördelningen negativt och minska mögelkvaliteten, leder till dålig ytfinish och dimensionell instabilitet.
För hjul- och skivgjutningar, ytterligare ventilationsåtgärder tillämpas vanligtvis eftersom gas tenderar att ackumuleras runt de högsta punkterna på navet och bansektionerna.
Typiska lösningar inkluderar:
- Ringformiga ventilationsspår längs avskiljningsytan;
- Gasventilationshål på höga punkter i formen;
- Ytterligare ventilationssteg ovanför slutna hålrum.
Dock, grön sandformning har också begränsningar. Eftersom formen har relativt låg styvhet och måttlig dimensionsstabilitet, typisk dimensionell noggrannhet är runt CT9 - CT11 enligt gjutningstoleransstandarder.
Dessutom, grönsandformarnas relativt långsamma och okontrollerade kylningsegenskaper ökar risken för krympdefekter i tjocka navsektioner.
Därför, grön sand är i allmänhet inte att föredra för tunga, segjärnsnav som kräver strikt ultraljudsinspektion eller hög utmattningsprestanda.
Självhärdande hartssandgjutning för stora och högpresterande hjulgjutgods
För stora hjulnav, kraftiga svänghjul, järnvägskomponenter, och gjutgods som kräver strikt oförstörande testning, självhärdande hartssand är den föredragna formningstekniken.
Till skillnad från grön sand, hartssand uppnår formstyrka genom kemisk bindning mellan harts och härdare, möjliggör produktion av stora och komplexa formar utan extern komprimeringsutrustning.
Typiska material inkluderar:
- 70/140 mesh kiseldioxidsand;
- Ceramsite sand för förbättrad termisk stabilitet;
- Furanharts eller alkaliska fenolhartssystem.
Hartstillsatsförhållandet kontrolleras i allmänhet inom ca 1.0%–1,4 %, medan härdardoseringen justeras efter:
- Omgivningstemperatur;
- Fuktighet;
- Erforderlig härdningshastighet;
- Krav på produktionscykel.
Hartssand ger flera viktiga fördelar för hjul- och skivgjutgods:
Förbättrad dimensionsnoggrannhet
Den höga styvheten och stabiliteten hos hartssandformar gör att dimensionsnoggrannheten når ungefär CT8–CT9, vilket är betydligt bättre än konventionell grönsandformning.
Detta är särskilt viktigt för roterande komponenter där dimensionsavvikelser kan påverka:
- Balansera prestanda;
- Axeluppriktning;
- Bearbetningsersättning;
- Livslängd.
Bättre kapacitet för komplexa kärnor
Stora hjulgjutgods kräver ofta inre hålrum, monteringshål, eller komplexa navstrukturer. Hartssand möjliggör produktion av:
- Stora kärnaggregat;
- Tunna och komplexa sandkärnor;
- Noggranna inre passager.
Detta gör den mycket lämplig för skräddarsydda, ett stycke, och liten satsproduktion.
Högre ytkvalitet
Den jämnare formhålighetens yta minskar:
- Sandvidhäftning;
- Ytråhet;
- Städarbete;
- Bearbetningsersättning.
Dock, hartssand inför också vissa utmaningar.
Eftersom hartsbindemedel genererar mer gas under hällning, felaktig processkontroll kan orsaka:
- Blåshål under ytan;
- Gasporositet;
- Kolrelaterade defekter.
Dessutom, hartssandformar har högre styvhet och lägre hopfällbarhet jämfört med grön sand. För tjocka gjutgods, begränsad sammandragning kan öka risken för:
- Termisk stress;
- Hett sprickbildning;
- Restspänningskoncentration.
Därför, hartssandprocesser kräver noggrann koordinering mellan formstyrkan, stigande design, och kylkontroll.
Mögelbeläggningsteknik
Mögelbeläggning spelar en viktig roll för att förbättra ytkvaliteten och förhindra gjutdefekter, speciellt för hjul- och skivkomponenter med stora varma sektioner och komplexa övergångar.
Det primära syftet med beläggningar är att skapa en skyddande barriär mellan smält metall och sandformen, reducerande:
- Sandinträngning;
- Metall-mögel reaktion;
- Brännskador;
- Ytråhet.
Olika material kräver olika beläggningssystem.
För hjulgjutgods i grått gjutjärn, grafitbaserade beläggningar appliceras vanligtvis eftersom grafit ger:
- Bra termisk stabilitet;
- Minskad metallpenetration;
- Förbättrad ytfinish.
För segjärn och tjocka gjutgods, alkoholbaserade zirkonpulverbeläggningar är i allmänhet föredragna på grund av deras:
- Hög eldfasthet;
- Utmärkt motståndskraft mot erosion av smält järn;
- Starkt skydd vid termiska hotspots.
En typisk procedur inkluderar:
- Första applicering av beläggning för att täcka hela kavitetens yta;
- Torka fullständigt för att avlägsna fukt;
- Andra beläggningsapplikation för förbättrat skydd;
- Slutbesiktning innan formmontering.
Otillräcklig torkning kan generera ytterligare gas under hällning, medan överdriven beläggningstjocklek kan minska permeabiliteten och påverka gjutkvaliteten.
Ventileringssystem design för hjul- och skivsandformar
Gashantering är en kritisk aspekt av hjul- och skivgjutning eftersom deras rotationsgeometri naturligt skapar gasackumuleringszoner.
Ett korrekt utformat ventilationssystem inkluderar vanligtvis:
| Ventilationsmått | Typisk design | Fungera |
| Avskiljningsytans ventilationsspår | Ringformiga spår ungefär 0.4 mm × 6 mm | Tillhandahåller gasutloppskanaler längs formgränssnittet |
| Navventileringsstänger | φ8–12 mm ventilationshål eller stänger i navetopp | Frigör koncentrerad gas från tjocka sektioner |
| Kärnventilationssystem | Ventilationssnöre eller porösa kanaler inuti sandkärnor | Leder interna kärngaser utanför formen |
| Avgasstegare | Ligger på höjdpunkterna i gjutningen | Förbättrar fyllningsstabiliteten och förhindrar gasinneslutning |
Effektiv ventilationsdesign måste upprätthålla en balans: otillräcklig ventilation orsakar gasdefekter, medan överdriven ventilering kan försvaga formen eller öka risken för metallpenetration.
4. Grindsystemdesign för hjul- och skivgjutningar
Grindsystemet spelar en avgörande roll för att bestämma den interna kvaliteten, dimensionell stabilitet, och mekanisk prestanda hos hjul- och skivgjutgods.
På grund av deras typiska roterande geometri - med ett massivt nav, relativt tunna webbsektioner, och en tunnare yttre kant – fyllningsprocessen måste kontrolleras noggrant för att undvika turbulens, oxidindragning, kyla, ofullständig fyllning, och ojämn temperaturfördelning.
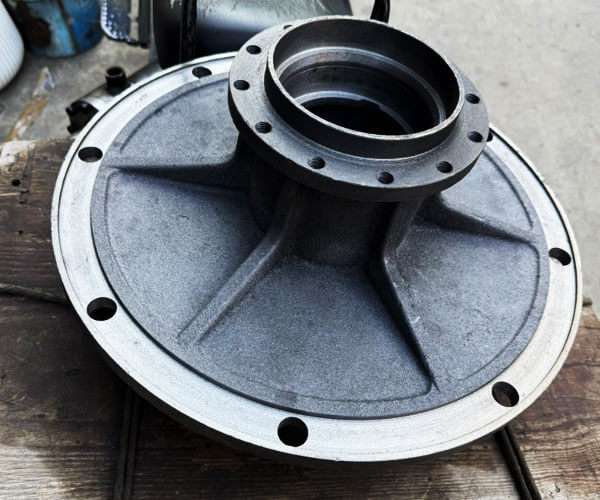
Centralt övre grindsystem: Enkel layout med stark riktningsstelningsförmåga
Det centrala toppgrindsystemet är en av de traditionella lösningarna för svänghjul och relativt enkla skivformade gjutgods.
I denna design, smält metall kommer in från centrumnavets område och strömmar radiellt utåt mot kanten genom bansektionen.
Detta arrangemang ger en naturlig temperaturgradient eftersom det centrala navet förblir varmare än den yttre kanten under fyllning och stelning.
I kombination med rätt utformade stigare, systemet kan främja riktad stelning från de tunnare yttre sektionerna mot navet, möjliggör matning av den centrala hot spot.
Dock, den centrala utfodringspositionen skapar också flera potentiella problem.
Kontinuerlig exponering av navområdet för smält metall med hög temperatur ökar navets termiska koncentration, vilket kan förstora den heta platsen och öka risken för krymphål eller mikroporositet.
Dessutom, direkt påverkan av metallströmmen i mitten kan generera turbulens under det inledande fyllningsskedet, öka möjligheten för oxidfilmbildning och slaggmedryckning.
För förbättrad prestanda, modern design innehåller ofta keramiska skumfilter i hällbassängen, förlänga flera radiella ingångar från mitten, och justera flödesriktningen för att förhindra direkt metallpåverkan på tunna banområden. Dessa modifieringar hjälper till att minska turbulens och förbättra intern renlighet.
Ringformigt slits sidoportsystem: Föredragen lösning för bromsskivor och precisionsroterande delar
För bromsskivor, bromstrummor, och andra komponenter som kräver utmärkt dimensionell noggrannhet och dynamisk balans, ringformad slitssida anses allmänt vara en av de mest effektiva lösningarna.
I denna konfiguration, en cirkulär löpare är anordnad runt navområdet, med flera smala intag jämnt fördelade längs omkretsen.
Smält metall kommer in i formhåligheten samtidigt från flera riktningar, ger ett balanserat fyllningsmönster.
Den stora fördelen med detta system är dess förmåga att uppnå en jämn temperaturfördelning runt hela omkretsen.
Eftersom den smälta metallen når olika delar av gjutgodset nästan samtidigt, termiska gradienter minimeras, minska kvarvarande stress, distorsion, och rundhetsavvikelse.
Det relativt skonsamma fyllningsbeteendet minskar också turbulensen jämfört med direkt topphällning. Lägre turbulens innebär mindre oxidation, färre instängda inneslutningar, och förbättrad ytkvalitet.
Detta gör konstruktionen särskilt lämplig för bromskomponenter där bearbetningstillåten är begränsad och dimensionsstabiliteten är kritisk.
Det ringformade grindsystemet stödjer också mer enhetlig stelning mellan navet, web, och ytterkant.
I kombination med korrekt placerade stigare och frossa, den kan effektivt kontrollera krympningsdefekter i områden med betydande väggtjockleksvariationer.
Bottenportsystem: Högkvalitativ fyllning för tunga hjulnav
För stora och tunga hjulnav, drivhjul, och höglastade industriella komponenter, Bottengrind väljs ofta för att uppnå högsta möjliga fyllningskvalitet.
I ett bottengrindsystem, smält metall kommer in från den nedre delen av formhåligheten och stiger gradvis uppåt.
Metallytan förblir relativt stabil under fyllningen, avsevärt minska stänk, lufttänkning, och sekundär oxidation.
Den främsta fördelen med denna metod är dess utmärkta flödeskontroll. Eftersom den smälta metallen stiger smidigt snarare än att falla vertikalt, risken för turbulent flöde och sanderosion minskar kraftigt.
Detta är särskilt viktigt för stora gjutgods där även små mängder oxidinneslutningar eller sandpartiklar allvarligt kan påverka utmattningsprestandan.
Dock, bottenfyllning har också begränsningar. Eftersom de övre delarna av gjutgodset fylls sist, deras temperatur kan sjunka innan fullständig utfodring sker.
Därför, bottengrind måste noggrant kombineras med effektiva stigarsystem, isolerande ärmar, och extern kylning för att upprätthålla tillräckligt matningstryck och kompensera för krympning i tjocka navsektioner.
Allmänna designriktlinjer för effektiva grindsystem
Oavsett den specifika gatingkonfigurationen, flera grundläggande principer bör följas vid gjutning av hjul och skivor.
Ett stängt eller halvstängt grindsystem är i allmänhet att föredra eftersom det minskar turbulens och förbättrar slaggseparering.
Det typiska tvärsnittsförhållandet mellan sprue, löpare, och intag är ungefär:
Sprue : Löpare : Vad sägs om = 1 : 1.2 : 0.8–1
Detta förhållande hjälper till att bibehålla en stabil metallhastighet samtidigt som man undviker överdriven turbulens.
Horisontella skenor bör förlängas bortom det sista inloppet för att bilda slagguppsamlingszoner, tillåta föroreningar att förbli borta från gjuthålan.
Keramiska skumfilter installeras ofta i löparsystemet för att ytterligare förbättra smältrenheten.
Ingångsformen är också viktig. Fläktformad, slits, eller tangentiella ingångar används ofta för hjul- och skivgjutningar eftersom de fördelar smält metall gradvis och minskar direkt påverkan på formens ytor.
I sista hand, den mest effektiva grinddesignen är en som uppnår slät fyllning, kontrollerat värmeflöde, och progressiv stelning från tunna sektioner mot matningskällor.
Genom att optimera förhållandet mellan gating, risers, frossa, och gjutgeometri, tillverkare kan avsevärt minska krympningporositeten, inneslutningar, deformation, och andra vanliga defekter i hjul- och skivgjutgods.
5. Design av utfodringssystem: Risers och frossa
Matningssystemet är en kritisk faktor för att bestämma den inre kvaliteten på hjul- och skivgjutgods.
På grund av deras typiska struktur - stora nav, tunnare banor, och yttre fälgar – dessa komponenter innehåller betydande skillnader i sektionstjocklek.
Under stelning, det tjocka navet förblir flytande längre och upplever större volymetrisk krympning, vilket gör den mycket känslig för krymphåligheter och mikroporositet.
Riser Design för hjul- och skivgjutningar
Navområdet är normalt huvudmatningsmålet eftersom det representerar den största termiska massan i gjutgodset.
Stigrör är vanligtvis placerade ovanför eller nära navet för att tillhandahålla flytande metall under det sista stadiet av stelningen.
För hjulgjutgods i grått gjutjärn (EN-GJL-250, EN-GJL-300), Riktad stelning används vanligtvis.
Cylindriska eller ovala stigare placeras vid navets hot spots, och deras modul är utformad högre än matningszonen för att säkerställa att stigaren fryser senare än gjutningen.
För hjulgjutgods av segjärn (EN-GJS-450-10, EN-GJS-600-3), grafitexpansion under eutektisk stelning ger partiell självmatningsförmåga.
Därför, för stor stigarvolym undviks. Modern design kombinerar vanligtvis mindre isolerade stigare med kyla för att förbättra gjutningsutbytet samtidigt som den inre sundheten bibehålls.
För kraftiga hjulnav med tjocka sektioner, isolerade stighylsor eller exotermiska stigare används ofta för att förlänga matningstiden och minska krympningsdefekter.
Kylapplikation och stelningskontroll
Frysningar används för att påskynda lokal kylning och kontrollera stelningsmönstret.
Genom att öka värmeuttaget i utvalda områden, frossa minskar storleken på hot spots och främjar riktad stelning mot stigaren.
För hjul- och skivgjutningar, frossa är främst placerade runt omkring:
- Navsidoväggar där termisk koncentration uppstår.
- Övergångsområden från nav till webb.
- Lokala tjocka partier med hög krymprisk.
Dock, kylningsplacering måste noggrant optimeras. Överdriven kylning vid tunna kantområden kan orsaka för tidig stelning, resulterar i felkörningar, kyla, eller ojämn hårdhet.
Därför, frossa undviks i allmänhet i tunna sektioner om inte specifik mikrostrukturkontroll krävs.
Den mest effektiva utfodringsdesignen är vanligtvis en kombination av isolerade stigare och korrekt placerade kylningar, där kyla styr värmeflödet medan stigrör ger slutlig krympkompensation.
Vanliga utfodringsfel och lösningar
Felaktig matningsdesign kan leda till flera typiska gjutdefekter:
| Defekt | Huvudorsak | Optimeringsmetod |
| Krymphålighet | Otillräcklig vätsketillförsel vid hub hot spots | Öka effektiviteten i stigröret eller förbättra isoleringen |
| Mikroporositet | Dålig stelningsriktning och matningstryck | Optimera frossa och temperaturgradient |
| Hett sprickbildning | Överdriven termisk spänning mellan tjocka och tunna sektioner | Balansera kylningshastigheten och förbättra matningslayouten |
| Lågt gjututbyte | Överdimensionerade stigare | Optimera stigarstorleken genom processimulering |
6. Smältande, Nodulariserings- och inokuleringsprocess för duktila järnhjulsgjutgods
Segjärn används ofta för kraftiga hjul- och skivgjutningar eftersom det ger en utmärkt kombination av styrka, seghet, trötthetsmotstånd, och slitageprestanda.
Jämfört med grått gjutjärn, segjärn innehåller sfäriska grafitknölar, som avsevärt minskar spänningskoncentrationen och förbättrar mekaniska egenskaper.
Dock, För att uppnå stabil segjärnskvalitet krävs exakt kontroll av smältningen, magnesiumbehandling, och ympningsprocesser.
Smältprocess och kemisk kontroll
Smältprocessen lägger grunden för segjärnskvalitet.
Elektriska induktionsugnar används ofta eftersom de ger noggrann temperatur- och kemisk sammansättningskontroll.
Typiska segjärnskvaliteter för hjulgjutgods inkluderar:
- EN-GJS-450-10
- EN-GJS-600-3
Ett typiskt intervall för kemisk sammansättning är:
| Element | Typiskt sortiment (%) | Fungera |
| Kol (C) | 3.5–3.8 | Främjar grafitbildning |
| Kisel (Och) | 2.3–2.8 | Förbättrar grafitisering |
| Mangan (Mn) | ≤0,4 | Stärker matrisen |
| Svavel (S) | ≤0,025 | Måste kontrolleras före Mg-behandling |
| Fosfor (P) | ≤0,03 | Förhindrar sprödhet |
| Magnesium (Mg) | 0.035–0,060 kvarvarande | Bildar sfärisk grafit |
Typisk temperaturkontroll:
- Tappningstemperatur: 1500–1550°C
- Hälltemperatur: 1360–1420°C
Strikt kontroll av svavel och fosfor är viktigt eftersom alltför höga nivåer minskar nodularitet och mekanisk prestanda.
Magnesium nodulariseringsbehandling
Magnesiumbehandling är nyckelsteget som förvandlar grafit från flingor till sfäriska knölar. Den vanligaste metoden använder en magnesium-ferrokisellegering tillsatt till smält järn.
Under behandlingen, magnesium reagerar med svavel och syre, skapa en stark reaktion.
Korrekt kontroll av behandlingstemperaturen, legeringstillsats, och magnesiumåtervinning är nödvändig för att erhålla stabil nodulär grafit.
Dålig nodularisering kan resultera i:
- Vermikulär grafitbildning.
- Minskad draghållfasthet och töjning.
- Lägre utmattningsmotstånd.
En högkvalitativ segjärnstruktur bör ha:
- Hög grafitnodularitet.
- Enhetlig grafitfördelning.
- Kontrollerad nodulstorlek.
- Lämplig ferritisk/pearlitisk matris enligt prestandakrav.
Ympning och grafitförfining
Inokulering förbättrar grafitkärnbildning och stabiliserar den slutliga mikrostrukturen. Det utförs normalt i två steg: initial ympning under tappning och sekundär ympning under hällning.
Ferrokiselbaserade ympmedel som innehåller kalcium, barium, eller zirkonium används vanligtvis.
Effektiv inokulering hjälper till:
- Öka antalet grafitknölar.
- Minska karbidbildningen.
- Förbättra mekaniska egenskaper.
- Uppnå jämn hårdhetsfördelning.
För stora hjulgjutningar, ympning är särskilt viktig eftersom långsam nedkylning i sandformar kan leda till grov grafit och minskad hållfasthet.
7. Skakning, Kylnings- och värmebehandlingsprocess
Shakeouten, kyl-, och värmebehandlingssteg spelar en viktig roll för att upprätthålla dimensionsnoggrannheten, mekaniska egenskaper, och långvarig servicetillförlitlighet för hjul- och skivgjutgods.
Även om gjutningsprocessen är klar efter stelning, felaktig hantering under kylning eller för tidig borttagning från formen kan orsaka kvarvarande spänningar, distorsion, och till och med spricker, speciellt i komponenter med stor diameter, ojämn väggtjocklek, och strikta balanskrav.
Shakeout och Hålltidskontroll
Efter hällning och stelning, gjutgods måste ligga kvar i sandformen under en tillräcklig tid innan skakning.
Sandformen ger värmeisolering och låter gjutgodset svalna gradvis, minska temperaturgradienter mellan tjocka och tunna sektioner.
För tidig shakeout tar bort detta termiska skydd för tidigt, orsakar ojämn kylning och ökar risken för:
- Navdeformation orsakad av kvarvarande termisk stress.
- Webbförvrängning och förlust av planhet.
- Ytsprickor i områden med hög belastning.
Den nödvändiga hålltiden beror huvudsakligen på gjutstorleken, väggtjocklek, materialtyp, och mögelegenskaper.
Typiska hålltider är:
| Gjuttyp | Rekommenderad hålltid |
| Små hjul och skivgjutningar | ≥ 30 minuter |
| Mellanstora hjulnav och svänghjul | 60–90 minuter |
| Stora och kraftiga hjulgjutgods | 90–120 minuter eller längre |
För stora segjärnshjul, förlängd kylning inuti formen är ofta att föredra eftersom långsam kylning hjälper till att minska termiska gradienter och förbättrar dimensionsstabiliteten.
Efter shakeout, gjutgods ska hanteras varsamt. Stora hjul och skivgjutgods ska inte staplas eller placeras under ojämnt stöd, eftersom deras egen vikt kan orsaka permanent böjdeformation medan metallen fortfarande har förhöjd temperatur.
Kontrollerad kylning efter skakning
Efter borttagning från formen, hjul- och skivgjutgods ska fortsätta kylas under kontrollerade förhållanden.
Snabb kylning, speciellt för segjärnskomponenter med stor sektion, kan generera överdriven termisk spänning mellan navet och fälgområdena.
Korrekt kylning praxis inkluderar:
- Undvik forcerad kylning med vatten eller starka luftströmmar.
- Låter gjutgods svalna naturligt i en kontrollerad miljö.
- Stöd gjutgods jämnt för att förhindra gravitationsförvrängning.
För segjärnshjul, kontrollerad kylning påverkar också den slutliga mikrostrukturen.
Långsam kylning främjar grafittillväxt och minskar bildningen av oönskade karbider, medan för höga kylningshastigheter kan öka hårdheten och minska segheten.
Stressavlastande värmebehandling
Kvarvarande spänning genereras under gjutning eftersom olika sektioner drar ihop sig med olika hastighet under kylning.
Det tjocka navet, tunn väv, och yttre kant upplever olika termiska kontraktionsbeteenden, vilket resulterar i inre stress även när inga synliga defekter finns.
För högprecisionshjulkomponenter, speciellt bromsskivor, drivhjul, och stora nav, avspänningsglödgning utförs vanligtvis före bearbetning.
En typisk stressavlastningsprocess innebär:
- Uppvärmningstemperatur: 500–550°C
- Hålltid: bestäms av gjuttjocklek och vikt
- Kontrollerad ugnskylning för att minimera ny termisk stress
Denna behandling minskar kvarvarande stress och förbättrar bearbetningsstabiliteten. Utan stressavlastning, Gjutgods kan deformeras under grovbearbetning eller slutbearbetning eftersom borttagning av material frigör inre spänningar.
8. Slutsats
Sandgjutning av hjul- och skivkomponenter är en mycket specialiserad process som kräver noggrann koordination mellan formkonstruktionen, grindteknik, utfodringsstrategi, metallurgi, och kylkontroll.
Nyckeln till att producera högkvalitativa hjulgjutgods är inte bara att uppnå fullständig fyllning, men kontrollerar hela värme- och vätskeflödesprocessen:
- Välja rätt gjutningsriktning;
- Design av stabila och rena påfyllningssystem;
- Hantera hub termiska hotspots;
- Applicera effektiva stigare och frossa;
- Kontroll av segjärnsmetallurgi;
- Använder simuleringsbaserad optimering.
Med korrekt konstruerade sandgjutningsprocesser, tillverkare kan producera stora och komplexa hjul- och skivgjutgods med utmärkta mekaniska egenskaper, dimensionell noggrannhet, och långsiktig servicetillförlitlighet för krävande industriella tillämpningar.
LangHe – Professionell anpassad tillverkare av hjul- och skivgjutgods i Kina
LangHe är ett proffs Kina tillverkare specialiserad på anpassade hjul och skivgjutningar, tillhandahåller högkvalitativa gjutlösningar för industriella roterande komponenter, inklusive svänghjul, bromsskivor, hjulnav, remskiva, kugghjulsskivor, bromstrummor, och tunga maskindelar.
Med lång erfarenhet av sandgjutning och hartssandgjutningstekniker, LangHe stödjer kunder från inledande gjutningsdesign och processoptimering till produktion, bearbetning, inspektion, och slutleverans.
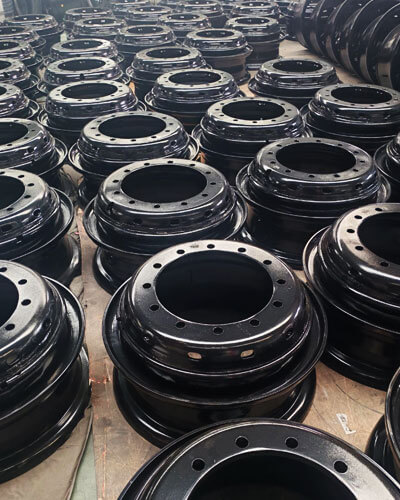
LangHe tillverkar hjul- och skivgjutgods i en mängd olika material, inklusive grått gjutjärn, duktil järn, kolstål, legeringsstål, och rostfritt stål, uppfyller fordonsindustrins krav, industriutrustning, energi, transport, och tunga maskiner.
Genom strikt kvalitetskontroll, avancerade tillverkningsmöjligheter, och anpassat ingenjörsstöd, LangHe levererar hållbart, kostnadseffektiv, och applikationsspecifika gjutningslösningar för kunder över hela världen.
Som en betrodd anpassad hjul- och skivgjuttillverkare i Kina, LangHe är engagerad i att hjälpa globala kunder att uppnå högre produkttillförlitlighet, optimerad gjutningsprestanda, och minskade tillverkningskostnader genom professionell gjutexpertis och kontinuerlig processinnovation.
Kontakta oss för skräddarsydda precisionsgjutningar.