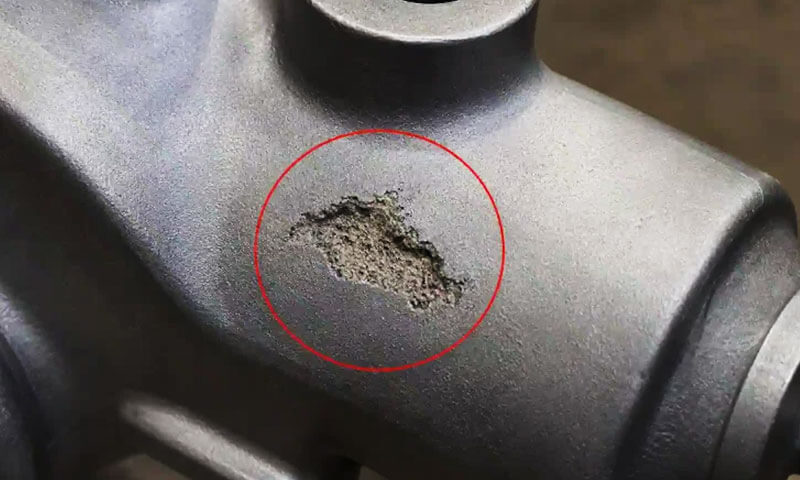
Slagginneslutningsdefekter i förlorat skumgjutning är bland de mest ihållande kvalitetsproblemen som uppstår vid gjutning av evaporativt mönster, speciellt vid tillverkning av gjutgods med omfattande bearbetade ytor eller krävande inre renhetskrav.
Defekten beskrivs ofta i produktionsmiljöer som sandinlåning, sandinträngning, beläggningsinneslutning, eller "sand in", eftersom den synliga defekten kan innehålla torr sand, eldfast beläggning, skumnedbrytningsrester, eller konventionell metallurgisk slagg.
Till skillnad från många enstaka gjutdefekter, slagginneslutning i förlorat skumgjutning orsakas sällan av en enda processvariabel.
Det förstås mer exakt som resultatet av en interaktion mellan mönsterbeläggningens integritet, design av grindsystem, torrsandbeteende, vakuumtryck, hällningsförhållanden, mönsterhantering, och smält metall renhet.
Ett robust tillvägagångssätt behandlar därför förebyggande av slagginslutning som en processkontrollproblem på systemnivå, snarare än att bara öka beläggningens tjocklek eller minska hälltemperaturen.
1. Vad är slagg-inkluderingsdefekter i förlorat skumgjutning?
Slagginneslutningsdefekter i förlorat skumgjutning är icke-metalliska defekter som bildas när främmande material fastnar inuti gjutgodset under formfyllning och stelning.
Beroende på deras ursprung, dessa defekter kan bestå av torr formsand, eldfasta beläggningspartiklar, metallurgisk slagg, oxider, skumnedbrytningsrester, eller kombinationer av dessa material.
I Lost Foam Casting, felet benämns i tillverkningen ofta som sandinlåning, sandinlopp, beläggningsinneslutning, eller sandinträngning.
Även om dessa termer ibland används omväxlande, de beskriver inte alltid exakt samma mekanism.
Sandinneslutning hänvisar i allmänhet till införlivandet av formsand i metallen, medan slagg eller eldfast inneslutning kan härröra från den smälta metallen, beläggning, eller deras reaktioner under fyllningen.
Det grundläggande problemet är att den smälta metallen ska avancera genom ett stall, eldfast fodrad hålighet medan det polymera skummönstret sönderdelas och dess gasformiga och flytande produkter försvinner genom beläggningen och torr sand.
Om beläggningen förlorar sin integritet, lös sand fastnar i metallen. Likaledes, om slagg eller oxidpartiklar redan finns i den smälta metallen, de kan transporteras in i gjutgodset och fastna under stelningen.
Typiskt utseende och identifiering
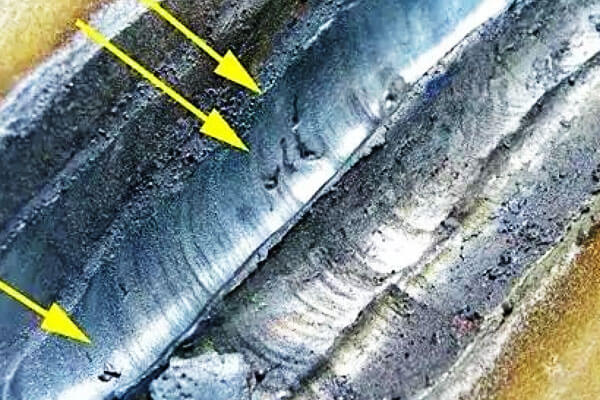
Slagginneslutningsdefekter är inte alltid synliga omedelbart efter shakeout.
En gjutning kan verka acceptabel externt men avslöja betydande inneslutningar först efter CNC-bearbetning, borrning, slipning, eller sektionering exponerar det drabbade området.
Bearbetade ytor kan visa isolerade fläckar, oregelbundna fläckar, ränder, eller kluster av främmande material. Deras utseende varierar beroende på källan till inkluderingen.
Vita eller ljusa granulära partiklar är ofta förknippade med kiseldioxidsand eller eldfast material, medan grå, mörkgrå, eller svarta områden kan tyda på slagg, oxider, beläggningsrester, eller kolhaltiga produkter från skumnedbrytning.
Dock, Enbart visuellt utseende kan inte på ett tillförlitligt sätt bestämma ursprunget för en inneslutning.
För produktionsfelsökning, metallografisk undersökning och, vid behov, SEM/EDS-analys kan skilja en silikarik sandpartikel från en oxidrik metallurgisk inneslutning eller ett eldfast beläggningsfragment.
| Observerade defekter | Möjligt ursprung | Typiskt läge |
| Vita granulära fläckar | Kiseldioxidsand eller eldfasta partiklar | Maskinbearbetade ytor, nära grindar |
| Gråa eller svarta oregelbundna fläckar | Slagg, oxider, beläggningsrester | Interna gjutningsområden |
| Linjära eller sprickliknande inneslutningar | Sprickbildning i beläggningen följt av sandinsläpp | Mönsterfogar, gating-korsningar |
| Inklusionskluster | Lokaliserat beläggningsfel eller turbulent metallflöde | Sprue, löpare, intagsområden |
| Stora inre icke-metalliska områden | Allvarlig sandinträde eller spjälkning av beläggningen | Nära grindsystem eller gjutningsövergångar |
Var förekommer slagginneslutningar?
Defekten kan potentiellt uppstå genom hela metallflödesvägen, inklusive den hällkopp, spruta, löpare, hur mycket, gating-system korsningar, och gjuthålighet.
Ändå, de områden med högst risk är vanligtvis platser där grindsystemet ansluter till gjutgodset eller där geometrin orsakar abrupta förändringar i flödesriktning eller hastighet.
De sprue-to-runner, löpare till äter, och ingångs-till-mönster-anslutningar förtjänar särskild uppmärksamhet.
Dessa områden utsätts för betydande termiska och mekaniska påfrestningar under gjutning.
Om beläggningen på någon av dessa platser är sprucken, dåligt bundna, överdrivet tunn, eller lokalt skadad under mönstermontering eller sandfyllning, smält metall kan komma i direkt kontakt med den omgivande sanden.
När beläggningsbarriären har brutits, kombinationen av metalltryck, vakuumsug, och metallströmningskrafter kan dra in lös sand och eldfasta partiklar i den flytande metallen.
Det medbringade materialet transporteras sedan in i gjutgodset och kan fastna när metallen stelnar.
2. Varför inkludering av slagg är särskilt svårt vid gjutning av förlorat skum
Förlorat skumgjutning skiljer sig fundamentalt från konventionell sandgjutning eftersom skummönstret förblir inuti formen tills det hälls.
Mönstret försvinner inte bara innan metall kommer in i kaviteten; i stället, det genomgår termisk sönderdelning och förångning när den smälta metallen successivt ersätter den.
Detta skapar flera samtidiga transportfenomen:
- Smält metall avancerar genom kaviteten.
- Polymermönstret sönderdelas.
- Gas och flytande sönderdelningsprodukter migrerar genom den eldfasta beläggningen.
- Vakuumtrycket påverkar formfyllningen och gasevakueringen.
- Den eldfasta beläggningen utsätts för intensiv termisk och mekanisk belastning.
- Torr sand som omger mönstret måste bibehålla tillräcklig strukturell integritet.
Om beläggningen spricker eller tappar vidhäftning, den framryckande metallen kan komma i direkt kontakt med lös sand.
Om grindsystemet är otillräckligt skyddat, sand och eldfasta fragment kan komma in i metallströmmen.
Detta är anledningen till att en ökning av beläggningens eldfasthet inte nödvändigtvis löser problemet.
Beläggningens styrka, permeabilitet, adhesion, torkningsbeteende, beläggningstjocklek, grindsdesign, och vakuumkontroll måste övervägas tillsammans.
3. Huvudorsakerna till slagginkluderande defekter i förlorat skumgjutning
Slagg- och sandinneslutningar i förlorat skumgjutning är multifaktoriella defekter snarare än resultatet av en enda processparameter.
Hela metallflödesbanan - från hällkoppen och sprue till löparen, hur mycket, och slutlig hålighet – är potentiellt kapabel att införa icke-metalliskt material i gjutgodset.
I praktiken, dock, gating-system korsningar, beläggningsdefekter, och områden som utsätts för hög metallströmningshastighet representerar de mest kritiska riskzonerna.
Eldfast beläggningsfel
Den eldfasta beläggningen utgör den primära barriären mellan den smälta metallen och den torra sanden.
Om denna barriär spricker, skalar, eller eroderar, sand och eldfasta partiklar kan transporteras in i metallen och fastna i gjutgodset.
Vanliga beläggningsrelaterade orsaker inkluderar otillräcklig hållfasthet vid rumstemperatur, otillräcklig varmhållfasthet, ojämn beläggningstjocklek, dålig vidhäftning, och felaktig torkning.
Särskild uppmärksamhet bör ägnas sprue-runner leder, löpare-ingat-anslutningar, skarpa hörn, och mönsterövergångar, där det är svårare att upprätthålla en jämn beläggningstäckning.
En lämplig förlorad skumbeläggning bör ge tillräckligt eldfasthet, mekanisk styrka, permeabilitet, adhesion, och motståndskraft mot termisk chock under hela hällprocessen.
Grindsystem och tätningsproblem
Grindsystemet är en kritisk källa till sandinneslutning eftersom det ger den initiala vägen för smält metall in i formen.
Dåligt anslutna eller otillräckligt tätade öppningar, löpare, och inlopp kan skapa öppningar genom vilka torr sand kommer in i metallströmmen.
Beläggningssprickor vid gating-korsningar är särskilt farliga eftersom dessa områden upplever koncentrerat metallflöde och termisk belastning.
Grindsystemet bör därför ha tillräcklig styvhet, säkra anslutningar, och kontinuerligt eldfast skydd.
Innan hällning, hällkoppen och utsatta grindområden bör också kontrolleras lös sand, damm, skadad beläggning, och främmande partiklar.
Felaktiga hällnings- och vakuumparametrar
Processparametrar påverkar direkt den mekaniska och termiska belastningen som utsätts för beläggningen.
En överdrivet hällhuvud eller metallflödeshastighet kan öka beläggningserosion, medan alltför hög hälltemperatur kan påskynda termisk nedbrytning och reaktioner mellan eldfasta metaller.
Omvänt, för låga temperaturer kan orsaka felkörningar och ofullständig fyllning.
Vakuum måste också kontrolleras noggrant. Även om vakuum är viktigt för sandkomprimering och gasevakuering, en alltför hög vakuumnivå kan dra lös sand eller beläggningsfragment genom befintliga sprickor.
Sandegenskaper är en annan faktor. En olämplig kornstorleksfördelning kan öka sandinträngningen, erosion, eller dålig gasevakuering.
Den optimala kombinationen av vakuumnivå, hälltemperatur, fyllnadsgrad, och sandspecifikation bör därför fastställas för varje legering och gjutningsgeometri snarare än att tillämpas som en universell inställning.
Mönsterhantering och formskador
Inneslutningsdefekter kan uppstå före hällning om det belagda skummönstret skadas under transporten, montering, sandfyllning, eller vibrationsgjutning.
Aggressiv sandbelastning eller överdriven vibration kan ge sprickor och spån i den torkade beläggningen, speciellt kring tunna sektioner och portanslutningar.
Dessa defekter kan förbli dolda efter att mönstret begravts i sand och blir endast uppenbara när inneslutningar exponeras under bearbetning.
En kontrollerad formningssekvens är därför väsentlig: mönstret bör ha tillräckligt stöd innan starkare vibrationer appliceras, och grindsystemet får inte böjas eller störas mekaniskt under packningen.
Smält metall renhet
Alla inneslutningar kommer inte från formen. Oxider, slagg, eldfasta partiklar, och andra icke-metalliska inneslutningar som redan finns i den smälta metallen kan även fastna vid fyllning.
Effektiv kontroll kräver därför uppmärksamhet på hela metallbearbetningskedjan, inklusive smältning, slaggborttagning, temperaturkontroll, inokulering eller behandling där så är tillämpligt, överföra, och hälla.
Slaggskumning, filtrering, och lämpligt utformade grind- eller slaggfångande funktioner kan ytterligare minska mängden icke-metalliskt material som kommer in i kaviteten.
4. Fallstudier: Slagginkluderande misslyckanden och korrigerande åtgärder vid LangHe Foundry
På Langhe gjuteri, slagg- och sandinneslutningskontroll behandlas som en processteknisk fråga snarare än ett slutinspektionsproblem.
I förlorad skumgjutning, inneslutningsdefekter kan härröra från den eldfasta beläggningen, mönstermontering, formningsoperation, vakuumsystem, grindsdesign, eller renlighet av smält metall.
Följaktligen, effektiv korrigerande åtgärd kräver att defektens morfologi korreleras med platsen för defekten och de faktiska processförhållandena.
Följande tre fall representerar typiska Langel Scenarier för gjuteriproduktion som involverar grått gjutjärn, duktil järn, och kolstål förlorade skumgjutgods.
Fallen visar hur systematisk rotorsaksanalys kan omvandla återkommande inklusionsproblem till mätbara processförbättringar.
Fall 1: Hydraulisk ventilhus i grått gjutjärn
Bakgrund
Langel Gjuteriet producerade hydrauliska ventilkroppar av grå gjutjärn med hjälp av den förlorade skumgjutningsprocessen.
Komponenterna innehöll flera precisionsbearbetade tätningsytor och utsattes för 100% tryckprovning kl 1.6 MPA.
Eftersom tätningsytorna sedan bearbetades, relativt små inre inneslutningar kan bli exponerade och orsaka läckage.
Defektsymtom
Den initiala avkastningen vid första passagen var ungefär 68%. De flesta trycktestfel spårades till underjordiska inneslutningar exponerade på bearbetade ventilsätsytor.
Inspektion av grindsystemet gav en viktig ledtråd. Efter shakeout, lokaliserad beläggningsdelaminering observerades upprepade gånger runt ingate-to-casting-korsning.
När delar av löparen var trasiga för inspektion, vita granulära partiklar var synliga inom sprickytan, indikerar närvaron av medbringat eldfast material eller sandmaterial.
Analys av grundorsaken
Undersökningen identifierade två primära bidragande faktorer.
Första, den eldfasta beläggningen runt ingångsövergången var betydligt tunnare än på de plana delarna av mönstret.
Kopplingens geometri gjorde att beläggningen dränerades ojämnt under doppningen, vilket resulterar i en lokalt svag barriär.
Andra, formen drevs under en relativt hög konstant vakuumnivå av ca 0.045 MPA.
När beläggningen vid korsningen hade försvagats, tryckskillnaden främjade förflyttningen av lös sand genom det defekta området under fyllningen.
Defekten hänfördes därför inte enbart till vakuum. Snarare, den faktiska felmekanismen var:
ojämn beläggningstjocklek → lokal beläggningssvaghet → vakuumassisterad sandinsläpp → inneslutningsinneslutning → exponering för bearbetning → tryckprovsläckage.
Korrigerande åtgärder
Langel Foundry implementerade två stora processmodifieringar. Ett andra förstärkt beläggningsskikt applicerades specifikt på gating-korsningar och andra högriskövergångsområden, öka lokal beläggningstjocklek med ungefär 60%.
Vakuumsystemet ändrades också från en konstanttrycksdrift till en kontrollerad tvåstegsprofil.
Vakuum hölls initialt vid ungefär 0.025 MPA under det tidiga fyllningsstadiet och ökade progressivt till ungefär 0.038 MPA under den sista delen av fyllningen.
Syftet var att undvika att applicera överdriven tryckskillnad medan metallen först kom in i det känsliga grindområdet, samtidigt som det ger tillräckligt med vakuum senare i fyllningsprocessen för formstabilitet och gasevakuering.
Resultat
Genomgångshastigheten för tryckprov ökade från 68% till 92%, medan slagg- och sandinneslutningsrelaterat skrot minskade med ca 71%.
Fallet visade att lokal beläggningsteknik och dynamisk vakuumkontroll kan vara effektivare än att bara öka den totala beläggningstjockleken eller bibehålla en jämnt hög vakuumnivå under hela hällningen.
Fall 2: Duktilt järn Fordonschassifäste
Bakgrund
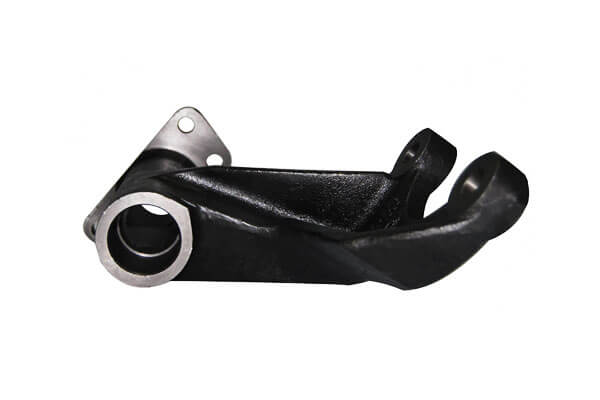
Langel Gjuteriet tillverkade bilchassifästen av segjärn med hjälp av förlorad skumgjutning.
Komponenterna inkluderade exponerade yttre ytor som sedan mottogs elektroforetisk beläggning (E-beläggning).
Eftersom den slutliga målade ytan hade höga krav på utseende, relativt små defekter under ytan kan bli synliga efter beläggning.
Defektsymtom
Ett intermittent problem med ytdefekter observerades initialt efter elektroforetisk målning. Små slaggliknande blåsor uppträdde övervägande på den övre ytan av fästena, med en förekomstfrekvens på ungefär 22%.
Intressant, defekterna fördelades inte slumpmässigt.
De var koncentrerade i en region belägen mittemot den primära ingången, vilket tyder på att defekten var associerad med fyllningsbeteendet eller rörelsen hos icke-metalliskt material snarare än att vara en jämnt fördelad metallurgisk inneslutning.
Analys av grundorsaken
Undersökning av mönstermonteringen visade att sprue-to-runner-anslutning använde en lös presspassningsfog. Under vibrationsformning, leden kan röra sig något, skapa en lokal klyfta.
Samtidigt, den initiala vibrationsamplituden som användes under sandfyllning var för aggressiv.
Eftersom de vertikala ytorna av skumaggregatet var otillräckligt stödda i detta skede, mikrosprickor utvecklades i den torkade beläggningen.
Kombinationen av dessa två förhållanden skapade en väg för sandinträde:
lös grindfog + aggressiva tidiga vibrationer → beläggningsskador och öppning → sandindragning under fyllning → inre inneslutningar → ytblåsor efter E-beläggning.
Detta fynd förklarade också varför konventionell visuell inspektion efter shakeout inte konsekvent identifierade problemet: mycket av skadan fanns under sanden före gjutning och var inte lätt synlig efter gjutning.
Korrigerande åtgärder
Langel Foundry introducerade en integrerad förstärkningskrage vid inlopps-till-runner-anslutningen och applicerade ytterligare eldfast beläggning runt fogen för att förbättra både mekanisk stabilitet och beläggningskontinuitet.
Vibrationsprogrammet delades därefter upp i två steg. Efter initial sandtäckning, mönstret utsattes för ungefär 5 sekunders vibration med låg amplitud.
Kompaktering med högre amplitud infördes först efter att skumenheten var tillräckligt omgiven och stödd av sand.
En dedikerad tätningsprocedur införs också innan den slutliga formstängningen för att förhindra att lös sand kommer in genom det övre grindsystemet.
Resultat
Graden av ytdefekter efter E-beläggning minskade från ungefär 22% till 4%. Kundavvisningspartier associerade med defekten eliminerades.
Fallet illustrerar en viktig princip i förlorad skumgjutning: formvibrationer är inte bara en packningsparameter; det kan direkt påverka beläggningens integritet och därför gjutningens renhet.
Den optimala vibrationsprofilen måste ge tillräcklig sandkomprimering utan att mekaniskt skada det belagda mönstret.
Fall 3: Pumphus i kolstål
Bakgrund
Langel Foundry undersökte användningen av förlorat skumgjutning på kolstålpumphus som ett alternativ till konventionell sandgjutning.
Målet var att minska bearbetningstillåten och förbättra dimensionskonsistensen hos stora inre flödespassager.
Komponenterna hade omfattande bearbetade invändiga ytor, gör intern integrationskontroll särskilt viktig.
Defektsymtom
Inledande produktionsförsök visade utbredda spridda inneslutningar på de bearbetade interna flödesytorna. Den resulterande skrothastigheten nådde ungefär 35%.
Inspektion av grindsystemet avslöjade uttalad eldfast erosion och ytådring längs löparen.
Defektfördelningen antydde att problemet främst var förknippat med beläggningsnedbrytning under stålfyllning, snarare än bara med smält metallslagg.
Analys av grundorsaken
Det första stora problemet var användningen av ett beläggningssystem som ursprungligen utvecklades för gjutning av skum med förlorat järn.
Dess eldfasthet och varmhållfasthet var otillräckliga för den betydligt högre termiska belastningen i samband med kolstål.
Under hällning, beläggningen bröts delvis ned och eroderades under de kombinerade effekterna av hög temperatur, termisk chock, och metallströmningskrafter.
Det andra problemet var överdrivet effektivt hällhuvud. En 1-ton slev genererade en relativt hög metallströmningshastighet vid fyllning av inloppet, ökande mekanisk erosion av den redan känsliga beläggningen.
Den kombinerade mekanismen var därför:
otillräckligt eldfast system → högtemperaturbeläggningsnedbrytning → överdriven metallflödeserosion → eldfasta partiklar som kommer in i stål → inre inneslutningar.
Korrigerande åtgärder
Langel Foundry ersatte den konventionella järnbeläggningen med en eldfast beläggning med hög aluminiumoxid som är speciellt konstruerad för gjutning av förlorat skum.
Den nya beläggningen gav avsevärt högre eldfasthet och varmhållfasthet för stålgjutningsmiljön.
Den effektiva hällhöjden reducerades också. Ett bottenhällarrangemang infördes, med munstycket placerat så nära hällkoppen som möjligt för att minska onödig metallacceleration och turbulens.
Slutligen, hälltemperaturen sänktes från ca 1560°C till 1510°C, samtidigt som de förblir inom det etablerade processfönstret för kolstålskvaliteten och gjutgeometrin.
Dessa förändringar genomfördes som ett samordnat paket snarare än som isolerade justeringar.
Resultat
Den inre slagg-inneslutningsskrothastigheten minskade från ungefär 35% till 8%, vilket gör den förlorade skumprocessen kommersiellt gångbar för pumphusapplikationen.
Fallet visar också varför valet av beläggning måste vara legeringsspecifikt.
En eldfast beläggning som fungerar adekvat för gråjärn kan inte automatiskt antas ge tillräcklig termisk och kemisk stabilitet för stål.
När legeringsgjutningstemperaturen ökar, beläggning eldfasthet, varm styrka, motstånd mot termisk chock, och metall/beläggningskompatibilitet blir allt viktigare.
Viktiga lärdomar från de tre Langel Gjuteriväskor
De tre fallen gällde olika legeringar och olika gjutgeometrier, men de avslöjar ett gemensamt mönster: slagginklusion är vanligtvis konsekvensen av en interaktion mellan flera processvariabler.
| Fall | Primär defektmekanism | Kritisk processvariabel | Korrigerande strategi | Resultat |
| Hydraulisk ventilhus i gråjärn | Sandinträde genom svag inloppsbeläggning | Beläggningstjocklek + vakuum | Förstärkt beläggning och stegvis vakuum | Första platsutbyte: 68% → 92% |
| Chassifäste i segjärn | Beläggningsskador vid formning | Gating-fogstyrka + vibration | Förstärkt fog och stegvis vibration | Ytfel: 22% → 4% |
| Pumphus i kolstål | Erosion av beläggning vid hög temperatur | Beläggning eldfast + hällande huvud | Högaluminiumoxidbeläggning och reducerad hällhöjd | Inklusionsskrot: 35% → 8% |
Den viktigaste slutsatsen är den det finns ingen universell "anti-inkluderingsinställning" för förlorad skumgjutning.
Lämpligt beläggningssystem, vakuumprofil, vibrationsprogram, hälltemperatur, grindsdesign, och sandspecifikationen måste anpassas till legerings- och gjutningsgeometrin.
Av detta skäl, Langel Foundrys tillvägagångssätt fokuserar på identifiering av rotorsak, processfönsteroptimering, och analys av defektlokalisering snarare än att enbart förlita sig på slutlig visuell inspektion.
Denna metod är särskilt värdefull för hydrauliska komponenter, gjutgods för bilar, pumphus, ventilkroppar, och andra delar där inre inneslutningar endast kan bli uppenbara efter bearbetning eller funktionstestning.
5. Systematiska strategier för förebyggande och begränsning
Kontroll av slagginslutningar i förlorat skumgjutning kräver samordnad processkontroll snarare än en enda korrigerande åtgärd.
Det mest effektiva tillvägagångssättet är att bibehålla beläggningens integritet, skydda mönstret under formningen, kontrollera metallflöde och vakuum, och förbättra renheten i smält metall under hela produktionscykeln.
Optimera den eldfasta beläggningen
Den eldfasta beläggningen är den primära barriären som skiljer smält metall från den torra sanden.
Det borde ha tillräckligt eldfasthet, permeabilitet, adhesion, rumstemperaturstyrka, och varm styrka.
Applicera beläggningen jämnt i flera lager, med tillräcklig torkning mellan skikten. Portkorsningar och andra områden med hög erosion bör få ytterligare förstärkning.
Varje belagt mönster bör inspekteras före formning, och mönster med synliga sprickor, peeling, eller så ska delaminering repareras eller avvisas.
Kontrollmönster montering och gjutning
Skummönstret och grindsystemet måste förbli mekaniskt stabila under sandfyllning och vibration.
Portanslutningar kan vid behov förstärkas med lämpliga stöd eller hylsor. Sand bör först införas försiktigt, och vibrationer bör börja med låg amplitud.
Högre vibrationsintensitet bör endast appliceras efter att mönstret är tillräckligt omgivet av sand.
Särskild omsorg krävs runt spruta, löparkorsningar, och intar, där mekanisk rörelse kan spricka det eldfasta lagret.
Sprutet bör också vara ordentligt förslutet och hällkoppen rengöras omedelbart före hällning.
Kontrollera hälltemperatur och metallflöde
Hällningsförhållanden bör minimera beläggningserosion samtidigt som tillräcklig flytbarhet och fullständig formfyllning bibehålls.
Överdriven hällhöjd, turbulens, och temperatur kan öka den eldfasta nedbrytningen och inneslutningen.
| Legeringstyp | Typisk hälltemperatur | Typisk hälltid* |
| Grått gjutjärn | 1380–1420°C | 10–20 s |
| Duktil järn | 1420–1450°C | 12–25 s |
| Kol / låglegerat gjutstål | 1480–1560°C | 15–30 s |
*Typiska referensvärden för en hällsats på 300–500 kg; faktiska parametrar bör fastställas enligt legeringskvalitet, gjutmassa, väggtjocklek, grindsdesign, och utrustning.
Skänkkapaciteten bör vara rimligt anpassad till gjutgodset. Att hålla hällpipen nära inloppskoppen minskar fritt fallhöjd och slaghastighet.
Hällning ska också finnas kvar smidig och kontinuerlig, undvika onödiga avbrott eller plötsliga flödesstötar.
Optimera vakuumkontroll
Vakuum är viktigt vid förlorat skumgjutning eftersom det förbättrar torrsandkomprimering, underlättar gasevakuering, och stödjer mögelfyllning.
Dock, för högt undertryck kan dra sand eller beläggningsfragment genom befintliga sprickor.
För många järngjutgods, ett arbetsområde på ca 0.025–0,040 MPa används ofta som utgångspunkt. Det optimala värdet beror starkt på gjutningsgeometri och processförhållanden.
En stegvis vakuumprofil kan vara fördelaktig: relativt måttligt vakuum under initial fyllning minskar beläggningserosion, följt av ökat vakuum när fyllningen fortskrider.
Vakuum bör därför behandlas som ett processvariabel som ska optimeras, inte bara maximeras.
Förbättra gating och slaggretention
Grindkonstruktionen bör främja stabil fyllning samtidigt som de förhindrar att icke-metalliska material når kritiska gjutområden.
Beroende på legering och gjutgeometri, systemet kan innehålla slaggfällor, skumma avsnitt, bosättningsområden, filter, eller dedikerade insamlingszoner.
Keramiska skumfilter kan ge ytterligare kontroll av icke-metalliska inneslutningar, även om deras användning måste utvärderas mot den erforderliga flödeshastigheten och gjuttemperaturen.
Korrekt grinddesign är särskilt viktigt för tryckhaltiga och högt bearbetade komponenter där även små inneslutningar kan orsaka funktionsfel.
Bibehåll lämplig sandkvalitet
Den torra sanden ska ge en balans mellan permeabilitet, packningsbeteende, ytkvalitet, och motstånd mot metallinträngning.
För grov sand kan öka penetrationen och inneslutningsrelaterade defekter, medan överdrivna fina partiklar kan försämra gasevakueringen och förändra mögelbeteendet.
För många applikationer med förlorat järnskum, 30/50 nättvättad kiseldioxidsand är en vanlig referensspecifikation.
Den faktiska kornstorleksfördelningen bör väljas enligt gjutnings- och beläggningssystemet, med regelbunden borttagning av böter, damm, och trasiga beläggningspartiklar.
Förbättra renheten i smält metall
Extern sand och beläggningsinneslutningar är bara en del av problemet. Oxider och slagg som redan finns i den smälta metallen kan bli ytterligare källor till icke-metalliska inneslutningar.
Effektiv kontroll börjar därför vid smältsteget och fortsätter genom överföring och hällning.
Viktiga åtgärder inkluderar slaggborttagning, lämplig smältbehandling, kontrollerad överföring, rena skänkar, och filtrering där det är tekniskt lämpligt.
Det övergripande målet är att förhindra båda exogena inneslutningar från formen och endogena inneslutningar genereras i den smälta metallen från att komma in i det färdiga gjutgodset.
6. Slutsats
Slagginneslutningsdefekter i förlorat skumgjutning orsakas främst av växelverkan mellan smält metall, eldfast beläggning, torr sand, skumnedbrytningsprodukter, vakuumtryck, och metallurgiska inneslutningar.
De vanligaste mekanismerna inkluderar sprickbildning eller sprickbildning i beläggningen, svaga portsystemskarvar, sandindragning, överdriven metallflödeserosion, felaktig vakuumkontroll, instabila formningsoperationer, och otillräcklig renlighet av smält metall.
Verkliga produktionsfall visar genomgående att isolerade enparameterjusteringar endast ger marginella förbättringar.
Att uppnå konsekvent låga slagginslutningsgrader kräver ett holistiskt tillvägagångssätt: optimerad beläggningsformulering och applicering, rigorös formnings- och hanteringsdisciplin, korrekt konstruerad grind med slaggretentionsfunktioner, kalibrerade processparametrar och pågående renhetskontroll av smält metall.
När det implementeras systematiskt i alla produktionsled, dessa åtgärder kan reducera slaggrelaterat skrot till mycket låga nivåer, gör förlorad skumgjutning lönsam även för bearbetade komponenter med höga krav.