I gruvindustrin, komponenttillförlitlighet är inte ett kostnadsproblem för back-office – det är en central drivkraft för produktion och lönsamhet.
En enda misslyckad gjutning — en sliten slurrypumpsvolut, en sprucken krosskäftplatta, en trasig lyftkrok — kan stänga av en hel bearbetningskrets, kostnadsberäkning av verksamheten $100,000 över $500,000 per dag i förlorad produktion och akut underhåll.
Av detta skäl, gruvgjutgods är mycket mer än generiska metallformer: de är konstruerade slitage och strukturella komponenter som måste fungera tillförlitligt under några av de tuffaste driftsförhållandena på jorden: slipande malm, surt gruvvatten, tunga stötbelastningar, cyklisk trötthet, och extrema temperaturer.
Alltför många gruvverksamheter behandlar slitgods som engångsråvara, anskaffa den billigaste tillgängliga delen och acceptera kort livslängd som oundvikligt.
I verkligheten, gjutningsprestanda är mycket kontrollerbar genom riktat val av legeringar, optimerad gjutprocessteknik, Design för tillverkbarhet, och applikationsspecifikt ytskydd.
På LangHe Foundry, vi har ägnat decennier åt att designa och producera skräddarsydda högpresterande gjutgods för yt- och underjordsbrytning, mineralbearbetning, och bulkmaterialhantering.
1. Vad är Mining Castings?
Gruvgjutgods är metallkomponenter som produceras genom att hälla smält metall i en form för att skapa delar som används vid extraktion, förkrossande, förmedla, slipning, pumpning, klassificering, och mineralbearbetningsutrustning.
Till skillnad från enkla gjutgods för allmänt bruk, gruvkomponenter är vanligtvis konstruerade kring ett eller flera krävande serviceförhållanden:
- Hög statiska och dynamiska belastningar
- Stöt- och stötbelastning
- Slitande slitage
- Cyklisk trötthet
- Slamerosion
- Korrosion i våtbearbetningsmiljöer
- Förhöjda lokala påfrestningar
- Lång drifttid med begränsade underhållsmöjligheter
Gjutprocessen är särskilt värdefull för gruvindustrin eftersom många gruvkomponenter är stora, tung, strukturellt komplex, eller svår att tillverka ekonomiskt av ämne eller plåt.
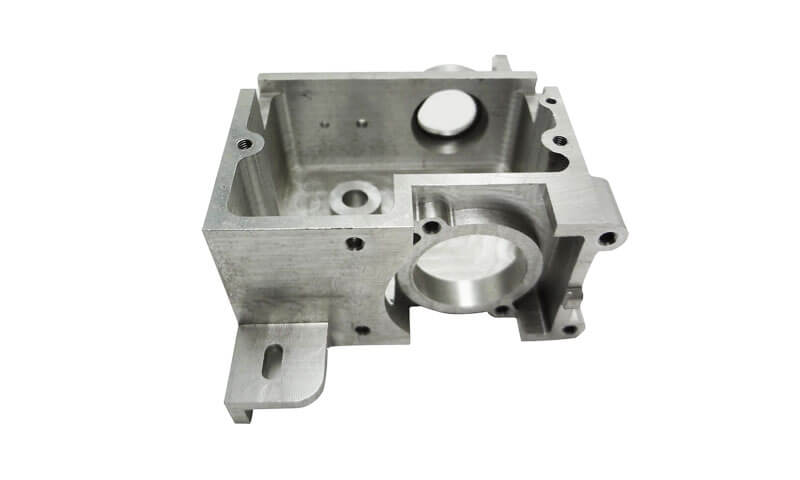
En korrekt utformad gjutning kan integrera ribbor, chefer, monteringsplatser, krökta flödespassager, tjocka strukturella sektioner, och komplex yttre geometri till en komponent.
Detta minskar behovet av flera tillverkade delar och kan förenkla monteringen samtidigt som den nödvändiga strukturella integriteten bibehålls.
2. Material för gruvgjutgods: Att välja rätt legering för jobbet
Materialval är ett av de första besluten som bestämmer prestandan för en gruvgjutning.
Rätt legering bör väljas enligt den dominerande felmekanismen snarare än att bara välja det hårdaste eller starkaste tillgängliga materialet.
Till exempel, en komponent som utsätts för kraftiga stötar kan kräva en starkare betoning på seghet, medan en komponent som arbetar kontinuerligt i slipande slam kan kräva en annan mikrostruktur och hårdhetsnivå.
Kol och låglegerade stålgjutgods
Kol och låglegerade stål används ofta för tunga gruvkomponenter som kräver en kombination av styrka, seghet, och strukturell tillförlitlighet.
Typiska applikationer inkluderar:
- Utrustningshus
- Ramar och stöd
- Stora fästen
- Hjul och navkomponenter
- Strukturella anslutningskomponenter
- Kraftiga maskinkarosserier
Deras stora fördel är förmågan att uppnå användbara kombinationer av styrka och seghet genom legeringsdesign och värmebehandling.
För stora gruvgjutgods, dock, sektionens tjocklek, kylningshastighet, och värmebehandlingslikformighet måste övervägas noggrant eftersom de mekaniska egenskaperna som erhålls vid ytan kanske inte representerar de i tyngre sektioner.
Höglegerade och slitstarka stålgjutgods
Där abrasivt slitage dominerar servicetillståndet, högrelegerade gjutna stål kan ge en bättre lösning.
Dessa material väljs vanligtvis för komponenter som utsätts för:
- Glidande nötning
- Slitande nötning
- Upprepad mineralpåverkan
- Höghastighetspartikelkontakt
- Svår malmhantering
Slitstyrkan ökar inte bara i proportion till hårdheten. Om en komponent görs alltför hård utan tillräcklig seghet, slag kan resultera i sprickor eller sprickor.
Därför, det praktiska målet är vanligtvis en balans mellan hårdhet, seghet, mikrostruktur, och faktisk slitageläge.
Gjutjärn och duktil järn
Gjutjärn och segjärn kan vara mycket effektiva för utvalda gruvapplikationer där kombinationen av gjutbarhet, dämpning, bearbetbarhet, och kostnaden är fördelaktig.
Segjärn är särskilt användbart när högre mekanisk prestanda krävs jämfört med konventionellt gråjärn.
Den kan appliceras på hus, omslag, strukturella komponenter, och andra maskindelar där extrema stötar eller nötning inte är det dominerande problemet.
Materialvalet bör fortfarande beakta sektionsstorleken, matrisstruktur, värmebehandling, och servicemiljö.
Rostfritt och speciallegeringar
Bearbetning av våt mineral skapar en annan uppsättning utmaningar.
I dessa miljöer, komponenter kan stöta på vatten, kloridhaltiga lösningar, frätande kemikalier, och slipande fasta ämnen samtidigt.
Rostfria stål, duplex rostfritt stål, och andra speciallegeringar kan därför komma ifråga för:
- Pumphöljen
- Impeller
- Ventilkroppar
- Grenrör
- Flödesreglerande komponenter
- Utrustning för kemisk bearbetning
I dessa applikationer, korrosion och slitage kan verka samtidigt, så att välja en legering enbart för mekanisk hållfasthet är inte tillräckligt.
3. De huvudsakliga felmekanismerna i gruvgjutgods
Gruvgjutningar misslyckas i förutsägbar, diagnoserbara mönster. Att förstå dessa fellägen är det första steget för att förlänga livslängden.
Slipande slitage
Slipande slitage är det enskilt vanligaste felläget, står för ungefär 45% av alla byten av gruvgjutgods.
Det uppstår när hårda malmpartiklar, kiselsand, eller slurry skurar över komponentytor, gradvis avlägsnande av material.
I högtonnage flytgödselsystem, ofodrade gjutjärnsarmbågar kan slitas igenom på så lite som 3–6 månader vid hantering av kiselhaltig malm. Slitageskalor med partikelhårdhet, hastighet, och anslagsvinkel.
Impact Fatigue & Fraktur
Upprepad stötbelastning — från krossning, dumpning, eller kraftig materialpåverkan — initierar mikrosprickor vid spänningskoncentrationer, som fortplantar sig med varje cykel fram till en katastrofal fraktur.
Detta är det vanligaste felläget för krosshammare, hink tänder, och grizzlybarer.
Spröda legeringar såsom vitt järn är särskilt känsliga för stötbrott under tung eller stora partikelbelastning.
Erosion-Korrosion
I sura eller sulfidhaltiga gruvvatten och flytgödselmiljöer, korrosion och nötning verkar synergistiskt.
Korrosion försvagar ytskiktet, som sedan snabbt nöts bort av flytgödsel, utsätter färskt material för ytterligare korrosion.
Detta kombinerade läge försämrar komponenterna 2–4 gånger snabbare än båda mekanismerna ensamma, och är den främsta orsaken till för tidigt fel i slurrypumpar och rörkomponenter.
Strukturell överbelastning
Plötsliga tunga belastningar — som en skopakollision, lyftarrangemang, eller fastklämda krossar — kan överskrida sträckgränsen och orsaka permanent deformation eller katastrofala brott.
Dessa fel är ofta plötsliga och medför betydande säkerhets- och produktionsrisk.
Termisk trötthet
I högtemperaturbearbetningsoperationer såsom ugnar, stekare, och smältmatningssystem, cyklisk uppvärmning och kylning skapar termisk stress som initierar ytsprickor.
Med tiden, sprickor sprider sig och komponentintegriteten går förlorad.
4. Hur val av gjutprocess påverkar prestanda för gruvkomponenter
För gruvkomponenter, val av gjutprocess påverkar direkt gjutningens sundhet, dimensionell stabilitet, krav på bearbetning, ytkvalitet, och servicetillförlitlighet.
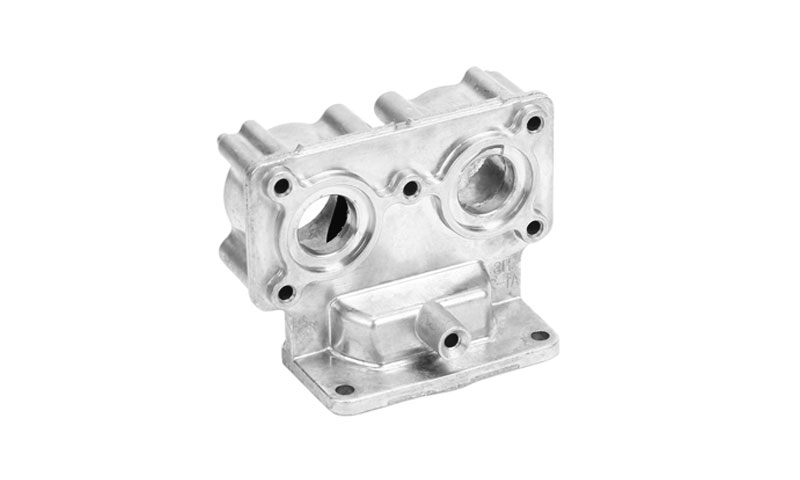
Ett krosshus, slampumpshölje, ventilkropp, eller stora strukturella gjutgods kan alla tillverkas genom gjutning, men deras processkrav kan vara väldigt olika.
Den korrekta gjutvägen bör bestämmas av komponentens storlek, geometri, legering, väggtjocklek, servicebelastning, produktionsvolym, dimensionella krav, interna kvalitetskrav, och bearbetningsstrategi.
Ingen enskild gjutprocess är universellt överlägsen.
Jämförelse av större gjutningsprocesser för gruvkomponenter
| Gjutningsprocess | Typiska gruvapplikationer | Nyckelfördelar | Huvudsakliga begränsningar |
| Sandgjutning | Stora pumphus, krosshus, ramar, omslag, tunga konstruktionsdelar | Mycket flexibel; lämplig för stora och tunga gjutgods; stöder ett brett utbud av legeringar; relativt ekonomiskt verktyg | Mer bearbetning kan krävas; ytfinish och dimensionsnoggrannhet är i allmänhet lägre än precisionsgjutningsprocesser |
| V-processgjutning | Stora pumpkroppar, ventilkroppar, inhus, omslag, ramar, komplexa tunga industriella gjutgods | Torka obunden sand; vakuumformning; god ytåtergivning och dimensionell konsistens; låg bindemedelsrelaterad gasgenerering; Lämplig för stora gjutningar; hög sandåtervinningsbarhet | Kräver vakuumutrustning och dedikerad processkontroll; interna kärnor och komplexa passager kräver noggrann design |
| Investeringsgjutning | Små till medelstora precisionsventildelar, parentes, pumphjulsrelaterade komponenter, komplexa flödesreglerande delar | Utmärkt geometrisk detalj; högdimensionell noggrannhet; nästan nätform; reducerad bearbetningsersättning | Högre verktygs- och processkostnad; olämplig för många mycket stora komponenter |
Lost Foam Casting |
Komplexa hus, utvalda pumpkomponenter, kundanpassade tunga industridelar | Kan reproducera komplex geometri; flexibel mönsterdesign; användbar för integrerade former | Känslig för mönsterkvalitet, beläggning, fyllning, och gasevakuering |
| Gravity Die Casting | Utvalda aluminium och andra icke-järnhaltiga gruvkomponenter | Bra repeterbarhet; relativt bra ytfinish; lämplig för repetitiv produktion | Högre verktygskostnad; begränsad av formgeometri och komponentstorlek |
| Permanent mögelgjutning | Utvalda icke-järnhöljen, omslag, och mekaniska komponenter | Konsekventa formmått; bra ytkvalitet; repeterbar produktion | Högre verktygsinvestering; mindre flexibel för stora eller mycket komplexa delar |
5. Ytbehandling och slitageskydd
Bulkegenskaperna hos gjutgodset utgör grunden för prestanda för gruvdrift, men ytan är ofta där slitaget är hårdast, inverkan, trötthet, eller korrosion uppstår.
Av detta skäl, målinriktad ytbehandling kan avsevärt förbättra komponentens hållbarhet när den är korrekt anpassad till den faktiska felmekanismen.
Målet är inte att tillämpa den mest aggressiva behandlingen på hela komponenten.
Ett mer effektivt tillvägagångssätt är ofta att kombinera en tuff, kostnadseffektiv baslegering med lokaliserat ytskydd på de områden som utsätts för högsta slitage eller korrosion.
| Ytbehandling | Fungera & Mekanism | Potentiell prestandafördel* | Typiska gruvapplikationer |
| Hardfacing överlägg | En slitstark legering avsätts på utvalda arbetsytor för att ge hög hårdhet och motståndskraft mot nötande eller stötslitage. Typiska överlagringsmaterial inkluderar Stellite och kromkarbidbaserade system. | Cirka 50–150 % längre livslängd i lämpliga tillämpningar | Krossens slitagekanter, hink läppar, slurry armbågar, lokaliserade slitzoner |
| Skjutning | Ger kontrollerad restspänning vid ytan, hjälper till att minska tendensen för utmattningssprickor att initiera och fortplanta sig. | Cirka 30–70 % förbättring av utmattningslivet i lämpliga tillämpningar | Slagbelastade komponenter, hammare, krokar, suspensionskomponenter |
| Gummi & Foder av polyuretan | Ett bundet elastomerskikt ger en offerslityta och hjälper till att absorbera partikelpåverkan samtidigt som direktkontakten mellan slurryn och metallsubstratet reduceras. | Upp till 2–4× längre livslängd för lämpliga slamkomponenter | Slamrör, pumphus, klassificerare tankar |
Kemisk passivering |
Skapar en mer enhetlig passiv yta på rostfritt stål och duplexlegeringar genom att ta bort fritt järn och ytföroreningar. | Förbättrad korrosionsbeständighet där korrekt ytförberedelse och processkontroll upprätthålls | Frätande slamkomponenter, avvattningsventiler, flytutrustning |
| Termisk spraybeläggning | Flamma- eller plasmasprayade keramiska eller cermetbeläggningar ger en hård skyddande yta för utvalda slitage- och temperaturförhållanden. | Cirka 60–120 % längre livslängd i lämpliga förhöjda temperaturapplikationer | Ugnskomponenter och högtemperaturslitagedelar |
*Actual improvement depends strongly on the base material, coating or treatment system, driftsförhållanden, wear mechanism, and application quality.
These figures should therefore be treated as representative rather than universal performance guarantees.
6. Nyckelprodukter vi tillverkar för gruvgjutningsindustrin
LangHe Foundry provides custom cast components for mining machinery and mineral-processing equipment.
The specific alloy and casting route are selected according to component geometry and service conditions.
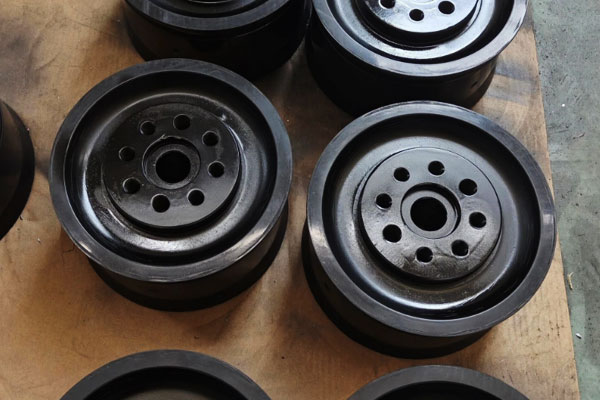
Kross- och krossutrustningskomponenter
Crushing equipment experiences some of the most severe impact and abrasion conditions in mining.
Typical custom cast components include:
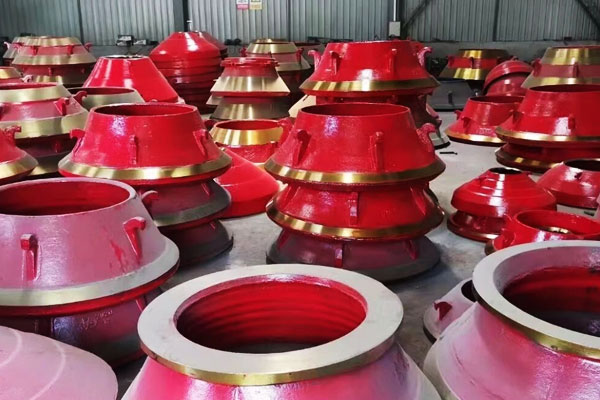
- Crusher housings
- Ramar
- Wear-related components
- Mounting components
- Strukturella stöd
- Custom brackets and connecting parts
Gruvpumpshöljen och flödeskomponenter
Mining pumps can handle abrasive slurry, making erosion resistance and hydraulic performance particularly important.
LangHe can manufacture custom:
- Pumphöljen
- Omslag
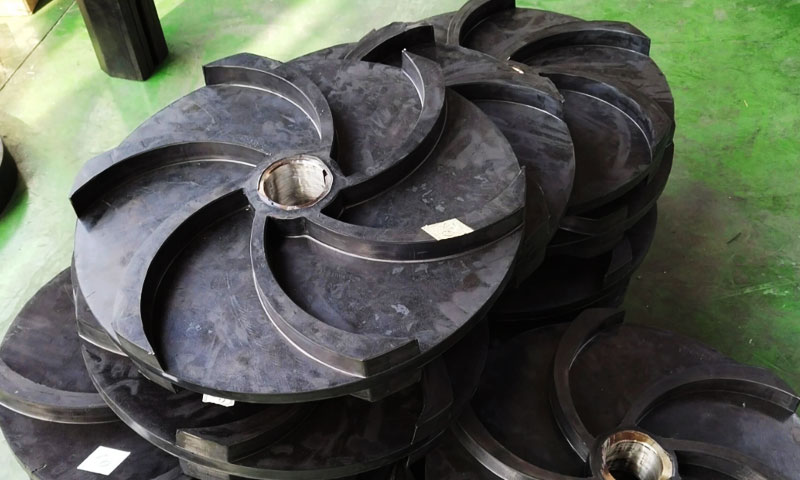
- Impeller
- Grenrör
- Flow bodies
- Mounting components
Ventilhus och flödeskontrollkomponenter
Gruv- och mineralbearbetningssystem använder ventiler för flytgödsel, vatten, kemikalier, och processvätskor.
Typiska gjutna komponenter inkluderar:
- Ventilkroppar
- Omslag
- Motorhuvskomponenter
- Anpassade grenrör
- Flödeskontrollhus
- Anslutningskomponenter
Inhus, Ramar, Hubs, och strukturella komponenter
Stora gruvmaskiner förlitar sig på många strukturella gjutgods för att överföra laster och upprätthålla inriktningen.
Typiska produkter inkluderar:
- Lagerhus
- Hjulnav
- Redskap
- Strukturramar
- Stödfästen
- Omslag
- Monteringsbaser
- Mekaniska anslutningskomponenter
Anpassade mineralbearbetningskomponenter
Mineralbearbetningsutrustning kan innehålla komplexa flödespassager och mycket lokaliserade slitageområden.
Anpassade gjutgods gör att dessa geometrier kan integreras i komponenten samtidigt som den erforderliga strukturella styrkan bibehålls.
7. Fördelar med våra produkter för gruvgjutningsindustrin
Konstruerade skräddarsydda gruvgjutgods kan ge tydliga operativa och ekonomiska fördelar jämfört med standardgjutgods, speciellt i utrustning som utsätts för kraftigt nötning, inverkan, vibration, och kontinuerliga arbetsförhållanden.
Huvudvärdet kommer från att matcha materialet, gjutningsdesign, och tillverkningsprocessen till den faktiska arbetsmiljön.
Förlängd livslängd
Baserat på fältdata från våra gruvkunder, LangHe applikationskonstruerade gjutgods har uppnått ungefär 30–60 % längre livslängd än vanliga importerade gjutgods i jämförbara applikationer.
Längre livslängd minskar utbytesfrekvensen och kan också minska arbets- och underhållsansträngningen i samband med komponentbyten.
Minskad oplanerad driftstopp
Konsekvent och förutsägbar gjutningsprestanda kan hjälpa till att minska oväntade fel orsakade av för tidigt slitage eller gjutningsrelaterade defekter.
Vår kunddata indikerar ungefär 45% färre oplanerade haverier relaterade till gjutningsfel efter byte till LangHe-konstruerade gruvkomponenter i tillämpliga applikationer.
För kontinuerligt arbetande gruvutrustning, denna tillförlitlighet är särskilt viktig eftersom ett oväntat komponentfel kan avbryta inte bara en maskin utan även ansluten produktionsverksamhet.
Lägre total ägandekostnad
Konstruerade gruvgjutningar kan involvera en 15–30 % högre initial kostnad än de billigaste råvarualternativen. Dock, enbart inköpspriset återspeglar inte den faktiska driftskostnaden för en komponent.
I tillämpliga kundfall, kombinationen av längre livslängd och minskad stilleståndstid har resulterat i en uppskattning 25–40 % lägre kostnad per drifttimme jämfört med billigare alternativ.
För gruvoperatörer, detta gör den totala ägandekostnaden till ett mer användbart mått än enbart enhetspriset.
Konsistens batch-till-batch
Gruvutrustning kräver förutsägbar komponentprestanda från en produktionskörning till nästa.
Kontrollerad legeringsverifiering, gjutningsparametrar, värmebehandling, bearbetning, och inspektion hjälper till att upprätthålla konsekventa mekaniska och dimensionella egenskaper över batcher.
Detta är särskilt viktigt för slitagekomponenter och tungt belastade gjutgods.
Variationer i hårdhet, mikrostruktur, gjutkvalitet, eller dimensioner kan annars leda till inkonsekventa slitage, för tidigt misslyckande, och mindre förutsägbara underhållsintervaller.
Platsspecifik teknik
LangHe behandlar inte gruvgjutgods som katalogprodukter som passar alla. Komponenter kan konstrueras enligt de faktiska serviceförhållandena, inklusive:
- Malmtyp och nötningsförmåga
- Uppslamningsegenskaper och pH
- Bearbetningskapacitet och tonnage
- Stöt- och lastförhållanden
- Komponentgeometri och installationskrav
- Dominant slitagemekanism
Detta tillvägagångssätt möjliggör materialval, gjutningsdesign, värmebehandling, bearbetning, och ytskydd att betrakta som en komplett tillverkningslösning.
Resultatet är ett gruvgjutgods som inte bara är utformat för att uppfylla de erforderliga ritningarna och dimensionerna, men också att ge förutsägbar prestation, förlängd livslängd, och lägre driftskostnad i sin tilltänkta gruvmiljö.
8. LangHe Foundrys inställning till anpassade gruvgjutgods
Langhe gjuteri följer en strukturerad, kundfokuserad strategi för varje gruvgjutningsprojekt.
Steg-för-steg
| Etapp | Aktivitet | Levereras |
| 1. Samråd | Förstå applikationen, massor, miljö, och felhistorik | Kravspecifikation |
| 2. Urval | Rekommendera optimal legering och värmebehandling | Materialdatablad |
| 3. Dfm & simulering | Optimera design för gjutning och prestanda | Designgranskningsrapport |
| 4. Verktyg | Designa och tillverka mönster, dy, och kärnor | Verktygspaket |
| 5. Gjutning | Producera gjutgods med den optimala processen | Ljudgjutningar |
| 6. Värmebehandling | Uppnå specificerad mikrostruktur och egenskaper | Värmebehandlingsintyg |
| 7. Bearbetning | CNC-maskin kritiska funktioner | Dimensionell rapport |
| 8. Ytbehandling | Applicera slitageskydd eller korrosionsskydd | Avsluta specifikation |
| 9. Inspektion | Ndt, dimensionell, mekanisk, och kemisk testning | Kvalitetscertifikat |
| 10. Leverans | Paketera och skicka till kund | Leverans i tid |
Kvalitetssäkring
LangHe Foundry upprätthåller ett rigoröst kvalitetsledningssystem:
- Iso 9001:2015 auktoriserad
- Full materialspårbarhet
- Spektrometri för kemisk analys
- Drag-, hårdhet, och effekttestning
- Röntgenstråle, ultraljuds-, och färgpenetrantinspektion
- CMM dimensionell inspektion
9. Slutsats
Gruvgjutgods är mycket mer än engångsmaterial för metall.
De är kritiska konstruerade komponenter vars prestanda direkt driver gruvans produktivitet, underhållskostnad, och säkerhet.
Abrasion, inverkan, korrosion, och trötthet är inte oundvikliga – de är förutsägbara fellägen som kan hanteras och minimeras genom riktat val av legeringar, optimerad gjutprocessdesign, DFM-optimering, och riktat ytskydd.
Det största misstaget som gruvdrift kan göra är att köpa gjutgods på enbart inköpspriset.
De 10–20 % som sparas på ett billigt gjutgods kommer att gå förlorade många gånger om vid för tidigt utbyte, oplanerad driftstopp, och tappad produktion.
Att arbeta med en erfaren gjuteripartner som förstår gruvdriftsförhållanden och ingenjörskomponenter för specifika fellägen ger en mycket lägre total ägandekostnad och högre övergripande utrustningstillgänglighet.
När den globala gruvverksamheten fortsätter att pressa på för högre produktionstakt, djupare malmkroppar, och lägre driftskostnader, Högpresterande skräddarsydda gjutgods kommer att förbli en grundläggande drivkraft för tillförlitlighet och effektivitet.
Gjuterier som kombinerar applikationsteknisk expertis, process mångsidighet, och rigorös kvalitetskontroll kommer att förbli central för att möjliggöra denna prestanda.
Vanliga frågor
Hur kan gruvgjutgods göras mer slitstarka?
Slitstyrkan kan förbättras genom lämpligt val av legering, värmebehandling, mikrostrukturell kontroll, optimerad geometri, och, i förekommande fall, hårdbeläggning eller andra ytskyddsmetoder.
Är gjutning bättre än smide för gruvkomponenter?
Ingen av processerna är allmänt sett bättre. Gjutning är särskilt fördelaktigt för stora, tung, eller geometriskt komplexa komponenter, medan smide kan föredras för vissa höghållfasta tillämpningar.
Rätt val beror på komponentens geometri, material, belastning, produktionsvolym, och prestandakrav.
Kan du reverse engineering och ersätta föråldrade gruvgjutgods?
Ja. Vi kan bakåtkonstruera befintliga slitna eller trasiga gjutgods via 3D-skanning och dimensionsmätning, reproducera den ursprungliga geometrin eller uppgradera legeringen och designen för förbättrad prestanda.
Detta är särskilt värdefullt för äldre gruvanläggningar med föråldrade OEM-artikelnummer.
Vilka material är bäst för gruvkrossens slitdelar?
Högt manganstål (Hadfield) är bäst för slagkraftig krossning. Högkromat vitt järn är bäst för högspänningsnötning med låg stöt. Valet beror på den specifika krossapplikationen.
Kan LangHe producera stora gruvgjutgods?
Ja. LangHe producerar gjutgods från 0.1 kg till över 10,000 kg, beroende på process och legering.
Ger LangHe designstöd?
Ja. LangHe tillhandahåller DFM-analys, gjutningssimulering, urval, och stöd för omvänd ingenjörskonst.