1. Introduktion
Industrimunstycken är mycket mer än enkla utlopp för vätskor. I petrokemiska anläggningar, rymdsystem, livsmedelsbearbetningslinjer, marin utrustning, hydrauliska enheter,
och precisionssprutanordningar, munstycken spelar en avgörande roll vid finfördelning, jetbildning, flödesreglering, tryckkontroll, och medium leverans.
Deras prestanda påverkas direkt av geometrisk noggrannhet, intern kanalkvalitet, korrosionsmotstånd, mekanisk integritet, och tillverkningskonsistens.
På grund av dessa krav, munstyckstillverkning är ett klassiskt tekniskt beslutsproblem: ska delen tillverkas av precisionsgjutning eller av CNC-bearbetning?
2. Vad gör munstyckstillverkning tekniskt krävande?
En munstycke är en flödesformande komponent, vilket innebär att dess inre och yttre form har en direkt funktionell påverkan.
Till skillnad från många konstruktionsdelar, ett munstycke kan inte bedömas endast efter styrka eller utseende. Dess geometri måste stödja stabilt vätskebeteende.
Viktiga tekniska krav för munstycken
- Exakta interna flödeskanaler
- Släta och jämna flödesytor
- Exakt öppningsstorlek
- Stabila tätningsytor
- Bra korrosions- och slitstyrka
- Motstånd mot vibrationer, tryckchock, och kavitation
- Repeterbar prestanda över produktionspartier
Dessa krav skapar ett smalt tillverkningsfönster. För stor ytjämnhet kan störa flödet. Dimensionell avvikelse kan förändra sprutbilden eller utsläppskoefficienten.
Inre defekter kan orsaka läckage, igensättning, eller lokalt fel. Av detta skäl, tillverkningsprocessen är oskiljaktig från munstyckets prestanda.
3. Proces grundläggande
Precisionsgjutmunstycke
Precision, ofta hänvisas till som investeringsgjutning eller gjutning av förlorad vax, är en nästan-net-form process som är särskilt lämplig för detaljer med komplex geometri.
Den typiska vägen inkluderar skapande av vaxmönster, keramisk skalbyggnad, dewaxing, skalfyra, metallhällning, kyl-, skalborttagning, och efterbehandling.
För munstyckstillverkning, denna process tillåter smält rostfritt stål, mässing, eller högtemperaturlegering som ska hällas i en anpassad keramisk form.
Resultatet är ett nästan färdigt munstycksämne med integrerade konturer, böjda kanaler, och komplexa funktioner som skulle vara svåra eller kostsamma att bearbeta från fast lager.
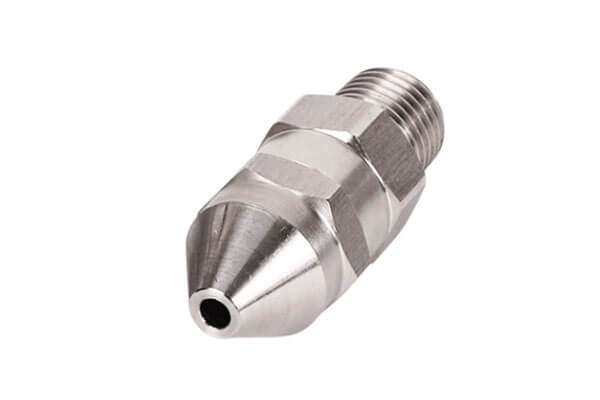
Kärnegenskaper
- Stark geometrisk frihet
- God lämplighet för integrerade strukturer
- Minskat behov av helkroppsbearbetning
- Effektiv för medelstora och höga produktionsvolymer
- Lämplig för komplexa, korrosionsbeständiga legeringsdelar
CNC bearbetat munstycke
CNC-bearbetning är en subtraktiv process som använder programmerade verktygsbanor för att avlägsna material från ämnen, barer, förlåtelse, eller rullat material.
Det handlar vanligtvis om att vända, fräsning, borrning, gänglig, djuphålsbearbetning, och precisionsbehandling.
För munstyckstillverkning, CNC-bearbetning är särskilt stark när geometrin är regelbunden, toleranserna är snäva, och flödespassagerna är tillgängliga för verktyg.
Det används ofta för högprecisionsmunstycken med raka hål, koncentriska egenskaper, pålitliga tätningsytor, och stränga dimensionskrav.
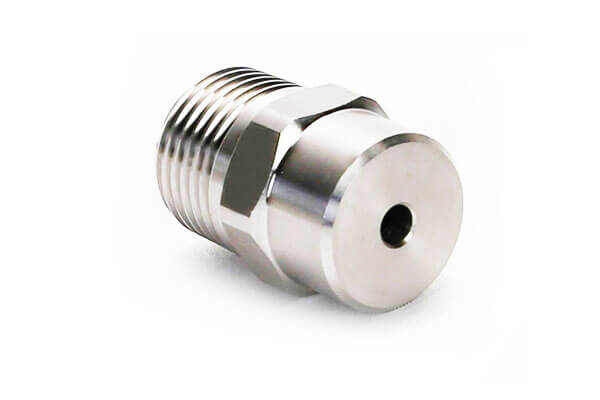
Kärnegenskaper
- Utmärkt måttnoggrannhet
- Överlägsen kontroll över kritiska ytor
- Snabba prototyper och designförändringar
- Ingen mögelinvestering
- Hög flexibilitet för små partier och specialarbete
4. Teknisk jämförelse sida vid sida
Strukturell anpassningsförmåga och designkomplexitet
| Aspekt | Precisionsgjutmunstycke | CNC bearbetat munstycke |
| Geometri frihet | Mycket hög | Måttlig till hög, men beroende av verktygsåtkomst |
| Böjda löpare / spiralkanaler | Excellent | Svårt och kostsamt |
| Flergrenade interna passager | Excellent | Vanligtvis ineffektivt |
| Tunnväggiga integrerade strukturer | Bra | Möjlig, men ofta dyrare |
| Skarpa inre hörn | Begränsad av gjutbarhet | Lättare att bearbeta i tillgängliga utrymmen |
| Ett stycke formation | Stark fördel | Kräver vanligtvis enklare geometri |
Precisionsgjutning är det starkare valet när munstycket innehåller böjda löpare, asymmetriska håligheter, flergrenade passager, eller en komplex integrerad kropp.
Den kan producera komponenter i nästan nätform som minskar monteringsstegen och eliminerar svetsade sömmar, vilket är särskilt värdefullt för läckagekänsliga vätskesystem.
CNC-bearbetning är mer lämplig för vanlig, symmetrisk, och verktyg tillgängliga former. Den utmärker sig vid raka hål, koncentriska hål, trådar, platta tätningsytor, och standardkoniska geometrier.
Men när designen blir mycket komplex internt, bearbetningstiden och kostnaderna ökar kraftigt.
Dimensionell noggrannhet och ytkvalitet
| Prestandaparameter | Precisionsgjutmunstycke | CNC bearbetat munstycke |
| Allmän dimensionell tolerans | CT4 - CT6, ungefär ±0,05 till ±0,15 mm | ±0,005 till ±0,02 mm |
| Minsta praktiska bländare | Om 0.5 mm | Om 0.1 mm |
| Ytjämnhet av rå form | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Tätande yta planhet | Behöver vanligtvis sekundär efterbehandling | Kan formas direkt med hög precision |
| Den inre kanalens jämnhet | Bra, men med gjuten konsistens | Excellent |
CNC-bearbetning är klart överlägsen när munstycket kräver extremt snäv toleranskontroll, speciellt i öppningszonen, tätningsyta, och koncentriska egenskaper.
Det ger jämnare ytor och bättre kontroll över kritiska dimensioner.
Precisionsgjutning kan uppnå användbar noggrannhet för många industriella munstycken, men den gjutna ytan behåller typiskt stelningsstrukturen.
Det är inte nödvändigtvis ett problem i vanliga spray- eller jetapplikationer, men de mest funktionella ytorna kräver vanligtvis lokal bearbetning eller polering.
Materialanvändning och mikrostruktur
| Aspekt | Precisionsgjutmunstycke | CNC bearbetat munstycke |
| Material startform | Smält metall | Fast lager, smidning, eller bar |
| Materialanvändning | Cirka 85 %–92 % | Cirka 30 %–55 % |
| Skrotgenerering | Låg till måttlig | Hög flisvolym |
| Mikrostruktur | Gjuten dendritisk struktur | Smideskornstruktur |
| Orientering av metallflöde | Inte kontinuerlig som smidesmaterial | Konserverad i basmaterial, delvis störd av skärning |
Precisionsgjutning är i allmänhet mer materialeffektivt.
Detta är särskilt viktigt när munstycket är tillverkat av dyra legeringar som rostfritt stål, nicklegeringar, eller titanlegeringar. Mindre avfall innebär lägre effektiv kostnad och enklare skalning.
CNC-bearbetning börjar med ett smidesmaterial som redan har en förfinad kornstruktur och stark mekanisk kontinuitet.
Det ger den färdiga delen hög baslinjestyrka och utmattningsmotstånd. Dock, skärprocessen genererar spån och kan lokalt förändra ytskiktet genom värme och stress.
Skillnaden är inte bara akademisk. Det påverkar kostnaden, mekanisk respons, och korrosionsbeteende under drift.
Mekaniska egenskaper och livslängd
| Mekanisk indikator | Precisionsgjutmunstycke | CNC bearbetat munstycke |
| Dragstyrka | Något lägre i typiska rostfria gjutgods | Högre i smideslager |
| Påverka seghet | Måttlig | Hög |
| Trötthetsmotstånd | Bra för stadig service | Starkare för cyklisk belastning |
| Högtrycksmotstånd | Lämplig för medeltryck | Bättre för mycket högt tryck |
| Slitbidrag | Enhetlig, stabilt slitmönster | Högre lokal hårdhet och nötningsbeständighet |
| Frätande medelservice | Mycket bra, speciellt efter korrekt värmebehandling | Bra, men ytans skick spelar roll |
CNC-bearbetade munstycken gynnas vanligtvis vid högtryck, vibrationsbenägen, eller utmattningsintensiva miljöer.
Deras basmaterial tenderar att behålla bättre mekanisk kontinuitet, som stödjer krävande serviceförhållanden.
Precisionsgjutmunstycken är ofta bättre lämpade för korrosiva kemiska medier, fuktiga miljöer med hög temperatur, och stabila flödessystem där geometri och materialkompatibilitet betyder mer än extremt tryckmotstånd.
När den är ordentligt värmebehandlad, gjutet rostfritt stål kan ge utmärkt korrosionsprestanda.
Produktionscykel och batchanpassningsförmåga
| Aspekt | Precisionsgjutmunstycke | CNC bearbetat munstycke |
| Initial installation | Form- och processutveckling krävs | Ingen form behövs |
| Prototyphastighet | Långsammare | Mycket snabbt |
| Massproduktion | Effektiv när den väl har stabiliserats | Effektiv endast för enklare former |
| Bästa batchstorlek | Låg till medium, ofta 50–10 000 stycken | Mycket små partier till måttliga körningar |
| Övergångsflexibilitet | Lägre | Mycket hög |
Gjutning kräver verktyg och processförberedelser i förväg, så ledtiden är längre i början. En gång stabiliserad, dock, det kan bli mycket effektivt för upprepad produktion.
Det gör det attraktivt när munstycksdesignen är mogen och förväntas förbli oförändrad.
CNC-bearbetning är motsatsen. Den har nästan ingen verktygsbarriär och är idealisk för snabb prototypframställning, ingenjörsförsök, brådskande leverans, och skräddarsydd produktion.
Avvägningen är att varje del måste skäras individuellt, vilket kan göra storskalig produktion långsammare och dyrare för komplexa geometrier.
Omfattande kostnadsstruktur
| Kostnadsfaktor | Precisionsgjutmunstycke | CNC-bearbetningsmunstycke |
| Verktygskostnad | Högre vid start | Mycket låg eller ingen |
| Materialkostnad | Mindre effektivt avfall | Högre skrotkostnad |
| Arbetskostnad | Lägre per del i skala | Högre per del för komplexa delar |
| Kostnad för efterbearbetning | Måttlig | Låg till måttlig |
| Bästa kostnadsskick | Komplexa delar, måttlig till hög volym | Enkla delar, låg volym, snabb vändning |
För enkla munstycksgeometrier, CNC-bearbetning kan vara den billigare vägen, speciellt när produktionsvolymen är liten och inga verktygsinvesteringar är motiverade.
För medium till hög komplexitet munstycksgeometrier, Precisionsgjutning minskar ofta totalkostnaden genom att undvika överdriven fleraxlig bearbetning, upprepad fastspänning, och monteringsoperationer.
Materialbesparingarna är särskilt viktiga för dyra legeringar.
5. Vanliga defekter och kvalitetskontrollutmaningar
Precisionsgjutmunstyckesdefekter
Precisionsgjutning ger många fördelar, men det är inte fritt från processrisker.
| Vanlig defekt | Typisk effekt | Kontrollmetod |
| Sandhål / inneslutningar | Kan blockera små passager eller försvaga lokala zoner | Förbättra skalkvaliteten och filtreringen |
| Krympporositet | Minskar tryckbärande förmåga | Optimera port- och stelningsdesign |
| Dimensionell krympning | Påverkar toleranser och tätningsytor | Reserv bearbetningstillägg |
| Ytkornsstruktur | Rugar upp flödeskanalerna något | Avsluta kritiska områden genom bearbetning eller polering |
Den viktigaste styrstrategin vid gjutmunstycken är att lämna bearbetningsmån på kritiska ytor och öppningar.
I praktiken, tätningsytor och snäva flödesfunktioner bör inte förlita sig helt på gjuten noggrannhet.
CNC-bearbetningsmunstyckesdefekter
CNC-bearbetning är mycket exakt, men det har sina egna kvalitetsproblem.
| Vanlig defekt | Typisk effekt | Kontrollmetod |
| Burr | Stör flödet och kan orsaka igensättning | Avgra, kantavslutning |
| Klämningsavvikelse | Skapar koncentricitetsfel | Förbättra armaturens design |
| Ytarbete härdning | Kan påverka korrosion och ytkvalitet | Använd optimerad skärhastighet och kylvätska |
| Verktygsmärken | Öka grovheten i känsliga flödesområden | Sekundär polering eller efterbehandling |
I munstycksapplikationer, små grader kan vara mer skadliga än de verkar. Även små kantdefekter kan orsaka turbulens, ojämn spray, eller kvarhållande av kontaminering.
Det är därför som gradning efter bearbetning inte är valfri i kritisk munstycksproduktion.
6. Applikationsval: Vilken process passar vilket munstycke?
Precisionsgjutmunstycke är bäst för
- Komplexa böjda kanaler
- Flergrenade eller oregelbundna inre passager
- Stora eller integrerade munstyckskroppar
- Frätande media och måttlig presstjänst
- Medium satsproduktion
- Högvärdiga legeringar där materialbesparingar är viktiga
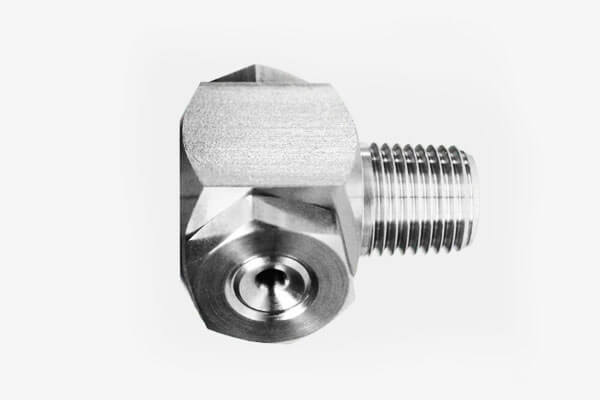
Typiska branscher
- Kemisk bearbetning
- Marin avsaltning
- Havsvattenhantering
- Matsprutning och rengöring
- Mediumtrycks industriell vätskeleverans
CNC-bearbetningsmunstycke är bäst för
- Enkla munstycken med raka hål
- Munstycken med mikroöppning
- Precisionsförslutningsytor
- Högtrycks- eller vibrationsintensiv service
- Snabb prototypframställning och anpassade delar
- Liten serietillverkning med snäva toleranser
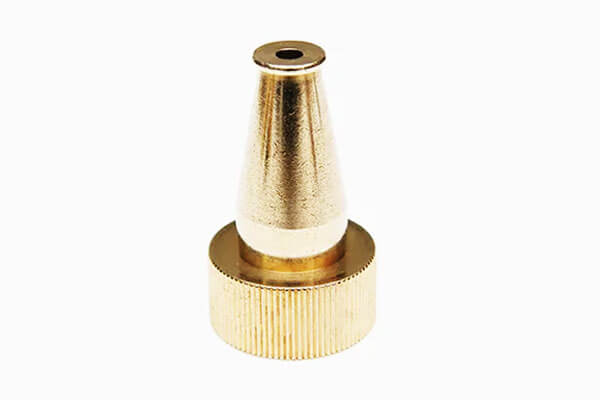
Typiska branscher
- Flygbränsleinsprutning
- Utrustning för högtryckstvätt
- Hydraulsystem
- Medicinska atomiseringsanordningar
- Precisionslaboratorieutrustning
7. Komposittillverkning: Casting Blank + CNC efterbehandling
I modern munstycksproduktion, det mest tekniskt mogna tillvägagångssättet är ofta varken ren precisionsgjutning eller ren CNC-bearbetning, men a hybridtillverkningsväg som kombinerar styrkorna hos båda.
Denna metod börjar med ett precisionsgjutet ämne och slutar med målinriktad CNC-finishing på de funktionella ytorna.
För många industrimunstycken, speciellt de som används i krävande vätskekontrollmiljöer, denna kombinerade process erbjuder den bästa balansen mellan geometrikomplexitet, dimensionell noggrannhet, ytkvalitet, kostnadseffektivitet, och tillverkningsstabilitet.
Varför hybridmetoden är viktig
Ett munstycke är en funktionsdriven komponent.
Dess yttre form kan vara relativt komplex, men de mest kritiska prestandafunktionerna är vanligtvis koncentrerade till specifika zoner: öppningen, tätningsyta, gängad anslutning, referensytor, och ibland interna övergångsområden.
Det är dessa platser där även en mycket liten avvikelse kan påverka sprutbilden, urladdningskonsistens, tryckbeteende, eller läckageprestanda.
Precisionsgjutning är utmärkt för att forma munstyckets övergripande kropp i ett nästan nätformigt tillstånd.
Det kan producera böjda konturer, integrerade passager, oregelbundna yttre geometrier, och komplexa strukturella former som annars skulle kräva omfattande bearbetning eller flera sammansatta delar.
Dock, Enbart gjutning kan vanligtvis inte garantera de extremt snäva toleranser och ytjämnhet som krävs vid de mest kritiska funktionella gränssnitten.
Det är där CNC-bearbetning blir oumbärlig.
Genom att reservera bearbetningstillägg på nödvändiga ytor, tillverkare kan använda CNC-operationer för att förfina endast de viktiga zonerna snarare än att bearbeta hela delen från fast lager.
Detta tillvägagångssätt bevarar de geometriska fördelarna med gjutning samtidigt som den uppnår precisionsnivån som förväntas av avancerade munstycken.
Processlogik: Från Near-Net Shape till funktionell precision
Hybridprocessen börjar med en gjutkonstruktion som är avsiktligt optimerad för senare bearbetning.
Ingenjörer designar inte delen som en slutlig färdig gjutning; i stället, de designar det som en gjutämne med kontrollerade mängder.
Dessa utsläppsrätter lämnas vanligtvis på öppningsområdet, trådzoner, tätningsytor, och andra referensytor som kräver noggrann dimensionskontroll.
Den återstående kroppen, speciellt områden som inte direkt påverkar det slutliga vätskebeteendet, lämnas i sin nästan nätformade gjutna form.
Efter castingstadiet, munstycksämnet rengörs, inspekteras, och värmebehandlas vid behov.
Denna mellankomponent innehåller redan de viktigaste strukturella egenskaperna hos den färdiga delen.
CNC-bearbetning tillämpas sedan selektivt och exakt, med hjälp av fixturer och verktygsbanor skräddarsydda för de kritiska ytorna.
I praktiken, detta innebär att endast en bråkdel av den totala geometrin bearbetas till slutlig storlek, vilket minskar cykeltiden, verktygslitage, och materialavfall jämfört med fullbearbetning.
Tekniska fördelar med den sammansatta vägen
Den viktigaste fördelen med gjutning plus CNC efterbehandling är funktionell separation. Processen gör det möjligt för varje tillverkningsmetod att göra det den gör bäst.
Gjuthandtag formar skapande och materialekonomi. CNC-bearbetning hanterar precision, repeterbarhet, och ytförfining.
Genom att dela upp delen på detta sätt, tillverkaren undviker att tvinga en process för att lösa alla problem.
Detta är särskilt värdefullt för munstycken med blandade krav.
Till exempel, ytterkroppen kan behöva vara stor, konturerade, och strukturellt integrerad, medan det interna jetsätet eller tätningskonen kan kräva kontroll på mikronnivå.
En helt bearbetad del skulle vara slösaktig och tidskrävande.
En helgjuten del kanske inte uppfyller precisionskravet. En hybriddel löser båda frågorna på ett rationellt sätt.
En annan stor fördel är minskad bearbetningsbörda. När munstyckskroppen är gjuten nära slutlig form, mängden material som tas bort genom bearbetning är mycket lägre än vid bearbetning av ämne.
Detta minskar råvaruspillet, förkortar handläggningstiden, och minskar verktygsbelastningen.
Fördelen blir särskilt betydande när munstycket är tillverkat av dyra legeringar såsom rostfritt stål, nicklegeringar, eller titanlegeringar.
Hybridprocessen förbättras också designfrihet. Ingenjörer kan specificera komplexa interna eller externa geometrier utan att oroa sig för att hela delen måste vara tillgänglig för skärverktyg.
Så länge de kritiska efterbehandlingszonerna är bearbetbara, resten av strukturen kan förbli gjuten.
Detta är mycket användbart i applikationer där vätskedirigering, monteringsintegrering, och kompakt förpackningsdesign är alla viktiga.
Kostnads- och tillverkningseffektivitet
Ur ett produktionsekonomiskt perspektiv, kompositvägen är ofta den mest balanserade lösningen för medium- till högvärdiga munstycksprodukter.
Gjutningsstadiet absorberar formens komplexitet, medan CNC-steget är begränsat till det minsta antalet högvärdiga ytor.
Detta förbättrar avsevärt förhållandet mellan tillverkningsansträngning och funktionellt värde.
Jämfört med att bearbeta hela munstycket från massiv stång, hybridmetoden minskar vanligtvis materialförbrukning och skärtid.
Jämfört med att helt förlita sig på gjutning, det förbättrar avsevärt den slutliga precisionen och konsistensen.
Detta gör det särskilt attraktivt i branscher där kostnaden för misslyckanden är hög, där dimensionell repeterbarhet spelar roll, och där själva legeringen är dyr nog att göra avfall till ett allvarligt problem.
Processen är också skalbar. När gjutverktyget har stabiliserats och CNC-bearbetningsprogrammet har validerats, produktion kan gå över i ett repeterbart och kontrollerat arbetsflöde.
För måttliga och stora produktionsserier, enhetskostnaden blir ofta mycket konkurrenskraftig eftersom gjutämnet är effektivt att forma och efterbehandlingsoperationerna förblir lokaliserade.
Kvalitetskontrollöverväganden
Hybridmetodens framgång beror på god ingenjörsdisciplin i båda stegen.
Om gjutämnet är dåligt utformat, den efterföljande bearbetningsmånen kan vara ojämn, överdrivet, eller otillräcklig.
Om CNC-bearbetningsstrategin inte kontrolleras noggrant, de kritiska munstycksegenskaperna kan förlora koncentricitet, tätningsintegritet, eller flödesnoggrannhet.
Av detta skäl, övergången mellan gjutning och bearbetning måste planeras från början.
Gjutmönstret bör inkludera väldefinierade utrymmen på de bearbetade zonerna, och eftergjutningsinspektionen bör bekräfta att ämnet är lämpligt för sekundära operationer.
Under CNC-bearbetning, fixturer måste bibehålla korrekt datumkontroll, speciellt när munstycket kräver koaxiala eller ortogonala förhållanden mellan öppningen, tråd, och tätningsytor.
Ytintegritet är också viktigt. Den gjutna strukturen kan innehålla mindre kornstruktur eller lokal grovhet, men de slutliga bearbetade ytorna bör eliminera dessa brister i de funktionella zonerna.
I många fall, en sista gradning, putsning, eller rengöringssteg läggs till för att säkerställa att inga rester av grader eller partiklar finns kvar i flödesvägen.
Typiska fall för industriell användning
Denna kombinerade tillverkningsväg används ofta i munstycken som tjänar krävande industriella miljöer.
Det är särskilt vanligt inom petrokemi, marin, flyg, och avancerade vätskekontrollsystem.
Dessa applikationer kräver ofta en munstyckskropp som är strukturellt komplex och korrosionsbeständig, men kräver också en eller flera ytor med extremt exakt dimensionskontroll.
Exempel är sprutmunstycken med integrerade höljen, högpresterande finfördelningsmunstycken, precisionsstrålekomponenter, och korrosionsbeständiga vätskefördelningsmunstycken.
I varje fall, gjutningsstadiet ger den strukturella plattformen, och bearbetningssteget säkerställer den slutliga funktionella prestandan.
Varför det har blivit en vanlig lösning
Den växande antagandet av "casting blank + CNC-finishing”-modellen är inte oavsiktlig.
Det speglar en bredare trend inom avancerad tillverkning: använd den mest effektiva processen för varje funktion istället för att tvinga en enda process att göra allt.
I munstyckstillverkning, den principen är särskilt övertygande eftersom delen innehåller både formdominanta zoner och precisionsdominanta zoner.
Som ett resultat, hybridvägen ses nu allmänt som den föredragna lösningen för avancerade industrimunstycken.
Det erbjuder den geometriska flexibiliteten för gjutning, precisionen i CNC-bearbetning, och en kostnadsstruktur som ofta är mer fördelaktig än antingen helgjutna eller helbearbetade alternativ.
För tillverkare som söker pålitlig prestanda och konkurrenskraftig ekonomi, det är ofta det mest rationella ingenjörsvalet.
8. Slutsats
Jämförelsen mellan precisionsgjutning och CNC-bearbetning för munstycken är inte en fråga om vilken process som är universellt överlägsen. Det är en fråga om teknisk passform.
Precision utmärker sig när munstycket är strukturellt komplext, materialeffektiv produktion är viktig, och arbetstillståndet är kompatibelt med medelprecision nära-nät-form tillverkning.
Den är särskilt kraftfull för integrerad, korrosionsbeständiga konstruktioner och kostnadseffektiv produktion i medelvolym.
CNC-bearbetning utmärker sig när munstycket kräver extrem dimensionell precision, Utmärkt ytfinish, högt tryckmotstånd, och snabb iteration.
Det är det föredragna valet för enkla men mycket kritiska flödeskomponenter, prototyper, och specialtillverkning i små partier.
I modern industriell praxis, den mest mogna lösningen är ofta hybridlösningen: gjuta formen, bearbeta funktionen.
Den strategin fångar det bästa av två världar och ger den starkaste balansen mellan prestanda, kosta, och tillverkbarhet.
Vanliga frågor
Vilket munstycke har bättre korrosionsbeständighet?
I många fall, Precisionsgjutna munstycken i rostfritt stål kan erbjuda utmärkt korrosionsbeständighet, speciellt efter korrekt värmebehandling och ytbehandling.
Det slutliga resultatet beror på valet av legering, ytkvalitet, och servicemiljö.
Kan spiral eller mycket komplexa munstycken tillverkas genom CNC-bearbetning?
Ja, men oftast bara med fleraxlig utrustning och till en mycket högre kostnad. För mycket komplexa interna strukturer, precisionsgjutning är vanligtvis mer ekonomiskt.
Vilken process är billigare för massproduktion?
För komplexa munstyckskonstruktioner, precisionsgjutning blir ofta billigare i skala. För enkla munstycksdesigner, CNC-bearbetning kan förbli mer ekonomisk, speciellt i låga volymer.
Vilken process är bättre för mycket högt tryck?
CNC-bearbetade munstycken är i allmänhet bättre lämpade för ultrahögtrycksförhållanden eftersom de vanligtvis använder smidesmaterial med starkare mekanisk kontinuitet och strängare dimensionskontroll.
Är efterbearbetning nödvändig för gjutna munstycken?
För kritiska ytor, ja. Tätande ytor, gängade områden, och fina öppningar bearbetas vanligtvis efter gjutning för att säkerställa slutlig precision och ytkvalitet.