1. Introduktion
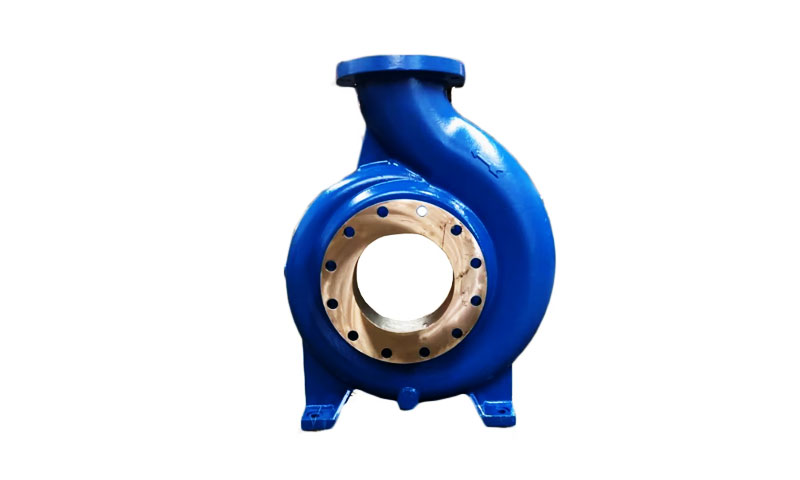
Pumpkroppar är strukturella och hydrauliska hus som omvandlar förarens energi till flytande rörelse. De innehåller vanligtvis voluter, pumphjulssäten, lagerbossar, flänsar och inre passager.
Tillverkningsvägen som valts för en pumpkropp anger en uppnåelig geometri, metallurgi, kostnad och ledtid.
Investeringsgjutning sticker ut där geometrin är komplex (invändiga ledskenor, tunna nät, integrerade chefer), toleranserna är snäva, och högintegritetslegeringar (rostfria stål, nicklegeringar, brons) krävs.
2. Vad är en investeringsgjutpumpkropp?
Definition och kärnfunktionalitet
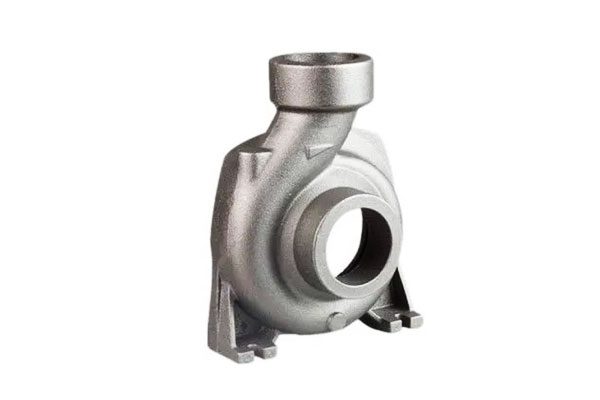
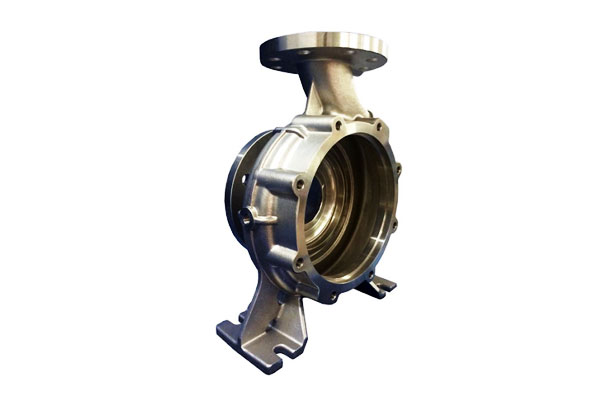
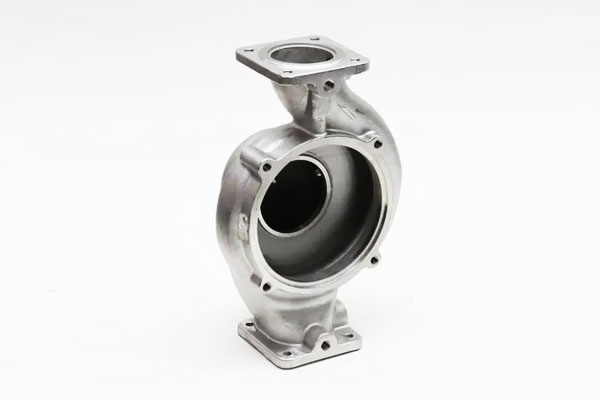
En investeringsgjutning pumpkropp är ett pumphus som produceras av det förlorade vaxet (investering) gjutmetod.
Ett vax (eller polymer) mönster av pumpkroppen skapas, belagd i eldfast keramik för att bygga ett skal, vaxet avlägsnas genom upphettning, och smält metall hälldes i den keramiska formen.
Det avfyrade granatet bryts bort efter stelning för att avslöja en nästan nätgjuten pumpkropp som därefter färdigställs och inspekteras.
Typiska specifikationer och dimensioner
- Delmassa: investeringsgjutna pumpkroppar sträcker sig vanligtvis från några hundra gram till tiotals kilogram per styck; många gjuterier gjuter rutinmässigt pumpkroppar från ~0,5 kg upp till ~50–100 kg beroende på anläggningens kapacitet.
- Väggtjocklek: typiska nominella väggar för rostfria eller nickellegeringar: 3–12 mm; minsta tunna sektioner ner till 1–2 mm är möjliga i utvalda legeringar och processtyrning.
- Dimensionell tolerans (som den är gjuten): generella investeringstoleranser faller vanligtvis in ± 0,1–0,5 mm för små funktioner; procentbaserad tolerans av ±0,25–0,5 % linjär är en praktisk tumregel.
Kritiska bearbetade funktioner lämnas vanligtvis med bearbetningsersättning (0.2–2,0 mm beroende på gjutnoggrannhet). - Ytfin (som den är gjuten): typiska Ra 1.6–3.2 μm (50–125 min) för standard keramiska skal; fina skal och noggrann hällning kan ge Ra ≈ 0.8–1,6 μm.
Tätningsytor eller lagertappar är bearbetade/lappade till mycket finare Ra (≤. 0.2 μm) allt efter behov.
3. Designöverväganden
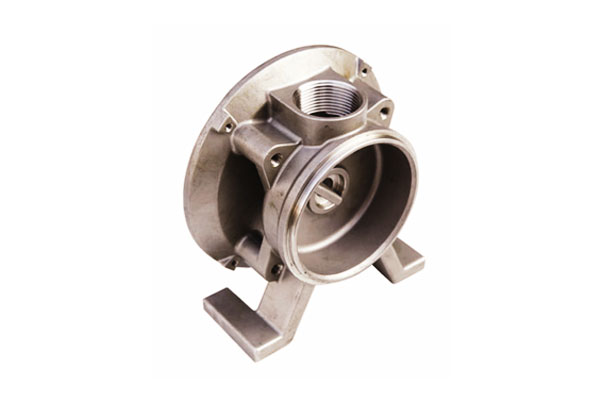
Investeringsgjutning möjliggör komplex geometri, men god designpraxis maximerar kvaliteten och minimerar kostnaderna.
Hydrauliska prestandakrav
- Flödespassager & rullar: släta filéer och kontrollerad konvergens undviker separation och kavitation.
Inre filéradier bör vara generösa (≥ 1–2× väggtjocklek) för att minska turbulensen. - Impellersätesinriktning: koncentricitet och vinkelräthet är kritiska — plan för bearbetade hål och referensegenskaper.
- Röjningar: pumpspel vid impelleröverhäng och tätningsytor måste kunna underhållas genom eftergjutningsbearbetning.
Strukturella krav
- Stress & trötthet: beakta cykliska belastningar; använd finita elementanalys för att identifiera lokala spänningsstigare.
Gjuten metallurgi (kornstorlek, segregation) påverkar utmattningsliv — design för att undvika tunn, starkt stressade chefer utan ordentlig filéing. - Vibration: styva vävar och ribbor hjälper till att höja naturliga frekvenser; investeringsgjutning gör att ribbor kan integreras i kroppen.
Korrosion & bära
- Urval: välj legering baserad på vätskekemi (pH, klorider, erosiva partiklar, temperatur).
För havsvatten, duplex eller cupronickel kan krävas; för syror, Hastelloy eller lämpliga nickellegeringar. - Erosionsbeständighet: släta invändiga ytor och offerbeläggningar (hårddisk, termisk spray) är alternativ där partikelslam förekommer.
Dimensionella toleranser & ytfin
- Kritiska funktioner: ange vilka ytor/hål som är färdigbearbetade och specificera bearbetningstillägg (TILL EXEMPEL., 0.5–1,5 mm för sandigare skal, 0.2–0,6 mm för precisionsskal).
- Tätningsytor: specificera Ra och planhet; ofta lappade/polerade till Ra ≤ 0.2 μm och planhet inuti 0.01–0,05 mm beroende på tryckklass.
4. Material för investeringsgjutning av pumpkroppar
Materialval är en kritisk faktor vid design och tillverkning av investeringsgjutna pumpkroppar, eftersom det direkt påverkar den mekaniska prestandan, korrosionsmotstånd, tillverkning, och serviceliv.
| Materiell kategori | Exempel legeringar | Nyckelegenskaper | Typiska applikationer | Casting överväganden |
| Austenitisk Rostfritt stål | 304, 316L | Utmärkt korrosionsmotstånd, måttlig styrka, bra svetsbarhet; Drag-: 480–620 MPa, Avkastning: 170–300 MPa, Förlängning: 40–60% | Allmänna kemikaliepumpar, vattenbehandling, mat & dryck | Bra smält flyt, låg risk för hetsprickbildning, enkel efterbearbetning |
| Duplex rostfritt stål | 2205, 2507 | Högstyrka (Utbyte 450–550 MPa), överlägsen kloridspänningskorrosionsbeständighet | Marine och offshore pumpar, aggressiva kemiska miljöer | Kräver kontrollerad temperatur; värmebehandling efter gjutning för att förhindra sigmafas |
Nicklegeringar |
Ocny 625, 718; Hastelloy | Exceptionell korrosionsmotstånd, högtemperatur, oxidationsmotstånd | Kemisk bearbetning, kraftproduktion, olja & gas | Höga smältpunkter (≈1450–1600 °C); noggrann formförvärmning och kontrollerad hällning behövs; svår bearbetning |
| Brons och kopparlegeringar | C93200, C95400 | Utmärkt havsvattenkorrosionsmotstånd, Bra slitmotstånd, antifouling; lägre mekanisk styrka | Marinpumpar, havsvattenkylning, hydrauliska komponenter | Lägre smältpunkter (≈1050–1150 °C) förenkla gjutning; låg risk för termisk sprickbildning; mekanisk hållfasthet lägre än rostfritt/nickel |
5. Investeringsgjutningsprocess för pumpkroppar
Investeringsgjutning, även känd som gjutning, möjliggör tillverkning av pumpkroppar med komplexa geometrier, tunna väggar, och högdimensionell noggrannhet.
Processen består av flera kritiska steg:
| Steg | Beskrivning | Viktiga överväganden |
| 1. Skapande av vaxmönster | Smält vax injiceras i precisionsformar för att bilda repliker av pumpkroppen. | Säkerställ jämn väggtjocklek; bibehåll måttnoggrannheten ±0,1 mm; använd högkvalitativt vax för att förhindra distorsion. |
| 2. Montering av Wax Tree | Individuella vaxmönster är fästa på en central vaxinlopp för att bilda ett träd för satsgjutning. | Sprue design påverkar metallflödet; minimera turbulens under hällning. |
| 3. Keramisk skalbyggnad | Upprepad doppning i keramisk slurry och stuckatur med fin eldfast sand skapar en stark, värmebeständig skal. | Målskalets tjocklek (5–10 mm) beror på pumpkroppens storlek; undvik sprickor och porositet i skalet. |
| 4. Avvaxning och mögelbränning | Vax smälts ut (autoklav eller ugn), lämnar ett hålrum; det keramiska skalet bränns sedan för att avlägsna rester och stärka formen. | Temperaturrampning måste kontrolleras för att förhindra att skalet spricker; kvarvarande vax måste avlägsnas helt. |
5. Metallgjutning |
Smält metall (rostfritt stål, nickellegering, eller brons) hälls i den förvärmda keramiska formen under gravitation eller vakuumunderstödda förhållanden. | Hälltemperatur och hastighet måste säkerställa fullständig fyllning; kontrollera turbulens och förhindra oxidbildning. |
| 6. Stelning och kylning | Metall stelnar inuti formen; kylningshastigheter påverkar mikrostrukturen, mekaniska egenskaper, och återstående stress. | Tjocka sektioner kan kräva kontrollerad kylning för att förhindra porositet; tunna väggar måste undvika heta rivning. |
| 7. Skalborttagning | Keramiskt skal bryts bort mekaniskt, använder ofta vibrationer, sandblästring, eller kemisk upplösning. | Undvik att skada invecklade pumpkanaler eller flänsar. |
| 8. Efterbehandling och städning | Resterande keramik, grindsystem, och ytdefekter avlägsnas genom slipning, skjutblåsning, eller kemisk rengöring. | Upprätthåll dimensionella toleranser; förbereda ytor för efterföljande bearbetning eller beläggning. |
6. Eftergjutande
Efter att pumpkroppen har tagits bort från det keramiska skalet, flera eftergjutningsoperationer utförs för att säkerställa att komponenten är funktionell, dimensionell, och ytkvalitetskrav.
Dessa operationer är avgörande för högpresterande tillämpningar inom kemikalier, marin, och industrisektorer.
Värmebehandling
Värmebehandling används för att lindra kvarvarande spänningar, förbättra duktilitet, och optimera mekaniska egenskaper:
- Stressavlastning glödgning: Uppvärmning till 550–650 °C för rostfria stål minskar kvarvarande belastning från gjutning och förhindrar deformation under bearbetning.
- Lösning glödgning: Används för rostfria stål och nickellegeringar för att homogenisera mikrostruktur och lösa upp oönskade fällningar, säkerställer korrosionsbeständighet och konsekvent hårdhet.
- Åldrande eller nederbördshärdning (för vissa legeringar): Förbättrar styrka och slitstyrka i högpresterande material.
Bearbetning
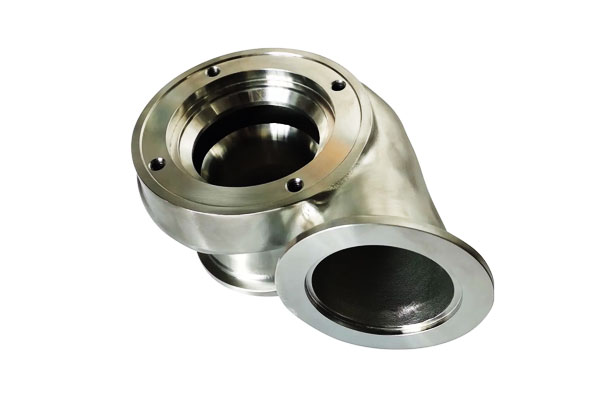
Kritiska dimensioner som flänsar, hål, passande ytor, och gängade portar är bearbetade för att möta snäva toleranser.
Typiska bearbetningsoperationer inkluderar svarvning, fräsning, borrning, och tråkigt. Bearbetning säkerställer:
- Dimensionstoleranser på ±0,05–0,1 mm för exakt montering.
- Släta tätningsytor för att förhindra läckage vid högtrycksapplikationer.
Ytbehandling
Ytbehandling förbättrar korrosionsmotståndet, slitbidrag, och estetik:
- Putsning: Förbättrar jämnheten för tätning av ytor och inre kanaler.
- Skjutblåsning: Tar bort rester av keramiska partiklar och skapar en enhetlig yta för beläggning eller målning.
- Beläggningar: Valfria kemiska eller elektropläterade beläggningar (TILL EXEMPEL., nickel, Ptfe) förbättra korrosionsbeständigheten och minska friktionen.
Icke-förstörande testning (Ndt)
För att upptäcka defekter som porositet, sprickor, eller inneslutningar, NDT utförs:
- Radiografi (Röntgenstråle): Identifierar inre tomrum och inneslutningar.
- Ultraljudstestning (Ut): Upptäcker underjordiska brister i tjocka sektioner.
- Färgtestning (Pt): Avslöjar ytsprickor och porositet.
Rengöring och besiktning
Slutligen, pumpkropparna rengörs för att avlägsna kvarvarande bearbetningsoljor, Skräp, eller salter. Dimensionella och visuella inspektioner verifierar överensstämmelse med specifikationerna före montering eller leverans.
7. Kvalitetssäkring och testning
Kvalitetssäkring (QA) är avgörande för att säkerställa att investeringsgjutpumpkroppar uppfyller designspecifikationerna, prestandastandarder, och branschkrav.
En systematisk QA-metod kombinerar dimensionskontroller, mekanisk testning, och oförstörande utvärdering för att upptäcka defekter och bekräfta funktionell integritet.
Dimensionell inspektion
Dimensionell verifiering säkerställer att pumphuset överensstämmer med designritningar och toleranser:
- Koordinera mätmaskiner (Cmm): Mät komplexa geometrier, hål, flänsar, och monteringsytor med en noggrannhet på ±0,01–0,05 mm.
- Mätverktyg: Gängmätare, pluggmätare, och höjdmätare verifierar viktiga funktioner snabbt i produktionen.
- Ytråhetsmätning: Bekräftar efterbehandlingskrav för tätningsytor och inre kanaler (TILL EXEMPEL., Ra ≤0,8 μm för hydrauliska komponenter).
Verifiering av mekanisk egendom
Mekanisk testning bekräftar att materialet uppfyller erforderlig styrka, duktilitet, och hårdhet:
- Dragprovning: Mäter sträckgräns, ultimat draghållfasthet, och förlängning, säkerställa att materialet tål driftsbelastningar.
- Hårdhetstestning: Rockwells eller Vickers tester bekräftar att värmebehandling och materialbearbetning uppnådde önskad hårdhet.
- Konsekvenstestning (vid behov): Utvärderar seghet för applikationer som utsätts för fluktuerande belastningar eller stötar.
Icke-förstörande testning (Ndt)
NDT-tekniker upptäcker dolda defekter utan att skada delen:
- Radiografi (Röntgen/CT-skanning): Identifierar inre porositet, inneslutningar, och tomrum, speciellt i tjocka partier.
- Ultraljudstestning (Ut): Upptäcker inre sprickor, tomrum, eller delaminering i täta material som rostfritt stål och nickellegeringar.
- Färgtestning (Pt): Avslöjar ytsprickor, nålhål, eller fin porositet som inte är synlig för blotta ögat.
- Magnetisk partikeltestning (Mt): Används för ferromagnetiska legeringar för att detektera yt- och ytnära diskontinuiteter.
Vanliga gjutningsdefekter och begränsningsstrategier
- Porositet: Minimerat genom korrekt grind, ventilering, och kontrollerade stelningshastigheter.
- Krymphålor: Adresseras via stigarkonstruktion och termisk hantering.
- Kallstänger och felaktigheter: Undviks genom att bibehålla optimala hälltemperaturer och jämnt flöde i komplexa geometrier.
- Ytinneslutningar: Styrs genom att använda högrena legeringar och korrekt avgasningsteknik.
8. Fördelar med investeringsgjutning för pumpkroppar
- Komplex geometri: interna passager, tunna väggar och integrerade klackar med minimal sekundär montering.
- Nästan nätform: minskar materialborttagning vs. grovbearbetning från stång eller ämne — ofta 30–70 % mindre bearbetning för komplexa delar.
- Högdimensionell noggrannhet & ytfin: mindre sekundär finish för många funktioner jämfört med sandgjutning.
- Legeringsflexibilitet: gjut många rostfria och nickellegeringar med god metallurgisk integritet.
- Små till medelstora produktionsflexibilitet: verktyg för vaxmönster är relativt billigt jämfört med. stora formverktyg, möjliggör ekonomiska körningar från prototyper till tusentals delar.
9. Begränsningar och utmaningar
- Kostnad för mycket stora delar: över vissa storlekar (ofta >100 kg) investeringsgjutning blir oekonomiskt jämfört med sandgjutning eller tillverkning/svetsning.
- Ledtid: mönsterverktyg, granatbygge och avfyring lägger till ledtid – prototyptidslinjer mäts vanligtvis i veckor.
- Porositetsrisk i tjocka partier: tjocka klackar eller stora tvärsnitt kräver noggrann grindning, frossa eller segmentering för att undvika krympning.
- Ytfinish och toleranser beror på skalsystem: att uppnå ultrafina ytskikt eller extremt snäva gjutgods kräver förstklassiga keramiska system och processkontroll.
10. Industrianvändning
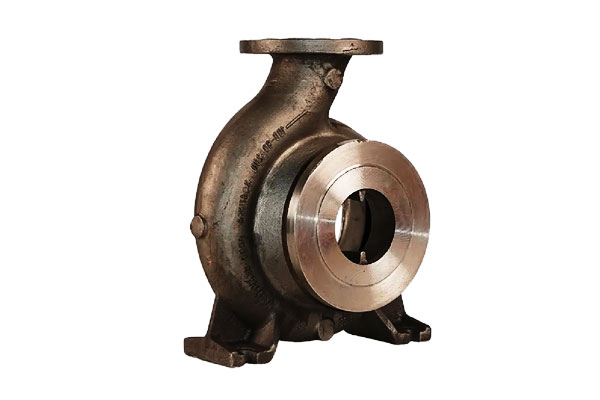
Investeringsgjutpumpkroppar används över ett brett spektrum av industrier på grund av deras komplexa geometrifunktioner, materiell mångsidighet, och högdimensionell noggrannhet.
Processen tillåter ingenjörer att designa optimerade hydrauliska passager, tunna väggar, och integrerade monteringsfunktioner som förbättrar pumpens effektivitet och livslängd.
Pumpar för kemisk bearbetning
- Miljö: Frätande vätskor som syror, kaustik, och lösningsmedel.
- Material som används: Rostfria stål (316L, duplex-) och nickellegeringar (Hastelloy, Ocny).
- Logisk grund: Investeringsgjutning möjliggör intrikata interna kanaler, minimerar turbulens och säkerställer enhetligt flöde, kritisk för kemisk process tillförlitlighet.
Vatten- och avloppspumpar
- Miljö: Högvolymspumpning, slipande suspenderade fasta ämnen, och varierande pH-nivåer.
- Material som används: Brons, duplex rostfritt stål, och korrosionsbeständiga gjutjärn.
- Logisk grund: Tunnvägg, smidiga inre passager minskar igensättning och energiförluster, förbättra effektiviteten i kommunala och industriella vattensystem.
Marine och offshore pumpar
- Miljö: Saltvattenexponering, högtrycksdrift, och cyklisk mekanisk stress.
- Material som används: Kopparlegeringar (flottmässing, brons), duplex rostfritt stål.
- Logisk grund: Motståndskraft mot korrosion och biofouling är avgörande; investeringsgjutning möjliggör sömlös, komplexa geometrier för att minska underhållet och förbättra livslängden.
Olja & Gas- och kraftgenereringspumpar
- Miljö: Högtemperatur, högtrycksvätskor, och kolvätebaserade medier.
- Material som används: Högnickellegeringar (Ocny, Hastelloy), rostfritt stål, och koboltbaserade legeringar.
- Logisk grund: Investeringsgjutning stöder höghållfasta material och exakta toleranser som krävs för kritiska applikationer som turbinsmörjning, kemisk injektion, och offshore-borrning.
Specialpumpar och specialpumpar
- Miljö: Laboratorium, farmaceutisk, eller livsmedelsbearbetningsapplikationer som kräver hygienisk och precisionsprestanda.
- Material som används: Rostfritt stål (304, 316L), titan, eller nicklegeringar.
- Logisk grund: Släta ytor, snäva toleranser, och komplexa geometrier som uppnås genom investeringsgjutning säkerställer minimal kontamineringsrisk och överensstämmelse med regulatoriska standarder.
11. Jämförande analys
| Särdrag / Kriterier | Investeringsgjutning | Sandgjutning | Bearbetning från Solid |
| Geometrisk komplexitet | Utmärkt – tunna väggar, interna kanaler, komplicerade funktioner som kan uppnås | Måttlig – begränsad av kärnans placering och formstabilitet | Begränsad – komplexa inre geometrier ofta omöjliga utan montering |
| Dimensionell noggrannhet | Hög – ±0,1–0,25 mm typisk | Måttlig – ±0,5–1,0 mm | Mycket hög – ±0,05 mm kan uppnås |
| Ytfinish (Ra) | Fin – 1,6–3,2 μm typiskt; kan poleras | Grov – 6–12 μm; kräver bearbetning för precision | Utmärkt – 0,8–1,6 μm uppnås med efterbehandling |
| Materialalternativ | Bred – rostfritt stål, nicklegeringar, brons, kopparlegeringar | Bred – järn, stål, brons, aluminium | Bred – beror på bearbetningsbar lagertillgänglighet |
| Satsstorlek | Låg till medium – 1–1000+ delar | Medium till hög – ekonomiskt för stora, enkla delar | Låg – materialavfall ökar kostnaderna för stora delar |
| Ledtid | Måttlig – vaxmönster & skalbyggnad krävs | Kort till måttlig – formberedningen relativt snabb | Variabel – beror på bearbetningskomplexiteten |
Materialtillfall |
Låg – nästan nätform minskar skrot | Måttlig – grindar och stigare genererar en del avfall | Hög – subtraktiv process skapar chips och avskärningar |
| Kostnad per del | Måttlig till hög – verktygs- och processsteg ökar kostnaderna, ekonomiskt för komplexa delar | Låg till måttlig – enklare formar, större delar billigare | Hög – omfattande bearbetning på stora, komplexa delar är dyra |
| Styrka & Integritet | Utmärkt – tät mikrostruktur, minimal porositet om den kontrolleras | Måttlig – risk för sandrelaterade inneslutningar och porositet | Utmärkt – homogen, Inga gjutfel |
| Efterbearbetning krävs | Ofta minimalt – viss bearbetning, efterbehandling | Vanligtvis betydande – bearbetning och efterbehandling krävs | Minimal – slutlig efterbehandling endast för snäva toleranser |
| Typiska applikationer | Pumpkroppar med tunna väggar, komplexa hydrauliska kanaler, korrosionsmotstånd | Stor, enkla pumphus eller strukturella komponenter | Anpassade pumpkroppar eller prototyper som kräver extrem precision |
12. Slutsats
Investeringsgjutpumpkropp kombinerar designfrihet med metallurgisk integritet, vilket gör dem till ett utmärkt val för många vätskehanteringstillämpningar – särskilt där komplex intern geometri, exotiska legeringar eller snäva toleranser krävs.
Framgång beror på tidig design för gjutning, informerat materialval, noggrann processkontroll (hällande, beskjutning, värmebehandling), och robusta QA/NDT-program.
För kritiska pumpsystem—marina, kemisk eller kraftgenerering – investeringsgjutning kan leverera tillförlitlig, ekonomiska komponenter när de specificeras och utförs korrekt.
Vanliga frågor
Vilken maximal storlek på pumpkroppen kan investeringsgjutas?
Vanlig butikspraxis sträcker sig upp till ~50–100 kg per del, men det praktiska maximumet beror på gjuteriets förmåga och ekonomi.
Mycket stora pumpkroppar tillverkas oftare genom sandgjutning eller tillverkning/svetsning.
Hur mycket bearbetningstillägg ska jag designa till en investeringsgjutning?
Tillåta 0.2–2,0 mm beroende på kritikalitet och skalprecision. Ange snävare utrymmen endast där gjuteriet garanterar precisionsskal.
Vilket material är bäst för sjövattenpumpkroppar?
Duplexa rostfria stål och utvalda koppar-nickellegeringar är vanliga val på grund av överlägsen kloridfrätningsbeständighet och biofouling-prestanda; slutvalet beror på temperaturen, hastighet och erosionsförhållanden.
Vad är den typiska handläggningstiden för en investeringsgjuten pumpkropp?
Små produktionskörningar tar vanligtvis 4–8 veckor från mönstergodkännande till färdiga delar; enstaka prototyper kan vara snabbare med 3D-utskrivna mönster men kräver fortfarande granatskjutning och smältscheman.
Hur anger jag acceptanskriterier för porositet?
Använd industrins NDT-standarder (radiografi, Ct, Ut) och definiera acceptansnivåer i procent porositet i volym eller via referensbilder.
Kritiska tryckhållande pumpkroppar kräver ofta porositet <0.5% volym och radiografisk acceptans per kundstandard.