1. Varför dimensionell noggrannhet spelar roll
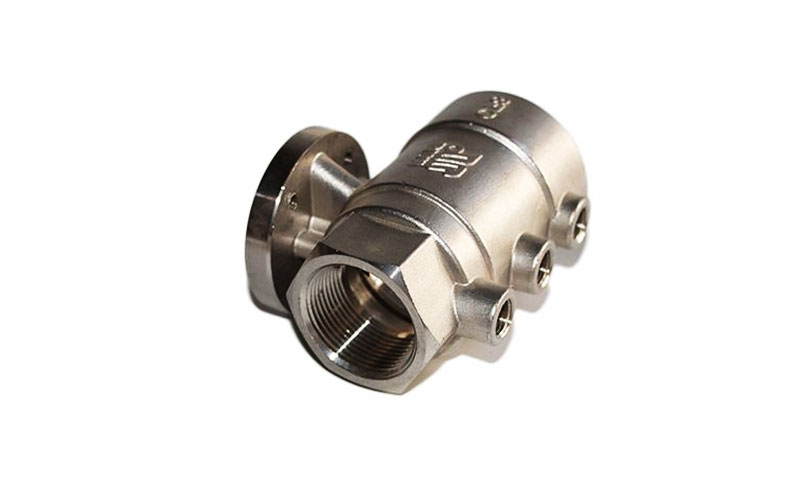
Dimensionsnoggrannhet är en av de mest kritiska kvalitetsegenskaperna hos gjutgods, direkt påverkar monteringsprecisionen, funktionell tillförlitlighet, trötthetsliv, och utbytbarhet.
I industrier som flyg, drivlina för fordon, precisionsmaskineri, medicinsk utrustning, och energiutrustning, dimensionsavvikelser på till och med några tiondels millimeter kan resultera i monteringsfel, prestandaförsämring, eller alltför höga kostnader för bearbetning efter bearbetning.
Trots dess betydelse, dimensionell noggrannhet underskattas ofta i daglig gjuteriverksamhet.
Många tillverkare förlitar sig starkt på mögelkompensation eller ökade bearbetningstillstånd för att mildra dimensionsproblem.
Även om dessa åtgärder tillfälligt kan maskera problem, de tar inte upp den underliggande processvariationen.
Följaktligen, när kunder ställer höga toleranskrav, tillverkare finner ofta att de inte kan uppnå konsekventa resultat.
Dimensionsnoggrannheten styrs inte av en enda parameter; det är det kumulativa resultatet av verktygsbeteende, materialegenskaper, utrustningens förmåga, termisk historia, och processdesign.
Den här artikeln analyserar systematiskt de viktigaste faktorerna som påverkar gjutningsdimensionell noggrannhet - särskilt vid investeringsgjutning - baserat på industriell praxis och tekniska principer, och ger praktisk vägledning för effektiv kontroll.
2. Översikt — huvudsakliga källor till dimensionsvariation
På hög nivå, dimensionella fel kommer från fyra domäner:
- Design / processschema: grind, delgeometri, väggtjockleksfördelning, kärnstöd.
- Verktyg / forma: geometri, termiskt tillstånd, släpp beteende och slitage.
- Materiel: vaxkemi (investeringsgjutning), eldfast sammansättning, återvunnet innehåll variabilitet.
- Utrustning & drift: insprutningstemperatur/tryck, maskinstyrningsprecision, skaltemperatur vid hällning, kylnings-/torkningsförhållanden och mänskliga faktorer.
Varje domän interagerar: TILL EXEMPEL., mögeltemperatur påverkar vaxkrympningen; skaltemperaturen påverkar metallens stelning och skalets utbuktning; vaxinsprutningstryck och släpptid skapar inre spänningar som slappnar av under kylning.
3. Mögelrelaterade faktorer
Formen definierar den initiala geometrin för vaxmönstret (eller sandkärna, i andra processer) och fastställer därför baslinjen för dimensionell noggrannhet.
Bland mögelrelaterade variabler, temperaturkontroll och strukturell design är de mest inflytelserika men ofta försummade.
Formtemperatur
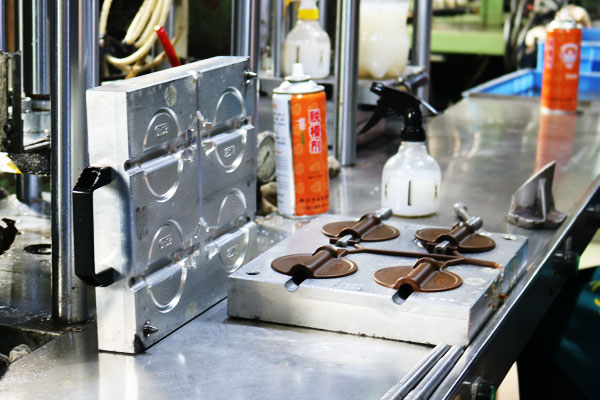
Formtemperaturen har en direkt och kvantifierbar inverkan på dimensionsstabiliteten på grund av termisk expansion och sammandragning.
I investeringsgjutning, stål- eller aluminiumformar kan uppleva mätbara dimensionsförändringar med temperaturvariationer.
En temperaturskillnad på 10 °C kan orsaka dimensionsförändringar i storleksordningen 0,05–0,15 mm för medelstora formar – signifikant för högprecisionsdetaljer.
I praktiken, formar överförs ofta direkt från lagerutrymmen (som kan vara obetingat) till vaxinjektionsverkstäder. Säsongsbetonade temperaturskillnader förvärrar problemet.
Vaxmönster som produceras innan formen når termisk jämvikt kommer att uppvisa systematisk dimensionsavvikelse, även om alla injektionsparametrar förblir oförändrade.
Viktiga styrprinciper:
- Formar måste vara termiskt stabiliserade i vaxinjektionsmiljön före produktion.
- Formtemperaturen bör övervakas och dokumenteras för precisionsgjutningar.
- Temperaturskillnader mellan mögel, vax, och den omgivande miljön bör minimeras för att minska differentiell kylning och krympning.
Mögelstruktur och släppbeteende
Mögelstrukturen påverkar hur spänningar utvecklas och slappnar av under vaxets stelning och urformning.
Dålig formdesign – som otillräckligt drag, komplexa kärndragningsmekanismer, eller obalanserade kavitetslayouter—kan orsaka deformation av vaxmönster under frigöring.
Utgivningstidpunkten är särskilt kritisk:
- För tidig urtagning av formen resulterar i plastisk deformation eftersom vaxet inte har fullbordat stelning och krympning.
- Överdriven urtagningsfördröjning ökar vidhäftningen och friktionen, kräver högre frigöringskrafter som förvränger mönstret.
Dessutom, dåligt utformade löpare och grindar kan orsaka ojämn fyllning och ojämn kylning, vilket leder till dimensionell inkonsekvens.
4. Vaxmaterialrelaterade faktorer
Inom investeringsgjutning, vaxmönstret är prototypen på gjutgodset, och dess dimensionella noggrannhet påverkar direkt dimensionsnoggrannheten för den slutliga gjutningen.
Vaxmaterialets kvalitet och prestanda – inklusive typen av vaxmaterial och tillståndet för återvunnet vax – är nyckelfaktorer som påverkar dimensionsstabiliteten hos vaxmönstret.

Nytt vaxmaterial
Olika tillverkare producerar vaxmaterial med olika råvarusammansättningar och tillsatsförhållanden, leder till skillnader i deras krympningshastigheter.
Även när man använder samma form, dimensionsnoggrannheten för vaxmönster som produceras av olika vaxmaterial kommer att variera avsevärt.
Vaxmaterialets krympningshastighet är en nyckelindikator som påverkar dimensionsnoggrannheten hos vaxmönstret;
en högre krympningshastighet kommer att leda till större dimensionsavvikelse efter att vaxmönstret svalnar, medan en stabil krympningshastighet är grunden för att säkerställa konsekventa vaxmönsterdimensioner.
Därför, vid tillverkning av gjutgods med hög dimensionsnoggrannhet, det är nödvändigt att välja vaxmaterial från välrenommerade tillverkare med stabil prestanda,
och utför strikt inspektion och testning av vaxmaterialets krymphastighet före användning för att säkerställa att det uppfyller produktionskraven.
Återvunnet vax
I de flesta castingföretag, vaxmaterial återvinns och återanvänds för att minska produktionskostnaderna.
Dock, i återvinningsprocessen, många faktorer kommer att förändra vaxmaterialets prestanda, vilket påverkar dimensionsstabiliteten hos vaxmönstret.
För det första, tillsatsförhållandet för nytt vax i återvunnet vax varierar, vilket resulterar i inkonsekventa krympningshastigheter för det blandade vaxmaterialet.
För det andra, instabiliteten i vaxbehandlingsprocessen (såsom otillräcklig smältning eller ojämn blandning) leder till ojämn prestanda hos vaxmaterialet.
Dessutom, skillnader i vattenhalt och askhalt mellan partier av återvunnet vax kommer också att orsaka förändringar i vaxmaterialets krymphastighet.
Ett praktiskt och effektivt förslag är att när man tillverkar gjutgods med hög dimensionell noggrannhet, en dedikerad vaxinsprutningsmaskin bör användas, och alla nya vaxmaterial bör användas för produktion.
Detta kan minimera inverkan av återvunnet vax på dimensionsnoggrannheten hos vaxmönstret och säkerställa konsistensen av vaxmönsterdimensionerna.
Hittills, en del företag använder fortfarande cylinderbytande vaxinsprutningsmaskiner för att producera högprecisionsprodukter, syftar till att kontrollera temperaturkonsistensen hos vaxmaterialet så mycket som möjligt, vilket säkerställer dimensionsstabiliteten hos vaxmönstret.
5. Vaxinsprutningsmaskinens prestanda
Vaxinsprutningsmaskinens prestanda är en viktig utrustningsfaktor som påverkar dimensionsstabiliteten hos vaxmönstret.
Den precision med vilken vaxinsprutningsmaskinen styr vaxtemperaturen, insprutningstryck, och andra parametrar bestämmer direkt kvaliteten och dimensionsnoggrannheten hos vaxmönstret.
Praktiska tester har visat att när den inställda temperaturen på vaxinsprutningsmaskinen är 53°C, temperaturen på vaxmaterialet som injiceras från vaxinsprutningsporten varierar mellan 52°C och 56°C (exklusive mätfel),
vilket indikerar att vaxinsprutningsmaskinen har otillräcklig precision för att kontrollera vaxmaterialets temperatur.
Förutom begränsningar av utrustningens prestanda, mänskliga faktorer påverkar också prestandan hos vaxinsprutningsmaskinen.
Till exempel, vissa arbetare är vana vid att direkt hälla avfallsvaxmönster i vaxlagringstanken på vaxinsprutningsmaskinen, vilket direkt påverkar temperaturlikformigheten hos vaxmaterialet i tanken.
Frekvensen av vaxpåfyllning i vaxlagringstanken påverkar också vaxmaterialets temperaturlikformighet:
om vax fylls på för ofta, temperaturen på det nya vaxet kommer att orsaka fluktuationer i den totala temperaturen på vaxmaterialet i tanken;
om den fylls på för sällan, vaxmaterialets temperatur kommer att minska på grund av värmeförlust, vilket leder till förändringar i dess fluiditet och krympningshastighet.
6. Parametrar för vaxinsprutning
Vaxinjektionsparametrar är de mest intuitiva faktorerna som påverkar dimensionsnoggrannheten hos vaxmönstret, inklusive vaxinsprutningstryck, släpptid för mögel, injektionshastighet, och andra parametrar.
Bland dessa, vaxinsprutningstryck och formsläpptid har den mest betydande inverkan på dimensionsnoggrannheten hos vaxmönstret.
Vaxinsprutningstrycket påverkar direkt fyllningsgraden av vaxmaterialet i formhåligheten.
Om insprutningstrycket är för lågt, vaxmaterialet kan inte fylla formhålan helt, vilket resulterar i otillräcklig storlek på vaxmönstret.
Om insprutningstrycket är för högt, vaxmaterialet kommer att generera överdriven inre spänning i formhåligheten, och denna inre spänning kommer att släppas under kylning, leder till deformation av vaxmönstret.
Som nämnts tidigare, formsläppningstiden har också en direkt inverkan på vaxmönstrets dimensionella noggrannhet.
Dock, även om vaxinjektionsparametrarna ställs in konsekvent, fluktuationer i vaxmönsterdimensioner förekommer fortfarande, vilket är nära relaterat till vaxinsprutningsmaskinens prestanda.
Praktiska tester visade att när samma vaxinsprutningsmaskin kontinuerligt producerar 40 vaxmönster av en fläns (designstorlek 95 mm), skillnaden mellan max- och minimistorleken på 40 vaxmönster når 0,3 mm.
Ytterligare undersökning avslöjade att två av vaxmönstren hade dimensionsavvikelser på grund av förlängd mögelfrisättningstid orsakad av att arbetare tog pauser.
När formsläppningstiden på konstgjord väg förlängdes till 3 minuter, måtten på alla vaxmönster var nästan konsekventa.
Dock, förlängd formsläpptid kommer att allvarligt påverka produktionseffektiviteten, och många produktstrukturer är inte lämpliga för förlängd formsläppningstid; detta test verifierar endast effekten av formsläppningstiden på vaxmönsterdimensionerna.
7. Vaxmönsterkylning
Kylningsprocessen av vaxmönstret är en nyckellänk som påverkar dess dimensionella noggrannhet, speciellt för vaxmönster med hög dimensionsnoggrannhet.
I verklig produktion, det rekommenderas inte att använda vatten för att kyla vaxmönster med hög dimensionell noggrannhet.
Även om vaxmönstret är täckt efter att ha lagts i vatten, det är lätt att orsaka ojämn kylhastighet, vilket resulterar i ojämn krympning och ytterligare deformation av vaxmönstret.
I utländska avancerade gjutningsfabriker, vattenkylning av vaxmönster används nästan aldrig, vilket helt återspeglar vikten av enhetlig kylning för vaxmönsters dimensionsnoggrannhet.
För produkter som är utsatta för deformation, speciella formverktyg måste tillverkas för vaxmönstret under kylning.
Det bör noteras att formverktyg inte rekommenderas att vara gjorda av metaller som aluminium, eftersom metaller har hög värmeledningsförmåga, vilket kommer att orsaka lokal snabb kylning av vaxmönstret och leda till deformation.
Vid tillverkning av vissa flyg- och rymdprodukter, varje vaxmönster är utrustat med ett dedikerat kylverktyg för att säkerställa enhetlig kylning och bibehålla dess dimensionella noggrannhet.
8. Eldfasta material och skalstyrka
Inom investeringsgjutning, skalet av eldfast material fungerar som formen för att hälla smält metall, och prestandan hos eldfasta material och styrkan hos skalet påverkar direkt den slutliga gjutningens dimensionella noggrannhet.
Olika eldfasta material har olika värmeutvidgningskoefficienter (inverkan av termiska expansionskoefficienter på gjutdimensioner har nämnts i tidigare artiklar).
Dessa skillnader kommer att leda till variationer i expansionen och sammandragningen av skalet under uppvärmning och kylning, vilket påverkar gjutningens dimensionella noggrannhet.

Även när man använder samma eldfasta material, skillnader i flytgödselberedning, operationsmetoder, och skaltjockleken kommer också att påverka gjutningsdimensionerna.
Dessutom, skalets utbuktning är en annan viktig faktor som påverkar gjutningens dimensionella noggrannhet.
Skalutbuktning kan orsakas av orimliga produktstrukturer, otillräcklig mellanskiktstäthet hos skalet under skaltillverkning, ojämn skaltjocklek, och andra skäl.
När skalet buktar ut under hällning, formen på gjuthålan kommer att ändras, vilket resulterar i allvarliga dimensionsavvikelser hos gjutgodset.
9. Skaltemperatur under hällning
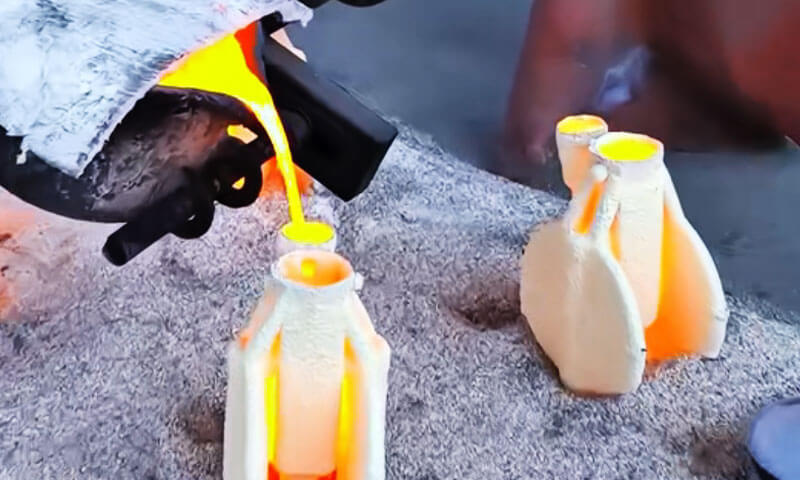
Temperaturen på det keramiska skalet vid hällningsögonblicket är en kritisk processvariabel som direkt styr hur den smälta metallen stelnar - och därför starkt påverkar slutdimensionerna.
Skaltemperaturen ställer in den lokala värmeutvinningshastigheten: ett hetare skal minskar metallens avkylningshastighet och fördröjer stelningen, medan ett kallare skal ökar kylningshastigheten och främjar snabb frysning.
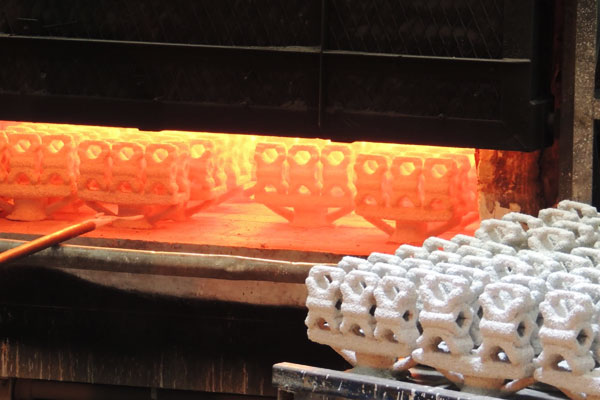
Båda ytterligheterna ändrar krympningsbeteende, utfodringseffektivitet och benägenheten för gjutdefekter.
- För varmt: när skalet är överhettat (till exempel ~1000 °C mot ett mycket svalare skal), metallen svalnar långsamt, stelningen förlängs, och den totala volymetriska krympningen kan öka.
Långsam kylning förskjuter också platsen och tidpunkten för utfodringen, vilket kan orsaka större dimensionsavvikelser eller inre krympningsdefekter eftersom delen förblir flytande längre och kontraktionen är större innan metallen är helt uppburen av en styv matris. - För kallt: när skalet är undervärmt (till exempel ~600 °C), metallen fryser snabbt.
Snabb frysning kan fånga metallen innan kaviteten är helt fylld och öka sannolikheten för kalla stängningar, felkörningar eller ofullständiga fyllningar — som alla orsakar dimensionsfel och avvikelser.
Eftersom den optimala skaltemperaturen beror på legeringskemin, sektionens tjocklek, grind-/stigrörsdesign och den dimensionella tolerans som krävs, skaltemperaturkontroll måste specificeras och valideras för varje gjutfamilj.
Praktiska åtgärder inkluderar förvärmning av skal till ett validerat börvärde, övervakning av skaltemperaturen med termoelement eller IR-pyrometrar på representativa platser, och loggningstemperaturer för spårbarhet.
Pilothällar eller termiska simuleringar bör användas för att identifiera skaltemperaturfönstret som ger jämn kylning, förutsägbar matning och den erforderliga dimensionsstabiliteten.
Praktisk checklista
- Definiera och dokumentera målskalets temperaturintervall för varje legering och delgeometri.
- Förvärm skalen och låt temperaturen komma i jämvikt innan de hälls upp; undvik stora temperaturgradienter över skalet.
- Övervaka skaltemperaturen i realtid (termoelement eller kalibrerad IR) och registrera avläsningar för varje batch.
- Använd provhällningar eller simulering för att validera temperaturfönstret och bekräfta den riktade stelnings- och matningsprestanda.
- Om dimensionsförskjutning uppstår, korrelera det med skaltemperaturloggar som ett första diagnostiskt steg.
Att kontrollera skaltemperaturen är därför en kontroll med hög hävstång: den anpassar solidifieringsbeteendet med gating/riser-strategi, minimerar krympningsöverraskningar och hjälper till att säkerställa repeterbar dimensionell noggrannhet.
10. Process Scheme Faktorer
Processschemat är den övergripande vägledningen för gjutproduktion, och dess rationalitet påverkar direkt dimensionsnoggrannheten hos gjutgods. Bland nyckelfaktorerna här, grindposition och gjutstruktur är de mest inflytelserika.
Olika grindpositioner kommer att leda till olika grader av gjutdeformation.
Denna punkt har typiska fall i både investeringsgjutningshandböcker och relevanta professionella böcker (som verk av Yamaya Yoko), och många branschexperter har också nämnt relevanta exempel, så denna artikel kommer inte att utveckla ytterligare.

Det grundläggande skälet är att olika grindpositioner leder till skillnader i fyllningssekvensen, temperaturfältsfördelning, och spänningsfördelning av den smälta metallen i kaviteten, vilket orsakar variationer i gjutkrympning och deformation.
Dessutom, olika gjutstrukturer kommer också att leda till ojämn krympning av gjutgods.
Till exempel, gjutgods med komplexa strukturer, ojämn väggtjocklek, och stora skillnader i lokal volym kommer att ha ojämna kylhastigheter under stelningsprocessen, vilket resulterar i ojämn krympning och ytterligare dimensionsavvikelser.
Därför, vid utformning av gjutstruktur och processschema, det är nödvändigt att fullt ut överväga krympningens inverkan på dimensionsnoggrannheten och vidta motsvarande åtgärder för att minska dimensionsavvikelser.
11. Slutsats
Dimensionsnoggrannheten hos gjutgods påverkas av många faktorer, inklusive men inte begränsat till formar, vaxmaterial, vaxinsprutningsmaskiner, vaxinjektionsparametrar, vaxmönsterkylning, eldfast material, skaltemperaturen under hällningen, och processscheman.
I verklig produktion, Tillverkarna fokuserar ofta bara på individuella faktorer (såsom formjustering och ökande bearbetningstillägg) och ignorera den omfattande inverkan av olika faktorer, vilket resulterar i att kunderna inte uppfyller kraven på hög dimensionell noggrannhet.
Att producera gjutgods med hög dimensionell noggrannhet, det är nödvändigt att upprätta ett heltäckande kvalitetskontrollsystem, strikt kontrollera varje länk i produktionsprocessen, och var uppmärksam på varje detalj som kan påverka dimensionell noggrannhet.
Förutom ovan nämnda faktorer, andra aspekter som efterbearbetning (slipning, bearbetning) kommer också att ha en viss inverkan på gjutningsdimensionell noggrannhet.
Endast genom att överväga och strikt kontrollera alla relevanta faktorer kan dimensionsstabiliteten och noggrannheten hos gjutgods effektivt förbättras, uppfylla kundernas allt högre kvalitetskrav och förbättra företagens konkurrenskraft på marknaden.