

Среди четырех основных семейств нержавеющей стали, мартенситная нержавеющая сталь занимает уникальное и выдающееся положение.
В отличие от аустенитных марок, которые не могут быть упрочнены термической обработкой, или ферритные марки, которые обеспечивают ограниченную прокаливаемость, мартенситные нержавеющие стали поддаются закалке путем термической обработки и способны достигать высокой твердости., сила, и износостойкость благодаря закалке и отпуску.
Такое сочетание коррозионной стойкости и механических характеристик делает их предпочтительным материалом для применений, требующих как долговечности, так и устойчивости к агрессивным средам..
От столовых приборов и хирургических инструментов до турбинных лопаток и автомобильных компонентов., мартенситные нержавеющие стали незаменимы во многих промышленных и потребительских применениях..
1. Что такое мартенситная нержавеющая сталь?
Мартенсит нержавеющая сталь это категория нержавеющей стали, которая может развиваться преимущественно мартенситная микроструктура в результате термической обработки.
Обычно его классифицируют отдельно от аустенитного., ферритный, дуплекс, и дисперсионно-твердеющих нержавеющих сталей, поскольку основной механизм упрочнения основан на превращении аустенита в мартенсит при охлаждении., с последующим отпуском для достижения необходимого баланса механических свойств.
В упрощенном виде, последовательность изготовления и термообработки соответствует трансформации:
Отожженная структура → Аустенитизация → Закалка → Мартенситная структура → Отпуск → Окончательные инженерные свойства.
Процесс начинается с нагрева стали до соответствующей температуры. Остенизирующая температура, где микроструктура преобразуется в аустенит, а легирующие элементы перераспределяются в зависимости от состава и термического цикла..
Затем деталь охлаждается достаточно быстро, чтобы подавить образование более мягких равновесных структур и способствовать мартенситному превращению..
Полученный мартенсит характеризуется высоконапряженной кристаллической структурой, содержащей пересыщенный углерод..
Это обеспечивает высокую твердость и прочность., но свежезакаленный мартенсит также может иметь ограниченную вязкость и значительные остаточные напряжения..
Следовательно, Детали из мартенситной нержавеющей стали обычно подвергаются отпуск, что снижает хрупкость и позволяет инженерам регулировать конечную твердость и ударную вязкость..
Мартенситное превращение
Мартенситное превращение является бездиффузионным., Превращение сдвигового типа, возникающее при аустените (FCC) быстро охлаждается ниже температуры начала мартенсита (РС).
Превращение происходит мгновенно и не требует диффузии атомов углерода — углерод остается в решетке., создание пересыщенного твердого раствора.
| Этап | Описание | Температура |
| Аустенитизация | Нагрев до 950–1050°С с образованием аустенита.. | 950–1050 ° C. |
| Гашение | Быстрое охлаждение (масло, воздух, или вода) превратить аустенит в мартенсит. | Ниже г-жи |
| Отпуск | Повторный нагрев до 150–650°C для снятия напряжения и корректировки свойств.. | 150–650 ° C. |
2. Химический состав мартенситной нержавеющей стали
Поскольку мартенситная нержавеющая сталь охватывает широкий спектр марок, приведенные ниже диапазоны являются репрезентативными отраслевыми диапазонами, а не требованиями для какой-либо отдельной марки..
| Легирующий элемент | Типичный диапазон (wt%) | Основная функция мартенситной нержавеющей стали |
| Хром (Герметичный) | 10.5–18,0% | Обеспечивает фундаментальную стойкость нержавеющей стали к коррозии и окислению и сильно влияет на фазовую стабильность.. |
| Углерод (В) | 0.03–1,20% | Первичный упрочняющий элемент в обычных мартенситных марках.. |
| Никель (В) | 0–3,0% | Улучшает прочность, Закаленность, и фазовая стабильность в выбранных марках. |
| Молибден (МО) | 0–1,5% | Повышает стойкость к локальной коррозии, способствует прокаливаемости и работоспособности при повышенных температурах.. |
| Марганец (Мнжен) | 0–1,5% | Поддерживает раскисление и влияет на стабильность и прокаливаемость аустенита.. |
Кремний (И) |
0–1,0% | В первую очередь действует как раскислитель при производстве стали и может способствовать повышению стойкости к окислению.. |
| Азот (Не) | 0–0,20% | Упрочняющий и стабилизирующий аустенит элемент, используемый в некоторых современных или специализированных марках.. |
| Ванадий (V.) | 0–1,0%* | Прочный карбидообразующий элемент, используемый в основном в специализированных износостойких или инструментальных мартенситных сталях.. |
| Ниобий (Нб) | 0–1,0%* | Образует стабильные карбиды и может улучшить металлургическую стабильность выбранных марок.. |
Углерод: Первичный упрочняющий элемент
Углерод играет особенно важную роль в мартенситной нержавеющей стали, поскольку он сильно влияет на структуру, образующуюся при термообработке..
В отожженном состоянии, углерод может существовать частично в твердом растворе и частично в карбидных фазах., в зависимости от марки и термической истории.
При аустенизации и последующей закалке, углерод способствует образованию твердого мартенсита.
Как общее инженерное направление:
- Более низкий уровень углерода предпочитают повышенную ударную вязкость и более умеренную твердость.
- Средний уровень углерода обеспечивают баланс между твердостью и механической прочностью.
- Высокий уровень углерода обеспечивает очень высокую твердость и улучшенную износостойкость, но может снизить ударную вязкость и повысить хрупкость.
Вот почему марки мартенситного семейства могут иметь совершенно разные применения..
Для клапанов можно использовать марку с относительно низким содержанием углерода., валы, и структурные компоненты, в то время как для ножей может быть выбрана марка с высоким содержанием углерода, режущие инструменты, и износостойкие прецизионные детали.
3. Основные типы и марки мартенситной нержавеющей стали
Мартенситная нержавеющая сталь включает несколько различных групп марок, разработанных для удовлетворения различных требований к твердости., сила, коррозионная стойкость, износостойкость, механизм, стойкость, и литья.
Стандартные мартенситные марки
Приведенные ниже диапазоны составов представляют собой репрезентативные пределы, обычно связанные с соответствующими обозначениями марок..
Точные требования всегда следует проверять на соответствие применимому стандарту ASTM., В, НАС, Он есть, или спецификация клиента.
| Оценка | США обозначение | Примерный состав | Типичные приложения |
| 410 | S41000 | Герметичный: 11.5–13,5%; В: ≤0,15% | Клапаны, насосные компоненты, валы, крепеж, турбинные детали, и общепромышленные компоненты. |
| 420 | S42000* | Герметичный: 12–14%; В: 0.15–0,40% | Столовые приборы, Хирургические инструменты, лезвия, формы, и износостойкие компоненты. |
| 420J2 | Обычно ассоциируется с эквивалентами семейства S42000** | Герметичный: 12–14%; В: 0.26–0,40% | Ножи, ножницы, ножницы, потребительские столовые приборы, и режущие инструменты общего назначения. |
| 431 | S43100 | Герметичный: 15–17%; В: 1.25–2,50%; В: ≤0,20% | Насосные валы, Морские валы, Компоненты клапана, Самолетные фитинги, и высокопрочные механические детали. |
440А |
S44002 | Герметичный: 16–18%; В: 0.60–0,75% | Столовые приборы, Компоненты клапана, подшипники, Медицинские инструменты, и износостойкие детали. |
| 440Беременный | S44003 | Герметичный: 16–18%; В: 0.75–0,95% | Режущие инструменты, прецизионные инструменты, подшипники, и носить компоненты. |
| 440В | S44004 | Герметичный: 16–18%; В: 0.95–1,20% | Высокопроизводительные подшипники, прецизионные изнашиваемые компоненты, столовые приборы премиум-класса, детали клапана, и хирургические инструменты. |
| 416 | S41600 | Герметичный: 12–14%; В: ≤0,15%; С: 0.15–0,35% | Прецизионные фитинги, валы, винты, Компоненты клапана, крепеж, и детали автоматов-винторезных станков. |
Литые мартенситные марки
Система обозначения отливок ASTM определяет несколько важных марок мартенситной нержавеющей стали..
| ASTM Литой сплав | США обозначение | Примерный состав | Типичные приложения |
| CA-15 | J91150 | Герметичный: примерно 11.5–14,0%; В: обычно ≤0,15% | Корпуса клапанов и триммер, насосные компоненты, турбинные детали, гидравлическое оборудование, и промышленное оборудование. |
| СА-40 | J91151 | Герметичный: примерно 11.5–14,0%; В: обычно до 0.40% | Износостойкие детали клапана, Промышленная техника, компоненты парового обслуживания, и механические части. |
СА-6НМ |
J91540 | Герметичный: примерно 11.5–14,0%; В: примерно 3.5–4,5%; МО: примерно 0.4–1,0%; В: ≤0,06% | Гидравлические турбины, гидроэлектрическое оборудование, большие рабочие колеса насоса, насосные оболочки, и компоненты для обработки воды. |
| КБ-7Су-1 | J92180 | Герметичный: примерно 14–16%; В: примерно 4–6%; Cu: примерно 2.5–4,0%; В: ≤0,07% | Аэрокосмические компоненты, высокопрочные отливки, насос, клапаны, и требовательное промышленное оборудование. |
4. Термическая обработка мартенситной нержавеющей стали
Термическая обработка является одним из определяющих аспектов мартенситной нержавеющей стали..
В отличие от аустенитных нержавеющих сталей, которые обычно не могут быть значительно упрочнены обычной закалкой и отпуском,
Мартенситные марки специально разработаны для разработки различных комбинаций твердость, сила, стойкость, износостойкость, и размерная стабильность посредством контролируемой термической обработки.
Отжиг
Отжиг обычно используется для смягчения мартенситной нержавеющей стали перед механической обработкой., формирование, или последующая термическая обработка.
В зависимости от класса и спецификации, сталь нагревается до соответствующего температурного диапазона и охлаждается в контролируемых условиях для получения более мягкой и поддающейся механической обработке микроструктуры..
К основным задачам отжига относятся:
- Снижение твердости
- Снятие внутреннего напряжения
- Улучшение обрабатываемости
- Улучшение стабильности размеров
- Создание более однородной микроструктуры перед окончательным затвердеванием.
Для многих компонентов, черновая обработка выполняется в отожженном состоянии, поскольку полностью закаленная мартенситная нержавеющая сталь может быть сложной и дорогой в обработке..
Компонент впоследствии подвергается термообработке, а затем подвергается окончательной механической обработке или шлифовке для достижения требуемых окончательных размеров..
Austenitizing
Аустенитизация — это этап, на котором сталь нагревают до образования аустенита перед закалкой.. Требуемая температура сильно зависит от сорта..
Для обычных мартенситных нержавеющих сталей, типичные температуры аустенизации могут находиться примерно в следующих диапазонах:
| Семья класса | Типичный диапазон аустенизации* | Основная цель |
| 410 / низкоуглеродистые мартенситные марки | Примерно 925–1010°С | Разработка аустенитной структуры, пригодной для последующей закалки.. |
| 420 / среднеуглеродистые сорта | Примерно 980–1065°С | Перед закалкой растворите соответствующее количество углерода и легирующих элементов.. |
| 440-серии высокоуглеродистые марки | Примерно 1,010–1,120 ° C. | Развивать высокий потенциал твердости, одновременно контролируя растворение карбидов и рост зерен.. |
| 431 и никельсодержащие марки | Примерно 980–1070°С | Разработка подходящего баланса прокаливаемости, сила, и выносливость. |
* Эти диапазоны являются репрезентативными.. Фактические температуры термообработки и время выдержки следует выбирать в соответствии с применимыми спецификациями на материал., размер секции, условия печи, и требуемые конечные свойства.
Аустенитизацию необходимо тщательно контролировать.. Если температура слишком низкая, недостаточное преобразование или растворение карбидов может ограничить достижимую твердость..
Чрезмерно высокие температуры или чрезмерное время выдержки могут способствовать росту зерна и увеличению количества остаточного аустенита., потенциально снижает ударную вязкость и стабильность размеров.
Гашение
После аустенизации, деталь охлаждается со скоростью, достаточной для превращения аустенита в мартенсит.
В зависимости от марки и геометрии детали, закалка может включать:
- Воздушное охлаждение
- Закалка маслом
- Закалка полимеров
- Закалка газом под давлением
- Другие методы контролируемого охлаждения
Выбор закалочной среды – это баланс между достижением достаточного охлаждения для закалки и минимизацией термического напряжения..
Отпуск
Свежезакаленный мартенсит может иметь очень высокую твердость, но также высокое внутреннее напряжение и ограниченную ударную вязкость..
Поэтому отпуск является важным этапом для большинства инженерных применений..
Во время отпуска, сталь повторно нагревается до контролируемой температуры ниже диапазона аустенизации и выдерживается в течение соответствующего периода..
Этот процесс позволяет стабилизировать мартенситную структуру и снизить остаточные напряжения, одновременно регулируя баланс между твердостью и ударной вязкостью..
В общем:
- Более низкие температуры отпуска имеют тенденцию сохранять более высокую твердость и износостойкость.
- Более высокие температуры отпуска как правило, уменьшают твердость, одновременно улучшая ударную вязкость и устойчивость к нагрузкам.
Точная взаимосвязь зависит от класса.. Некоторые мартенситные нержавеющие стали также могут проявлять нежелательное охрупчивание или изменения коррозионного поведения в определенных диапазонах отпуска..
Поэтому, Температуру отпуска следует выбирать в соответствии со спецификациями соответствующей марки и требуемыми эксплуатационными свойствами, а не основываясь исключительно на общей целевой твердости..
Двойной отпуск и стабилизация размеров
Для высокоуглеродистых и высокопроизводительных мартенситных нержавеющих сталей может потребоваться несколько циклов отпуска для улучшения структурной стабильности и уменьшения эффектов остаточного аустенита.
Двойная закалка может дать несколько преимуществ.:
- Улучшенная стабильность размеров
- Более однородные механические свойства
- Снижение остаточного напряжения
- Стабилизация трансформированного остаточного аустенита
- Улучшенный баланс между твердостью и ударной вязкостью.
В прецизионных приложениях, перед окончательным шлифованием или чистовой отделкой можно использовать дополнительную стабилизирующую обработку..
Это особенно важно для подшипников., режущие инструменты, прецизионные компоненты клапана, и другие детали, небольшие изменения размеров которых могут повлиять на функциональные характеристики..
5. Типичные диапазоны механических свойств мартенситной нержавеющей стали
Следующие значения представляют собой репрезентативные инженерные диапазоны для обычно используемых мартенситных нержавеющих сталей..
Фактические свойства различаются в зависимости от формы продукта., толщина участка, термическая обработка, состояние отпуска, и применимый стандарт.
| Оценка | Типичное состояние | Предел текучести условный, RP0.2 (МПА) | Предел прочности, Rm (МПА) | Удлинение А (%) | Твердость |
| 410 | Закален & закален | 550–1000 | 700–1,200 | 10–20 | Примерно. 25–45 HRC |
| 416 | Закален & закален | 550–1000 | 700–1,200 | 10–20 | Примерно. 25–45 HRC |
| 420 | Закален & закален | 700–1,300 | 900–1600 | 8–18 | Примерно. 45–55 HRC |
| 431 | Закален & закален | 700–1000 | 900–1,200 | 10–20 | Примерно. 28–45 HRC |
| 440А | Закален & закален | 1,000–1500 | 1,500–1900 | 5–12 | Примерно. 54–58 HRС |
| 440Беременный | Закален & закален | 1,100–1500 | 1,600–1950 | 4–10 | Примерно. 56–59 HRС |
| 440В | Закален & закален | 1,200–1600 | 1,800–2000+ | 2–8 | Примерно. 56–60HRC |
| CA-15 | Бросать, тепло, обработанное | ≥450 | ≥620 | ≥18 | Обычно ~180–230 ГБ |
6. Характеристики мартенситной стали
Коррозионная стойкость
Как и все нержавеющие стали, Мартенситные марки получают защиту от коррозии за счет тонкой, самовосстанавливающаяся пассивная пленка из оксида хрома.
Однако, их производительность ниже, чем у аустенитных марок:
- Они обеспечивают хорошую устойчивость к сельской и легкой городской атмосфере., нейтральная пресная вода, мягкие органические кислоты и большинство пищевых сред.
- Их более низкое содержание хрома (12–14% для стандартных сортов) и осаждение карбида хрома приводят к ухудшению устойчивости к точечной коррозии и общей коррозионной стойкости по сравнению с 18/8 аустенитные стали.
- Они непригодны для длительного воздействия морской воды., сильные минеральные кислоты, растворы с высоким содержанием хлоридов или тяжелые промышленные атмосферы.
- Марки с более высоким содержанием хрома, такие как 440C, обеспечивают лучшие коррозионные характеристики, чем марки с низким содержанием хрома. 410 и 420, несмотря на более высокое содержание углерода.
Магнитные свойства
Мартенситные нержавеющие стали обладают сильными магнитными свойствами при любых условиях термообработки..
Это прямое следствие их объемноцентрированной тетрагональной кристаллической структуры., который поддерживает спонтанное магнитное упорядочение из неспаренных электронных спинов.
Распространенным заблуждением является то, что магнитный отклик указывает на некачественную нержавеющую сталь..
В действительности, магнетизм - структурное свойство, не показатель качества: все мартенситные и ферритные нержавеющие стали обладают естественными магнитными свойствами., включая высокопроизводительные марки, такие как 440C.
Износостойкость и твердость
Превосходная износостойкость — главное преимущество высокоуглеродистых мартенситных марок..
Когда затвердеет до 55+ HRC, они превосходят аустенитные и ферритные нержавеющие стали в 5–10 раз как при абразивном, так и при адгезионном износе..
Сочетание твердой мартенситной матрицы и дисперсных частиц карбида хрома создает материал, который сохраняет свою форму и качество поверхности при многократном скользящем контакте..
Это делает мартенситную нержавеющую сталь единственным жизнеспособным вариантом нержавеющей стали для режущих кромок., Несущие поверхности и компоненты скользящего контакта.
Свариваемость мартенситной нержавеющей стали
Свариваемость обычно считается наиболее существенным ограничением обработки мартенситных нержавеющих сталей.:
- Высокая прокаливаемость сплава означает, что металл шва и зоны термического влияния быстро затвердевают при охлаждении., создание высоких остаточных растягивающих напряжений и высокого риска холодного растрескивания.
- Стандартные процедуры сварки требуют предварительного нагрева до 200–300°C., контролируемая температура между проходами и обязательный отпуск после сварки сразу после сварки для предотвращения поломок.
- Низкоуглеродистый сорт 410 имеет лучшую свариваемость в семействе; высокоуглеродистая сталь 440C обычно не рекомендуется для сварки плавлением..
- Для критических приложений, соответствующие мартенситным присадочным металлам или аустенитным 309/310 наполнители используются для снижения риска растрескивания.
Обрабатываемость и формуемость
- Механизм сильно зависит от твердости. В полностью отожженном состоянии, мартенситные нержавеющие стали обладают хорошей обрабатываемостью., в целом лучше, чем аустенитный 304 из-за более низкой скорости наклепа.
В затвердевшем состоянии, обрабатываемость очень плохая; почти вся чистовая обработка должна быть завершена в состоянии мягкого отжига перед закалкой..
Свободнообрабатываемый класс 416 обеспечивает значительно улучшенное стружкоотделение и стойкость инструмента для крупносерийного производства винтовых станков. - Формируемость умеренный в отожженном состоянии, подходит для сгибания, операции профилирования и мелкой вытяжки.
Мартенситные марки не могут сравниться по глубокой вытяжке с аустенитными сталями., и холодная штамповка всегда должна выполняться перед закалкой.
7. Процессы производства деталей из мартенситной нержавеющей стали
Мартенситную нержавеющую сталь можно обрабатывать по широкому спектру производственных маршрутов., включая Обработка с ЧПУ, инвестиционный кастинг, кастинг песка, ковкость, и порошковая металлургия.
Соответствующий процесс зависит от геометрии компонента., Размерные требования, объем производства, требования к механическим свойствам, использование материала, и будет ли деталь подвергаться последующей закалке и отпуску.
обработка с ЧПУ
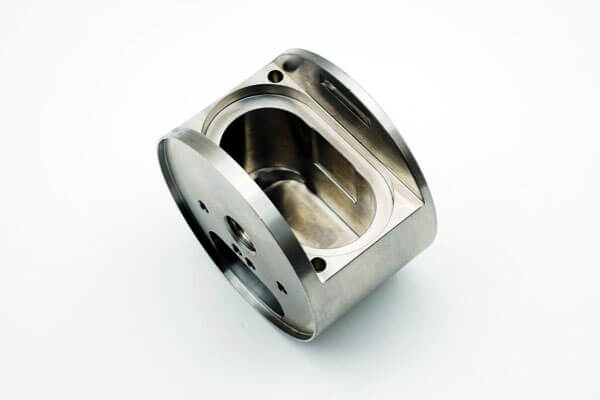
Обработка с ЧПУ это субтрактивный производственный процесс, при котором мартенситная нержавеющая сталь удаляется из прутка., тарелка, ковкость, или другие полуфабрикаты с использованием режущих инструментов с компьютерным управлением..
Общие операции включают в себя поворот, фрезерование, бурение, резьба, скучный, шлифование, и многоосевая обработка.
Мартенситную нержавеющую сталь часто обрабатывают в отожженном или размягченном состоянии перед окончательной закалкой..
Затем за черновой обработкой следует закалка и отпуск., с чистовой обработкой или шлифовкой, используемой для достижения окончательных требований к размерам и поверхности.
Кастинг по выплавляемым моделям
Литье по выплавляемым моделям, также известен как Потерянный восковой кастинг, производит детали из мартенситной нержавеющей стали, создавая детальный восковой рисунок, формирование керамической оболочки вокруг рисунка, удаление воска, и заливаем в образовавшуюся полость расплавленную нержавеющую сталь.
Этот процесс особенно полезен для компонентов с сложная геометрия, тонкие секции, внутренние отрывки, интегрированные боссы, и труднообрабатываемые профили.
Кастинг песка
Кастинг песка использует песчаную форму для формирования полости, в которую заливают расплавленную мартенситную нержавеющую сталь..
По сравнению с литьем по выплавляемым моделям, литье в песчаные формы обеспечивает большую гибкость более крупные компоненты и относительно простая или умеренно сложная геометрия.
Он широко используется для промышленных компонентов, где структурная целостность, размер компонента, и экономика производства важнее, чем чрезвычайно мелкие детали поверхности.
Ковкость
Ковкость образует мартенситную нержавеющую сталь посредством контролируемой пластической деформации, обычно при повышенной температуре.
Материал сжимается между штампами или другими инструментами для получения необходимой геометрии..
Ковка может создать изысканную и направленную микроструктуру, одновременно уменьшая внутреннюю пористость и улучшая структурную целостность..
Поэтому его часто выбирают для компонентов, подвергающихся воздействию Высокие механические нагрузки, влияние, давление, или циклические напряжения.
Типичные кованые детали включают валы., клапан стеблей, насосные валы, крепеж, фитинги, и высокопрочные механические компоненты.
Порошковая металлургия
Порошковая металлургия производит высокоуглеродистые мартенситные марки, такие как 440C, с чрезвычайно равномерным распределением карбидов и мелкозернистой структурой., превосходящий кованый материал по износостойкости и стабильности размеров.
Этот процесс идеален для небольших, сложные быстроизнашивающиеся компоненты, для которых традиционная механическая обработка будет непомерно дорогой.
8. Поверхностная обработка и обработка поверхностей
Мартенситные нержавеющие стали совместимы со всеми видами отделки поверхности и инженерными обработками для улучшения внешнего вида., коррозионная стойкость и износостойкость:
- Отделка мельницы: Стандартная прокатанная или кованая поверхность для деталей промышленных конструкций.
- Механическая полировка / Зеркальное отделка: Высокоуглеродистые марки можно полировать до зеркальных поверхностей оптического качества., что делает их стандартом для хирургических инструментов и столовых приборов высокого класса.
- Почистота / атласная отделка: Направленная текстурированная отделка для ручных инструментов и декоративной фурнитуры.
- Пассивация: Химическая обработка для удаления свободного железа и усиления пассивного оксидного слоя., Улучшение коррозионной стойкости
- Электрополирование: Ультра-гладкий, коррозионностойкая обработка поверхности медицинских компонентов и компонентов, контактирующих с пищевыми продуктами
- Твердые покрытия: DLC, Покрытия из карбида титана и хрома дополнительно повышают твердость поверхности и снижают трение в подшипниках с сильным износом и при резке.
9. Применение мартенситной нержавеющей стали
Мартенситная нержавеющая сталь широко используется там, где компонент требует сочетания высокой прочности., твердость, износостойкость, Умеренная коррозионная стойкость, и размерная стабильность.
Клапаны и оборудование для регулирования жидкости
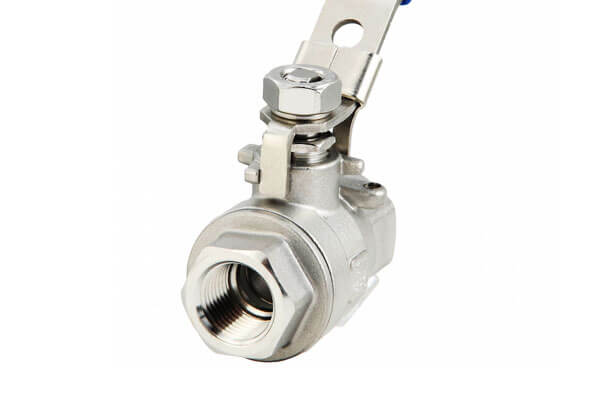
Мартенситная нержавеющая сталь широко используется для клапан стеблей, трим клапана, места, валы, и другие внутренние компоненты.
Его высокая твердость помогает противостоять эрозии., истирание, и повторяющийся механический контакт, а его коррозионная стойкость обеспечивает защиту во многих водах., пар, и промышленные среды.
Типичные компоненты включают в себя:
- Клапан стеблей
- Шарики клапанов и трим
- Места
- Насосные валы
- Грудцы
- Втулки
- Носите кольца
Столовые приборы и режущие инструменты
Высокоуглеродистые мартенситные марки особенно важны для ножей и режущих устройств..
420 широко используется для лезвий общего назначения, пока 440А, 440Беременный, и 440С может обеспечить более высокую твердость и износостойкость.
Ключевыми преимуществами являются:
- Высокая фиксация кромок
- Высокая твердость
- Устойчивость к деформации
- Хорошая износостойкость
- Разумная коррозионная стойкость по сравнению с обычными углеродистыми инструментальными сталями.
Подшипники и прецизионные быстроизнашивающиеся компоненты
Высокоуглеродистые мартенситные нержавеющие стали, особенно 440С, используются для коррозионностойких компонентов подшипников.
Типичные приложения включают:
- Шарики подшипника
- Подшипниковые гонки
- Прецизионные ролики
- Втулки
- Носите кольца
- Инструментальные подшипники
Медицинские и хирургические инструменты
Мартенситные нержавеющие стали широко используются в хирургических инструментах, поскольку они могут сочетать в себе твердость, удержание края, сила, коррозионная стойкость, и возможность стерилизации.
Приложения включают:
- Хирургические ножницы
- Хирургические лезвия
- Щипцы
- Зажимы
- Стоматологические инструменты
- Режущие инструменты
Автомобильные компоненты
Мартенситную нержавеющую сталь можно использовать в автомобильных компонентах, подвергающихся механическим нагрузкам., нагревать, носить, и коррозионная среда.
Приложения включают:
- Валы
- Компоненты клапана
- Насосные компоненты
- Крепеж
- Компоненты, связанные с выхлопом
- Механические приводы
- Износостойкие компоненты
Компоненты аэрокосмической и турбинной промышленности
Отобранные мартенситные нержавеющие стали используются в аэрокосмическом и энергетическом оборудовании, где требуются высокая прочность и стабильность размеров..
Приложения могут включать в себя:
- Турбинные компоненты
- Валы
- Крепеж
- Насосные компоненты
- Компоненты срабатывания
- Высокопрочные механические детали
Энергия, Насос, и гидроэлектрическое оборудование
Мартенситные нержавеющие стали также важны в оборудовании для производства энергии и водоподготовки..
Литой класс СА-6НМ, например, представляет собой низкоуглеродистую мартенситную нержавеющую сталь, содержащую никель и молибден, и широко ассоциируется с рабочие колеса гидравлической турбины, насосные компоненты, и водоподготовительное оборудование.
10. Преимущества и ограничения мартенситной нержавеющей стали
Мартенситная нержавеющая сталь отличается от других семейств нержавеющей стали способностью развивать высокая прочность и твердость благодаря закалке и отпуску.
Это делает его особенно подходящим для компонентов, подверженных износу., механическая загрузка, резка, влияние, и повторный контакт.
Однако, те же металлургические характеристики, которые обеспечивают высокую твердость, могут снизить пластичность, стойкость, коррозионная стойкость, и сварка.
Ключевые преимущества
- Единственное семейство нержавеющей стали, закаливаемое термической обработкой., с настраиваемой жесткостью от 20 СПЧ 62 HRC
- Отличная износостойкость и твердость поверхности., 5– в 10 раз превосходит аустенитные нержавеющие стали
- 2– в 3 раза более высокая прочность, чем у стандартных аустенитных марок в закаленном состоянии
- Умеренная коррозионная стойкость, значительно лучше, чем обычная углеродистая сталь
- Естественно магнитный, подходит для применения с магнитными компонентами
- Отличная полируемость до зеркального блеска.
- Более низкая стоимость, чем у высоколегированных аустенитных и дуплексных нержавеющих сталей при эквивалентном уровне прочности.
Неотъемлемые ограничения
- Более низкая общая и питтинговая стойкость к коррозии по сравнению с 304/316 Аустенитные оценки; непригоден для сред с высоким содержанием хлоридов и сильных кислот.
- Плохая свариваемость, требующая предварительного нагрева и отпуска после сварки во избежание растрескивания.
- Требуется термическая обработка для достижения оптимальных свойств., добавление стоимости обработки и времени выполнения заказа
- Более низкая пластичность и вязкость, чем у аустенитных нержавеющих сталей в закаленном состоянии.
- Подвержен отпускной хрупкости в определенных температурных диапазонах.
- Ограниченные возможности глубокой вытяжки и холодной штамповки.
11. Мартенситный против. Аустенитный против. Ферритная нержавеющая сталь
Три основных семейства нержавеющих сталей различаются в первую очередь по микроструктуре., реакция на термообработку, сила, коррозионная стойкость, пластичность, магнитное поведение, и сварка.
В следующей таблице основное внимание уделяется техническим характеристикам, наиболее важным для выбора материала..
| Свойство | Мартенситная нержавеющая сталь | Аустенитная нержавеющая сталь | Ферритная нержавеющая сталь |
| Типичные оценки | 410, 420, 431, 440А/440С | 304, 304Л, 316, 316Л, 321 | 409, 430, 439, 441, 444 |
| Кристаллическая структура | Мартенсит BCT после закалки | FCC Austenite | BCC Ferrite |
| Типичное содержание Cr | ~11,5–18% масс. | ~16–26% масс. | ~10,5–30% масс. |
| Упрочнение термообработкой | Отличный; утомил и закален | Не закаливаемый путем обычной закалки | Не закаливаемый путем обычной закалки |
| Сила | От высокого до очень высокого | Умеренный; более высокая прочность, достижимая холодной обработкой | Умеренный |
| Твердость | Высокий, обычно ~20–60+ HRC в зависимости от марки и состояния. | Обычно ниже в отожженном состоянии | В целом умеренный |
| Пластичность & Стойкость | От умеренного до низкого при высокой закалке | Отличный | Умеренный |
| Коррозионная стойкость | От умеренного до хорошего | От отличного до очень хорошего | Подходит для многих атмосферных сред. |
| Износостойкость | Превосходен в затвердевшем виде | Умеренный | Умеренный |
| Магнитные свойства | Магнитный | Обычно немагнитен при отжиге | Магнитный |
| Сварка | От умеренного до бедного; может потребоваться контроль термообработки | Отличный, особенно низкоуглеродистые сорта | От хорошего до умеренного |
| Формируемость | Умеренный; ограниченное тяжелое формирование | Отличный, включая глубокую вытяжку | От хорошего до умеренного |
Механизм |
Хорошо при отжиге; сложно после затвердевания | Умеренный; упрочнение может усложнить обработку | В целом от хорошего до умеренного |
| Низкотемпературная производительность | В зависимости от оценки; высокоуглеродистые марки могут иметь ограниченную ударную вязкость | Отличный | Более ограничен из-за перехода от пластичного к хрупкому. |
| Типичные приложения | Ножи, валы, клапаны, насос, подшипники, Хирургические инструменты, носить детали | Химическое оборудование, Продовольственное оборудование, суда давления, трубопровод, архитектурные компоненты | Автомобильные выхлопные системы, технические приборы, архитектурные панели, теплообменники |
| Основное преимущество | Высокая сила, твердость, и износить стойкость | Превосходная коррозионная стойкость, пластичность, стойкость, и сварка | Хорошая коррозионная стойкость, низкое тепловое расширение, магнитные свойства, и экономическая эффективность |
| Основное ограничение | Более низкая коррозионная стойкость и свариваемость | Меньшая твердость в отожженном состоянии; Ni-содержащие сорта могут быть дороже | Более низкая вязкость и формуемость, чем у аустенитных марок. |
12. Детали из мартенситной нержавеющей стали на заказ от LangHe
Лангх предоставляет индивидуальные производственные решения для детали из мартенситной нержавеющей стали, комбинированный подбор материалов, точный кастинг, Обработка с ЧПУ, термическая обработка, и обработка поверхности для производства компонентов, адаптированных к конкретным механическим и размерным требованиям..
| Возможность | Подробности |
| Мартенситные марки нержавеющей стали | 410, 420, 431, 440А, 440Беременный, 440C и избранные мартенситные марки литья |
| Производственные процессы | Литье по выплавляемым моделям, кастинг песка, КПН -поворот, Сторонний фрезерование, бурение, шлифование и сопутствующие вторичные операции |
| Термическая обработка | Отжиг, укрепление, закалка и отпуск в зависимости от марки и требуемых механических свойств |
| Обработка | КПН -поворот, фрезерование, бурение, резьба, скучный, шлифовка и прецизионная чистовая обработка |
Отделка поверхности |
Полировка, шлифование, пассивация и выбранная функциональная обработка поверхности |
| Типы компонентов | Компоненты клапана, Части насоса, валы, втулки, изнашиваемые компоненты, механические фитинги, инструменты и прецизионные промышленные детали |
| Контроль качества | ИСО 9001:2015 проверенный; 100% Неразрушающий контроль и контроль размеров. |
| Настройка | Изготовление по чертежам заказчика., 3D CAD модели, спецификации, образцы или требования к применению |
13. Заключение
Мартенситная нержавеющая сталь занимает уникальное и незаменимое место в семействе нержавеющих сталей..
Это единственная нержавеющая сталь, которую можно закалить путем термообработки для достижения высокой прочности и превосходной износостойкости., он заполняет критический разрыв в характеристиках между простыми углеродистыми инструментальными сталями и коррозионностойкими аустенитными нержавеющими сталями..
Его коррозионная стойкость ниже, чем у 304 и 316 Аустенитные оценки, но он обеспечивает прочность и износостойкость, с которыми не может сравниться ни один аустенитный или ферритный сплав..
От повседневных столовых приборов до прецизионных хирургических инструментов., от промышленных клапанов до лопаток турбин электростанций, Мартенситные нержавеющие стали обеспечивают целевую производительность там, где умеренная коррозионная стойкость должна сочетаться с высокой прочностью и износостойкостью..
Поскольку разработка сплавов и технологии термообработки продолжают развиваться, новый закаленный, Мартенситные марки высокой чистоты и дисперсионно-твердеющие мартенситные марки будут продолжать расширять область применения этого семейства материалов., укрепление своего статуса как важной отрасли глобальной экосистемы нержавеющей стали.
Часто задаваемые вопросы
В чем разница между мартенситной и аустенитной нержавеющей сталью?
Мартенситная нержавеющая сталь поддается закалке путем термической обработки., магнитный, и имеет умеренную коррозионную стойкость.
Аустенитная нержавеющая сталь не закаляется термической обработкой., Несагнитный, и обладает превосходной коррозионной стойкостью.
Мартенситные марки используются для столовых приборов., клапаны, и подшипники; аустенитные марки используются в химической промышленности., еда, и морские приложения.
Можно ли сваривать мартенситную нержавеющую сталь??
Да, но с осторожностью. Предварительный нагрев и термообработка после сварки необходимы для предотвращения растрескивания и восстановления механических свойств..
Магнитна ли мартенситная нержавеющая сталь??
Да. Все мартенситные нержавеющие стали ферромагнитны. (сильно притягивается магнитами).
Ржавеет ли мартенситная нержавеющая сталь?
Мартенситная нержавеющая сталь может образовывать пятна и корродировать в агрессивных условиях..
Устойчив к ржавчине в нормальных атмосферных и пресноводных средах., но в условиях с высоким содержанием соли на поверхности будут образовываться пятна и изъязвления., сильные кислоты или тяжелые промышленные условия.
Он не пригоден для длительного погружения в морскую воду или постоянного воздействия хлоридов..
Можно ли подвергать мартенситную нержавеющую сталь термической обработке??
Да. Термическая обработка является одной из определяющих характеристик этого семейства нержавеющих сталей..
В зависимости от класса, закалка с последующим отпуском может существенно повысить твердость, предел прочности, и износить стойкость.
Какая мартенситная нержавеющая сталь самая твёрдая?
Среди распространенных мартенситных нержавеющих сталей, 440В является одной из марок с самым высоким содержанием углерода и может достигать очень высокой твердости после соответствующей термообработки..
Высокая твердость делает его особенно подходящим для подшипников., режущие инструменты, изнашиваемые компоненты, и высококачественные лезвия.

