

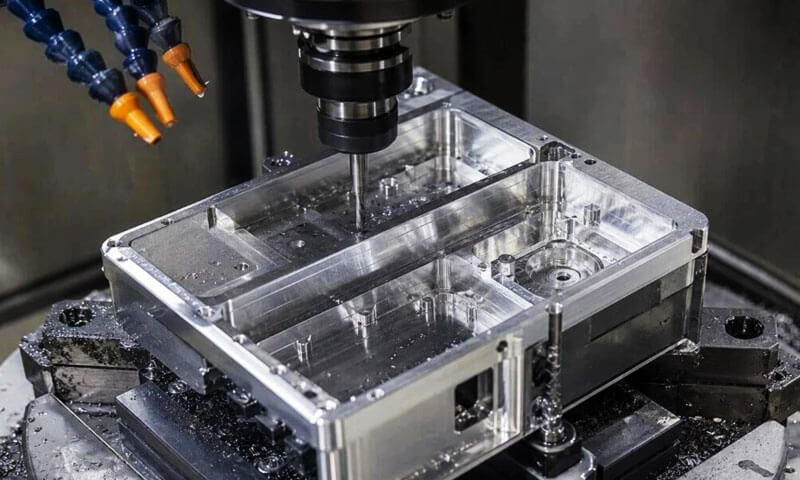
над моим 32 точность лет бега обработка алюминия линии для автомобильных компонентов, Запчасти для электромобилей, новая энергия, и электронные структурные части 3C,
Я потерял счет тому, сколько новых инженеров-технологов пришли к выводу: «Алюминий мягкий»., насколько это может быть сложно?» и ушел через две недели, уставившись на мусорное ведро с заусенцами, покрытыми заусенцами., следы болтовни, и размерный дрейф.
Революция в области легкого веса привела к тому, что алюминий проник во все уголки точного производства – и не без причины..
Он обеспечивает исключительное соотношение прочности и веса., отличная теплопроводность и электрическая проводимость, и высокая формуемость. Но «легко формовать» не значит «легко обрабатывать».
Алюминий имеет свой уникальный набор режимов отказа., большинство из которых сводятся к одной основной истине: алюминий не скалывается так, как сталь.
Он деформирует, он приваривается к краям инструмента, оно возвращается обратно, и он резко расширяется и сжимается в зависимости от температуры.
В этом руководстве изложены основы обрабатываемости алюминия., восемь наиболее устойчивых производственных проблем, коренные причины дефекта по типу операции, и стратегии комплексной оптимизации процессов, проверенные в цехах.
Это не теория из учебника — это то, чему мы научились за одну бракованную партию., одна модернизация инструмента, и по одной настройке процесса за раз.
1. Основы обработки алюминия: Оценки, Сплавы & Рейтинговая система
Обрабатываемость алюминия почти полностью зависит от состава сплава и состояния отпуска..
В отрасли используется пятиуровневая рейтинговая система A–E. (А = лучший, E = самый бедный) на основе формирования чипа, Качество отделки поверхности, и скорость износа инструмента.
Он служит базовым ориентиром — реальная производительность также зависит от типа инструмента., Скорость резки, и подача охлаждающей жидкости.
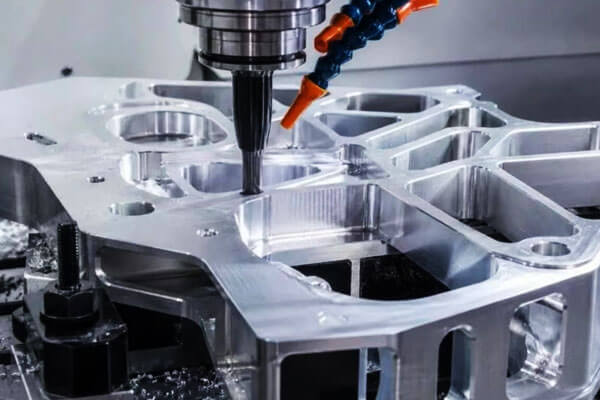
Кованое против. Обрабатываемость литого алюминия
Кованый алюминий имеет четкий рисунок.: более высокая прочность и твердость = более низкая пластичность = более легкое стружкодробление = лучшая обрабатываемость.
Вот почему Т6, T7, Т8, и T9 закаляют машину значительно лучше, чем мягкий материал O-temp..
Литой алюминий не подчиняется той же линейной зависимости.. Внутренняя пористость, крупные интерметаллические фазы, и содержание кремния влияют на поведение чипа.
В некоторых случаях, более мягкие отливки обрабатываются лучше, чем твердые, поскольку внутренние микродефекты способствуют более чистому дроблению стружки.
Таблица рейтингов обрабатываемости
| Кованый сплав | Твердость (500 кг нагрузки) | Рейтинг обработки | Литой сплав | Твердость (500 кг нагрузки) | Рейтинг обработки |
| 1100-О | 23 | Эн | 238-Фон (Песок Литой) | 100 | Беременный |
| 2011-Т8 | 100 | А | А240-Ф (Песок Литой) | 90 | А |
| 2219-T851 | 130 | Беременный | 319-T6 (Постоянная плесень) | 95 | Беременный |
| 3003-H18 | 55 | Дюймовый | 354-Т61 (Постоянная плесень) | 100 | Беременный |
| 5052-О | 47 | Дюймовый | 355-T6 (Песок Литой) | 90 | Беременный |
| 5056-H18 | 105 | В | 356-T6 (Постоянная плесень) | 90 | Беременный |
| 6061-О | 30 | Дюймовый | 357-T6 (Песок Литой) | 90 | Беременный |
| 6061-T6 | 95 | В | А380-Ф (Гибель) | 80 | Беременный |
| 6262-Т9 | 120 | Беременный | 413-Фон (Гибель) | - | Беременный |
| 7075-О | 60 | Дюймовый | А535-Ф (Песок Литой) | - | Эн |
| 7075-T6 | 150 | Дюймовый | 713-Фон (Песок Литой) | 65 | Беременный |
Алюминиевые сплавы для свободной обработки
Сплавы любят 2011, 6262, и 6020 разработаны специально для обрабатываемости. Они содержат преднамеренные добавки свинца., висмут, или олово, образующее дискретные частицы второй фазы.
Эти частицы действуют как внутренние стружколомы., прерывание потока стружки и предотвращение образования длинной волокнистой стружки, которая наматывается на инструмент и повреждает поверхность..
За прошлое 20 годы, промышленность в значительной степени отказалась от содержащих свинец марок, не требующих механической обработки, в пользу составов на основе олова для обеспечения соответствия экологическим нормам., но основной механизм остается прежним.
2. А 8 Основные проблемы обработки алюминия
Алюминий обычно считается простым в обработке., но опытные механики это знают высокая скорость резания не означает автоматически стабильную точность обработки.
Материал пластичный, термически чувствительный, и относительно послушный, в то время как некоторые сплавы и условия литья создают свои собственные проблемы, связанные с износом инструмента и стружкодроблением..
После многих лет в цехе, одни и те же восемь проблем появляются неоднократно.
Они могут выглядеть по-разному в разных частях., но основные причины обычно кроются в геометрии инструмента., нагревать, материальное состояние, работа, Параметры резки, и последовательность действий.
Встроенный край (ПОКЛОН): Наиболее распространенная проблема, связанная с инструментом
Встроенный край (ПОКЛОН) происходит, когда алюминий прилипает к режущей кромке при неблагоприятном сочетании давления резания., температура, геометрия инструмента, и смазка.
В отличие от обычного абразивного износа, это прежде всего механизм адгезионного износа.
Как только алюминий начинает накапливаться на кромке, эффективная геометрия инструмента меняется.
Режущая кромка становится менее острой, силы резания становятся менее стабильными, и готовая поверхность может быстро испортиться.
Типичные последствия включают плохое качество поверхности., повышенные заусенцы, пространственный дрейф, и случайные царапины, когда приклеенный алюминий отрывается.
Поэтому выбор инструмента имеет решающее значение.. Обработка алюминия обычно выигрывает от острой, тщательно отполированные режущие кромки и геометрия, разработанная для эффективного отвода стружки.
Неоправданно липкие покрытия инструментов или тусклые края могут усугубить проблему.. Правильная смазка и условия резания одинаково важны..
Практический предупреждающий знак прост: когда алюминий начинает прилипать к инструменту, не ждите, пока поверхность выйдет из строя, прежде чем выяснять причину.
Искажение обработки: Тепло, Остаточное напряжение, и эффекты зажима
Искажение размеров — одна из самых сложных проблем алюминия, которую трудно контролировать, поскольку одновременно могут возникать несколько механизмов..
Первое - это тепловое расширение. Многие алюминиевые сплавы имеют коэффициент теплового расширения примерно 23 × 10⁻⁶ /° C., значительно выше, чем у обычных сталей.
А 1 м, поэтому алюминиевая деталь может измениться по длине примерно на 0.023 мм на каждый градус изменения температуры.
Второй снятие остаточного напряжения. Прокатная пластина, экструдированные секции, а кованые заготовки могут содержать внутренние напряжения, возникающие при производстве материала..
Удаление большого количества материала с одной стороны может снять эти напряжения и привести к изгибу компонента., крутить, или потеряешь плоскостность.
Третий деформация крепления. Алюминий сравнительно совместим, поэтому чрезмерное давление крепления может деформировать тонкую стенку или пластину.
Деталь может вернуться к своей первоначальной форме сразу после разжима., оставляя обработанные размеры не соответствующими состоянию, в котором измерялась деталь.
Поэтому стабильный процесс требует сбалансированного удаления материала., подходящее рабочее место, и термоконтроль, а не просто увеличение силы зажима или выполнение более тяжелых резов..
Вибрация и вибрация в тонкостенных и глубокополых деталях
Тонкие стены, глубокие карманы, длинные инструменты, и тонкие компоненты имеют ограниченную структурную жесткость..
Когда сила резания превышает устойчивость системы, инструмент, заготовка, или оба могут вибрировать.
В результате следы болтовни обычно выглядят как повторяющиеся волны или линии на обработанной поверхности..
Что еще более важно, болтовня меняет фактическую траекторию резки, значительно усложняет размерный и геометрический контроль.
Решение обычно начинается с жесткости: укоротить вылет инструмента, улучшить производительность труда, и поддерживайте заготовку там, где это возможно..
Затем необходимо отрегулировать параметры резания, чтобы избежать нестабильных диапазонов скорости шпинделя и чрезмерного радиального зацепления..
Для тонкостенных алюминиевых деталей, свет, контролируемые чистовые проходы часто более надежны, чем попытки удалить оставшийся материал за один агрессивный проход..
Плохое качество поверхности и образование заусенцев
Пластичность алюминия может затруднить получение чистых кромок и стабильно гладких поверхностей..
Плохие условия резки могут привести к размазыванию материала вместо чистого среза., в то время как длинная стружка может повторно резаться по готовой поверхности.
Наиболее распространенными проблемными местами являются отверстие выходит, края паза, Острые углы, и контурные переходы.
Наросты на кромке усугубляют ситуацию, поскольку фрагменты могут оторваться от инструмента и поцарапать деталь..
Для косметических или анодированных деталей, эти дефекты становятся особенно важными. Поверхность, которая выглядит приемлемой при обычном освещении цеха, может иметь очевидные линии обработки., царапины, или порванные участки после отделки.
Поэтому хорошее качество поверхности начинается с острого инструмента., стабильные условия резания, эффективная эвакуация стружки, и контролируемая подготовка кромок, вместо того, чтобы полагаться на полировку после механической обработки, чтобы скрыть проблему.
Размерная нестабильность и тепловой дрейф
Высокое тепловое расширение алюминия означает, что температура фактически является еще одной переменной обработки..
Например, изменение температуры на 10°C может соответствовать примерно 0.23 изменение размеров в мм на метр для типичного алюминиевого сплава. На детали с жестким допуском, это не маленькая ошибка.
Это становится особой проблемой, когда:
- Деталь обрабатывается в теплом состоянии и проверяется после охлаждения.
- Температура охлаждающей жидкости значительно варьируется
- Температура станка и заготовки меняется в течение длительного производственного цикла.
- Различные партии измеряются в разных условиях окружающей среды.
Для точной работы, обработка, стабилизация, и инспекцию следует рассматривать как один процесс.
Детали следует измерять в контролируемых условиях., и эталонная температура измерения должна быть четко определена..
Трудности при сверлении и нарезании резьбы
Сверление и нарезание резьбы по алюминию кажутся простыми, пока эвакуация стружки не становится ограничивающим фактором..
Во время бурения, плохо эвакуированная стружка может тереться о стенку отверстия и вызывать царапины, большие отверстия, или сужаться.
Проблема становится более серьезной в глубоких отверстиях, поскольку стружка проходит более длинный путь..
Постукивание представляет аналогичную проблему. Алюминиевая стружка может прилипнуть к крану и заполнить канавки., увеличение крутящего момента резания и потенциальное повреждение резьбы или поломка метчика.
Практическое решение — подобрать геометрию инструмента в соответствии с типом отверстия., поддерживать достаточную смазку, и обеспечить надежный путь эвакуации стружки.
Сквозные и глухие отверстия часто требуют различной геометрии метчиков., и сверление глубоких отверстий может потребовать контролируемого проклевывания или подачи СОЖ через инструмент..
Дефекты поверхности становятся более заметными после анодирования
Анодирование не является корректирующим процессом при плохой механической обработке.. Во многих случаях, это позволяет легче увидеть существующие различия на поверхности.
Следы инструмента, царапины, болтовня, встроенные чипы, небольшие ямы, Неправильная подготовка поверхности может стать хорошо заметной после анодирования., особенно на декоративных или окрашенных алюминиевых компонентах.
Это создает общую производственную проблему: деталь проходит размерный контроль, но не проходит косметический контроль после обработки поверхности.
Чтобы избежать этого, спецификация обработки и спецификация анодирования должны разрабатываться вместе..
Критические видимые поверхности требуют контролируемой обработки., тщательная очистка, тщательное удаление заусенцев, и соответствующая защита перед лечением.
Износ инструмента: Адгезия вместо простого скола кромки
Износ инструмента при обработке алюминия не всегда выглядит так же, как классический износ задней поверхности, наблюдаемый при обработке стали.. Основной проблемой является прилипание алюминия к режущей кромке..
Прогрессирование может быть постепенным:
Чистая кромка → Адгезия алюминия → Наросты на кромке → Измененная геометрия кромки → Плохое качество поверхности → Смещение размеров
Инструмент может выглядеть физически неповрежденным., но у него геометрия резания уже изменилась.
Вот почему ожидание очевидной поломки инструмента является плохой стратегией для увеличения срока службы инструмента при прецизионной обработке алюминия..
Вместо этого срок службы инструмента следует контролировать с помощью комбинации тенденций качества поверхности., пространственный дрейф, образование заусенцев, нагрузка шпинделя, и непосредственный осмотр инструмента.
Как только появится значительное преимущество, простое продолжение использования инструмента или легкая правка кромки может не восстановить первоначальную геометрию резания..
3. Распространенные дефекты при обработке
Дефекты выглядят по-разному в зависимости от эксплуатации. Знание сигнатуры подскажет вам, где именно искать основную причину..
Фрезерные операции
| Дефект | Появление | Основная причина |
| Неровная поверхность / часть кланяется | Плоскостность не соответствует спецификации; часть изгибается вверх | Остаточное холостое напряжение; неравномерное удаление припуска; недостаточное охлаждение; неравномерный зажим |
| Следы вибрации на боковой стенке | Волнообразная рябь на вертикальных стенах | Чрезмерный вылет инструмента; несоответствие подачи/скорости; низкая жесткость детали; скорость шпинделя на резонансной частоте |
| Царапины на поверхности / туманный вид | Линейные потертости; матовая мутная поверхность | Встроенный край; недостаточная смазка охлаждающей жидкостью; рециркуляция стружки; сколы на кромке инструмента |
| Тяжелые краевые заусенцы; длительное время снятия заусенцев | Толстые сплошные заусенцы по краям детали. | Слишком маленький передний угол инструмента; слишком низкая скорость резания; нет отвода инструмента при выходе; неоптимизированное попутное фрезерование |
| Непоследовательные размеры партии | Размеры меняются от первой части к последней. | Изменение температуры резки; прогрессивный износ BUE; тепловое расширение приспособления; Детали измерены теплыми |
Бурение & Расточные операции
| Дефект | Появление | Основная причина |
| Коническое отверстие (шире вверху) | Негабаритный вход, выход меньшего размера; стена с перфорацией | Заглушенные каналы флейты; чипсы трутся о стену; недостаточное охлаждение, сварка материала для бурения земель |
| Выход заусенца / обрушение края отверстия | Закатанный заусенец на выходе отверстия; расслаивание на тонкой бумаге | Плохое состояние режущей кромки сверла; слишком высокая скорость подачи; нет резервной поддержки под тонким материалом; медленное втягивание |
| Дрейфующая глубокая яма / плохая поверхность | Дыра отклоняется от центра; черновая внутренняя отделка | Плохая эвакуация стружки; недостаточная жесткость сверла; недостаточное давление СОЖ через инструмент |
Нажатие на операции
| Дефект | Появление | Основная причина |
| Рваные нити / порошкообразный алюминиевый остаток | Грубый, порванные боковые стороны резьбы; мелкий алюминиевый порошок | Нажмите ЧАСТЬ; слишком маленький объем флейты; плохая смазка охлаждающей жидкости; малогабаритное сверло |
| конфискован / сломанный кран | Нажмите на замки в отверстии; срезает | Непрерывное нарезание резьбы без очистки стружки; слишком высокая скорость шпинделя; флейты с чипсами |
Токарные операции
| Дефект | Появление | Основная причина |
| Плохое качество поверхности / спиральные следы инструмента | Видимый спиральный узор; высокие значения Ra | Нос OX; слишком маленький радиус носа; неправильная скорость подачи |
| Тонкий изгиб вала / ошибка конуса | Дуги вала; конус диаметра по длине | Термический рост; чрезмерное давление задней бабки; снижение концентрации тепла |
4. Полная оптимизация процесса: От заготовки к готовой детали
Решение проблем при обработке алюминия заключается не в увеличении подачи СОЖ или замедлении подачи..
Речь идет о контроле на уровне системы от поступления заготовок до окончательной проверки.. Это девять контрольных точек, которые мы настраиваем на каждой линии..
Пустая предварительная обработка: Остановить искажение в источнике
Большинство проблем с искажениями начинаются еще до того, как первый инструмент коснется детали..
- Снятие стресса в первую очередь: Все кованые пластины и кованые заготовки перед механической обработкой снимают напряжения.. Либо естественное старение для 72 часы, или низкотемпературная выпечка при 120–150°С в течение 2–4 часов..
Это снимает остаточное напряжение, поэтому оно не выходит наружу в середине обработки и не деформирует деталь.. - Единый запас: Оставляйте припуск на обработку минимум 0,8–1,5 мм с каждой стороны.. Никогда не снимайте весь материал с одной стороны — неравномерное снятие напряжения гарантирует коробление..
- Предварительный осмотр отливок: Перед обработкой проверьте литые заготовки на наличие пористости и включений песка методом неразрушающего контроля..
Нет ничего лучше, чем тратить время на обработку всей детали только для того, чтобы при окончательном осмотре обнаружить подповерхностную пустоту..
Выбор инструмента: Настоящее решение проблемы застроенной кромки
Выбор инструмента 80% битвы за BUE.
- Инструментальный материал:
-
- Высокообъемная прецизионная отделка: ПКД (Поликристаллический бриллиант) инструменты.
Они вообще почти не прилипают к алюминию., обеспечить наилучшее качество поверхности, и служат в 10–20 раз дольше, чем твердосплавные. Стоит переплаты за большие объемы тиражей. - Мелко/среднесерийное производство: Мелкозернистый твердый сплав с непокрытым или специальным алюминиевым покрытием. (Тикн, DLC, Алмазный углерод).
Никогда не используйте стандартные покрытия TiN на алюминии. — алюминий практически мгновенно прилипает к формам TiN и BUE. - Недорогой легкий груз: Высокоскоростные стальные инструменты, только для низкоскоростной легкой чистовой резки.
- Высокообъемная прецизионная отделка: ПКД (Поликристаллический бриллиант) инструменты.
- Геометрия инструмента:
-
- Открытые передние углы 15–25° уменьшают сжатие при резании и подавляют образование BUE..
- Большие карманы для стружки и острые режущие кромки обеспечивают плавный вывод стружки..
- Для фрез, используйте неравный шаг зубьев, чтобы избежать резонансной вибрации.
- Для чистовой обработки используйте радиус при вершине 0,2–0,4 мм.. Слишком большой нос вызывает дребезжание на тонких стенах.
- Правила использования: Меняйте инструмент при первых признаках БУЭ или затупления.. Никогда не забивайте тупой инструмент камнями и продолжайте использовать его для финишной обработки.. Минимизируйте вылет инструмента, чтобы максимизировать жесткость и уменьшить вибрацию..
Параметры резки: Программа «Высокая скорость, Правило «легкой стрижки»
Обработка алюминия лучше всего работает быстро и поверхностно..
- Фрезерование:
-
- Скорость резки: 300–1500 м/мин для твердого сплава; 2000–5000 м/мин для ПКА.
- Подача на зуб: 0.05–0,2 мм. Легкие порезы, никогда не ем тяжело и медленно.
- Глубина разрезания: 0.5–2 мм за проход черновой обработки; ≤0,3 мм для чистовой обработки. Более легкие резы = меньше нагрева = меньше искажений.
- Бурение: Высокая скорость шпинделя, низкая скорость подачи, и периодические циклы отвода для ломки стружки. Для глубоких ям, используйте циклы сверления с ударом для очистки стружки.
- Постукивание: Низкая скорость шпинделя. Используйте метчики со спиральной канавкой для удаления стружки.. Используйте донные метчики для сквозных отверстий., спиральные остроконечные метчики для глухих отверстий. Размер сверла для метчика на 0,05–0,1 мм больше стандартного для лучшего зазора резьбы..
Охлаждающая жидкость & Смазка: Сделать или сломать качество поверхности
Охлаждающая жидкость не просто охлаждает — она смазывает интерфейс инструмента и чипа, предотвращая BUE..
- Используйте специальные охлаждающие жидкости для обработки алюминия со смазывающими пакетами для работы при сверхвысоком давлении.. Прямое масло > эмульсия для смазки.
- Никогда не используйте только водяное охлаждение.. Отсутствие смазки гарантирует суровое БЭ и рваное качество поверхности..
- Большое объем, подача паводка под высоким давлением, направленная прямо в зону резания. Для глубоких ям, обязательна подача внутреннего СОЖ через инструмент.
- Мкл (минимальное количество смазки) с масляным туманом очень хорошо подходит для высокоскоростной обработки PCD. Он оставляет минимальный остаток и удобен для анодирования..
работа: Избегайте сдавливания и вибрации
- Умеренная сила зажима: Алюминий мягкий. Слишком сильное давление оставляет вмятины и деформирует тонкие стенки.. Используйте вакуумный патрон для обработки тонколистовых деталей..
- Полная поддержка: Добавьте резервные опоры под тонкие стены и свесы.. Никогда не вывешивайте на машине неподдерживаемые секции — дребезжание гарантировано..
- Материал крепления: Используйте фенольный, нейлон, или алюминиевые мягкие губки для приспособлений. Челюсти из твердой стали помечают и раздавливают алюминиевые детали..
- Приборы предварительного подогрева для серийного производства: Дайте приборам прогреться до рабочей температуры, прежде чем запускать партии с жесткими допусками.. Расширение приспособления является скрытым источником размерного смещения..
Последовательность процессов: Минимизируйте искажения шаг за шагом
Порядок процессов важнее, чем думает большинство людей.
- Следуйте последовательности: Черновая обработка → Снятие напряжения (запекать или замачивать) → Полуфабрикат → Чистовая обработка. Никогда не грубите и не заканчивайте за один раз.
- Для тонкостенных деталей, делайте несколько проходов света, а не один разрез на всю глубину.
- Сначала фрезеруйте внешние профили и полости., сверлить и нарезать в последнюю очередь. Силы фрезерования могут растянуться и исказить положение отверстий, если это будет сделано заранее..
- Дайте детали остыть до комнатной температуры перед чистовой обработкой.. Остановите машину, уйти ради 20 минуты, затем вернись и сделай окончательный вариант. Этот единственный шаг устраняет большую часть температурных ошибок размеров..
- Добавьте переходы радиусов во внутренних углах. Острые углы = сильные заусенцы и концентрация напряжений..
Контроль удаления заусенцев
Удаление заусенцев может съесть 30% от общей стоимости детали, если вы позволите.
- Используйте инструменты со скошенными режущими кромками, чтобы сломать кромки во время обработки.. Удаление заусенцев в ходе процесса всегда превосходит ручное удаление заусенцев.
- Используйте траектории входа/выхода инструмента для контурного фрезерования.. Никогда не останавливайтесь и не отводите от края прямо за край — это приведет к образованию тяжелых заусенцев..
- Для деталей, подлежащих анодированию, Никогда не удаляйте заусенцы с помощью шлифовальной шкурки — это приводит к неравномерному цвету и образованию пятен на поверхности.. Для обеспечения однородного качества поверхности отдайте предпочтение вибрационному или ультразвуковому удалению заусенцев..
Размерная стабильность & Контроль окружающей среды
- Поддерживайте температуру в цеху на уровне 20±2°C для выполнения работ с жесткими допусками..
- Дайте деталям отдохнуть 2–4 часа после обработки перед окончательным контролем.. Дайте им полностью остыть и стабилизироваться..
- Калибровка микрометров и штангенциркулей на предмет температурной погрешности.. Нагретый измерительный инструмент дает неправильные показания..
Предфинишная подготовка к анодированию & Покрытие
- Очистите детали от остатков СОЖ после обработки.. Остатки вызывают появление пятен и пятен после анодирования..
- Устранение глубоких царапин инструмента, следы зазубрин, и болтать, прежде чем закончить. Анодирование их не скроет — оно сделает их более заметными..
- Замаскируйте и защитите резьбовые отверстия и прецизионные отверстия перед очисткой и нанесением покрытия, чтобы избежать коррозии и повреждения кромок..
5. Справочная таблица быстрого устранения неполадок
| Проблема | Наиболее вероятная причина | Первое исправление, которое стоит попробовать |
| Встроенный край / плохая поверхность | Неправильное покрытие инструмента; недостаточная смазка | Переход на DLC или твердый сплав без покрытия; увеличить давление охлаждающей жидкости |
| Деталь коробится после механической обработки | Остаточное холостое напряжение; неравномерное удаление припуска | Добавьте запекание для снятия напряжений перед механической обработкой.; уравнять запас с каждой стороны |
| Следы вибрации на боковой стенке | Резонанс; чрезмерный вылет инструмента | Изменить скорость шпинделя; уменьшить вылет инструмента |
| Коническое просверленное отверстие | Упаковка чипов; плохое охлаждение | Используйте цикл сверления с ударом; увеличить подачу СОЖ через инструмент |
Порванная резьба |
Плохая эвакуация стружки; миниатюрная дрель | Используйте метчик со спиральной канавкой.; увеличить размер сверла для метчика 0.05 мм |
| Пакетный размерный дрейф | Тепловое расширение; прогрессивный БУЭ | Дайте деталям остыть перед измерением; индексный износ инструмента |
| Тяжелые краевые заусенцы | Малый передний угол; прямой отвод инструмента | Увеличить передний угол; использовать траектории инструмента выхода из дуги |
| Анодирование дефектов поверхности | Предварительная обработка царапин; остаток охлаждающей жидкости | Улучшить качество поверхности; тщательно очистить перед нанесением покрытия |
6. Заключение
Обработка алюминия – это не грубая сила или самый быстрый станок.. Речь идет о системном контроле трения, нагревать, стресс, и поведение чипа.
В цехах, которые преуспевают в производстве алюминия, нет более совершенных станков — у них более высокая технологическая дисциплина..
Они контролируют пустой стресс, они выбирают правильные инструменты (и избегайте неправильных покрытий), они бегают быстрыми легкими движениями, они заливают зону реза смазкой, и они дают деталям остыть перед измерением.
Самая большая ошибка новых инженеров — относиться к алюминию как к мягкой стали.. Это другой материал с разными режимами разрушения..
Встроенный край, тепловое искажение, болтовня, и образование заусенцев — это не мелкие неприятности, а определяющие проблемы процесса..
Обращайтесь к ним систематически, от заготовки до готовой детали., и вы перейдете от борьбы с браком при каждом запуске к соблюдению допусков партия за партией.
После 32 годы, Я до сих пор вижу, как новые магазины учатся этому на собственном горьком опыте.. Но как только вы поймете систему правильно, алюминий – один из самых производительных, последовательный, и высокоточные материалы, которые можно обрабатывать.

