Наружное освещение является одним из наиболее требовательных применений для ограждения..
Уличный фонарь, прожектор, настенный пакет, или ландшафтный светильник должен выдержать дождь, снег, будет солить, УФ-излучение, термический велосипед, ветровая нагрузка, вибрация, и периодическое воздействие — часто в течение десятилетия или более при минимальном обслуживании..
Внутри этого корпуса, водитель, Светодиодная матрица, и проводка выделяют тепло, которое необходимо рассеивать, не допуская попадания воды или пыли на чувствительную электронику..
Корпуса из литого под давлением алюминия стали решением по умолчанию для этой задачи..
Алюминий предлагает исключительное сочетание теплопроводности., соотношение силы к весу, коррозионная стойкость, и свобода дизайна.
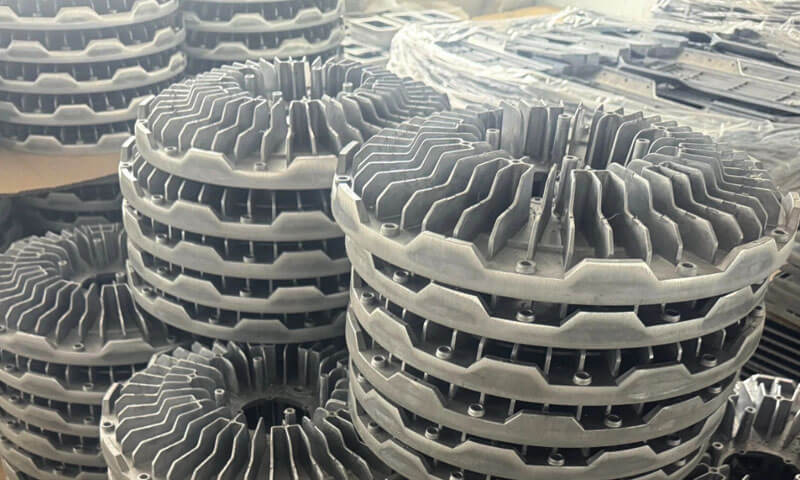
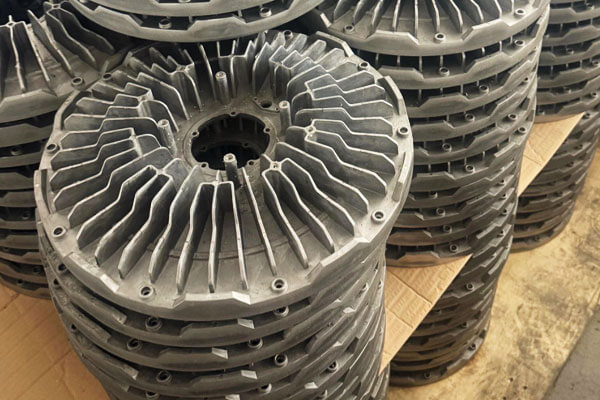
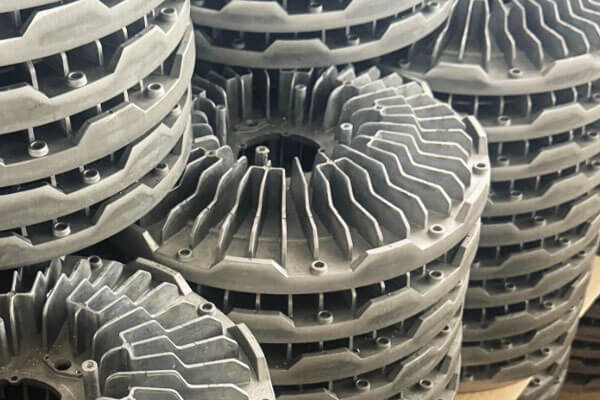
Литье под давлением позволяет создавать изделия сложной геометрии — охлаждающие ребра., Прокладка канавки, монтажные бобышки, и оптические камеры — изготовляться как единое целое., деталь почти готовой формы при больших объемах и с превосходной повторяемостью.
В этой статье рассматриваются инженерные принципы, варианты материалов, производственные процессы, и требования к качеству, связанные с производством корпусов из литого под давлением алюминия для наружного освещения..
1. Что такое литые под давлением алюминиевые корпуса для наружного освещения?
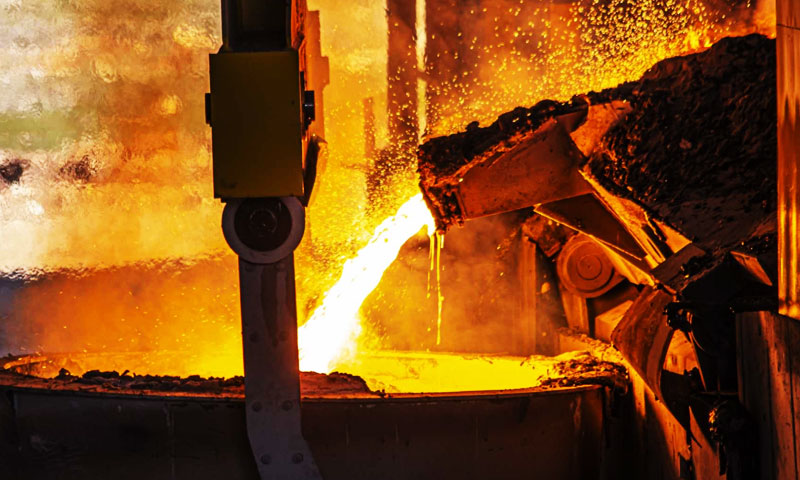
Корпус освещения из литого под давлением алюминия представляет собой металлический корпус, изготовленный путем впрыскивания расплавленного алюминиевого сплава в прецизионную стальную матрицу под высоким давлением..
Как только металл затвердевает, отливка выбрасывается, обрезанный, и обработаны в соответствии с размерами компонента, функциональный, и косметические требования.
В отличие от стандартного корпуса, адаптированного на основе существующего продукта, индивидуальный корпус разрабатывается с учетом конкретной геометрии и требований к производительности светильника.
Его размеры, монтажные интерфейсы, функции охлаждения, уплотнительные конструкции, и отделка поверхности может быть адаптирована к светодиодному модулю, оптическая сборка, водитель, и среда установки.
Основные функции осветительного корпуса
Корпус является конструктивным и тепловым компонентом системы освещения.. К его основным функциям относятся:
- Механическая защита: Поддерживает светодиодную плату, водитель, линза, отражатель, и монтажное оборудование, выдерживая установочные нагрузки, вибрация, и случайное воздействие.
- Тепловое управление: Отводит тепло от светодиодного модуля и передает его в окружающую среду через поверхность корпуса и охлаждающие ребра..
- Защита окружающей среды: Обеспечивает структурные интерфейсы, необходимые для прокладок., обложки, кабельные вводы, и крепления, которые помогают предотвратить попадание воды и пыли.
- Размерная стабильность: Сохраняет относительное положение светодиодного модуля, Оптические компоненты, и монтажные интерфейсы.
- Защита от коррозии и внешнего вида: Обеспечивает подходящую основу для защитных покрытий и декоративной отделки..
- Интеграция сборки: Объединяет такие элементы, как резьбовые втулки., скобки, кабельные проходы, и отсеки водителя для уменьшения количества деталей и сложности сборки..
2. Распространенное применение корпусов осветительных приборов из литого под давлением алюминия
Изделия наружного освещения значительно различаются по удельной мощности., метод установки, операционная среда, и требования к техническому обслуживанию.
Поэтому при проектировании корпуса следует исходить из реальных условий эксплуатации, а не из стандартной формы или номинальной мощности..
Светодиодные уличные фонари и уличные светильники
Корпуса уличных фонарей должны выдерживать воздействие внешней среды., ветровая нагрузка, вибрация, и повторное термоциклирование.
Им также необходимо поддерживать светодиодный модуль и оптический блок в стабильном положении..
Общие приоритеты проектирования включают в себя:
- Встроенные охлаждающие ребра, размер которых соответствует тепловой нагрузке и доступному потоку воздуха..
- Прочные интерфейсы для монтажа на опоре или с регулируемым углом наклона.
- Герметичные электрические отсеки с доступными крышками для обслуживания..
- Коррозионностойкая обработка поверхности для длительного воздействия на открытом воздухе..
- Геометрия, которая сводит к минимуму скопление воды и упрощает очистку..
Для больших дорожных светильников, вес также является важным фактором, поскольку он влияет на монтажное оборудование., процедуры установки, и нагрузки на несущие конструкции.
Светодиодные прожекторы и мощные прожекторы
Прожекторы могут работать с относительно высокой плотностью мощности и часто устанавливаются в открытых местах..
Их корпуса должны обеспечивать баланс между рассеиванием тепла, структурной прочностью и устойчивостью к атмосферным воздействиям..
Отливка может включать охлаждающие ребра., монтаж цапф, прицельные кронштейны, и усиленные резьбовые втулки.
Если светодиодный модуль крепится непосредственно к корпусу, контактная поверхность должна быть спроектирована так, чтобы поддерживать равномерную теплопередачу.. Любая последующая обработка должна сохранять заданную геометрию интерфейса..
Архитектурное и фасадное освещение
К архитектурным светильникам часто предъявляются высокие косметические требования, поскольку их корпуса видны на зданиях., мосты, и общественные структуры.
Конструктивные соображения включают тонкие поперечные сечения., скрытые крепления, равномерное покрытие, последовательное размещение линии разъема, и устойчивость к обесцвечиванию или коррозии.
Корпус также должен вмещать оптические компоненты и сохранять выравнивание, не создавая ненужного объема..
Сад, Путь, и ландшафтное освещение
Ландшафтное освещение может подвергаться воздействию орошения, влажная почва, удобрения, чистящие химикаты, и многократное обращение во время установки или обслуживания.
Проект жилья должен учитывать водные пути., кабельные вводы, крепежная коррозия, и совместимость между алюминиевым сплавом и соседними материалами.
Где разнородные металлы контактируют друг с другом во влажной среде, следует учитывать гальваническую коррозию и снижать ее путем выбора подходящего материала., покрытия, изолирующие шайбы, или другие конструктивные меры.
Туннель, Стоянка, и промышленное наружное освещение
Эти применения могут включать повышенные температуры окружающей среды., переносимые по воздуху загрязняющие вещества, вибрация, и частые рабочие циклы.
В туннелях и промышленных объектах, доступ для обслуживания также может быть ограничен.
Корпус должен быть спроектирован с учетом ожидаемой тепловой нагрузки., условия монтажа, процедуры очистки, и воздействие окружающей среды.
Для требовательных установок, для всего светильника может потребоваться дополнительная защита от проникновения, воздействие сопротивления, или испытания на коррозию.
3. Почему стоит выбрать литье под давлением алюминия для корпусов наружного освещения?
Литье алюминия под давлением – не единственный способ изготовления корпуса освещения.. Корпуса также могут быть изготовлены из экструдированного алюминия., штампованная сталь, литой пластик, или алюминий, отлитый в песчаную форму.
У каждого есть преимущества, однако литье под давлением предлагает уникальное сочетание для наружного освещения..
Теплопроводность.
Алюминий имеет теплопроводность примерно 96–121 Вт/м·К для обычных сплавов, литых под давлением, таких как A380 и A360..
Это позволяет самому корпусу выступать в качестве теплоотвода., распространение тепла от светодиодной платы и рассеивание его в воздух. Для пластмасс требуются отдельные металлические радиаторы.; сталь плохой проводник.
Малый вес при полезной структурной прочности
Алюминиевые сплавы имеют относительно низкую плотность., обычно вокруг 2.7 G/CM³, что делает их существенно легче стали.
Это выгодно для уличных фонарей на столбах., настенные светильники, и большие прожекторы, вес компонентов которых влияет на погрузочно-разгрузочные и поддерживающие нагрузки..
Дизайн свободы.
Литье под давлением позволяет создавать сложные трехмерные формы со встроенными ребрами., боссы, ребра, Прокладка канавки, и особенности крепления. Это уменьшает количество деталей, время сборки, и возможные пути утечки.
Прочность и долговечность.
Литой под давлением алюминий обеспечивает хорошую жесткость и ударопрочность.. Выдерживает ветровую нагрузку, вибрация, и случайное воздействие лучше, чем у большинства пластиков.
Коррозионная стойкость.
Алюминий естественным образом образует защитный оксидный слой. При соответствующем выборе сплава и обработке поверхности., он может выжить в прибрежных и промышленных условиях в течение многих лет..
Точность размеров и повторяемость.
Литье под высоким давлением позволяет получать детали с превосходной размерной стабильностью., что имеет решающее значение для уплотнения прокладки и посадки линзы. Допуски ±0,1 мм или выше достижимы для критически важных элементов..
Экономика больших объемов.
Как только матрица будет изготовлена, Стоимость одной детали низкая при больших объемах. Время цикла короткое, и процесс высокоавтоматизирован.
Переработка.
Алюминий очень пригоден для переработки, который поддерживает цели устойчивого развития и восстановление материалов по окончании срока службы..
4. Выбор подходящего алюминиевого сплава для корпусов наружного освещения
Выбор сплава влияет на литейные качества., механическая прочность, тепловое поведение, Коррозионная производительность, качество отделки, и стоимость изготовления.
Не существует единого сплава, который лучше всего подходил бы для любого корпуса наружного освещения..
Распространенные алюминиевые сплавы для литья под давлением
Следующее сравнение предназначено в качестве практического руководства по скринингу.. Обозначения сплавов и химические пределы различаются в зависимости от национального стандарта., и подобные обозначения не всегда взаимозаменяемы.
| Сплав или обозначение | Общие характеристики | Потенциальная пригодность для освещения корпусов. |
| ADC12 | Распространенный в Японии сплав Al-Si-Cu для литья под давлением с хорошей литейностью и стабильностью размеров. | Универсальные корпуса для светодиодов, обложки, и сложные корпуса |
| A380 | Широко используемый в Северной Америке сплав Al-Si-Cu для литья под давлением с полезным балансом литейных качеств и механических свойств. | Конструктивные корпуса, скобки, и компоненты со встроенными функциями |
| A383 | Сплав Al-Si-Cu часто выбирают для сложных отливок и сложных условий заливки. | Тонкостенные или геометрически сложные конструкции корпусов, где класс доступен и соответствует требованиям. |
| Марки для литья под давлением Al-Si-Mg | Некоторые марки обладают благоприятными коррозионными свойствами или потенциалом для особых комбинаций свойств. | Приложения, требующие особого баланса сил, коррозионная стойкость, или завершающее выступление |
5. Управление температурным режимом и рассеивание тепла
Управление температурным режимом является единственным наиболее важным фактором производительности в корпусе наружного светодиодного освещения..
Светодиоды преобразуют только часть входной мощности в свет.; остальное становится теплом.
Если это тепло не удаляется, температура перехода светодиода повышается, вызывая снижение светоотдачи, изменение цвета, и преждевременный провал. Корпус является основным радиатором..
Конструкция теплового пути.
Тепло должно проходить от платы светодиодов через материал термоинтерфейса., в корпус, и в воздух через плавники.
Каждый интерфейс на этом пути увеличивает тепловое сопротивление.. Жилье должно обеспечивать:
- Квартира, обработанная монтажная поверхность светодиода для минимизации сопротивления интерфейса.
- Достаточное поперечное сечение между областью светодиода и ребрами.
- Ребра с достаточной площадью поверхности и расстоянием для естественной или принудительной конвекции..
- Конструкция, позволяющая избежать горячих точек и тепловых узких мест.
Геометрия плавника.
Высота плавника, толщина, интервал, и ориентация определяют рассеивание тепла. Для естественной конвекции, Расстояние между ребрами должно быть достаточно большим, чтобы воздух мог проходить между ребрами — обычно 8–12 мм для наружных светильников..
Для принудительной конвекции, более узкий интервал приемлем. Ребра должны быть ориентированы по возможности вертикально, чтобы обеспечить эффект дымохода..
Толщина стенки и масса.
Более толстая стенка более эффективно распределяет тепло, но увеличивает вес и стоимость.. Оптимальная толщина стенки зависит от мощности светодиода и размера корпуса..
В типичных корпусах светильников, литых под давлением, толщина стенок составляет 2–4 мм., с более толстыми секциями возле места установки светодиодов.
Моделирование и проверка.
Тепловое моделирование (CFD) используется для прогнозирования температуры соединения и оптимизации геометрии ребер перед нарезкой инструмента..
Физическая проверка выполняется с помощью тепловизионных и термопарных измерений на прототипах..
Материалы термоинтерфейса.
Интерфейс между платой светодиодов и корпусом должен контролироваться..
Термопрокладки, вставить, или материалы с фазовым переходом используются для минимизации контактного сопротивления.. Поверхность корпуса должна быть ровной и чистой..
Защита от проникновения и тепловые характеристики.
Герметизация корпуса по стандарту IP66 или IP67 уменьшает поток воздуха и может удерживать тепло.. Конструкция должна сочетать требования к герметизации с тепловыми характеристиками..
Вентиляционные мембраны или воздухопроницаемые вентиляционные отверстия могут использоваться для выравнивания давления, не допуская попадания воды..
6. Защита от атмосферных воздействий, Коррозионная стойкость, и поверхностная отделка
Корпуса наружного освещения должны выдерживать воздействие окружающей среды, сохраняя при этом целостность собранного корпуса..
Дождь, конденсация, пыль, ультрафиолетовое излучение, отложения соли, и циклическое изменение температуры могут повлиять на долгосрочную производительность.
Алюминиевое литье обеспечивает структурную основу, но надежная защита зависит от совокупных характеристик сплава, Поверхностная обработка, система уплотнения, крепеж, кабельные вводы, и процесс сборки.
Защита от проникновения (ИП) рейтинги.
Большинство корпусов наружного освещения имеют степень защиты IP65., IP66, или IP67.
Канавка для прокладки должна быть обработана или отлита по точным размерам., и материал прокладки должен быть совместим с ожидаемым диапазоном температур и воздействием окружающей среды.. Силиконовые прокладки обычно используются в условиях высоких температур и воздействия УФ-излучения..
Конструкция прокладки.
Канавка под прокладку должна быть рассчитана на сжатие прокладки на 20–30 % при затягивании крышки..
Глубина и ширина канавки должны быть одинаковыми по всему периметру.. Механически обработанные канавки для прокладок обеспечивают лучшее уплотнение, чем канавки в литом состоянии..
Кабельный ввод и герметизация.
Кабельные вводы должны быть герметизированы кабельными вводами или герметизированными разъемами.. Резьбовые вводы должны быть обработаны в соответствии со стандартными спецификациями резьбы и уплотнены уплотнительными кольцами или прокладками..
Выравнивание давления.
Герметичные корпуса могут всасывать воду через уплотнения во время термоциклирования из-за изменений давления.. Дышащие вентиляционные отверстия (НАПРИМЕР., Горячие вентиляционные отверстия) обеспечить выравнивание давления, блокируя жидкую воду.
Коррозионная стойкость.
Алюминий естественно устойчив к коррозии., но воздействие на открытом воздухе, особенно в прибрежных и промышленных условиях, требует дополнительной защиты.. Обработка поверхности обязательна.
Варианты отделки поверхности:
- Порошковое покрытие: Обеспечивает долговечный, цветная отделка с хорошей атмосферостойкостью. Типичная толщина 60–120 мкм.. Правильная предварительная обработка (обезжиривание, конверсионное покрытие) имеет решающее значение для адгезии.
- Анодирование: Создает защитный оксидный слой. Обычно применяется серное анодирование типа II толщиной 10–25 мкм.; Твердое анодирование типа III толщиной 25–50 мкм обеспечивает лучшую износостойкость..
- Мокрая покраска: Используется для определенных цветов или экономичных приложений.. Менее прочное, чем порошковое покрытие..
- Электронный покрытие: Обеспечивает равномерное покрытие и хорошую коррозионную стойкость., часто используется в качестве праймера.
- Конверсионные покрытия: Хроматные или фосфатные покрытия улучшают адгезию краски и обеспечивают некоторую защиту от коррозии..
Проблема анодирования ADC12
Как я подробно описал в нашей предыдущей статье (Можете ли вы анодировать литой алюминий??), Литой под давлением алюминий ADC12 плохо анодируется из-за высокого содержания кремния. (9–12%).
Стандартное анодирование приводит к образованию пятен., непристойные результаты. Для корпусов наружного освещения, порошковая покраска – стандартная отделка, не анодирование.
Если анодирование необходимо по эстетическим соображениям, укажите сплав с низким содержанием кремния (YL102 / Alsi9mg) и бюджет на предварительную обработку обескремнением.
Тестирование солевого тумана.
Корпуса с порошковым или окрашенным покрытием часто тестируются по стандарту ASTM B117 в течение 500–1000 часов для проверки коррозионной стойкости.. Критерии приемки зависят от спецификации и окружающей среды..
Ультрафиологическое сопротивление.
Корпуса для наружного применения должны противостоять разрушению под воздействием ультрафиолета.. Порошковые покрытия и анодированные покрытия по своей природе устойчивы к ультрафиолетовому излучению.. Пластиковые компоненты, такие как линзы и прокладки, также должны быть устойчивы к ультрафиолетовому излучению..
7. Процесс производства литья под давлением алюминия на заказ
Изготовление корпуса наружного освещения по индивидуальному заказу предполагает выполнение ряда взаимозависимых операций..
Решения, принятые во время проектирования изделия и разработки пресс-форм, влияют на качество отливки., требования к механической обработке, финишное исполнение, и стоимость производства.
Шаг 1: Обзор проектирования и DFM.
3D-модель и требования заказчика проверяются на предмет возможности литья..
Литейный завод предлагает изменить толщину стенок, проект углов, радиусы, стробирование, и расположение штифтов выталкивателя. Моделирование потока (НАПРИМЕР., МАГМА или Флоу-3D) прогнозирует поведение наполнения и затвердевания.
Шаг 2: Проектирование и изготовление матрицы.
Стальная матрица (обычно H13) обрабатывается с полостью, основной, бегуны, ворота, переливные колодцы, и охлаждающие каналы.
Конструкция матрицы имеет решающее значение для наполнения, охлаждение, и выброс части. Типичный срок службы штампа составляет 50 000–150 000 выстрелов., в зависимости от сплава и обслуживания.
Шаг 3: Плавление и дозирование.
Выбранный сплав расплавляется и выдерживается при правильной температуре.. Автоматизированные печи-дозаторы доставляют точные массы дроби на машину для литья под давлением..
Шаг 4: Кастинг с высоким давлением.
Расплавленный алюминий впрыскивается в матрицу с высокой скоростью и давлением. (обычно 700–1400 бар).
Металл заполняет полость, затвердевает под давлением, и выбрасывается как отливка. Время цикла обычно составляет 30–90 секунд., в зависимости от размера детали и толщины стенки.
Шаг 5: Обрезка и удаление заусенцев.
Ворота, бегуны, и переливы обрезаются с помощью обрезки или путем распиливания и шлифования.. Края зачищены.
Шаг 6: Дробеструйная очистка и подготовка поверхности.
Отливки подвергаются дробеструйной очистке для удаления заусенцев., окись, и поверхностное загрязнение, и подготовить поверхность к финишной отделке.
Шаг 7: Обработка с ЧПУ.
Важные особенности — канавки для прокладки, Монтажные поверхности светодиодов, резьбовые отверстия, кабельные вводы, и монтажные интерфейсы — обрабатываются до окончательных размеров..
Шаг 8: Поверхностная отделка.
Порошковое покрытие, Анодирование, рисование, или электронное покрытие наносится, как указано.
Шаг 9: Сборка и тестирование.
Прокладки, линзы, кабельные вводы, и другие компоненты собраны. Тестирование на утечки, IP-тестирование, и функциональное тестирование проводится.
Шаг 10: Проверка и упаковка.
Окончательная проверка проверяет размеры, заканчивать, и функциональность. Детали упакованы для предотвращения повреждений во время транспортировки..
8. Заказ алюминиевых корпусов освещения в компании LangHe Industry
Langhe Industry производит литые под давлением алюминиевые компоненты по чертежам заказчика., сопровождение проектов от единичных прототипов до серийного производства.
Для корпусов наружного освещения, мы осуществляем литье под высоким давлением, Обработка с ЧПУ, поверхностная отделка, и контроль размеров для удовлетворения конкретных требований к конструкции и применению.
Производственные возможности
Наши возможности охватывают широкий спектр алюминиевых корпусов освещения., от компактных корпусов до более крупных структурных компонентов.
| Параметр | Возможность |
| умереть кастинг процесс | Кастинг с высоким давлением (HPDC), включая процессы в холодной и горячей камере, где это возможно |
| Компонент масса | 0.05–50 кг за штуку |
| Типичный допуск для литья | от ±0,1 до ±0,3 мм, в зависимости от размеров и конструкции отливки |
| Доступные сплавы | ADC12, A380, ЕН АС-46000 (ALSI9CU3), И AC-44300 (ALSI12), ЕН АС-43400 (ALSI10MG), и другие сплавы по запросу |
| Поверхность отделка | Анодирование, Порошковое покрытие, электронное покрытие, хроматирование, песчаная обработка, и полировка |
| Осмотр | Проверка размеров КИМ, Сертификация материала, и тестирование на утечку, где это применимо |
| Управление качеством | ИСО 9001:2015 |
От прототипа к производству
Лангх поддерживает короткие серии, начиная с одного прототипа, а также повторное производство.
Каждый проект оценивается по предоставленным чертежам., характеристики материала, требования к отделке поверхности, и предполагаемое применение.
Для компонентов наружного освещения, мы уделяем особое внимание точности размеров, целостность литья, качество обработки, и консистенция покрытия.
Сертификаты материалов, отчеты о размерах, и данные о толщине покрытия доступны в соответствии с согласованными требованиями документации., в том числе для небольших партий.
Чтобы запросить предложение, пожалуйста, предоставьте свои 2D-чертежи или файлы 3D CAD, предпочтительный алюминиевый сплав, Поверхностная обработка, необходимое количество, и критические технические характеристики.
Эта информация позволяет нам оценить технологичность и порекомендовать подходящий маршрут производства ваших индивидуальных алюминиевых корпусов освещения..
9. Заключение
Корпуса из литого под давлением алюминия являются основой современного наружного освещения..
Они сочетают в себе тепловые характеристики, Механическая долговечность, коррозионная стойкость, и свободу дизайна, с которой могут сравниться лишь немногие другие материалы и процессы..
Корпус не является пассивной коробкой — это спроектированная тепловая система., запечатывание, и структурная система.
LangHe Industry предлагает инженерную поддержку, возможность литья под давлением, обработка, отделка, и системы качества, необходимые для производства индивидуальных алюминиевых корпусов освещения, отвечающих требованиям наружной среды..
Является ли приложение уличным фонарем, прожектор, ландшафтный светильник, или высокомачтовая установка, Правильный дизайн корпуса и партнер-производитель определяют разницу между продуктом, который прослужит долго, и продуктом, который выйдет из строя..
Часто задаваемые вопросы
Какой алюминиевый сплав лучше всего подходит для корпусов наружного освещения?
ADC12 и A380 являются общими отправными точками для корпусов из алюминия, отлитых под высоким давлением, из-за их литых свойств и полезных механических свойств..
Лучший выбор зависит от геометрии корпуса., тепловые требования, воздействие коррозии, поверхностная отделка, и применимая спецификация материала.
Прибрежная или химически агрессивная среда может потребовать дополнительной оценки сплава и системы защитного покрытия..
Можно ли использовать литые алюминиевые корпуса для мощного светодиодного освещения??
Да. Литой под давлением алюминий широко подходит для корпусов мощных светодиодов, поскольку он может сочетать в себе термическую монтажную поверхность со встроенными охлаждающими ребрами и структурными особенностями..
Однако, фактическая эффективность охлаждения зависит от сплава, геометрия плавника, Светодиодный интерфейс, тепловые материалы, расход воздуха, температура окружающей среды, и ориентация светильника.
Термический анализ должен сопровождаться испытанием собранного изделия..
Может ли корпус из литого под давлением алюминия достичь степени защиты IP65?, IP66, или IP67?
Его можно спроектировать как часть корпуса, отвечающего этим требованиям., но рейтинг не является неотъемлемым свойством кастинга.
Вся сборка должна соответствовать применимым требованиям испытаний., включая работоспособность его прокладок, обложки, крепеж, кабельные вводы, разъемы, и порядок сборки.
Подходит ли порошковое покрытие для алюминиевых корпусов наружного освещения?
Порошковое покрытие является распространенным выбором для корпусов наружного освещения, поскольку оно предлагает широкий спектр цветов и может обеспечить полезную защиту от коррозии, когда сплав, предварительная обработка, покрытие, и процесс отверждения должным образом контролируются.
Спецификации покрытия должны учитывать адгезию., толщина, воздействие окружающей среды, и маскировка критических интерфейсов.
Почему стоит выбрать LangHe Industry для изготовления корпусов освещения по индивидуальному заказу?
LangHe предлагает поддержку дизайна, Выбор сплава, умирать кастинг, Обработка с ЧПУ, поверхностная отделка, сборка, и тестирование под одной крышей.
Компания поддерживает документированную систему качества и имеет опыт обслуживания клиентов в сфере освещения и промышленности..