

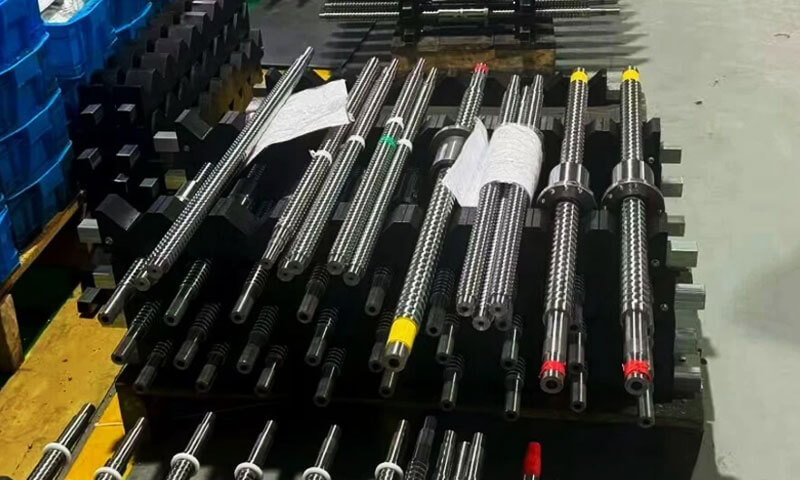
В мире линейного движения, Ходовые винты часто являются тихими рабочими лошадками — простые, надежный, и рентабельный.
Они преобразуют вращательное движение в линейное посредством резьбового вала и гайки., обеспечение механического преимущества, которое является предсказуемым и надежным.
Но когда стандартные винты из каталога не могут удовлетворить требования конкретного применения, Изготовленные на заказ ходовые винты становятся разницей между хорошим дизайном и отличным.
1. Что такое ходовой винт?
Ходовой винт — это механический компонент с резьбой, который преобразует вращательное движение в линейное движение посредством взаимодействия вала с резьбой и ответной гайки..
При вращении винта относительно гайки, винтовая резьба направляет гайку вдоль оси винта, создание контролируемого линейного перемещения.
В зависимости от механизма, либо винт, либо гайка могут вращаться, пока другой компонент движется.
Ходовые винты широко используются в промышленной автоматизации., линейные приводы, упаковочное оборудование, медицинское оборудование, лабораторные инструменты, и 3D-принтеры.
Их простая конструкция, Компактный дизайн, относительно низкая стоимость, и способность создавать значительную осевую силу делают их подходящими для применений, требующих контролируемого позиционирования или механической регулировки..
Для нестандартных ходовых винтов, инженеры могут указать профиль резьбы, диаметр, вести, длина, материал, Поверхностная обработка, и функции конечной обработки, соответствующие механическим и эксплуатационным требованиям применения..
Эти параметры влияют на грузоподъемность, точность позиционирования, износостойкость, эксплуатационный крутящий момент, и служба жизни.
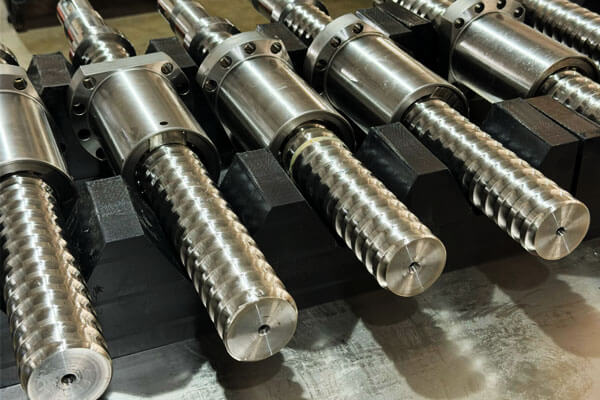
Ключевая терминология
- Вести: Осевое расстояние на оборот.
- Подача: Осевое расстояние между соответствующими точками на соседних резьбах.
- Начинается: Количество независимых витков на винте. Ведение = Шаг × Начало.
- Основной диаметр: Внешний диаметр винта.
- Малый диаметр: Диаметр корня резьбы.
- Люфт: Потеря движения между винтом и гайкой при изменении направления.
- Предварительная загрузка: Приложенное усилие для уменьшения люфта.
2. Распространенные типы резьбы ходовых винтов и их характеристики
Геометрия резьбы определяет, как ходовой винт воспринимает осевые нагрузки., создает трение, фиксируется своей гайкой, и реагирует на износ.
Правильный профиль зависит от требуемой силы, направление движения, метод изготовления, доступные материалы для орехов, и применимые стандарты размеров.
Акме темы
В резьбе Acme используется трапециевидный профиль с номинальным внутренним углом резьбы 29° в соответствии с общепринятой системой Acme..
Они широко используются в механизмах передачи и регулировки мощности в Северной Америке..
Их относительно широкая форма резьбы обеспечивает практический баланс между прочностью и прочностью., производство, и совместимость гаек.
Резьба Acme может быть изготовлена путем нарезания резьбы., прокатывание, или другие подходящие процессы, в зависимости от требований к геометрии и точности.
Типичные области применения включают регулировку станков., подъемные механизмы, зажимы, приводы, и позиционирование узлов.
Факторы производства:Указанный стандарт Acme, диаметр, подача, класс пригодности, и конструкция гайки должны быть подтверждены перед механической обработкой..
Резьбу Acme не следует рассматривать как взаимозаменяемую с метрической трапециевидной резьбой только потому, что обе имеют трапециевидный профиль..
Метрическая трапециевидная резьба
Метрическая трапециевидная резьба обычно соответствует спецификациям метрической трапециевидной резьбы ISO и использует номинальный внутренний угол резьбы 30°..
Они широко используются в промышленном оборудовании и системах перемещения, спроектированных с учетом метрических размеров..
Они доступны в различных диаметрах и шагах и могут быть адаптированы к длине вала., вести, конечная геометрия, и материал.
Метрическая трапециевидная резьба особенно полезна, когда ходовой винт должен интегрироваться с метрическими подшипниками., муфты, поддержка, и другие компоненты машины.
Квадратные нити
Квадратная резьба имеет почти перпендикулярные боковые поверхности резьбы и профиль, предназначенный для уменьшения компонентов радиальной силы, связанных с наклонными боковыми сторонами резьбы..
Их геометрия может обеспечить благоприятную эффективность передачи при подходящих условиях..
Однако, квадратную резьбу сложнее изготовить и проверить, чем многие трапециевидные профили..
Их относительно тонкая геометрия и требования к специализированному инструменту могут увеличить производственные затраты., особенно для небольших партий или сложных компонентов.
Они подходят для некоторых применений в области передачи энергии, где их преимущества в производительности оправдывают сложность производства..
Контрфорсные нити
Упорная резьба имеет асимметричный профиль, предназначенный для передачи значительных осевых нагрузок преимущественно в одном направлении..
Один склон относительно крутой., в то время как противоположная сторона обеспечивает более плавный профиль для формирования и зацепления резьбы..
Они используются в специализированных механизмах, таких как прессы., зажимные системы, и другие применения с доминирующим направлением нагрузки.
Конструкция должна учитывать направление рабочей силы., обратная загрузка, напряжение корня резьбы, и геометрия контакта ответной гайки.
Пользовательские профили резьбы
В некоторых приложениях требуется профиль резьбы, отличающийся от стандартного профиля Acme., метрическая трапециевидная, квадрат, или опорные формы.
Пользовательские профили могут потребоваться при интеграции с существующей сборкой., удовлетворение требований к необычным нагрузкам, или соответствующую фирменную гайку.
Прежде чем указывать нестандартный профиль, инженеры должны учитывать наличие инструментов, методы проверки, производство орехов, наличие запасных частей, и стоимость будущей продукции.
Пользовательский поток должен решать четко определенную инженерную задачу, а не вносить сложности без измеримой выгоды..
3. Материалы для нестандартных ходовых винтов
Выбор материала влияет на грузоподъемность, износостойкость, коррозионное поведение, механизм, размерная стабильность, и стоимость.
Ходовой винт и ответная гайка к нему следует выбирать как рабочую пару, а не как независимые компоненты..
Распространенные материалы ходовых винтов
| Материал | Ключевые характеристики | Преимущества | Соображения | Типичные приложения |
| Углерод сталь | Хорошая прочность и обрабатываемость в подходящих сплавах. | Экономичный, широко доступен | Может потребоваться защита от коррозии | Общепромышленное оборудование |
| Сплав сталь | Прочность и прокаливаемость зависят от марки и термической обработки. | Подходит для высоких нагрузок и условий износа | Термическая обработка может повлиять на искажения и конечные размеры. | Тяжелые приводы и системы трансмиссии |
| Нержавеющая ставка сталь | Коррозионная стойкость зависит от марки и окружающей среды. | Полезно во влажную погоду, промывка, или коррозионные условия | Не все сорта обладают одинаковой прочностью, твердость, или коррозионная стойкость | Пищевое оборудование, лабораторные системы, наружные механизмы |
Алюминиевые сплавы |
Низкая плотность и хорошая обрабатываемость | Легкий вес, Легко в машине | Более низкая жесткость и износостойкость, чем у многих сталей. | Облегченные механизмы и специализированные малонагруженные системы |
| Бронза | Обычно используется для гаек, а не для валов длинных ходовых винтов. | Полезные характеристики скольжения и износа в подходящих сочетаниях | Оценка, смазка, и нагрузка определяют производительность | Гайки ходового винта и компоненты силовой передачи |
| Инженерный полимеры | Низкое трение или коррозионная стойкость в подходящих марках | Легкий вес, потенциально тихий, и подходит для конструкций, работающих всухую | Слизняк, тепловое расширение, температура, и пределы нагрузки должны быть оценены | Полимерные гайки, компактные приводы, лабораторное оборудование |
4. Процессы производства нестандартных ходовых винтов
Соответствующий производственный процесс зависит от геометрии резьбы., материал, Точность размеров, поверхностная отделка, количество заказа, и стоимость целей. Ни один процесс не является оптимальным для каждого индивидуального ходового винта..
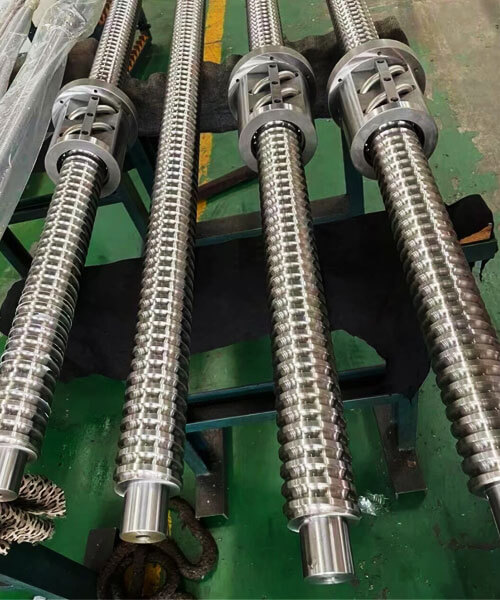
Токарная обработка с ЧПУ и нарезание резьбы
Токарная обработка с ЧПУ обычно используется для производства валов ходового винта., ступенчатые диаметры, подшипниковые шейки, плечи, и конечные характеристики.
Затем нарезание резьбы может создать заданный профиль с использованием подходящего инструмента и контролируемой траектории инструмента..
Этот подход обеспечивает гибкость для нестандартных размеров., специальные материалы, Короткие производственные пробеги, и конструкции с множеством механически обработанных элементов.
Это особенно полезно, когда винт требует нестандартной длины или сложной геометрии конца..
Однако, нарезание резьбы удаляет материал и не обеспечивает автоматически те же характеристики поверхности, что и резьба холодной штамповки..
Состояние инструмента, жесткость машины, работа, тепловые эффекты, параметры резания могут влиять на качество резьбы.
Для длинных или тонких валов, методы поддержки и последовательность обработки особенно важны, поскольку силы резания могут вызвать отклонение.
Измерения в процессе производства и соответствующие операции отделки помогают контролировать окончательные размеры..
Накатка резьбы
Накатывание резьбы формирует резьбу путем пластической деформации материала между матрицами, а не срезания профиля резьбы..
В подходящих условиях, этот процесс позволяет получить однородную резьбу с хорошим качеством поверхности и упрочненным поверхностным слоем..
Потенциальные преимущества включают высокую эффективность производства и снижение отходов материалов..
Накатка резьбы часто привлекательна для повторного производства, когда материал, диаметр, профиль резьбы, и инструменты совместимы с процессом.
Его ограничения включают затраты на оснастку., ограничения, связанные с определенной геометрией и материалами, необходимость контроля диаметра заготовки и условий формовки.
Он подходит не для каждого большого диаметра., низкий объем, или узкоспециализированный ходовой винт.
Вращение нити
Вихревая резьба использует специальное режущее устройство для создания спиральной формы резьбы., особенно на длинных или тонких винтовых компонентах.
В зависимости от настройки станка и геометрии детали, он может поддерживать производительную обработку ходовых винтов с высокими требованиями к резьбе.
Процесс требует соответствующего оборудования., инструмент, и опыт настройки. Экономическая эффективность зависит от формы резьбы., длина винта, материал, и объем производства.
Шлифование резьбы
Шлифование резьбы удаляет материал с помощью абразивного круга и часто используется при высокой точности резьбы., контролируемая геометрия профиля, или требуется подходящая отделка.
Его также можно использовать после термообработки, когда деталь требует окончательной коррекции размеров..
Шлифование обычно требует более высоких затрат на оборудование и обработку, чем многие традиционные операции резки..
Поэтому, наиболее целесообразно, когда необходимая точность, материальное состояние, или производительность оправдывает дополнительные расходы.
Прецизионно шлифованная резьба не избавляет от необходимости контролировать прямолинейность вала., размеры опорной стойки, или выравнивание сборки. Эти функции остаются частью общей цепочки точности..
Термическая обработка и отделка поверхности
Термическая обработка может улучшить твердость, сила, или износостойкость, в зависимости от материала и процесса. Однако, это также может вызвать искажение или изменение размеров.
Таким образом, типичный производственный план может предусматривать черновую обработку компонента., подвергнуть его термообработке, а затем выполнить чистовую обработку или шлифовку, где это необходимо..
Обработка поверхности может включать полировку., пассивация, черный оксид, покрытие, или специальные покрытия.
Процесс должен быть совместим с основным материалом., ответная гайка, смазка, и сервисная среда.
Размеры резьбы следует проверять после операций, которые могут изменить поверхность или геометрию.. Если указано покрытие, его толщина и однородность должны быть включены в размерное планирование..
5. Обработка с ЧПУ и точный контроль
Обработка с ЧПУ играет центральную роль в производстве ходовых винтов по индивидуальному заказу, поскольку вал обычно сочетает в себе резьбовую рабочую часть с несколькими прецизионно обработанными концевыми деталями..
Успешный процесс должен контролировать как геометрию винтовой резьбы, так и соотношение между осями резьбы., несущие поверхности, и интерфейсы приводов.
Последовательность обработки и фиксация заготовки
Типичный производственный маршрут может включать подготовку материала., грубый поворот, обработка резьбы, термообработка при необходимости, чистовая обработка, выслушивание, Поверхностная обработка, и окончательная проверка.
Фактическая последовательность зависит от материала., процесс потока, Требования к терпимости, и дизайн компонентов.
Для длинных валов, работа заслуживает особого внимания. Чрезмерное усилие зажима может деформировать тонкую заготовку., в то время как недостаточная поддержка может вызвать вибрацию или отклонение во время резки.
Поддержка задней бабки, устойчивый отдых, подходящие приспособления для зажима, и тщательно спланированные последовательности обработки могут помочь сохранить стабильность.
Если винт требует высокой соосности между резьбой и шейками подшипника., Производитель должен определить соответствующие исходные данные и контролировать, как эти элементы обрабатываются относительно друг друга..
Критические функции и их производственные риски
| Особенность | Почему это важно | Возможная производственная проблема | Метод управления |
| Нить профиль | Определяет зацепление и передачу нагрузки | Неправильный угол, глубина, или корневая форма | Подходящий инструмент и проверка профиля |
| Вести точность | Влияет на количество поездок за оборот | Суммарная ошибка осевого позиционирования | Измерение отведения на определенной длине |
| Главный и незначительный диаметры | Влияет на посадку и прочность корпуса | Негабаритный, низкорослый, или несоответствующая геометрия резьбы | Измерение размеров и калибр резьбы |
| Вал прямолинейность | Влияет на вращение и выравнивание | Изгиб, отклонение, или остаточный стресс | Контролируемая обработка, поддерживать, и проверка прямолинейности |
Подшипниковые шейки |
Определите посадку подшипника и вращательную поддержку. | Неправильный диаметр, сужаться, или плохая отделка | Прецизионное точение или шлифование и измерение диаметра |
| Плечо позиции | Контроль осевого расположения компонентов | Неправильная посадка подшипника или длина сборки. | Обработка на основе исходных данных и контроль размеров |
| Конечная функция концентричность | Влияет на центровку и биение привода. | Несоосность муфты и оси винта | Последовательная стратегия базовых данных и измерение биения |
| Поверхность заканчивать | Влияет на трение и контактное поведение | Следы инструмента, нормы, или чрезмерная шероховатость | Соответствующая отделка и проверка поверхности |
Допуски должны отражать функцию
На чертеже следует различать критические функциональные размеры и некритические размеры..
Точность шага резьбы, подходят к ответной гайке, диаметр шейки подшипника, расположение плеча, и биение могут потребовать более жесткого контроля, чем общая длина или нефункциональные поверхности..
Требуемый допуск должен определяться в соответствии с требованиями к производительности сборки и возможностями измерения..
Общий допуск, применяемый к каждому размеру, может увеличить стоимость без улучшения производительности системы..
Для нестандартных ходовых винтов, в спецификации должен быть четко указан метод измерения или применимый стандарт, если допуск может интерпретироваться по-разному..
Это особенно важно для точности шага резьбы., прямолинейность, и пользовательские профили.
Удаление заусенцев и качество кромки
Заусенцы в начале резьбы, концы ниток, Ключи, поперечные отверстия, и плечи могут мешать сборке, повредить сопрягаемые компоненты, или создать локализованные концентрации напряжений.
Чрезмерное удаление заусенцев также может изменить геометрию резьбы или удалить материал с функциональных кромок..
Контролируемая процедура чистовой обработки должна удалить нежелательные заусенцы, сохраняя при этом заданную форму резьбы и функциональные размеры..
Если сборка зависит от определенного захода или фаски, эта геометрия должна быть указана на чертеже, а не оставлена полностью на усмотрение оператора..
6. Точность ходового винта, Люфт, и производительность
Производительность ходового винта определяется несколькими связанными, но разными характеристиками..
Размерная толерантность, точность шага резьбы, обратная реакция, прямолинейность, закончиться, и повторяемость позиционирования не следует рассматривать как взаимозаменяемые меры точности..
Точность шага резьбы
Точность шага показывает, насколько близко фактическое осевое продвижение за оборот соответствует заданному значению..
Ошибки могут накапливаться по всей рабочей длине., заставляя гайку перемещаться дальше или меньше, чем ожидалось.
Например, винт может иметь приемлемый профиль местной резьбы, но при этом иметь кумулятивную погрешность хода на длинном ходе..
Вот почему измерение только диаметра или проверка резьбы с помощью простого калибра «годен/не годен» не может полностью определить точность шага..
Требуемая точность шага должна быть указана на определенной длине измерения или в соответствии с соответствующим стандартом..
Приложение определяет, есть ли локальная ошибка шага., совокупная ошибка свинца, или оба требуют контроля.
Люфт и потерянное движение
Люфт – это осевой зазор между винтом и гайкой, который проявляется при изменении направления движения на противоположное..
На это могут влиять производственные допуски., носить, дизайн ореха, температура, и условия сборки.
Общие методы уменьшения люфта включают в себя:
- Выбор более подходящей комбинации винта и гайки.
- Использование регулируемой конструкции или конструкции с разъемной гайкой.
- Применение контролируемой предварительной нагрузки там, где это необходимо..
- Замена изношенной гайки или винта.
- Компенсация предсказуемых потерь движения с помощью контроллера движений, когда приложение это позволяет.
Предварительная загрузка может улучшить поведение двунаправленного позиционирования., но это также может увеличить трение, крутящий момент, нагревать, и носить.
Поэтому конструкция должна быть нацелена на минимальный практический люфт, соответствующий требуемому сроку службы и нагрузке..
Точность и повторяемость позиционирования
Точность позиционирования показывает, насколько близко система достигает заданного положения..
Повторяемость описывает, насколько последовательно он возвращается в одно и то же положение в сопоставимых условиях..
Ходовой винт может иметь хорошую повторяемость, но при этом иметь систематическую ошибку позиционирования..
Наоборот, винт с относительно низкой совокупной погрешностью шага может по-прежнему обеспечивать плохую повторяемость при наличии люфта., изменение трения, смещение, или изменения температуры не контролируются.
Производительность системы также зависит от двигателя., муфта, подшипники, жесткость крепления, разрешение энкодера, стратегия контроля, и внешняя загрузка.
Следовательно, Допуск резьбы ходового винта сам по себе не может гарантировать точность позиционирования всей машины..
Эффективность, Трение, и самоблокирующийся
Ходовые винты работают преимущественно за счет скользящего контакта., поэтому трение является важной частью их поведения.
Эффективность зависит от профиля резьбы, угол подъема, коэффициент трения, смазка, материал ореха, и загрузить.
Некоторые конструкции ходового винта могут противостоять обратному движению в определенных условиях., но никогда не следует предполагать самоблокировку только потому, что компонентом является ходовой винт..
Поведение зависит от геометрии резьбы и трения и может меняться при смазке., носить, вибрация, или условия эксплуатации.
Для подъема, держащий, или критически важные для безопасности приложения, конструкция должна независимо оценивать движение задним ходом и при необходимости включать подходящий тормоз или другой механизм удержания нагрузки..
Носить, Смазка, и срок службы
Износ развивается на скользящей поверхности между винтом и гайкой.. Его скорость зависит от контактного давления., скорость скольжения, поверхностная отделка, сочетание материалов, смазка, загрязнение, и рабочий цикл.
Смазка может снизить трение и износ, если выбранная смазка совместима с материалами., температура, среда, и метод работы.
Некоторые полимерные гайки рассчитаны на работу всухую., но их пределы по нагрузке и температуре все еще требуют проверки.
Полезная оценка срока службы учитывает не только твердость материала, но и поведение гайки при износе., отделка вала, выравнивание, и требования к техническому обслуживанию.
В пыльной или абразивной среде, эффективная защита от загрязнения может быть столь же важна, как и первоначальный выбор материала.
7. Применение нестандартных ходовых винтов
Нестандартные ходовые винты используются в оборудовании, требующем контролируемого линейного перемещения., регулируемое позиционирование, или механическая передача силы.
Их конструкция существенно различается в зависимости от применения., особенно по нагрузке, скорость движения, обратная реакция, коррозионная стойкость, и ожидаемый срок эксплуатации.
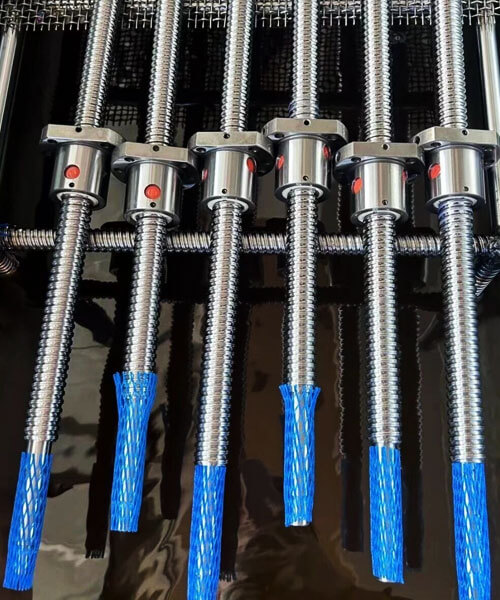
Промышленная автоматизация и линейные приводы
Автоматизированное оборудование использует ходовые винты для позиционирования слайдов., регулировка приспособлений, управление компактными приводами, и управление механическими движениями.
Специальные ходовые винты позволяют производителям оборудования указывать ход, вести, монтажные интерфейсы, и конфигурация гаек, требуемая для конкретной машины.
Для часто цикличных систем, инженеры должны уделять приоритетное внимание износостойкости, стабильный крутящий момент, контроль люфта, и соответствующую смазку.
Высокоскоростные приложения также требуют оценки критической скорости., жесткость поддержки, и выделение тепла.
Оборудование с ЧПУ и системы точного позиционирования
Ходовые винты можно использовать в некоторых регулировках машины., вспомогательные оси, механизмы позиционирования инструмента, и компактные ступени позиционирования.
Требуемая точность зависит от функции: механизм ручной регулировки может выдерживать больший люфт, чем автоматизированная ось, которая неоднократно меняет направление.
Для приложений позиционирования, конструкция должна определять точность упреждения, прямолинейность, концентричность конечных элементов, зазор гайки, и требуемая повторяемость на уровне системы.
Где высокая скорость, высокая жесткость, и высокая эффективность доминируют в требованиях, шариковый винт может быть более подходящим решением.
Упаковочное и сборочное оборудование
В упаковочном и сборочном оборудовании часто используются ходовые винты для регулировки направляющих., изменить форматы продуктов, компоненты позиции, и регулировать механические настройки.
Эти приложения могут потребовать повторной настройки., компактная упаковка, и надежная работа в условиях воздействия пыли или чистящих средств.
Специальная обработка торцов может упростить интеграцию с маховиками, муфты, подшипники, и кронштейны крепления.
Выбор материала и обработки поверхности должен отражать фактическую рабочую среду и процедуру технического обслуживания..
Медицинское и лабораторное оборудование
В лабораторных инструментах и некоторых медицинских устройствах для позиционирования образца могут использоваться ходовые винты., регулировка высоты, дозирующие механизмы, и контролируемое движение.
В зависимости от оборудования, важные требования могут включать плавность движения, низкий рабочий шум, компактные размеры, коррозионная стойкость, и постоянная повторяемость.
Выбранный материал и смазка должны быть совместимы с режимом очистки и окружающими компонентами..
Если на оборудование распространяются нормативные требования или требования к чистоте, применимый материал, отслеживание, Требования к документации должны быть определены до начала производства..
3D-принтеры и компактные системы перемещения
Некоторые 3D-принтеры и компактные системы перемещения используют ходовые винты для перемещения платформ или регулировки компонентов вдоль линейной оси..
Приоритеты дизайна включают компактность., низкое трение, последовательное движение, и достаточная жесткость.
Соответствующий ход зависит от желаемого хода на оборот., характеристики двигателя, необходимое разрешение позиционирования, и скорость работы.
Более тонкий вывод может обеспечить большее уменьшение механического смещения на один оборот двигателя., но фактическое достижимое разрешение позиционирования также зависит от управления двигателем, обратная реакция, жесткость, и другие системные факторы.
Тяжелое наладочное и промышленное оборудование
Ходовые винты также используются в зажимах., пресс, подъемные механизмы, и системы регулировки для тяжелых условий эксплуатации.
Эти применения требуют тщательной оценки осевой нагрузки., диаметр сердечника, контактное давление резьбы, условия поддержки, и возможно движение задним ходом.
Если ходовой винт поддерживает подвешенный или опасный груз, проект должен включать соответствующие меры по удержанию нагрузки и меры безопасности..
Сопротивление трения винта само по себе не следует рассматривать как гарантированную защитную блокировку..
8. Распространенные ловушки и как их избежать
Многие проблемы с ходовым винтом возникают из-за неполных спецификаций или несоответствия компонента условиям его эксплуатации..
Устранение этих проблем во время проектирования обычно более экономично, чем исправление их после установки..
Выбор винта только по диаметру
Больший диаметр может увеличить жесткость и прочность сердечника., но это не гарантирует автоматически необходимую грузоподъемность, точность, или срок службы.
Форма резьбы, меньший диаметр, материальное состояние, неподдерживаемая длина, гайка контакта, и условия эксплуатации тоже имеют значение.
Как этого избежать: Определить нагрузку, гладить, скорость, соглашение о поддержке, рабочий цикл, и требуемый срок службы до окончательного определения диаметра.
Проверьте растягивающее или сжимающее напряжение, коробление, и условия контакта резьбы в зависимости от обстоятельств.
Путаница подачи с ведущим
Использование шага, как если бы это был линейный ход за оборот, может привести к неправильному расчету скорости или несовместимой конструкции..
Это особенно важно для многозаходных потоков., где шаг больше шага.
Как этого избежать: Государственная площадка, вести, и количество пусков отдельно на чертеже или техническом задании. Убедитесь, что гайка и винт имеют одинаковую систему резьбы и геометрию..
Определение жестких допусков без функциональной причины
Чрезмерно строгие допуски могут увеличить время обработки., расходы на инспекцию, и риск брака без улучшения производительности готовой машины.
Как этого избежать: Определите критические функциональные размеры и применяйте более жесткие допуски только там, где это необходимо..
Определение точности упреждения, соответствовать, прямолинейность, закончиться, и допуски на конечные элементы в соответствии с требованиями сборки..
Игнорирование обратной реакции и разворотного поведения
Механизм может двигаться точно в одном направлении, но терять движение при изменении направления..
Это может быть вызвано зазором гайки., носить, гибкость монтажа, или другие источники механических игр.
Как этого избежать: Укажите допустимый люфт и условия эксплуатации, при которых он должен быть достигнут..
Если это оправдано, рассмотрите возможность использования регулируемой гайки или гайки с предварительным натягом., принимая во внимание связанное с этим трение, крутящий момент, и носить.
Выбор несовместимых материалов для винтов и гаек
Комбинация материалов, которая хорошо работает при низких нагрузках, может подвергаться чрезмерному износу., нанесенный, слизняк, или тепловые проблемы в различных условиях эксплуатации.
Как этого избежать: Оцените винт и гайку вместе. Учитывайте контактное давление, скорость скольжения, смазка, температура, загрязнение, химическая экспозиция, и ожидаемый срок службы.
С учетом поддержки и выравнивания вала
Даже хорошо обработанный винт может вызывать вибрацию., неравномерный износ, или непостоянный крутящий момент при установке с плохой центровкой или недостаточной поддержкой..
Как этого избежать: Заблаговременно спроектируйте подшипниковый узел., контролировать взаимосвязь между осью резьбы и функциональными конечными особенностями, и проверьте прямолинейность и биение, где это необходимо..
Проверяйте собранную систему, а не полагайтесь исключительно на измерения отдельных деталей..
Неспособность спланировать смазку и загрязнение
Недостаточная смазка или попадание абразивных частиц могут ускорить износ и увеличить трение..
Наоборот, неподходящая смазка может повредить полимерные гайки, загрязнять процесс, или создать несовместимость с операционной средой.
Как этого избежать: Определите требования к смазке и защите перед производством.
Рассмотрите обложки, сильфовать, уплотнения, интервалы технического обслуживания, и смазочные материалы, совместимые с материалом, где это необходимо..
9. Заключение
Нестандартные ходовые винты — это высокоточное решение для тех случаев, когда стандартные винты не могут выдержать требуемую нагрузку., скорость, точность, или окружающая среда.
Понимая геометрию резьбы, выбор материала, производственные процессы, и контроль качества, инженеры и покупатели могут выбрать ходовые винты, обеспечивающие надежность, долговечность.
Ключевым моментом является раннее сотрудничество с экспертом по механической обработке.. Поставщик, который понимает как замысел конструкции, так и реалии производства, может порекомендовать правильную форму резьбы., материал, и точность, а также избежать дорогостоящих ошибок, возникающих из-за догадок..
Часто задаваемые вопросы
В чем разница между подачей и ведением?
Шаг — это осевое расстояние между соседними соответствующими точками резьбы., а шаг — это осевое расстояние, пройденное за один полный оборот..
Для однозаходного винта, шаг и шаг равны. Для многозаходного винта, опережение равно шагу, умноженному на количество стартов.
Какой тип резьбы лучше всего подходит для нестандартного ходового винта?
Не существует универсально лучшего типа резьбы. Высокие и метрические трапециевидные резьбы являются распространенным выбором для промышленной передачи энергии, поскольку они сочетают в себе прочность и технологичность..
Квадратная резьба может подойти для специализированных применений, требующих высокой эффективности передачи., в то время как контрфорсная резьба рассчитана на значительную осевую нагрузку преимущественно в одном направлении.
Выбор должен учитывать нагрузку, скорость, соответствовать, дизайн ореха, производственные возможности, и стоимость.
Как можно уменьшить люфт в ходовом винте?
Люфт можно уменьшить за счет соответствующих допусков на винты и гайки., регулируемые гайки, конструкции с разрезной гайкой, или контролируемая предварительная нагрузка.
Выбор зависит от требуемой производительности позиционирования и приемлемого трения..
Чрезмерная предварительная нагрузка может увеличить крутящий момент., нагревать, и носить, поэтому конструкция должна балансировать потерю хода и срок службы..
Как можно улучшить срок службы ходового винта?
Срок службы можно увеличить, выбрав совместимую пару винтов и гаек из материала., контроль контактного давления, обеспечение правильного выравнивания, используя подходящую смазку, и защита резьбы от загрязнения.
Работа в пределах проектных нагрузок и скоростей, а также периодическая проверка износа также могут помочь предотвратить преждевременный выход из строя..
Для требовательных приложений, ожидаемый срок службы должен быть установлен посредством инженерного анализа и, При необходимости, репрезентативное тестирование.
Могу ли я использовать ходовой винт вертикально без тормоза??
Однозаходный ходовой винт с малым углом подъема часто является самотормозящимся и может удерживать вертикальную нагрузку без тормоза.. Многозаходные винты, как правило, не являются самоконтрящимися и могут потребовать тормоза..

