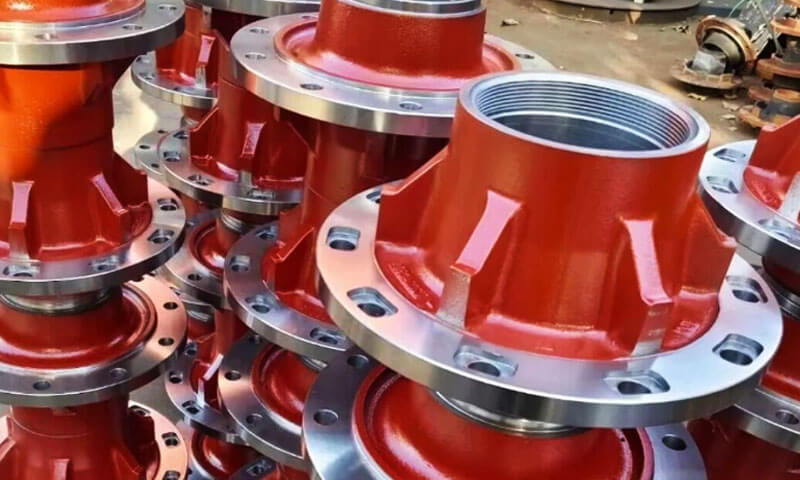
Ступицы колес являются важнейшим связующим звеном между тяжелым грузовиком или полуприцепом и его колесами..
Они несут полную загрузку автомобиля., передавать движущий и тормозной момент, и выдержать неумолимую вибрацию, шок, и усталость.
Выход из строя ступицы на скорости шоссе — это катастрофа, а не просто поломка., но угроза безопасности. На протяжении десятилетий, тяжелые отливки из песка доминировали на рынке.
Но по мере увеличения полезной нагрузки операторы автопарков требуют увеличения срока службы при меньшем объеме технического обслуживания., технология производства развивалась в сторону процессов прецизионного литья, которые обеспечивают более высокое соотношение прочности к весу и превосходные усталостные характеристики..
В этой статье рассматривается инженерное дело, материалы, процессы, и контроль качества при изготовлении индивидуальных отливок ступиц колес для тяжелых условий эксплуатации..
1. Что такое отливка ступицы колеса?
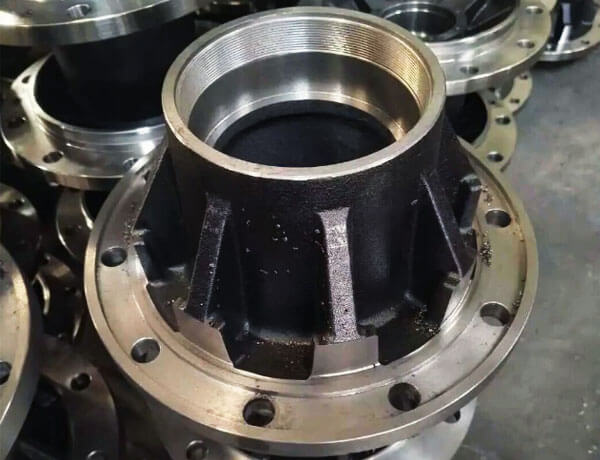
Отливка ступицы колеса представляет собой металлический компонент почти чистой формы, изготовленный путем заливки расплавленного металла в подготовленную форму и предоставления ему возможности затвердеть до необходимой геометрии..
После этого отливка очищается., проверено, и обработаны для получения размеров и характеристик поверхности, необходимых для сборки..
В отличие от готовой ступицы колеса, литой компонент не обязательно готов к установке.
Подшипники, монтажные поверхности, отверстия для болтов, поверхности контакта уплотнение-контакт, и другие важные функции обычно требуют механической обработки для соответствия инженерному чертежу..
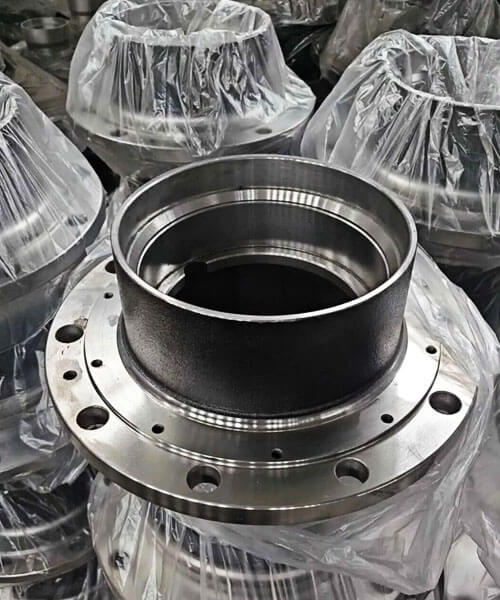
Роль ступицы колеса в большегрузном автомобиле
Ступица колеса является частью узла колеса., но его точная функция зависит от архитектуры автомобиля.
Ведомая ступица может взаимодействовать с ведущей осью., при этом неприводная ступица может вращаться на шпинделе.
Некоторые конструкции объединяют элементы крепления колес с тормозными компонентами.; другие используют отдельные тормозные барабаны или диски.
Ступица должна передавать нагрузки, создаваемые колесом и транспортным средством, сохраняя при этом соосность, требуемую системой подшипников..
Во время службы, он может испытать сочетание:
- Радиальные нагрузки, создаваемые весом автомобиля и контактом с дорогой..
- Боковые нагрузки при прохождении поворотов и смене полосы движения.
- Продольные силы, связанные с ускорением и торможением.
- Повторяющаяся циклическая нагрузка, которая может инициировать и распространять усталостные трещины..
- Вибрационные и ударные нагрузки, вызванные неровностями дороги.
- Воздействие воды на окружающую среду, дорожные загрязнения, противообледенительные соли, и изменения температуры.
Эти условия делают проектирование ступицы колеса структурной и производственной проблемой, а не просто вопросом воспроизведения внешней формы..
2. Эволюция производства: От традиционного литья в песчаные формы к более контролируемым технологиям
Эволюция литья ступиц колес — это не просто переход от старого процесса к универсально превосходящему новому..
Это сдвиг в сторону выбора наиболее подходящего производственного маршрута и контроля материалов., геометрия, и затвердевание точнее.
Традиционное литье в песчаные формы остается полезным для тяжелых, сложный, и относительно малообъемные компоненты.
Более продвинутые методы формования могут улучшить однородность размеров или качество поверхности., в то время как современная обработка ковкого чугуна может улучшить повторяемость механических свойств..
Выгода зависит от того, насколько технология соответствует компоненту..
Традиционное литье в песок: Гибкость для тяжелых компонентов
При литье в песок используется форма, изготовленная из подготовленного песка и связующей системы.. Форма может принимать сложные формы., большие компоненты, и широкий ассортимент ферросплавов.
Для ступиц тяжелых колес, его преимущества включают в себя:
- Гибкость в размерах и геометрии компонентов..
- Пригодность для сложных фланцев, боссы, и внутренние контуры.
- Относительно адаптируемая оснастка для индивидуального или мелкосерийного производства..
- Совместимость с серым чугуном, пластичный железо, и различные литые стали, в зависимости от технологического процесса.
Его ограничения могут включать большую шероховатость поверхности., более широкое изменение размеров в литом состоянии, и повышенные требования к механической обработке по сравнению с более точными процессами формования..
Наиболее важной задачей является контроль затвердевания.. Толстые секции, резкие переходы толщины стенки, и плохо спроектированные системы подачи могут привести к дефектам усадки или внутренним нарушениям непрерывности..
Улучшенный дизайн пресс-формы, проектирование ворот и стояков, контроль температуры, и моделирование процесса могут улучшить стабильность, не отказываясь от литья в песчаные формы..
Оболочка: Улучшенный контроль поверхности и размеров
При формовании оболочки используется песок, покрытый смолой, который наносится на нагретую модель для формирования относительно тонкой пластины., жесткая оболочка пресс-формы.
По сравнению с обычным формованием из песка, он может обеспечить лучшее качество поверхности и контроль размеров для подходящих размеров компонентов и объемов производства..
Его оснастка и эксплуатационные расходы, однако, может быть выше.
Для отливок ступиц колес, потенциальные выгоды включают:
- Более последовательная геометрия после литья.
- Уменьшение неровностей поверхности в подходящих местах..
- Улучшенная повторяемость между производственными партиями..
- Потенциально более низкие припуски на чистовую обработку и механическую обработку..
Формование оболочки не устраняет автоматически дефекты литья.. Усадка, газовая пористость, включения, микроструктурные изменения остаются возможными, если качество расплава, Подготовка плесени, залив, или затвердевание не контролируются.
Это наиболее целесообразно, когда размер концентратора, геометрия, требуемое качество, и объем производства оправдывают процесс.
Гравитационное литье и другие способы точного литья
Гравитация литья, также известное как литье в постоянную форму, использует гравитацию для заполнения многоразовой формы, обычно из металла.
Он может обеспечить хорошую повторяемость и качество поверхности для подходящих сплавов и геометрии компонентов..
Однако, Гравитационное литье под давлением не следует рассматривать как прямую замену обычного литья ступиц из чугуна или стали..
Постоянные металлические формы используются преимущественно для сплавов цветных металлов., особенно алюминий, потому что температуры плавления и разливки железа и стали создают различные проблемы с инструментами и термическими проблемами..
Для ступицы колеса для тяжелых условий эксплуатации, Прецизионная конструкция из литого под давлением алюминия может рассматриваться только в том случае, если полные технические требования к колесной части поддерживают этот материал и производственный маршрут..
Чугунная ступица и литая алюминиевая ступица не могут рассматриваться как эквиваленты просто потому, что обе могут быть изготовлены с использованием технологии литья..
Так же, Кастинг с высоким давлением, инвестиционный кастинг, и другие точные маршруты имеют свой собственный материал, размер, расходы, и структурные ограничения.
Их пригодность должна оцениваться с учетом фактической конструкции ступицы..
Усовершенствованная обработка железа с шаровидным графитом: Контроль микроструктуры
Для отливок ступиц колес из ковкого чугуна, Одним из наиболее значительных достижений является улучшение контроля морфологии расплавленного железа и графита..
Ковкий чугун производится путем обработки расплавленного железа так, что графит затвердевает преимущественно в шаровидной или сфероидальной форме, а не в виде хлопьев, характерных для серого чугуна..
Такая морфология обычно обеспечивает более благоприятное сочетание прочности и пластичности..
Важные элементы управления включают в себя:
- Химический состав: Установление подходящего углерода, кремний, и уровни легирующих элементов для указанной марки.
- Нодуляризирующее лечение: Использование соответствующего лечения, обычно с участием магния, для продвижения сфероидального графита.
- Прививка: Контроль зарождения графита и снижение риска образования нежелательных микроструктур..
- Время обработки и температура: Управление процессом для поддержания стабильного качества металла при разливке.
- Микроструктурная проверка: Проверка формы графита, матричная структура, и другие указанные характеристики.
Эти меры контроля имеют значение, поскольку сама по себе номинальная марка материала не гарантирует однородность свойств на протяжении всей сложной отливки..
Толщина сечения, скорость охлаждения, и местные условия затвердевания могут повлиять на конечную микроструктуру.
ASTM A536 устанавливает требования к отливкам из ковкого чугуна и прямо признает, что свойства могут различаться в зависимости от места отливки, а также отливки и ее испытательного образца..
3. Выбор материала для отливок ступиц колес для тяжелых условий эксплуатации
Для многих конструкций литых ступиц, 65-45-12 и 80-55-06 пластичный железо являются полезной отправной точкой для оценки материала.
Если конструкция требует других механических свойств, можно рассмотреть возможность использования высокопрочного ковкого чугуна или ADI., но ни один из них не следует выбирать исключительно потому, что его показатели прочности выше.
Окончательный материал должен соответствовать геометрии ступицы., производственный процесс, и условия обслуживания.
Сравнение материалов
| Материал | Предел прочности (МПА) | Предел текучести условный (МПА) | Типичная твердость (HBW) | Относительная стоимость |
| Герцоги железо 65-45-12 | ≥448 | ≥310 | 156–217 | Низко -модерирующий |
| Герцоги железо 80-55-06 | ≥552 | ≥379 | 187–255 | Умеренный |
| Герцоги железо 100-70-03 | ≥689 | ≥483 | 241–302 | Умеренный - высокий |
| закаленный Герцоги железо (Ади), Оценки 1–3 | ≥900–1200 | ≥650–850 | 269–444 | Высокий |
| Бросать сталь, НАПРИМЕР., Астм А216 WCB | ≥485 | ≥250 | Оценка- и зависит от состояния | Умеренный - высокий |
| Алюминий сплав A356-T6 | Зависит от процесса; обычно около 230–310 | Зависит от процесса; обычно около 150–230 | Обычно около 70–90. | Как правило, более высокая стоимость материала/процесса |
4. Выбор процесса производства отливки ступицы колеса
Выбор правильного процесса литья для ступицы колеса большой грузоподъемности зависит от размера детали., материал, объем производства, Размерные требования, и потребности в механической обработке.
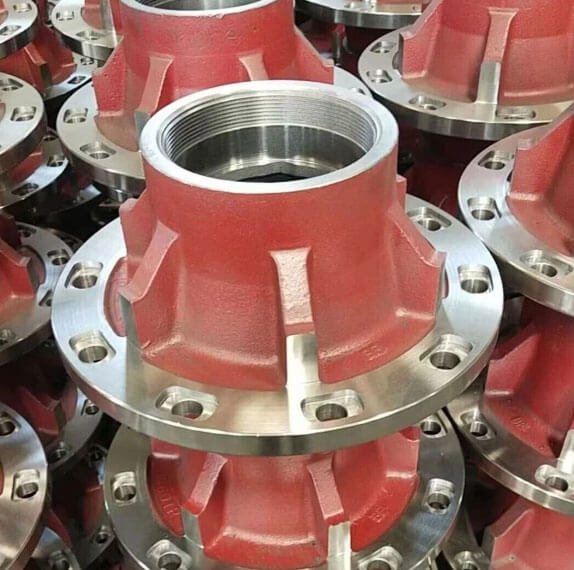
Для большинства ступиц колес из чугуна и литой стали., литье в песчаные формы остается практичным решением, поскольку оно позволяет учитывать сложную геометрию., относительно крупные компоненты, и широкий ассортимент ферросплавов.
Сравнение распространенных процессов литья
| Процесс кастинга | Типичный размерный допуск* | Вес детали / Размер | Производственная пригодность | Литая поверхность | Лучшие приложения |
| Зеленый Песок Кастинг | Примерно ±0,8–1,5 мм для выбранных размеров. | 5–500 кг; зависит от конструкции | Крупносерийное производство с использованием подходящего инструмента. | Справедливый | Стандартные ступицы для грузовиков и полуприцепов; экономичное черное литье |
| Оболочка Форма Кастинг | Примерно ±0,5–1,0 мм для подходящих функций и размеров компонентов. | Обычно отливки малого и среднего размера.; зависит от дизайна | Средний и большой объем, где инвестиции в оснастку оправданы | От хорошего до очень хорошего | Втулки, требующие улучшенного качества поверхности и постоянства размеров. |
Прецизионное гравитационное литье |
Примерно ±0,5–1,0 мм для выбранных размеров и подходящего исполнения. | Обычно компоненты малого и среднего размера; высоколегированный- и зависит от геометрии | Среднесерийное производство, где многоразовое использование инструментов экономично. | От хорошего до очень хорошего | Избранные конструкции ступиц из алюминиевого сплава и облегченные конструкции. |
| Инвестиции Кастинг | Примерно ±0,1–0,3 мм для подходящих размеров и геометрии. | Обычно компоненты малого и среднего размера | Низкая и средняя громкость, в зависимости от сложности | Отличный | Маленький, сложные прецизионные компоненты, для которых важна более точная отливка деталей |
5. Распространенные виды неисправности ступицы колеса
Понимание того, почему концентраторы выходят из строя, является ключом к их правильному проектированию и выбору поставщиков..
| Режим сбоя | Появление | Первопричина | Профилактика |
| Износ отверстия подшипника / овальность | Некруглое отверстие; подшипник проворачивается в ступице | Мягкая стенка для литья, плохая термическая обработка, вибрация | Соответствующая марка материала; контролируемая термообработка; достаточная толщина стенок |
| Растрескивание отверстия под шпильку | Трещины, исходящие из отверстий под шпильки | Концентрация стресса; чрезмерный крутящий момент; плохой радиус скругления | Щедрый дизайн филе; характеристики контролируемого крутящего момента |
| Усадочная пористость в центре ступицы | Видимые или внутренние пустоты возле отверстия подшипника | Недостаточная подача стояка; переход от толстого к тонкому | Оптимизированная конструкция стояка; направленное затвердевание |
Биение торца колеса |
Вибрация, тормозная пульсация, неравномерный износ шин | Искажение литья; плохой контроль исходной точки обработки | Снятие стресса после кастинга; управляемое приспособление для обработки |
| Термическое растрескивание возле фланца тормоза | Мелкие трещины возле монтажной поверхности тормоза | Проверка нагрева от нагрева при торможении; плохая пластичность | Ковкий чугун с достаточной прочностью; термоциклический анализ |
| Питтинговая коррозия | Поверхностная ржавчина, питтинг на необработанных поверхностях | Дорожная соль, без покрытия, неправильная поверхность отливки | Грунтовка с высоким содержанием цинка + порошковое покрытие; устойчивый к коррозии материал |
А #1 Скрытый убийца: Усадочная пористость в отверстии подшипника
Я видел сотни вышедших из строя концентраторов, вернувшихся с поля боя.. Самый распространенный внутренний дефект — усадочная пористость прямо в посадочном месте подшипника, невидимая на поверхности., но достаточно, чтобы вызвать раздражение подшипника, перегрев, и возможный захват.
Почти всегда это проблема конструкции стояка.: толстая секция подшипника затвердевает последней без надлежащей подачи.
Хорошие литейные заводы проверяют зону подшипника каждой ступицы рентгеновским или ультразвуковым методом.. Дешевых литейных заводов нет — и вы узнаете через полгода на обочине шоссе.
6. Прецизионная обработка готовых ступиц колес с ЧПУ
Литье определяет базовую форму ступицы колеса., но прецизионная обработка создает интерфейсы, которые определяют, как компонент подходит и функционирует в сборке со стороны колеса..
Подшипники, монтажные поверхности, отверстия для болтов, поверхности контакта уплотнение-контакт, и другие указанные функции могут потребовать жесткого контроля размеров и геометрии..
Эти требования должны быть определены техническим чертежом и соответствующим проектом сборки..
Обработка критически важных интерфейсов
Некоторые особенности заслуживают особого внимания во время обработки..
Отверстия и седла подшипников: Эти характеристики должны соответствовать указанному диаметру., округлая, цилиндричность, поверхностная отделка, и соответствовать требованиям.
Неправильные размеры могут повлиять на установку подшипника., рабочий зазор или преднатяг, в зависимости от расположения подшипников, и распределение нагрузки.
Монтажные поверхности колес: Монтажная поверхность устанавливает интерфейс между ступицей и колесом..
Плоскостность, перпендикулярность, Требования к биению должны быть определены в соответствии с конструкцией, поскольку отклонения могут повлиять на точность монтажа и поведение при вращении..
Отверстия под болты и круги под болты: Диаметр отверстия, позиция, интервал, и указанная геометрия посадочного места должна соответствовать системе крепления колес..
Ошибки позиционирования могут усложнить сборку или привести к неравномерности условий контакта..
Поверхности, контактирующие с уплотнением: Где на ступице установлено уплотнение, поверхностная отделка, геометрия, и точность размеров должны быть совместимы с указанной конструкцией уплотнения и условиями эксплуатации..
Контрольные привязки и припуски на обработку
Последовательная стратегия обработки начинается с выбора подходящих исходных данных и определения того, как деталь будет расположена и закреплена..
Если первоначальная настройка указывает на неподходящую поверхность, механическая обработка может воспроизвести размерные ошибки между отверстием, фланец, и другие важные функции.
Также важен достаточный и постоянный припуск на механическую обработку.: недостаточный запас может привести к тому, что части отливки останутся необработанными., в то время как чрезмерный запас увеличивает время цикла и износ инструмента.
Для сложных узлов, планирование процесса должно устанавливать последовательность обработки, метод крепления, и точки контроля перед началом производства.
Концентричность, Закончиться, и поверхностная отделка
Геометрическое соотношение между интерфейсом подшипника, ось вращения, и поверхность крепления колеса могут повлиять на работу готовой ступицы.
В зависимости от рисунка, проверка может включать в себя:
- Диаметр отверстия и геометрическая точность.
- Радиальное и осевое биение.
- Перпендикулярность монтажных граней заданной базовой оси.
- Положение болтовых отверстий и монтажная геометрия.
- Обработка поверхности поверхностей подшипников и уплотнений.
Эти измерения следует выполнять с использованием подходящих приспособлений., прецизионные инструменты, или координатно-измерительное оборудование по необходимости.
Важно не применять один универсальный допуск ко всем ступицам колес.. Правильные значения зависят от системы подшипников., конструкция со стороны колеса, размеры компонента, и применимые инженерные требования.
Как обработка влияет на общую стоимость производства
На стоимость механической обработки влияет постоянство размеров отливки., обрабатываемость материала, припуск на механическую обработку, сложность крепления, Жизнь инструмента, и требуемая частота проверок.
Хорошо спроектированная отливка может уменьшить ненужный съем материала и упростить настройки обработки..
Однако, минимизация объема обработки за счет надежной очистки поверхности может увеличить процент брака.
Цель состоит в том, чтобы установить стабильную взаимосвязь между точностью литья и возможностями механической обработки, чтобы можно было последовательно изготавливать критически важные детали..
7. Контроль качества и тестирование критически важных для безопасности компонентов концентратора
Критически важные для безопасности узлы требуют строгой программы качества.. Типичные тесты включают в себя:
| Тест | Цель | Стандартный / Метод |
| Химический анализ | Проверьте состав материала | Спектрометрия |
| Механическое тестирование | Растяжение, урожай, удлинение, твердость | ASTM E8, E10 |
| Оценка микроструктуры | Узелковость, матрица, размер графита | АСТМ А247 |
| Проверка размерных | Подшипники, фланец, отверстия для шпилек | CMM, датчики |
| Рентгенографический контроль | Внутренняя пористость, усадка | АСТМ Е94 / Е505 |
| Ультразвуковое тестирование | Внутренние дефекты в критических секциях | АСТМ А609 |
| Магнитопорошковый контроль | Поверхностные трещины | ASTM E709 |
| Динамическое испытание на усталость | Имитация дорожной нагрузки | SAE J1095 или спецификация OEM |
| Контрольное испытание под нагрузкой | Структурная целостность | Спецификация производителя оси |
| Проверка биения | Биение отверстия фланца и подшипника | Циферблатный индикатор / CMM |
| Давление / тест на утечку | Целостность сальника (где применимо) | - |
8. Применение нестандартных отливок ступиц колес
Отливки ступиц колес, изготовленные по индивидуальному заказу, используются в различных коммерческих автомобилях и промышленном транспорте..
Каждое приложение представляет разные условия загрузки., размерные ограничения, и экологические требования.
Тяжелые шоссейные грузовики
Ступицы грузовых автомобилей должны соответствовать указанной системе подшипников., крепление колеса, и конфигурацию осей, выдерживая повторяющиеся дорожные нагрузки, угловые силы, и условия эксплуатации, связанные с торможением.
Свойства материала, монтажная геометрия, усталостная производительность, и точность обработки являются ключевыми факторами.
Полуприцепы и грузовой транспорт
Ступицы прицепов работают при повторяющихся нагрузках во время перевозок на дальние расстояния..
Их характеристики зависят от конструкции оси., конфигурация колес, подшипниковый узел, Требования к нагрузке, и ожидаемая операционная среда.
Воздействие коррозии и удобство эксплуатации также могут влиять на требования к проектированию и отделке..
Строительная и внедорожная техника
Некоторые строительные и специализированные транспортные средства испытывают более высокие ударные нагрузки., неровная местность, пыль, и загрязнение.
Их концентраторы требуют оценки нагрузок для конкретного приложения., прочность материала, структурная геометрия, уплотнение интерфейсов, и условия обслуживания.
OEM-производство и замена послепродажного обслуживания
OEM-проекты могут потребовать контролируемых доработок., повторяемое производство, документированные требования к материалам, и плановая проверка.
Запасные компоненты создают дополнительные проблемы, если исходные чертежи или спецификации материалов неполны., проверка размеров и совместимость приложений особенно важны.
9. Индивидуальные решения для литья ступиц колес от LangHe Industry
LangHe Industry предлагает индивидуальные решения для литья ступиц колес для тяжелых грузовиков и полуприцепов., поддержка проектов, требующих материалов для конкретного применения, литье дизайнов, точная обработка, и качественная проверка.
Наши производственные возможности охватывают ключевые этапы производства., включая:
- Процессы кастинга: Литье в сырые пески и литье в оболочечные формы для подходящих конструкций ступиц колес из черных металлов..
Прецизионное гравитационное литье может быть рассмотрено для совместимых цветных металлов., в зависимости от требований к компонентам. - Выбор материала: Марки ковкого чугуна, такие как ASTM A536. 65-45-12, 80-55-06, и 100-70-03, а также отпущенный ковкий чугун (Ади) и другие указанные оценки, при условии возможности проектирования и изготовления.
- Моделирование кастинга: Анализ заполнения формы и затвердевания, помогающий оптимизировать конструкцию литников и стояков и снизить риск дефектов отливки..
- обработка с ЧПУ: Поворот, скучный, бурение, постукивание, и другие указанные операции механической обработки. Балансировка может быть организована там, где этого требуют конструкция компонента и условия эксплуатации..
- Контроль качества: Проверка размерных, проверка материала, и применимый неразрушающий контроль (Непрерывный) согласно согласованным характеристикам.
Требования к управлению качеством и автомобильной специфике должны быть подтверждены для каждого проекта.. - Отслеживание: Документация на материалы, идентификация партии продукции, и отчеты об инспекциях, как указано.
Мы работаем с OEM-производителями и другими промышленными заказчиками над разработкой отливок ступиц колес, соответствующих их указанным требованиям к нагрузке., рабочие циклы, размерные ограничения, и весовые цели.
Наша инженерная поддержка включает в себя проектирование для технологичности. (DFM) обзор, руководство по выбору материала, и оценка прототипа при необходимости.
Свяжитесь с LangHe Industry чтобы обсудить ваш индивидуальный проект отливки ступицы колеса.
Предоставление технического чертежа или образца, требования материала, ожидаемый объем производства, и критерии проверки помогут нам оценить соответствующий производственный маршрут.
10. Заключение
Изготовленные на заказ отливки ступиц колес являются одними из наиболее важных с точки зрения безопасности компонентов в системах тяжелых грузовиков и полуприцепов..
Снаружи они выглядят как простые круглые отливки., но каждая особенность — расточка подшипника, поверхность колеса, отверстия для шпилек, Монтажная поверхность тормоза — должна быть точно спроектирована и отлита в соответствии со строгими стандартами..
Разница между долговечным концентратором 700,000 км и тот, который выходит из строя на 200,000 км сводится к трем вещам: правильный материал, правильная термическая обработка, и правильный контроль процесса литья.
Ковкий чугун с правильной нормализацией обеспечивает прочность., демпфирование, и износостойкость, необходимые для эксплуатации в тяжелых условиях.
Технология направленной кристаллизации устраняет усадочную пористость в отверстии подшипника.. Строгий неразрушающий контроль и проверка размеров выявляют дефекты еще до того, как они попадут на дорогу..
Для операторов автопарка, производители прицепов, и производители осей, сообщение ясно: Ступицы колес не являются товаром, который стоит покупать только из-за цены..
Это компоненты безопасности.. Сотрудничайте с литейным заводом, который понимает виды отказов ступиц колес., контролирует каждый этап процесса, и поддерживает каждую отливку с полной отслеживаемостью. Вот как вы получаете ступицы, которые остаются на дороге., не на стороне этого.
Часто задаваемые вопросы
Какие материалы обычно используются для отливок ступиц колес тяжелых грузовиков??
Ковкий чугун является одним из кандидатов на роль литых ступиц колес, поскольку он может предложить полезную комбинацию прочности., пластичность, и гибкость кастинга. Литая сталь также может рассматриваться для конкретных конструкций..
Выбор подходящего материала зависит от геометрии ступицы., требуемые усталостные характеристики, нагрузки, операционная среда, и применимые характеристики.
Почему отливка ступицы колеса требует обработки на станке с ЧПУ?
Обработка на станке с ЧПУ позволяет получить точные посадочные места подшипников., монтажные поверхности, отверстия для болтов, и другие интерфейсы, необходимые для сборки.
Литье обеспечивает основную форму., в процессе механической обработки устанавливаются окончательные размеры и характеристики поверхности, указанные на чертеже..
Можно ли перепроектировать существующую ступицу колеса для индивидуального литья??
Да, существующий компонент может стать отправной точкой для размерного анализа и реконструкции конструкции..
Однако, реверс-инжиниринг также должен устанавливать требования к материалам, критические интерфейсы, допуски на обработку, и соответствующие критерии эффективности.
Одних только внешних размеров недостаточно, чтобы подтвердить, что сменная ступица подходит для критически важных с точки зрения безопасности работ..
Какая информация необходима для получения индивидуального предложения по литью ступицы колеса??
Предоставьте технический чертеж или образец, спецификация материала, Критические измерения, детали приложения, ожидаемое количество, требования к механической обработке, и качество документации.
Любой необходимый неразрушающий контроль, усталостные испытания, или другая проверка также должна быть указана на этапе предложения, чтобы можно было точно оценить маршрут производства и стоимость..