

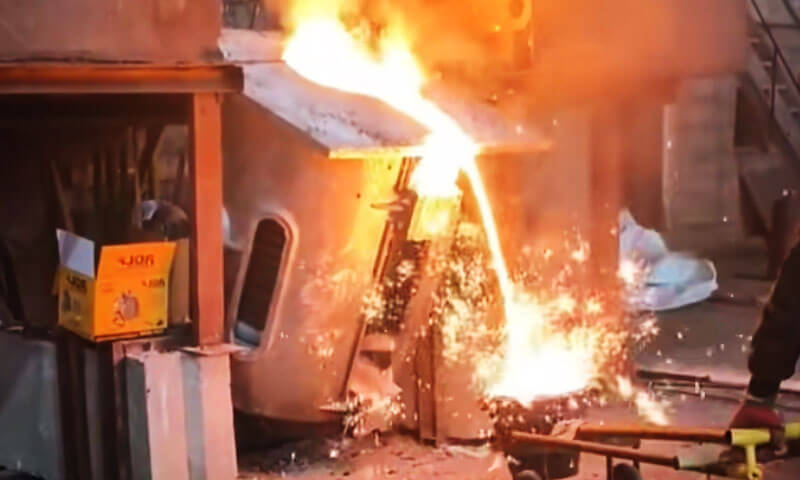
Электрические плавильные печи – особенно среднечастотные индукционные печи— дать литейным заводам превосходный контроль над температурой плавления, состав заряда, и гибкость производства. Но сама печь — это лишь одна часть кастинг система.
Проблема в подготовке заряда, химия расплава, контроль хода, футеровка печи, прививка, сфероидизация, или практика заливки может в конечном итоге проявиться как дефект отливки, проблема обработки, нестабильная микроструктура, или чрезмерные производственные затраты.
С точки зрения инженера-литейщика, на самом деле создается множество «дефектов литья» прежде чем металл достигнет формы.
Это особенно актуально при производстве Серый железо, пластичный железо, и другое черное литье в электроплавильных установках.
Следующее 15 вопросы охватывают наиболее распространенные проблемы, связанные с печами и плавкой, вместе с практическими корректирующими мерами.
1. Чрезмерные потери элемента при сжигании
В электропечной плавке, излишний потери от выгорания элемента — одна из тех проблем, которые на первый взгляд кажутся незначительными, но со временем обнаруживаются при химическом анализе., Микроструктура, и механические свойства отливки.
Такие элементы, как И, Мнжен, и Кр подвержены окислению при плавлении, и фактическое извлечение может значительно варьироваться в зависимости от состояния шихты и практики печи..
В некоторых литейных операциях, могут наблюдаться потери в несколько процентов, но точное значение - это процесс- и зависит от сплава и должен устанавливаться на основе фактических данных печи, а не рассматриваться как фиксированное правило.
Спустя годы вокруг индукционных печей, Я обнаружил, что чрезмерное выгорание обычно не происходит из-за одной серьезной ошибки..
Чаще, расплав просто тратит слишком много времени горячо и обнажено, в то время как практика шихты и шлака плохо контролируется.
Почему происходят чрезмерные ожоговые потери?
Обычно первый виновник длительное время плавления. Чем дольше металл остается при повышенной температуре, тем больше вероятность окисления и потери элементов.
Ситуация усугубляется, когда в печи образуются мостики или «висящая» шихта., потому что нижняя часть ванны перегревается в ожидании разрушения оставшейся шихты.
Состояние заряда также имеет значение. Влажный, ржавый, сильно окисленный, очень тонкий, или плохо подготовленный лом имеет гораздо большую открытую поверхность по сравнению с его массой и может увеличить окисление и образование шлака..
Негабаритные детали создают еще одну проблему.: они замедляют плавление и продлевают время работы печи до полного расплавления ванны..
Управление шлаком не менее важно. Правильно контролируемый слой шлака может уменьшить прямое воздействие расплавленного металла на атмосферу..
Если шлак накапливается чрезмерно, однако, он также может улавливать ценные металлы и легирующие элементы..
Дело не в том, чтобы просто иметь больше шлака, но для поддержания правильного состояния шлака на нужной стадии плавки.
Как уменьшить потери при выгорании элементов
Наиболее эффективным решением является контролировать весь цикл плавки, начиная с обвинения.
Загрузочные материалы должны быть чистыми., сухой, и разумного размера. Избегайте чрезмерного количества очень тонкого лома., сильно ржавый материал, или неуклюжие формы, которые могут застрять внутри печи..
Шихта должна плавиться постепенно и равномерно, а не образовывать взвешенный слой над перегретой ванной..
Второе правило плавить максимально эффективно. Как только материал расплавится, следует избегать ненужного выдерживания при высокой температуре.
Хорошая загрузка печи, стабильная электрическая работа, и своевременная подача оставшейся шихты помогают сократить цикл плавки..
Практика со шлаком также имеет значение. Шлак следует контролировать во время плавки, а не позволять ему бесконтрольно накапливаться..
Где это уместно, поддержание контролируемого шлакового покрова на более поздних стадиях плавки может помочь ограничить прямое воздействие металла..
Для обработки стружки или мелких отходов, которые необходимо перерабатывать, зарядка требует большего внимания из-за большого соотношения поверхности к объему.
Чистый, сухую стружку можно вводить постепенно после установления стабильной ванны расплава, а не сбрасывать одной большой партией..
Практический взгляд инженера-литейщика
Когда спектрометр показывает, что И, Мнжен, или извлечение Cr постоянно ниже ожидаемого, Я бы не стал сразу компенсировать это добавлением большего количества легирующих элементов..
Первый, посмотри на плавящуюся пластинку:
Состояние загрузки → Время плавления → Температура ванны → Время выдержки → Состояние шлака → Фактическое восстановление элемента
Как только литейный завод узнает свой реальный коэффициент восстановления, расчеты заряда становятся намного надежнее.
Важным моментом является то, что чрезмерные потери при горении обычно являются проблемой управления процессом, а не проблемой регулирования химического состава..
Уменьшите ненужное воздействие высоких температур, улучшить подготовку заряда, предотвратить перемычку, и поддерживать контролируемую защиту от шлака.
Результатом является не только более стабильная химия, но также более последовательная структура отливки и механические характеристики..
2. Избыток кислорода в расплавленном чугуне
При плавке в индукционных печах, избыток кислорода обычно не так очевиден, как проблема с температурой или химические отклонения..
Однако, когда активность кислорода становится слишком высокой, это может повлиять на образование шлака, расплавить чистоту, зародышеобразование графита, и консистенция конечной микроструктуры.
С точки зрения литейщика, Первое, что следует помнить, это то, что в индукционной печи нет такой сильно окислительной атмосферы, как в некоторых других плавильных системах..
Поэтому, когда появляются проблемы с кислородом, Обычно я сначала смотрю как обрабатывали плавление, особенно на поздней стадии плавления.
Почему кислорода становится слишком много??
Одной из распространенных причин является чрезмерное электромагнитное перемешивание или слишком агрессивная регулировка частоты на поздних стадиях плавки..
Сильное движение ванны увеличивает контакт расплавленного металла с атмосферой., давая кислороду больше возможностей проникнуть в расплав.
Другая распространенная причина – влажные или плохо приготовленные добавки..
Влага, ржавчина, и поверхностные оксиды на добавленных позже материалах могут увеличить образование оксидов и создать дополнительные проблемы, связанные с газом..
Длительные периоды перегрева или выдерживания при высокой температуре также могут ухудшить ситуацию..
Чем дольше расплав остается открытым в этих условиях, тем больше вероятность окисления и образования шлака.
Важным моментом является то, что контроль кислорода – это не просто измерение одного показателя.. Температура, время выдержки, волнение, состояние зарядки, и шлаковая практика все взаимодействуют.
Как контролировать избыток кислорода
На поздней стадии плавления, избегайте ненужного перемешивания после достижения требуемого химического состава и температуры.
Не заставляйте ванну двигаться только потому, что печь способна на это..
Все дополнения, инструменты, и шихтовые материалы, вступающие в контакт с расплавом, должны быть чистый и сухой.
Это особенно важно для поздних корректировок химического состава., потому что времени на устранение дополнительных загрязнений перед заливкой остается мало..
Выдержку при высоких температурах также следует свести к минимуму.. Довести расплав до необходимой температуры, завершить необходимую химическую корректировку и обработку, и переходите к обливанию, а не к поддержанию излишне горячей ванны..
Для критического производства, прямой анализ кислород и другие растворенные газы может быть более полезным, чем полагаться только на визуальное наблюдение за расплавом.
Практический взгляд инженера-литейщика
Когда появляются проблемы с литьем, связанные с кислородом, Я бы не стал сразу винить саму печь.
Я бы сначала рассмотрел практика плавки на поздней стадии:
Перемешивание → Добавки → Температура → Время выдержки → Состояние шлака
Во многих случаях, избыток кислорода не вызван принципом плавления индукционной печи, а по тому, что происходит после того, как металл уже расплавлен.
3. Содержание углерода ниже ожидаемого
Другая распространенная проблема при плавке в электропечах заключается в том, что конечная содержание углерода оказывается ниже, чем предсказывает расчет заряда.
Это особенно проблематично для серого и ковкого чугуна, поскольку углерод — это не просто число сплавов в отчете об анализе..
Это напрямую влияет на углеродный эквивалент, Графитовая формация, поведение затвердевания, характеристики кормления, и окончательная микроструктура.
Распространенной ошибкой является правильный расчет загрузки на бумаге и предположение, что рассчитанное содержание углерода автоматически появится в конечной плавке.. В реальном производстве, печь всегда имеет свой собственный режим восстановления углерода.
Почему выбросы углерода падают ниже целевого показателя?
Одна из причин чрезмерная температура и длительное выдерживание. При определенных условиях печи, углерод может потребляться в результате окисления и высокотемпературных реакций..
Химический состав шлака и атмосферы печи также имеет значение.. Когда расплав слишком долго удерживается слишком горячим, эффективное восстановление углерода может снизиться.
Другая практическая причина заключается в простом использовании теоретического значения восстановления углерода, которое не соответствует фактическому значению печи..
В каждом магазине есть различия в конструкции печей., шихтовые материалы, эксплуатационная практика, и время плавления.
Таким образом, коэффициент восстановления, взятый из справочника, может сильно отличаться от значения, наблюдаемого в цехе..
Как предотвратить низкий уровень выбросов углерода
Первым шагом является создание литейного производства. фактическая скорость восстановления углерода из производственных данных.
Запишите рассчитанный заряд углерода, окончательный результат спектрометра, время плавления, история температуры, и состав шихты в серии плавок.
После того, как будет собрано достаточно данных, реальное поведение восстановления становится намного яснее.
Затем расчеты заряда должны быть скорректированы с использованием этого заводского коэффициента извлечения, а не полностью полагаться на теоретические значения..
Избегайте ненужного перегрева и длительного выдерживания при высокой температуре..
Целью является эффективное достижение требуемого состояния расплава и переход к обработке и заливке без дополнительных затрат времени на температуру..
Для корректировок химии, Добавление углерода также следует вводить контролируемым методом, который способствует надежному растворению и минимизирует потери от окисления..
Практический взгляд инженера-литейщика
Когда конечный уровень углерода неоднократно оказывается ниже целевого значения, Обычно я сначала проверяю четыре вещи:
Расчет загрузки → Фактическое восстановление углерода → Температура плавления/выдержки → Практика добавления углерода
Как только будет понятен фактический возврат печи, проблему становится гораздо легче контролировать.
Стабильный углерод – одна из основ производства стабильного серого и ковкого чугуна., и по моему опыту, хорошие записи печи гораздо более надежны, чем постоянная корректировка плавки путем догадок..
4. Азотные точечные отверстия и трещиноподобные газовые дефекты
Дефекты, связанные с газом, которые становятся видимыми только после механической обработки, особенно неприятны..
Кастинг может выглядеть добротно снаружи, но однажды скучно, уплотнительная поверхность, или другая секция обработана, маленький точечные отверстия или трещиноподобные полости внезапно появиться.
На чугунолитейных заводах, излишний азот может способствовать возникновению этого типа дефектов в чувствительных условиях процесса. Однако, азот редко является единственным фактором.
Растопить чистоту, оксидные включения, шихтовые материалы, водород, условия заливки, и зародышеобразование графита влияют на конечный результат..
Почему это происходит?
Проблема обычно начинается с зарядки. Некоторые легированные стали и некоторые отходы могут содержать относительно высокие уровни азота..
Если эти материалы бесконтрольно подмешать в обычную шихту железа, содержание азота в расплаве может постепенно увеличиваться.
Карбюризаторы также заслуживают внимания.. Два продукта, которые на листе закупки выглядят как «увеличитель выбросов углерода», могут иметь очень разное содержание азота..
Эта разница может не иметь значения на бумаге, но это может иметь большое значение для чувствительной марки железа..
Еще один момент, который я хотел бы подчеркнуть исходя из опыта, заключается в том, что низкий уровень азота не является автоматически целью для каждого чугуна.
Азот может влиять на зарождение графита и развитие матрицы., поэтому правильное значение зависит от марки и требуемой микроструктуры. Целью является контролируемый уровень азота., не просто минимально возможное число.
Как это предотвратить
Начните с контроля заряда. Избегайте неконтролируемого лома с высоким содержанием азота и проверяйте состав науглероживателей при производстве продуктов, чувствительных к азоту..
Если на отливке видны необъяснимые точечные отверстия, прямой анализ кислорода/азота гораздо полезнее, чем продолжать слепо менять инокулянт..
Литейному предприятию следует сравнить уровень азота в хорошей плавке и в плохой плавке, а затем проследить разницу до загрузки и процесса..
Азотсвязывающие добавки, такие как Ti или Zr, могут использоваться в отдельных процессах., но их не следует рассматривать как универсальное лекарство, поскольку они также могут изменять включения и микроструктуру..
Практический взгляд инженера-литейщика
При внезапном появлении трещинообразных газовых дефектов, я обычно проверяю:
Загрузка → Науглероживатель → Полное размыкание → Чистота расплава → Практика разливки
Найдите источник, прежде чем пытаться «исправить» симптом.
5. Плохая реакция на прививку серого чугуна
Индукционная плавка эффективна и чиста, но одним побочным эффектом является то, что конечная плавка может иметь относительно низкий потенциал серы и кислорода по сравнению с некоторыми традиционными способами плавки..
В этих условиях, серый железо может плохо реагировать на прививку, даже когда оператор увеличивает дозу модификатора.
Вы можете увидеть более сильное переохлаждение, менее благоприятная морфология чешуйчатого графита, большая склонность к карбидам в тонких сечениях, или просто конструкция отливки менее стабильна, чем ожидалось.
Почему прививка становится неэффективной?
Прививка не работает независимо от базового железа. Его эффективность зависит от химического состава и металлургического состояния расплава., а также тип, количество, и время внесения инокулянта.
Очень низкий уровень серы может быть частью проблемы в некоторых процессах производства серого чугуна..
Разные литейные заводы используют разные целевые диапазоны., но для многих практических операций по производству серого чугуна уровень серы намеренно контролируется, а не снижается до чрезвычайно низкого значения..
Другая проблема заключается в том, затухание прививки. Модификатор, добавленный слишком рано, может потерять большую часть своего эффекта до того, как металл достигнет формы..
Как улучшить ответ
Сначала стабилизируйте базовое железо. Не пытайтесь решить проблему нестабильного расплава, просто увеличивая количество модификатора..
Затем выберите инокулянт в соответствии с маркой и обработкой и добавьте его. настолько близко к заливке, насколько это практично.
Обычные модификаторы на основе FeSi могут содержать контролируемые добавки, такие как Ca., Бакалавра, Старший, или редкоземельные элементы для содействия эффективному зародышеобразованию графита.
Если магазин неоднократно сталкивается с плохой реакцией, сравнить серу, активность кислорода, переохлаждение, добавление прививки, и время затухания между хорошими и плохими заплывами.
Обычно это говорит вам больше, чем просто наблюдение за потреблением инокулянта..
Практический взгляд инженера-литейщика
Когда мне говорит оператор, «Мы добавили больше инокулянта, но это все равно не сработало», мой первый вопрос:
Каково было состояние основного железа перед инокуляцией??
Прививка – завершающая операция.. Он не может компенсировать нестабильное качество расплава..
6. Нестабильная нодулярность в ковком чугуне
В производстве ковкого чугуна, флуктуации узловатости являются классическим признаком того, что основное железо и процесс обработки недостаточно стабильны..
Одно нагревание может произвести чистую, хорошо сформированные графитовые конкреции, в то время как следующий показывает меньшую узловатость, более неправильный графит, или совершенно другое количество графита, даже если оператор следовал тому же рецепту обработки.
Почему меняется узловатость?
Первое, что я проверяю, это начальное содержание серы.
Магний расходуется при сфероидизации, Требуемое количество сильно зависит от содержания серы и кислорода в необработанном железе..
Если уровень серы меняется от нагрева к нагреванию, добавление фиксированного магния не приведет к фиксированному уровню остаточного магния..
Температура обработки, восстановление магния, интенсивность реакции, прививка, и время между обработкой и заливкой тоже влияет на результат.
Разделение зарядов является еще одной практической проблемой.. Серое железо возвращается, возврат из ковкого чугуна, Сплава Сталь, и другой лом не следует смешивать без учета их влияния на химический состав..
Как стабилизировать узловатость
Ключевым моментом является контроль всей цепочки лечения.:
Химический состав основного железа → Сера → Температура обработки → Извлечение магния → Модификация → Время заливки
Для многих марок ковкого чугуна, остаточный Mg может колебаться в пределах 0.03–0,06 мас.%, но это только общая ссылка.
Правильная цель должна быть установлена для конкретного класса., толщина участка, метод лечения, и спецификация клиента.
Металлографический контроль также должен выходить за рамки простого «процента узелковости»..
Количество узелков, распределение по размерам, морфология графита, матричная структура, и содержание карбидов дают гораздо лучшее представление о том, действительно ли процесс стабилен..
Практический взгляд инженера-литейщика
Если узелковость продолжает перемещаться, не меняйте сразу добавку магния.
Сначала стабилизируйте базовое железо. Последовательная обработка, применяемая к неоднородному металлу, все равно приведет к получению неоднородных отливок..
7. Низкое количество графитовых конкреций и неравномерный размер конкреций
Отливка из ковкого чугуна может иметь приемлемую шаровидность графита и при этом иметь неудовлетворительную вязкость. количество узелков или распределение по размерам.
Это различие имеет значение. Шаровидность говорит нам о том, насколько круглый и хорошо сформирован графит.; Количество конкреций говорит нам, сколько частиц графита образовалось во время затвердевания.. Оба влияют на поведение при затвердевании и конечную структуру матрицы..
Распространенные причины
Когда остаточного магния достаточно, но количество узелков низкое, Я бы сначала заподозрил плохая или исчезающая прививка.
Инокуляция создает дополнительные центры зародышеобразования графита.. Если инокулянт добавлен слишком рано, плохо растворяется, или не соответствует состоянию утюга, эффект может исчезнуть до того, как металл достигнет формы.
Условия охлаждения также имеют значение. Толстое сечение затвердевает медленнее, чем тонкое., таким образом, одно и то же лечение может привести к образованию разных популяций узелков в разных частях одной и той же повязки..
Как улучшить количество узелков
Используйте стабильную практику прививки и обращайте пристальное внимание на время..
Для обработанного проволокой ковкого чугуна, инокуляцию обычно проводят сразу после процедуры сфероидизации или только с небольшой контролируемой задержкой., в зависимости от процесса.
Для некоторых применений из ковкого чугуна, количество узелков 100–200 узелков/мм² или выше можно встретить, но универсального «правильного» значения не существует.
Цель зависит от состава сплава, толщина участка, скорость охлаждения, и применимая спецификация.
Важно то, последовательность, не гоняюсь ни за одним номером.
Практический взгляд инженера-литейщика
Если графит круглый, но слишком крупный и редкий, первый вопрос не должен звучать так: «Нужно ли нам больше магния?»?”
Обычно полезнее спросить:
Правильно ли было привито утюг?, и была ли эта прививка все еще эффективна, когда металл попал в форму??
Хорошее производство ковкого чугуна зависит от контроля обоих сфероидизация и нуклеация. Одного без другого недостаточно.
8. Плохая обрабатываемость после литья
Когда клиент говорит, «Отливку сложно обрабатывать,” Я не виню автоматически процесс ЧПУ..
Во многих случаях, настоящая проблема возникла уже на стадиях плавления и затвердевания.
Чугун можно обрабатывать по-разному, даже если две плавки имеют одинаковые значения твердости..
Фактическое поведение резания сильно зависит от структуры матрицы., морфология графита, карбиды, фосфиды, включения, и местный холод.
Типичные причины включают свободный цементит., твердые фосфидные или карбидные фазы, чрезмерный перлит в марке, которая должна быть более ферритной, аномальные структуры в горячих точках, или нерастворенные частицы ферросплава.
Почему это происходит?
Участок, который быстро охлаждается, может развиться. охлажденное железо или участки, богатые карбидами, в то время как горячая точка может иметь матрицу, отличную от окружающего металла.
В ковком чугуне, чрезмерный перлит или карбиды также могут увеличить износ инструмента и силы резания..
Вот почему простой проверки твердости по Бринеллю не всегда достаточно..
Две отливки одинаковой твердости могут иметь заметно разную обрабатываемость, поскольку микроструктура и распределение твердой фазы разные.
Как улучшить обрабатываемость
Решение начинается с верхнего уровня:
Химический состав шихты → Углеродный эквивалент → Модификация → Скорость затвердевания → Термическая обработка → Конечная микроструктура
Сначала контролируйте химию, затем изучите структуру графита и матрицы.
Если проблема обработки возникает только в тонких секциях или вблизи горячих точек, конструкция пресс-формы и условия охлаждения могут потребовать внимания, а не очередного изменения параметров резки на станке с ЧПУ..
Где необходимо, металлографическое исследование может быстро определить, является ли настоящая проблема цементитом., карбиды, чрезмерный перлит, графитовая аномалия, или другая микроструктурная проблема.
Практический взгляд инженера-литейщика
Когда обработка внезапно становится затруднительной, Я всегда спрашиваю:
«Изменилась ли конструкция металла?”
Если износ инструмента увеличился одновременно с изменением твердости или микроструктуры отливки, Механический цех, возможно, видит только последний признак проблемы в литейном производстве..
9. Спектрометр показывает слишком высокий уровень остаточного магния
Иногда спектрометр сообщает об относительно высоком остаточный магний ценить, однако отливка не демонстрирует ожидаемого холода или аномальной микроструктуры..
Это ситуация, когда я бы проверил измерение, прежде чем менять процесс лечения..
Для некоторых марок ковкого чугуна, остаточный Mg около 0.03–0,06 мас.% может быть разумным, но правильная цель зависит от оценки, уровень серы, метод лечения, размер секции, и спецификация.
Почему результат может ввести в заблуждение?
Несколько факторов могут повлиять на показания спектрометра.:
- Калибровка прибора или дрейф
- Неправильные эталонные стандарты
- Плохая подготовка проб
- Неравномерное измельчение
- Загрязнение поверхности
- Нерепрезентативная выборка
Магний также чувствителен к аналитическому методу., поэтому практика подготовки проб и проведения испытаний оператором имеет большее значение, чем думают многие люди..
Как проверить результат
Первым шагом является проверка прибора с помощью сертифицированного эталонного стандарта..
Подготовка проб должна следовать контролируемой процедуре., включая правильное измельчение и чистку, репрезентативная поверхность.
Если результат остается сомнительным, сравните его с независимым аналитическим методом, таким как мокрый химический анализ где это уместно.
Практический взгляд инженера-литейщика
Когда отчет по химическому составу и структура отливки расходятся, не меняйте сразу рецепт печи.
Сначала докажите, что измерение верное.
Я видел, как магазины гоняются за магнием, углерод, и корректировки кремния в течение всей смены, когда настоящей проблемой был плохой образец или неправильно откалиброванный спектрометр..
10. Низкая ударная вязкость ковкого чугуна
Отливка из ковкого чугуна может соответствовать требованиям к прочности на растяжение, но при этом не пройти испытание на удар..
Это особенно важно для марок, в которых помимо прочности указываются ударная вязкость и пластичность..
Ударные характеристики зависят от химического состава., морфология графита, матричная структура, содержание карбида, включения, и качество литья.
Почему падает ударная вязкость?
Высокий уровень фосфор и марганец может отрицательно сказаться на пластичности и ударных характеристиках ферритного ковкого чугуна., при чрезмерном перлите, карбиды, плохая узловатость, или неблагоприятная морфология графита также может снизить ударную вязкость..
Для такой марки, как QT350-22L или QT400-18L., цель состоит не в том, чтобы просто максимизировать силу.
Химический состав и обработка должны быть сбалансированы для получения необходимой ферритной матрицы и пластичности..
Как это улучшить
Начните с чистых и контролируемых шихтовых материалов. Избегайте ненужного загрязнения сплава и поддерживайте содержание фосфора и марганца в указанном диапазоне..
Затем проконтролируйте всю последовательность обработки расплавом.:
Базовое железо → Сфероидизация → Модификация → Затвердевание → Контроль матрицы
Для критических оценок, металлографическое исследование должно использоваться наряду с испытаниями на растяжение и удар..
Если значения воздействия внезапно упадут, сравнивайте неудачные заезды с принятыми, а не смотрите только на итоговое количество ударов.
Практический взгляд инженера-литейщика
Когда ударная вязкость низкая, не просто добавляйте сплав для увеличения прочности.
Отливка может стать прочнее, но при этом стать более хрупкой..
Я всегда сначала смотрю на матрицу — феррит, жемчужный, карбиды, и морфологию графита, а затем вернитесь к химическому составу и процессу обработки..
Правильный вопрос не в том: «Как нам усложнить задачу?»?а «Какую микроструктуру мы на самом деле произвели?”
11. Необъяснимые проблемы с кастингом
Каждое литейное производство рано или поздно сталкивается с самым неприятным предложением в цехе.:
«Ничего не изменилось, но кастинг другой».
Когда очевидные параметры кажутся неизменными, но пористость, графитовая структура, твердость, механизм, или механические свойства внезапно изменяются, продолжение догадок обычно отнимает время.
Первый шаг – сравнить хорошая жара и плохая жара используя фактические измерения.
Полезные методы диагностики
В зависимости от дефекта, полезные инструменты включают в себя:
- Оптическая эмиссионная спектроскопия для основных и микроэлементов
- Анализ кислорода/азота для растворенных газов и проблем с чистотой
- Металлография для оценки графита и матрицы
- СЭМ/ЭЦП для включений и аномальных фаз
- Рентген или КТ на внутреннюю пористость и дефекты
- Термический анализ для поведения при затвердевании
- Ультразвуковое тестирование для подходящих внутренних разрывов
Ключевым моментом является выбор теста в соответствии с предполагаемым механизмом.. Нет смысла проводить каждый доступный анализ без четкого диагностического вопроса..
Практический взгляд инженера-литейщика
Когда причина неясна, Я не верю в возможность изменить три вещи одновременно.
Изменение одной контролируемой переменной, сравните его с заведомо хорошим теплом, и вести производственный учет.
Хороший кастинг против. плохой кастинг зачастую это самый быстрый путь к ответу.
Если литейный завод не может выполнить необходимый анализ самостоятельно, отправка образцов в квалифицированную лабораторию обычно обходится дешевле, чем списание еще одной недели производства.
12. Длительное время плавления и чрезмерное потребление электроэнергии
Длительные циклы плавления — это больше, чем просто энергетическая проблема.
Чем дольше металл остается в печи, тем больше возможностей для окисления, потеря сплава, образование шлака, упорная атака, и ненужное повышение температуры.
С точки зрения производства, медленная печь также снижает доступную плавильную мощность и увеличивает стоимость тонны приемлемого металла..
Почему плавление занимает слишком много времени?
Причины могут быть на удивление простыми:
- Плохо подготовленная или слишком большая загрузка
- Перемычка заряда
- Низкая плотность заряда
- Неэффективная электрическая передача
- Плохое состояние печи
- Ненужная выдержка при высокой температуре
- Проблемы с системой охлаждения или электрической системой
- Изношенный огнеупор или неэффективная эксплуатационная практика
Удельное энергопотребление значительно варьируется в зависимости от конструкции печи и условий установки., поэтому к опубликованным значениям следует относиться осторожно.
Такая фигура, как 570 кВтч/т или 800 кВтч/т не является универсальным эталоном. Полезное число — это фактическое количество кВтч на тонну приемлемого расплавленного металла, произведенного на этом конкретном заводе..
Как снизить потребление энергии
Начните с сокращения полного цикла плавки, а не просто с увеличения мощности печи..
Загрузочный материал должен быть сухим, чистый, подходящего размера, и упаковано качественно. Необходимо предотвратить перекрытие, и ненужное выдерживание при высокой температуре должно быть исключено.
Электрическую систему также необходимо проверить как полную цепочку.:
Входящее питание → Преобразователь → Конденсаторы → Кабели/шины → Индукционная катушка → Печь → Расплавленный металл
Энергия может теряться в нескольких точках.
Состояние печи тоже имеет значение.. Испорченная подкладка, неэффективная система охлаждения, или электрическая неисправность может незаметно увеличить потребление энергии при каждом нагреве..
Практический взгляд инженера-литейщика
Когда кто-то говорит мне, «Печь работает на полную мощность, так что это должно быть эффективно,” Я не убежден.
Я хочу увидеть три числа:
Время плавления + кВтч/т + тонн приемлемого металла
Печь, которая плавится быстро, но производит нестабильный металл, неэффективна.. Печь, которая потребляет меньше электроэнергии, но работает слишком долго, может иметь ту же проблему с другой стороны..
Настоящая цель — стабильная химия, предсказуемое время плавления, и самый низкий практический расход энергии на тонну хорошего литья.
13. Частые электрические и механические неисправности печи
Электроплавильная печь – центр производственного процесса литейного завода., поэтому даже, казалось бы, незначительная электрическая или механическая неисправность может быстро остановить работу всей линии..
На практике, многие повторные отказы печи вызваны не самим корпусом печи, но силовой электроникой, Системы охлаждения, Гидравлические компоненты, датчики, связи, и компоненты управления.
Типичные проблемные места включают преобразователь и платы управления., конденсаторы, контуры водяного охлаждения, соединения катушки, гидравлические системы, мониторинг температуры, защита от утечек, и изоляция.
Почему это происходит?
Плохое качество компонентов является одной из причин., но обслуживание не менее важно.
Ослабленные электрические соединения, нестабильный поток охлаждающей воды, чрезмерная температура воды, конденсация, или неисправный датчик может постепенно перерасти в гораздо более серьезную неисправность.
Охлаждение особенно важно для индукционных печей.. Змеевик и связанные с ним электрические компоненты зависят от стабильной циркуляции воды..
Небольшая проблема с охлаждающей водой может стать серьезной проблемой безопасности, если ее игнорировать..
Как это предотвратить
При покупке или обслуживании электрической печи, обратите внимание не только на плавильную способность, но и на качество и отслеживаемость ключевых компонентов.
Программа технического обслуживания должна включать регулярные проверки:
- Расход и температура охлаждающей воды
- Электрические соединения
- Гидравлическое давление
- Состояние катушки
- Защита от утечек
- Изоляция
- Системы сигнализации и блокировки
Поставщик также должен предоставить четкую информацию о важнейших запасных частях и цикле их замены..
Практический взгляд инженера-литейщика
Когда у печи каждые несколько дней начинаются «небольшие проблемы», Я никогда не считаю их маленькими.
Плохое подключение воды, слабый конденсатор, или неисправный датчик может в конечном итоге привести к остановке производства или к проблеме безопасности..
Хорошая печь – это не та, которая работает, когда все новое..
Именно он остается стабильным после тысяч производственных циклов, поскольку его компоненты, обслуживание, сигналы тревоги, и система запасных частей были правильно спланированы с самого начала.
14. Короткий срок службы футеровки печи
Футеровка печи – один из важнейших компонентов индукционной печи..
Он отделяет расплавленный металл от конструкции печи., поэтому качество футеровки напрямую влияет на срок службы, расплавить чистоту, стабильность производства, и безопасность оператора.
Для плавки железа, футеровка на основе кислого кремнезема широко используется в соответствующих индукционных печах..
Однако, Срок службы футеровки зависит не только от номинального огнеупорного материала..
Почему подкладка изнашивается слишком быстро?
Общие причины включают в себя:
- Плохое качество огнеупора.
- Неправильное распределение частиц по размерам
- Неправильный монтаж или уплотнение.
- Недостаточное спекание
- Чрезмерная рабочая температура
- Агрессивный шлак
- Механическое воздействие во время зарядки
- Неправильная практика первой течки
Даже хороший огнеупорный материал может иметь короткий срок службы, если процесс установки и спекания некачественный..
Сырье должно иметь подходящее содержание кремнезема и контролируемый уровень примесей..
Для кремнеземных огнеупоров, высокое содержание SiO₂ — часто выше 98% для подходящего сырья— может быть важно, но точная спецификация огнеупора должна соответствовать конструкции печи и техническим требованиям поставщика..
Как продлить срок службы футеровки
Самый важный шаг – подобрать огнеупорную систему в соответствии с мощностью печи., сплав, рабочая температура, состояние шлака, и производственный цикл.
Установка должна соответствовать процедуре, указанной поставщиком огнеупоров., включая правильный таран, сушка, выклятый, и спекание при первом нагреве.
Особого внимания заслуживает первый заплыв.. Контролируемое повышение температуры и правильный процесс спекания создают рабочий слой, который защищает футеровку во время последующего производства..
Во время службы, футеровку следует проверять регулярно, а не дожидаться очевидного выхода из строя.
Изменение мощности печи, глубина ванны, или профиль накладки может обеспечить ранние признаки локализованного износа.
Практический взгляд инженера-литейщика
Я видел, как литейные предприятия экономили немного денег на огнеупорах, а затем теряли гораздо больше из-за сокращения срока службы футеровки., потери производства, и ненужный ремонт.
Самая дешевая футеровка редко оказывается самой дешевой в эксплуатации..
Выбирайте огнеупор в соответствии с фактической печью и плавимым металлом., установите его правильно, и отнеситесь к первой течке серьезно.
Хорошая футеровка защищает не только печь, но также плавка и люди, ею управляющие.
15. Огнеупорная эрозия «Слоновья нога»
Так называемый «слоновья нога» представляет собой характерную форму локализованной огнеупорной эрозии вблизи нижней части футеровки индукционной печи..
Внутренний профиль становится локально утопленным или увеличенным., придание изношенному участку характерной формы.
Это больше, чем визуальный дефект. Сильная локализованная эрозия может уменьшить эффективный объем печи., влияют на чистоту расплава, ускорить разрушение огнеупорного материала, и в конечном итоге создать серьезную угрозу безопасности.
Почему это развивается?
Одной из частых причин является нестабильная зарядка и мостовое соединение.
Если слишком крупные куски шихты образуют перемычку над ванной расплава., нижняя часть печи может подвергнуться сильному термическому и механическому воздействию..
Когда мост в конце концов рухнет, тяжелый материал может повредить нижнюю подкладку.
Чрезмерная локальная температура и химическое воздействие могут ускорить эрозию..
Футеровка, которая уже ослаблена в результате плохого спекания или неправильного выбора огнеупора, становится еще более уязвимой..
Как это предотвратить
Загрузочный материал должен быть соответствующего размера и загружен таким образом, чтобы избежать нестабильного образования мостиков.. Большой, тяжелые изделия нельзя бросать прямо на дно печи.
Оператору также следует избегать ненужного перегрева и следить за профилем футеровки во время плановых проверок..
Как только наблюдается локализованная эрозия, ремонт следует рассматривать до того, как поврежденный участок превратится в серьезную проблему безопасности..
Практический взгляд инженера-литейщика
Когда я вижу профиль слоновой ноги, Я не просто спрашиваю, «Сколько подклада потеряно?”
Я хочу знать почему это произошло там.
Был ли заряд мостом? Была ли печь перегрета? Была ли подкладка неправильно спечена? Был ли огнеупор непригоден для процесса??
Если ремонтировать только изношенный участок, не устраняя причину, та же проблема вернется.
В литейном деле, износ футеровки часто является свидетельством того, как эксплуатировалась печь..
Прочтите внимательно эту запись, и зачастую вы можете предотвратить следующий сбой до того, как он произойдет..
16. Заключение
Проблемы литья в электропечи редко решаются изменением одного параметра изолированно..
Стабильный процесс литья требует контроля всей цепочки:
Шихтовые материалы → Эксплуатация печи → Химический состав расплава → Температура → Контроль шлака и газа → Обработка/модификация → Разливка → Затвердевание → Проверка
Самый важный практический урок состоит в том, что качество расплава создается перед заливкой.
По этой причине, современный литейный завод не должен полагаться только на опыт оператора.
Спектрометрический анализ, измерение кислорода/азота, Металлография, термический анализ, Непрерывный, энергетический мониторинг, и проверка огнеупоров превращают управление печью из поиска и устранения неисправностей, основанного на опыте, в измеримый технологический процесс..
Целью является не просто производство расплавленного чугуна..
Цель – производить чистую, химически стабильный, термически контролируемый металл, который затвердевает до заданной микроструктуры и позволяет стабильно получать отливки, соответствующие размерам, механический, обработка, и требования к обслуживанию.

