

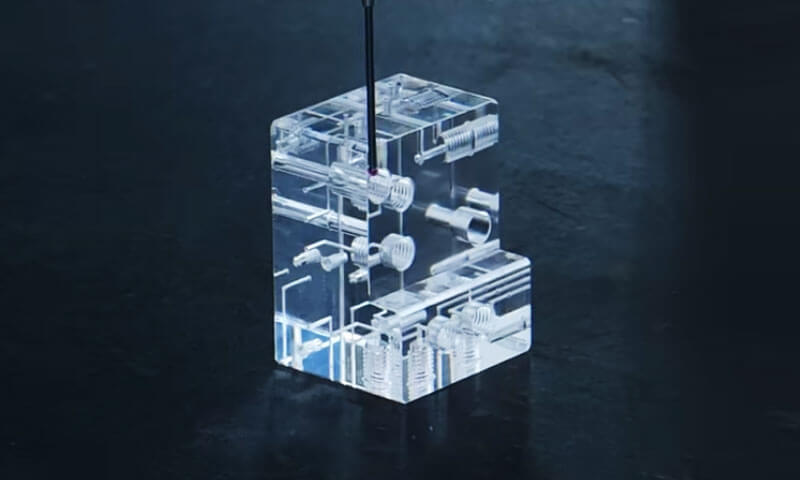
Акрил, или полиметилметакрилат (ПММА), является одним из самых универсальных инженерных пластиков в современном производстве..
Это прозрачно, долговечный, и стабильность размеров — три свойства, которые редко сосуществуют в одном материале..
От корпусов медицинских приборов и лабораторного оборудования до автомобильных линз, дисплеи в точках продаж, и прецизионные жидкостные компоненты, акриловые детали выполняют функции стекла, поликарбонат, и другие полимеры не могут сочетаться сами по себе..
Но акрил – это не единый материал.. Он существует в литых и экструдированных формах с существенно разными свойствами., и он может быть сформирован с помощью обработки на станке с ЧПУ., Инъекционное формование, лазерная резка, Термоформование, и склеивание.
Выбор правильной формы материала и правильного производственного процесса — вот разница между деталью, которая работает безупречно, и деталью, которая трескается., безумие, или не проходит проверку размеров.
В этой статье рассматриваются прецизионные акриловые детали, изготовленные по индивидуальному заказу, с точки зрения специализированного производителя..
1. Что такое акрил (ПММА)?
Полиметилметакрилат (ПММА) является прозрачным, аморфный термопластичный полимер, получаемый полимеризацией метилметакрилата (ММА) мономер.
Впервые он был коммерциализирован в 1930с и с тех пор стал одним из наиболее широко используемых прозрачных пластиков в мире..
ПММА широко известен просто как «акрил», но материал также продается под известными торговыми марками, такими как оргстекло, Перспекс, Люцит, Акрилит, и Альтуглас.
Эти торговые названия относятся к коммерческой продукции или брендам на основе акриловых материалов.; основной полимер - ПММА.
Привлекательность ПММА заключается в сочетании высокой оптической прозрачности., низкая плотность, хорошая твердость поверхности, Ультрафиологическое сопротивление, устойчивость к атмосферным воздействиям, и простота изготовления.
Высококачественный прозрачный ПММА может обеспечить пропускание видимого света примерно 90–92%, придавая ему стеклянный вид, при этом веся примерно вдвое меньше обычного стекла по объему..
2. Каковы различные типы акрила (ПММА)?
Для прецизионных акриловых деталей, Запасы ПММА обычно делятся на литой ПММА и экструдированный ПММА в зависимости от того, как изготовлен материал.
Хотя оба основаны на одном и том же полимере., история их обработки может привести к различиям в молекулярной массе, остаточный стресс, тепловое поведение, оптическое качество, и производительность обработки.
Литой ПММА
Литой ПММА производится полимеризацией жидкого метилметакрилата. (ММА) между формами, обычно стеклянные пластины для производства листов.
По сравнению с экструдированным материалом, литой ПММА обычно имеет более высокую молекулярную массу, меньшее остаточное напряжение, Хорошая тепловая стабильность, и превосходная оптическая прозрачность.
Эти характеристики делают литой ПММА особенно подходящим для Обработка с ЧПУ.
При правильно контролируемых условиях резания, он может производить относительно чистую стружку и четко выраженные обработанные кромки., одновременно снижая склонность к чрезмерному размягчению или размазыванию в зоне резания.
Поэтому литой ПММА обычно выбирается для изготовления прецизионных компонентов, таких как оптические крышки., прозрачные корпуса, смотровые окна, прототипы, и изготовленные на заказ акриловые детали.
Экструдированный ПММА
Экструдированный ПММА производится путем непрерывного плавления гранул акриловой смолы и пропускания полимера через фильеру..
Процесс экструзии обеспечивает эффективное производство стандартизированных листов., стержни, трубки, и профили, но это может привести к молекулярной ориентации и более высокому остаточному внутреннему напряжению..
Во время агрессивной обработки на станках с ЧПУ, эти характеристики могут увеличить риск тепловой деформации., плавление края, и безумие от стресса, особенно, когда условия резания плохо контролируются или деталь имеет острые внутренние элементы..
Экструдированный ПММА по-прежнему широко используется для изготовления акриловых изделий общего назначения и стандартизированного сырья., но для требовательной субтрактивной обработки, литой ПММА часто предпочтительнее, когда стабильность размеров, Качество поверхности, и низкая нагрузка при обработке имеют решающее значение.
3. Свойства основного материала акрила (ПММА) для прецизионных компонентов
Понимание свойств материала ПММА необходимо для проектирования деталей, которые будут работать надежно.. Следующие свойства особенно актуальны для прецизионных компонентов..
Оптические свойства.
ПММА передает примерно 92% видимый свет, по сравнению с примерно 90% для стекла.
Имеет показатель преломления 1.49 и низкая дисперсия, делает его подходящим для линз, световоды, и оптические окна. Он не сильно желтеет под воздействием ультрафиолета., в отличие от многих других пластиков.
Механические свойства.
ПММА жесткий и твердый. Типичная прочность на разрыв составляет 65–75 МПа., прочность на изгиб 90–110 МПа., а модуль упругости 2,4–3,2 ГПа..
Он хрупкий по сравнению с поликарбонатом., с надрезом ударная вязкость по Изоду 15–25 Дж/м..
Это означает, что акриловые детали должны быть спроектированы таким образом, чтобы избежать концентрации напряжений, которые могут привести к образованию трещин..
Термические свойства.
Температура стеклования ПММА составляет около 105°C., а температура теплового отклонения составляет около 95°C при 0.45 МПА.
Рабочая температура обычно ограничивается 80°C при непрерывном использовании.. Коэффициент теплового расширения составляет примерно 70 × 10⁻⁶ /° C., что выше, чем у большинства металлов, но ниже, чем у многих других пластиков.
Химическая устойчивость.
ПММА устойчив к разбавленным кислотам, щелочи, алифатические углеводороды, и минеральные масла.
Он подвергается атаке кетонов (ацетон, МЕК), сложные эфиры, хлорированные углеводороды, и ароматические углеводороды.
Спирты могут вызвать растрескивание под напряжением в нагруженных частях.. Это необходимо учитывать при выборе чистящих средств и клеев..
Влажно -поглощение.
ПММА поглощает примерно 0,3–0,4% воды при насыщении.. Это меньше по сравнению с нейлоном или поликарбонатом., но это все равно может вызвать изменения размеров прецизионных деталей..
Для критических приложений, детали должны быть подготовлены перед окончательной обработкой.
Электрические свойства.
ПММА имеет хорошую диэлектрическую прочность. (примерно 20 кВ/мм) и объемное сопротивление (примерно 10¹⁵ Ом·см), что делает его пригодным для электрических и электронных приложений.
Устойчивость к атмосферным воздействиям.
ПММА обладает высокой устойчивостью к УФ-излучению и атмосферным воздействиям.. Широко используется в наружной вывеске., Автомобильная отделка, и архитектурное остекление.
Однако, длительное воздействие ультрафиолета может вызвать деградацию поверхности некоторых составов., поэтому марки, устойчивые к УФ-излучению, рекомендуются для наружного использования..
Биосовместимость.
Доступен медицинский ПММА, который используется в зубном протезировании., костный цемент, и компоненты медицинского оборудования.
Его можно стерилизовать оксидом этилена., гамма-излучение, или автоклавирование (с ограничениями).
4. Прецизионная обработка акрила с ЧПУ (ПММА) Части
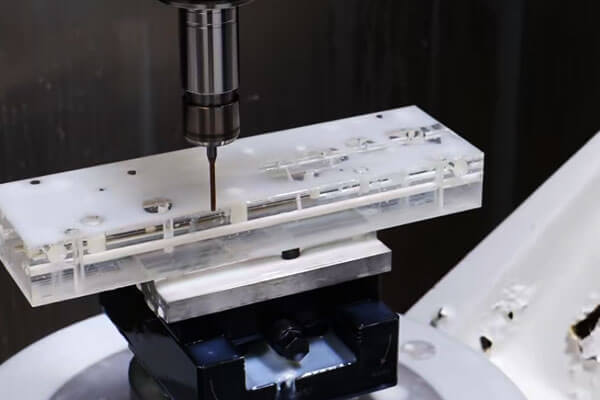
Обработка с ЧПУ является одним из наиболее гибких методов производства прецизионного акрила по индивидуальному заказу. (ПММА) части, особенно когда требуемое количество относительно невелико, геометрия сильно настраивается, или дизайн приходится часто менять.
В отличие от литья под давлением, Обработка на станке с ЧПУ не требует специальной производственной формы..
Готовый компонент изготавливается непосредственно из листа ПММА., тарелка, стержень, блокировать, или другой подходящий материал, удалив материал с помощью режущих инструментов с компьютерным управлением..
Общие операции ЧПУ для ПММА включают в себя фрезерование, поворот, бурение, скучный, погашение, маршрутизация, снятие фаски, и гравировка.
В зависимости от геометрии и требуемого оптического качества, за механической обработкой может следовать полировка или другие операции по окончательной обработке поверхности..
Основная проблема – терморегулирование. ПММА имеет относительно низкую теплопроводность., поэтому тепло, выделяемое в зоне резки, может быстро накапливаться.
Чрезмерное тепло может размягчить полимер и вызвать плавление., образование заусенцев, размазывание поверхности, искажение размеров, или стрессовое помешательство.
Острый инструмент, подходящие параметры резки, эффективная эвакуация стружки, поэтому необходимы жесткие крепления, не вызывающие напряжений..
Процесс обработки с ЧПУ для ПММА
Типичный прецизионный рабочий процесс:
Выбор материала → Программирование CAD/CAM → Крепление → Черновая обработка → Чистовая обработка → Удаление заусенцев → Полировка/Чистовая обработка поверхности → Контроль размеров
Материал следует выбирать в соответствии с применением и требованиями обработки..
Литой ПММА часто предпочтительнее для требовательной субтрактивной обработки, поскольку характеристики его материала могут обеспечить благоприятные размеры и характеристики обработки.,
в то время как экструдированная заготовка также может успешно обрабатываться при правильном контроле остаточных напряжений и термических эффектов..
Во время программирования CAM, траектория инструмента должна избегать ненужного накопления тепла.
Высокая степень вовлечения инструмента, длительное трение, Повторные проходы по одной и той же области могут привести к чрезмерной температуре, даже если номинальные параметры резки кажутся приемлемыми..
Преимущества обработки ПММА с ЧПУ
Высокая гибкость дизайна
Обработка на станках с ЧПУ позволяет создавать индивидуальную геометрию без необходимости использования инструментов для литья под давлением..
Модификации конструкции обычно можно реализовать посредством внесения изменений в CAD/CAM, а не путем изготовления новой формы..
Это делает этот процесс особенно подходящим для разработки прототипов., функциональные образцы, замена компонентов, и индивидуальные малосерийные детали.
Отличная доступность функций
Обработка с ЧПУ может напрямую создавать прецизионные функции, такие как:
- Отверстия и отверстия
- Слоты и карманы
- Темы, где это уместно
- Монтажные поверхности
- Страж
- Фаски
- Гравированная маркировка
Сложные комбинации элементов могут быть обработаны за один установ, если это позволяет станок и расположение креплений..
Подходит для прототипов и небольших объемов
Обработка на станках с ЧПУ экономически привлекательна, когда объем производства не оправдывает использование инструментов для литья под давлением..
Это также позволяет производителю относительно быстро перейти от готового проекта САПР к физическому компоненту..
Высокомерный контроль
Современное оборудование с ЧПУ может обеспечить строгий контроль размеров, когда заготовка из ПММА, машина, инструмент, температура, и условия измерения управляются должным образом.
Критические функции также можно проверить с помощью КИМ., системы технического зрения, или прецизионные датчики.
Ограничения обработки ПММА на станках с ЧПУ
Основным ограничением является эффективность удаления материала.. Значительная часть исходного материала может стать отходами механической обработки., особенно когда готовая деталь имеет небольшое соотношение материала к объему.
Обработка на станке с ЧПУ также может стать дорогостоящей при больших объемах производства, поскольку время цикла и загрузка станка зависят от количества деталей..
Другие ограничения включают в себя:
- Накопление тепла во время резки
- Риск образования заусенцев или плавления кромок.
- Потенциальное снятие остаточного напряжения
- Более высокая стоимость единицы продукции при больших объемах
- Необходимость дополнительной полировки оптических поверхностей.
- Повышенные требования к обращению с прозрачными деталями, чувствительными к царапинам.
По этим причинам, Обработка на станках с ЧПУ, как правило, наиболее эффективна на прототипах и в мелкосерийном сегменте производственного спектра..
5. Литье акрилового камня на заказ (ПММА) Части
Инъекционное формование формирует детали из ПММА путем нагрева термопласта выше диапазона его обработки., впрыск расплавленного полимера в прецизионную форму под давлением, позволяя материалу остыть и затвердеть, а затем извлекаем готовый компонент.
В отличие от обработки на станке с ЧПУ, который удаляет материал из цельной заготовки, литье под давлением создает необходимую геометрию непосредственно через полость формы..
Это делает его особенно эффективным для повторное производство сложных форм и крупносерийных деталей.
Типичный цикл литья под давлением ПММА::
Сушка смолы → Пластификация → Инъекция → Упаковка/Хранение → Охлаждение → Выброс → Проверка
ПММА требует соответствующего контроля влажности перед обработкой.. Чрезмерная влага в смоле может способствовать образованию пузырей., серебряные полосы, туман, и другие поверхностные или оптические дефекты.
Условия сушки должны соответствовать спецификациям производителя смолы..
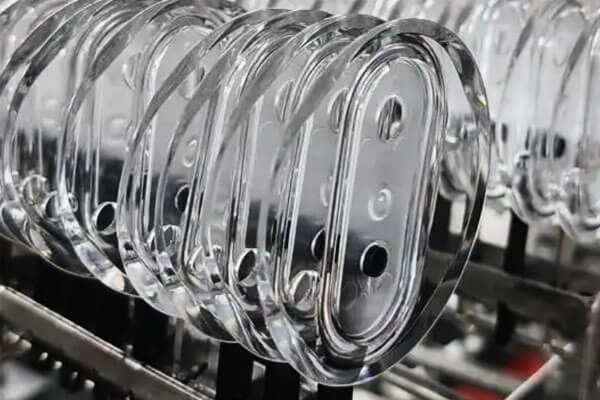
Литье под давлением оптического качества
Когда деталь из ПММА предназначена для оптических или прозрачных применений, одной только точности размеров недостаточно.
Процесс также должен контролироваться:
Поведение потока + равномерность охлаждения + остаточный стресс + состояние поверхности формы
Плохо контролируемое заполнение или охлаждение может привести к оптическим искажениям, даже если размеры детали остаются в пределах допуска..
Сама поверхность формы действует как поверхность прямой копии.. Любой дефект, загрязнение, царапать, или неподходящая текстура на критической поверхности формы может быть перенесена на готовую акриловую деталь..
По этой причине, оптическое формование из ПММА часто требует особенно тщательного контроля полировки формы., сушка смолы, условия наполнения, вентиляция, и охлаждение.
Преимущества литья под давлением ПММА
Преимущества:
- Низкая себестоимость единицы продукции при больших объемах: После того, как инструмент амортизируется, стоимость единицы продукции низкая.
- Высокая производительность: Возможны тысячи деталей в день.
- Отличная повторяемость: Постоянные размеры и свойства.
- Сложная геометрия: Интегрированные функции, ребра, боссы, и защелки могут быть отлиты в форму.
- Поверхностная отделка: Текстура пресс-формы воспроизводится на детали..
- Разнообразие материалов: Цветной, заполненный, и специальные классы доступны.
- Автоматизация: Процесс может быть полностью автоматизирован.
Ограничения:
- Высокая стоимость инструмента: Пресс-формы могут стоить десятки тысяч долларов..
- Длительное время выполнения: Изготовление пресс-форм занимает от нескольких недель до месяцев..
- Ограничения дизайна: Проект углов, однородность толщины стенки, и расположение ворот необходимо учитывать.
- Материальные ограничения: Литой акрил с очень высоким молекулярным весом не поддается формованию..
- Остаточное напряжение: Формованные детали могут иметь остаточное напряжение и двойное лучепреломление..
- Минимальный объем: Неэкономично для небольших объемов..
6. Технический & Экономическое сравнение: Обработка с ЧПУ против. Литье под давлением
Механическая обработка с ЧПУ и литье под давлением позволяют производить точные детали из ПММА по индивидуальному заказу., но они оптимизированы под разные условия производства.
Основное отличие состоит в том, что обработка на станке с ЧПУ удаляет материал из твердой заготовки из ПММА., при литье под давлением деталь формируется непосредственно в форме.
Как результат, их структура затрат, Гибкость дизайна, эффективность производства, и использование материалов совершенно разные.
| Ключевой фактор | обработка с ЧПУ | Литье под давлением |
| Принцип производства | Субтрактивная обработка листа ПММА, тарелка, стержень, или заблокировать | Формирование расплавленного ПММА внутри прецизионной формы |
| Лучший объем производства | Прототип, образец, и мелкосерийное производство | Середина- и масштабная продукция |
| Первоначальная стоимость инструмента | Низкий; в основном стандартные режущие инструменты и приспособления | Высокий; требуется специальная форма |
| Единица стоимость | Относительно высокий, поскольку время обработки увеличивается с увеличением количества | Относительно низкая стоимость после амортизации инвестиций в пресс-формы. |
| Гибкость дизайна | Отличный; Изменения САПР обычно можно реализовать без нового инструмента. | Ограничено после оснастки; серьезные изменения в конструкции могут потребовать модификации пресс-формы |
| Скорость разработки | Быстрый; подходит для быстрых прототипов | Медленнее, потому что конструкция пресс-формы, Производство, и нужны испытания |
Сложная 3D-геометрия |
Хороший, но ограничен доступом к инструменту и стратегией обработки | Отличный для формованных ребер, боссы, калипы, и интегрированные функции |
| Точность размеров | Высокая траектория движения инструмента с прямым управлением с ЧПУ. | Высокий после стабилизации процесса, но на это влияют условия усадки и формования |
| Качество оптической поверхности | Отличный потенциал благодаря контролируемой механической обработке и полировке. | Отличный потенциал благодаря высококачественным поверхностям формы и стабильному формованию. |
| Использование материалов | Ниже; удаленный материал становится отходами механической обработки | Выше; деталь формируется близкой к чистой форме, хотя желоба и литники создают некоторый мусор |
| Гибкость толщины стенки | Отлично подходит для обрабатываемых деталей переменной толщины. | Требует тщательного контроля, чтобы минимизировать следы утопления., Варпад, и остаточный стресс |
| Внутренние особенности | Отлично подходит для доступных отверстий, слоты, и карманы | Отлично подходит для формованных бобышек, ребра, и сложные интегрированные функции |
| Отделка поверхности | Легко сочетается с полировкой., шлифование, или другие второстепенные операции | Поверхность формы во многом определяет качество готовой поверхности.; еще может потребоваться вторичная отделка |
Остаточный стресс |
Может быть введен или освобожден во время обработки., особенно в стрессовом состоянии | Формование может привести к остаточной ориентации и термическому напряжению. |
| Стоимость отходов материалов | Более важно для геометрий, подвергшихся интенсивной механической обработке. | Обычно ниже для крупносерийных деталей, имеющих форму, близкую к заданной. |
| Повторяемость деталей | Очень высокий уровень со стабильным программированием ЧПУ и контролем процесса. | Очень высокий после стабилизации параметров пресс-формы и формования. |
| Экономическая безубыточность | Обычно благоприятно при меньших количествах | Становится все более экономичным по мере увеличения объема производства. |
| Типичные применения ПММА | Прототипы, оптические детали, нестандартные корпуса, Компоненты с низким объемом | Обложки, корпусы, дисплеи, компоненты освещения, большие объемы заказных деталей |
| Основное преимущество | Гибкость при низких первоначальных инвестициях | Высокая производительность и низкая себестоимость единицы продукции в масштабе |
| Основное ограничение | Более высокая стоимость единицы продукции и удаление материала | Высокие инвестиции в оснастку и низкая гибкость конструкции после оснастки. |
7. Отделка и постобработка акриловой поверхности
Обработка поверхности имеет решающее значение для акриловых деталей., особенно когда важна оптическая прозрачность или внешний вид. Общие отделочные операции включают в себя:
Полировка
Акрил можно отполировать до идеального оптического качества с помощью абразивной бумаги., соединения, и полировка колес. Для отделки кромок также используется газовая и паровая полировка..
Отжиг
Обработанные или отлитые в форму акриловые детали можно отжигать для снятия внутренних напряжений..
Отжиг обычно проводится при температуре 70–80°C в течение нескольких часов., За последующим медленным охлаждением. Это снижает риск растрескивания и растрескивания..
Полировка паром
Деталь подвергается воздействию паров растворителя., который выравнивает поверхность. Это дает очень глянцевую поверхность, но требует тщательного контроля, чтобы избежать искажений..
Пламенная полировка
Над поверхностью проходит контролируемое пламя., плавление тонкого слоя и получение гладкого, Глянцевая отделка. Обычно это используется для краев.
Алмазная полировка
Для требовательных прозрачных компонентов, алмазная полировка может обеспечить очень очищенную поверхность. Это особенно полезно там, где требуется низкая шероховатость поверхности и высокая оптическая прозрачность..
По сравнению с обычной абразивной полировкой, алмазные процессы могут обеспечить более контролируемое удаление очень небольших количеств материала.
Это делает их привлекательными для прецизионных оптических поверхностей и компонентов, где видимые следы обработки должны быть сведены к минимуму..
Покраска и покрытие
Акрил можно красить., трафаретная печать, или с антибликовым покрытием, антистатический, или твердое покрытие.
Текстурирование и матовая отделка
Не каждая деталь из ПММА нуждается в прозрачном, глянцевая поверхность. Контролируемую матовую или текстурированную отделку можно использовать там, где требуется уменьшение бликов., внешний вид, рассеяние света, или тактильные характеристики важнее максимальной прозрачности.
Лазерная резка и гравировка
Лазерная обработка используется для резки., гравюра, и разметка акрилом. В некоторых случаях дает полированный край..
Склеивание и сборка
Акрил можно соединить сваркой растворителем., клеевое соединение, ультразвуковая сварка, или механическое крепление. Сварка растворителем обеспечивает прозрачное соединение, но требует тщательного контроля..
Уборка
Акрил следует очищать мягким мылом и водой или специальными чистящими средствами для пластика.. Следует избегать использования растворителей, таких как ацетон и спирт., поскольку они могут свести с ума.
8. Применение пользовательского акрила (ПММА) Части
Сочетание оптической прозрачности, Легкая конструкция, устойчивость к атмосферным воздействиям, электрическая изоляция, а обрабатываемость делает ПММА подходящим для широкого спектра нестандартных компонентов..
Оптические и фотонные компоненты
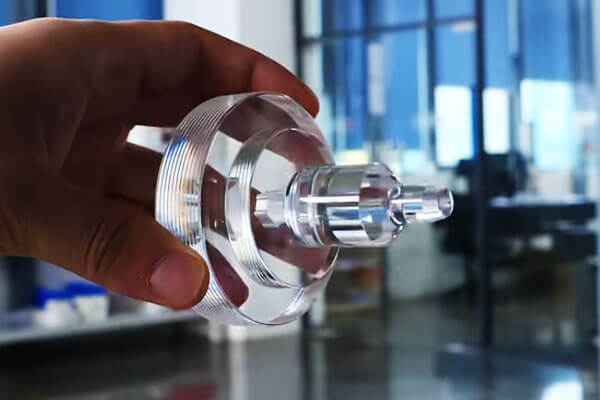
ПММА широко используется там, где требуется контролируемое пропускание света.. Его оптическая прозрачность делает его подходящим для компонентов, где визуальная прозрачность или распределение света являются частью функции..
Типичные приложения включают:
- Световоды
- Оптические чехлы
- Прозрачные окна
- Дисплейные линзы
- Компоненты управления светом
- Защитные оптические корпуса
Электроника и электрооборудование
ПММА обеспечивает хорошую электроизоляцию и позволяет создавать легкие прозрачные защитные конструкции..
Пользовательские компоненты могут включать в себя:
- Прозрачные чехлы для оборудования
- Окна индикаторов
- Корпуса дисплеев
- Защитные панели
- Электрические корпуса
- Изоляционные прокладки и крепления
Промышленное оборудование
Промышленное оборудование часто требует от операторов наблюдения за внутренними процессами, не подвергая воздействию движущихся или опасных компонентов..
Таким образом, ПММА можно использовать для:
- Смотровые окна
- Машинные ограждения
- Защитные чехлы
- Компоненты жидкостного представления
- Прозрачные технологические корпуса
- Смотровые панели
Лабораторное и медицинское оборудование
Прозрачность ПММА, чистый внешний вид, и простота изготовления делают его пригодным для отдельных компонентов лабораторного и медицинского оборудования..
Приложения могут включать в себя:
- Чехлы для инструментов
- Камеры с жидкостным обзором
- Лабораторные шкафы
- Примеры компонентов проверки
- Корпуса оборудования
Автомобильная и транспортная
ПММА может использоваться в избранных Автомобиль и транспортные приложения, где прозрачность, устойчивость к атмосферным воздействиям, и внешний вид важен.
Примеры включают:
- Компоненты, связанные с освещением
- Крышки индикаторов
- Элементы дисплея
- Внутренние прозрачные детали
- Декоративные компоненты
Осветительная и выставочная продукция
Это одна из самых сильных областей коммерческого применения ПММА.. Материал может эффективно передавать свет, обеспечивая при этом значительную гибкость конструкции..
Пользовательские компоненты из ПММА могут быть изготовлены как:
- Диффузоры
- Световоды
- Панели дисплея
- Световые вывески
- Компоненты декоративного освещения
- Прозрачные корпуса
Архитектурная и коммерческая продукция
ПММА широко используется для изготовления визуальных и декоративных изделий, поскольку он сочетает в себе прозрачность и относительно небольшой вес..
Примеры включают:
- Вывески
- Витрины
- Розничные структуры
- Декоративные панели
- Элементы архитектурного освещения
- Компоненты выставки
9. Факторы стоимости изготовления акриловых деталей на заказ
Материал
Выбор материала напрямую влияет на стоимость.. Литой ПММА обычно дороже стандартного экструдированного ПММА.,
в то время как специальные сорта, такие как УФ-стабилизированные, антистатический, оптический, или материалы медицинского назначения могут потребовать дополнительных затрат..
Толщина детали и размеры заготовки также важны., особенно для обработки на станках с ЧПУ. Толстая или слишком большая заготовка из ПММА может увеличить как расход материала, так и количество отходов при обработке..
Сложность дизайна
Сложная геометрия увеличивает время производства и требования к процессу..
Для деталей, обработанных на станках с ЧПУ, такие особенности, как глубокие карманы, подписаны, тонкие стены, несколько настроек, и сложные 3D-поверхности могут увеличить время обработки и требования к инструментам..
Для литья под давлением, сложная геометрия может увеличить затраты на проектирование пресс-форм и производство..
Для подрезов могут потребоваться направляющие или другие механизмы., в то время как тонкие или неровные стены могут потребовать более сложной конструкции формования и охлаждения..
Требования к допускам
Более жесткие допуски требуют более строгого контроля процесса и большего количества проверок..
Обычному компоненту из ПММА может не требоваться тот же уровень допуска, что и оптическому компоненту или компоненту с точной посадкой..
Таким образом, завышенные допуски могут увеличить производственные затраты, не обеспечивая дополнительной функциональной ценности..
Специально для ПММА, на контроль размеров также может влиять температура, остаточный стресс, и история обработки материалов, поэтому критические допуски должны определяться в соответствии с фактическими функциональными требованиями..
Объем производства
Объем производства является одним из наиболее важных факторов при выборе между механической обработкой с ЧПУ и литьем под давлением..
При мелкосерийном производстве обычно предпочтительнее обработка на станках с ЧПУ, поскольку для этого процесса требуется относительно мало специального инструмента..
При производстве больших объемов обычно предпочтение отдается литью под давлением., поскольку первоначальные инвестиции в пресс-форму могут быть распределены по многим частям.
Не существует универсального количества безубыточности.. Это зависит от размера детали, геометрия, время обработки, стоимость пресс-формы, Время цикла, и годовая производственная потребность.
Поверхностная отделка
Отделка поверхности может существенно повлиять на стоимость прозрачных акриловых деталей..
Базовая чистовая обработка на станке с ЧПУ требует меньше обработки, чем тонкая полировка., пока оптическая полировка может включать несколько этапов и дополнительную проверку.
Дополнительные процессы, такие как газовая полировка., отделка, связанная с испарением, где это применимо, рисование, или функциональные покрытия могут еще больше увеличить стоимость обработки..
Для прозрачного ПММА, необходимая отделка должна быть четко указана, поскольку полировка ненужных поверхностей может привести к существенному увеличению затрат без улучшения характеристик компонентов..
Вторичные операции
Операции, выполняемые после первичной обработки или процесса формования, также влияют на цену готовой детали.. Они могут включать в себя:
- Отжиг или обработка для снятия напряжения
- Склеивание
- Сборка
- Сверление или вторичная механическая обработка
- Печать или маркировка
- Защитное покрытие
- Специальная упаковка
Влияние на стоимость зависит от количества операций и степени требуемой ручной обработки..
Инструмент
Инструменты — это основное различие между обработкой на станке с ЧПУ и литьем под давлением..
Обработка на станке с ЧПУ обычно требует приспособлений, а не специальной производственной формы., поэтому первоначальные инвестиции в оснастку относительно невелики.
Инъекционное формование, по сравнению, нужна специальная форма, а стоимость пресс-формы может быть значительной для сложных компонентов или деталей из ПММА, требующих полированной оптической поверхности..
Для масштабного производства, однако, более высокая первоначальная стоимость пресс-формы может быть компенсирована более низкой стоимостью производства единицы продукции..
Время выполнения
Стандартные сроки производства обычно имеют предсказуемую структуру затрат..
Ускоренное производство или срочная доставка могут потребовать дополнительного планирования оборудования., через некоторое время, ускоренный подбор материалов, или ускоренная отделка и проверка, что может увеличить общую стоимость.
По этой причине, реалистичное планирование поставок зачастую более экономично, чем требование излишне сжатого графика производства..
Требования к качеству
Требования к проверке и документации также влияют на стоимость..
Базовый размерный контроль менее сложен, чем производственная программа, требующая измерения на КИМ., оптический контроль, проверка шероховатости поверхности, Сертификация материала, Функциональное тестирование, или полная прослеживаемость.
Для дорогостоящих или оптических компонентов из ПММА., Дополнительная проверка может быть оправдана, поскольку такие дефекты, как царапины, туман, сумасшедший, или искажение размеров может повлиять на приемку продукта, даже если базовая геометрия правильна..
10. Ценность специализированного производителя прецизионных деталей из ПММА
Специализированный производитель прецизионных ПММА вносит больше, чем просто возможности механической обработки или формования..
Для прозрачных акриловых компонентов, материальное поведение, тепловой контроль, Точность размеров, оптическое качество, и отделка тесно связаны.
Выбор поставщика с опытом работы в этих областях может снизить риски при разработке и улучшить согласованность действий от прототипа до производства..
Экспертиза материалов
ПММА доступен в различных марках и формах выпуска., а литой и экструдированный акрил могут по-разному вести себя при механической и термической обработке..
Специализированный производитель может подобрать подходящий материал по прозрачности., толщина, Механические требования, Ультрафиолетовое воздействие, поверхностная отделка, и способ изготовления.
Например, литой ПММА часто предпочтительнее для требовательных компонентов, обрабатываемых на станках с ЧПУ, из-за его удобных для обработки и оптических характеристик., в то время как экструдированный материал может быть более экономичным для стандартизированных применений..
Выбор процесса
Соответствующий производственный процесс во многом зависит от объема производства и геометрии детали..
Обработка с ЧПУ как правило, хорошо подходит для прототипов, мелкосерийное производство, и индивидуально настраиваемая геометрия.
Инъекционное формование становится все более привлекательным, когда конструкция стабильна, а объемы производства достаточно велики, чтобы оправдать использование специального инструмента..
Специализированный производитель также может объединить два подхода., например, использование обработки на станке с ЧПУ для проверки прототипа перед передачей окончательного проекта на литье под давлением..
Проектирование для производства
Детали из ПММА требуют особого внимания к толщине стенок., внутренние углы, отверстия, области зажима, припуск на механическую обработку, черновик, и термическая деформация.
Прозрачные детали добавляют еще один уровень сложности, поскольку метки ворот, разделительные линии, Материалы обработки, и остаточное напряжение может стать визуально или оптически значимым.
Ранняя проверка DFM может выявить эти проблемы до начала оснастки или производства., снижение вероятности дорогостоящего перепроектирования или модификации пресс-формы.
Возможность точной обработки
Для прецизионной обработки ПММА требуется нечто большее, чем станок с ЧПУ..
Острый инструмент, контролируемые условия резания, эффективная эвакуация стружки, стабильное рабочее место, и управление температурным режимом необходимы для предотвращения таяния, образование заусенцев, сумасшедший, и размерный дрейф.
Для прецизионных компонентов, производитель должен иметь возможность контролировать критические размеры в соответствии с фактическими требованиями чертежа и проверять их с использованием соответствующего измерительного оборудования..
Опыт обработки поверхности
Окончательный внешний вид и оптические характеристики акриловых деталей могут сильно зависеть от постобработки.. В зависимости от приложения, производитель может предоставить:
- Тонкая обработка на станке с ЧПУ
- Механическая полировка
- Алмаз полировка
- Газовая полировка для подходящих применений
- Шлифование и подготовка поверхности
- Текстурирование
- Функциональные поверхностные покрытия
Для оптических компонентов, обработка должна тщательно контролироваться, поскольку чрезмерная полировка может изменить размеры или оптическую геометрию..
Контроль температуры и стресса
ПММА чувствителен к нагреву и остаточным напряжениям.. Плохая обработка, формование, или обращение может привести к сумасшествию, трещины, Варпад, или размерная нестабильность.
Специализированный производитель может внедрить соответствующие средства управления процессом, такие как оптимизированные параметры резки., контролируемые условия формования, отжиг при необходимости, и бережное обращение с прозрачными поверхностями.
Контроль качества и отслеживаемость
Прецизионное производство ПММА может потребовать большего, чем просто контроль размеров..
В зависимости от приложения, контроль качества может включать в себя КИМ или визуальное измерение., осмотр поверхности, измерение шероховатости, оптическая проверка внешнего вида, проверка материала, и функциональное тестирование.
Для производственных компонентов, документированные записи проверок и отслеживание партий материалов обеспечивают дополнительный контроль над согласованностью.
Гибкость производства
Поставщик, способный поддержать прототип, низкий объем, и масштабная продукция может уменьшить необходимость передачи продукта между производителями по мере увеличения спроса.
Выберите LangHe для индивидуального акрила (ПММА) Части
Langhe Industry обеспечивает комплексное Обработка на станках с ЧПУ и литье под давлением решения для индивидуального акрила (ПММА) компоненты, сопровождение проектов от разработки прототипа до производства.
Наш производственный подход сочетает в себе выбор материалов, Обзор ДФМ, прецизионная обработка, поверхностная отделка, и контроль качества для удовлетворения особых требований к прозрачным и прецизионным пластиковым деталям..
Для ПММА, обработанного на станке с ЧПУ, LangHe может поддерживать индивидуальную геометрию, прецизионные отверстия, карманы, особенности монтажа, и полированные поверхности.
Для повторного производства, литье под давлением может быть разработано для стабильной, сложная геометрия с эффективным поштучным производством.
Отправьте нам свой 2D рисунок, 3D CAD-модель, Марка ПММА, количество, терпимость, требования к качеству поверхности.
Langhe Industry может оценить дизайн и порекомендовать подходящую обработку на станке с ЧПУ, Инъекционное формование, или комбинированное производственное решение для ваших индивидуальных акриловых деталей.
11. Заключение
Прецизионные акриловые детали, изготовленные по индивидуальному заказу, необходимы в отраслях, где прозрачность, долговечность, и стабильность размеров необходимы.
Выбор между литым и экструдированным акрилом, и между обработкой на станках с ЧПУ и литьем под давлением, зависит от требований приложения, объем, и стоимость.
Обработка на станках с ЧПУ обеспечивает свободу дизайна, жесткие допуски, и быстрый результат, что делает его идеальным для прототипов и мелкосерийного производства.
Литье под давлением обеспечивает низкую себестоимость единицы продукции и высокую повторяемость при больших объемах., сделать его идеальным для масштабного производства. Гибридный подход может сочетать в себе лучшее от обоих..
Очень важно правильно выбрать партнера-производителя..
Специализированный производитель с опытом работы с материалами, прецизионные возможности, завершающее ноу-хау, а сильная система качества может помочь гарантировать, что каждая акриловая деталь соответствует требованиям к производительности и внешнему виду..
LangHe позиционируется как такой партнер, предлагая техническую глубину и гибкость производства, необходимые для индивидуальных акриловых проектов..
Часто задаваемые вопросы
В чем разница между акрилом и поликарбонатом?
Акрил (ПММА) обеспечивает лучшую оптическую прозрачность, Ультрафиологическое сопротивление, и устойчивость к царапинам.
Поликарбонат намного прочнее и устойчивее к ударам, но более склонен к царапинам и пожелтению..
Акрил предпочтителен для оптических и дисплейных приложений.; поликарбонат для ударостойких применений.
Акриловый пластик или стекло?
Акрил – это пластик., не стекло. Это прозрачный термопласт, изготовленный из полиметилметакрилата. (ПММА).
Его часто называют «акриловым стеклом», потому что оно может обеспечить прозрачность и внешний вид стекла., но свойства его материала и методы изготовления принципиально отличаются от свойств неорганического стекла..
Акрил легче., легче обрабатывать и термоформовать, в то время как стекло обычно обеспечивает более высокую твердость и термостойкость.
Можно ли отполировать детали из ПММА до оптического качества??
Да. Прецизионные детали из ПММА могут подвергаться механической или алмазной полировке для достижения очень низкой шероховатости поверхности и высокой оптической прозрачности..
В зависимости от марки ПММА, толщина, процесс полировки, и метод измерения, прозрачный ПММА позволяет достичь примерно 90–92% пропускание видимого света.
С правильно контролируемой полировкой и контролем стресса., ПММА может обеспечить превосходные оптические поверхности при весе около 50% столько же, сколько обычное стекло.

