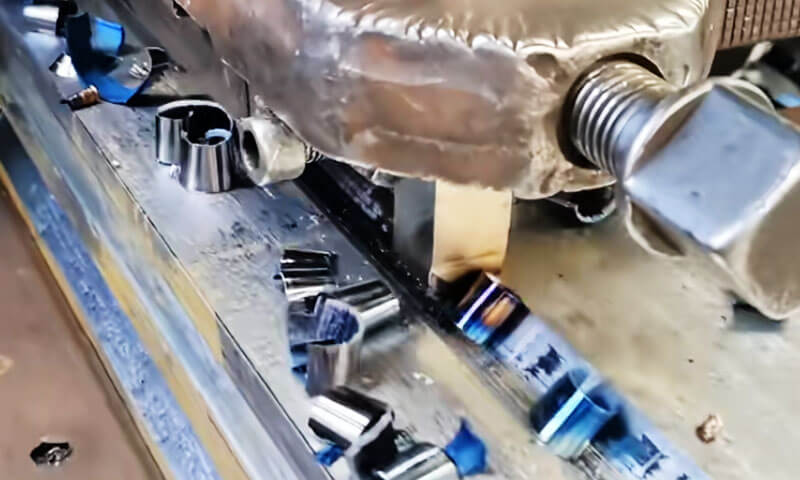
При обсуждении процессов резки металла, поворот, фрезерование, и шлифовке обычно уделяется больше всего внимания. Однако, не каждую проблему обработки лучше всего решить с помощью вращающейся фрезы.
Для плоских поверхностей, прямые канавки, Ключи, сплайны, и некоторые некруглые внутренние профили, линейные процессы резки оставаться очень полезным.
Три важных процесса, описанных в этой статье: строгание, формирование, и протягивание.
Все три удаляют материал посредством относительного линейного движения между режущим инструментом и заготовкой., но они принципиально отличаются по комплектации машины, направление резания, инструмент, производительность, применимая геометрия, и экономика.
С точки зрения производства, Правильный вопрос заключается не просто в том, какой процесс «лучше». Это:
Какой процесс линейного резания обеспечивает требуемую геометрию?, точность, поверхностная отделка, производительность, и стоимость конкретной детали и объёма производства?
1. Строгание: Возвратно-поступательная резка для больших плоских поверхностей
Строгание это традиционный линейный процесс резки металла, при котором заготовка движется возвратно-поступательно относительно неподвижного одноточечного режущего инструмента.. В отличие от поворота, фрезерование, или шлифование, строгание не основано на непрерывном вращательном резании.
Вместо, материал удаляется во время прямого хода, тогда как обратный ход обычно является нережущим движением.
Этот простой принцип резки делает строгание особенно подходящим для больших, тяжелый, и удлиненные заготовки с длинными плоскими или прямыми поверхностями.
Хотя современный Сторонний фрезерование заменил строгание во многих приложениях общего назначения., строгание остается технически ценным, если размер и вес заготовки делают ротационную обработку менее практичной..
Большие станины, тяжелые базы, структурные отливки, и длинные направляющие поверхности являются типичными примерами.
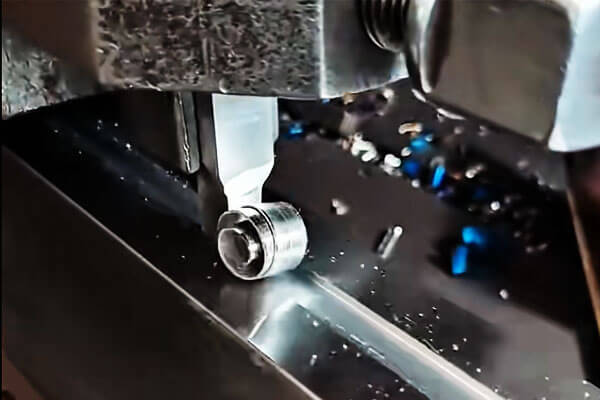
Принцип работы строгания
Режущее действие строгального станка основано на повторяющемся цикле хода.. Во время прямого хода, режущая кромка входит в заготовку и снимает контролируемый слой материала.
Затем инструмент или стол завершает возвратное движение., обычно без обрезки, до применения следующего корма.
Основной цикл – это:
Ход резания → обратный ход → подача → ход резания
Подача постепенно смещает положение резания так, чтобы инструмент покрыл необходимую зону обработки..
Комбинируя продольное перемещение стола с поперечной или вертикальной подачей., строгальный станок может создавать горизонтальные, вертикальный, и наклонные поверхности.
Это возвратно-поступательное движение является фундаментальным различием между строганием и большинством современных высокопроизводительных процессов обработки..
При фрезеровании, фреза вращается непрерывно, и несколько зубьев неоднократно зацепляются за заготовку. В строгании, резка носит прерывистый характер и обычно выполняется с одна режущая кромка.
Основные компоненты строгального станка
Обычный строгальный станок состоит из большого количества структурных компонентов и компонентов управления движением, предназначенных для поддержки тяжелых заготовок и обеспечения стабильности резки..
| Компонент | Основная функция |
| Машинная кровать | Поддерживает возвратно-поступательный стол и поглощает силы резания. |
| Рабочий стол | Переносит заготовку и обеспечивает основное возвратно-поступательное движение. |
| Колонны/корпуса | Поддерживайте поперечную направляющую и головки инструментов. |
| Крестовый рельс | Переносит и позиционирует головки инструментов |
| Головки инструментов | Держите режущие инструменты и обеспечьте регулировку подачи. |
| Механизм подачи | Управляет постепенным перемещением между ходами резания. |
| Система привода | Обеспечивает контролируемое ускорение стола., Скорость резки, и скорость возврата |
Конструкция станка должна быть достаточно жесткой, поскольку строгание часто применяется к крупным отливкам и деталям со значительными силами резания..
Любая нестабильность в таблице, система крепления, или головка инструмента может проявляться непосредственно в виде вибрации, изменение размеров, или плохая поверхностная отделка.
Типичные применения строгания
Наиболее сильной областью применения строгания является производство большой, длинный, относительно прямые поверхности
Большие станины для станков — классический пример.. Их направляющие и монтажные поверхности могут иметь значительную длину и требуют точного выравнивания по всей рабочей зоне..
Подобные требования возникают и в крупных базах., рамки, структурные отливки, и тяжелое промышленное оборудование.
Строгание также может производить:
- Длинные горизонтальные плоскости
- Вертикальные поверхности
- Наклонные поверхности
- Прямые канавки
- V-образные канавки
- Т-образные пазы
- Профили типа «ласточкин хвост»
- Длинные направляющие поверхности
При наличии соответствующих инструментов и конфигурации станка., также могут быть созданы более специализированные профили.
Однако, процесс наиболее экономичен, когда геометрия остается принципиально линейной и доступной для возвратно-поступательного инструмента.
Инструменты строгания и стратегия резки
Строгание обычно использует одноточечные режущие инструменты
Для черновой обработки, обычно предпочтительнее использовать жесткий инструмент с прочной режущей кромкой, чтобы можно было выполнять резку большей глубины без чрезмерной вибрации..
В операциях чистовой обработки используются инструменты, предназначенные для обеспечения более стабильного резания и улучшения качества поверхности..
Вылет инструмента следует свести к минимуму, поскольку длинный выступ инструмента снижает жесткость и может увеличить вибрацию..
Это становится особенно важным при строгании крупных отливок, поскольку сама заготовка может содержать локальные изменения жесткости..
Практическая настройка инструмента следует трем основным принципам.:
Правильное положение инструмента + минимальный вылет + надежный зажим
Заготовку также необходимо надежно поддерживать.. Небольшие детали можно зажать в тисках или другом приспособлении., в то время как крупные отливки и изделия обычно закрепляются зажимами., болты, опорные блоки, или специальные приспособления.
Характеристики процесса и типичная точность
Основным недостатком строгания является низкая эффективность съема материала по сравнению с непрерывным фрезерованием., потому что обратный ход обычно не способствует резанию.
Смена инструмента, а также возвратно-поступательное ускорение и замедление также ограничивают производительность..
Его сильные стороны – гибкость, относительно простой инструмент, и возможность обрабатывать большие или тяжелые детали без необходимости использования сложных вращающихся фрез..
Эти характеристики делают строгание особенно полезным при штучном и мелкосерийном производстве., ремонтные работы, и обработка крупных плоских деталей.
Типичная достижимая точность сильно зависит от состояния машины., геометрия инструмента, жесткость заготовки, и параметры процесса.
В качестве общей справки, при обычном строгании можно достичь примерно Точность размеров IT9–IT7, с шероховатостью поверхности обычно вокруг Ra 12,5–1,6 мкм.
При благоприятных условиях и с использованием соответствующих широких инструментов для отделки., прецизионное строгание позволяет достичь примерно ИТ6, с шероховатостью поверхности, потенциально достигающей около Ra 0,8–0,2 мкм.
Эти значения являются ориентировочными, а не универсальными и не должны заменять проверку возможностей конкретного процесса..
| Параметр | Типичные характеристики строгания |
| Метод резки | Возвратно-поступательная одноточечная резка |
| Основное применение | Большие плоские и прямые поверхности |
| Обрабатываемые характеристики | Горизонтальный, вертикальный, наклонные поверхности; прямые канавки; профили простой формы |
| Основное преимущество | Гибкость и экономичность для крупных, Компоненты с низким объемом |
| Основное ограничение | Холостой ход обратного хода снижает производительность |
| Типичная точность | Примерно IT9–IT7. |
| Типичная шероховатость поверхности | Примерно Ra 12,5–1,6 мкм. |
| Прецизионная отделка | Может приближаться к IT6 и Ra примерно 0,8–0,2 мкм при подходящих условиях. |
Фундаментальная ценность строгания заключается в его способности обеспечивать стабильную, гибкая обработка больших плоских поверхностей с помощью относительно простых инструментов.
Хотя во многих производственных условиях оно в значительной степени заменено высокопроизводительным фрезерованием., это остается практическим процессом для больших компонентов, тяжелая механическая обработка, и мелкосерийное производство, где гибкость и простота оборудования важнее максимальной скорости цикла..
2. Формирование: Вертикальная возвратно-поступательная резка для внутренних и внешних элементов
Ветераны-механики часто называют долбежный станок «вертикальным строгальным станком»., и сравнение технически уместно.
В формировании, направление резания вертикальное, а не горизонтальное, и процесс в первую очередь направлен на внутренние поверхности.
Это можно рассматривать как вертикальное продолжение процесса строгания., разделяющие одну и ту же фундаментальную единственную точку, прерывистое режущее действие при расширении радиуса действия в отверстия, концентраторы, и другие закрытые геометрии, к которым не может быть легко получен строгальный или строгальный станок..
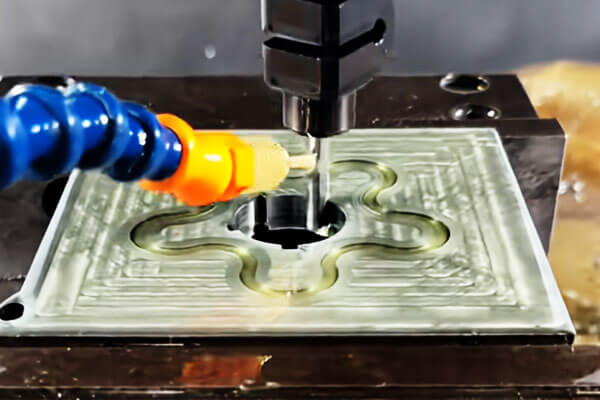
Основное оборудование: Слот-машина
долбежная машина (слоттер) состоит из кровати, верхняя и нижняя каретки, круглый рабочий стол, баран, и столбец.
Основное движение представляет собой вертикальное линейное возвратно-поступательное движение плунжера., который проводит долбежный инструмент вниз через заготовку и втягивает его при обратном ходе..
Движение подачи обеспечивается продольным и поперечным перемещением верхних и нижних салазок., в то время как вращательное движение круглого рабочего стола обеспечивает угловое индексирование.
Эта комбинация позволяет станку выполнять не только прямые внутренние резы, но и индексированные элементы, распределенные вокруг отверстия..
Типичные долбежные станки выдерживают ходы примерно от 80 мм до 500 мм, со скоростями плунжера обычно между 15 и 60 ходов в минуту в зависимости от длины хода и материала.
Поскольку резка происходит только во время хода вниз., процесс по своей сути прерывистый, а эффективное время резки составляет примерно 40–50% от общего цикла..
Объем обработки и практические детали
Создание слотов в подавляющем большинстве случаев является «внутренней» операцией.. Его сильные стороны включают в себя:
- Шпоночные пазы в ступицах, передачи, и шкивы
- Квадратные отверстия и прямоугольные отверстия
- Многоугольные отверстия (шестиугольный, восьмиугольный, и подобные профили)
- Шлицевые отверстия и внутренние шлицы
- Внутренние канавки, слепые щели, и нерегулярные внутренние профили
Инструменты для прорези делятся на две большие категории.. Инструмент с заостренной кромкой используется для черновой обработки пазов и обработки многоугольных отверстий., где он может преодолевать углы и различные профили.
Инструмент с плоской кромкой применяется для чистовых операций и для нарезания прямоугольных пазов., создавая более чистую боковую стенку и более плоское дно.
Критическая деталь возникает при нарезке шлицев. Недостаточно контролировать симметрию каждой отдельной шпоночной канавки.; угловое расстояние всех шпоночных пазов по окружности также должно находиться в пределах допуска.
Это достигается за счет использования индексирующей пластины или делительной головки в сочетании с поворотным рабочим столом..
Поскольку посадка шлицев определяется совокупным положением каждого зуба., даже небольшая ошибка индексации может стать причиной помех при сборке или недопустимого люфта в эксплуатации.
На практике, точность индексации часто поддерживается в пределах нескольких угловых минут., в зависимости от класса шлица и сопрягаемого компонента.
Характеристики процесса и точность
Прорезной станок предлагает явные преимущества в определенных условиях производства..
Его структура относительно проста, установка быстрая, а также для штучного или мелкосерийного производства внутренних шпоночных пазов и некруглых отверстий., зачастую это самый экономичный вариант.
Это также требует менее специализированных инструментов, чем протяжка., что делает его привлекательным для мастерских и отделов технического обслуживания.
Ограничения одинаково хорошо установлены. На обратном ходу, инструмент трется о стенку заготовки, ускорение износа инструмента и сокращение срока службы инструмента.
Держатель инструмента или расточная оправка имеют ограниченную жесткость., что ограничивает как максимальную длину паза, так и достижимое соотношение глубины к ширине.
Как результат, глубокие или узкие пазы могут потребовать нескольких проходов, и прогиб может повлиять на размерную стабильность.
В нормальных условиях, Прорезывание обеспечивает точность размеров в диапазоне от IT9 до IT7, с шероховатостью поверхности обычно между Раствор 6.3 мкм и Ра 1.6 мкм.
Для более тонкой отделки обычно требуется уменьшенная подача., острый инструмент, а иногда и отдельный финишный проход. В таблице ниже приведены основные параметры процесса..
| Параметр | Типичные характеристики формования |
| Метод резки | Вертикальная возвратно-поступательная одноточечная резка |
| Основные приложения | Внутренние шпоночные пазы, слоты, шлицевые канавки, квадратные и многоугольные отверстия |
| Дополнительные приложения | Выбранные передачи, камеры, внешние профили |
| Основное преимущество | Эффективен для внутренних деталей, которые трудно обрабатывать традиционным токарным способом. |
| Основное ограничение | Низкая производительность из-за нережущего обратного хода |
| Типичная точность | Примерно IT9–IT7. |
| Типичная шероховатость поверхности | Примерно Ra 6,3–1,6 мкм. |
| Производственная пригодность | Особенно экономичен при единичных и мелкосерийных работах. |
За фигурными отверстиями, Долбежный станок также может обрабатывать цилиндрические шестерни., камеры, и другие специальные компоненты при использовании подходящих приспособлений и механизмов индексации..
Эта универсальность заработала ему репутацию «универсальной замены» — машины, которая, возможно, не лучший выбор для крупносерийного производства., но тот, который может надежно справиться с нечетными, внутренний, и сложно, когда другие процессы не могут.
3. Протяжение: Высокопроизводительная линейная резка многозубым инструментом
Протяжение — это высокопроизводительный процесс линейной резки, при котором используется специально разработанный инструмент, называемый протяжка перемещается линейно относительно заготовки.
В отличие от строгания и формовки, которые обычно используют одну режущую кромку и удаляют материал повторяющимися движениями., протяжка содержит несколько режущих зубьев, расположенных постепенно вдоль инструмента.
Каждый зуб удаляет контролируемое количество материала., позволяющая черновую обработку, получистовая обработка, и отделка должна быть завершена одним непрерывным ходом.
Эта уникальная геометрия инструмента делает протяжку особенно эффективной для повторяющихся внутренних и внешних профилей., особенно в среднем- и масштабная продукция.
Типичные примеры включают внутренние шпоночные пазы., сплайны, квадратные отверстия, многоугольные отверстия, и избранные профили, связанные с снаряжением.
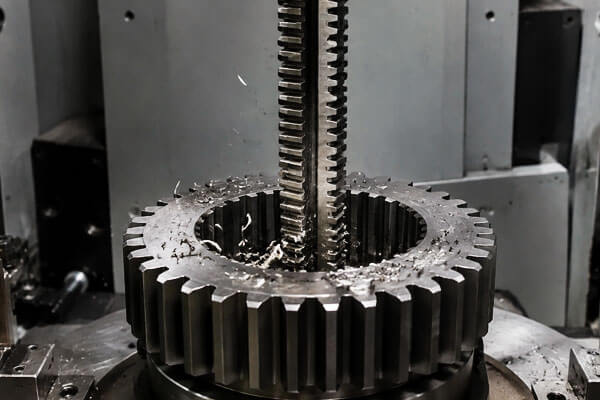
Основное оборудование и инструменты
Протяжные станки доступны в двух основных конфигурациях.: вертикальный и горизонтальный.
Современные машины почти всегда имеют гидравлический привод., что обеспечивает плавность, стабильный, и последовательное режущее движение на протяжении всего хода.
Длина хода широко варьируется в зависимости от размера машины., примерно из 500 мм на небольших вертикальных станках до нескольких метров на больших горизонтальных протяжных станках.
Основой процесса является инструмент для протяжки., или протяжка. Его конструкция является высокотехнологичной., каждая секция выполняет определенную функцию:
- Хвостовик: Передаёт тянущее или толкающее усилие от машины..
- Фронтальный пилот: Центрирует и направляет протяжку при входе в предварительно обработанное отверстие..
- Раздел резки: Содержит несколько зубов, расположенных в восходящей последовательности., каждый зуб удаляет контролируемое количество материала.
- Отделка (калибровка) раздел: Последние зубья удаляют последние небольшие приросты, чтобы установить окончательный размер и качество поверхности..
- Задний пилот: Поддерживает и направляет протяжку при выходе из заготовки.
Потому что зубы постепенно поднимаются, протяжка выполняет черновую обработку, получистовая обработка, и заканчиваю одновременно. Один проход завершает всю операцию.
Подъем на зуб обычно находится в диапазоне 0.02 к 0.15 мм, в зависимости от материала и требуемой обработки поверхности.
Область применения механической обработки и практические соображения
Прошивка делится на две категории: внутренняя прошивка и внешняя (поверхность) протягивание.
Внутренняя протяжка используется для изготовления самых разнообразных профилированных отверстий:
- Круглые отверстия
- Квадратные отверстия
- Сплайновые отверстия
- Отверстия для шестерен и другие некруглые внутренние профили
Внешняя протяжка используется для плоских поверхностей, V-образные канавки, и другие внешние профили.
Это распространено в автомобильной и аэрокосмической промышленности при обработке таких компонентов, как диски турбин и шатуны..
Несколько практических моментов заслуживают внимания.. При протягивании внутреннего отверстия, заготовку обычно не нужно зажимать.
Он поддерживается на торцевой стороне, и сама сила резания удерживает его на месте. Однако, перпендикулярность между предварительно обработанным отверстием и опорной торцевой поверхностью должна соответствовать спецификации.
Если эта перпендикулярность плохая, под заготовкой можно использовать сферическую посадочную шайбу для обеспечения самовыравнивания во время прохода.
Для наружного протягивания, силы резания асимметричны, поэтому заготовка должна быть надежно зажата. Направляющая пластина также необходима для удержания протяжки на ходу..
Без должного руководства, инструмент может дрейфовать, создание смещенной поверхности или поверхности, выходящей за пределы допуска, что может привести к списанию детали.
Характеристики процесса и точность
Основным преимуществом протяжки является сочетание высокой производительности и постоянной точности..
Потому что вся операция выполняется за один ход., время цикла короткое, а повторяемость отличная..
Это делает протяжку идеальным решением для крупносерийного производства деталей, требующих плотного прилегания., единые допуски.
В нормальных условиях, протяжка обеспечивает экономическую точность от IT9 до IT7, с шероховатостью поверхности между Раствор 1.6 мкм и Ра 0.4 мкм.
В благоприятных условиях, точность может быть достигнута еще сильнее. Стабильность от партии к партии — одна из самых сильных характеристик процесса., поскольку геометрия инструмента сама определяет конечные размеры.
Ограничения протяжки столь же очевидны.:
- Специальный инструмент: Одна брошь рассчитана на один конкретный размер и профиль.. Его нельзя отрегулировать для получения другого размера..
- Ограничения по геометрии: Ступенчатые отверстия, Слепые отверстия, и очень большие отверстия не могут быть прошиты внутри.
- Тонкостенные искажения: Тонкостенные детали склонны к деформации под действием больших сил резания..
- Высокая стоимость инструмента: Броши дороги в дизайне, производство, и поддерживать.
- Экономический порог: Протяжка экономически эффективна только при производстве средних и больших объемов., где стоимость инструмента может быть амортизирована за счет большого количества деталей.
Для штучной или мелкосерийной работы., это просто не экономично.
В таблице ниже приведены основные параметры процесса..
| Параметр | Типичные характеристики протяжки |
| Метод резки | Линейная резка прогрессивным многозубым инструментом |
| Основное оборудование | Вертикальные или горизонтальные протяжные станки |
| Основные приложения | Ключи, шлицевые отверстия, квадратные отверстия, многоугольные отверстия, формованные профили |
| Основное преимущество | Очень высокая производительность; черновую и чистовую обработку часто можно выполнить за один ход |
| Типичная точность | Примерно IT9–IT7. |
| Типичная шероховатость поверхности | Примерно Ra 1,6–0,4 мкм. |
| Производственная пригодность | Лучше всего подходит для среднего- и масштабная продукция |
| Основное ограничение | Специальный инструмент для протяжки дорог и зависит от конкретного применения. |
Поэтому протяжку лучше всего понимать как процесс, который превращает большие инвестиции в инструмент в исключительную производительность и повторяемость..
Там, где объем производства оправдывает инструмент, это один из наиболее эффективных и надежных методов обработки профильных отверстий и наружных поверхностей..
Если объем низкий или геометрия неподходящая, альтернативные процессы, такие как слотирование, фрезерование, или EDM более подходят.
4. Планирование против. Формирование против. Протяжение: Основные различия
| Элемент сравнения | Строгание | Формирование | Протяжение |
| Основной принцип | Возвратно-поступательная линейная резка, обычно инструмент или заготовка перемещаются горизонтально | Возвратно-поступательная линейная резка, обычно инструмент движется вертикально | Линейная резка с помощью многозубой протяжки с постепенно увеличивающимися режущими зубьями. |
| Типичная машина | Рубанок | Создатель / долбежная машина | Горизонтальный или вертикальный протяжной станок |
| Инструмент | Одноточечный режущий инструмент | Одноточечный режущий инструмент | Многозубая специальная протяжка |
| Первичное движение | Горизонтальное возвратно-поступательное движение | Вертикальное возвратно-поступательное движение | Непрерывный линейный ход тяги или толкания |
| Основные приложения | Большие плоские поверхности, шаги, плечи, V-образные канавки, Т-образные пазы | Внутренние шпоночные пазы, слоты, квадратные и многоугольные отверстия, выбранные внешние профили | Ключи, шлицевые отверстия, квадратные отверстия, многоугольные отверстия, внешние профили |
Типичная геометрия заготовки |
Большие и относительно длинные плоские компоненты | Внутренние или локализованные функции, особенно слоты и профили | Повторяющиеся внутренние или внешние профили с определенной геометрией. |
| Удаление материала | Инкрементальный, обычно одна режущая кромка за ход | Инкрементальный, обычно одна режущая кромка за ход | Прогрессивная резка несколькими зубьями за один проход |
| Производительность | От низкого до умеренного | От низкого до умеренного | От высокого до очень высокого |
| Типичная точность | Примерно IT9–IT7.; более тонкая обработка может приближаться к IT6 при подходящих условиях | Примерно IT9–IT7. | Примерно IT9–IT7., в зависимости от оснастки и контроля процесса |
| Типичная шероховатость поверхности | Около Ra 12,5–1,6 мкм; | Около Ra 6,3–1,6 мкм | Около Ra 1,6–0,4 мкм |
| Стоимость инструмента | Относительно низкий | Относительно низкий | Высокая, потому что протяжки специализированные |
Гибкость |
Высокий для большого, разнообразные заготовки | Высокий для небольших партий внутренних функций | Низкий; оснастка обычно профильная- и в зависимости от размера |
| Объем производства | Лучше всего подходит для единичных и мелкосерийных работ. | Лучше всего подходит для единичных и мелкосерийных работ. | Лучше всего для среднего- и масштабная продукция |
| Основное преимущество | Экономичная обработка больших плоских поверхностей с помощью простого инструмента. | Эффективная обработка внутренних пазов и профилей | Отличная производительность, размерная последовательность, и повторяемость |
| Основное ограничение | Нережущий обратный ход снижает эффективность | Низкая жесткость и нережущий обратный ход ограничивают производительность. | Высокая стоимость оснастки и ограниченная пригодность для слепых операций., шагнул, или очень изменчивые функции |
| Ключевые аспекты процесса | Поддержка заготовки, жесткость инструмента, и стабильность на длинном ходу | Вылет инструмента, внутренняя доступность, индексирование, и точность канавки | Дизайн протяжки, направление заготовки, точность предварительно обработанного отверстия, и контроль силы резания |
5. Заключение
Строгание, формирование, и протяжка — это три различных процесса линейного резания., каждый подходит для различного диапазона производственных требований.
Строгание хорошо подходит для больших плоских поверхностей и прямых канавок, особенно при единичном и мелкосерийном производстве, где важны гибкость оснастки и относительно низкая стоимость оборудования..
Формирование особенно эффективен для внутренних шпоночных пазов, слоты, квадратные отверстия, и другие локализованные профили, предлагая практическое решение, когда традиционное фрезерование менее подходит.
Протяжение, напротив, использует специальный инструмент с несколькими зубьями для обработки множества профилей за один ход, что делает его особенно эффективным для средних- и крупносерийное производство, где повторяемость и производительность имеют решающее значение..
С точки зрения технологического процесса, не существует универсального лучшего метода.
Соответствующий выбор должен основываться на геометрии детали., материал, Требования к размерам и поверхности, объем производства, Инвестиции в инструменты, и общая стоимость изготовления.
Часто задаваемые вопросы
В чем основная разница между строганием и формованием??
Строгание использует горизонтальное возвратно-поступательное движение для обработки внешних плоских поверхностей и поверхностей с канавками..
Формирование использует вертикальное возвратно-поступательное движение., преимущественно для внутренних отверстий, Ключи, и профилированные отверстия. Они имеют одинаковый принцип одноточечной резки, но различаются ориентацией и областью применения..
Почему протяжку применяют только при крупносерийном производстве?
Прошивка требует специального, режущие инструменты определенной формы, которые дорого производить и модифицировать.
Высокую стоимость оснастки можно амортизировать только при больших объемах производства.. Для небольших партий, стоимость инструмента на деталь делает протяжку неэкономичной.
Может ли стандартный прошивной станок заглушить отверстия?
Обычно нет. Стандартное протягивание требует сквозного отверстия для прохождения инструмента..
Для применений с ограниченной глубиной существуют специальные инструменты для глухого протягивания., но они имеют существенные ограничения и не являются стандартной производственной практикой..
Какой процесс линейной резки обеспечивает наилучшее качество поверхности??
Прецизионное строгание широким инструментом позволяет добиться минимальной шероховатости поверхности. (вплоть до Ра 0.2 мкм), сравнимо с прецизионным шлифованием.
Протяжка обеспечивает наиболее стабильную отделку при крупносерийном производстве.. Стандартная обработка обеспечивает среднее качество поверхности..
Актуальны ли эти процессы линейной резки для современного фрезерования с ЧПУ??
Да. Для особых функций, таких как слоты «ласточкин хвост», Ключи, и плоские поверхности с небольшим объемом, процессы линейной резки часто обеспечивают более низкие затраты, более простая настройка, и качество, сравнимое с фрезеровкой на станке с ЧПУ..
Они остаются основными процессами в мастерских, средства технического обслуживания, и крупносерийное производство форм.