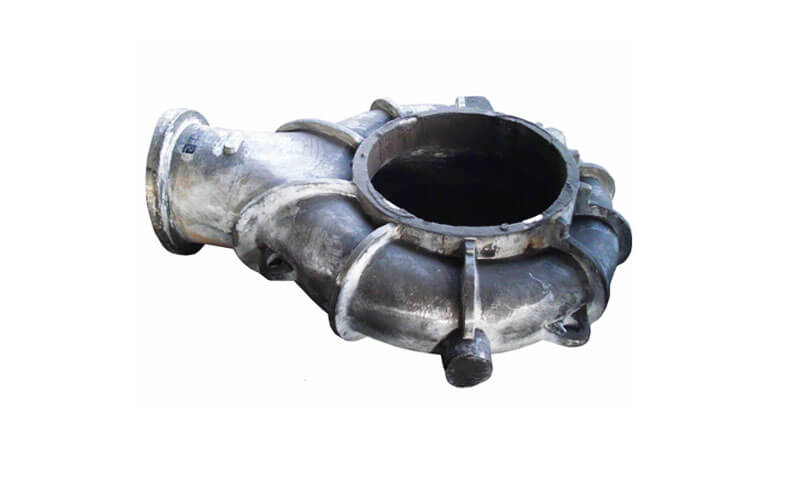
Литье смол в песчаные формы стало одной из важнейших формовочных технологий в современном литейном производстве..
Он получил широкое распространение, поскольку сочетает в себе хорошее качество поверхности отливки, высокая точность размеров, более низкий процент брака, широкая адаптируемость процесса, и относительно низкая трудоемкость.
По сравнению с традиционным песком на глиняной связке, песок на связке смолы обеспечивает более высокую жесткость формы, лучшее сохранение формы, и улучшенная пригодность для сложных отливок.
Для многих литейных заводов, это уже не просто альтернативный процесс; это основной путь производства высококачественных отливок со стабильной экономикой..
Тем не менее, литье из смолы в песчаные формы — это не процесс «установил и забыл»..
Хоть технология и зрелая, успех производства по-прежнему зависит от дисциплинированного управления оборудованием, материалы, Параметры процесса, и практика изготовления форм.
Небольшие отклонения в дозировке смолы, качество песка, Подготовка плесени, вентиляция, или конструкция системы заливки может быстро привести к таким дефектам, как газовая пористость., плохая поверхность, нестабильность размеров, или низкая доходность.
Данное руководство представляет собой структурированное, практичный, и инженерно-ориентированный анализ литья смолы в песчаные формы, охватывающих общие проблемы, полный рабочий процесс производства, основные требования к материалам, и наиболее эффективные способы снижения затрат при одновременном повышении качества.
1. Почему литье из смолы и песка так широко используется
Смола кастинг песка превосходит традиционное литье в глиняно-песчаный песок по структурной стабильности и экономичности производства, формирование незаменимых технических преимуществ в производстве качественного литья:
- Превосходное качество литья: Песчаная форма из затвердевшей смолы отличается высокой жесткостью., плоские разделительные поверхности, и стабильное сохранение размеров, эффективно уменьшая отклонения размеров и шероховатость поверхности отливок.
Это позволяет избежать поверхностных дефектов, таких как включения песка и струпья, характерные для изделий из глиняного песка.. - Низкая зависимость от производства: Система самозатвердевания обеспечивает автоматическое отверждение без ручного уплотнения и длительной сушки.,
снижение зависимости от производственного опыта работников и стандартизация качества серийного производства. - Широкая гибкость применения: Адаптируется к небольшим, середина, и крупные отливки со сложной структурой, он поддерживает диверсифицированное производство от мелких партий индивидуальных деталей до массовых стандартизированных компонентов..
- Оптимизированная производственная среда: Реакция отверждения стабильна, имеет низкий уровень пыли и загрязнения., значительно улучшает чистоту цеха по сравнению с традиционными процессами литья в песчаные формы.
- Контролируемая производительность переработки: Отходы песка можно регенерировать и использовать повторно после профессиональной обработки., реализация переработки ресурсов и снижение совокупных производственных затрат.
2. Правильное проектирование процессов — основа качества
В литье смолы и песка, качество продукции не достигается на стадии разливки; это определяется гораздо раньше, на стадии проектирования процесса.
Хорошо разработанный процесс обеспечивает правильный баланс между прочностью формы., лечение поведения, состояние песка, эффективность кормления, производительность вентиляции, и производственный ритм.
Если эти переменные не скоординированы должным образом, даже хорошее сырье и квалифицированные операторы будут бороться за получение стабильных результатов.
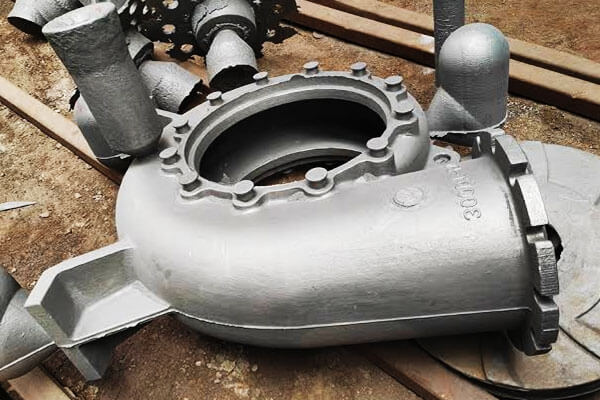
Проектирование процесса должно отражать реальные условия производства.
Процесс производства смолы и песка никогда не должен разрабатываться только на основе теории или лабораторных предположений.. Оно должно соответствовать реальной среде литейного производства., включая:
- цикл заливки и производственный ритм,
- температура окружающей среды и сезонные колебания,
- размер формы и толщина отливки,
- качество рекультивации использованного песка,
- стабильность оборудования,
- и рабочий процесс оператора.
Например, одна и та же формула отверждения может хорошо работать в одной мастерской, но стать ненадежной в другой, если температура песка, влажность, или время отверждения значительно отличается.
Поэтому правильный процесс — это не фиксированный шаблон.. Это контролируемая производственная стратегия, которая соответствует реальным условиям работы литейного завода..
Конечная прочность должна быть определена с научной точки зрения.
Одним из наиболее важных технологических решений является определение окончательная прочность из смоляной песчаной формы.
Смоляной песок обычно достигает максимальной прочности после естественного затвердевания., часто вокруг 24 часы, но это не значит, что каждое литейное производство должно слепо использовать 24-часовой стандарт.
Правильная цель зависит от того, как долго форма остается в системе перед заливкой..
- Для небольших предприятий с длительным производственным циклом, может быть целесообразным 24-часовой стандарт конечной прочности.
- Для производственных линий, где разливка происходит раньше, Соответствующим критерием является прочность, фактически достигнутая перед заливкой..
Главное — избежать двух противоположных ошибок.:
- Чрезмерная сила
Увеличение прочности формы сверх необходимого увеличивает расход смолы., увеличивает стоимость материала, и может создать ненужную жесткость, которая усложняет вытряску и рекультивацию. - Недостаточная прочность
Если форма слишком слабая, это может исказить, трескаться, или потерять стабильность размеров, вызывая брак и изменение процесса.
Идеальная конечная прочность — это минимальная прочность, необходимая для обеспечения целостности формы во время обработки., сборка, и наливание.
Соотношение песка и металла должно быть сбалансированным.
А соотношение песка и железа
Если соотношение слишком велико, процесс может оказаться бесполезным:
- расходуется больше смолы и отвердителя,
- образуются более крупные блоки песка,
- восстановление становится сложнее,
- ЗАКОН поднимается,
- и дефекты, связанные с газом, становятся более вероятными.
Если коэффициент слишком низкий, форма может стать механически небезопасной:
- прорыв металла становится более вероятным,
- может возникнуть локальная деформация,
- и контроль формы отливки ослабляется.
Практичный рабочий диапазон(в целом 2.2:1 к 3:1) обычно выбирается в зависимости от размера детали и сложности конструкции, но принцип остается тот же:
форма должна содержать ровно столько песка, чтобы обеспечить прочность и контроль размеров., не создавая лишней материальной нагрузки.
Система заливки должна соответствовать термическому поведению смоляного песка.
Смоляной песок не переносит высокую температуру бесконечно..
Его термическая стабильность ограничена., поэтому система заливки должна быть рассчитана на заполнение формы. быстро, плавно, и без излишней турбулентности прежде чем форма потеряет прочность.
Это делает систему разливки важной частью проектирования технологического процесса.. Хорошая система заливки должна:
- обеспечить стабильную подачу металла,
- минимизировать окисление и захват воздуха,
- предотвратить преждевременное замерзание,
- и сохранить целостность формы во время заполнения.
Во многих применениях смоляного песка, Использование керамические трубки и несколько, распределенные входы улучшает подачу металла и снижает локальное термическое напряжение.
Цель состоит не в том, чтобы просто ввести металл в полость., но делать это таким образом, чтобы учитывать характеристики отверждения плесени..
При проектировании процесса также необходимо учитывать предотвращение дефектов.
Правильное проектирование процесса — это, по сути, предотвращение дефектов с помощью инженерных решений..
Многие распространенные дефекты литья в системах смолы и песка не случайны.; они являются предсказуемым результатом плохих проектных решений.
Типичные примеры включают в себя:
- газовая пористость вызвано чрезмерным LOI, плохая проницаемость, или слабая вентиляция,
- Мизанс вызвано медленным наполнением или плохим тепловым балансом,
- включение песка вызвано недостаточной жесткостью формы или стабильностью поверхности,
- шероховатость поверхности вызвано нестабильной подготовкой формы,
- искажение вызвано неправильным балансом силы или удержания.
Хорошо спроектированный процесс снижает эти риски еще до начала производства.. Это гораздо эффективнее, чем пытаться исправить дефекты постфактум..
Стабильная конструкция процесса повышает качество и стоимость.
В литейном производстве распространено заблуждение, что более высокий консерватизм процесса автоматически означает более высокое качество..
В действительности, чрезмерный дизайн может привести к ненужным затратам без улучшения производительности.
Лучший проект процесса не является самым сильным или сложным.; это тот, который технически достаточно, экономически рациональный, и стабильна в работе.
Рациональное проектирование процесса помогает литейному производству:
- снизить расход смолы,
- более низкий процент брака,
- улучшить согласованность партии,
- стабилизировать свойства формы,
- и держать производственные затраты под контролем.
Вот почему проектирование процесса имеет центральное значение для экономики литья в песчаные формы, а также для качества..
Стабильное технологическое окно снижает зависимость от решений оператора и позволяет производству работать с предсказуемыми результатами..
Инженерный принцип, лежащий в основе проектирования процесса
Основной принцип прост: форма должна быть достаточно прочной, чтобы сохранять форму, но не настолько прочный и жесткий, чтобы его было дорого или трудно было выпустить.
В то же время, система наполнения должна работать достаточно быстро, чтобы завершить заливку, пока форма стабильна, но достаточно мягкий, чтобы избежать дефектов.
Этот баланс между сила, проницаемость, заполняемость, и экономика является настоящей основой качества при литье смолы в песчаные формы.
3. Выбор сырья: Практическая основа стабильности процесса
В литье смолы и песка, выбор сырья не является деталью закупки; это решение по управлению процессом.
Стабильность формы, повторяемость лечения, качество восстановленного песка, и окончательная целостность поверхности отливки зависят от консистенции материала..
Если сырье нестабильно, даже хорошо продуманный процесс будет дрейфовать.
Если сырье хорошо контролируется, вся система литья становится проще в управлении, легче воспроизвести, и легче оптимизировать экономически.
С точки зрения литейного дела, Основное правило простое: сырье должно соответствовать единым техническим спецификациям и оставаться одинаковым для всех партий..
Это единственный надежный способ избежать колебаний качества., сократить отходы смолы, защитить систему рекультивации, и держать уровень дефектов под контролем.
Авторитетные технические спецификации на основное сырье.
В следующей таблице приведены наиболее важные ожидаемые эксплуатационные характеристики основного сырья, используемого в системах смолы и песка..
| Сырье | Основные технические характеристики | Функциональная роль в процессе | Основной риск низкого качества |
| Необработанный кварцевый песок | Размер частиц: 40/70 сетка для крупных и средних отливок, 50/100 сетка для обычных деталей; Sio₂ > 90%; содержание грязи < 0.2–0,3%; содержание воды < 0.1–0,2%; содержание микропорошка ниже 140 сетка ≤ 0,5–1,0%; расход кислоты < 5 мл; ЛОИ < 5%; форма зерна круглая или многоугольная с низким угловым коэффициентом | Обеспечивает основную скелетную структуру формы и определяет поведение упаковки., проницаемость, и базовая стабильность размеров | Избыточный расход смолы, плохая проницаемость, поверхностные дефекты, нестабильная прочность формы |
| Регенерированный песок | ЛОИ < 3.0%; расход кислоты < 2.0 мл; pH < 5; 200-остатки сетки шасси < 1%; общее количество шасси < 0.2%; содержание воды < 0.2%; округлая форма зерен со стабильной поверхностной активностью | Снижает стоимость материалов и поддерживает устойчивое повторное использование песка после рекультивации. | Генерация газа, плохая консистенция склеивания, нестабильное отверждение, накопление дефектов |
Фурановая смола |
Содержание азота 2.0–5,0%; 24-часовая прочность на разрыв > 1.5 МПА; свободный формальдегид < 0.3%; свободный фенол < 0.3%; вязкость < 60 мПа·с; плотность 1.15–1,25 г/см³; стабильное высокотемпературное термическое поведение | Формирует связующую структуру, которая придает форме прочность на самозатвердевание. | Низкая прочность формы, высокий расход смолы, нестабильное отверждение, повышенный риск дефекта |
| Отвердитель на основе органической сульфоновой кислоты | Вязкость < 200 мПа·с; нерастворимое в воде вещество < 0.1%; обратимое поведение при замораживании и растворении; используйте сегментированные модели кислотности или двухкомпонентные (а+б) системы для адаптации к сезонным изменениям температуры | Контролирует скорость отверждения, рабочее время, и окончательное затвердевание формы | Слишком быстрое или слишком медленное отверждение, непостоянное полезное время, заблокированные трубопроводы, плохая повторяемость пресс-формы |
| Покрытие на спиртовой основе | Плотность 1.25–1,35 г/см³; вязкость 6–7 с; 2-ставка приостановки в час > 97%; сильная чистка, выравнивание, проникновение, и трещиностойкость; высокая прочность покрытия и термостойкость | Улучшает качество поверхности формы., защищает от проникновения металла, и уменьшает шероховатость или дефекты пригара | Плохое качество поверхности, проникновение металла, образование трещин, отслаивание покрытия |
Инженерный принцип выбора сырья
Ключевой принцип заключается в том, что сырье должно рассматриваться как скоординированная система а не список самостоятельных покупок.
Кварцевый песок, мелиорированный песок, смола, отвердитель, и покрытие все влияют друг на друга.
Если один материал нестабилен, это часто приводит к компенсации через другой материал, увеличение затрат и усложнение контроля над процессом.
4. Полный рабочий процесс промышленного производства
Ниже приведен практический рабочий процесс производства литья из смолы в песчаные формы..
| Этап | Основная цель | Ключевой технический фокус | Типичные риски |
| 1. Планирование процессов | Определите маршрут литья и производственную цель | Геометрия детали, Размер партии, допуски, метод заливки | Неправильный выбор процесса, нестабильная доходность |
| 2. Подготовка сырья | Убедитесь, что материалы соответствуют спецификации | Качество восстановленного песка, температура песка, состояние смолы и отвердителя | Непостоянная прочность соединения, избыточное газообразование |
| 3. Проверка оборудования | Подтвердите стабильную работу миксера., пылесборник, и системы дозирования | Консистенция потока, чистота трубопровода, калибровка | Дрейф дозирования, заблокированные линии, плохая рекультивация |
| 4. Проверка пресс-формы/инструмента | Проверка шаблонов, стержневые ящики, и приспособления | Проверка размеров, носить, выравнивание, качество выпуска | Вспышка, несоответствие, неполная форма |
| 5. Смешивание песка | Производство однородного песка на связке смолы | Точное дозирование, даже смешивание, контроль температуры | Слабая или неравномерная прочность формы |
| 6. Формование и трамбовка | Создайте форму с правильной плотностью и вентиляцией. | Метод заполнения, баланс уплотнения, вентиляционные отверстия | Свободные углы, захваченный газ, локальный коллапс |
| 7. Размещение и сборка ядра | Обеспечить точность внутренней полости | Основная настройка, поддерживать, покрытие, вентиляция | Основной сдвиг, плохой выхлоп, смещение |
8. Проверка системы заливки |
Подтвердите быстрый и стабильный вход металла | Стробирование, использование керамической трубки, баланс бегуна | Египет, турбулентность, захват оксида |
| 9. Залив | Заполните форму безопасно и полностью | Температура заливки, ставка, преемственность | Холод закрывается, усадка, сжигание |
| 10. Затвердевание и охлаждение | Разрешить формирование контролируемой структуры | Время охлаждения, сдержанность, поведение в горячей точке | Трещины, деформация, пористость |
| 11. Вытряска и очистка | Отдельная отливка из песка | Время встряхивания, защита поверхности | Поверхностное повреждение, остаточный песок, искажение |
| 12. Резка и отделка | Удалить кормушки, ворота, и вспышка | Смазка, шлифование, локальный ремонт | Чрезмерное измельчение, потеря размеров |
| 13. Осмотр | Подтвердите соответствие перед выпуском | Визуальный, размерный, внутреннее качество | Утечка скрытого дефекта |
| 14. Переработка и рекультивация | Повторное использование песка и контроль затрат | Очистка песка, охлаждение, скрининг, ЗАКОННЫЙ контроль | Старение в песке, лишние штрафы |
5. Требования к проектированию и изготовлению форм при литье смолы в песчаные формы
Смоляной песок предъявляет иные требования к конструкции инструментов и форм, чем глинистый песок..
Часто возможен меньший припуск на обработку.
Поскольку песчаные формы из отвержденной смолы более жесткие и стабильны по размерам., процесс может поддерживать меньшие припуски на обработку.
Это снижает расход металла и стоимость обработки., одновременно улучшая эффективную размерную точность отливки.
Угол уклона должен быть больше
Смоляной песок имеет меньшую сминаемость, чем глинистый песок, и более высокое трение при извлечении модели..
Если угол уклона слишком мал, рисунок может быть поврежден во время рисования, и поверхность формы может быть порвана.
Поэтому:
- увеличить угол уклона там, где это практически возможно,
- конструкция для плавного вывода рисунка,
- избегайте принудительного удаления ударом.
Шероховатость поверхности рисунка имеет большее значение.
Качество поверхности формы сильно влияет на конечную поверхность отливки..
Более гладкая поверхность рисунка обычно обеспечивает более гладкую поверхность отливки..
Для систем смолы и песка, качество отделки рисунка не является косметическим. Это требование процесса.
Вентиляция необходима
Поскольку смоляные системы выделяют газ во время заливки, вентиляция должна быть тщательно спроектирована.
Толстые секции, стеновые панели, и большие формы требуют надежных вентиляционных путей, особенно вокруг сердечников и закрытых полостей.
6. Три наиболее важных рычага снижения затрат
Контроль затрат на литье смолы в песчаные формы зависит от трех основных параметров: оптимизация оборудования, совершенствование процесса, и проверка сырья, достижение сбалансированного качества и экономической выгоды.
Оптимизация выбора и эксплуатации оборудования
- Отдайте предпочтение высокоэффективному пылеулавливающему оборудованию, чтобы стабилизировать качество регенерированного песка и избежать повышенного расхода смолы, вызванного чрезмерным содержанием микропорошков..
- Выбирайте высоконадежное производственное оборудование с низкими затратами на техническое обслуживание, чтобы сократить время простоя из-за сбоев и затраты на замену аксессуаров., улучшение использования оборудования.
- Используйте оборудование с низким энергопотреблением, чтобы избежать потерь мощности в режиме простоя и максимизировать эффективность использования энергии..
Усовершенствовать управление параметрами процесса
Стабилизация значения LOI в оптимальном диапазоне, избегать чрезмерной обработки регенерированного песка, и сократить инвестиции в оборудование и сырье.
Динамическая калибровка конечной прочности и соотношения песка и металла в зависимости от производственных условий для устранения отходов материала и обеспечения качества отливки..
Оптимизируйте системы ворот и вентиляции, чтобы существенно снизить процент брака..
Выбор научного сырья
- Выбор сырого песка: Отдавайте предпочтение очищенному песку со сверхнизким содержанием грязи и микропорошка, чтобы минимизировать расход смолы., затем промытый песок; запретить необработанный сырой песок.
Придерживайтесь закупок на близком расстоянии, чтобы снизить транспортные расходы, и выбирайте песок с низким угловым коэффициентом для повышения производительности формования.. - Выбор смолы: Избегайте некачественных изделий из смолы, полагаясь исключительно на данные производителя..
Проверка производственных мощностей производителя, системы контроля качества, и провести независимое выборочное тестирование.
Используйте высокостабильную фирменную смолу, чтобы снизить дозировку и стабилизировать производство, несмотря на несколько более высокие цены за единицу продукции.. - Подбор вспомогательного материала: Выберите поддерживающие отвердители, покрытия, и агенты выпуска с соответствующей производительностью, баланс стабильности качества и удобства закупок для снижения расхода вспомогательных материалов и затрат на рабочую силу.
7. Заключение
Самозатвердевающее литье из смоляно-песчаной смеси является высокоэффективным, Высокая задача, и экологически чистый процесс формования, который решает проблемы качества и экологии традиционного литья из глины и песка..
Стабильность производства и экономические выгоды зависят от стандартизированного управления полным процессом.:
точный отбор сырья, калибровка научных параметров, мониторинг работы оборудования в режиме реального времени, и адаптивная конструкция пресс-формы являются основными гарантиями низкого уровня брака и низкой себестоимости производства..
Благодаря постоянному совершенствованию стандартов качества промышленного литья, литье из смолы и песка будет и дальше развиваться в направлении интеллектуальный контроль параметров, зеленое низкоуглеродное производство, и полная переработка ресурсов.
Оптимизированное управление процессами и усовершенствованный контроль затрат позволят литейным предприятиям максимизировать качество продукции при одновременном сокращении общего потребления., сделать литье из смолы в песчаные формы основным процессом прецизионного формования для высококачественного промышленного литья в долгосрочной перспективе.