

В литейном производстве, это слишком распространенное и загадочное явление: два литейных завода производят одну и ту же отливку из одного и того же сплава, использование одинаковых температур заливки, конструкции ворот, и шихтовые материалы,
тем не менее, один постоянно поставляет бездефектные детали, в то время как другой борется с постоянными, повторяющееся растрескивание.
Многие руководители литейных предприятий объясняют этот недостаток навыками оператора., вариация сырья, или даже удача.
В действительности, разница почти всегда проистекает из фундаментальных различий в поведении систем формовочного песка, невидимых для случайного наблюдения..
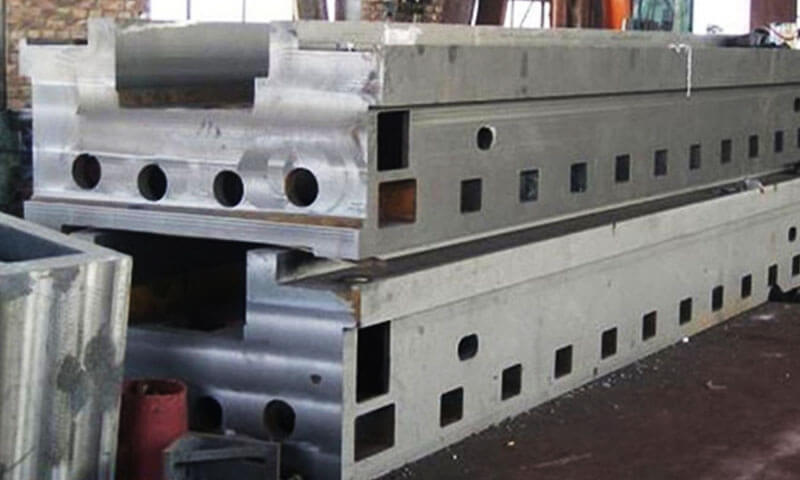
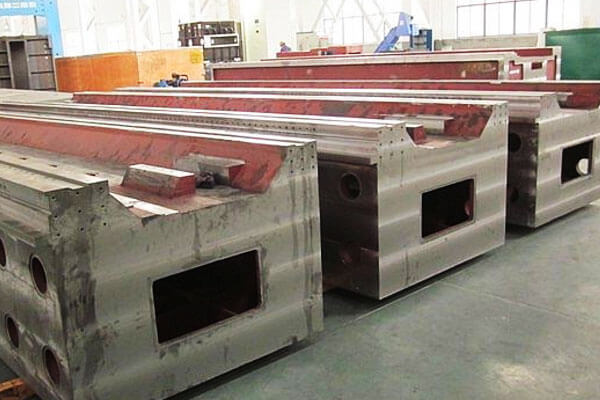
В этой статье рассматривается классический реальный промышленный случай.: идентичная 6-метровая отливка балки станка, изготовленная на обоих смола песок Линии формования самотвердеющим песком и цементом.
Со строго подобранными параметрами заливки, химический состав, и качество плавки, процесс изготовления смоляно-песочной смеси неизменно давал балки без трещин, в то время как линия цементного самозатвердевающего песка страдала повторяющимися дефектами поперечного растрескивания, сосредоточенными в толстой средней части балки..
Шесть основных металлургических и технологических механизмов, лежащих в основе этого результата, подробно анализируются ниже., предоставление практической инженерной информации литейным командам, оптимизирующим процессы литья толстолистовой стали.
1. Почему одна и та же шестиметровая отливка станка может вести себя по-разному?
Большая станина станка — отличный пример отливки, в которой поведение формы имеет огромное значение..
Его геометрия часто содержит:
- Длинные габаритные размеры
- Толстые и тонкие секции соединены вместе
- Ребра и сети
- Большие выступы или монтажные площадки
- Внутренние полости
- Длинные горизонтальные секции
- Сильно меняющиеся локальные тепловые массы
- Большая накопленная усадка при затвердевании
При остывании металла из жидкого состояния до комнатной температуры, он заключает контракты.
Отливка не может свободно сжиматься, поскольку ее окружает форма., ядра ограничивают внутреннее движение, и разные участки отливки остывают и затвердевают с разной скоростью..
Это порождает конкуренцию двух сил.:
Усадка отливки в зависимости от сопротивления формы этому сжатию
Если форма может деформироваться или разрушиться на соответствующем этапе, часть сжатия компенсируется движением формы.
Если форма остается очень жесткой, сжатие все больше превращается в напряжение в металле.
Долгое время, относительно тонкое станочное литье, это может стать критическим.
Основной механизм можно упростить следующим образом::
Тепловое сжатие + структурное ограничение → растягивающее напряжение → локальная пластическая деформация → зарождение трещины
Станет ли напряжение на самом деле трещиной, зависит от температуры., Микроструктура, геометрия, кормление, остаточный стресс, и способность формы и стержней перемещаться.
Вот почему простого сравнения температуры заливки или химического состава зачастую недостаточно..
2. Остаточная прочность при высоких температурах и текучесть пресс-формы
Для большой станочной балки, Одним из наиболее важных различий между песком на связке смолы и самозатвердевающим песком на цементной связке является то, как форма реагирует механически при повышении ее температуры и отливке, которая начинает затвердевать и сжиматься..
Это различие более важно, чем сравнение прочности формы при комнатной температуре..
Форма может быть исключительно прочной во время формования и обращения с ней, но стать проблематичной, если она остается чрезмерно жесткой в течение периода, когда отливка должна свободно сжиматься..
Поэтому два объекта следует рассматривать вместе.:
Остаточная прочность при высоких температурах — какую прочность сохраняет форма после нагрева расплавленным металлом.
Податливость или разборность формы — насколько легко форма может деформироваться или потерять сопротивление, когда сжимающаяся отливка пытается сдвинуться с места..
Для шестиметровой станочной балки, взаимодействие между этими свойствами и усадкой отливки может сильно влиять на развитие термических и горячих разрывающих напряжений..
Цементный самозатвердевающий песок: Высокая остаточная прочность и большая устойчивость
Самозатвердевающий песок на цементной связке приобретает прочность благодаря системе цементного связующего и позволяет изготавливать жесткие формы с хорошей стабильностью размеров..
В условиях литья, однако, форма не обязательно теряет свою механическую прочность так же быстро, как система с органической связкой..
По мере остывания стальной отливки, он подвергается сжатию при затвердевании с последующим тепловым сжатием. Форма и стержни частично противостоят этому движению..
Там, где форма остается очень жесткой, большая часть требуемого сжатия отливки преобразуется в механическую деформацию и напряжение.
Для длинной станочной балки, эффект носит накопительный, а не чисто локальный характер..
Шестиметровая отливка может испытывать заметное общее тепловое сжатие., в то время как ребра, боссы, ядер, и толстые секции могут создать дополнительное местное ограничение.
Если форма недостаточно поддается, результирующее напряжение может сконцентрироваться в геометрически чувствительных областях..
Концептуально этот механизм можно представить как:
Усадка отливки → сопротивление формы → ограниченная деформация → растягивающее напряжение → накопление локальной деформации → возникновение трещин
Это важно, однако, не рассматривать остаточную прочность формы как единственную причину растрескивания.
Фактический риск появления трещин также зависит от сплава., диапазон затвердевания, геометрия сечения, условия кормления, распределение температуры, основное ограничение, и механические свойства металла при соответствующей температуре.
Таким образом, Инженерная проблема с очень жесткой формой на цементной связке заключается не просто в том, что она «слишком прочная».
Проблема в том, что его сопротивление усадке отливки может оставаться значительным на критическом этапе термической истории отливки..
Песок с смолой: Прогрессирующая потеря прочности сцепления и повышение урожайности.
В формовочных системах на связке смолы используются органические связующие, термическое поведение которых принципиально отличается от цементирующих систем..
При воздействии тепла от расплавленной стали, органическое связующее подвергается термическому разложению, с размягчением и прогрессивной потерей прочности сцепления при повышении температуры.
Это изменение особенно актуально для крупных отливок, поскольку форма может перейти от прочной опоры во время заполнения и транспортировки к менее ограничительным условиям во время последующего охлаждения..
По мере заключения контрактов на кастинг, песок может постепенно терять способность сопротивляться движению.
Вместо поддержания очень жесткой оболочки вокруг отливки на протяжении всего процесса охлаждения., форма может стать более податливой по мере разрушения связующего.
Концептуальный механизм – это:
Усадка отливки → деградация связующего → снижение прочности песка → движение/разрушение формы → снижение механического удержания
Это может быть полезно для крупных, геометрически сложные отливки, поскольку часть теплового сжатия отливки компенсируется деформацией формы, а не полностью преобразуется в напряжение внутри металла..
Однако, смоляной песок не следует описывать как полностью «мягкий» или «свободный от напряжений» при высокой температуре..
Различные системы смол, концентрации связующего, температура песка, системы покрытия, плотность пресс-формы, и термические истории дают разные кривые остаточной прочности..
Соответствующей характеристикой является скорость и температурная зависимость потери прочности., не просто содержит ли форма смолу.
3. Термическое расширение формы и термическое взаимодействие с отливкой
Удержание формы — это лишь одна часть термомеханического взаимодействия между формой и крупной отливкой..
Сама форма подвергается тепловому расширению и деформации после попадания расплавленного металла в полость., и это изменение размеров может изменить величину и направление ограничения, налагаемого на сжимающуюся отливку..
Для шестиметровой станочной балки, этот эффект не следует рассматривать отдельно от сокращения гипсовой повязки..
Отливка одновременно охлаждается и пытается сжаться., в то время как окружающая форма нагревается и испытывает собственную тепловую реакцию.
Таким образом, возникающее в результате стрессовое состояние определяется относительное перемещение отливки и формы, не по коэффициенту теплового расширения любого материала в отдельности.
Цементно-связанный песок: Более сильное термическое взаимодействие с отливкой
Самозатвердевающий песок на цементной основе содержит заполнительную фазу и цементирующую связующую систему., и его размерная реакция при нагревании зависит от минералогии агрегата., состав связующего, состояние влажности, плотность формы, и термическая история.
Для формовочного песка с высоким содержанием кремнезема, тепловое расширение заполнителя становится особенно актуальным, поскольку форма нагревается расплавленной сталью..
Форма не просто остается геометрически неизменной после заливки.; отдельные частицы песка и окружающая связанная структура испытывают тепловое расширение и другие высокотемпературные изменения..
В то же время, стальная отливка начинает затвердевать и впоследствии сжиматься.
Это создает проблему относительного смещения:
Движение пресс-формы с подогревом + литейная контракция + ограниченное соответствие формы → повышенное межфазное ограничение
Если форма остается достаточно жесткой, его тепловое движение может локально препятствовать усадке отливки..
В результате взаимодействия может увеличиться растягивающее напряжение в уязвимых регионах., особенно там, где геометрия отливки уже предполагает дифференциальное сжатие.
Для шестиметровой станочной балки, эффект может стать важным вокруг:
- Переходы от толстого к тонкому сечению
- Пересечения ребер
- Большие боссы
- Полости с опорой на ядро
- Длинные сдержанные секции
- Геометрические разрывы
Ключевым моментом является то, что форма не должна прикладывать простую однородную «силу сжатия» к отливке, чтобы тепловое расширение имело значение..
Дифференциальное расширение и ограниченная деформация достаточны для изменения напряженного состояния..
Песок с смолой: Различная термическая реакция и прогрессирующая деградация связующего
Песок, связанный смолой, также испытывает тепловое расширение., особенно когда используется кварцевый заполнитель.
Поэтому, было бы технически неточно описывать смоляной песок как имеющий «незначительное тепловое расширение» просто потому, что в нем используется органическое связующее..
Более важным отличием является комбинированная термическая реакция заполнителя и системы связующего..
По мере повышения температуры формы, органическая смола постепенно размягчается, разлагается, и теряет силу сцепления.
Следовательно, связанный песок может стать менее механически жестким в тот же период, когда отливка подвергается значительному термическому сжатию..
Это приводит к другому взаимодействию:
Литейное сокращение + прогрессивная податливость формы → уменьшение передачи теплового движения в литейное напряжение
Форма все еще нагревается и расширяется., но его способность передавать это изменение размеров в виде жесткого механического ограничения может уменьшаться по мере разрушения связующего..
Это различие особенно важно при сравнении систем на полимерной и цементной связке.. Соответствующий вопрос заключается не просто в:
Какая форма имеет меньший коэффициент температурного расширения?
Это:
Какая часть теплового движения формы фактически передается отливке, в то время как отливка механически уязвима??
Это гораздо более полезный инженерный критерий..
Тип заполнителя может быть более важным, чем тип связующего
Еще одним важным соображением является то, что на тепловое расширение сильно влияет совокупность.
Кварцевый песок, циркон, хромит, и другие огнеупорные заполнители имеют разные характеристики теплового расширения..
Следовательно, две формы, в которых используются разные связующие, могут по-прежнему проявлять одинаковое тепловое движение, если в них используется один и тот же заполнитель., в то время как две формы, использующие одну и ту же систему смол, могут вести себя по-разному, если их заполнители или сорт песка различаются..
Это означает, что при значимом сравнении процессов следует различать:
Поведение связующего + совокупное поведение + плотность формы + история температуры
вместо того, чтобы приписывать все тепловые характеристики только связующему.
Например, богатый кварцем песок демонстрирует характерную реакцию теплового расширения, связанную с его поведением при трансформации минералов..
Результирующее движение формы зависит от всей конструкции формы и условий нагрева., а не просто на одном опубликованном коэффициенте расширения.
4. Влага и газовыделение: Почему содержание воды в системах на цементной связке имеет значение
Влага является одним из ключевых различий между самозатвердевающим песком на цементной связке и песком на смоляной связке., но его влияние на крупные стальные отливки сложнее, чем просто сказать, что «вода вызывает трещины».
Важным вопросом является взаимодействие остаточной влаги., производство газа, проницаемость плесени, температура металла, температура формы, а также термическое и механическое состояние отливки в процессе заливки и раннего затвердевания..
Для шестиметровой станочной балки, форма представляет собой очень большую площадь поверхности, окружающую отливку из жаропрочной стали..
Любая влага или продукты разложения связующего, образующиеся на границе раздела форма-металл, должны транспортироваться через форму..
Если выделение газа превышает способность формы вентилироваться, возникающее в результате давление и межфазные реакции могут способствовать образованию дефектов и усложнять термическую историю отливки..
Фундаментальное отличие состоит в том, что системы на цементной связке содержат воду как часть механизма затвердевания., тогда как системы на связке смолы не зависят от гидратации цемента.
Однако, смоляной песок не является безгазовым: его органическое связующее может термически разлагаться и выделять газообразные продукты под воздействием расплавленного металла..
Цементный самозатвердевающий песок: Вода, Генерация пара, и давление газа
В самозатвердевающем песке на цементной связке вода является важным компонентом процесса затвердевания..
В зависимости от цементной системы, совокупность, условия отверждения, Окружающая влажность, время хранения, и толщина формы, некоторая влага может физически оставаться в форме, в то время как дополнительная вода включается в структуру гидратированного связующего.
При попадании расплавленной стали в полость, поверхность формы подвергается экстремальной термической нагрузке. Любая свободная или физически доступная влага вблизи горячей поверхности может быстро испариться., создание пара.
Это создает потенциальную последовательность:
Остаточная влага → быстрый нагрев → образование пара → транспорт газа → локальные эффекты давления/потока.
Если скорость газообразования высокая, а проницаемость недостаточная, газ может скапливаться вблизи границы раздела форма-металл. Это может способствовать возникновению таких дефектов, как:
- Газовая пористость
- Дыхало
- Поверхностные удары
- Пинхолы
- Прожилки или дефекты поверхности, в зависимости от системы пресс-форм
- Проникновение металла или эрозия формы в неблагоприятных условиях
Степень риска сильно зависит от проницаемости формы и системы вентиляции..
Правильно высушенная или отвержденная форма с достаточной проницаемостью может эффективно выделять газ., тогда как насыщенная влагой или плохо вентилируемая форма может создать значительно более серьезные проблемы..
Вызывает ли пар непосредственно термические трещины??
Этот момент требует особого внимания.
Заманчиво описать испарение влаги как прямое «паровой взрыв → закалка поверхности → термическая трещина» механизм. В большинстве крупных стальных отливок, это объяснение слишком упрощенное.
Форма быстро поглощает тепло от расплавленной стали, и на поверхности металла естественным образом образуется температурный градиент..
Испарение влаги может изменить местную теплопередачу., давление газа, и состояние поверхности, но это не означает автоматически, что стальная поверхность мгновенно «закаляется» в металлургическом смысле..
Возникнет ли растрескивание, зависит от совокупного воздействия:
Термический градиент + поведение затвердевания + сдерживание плесени + горячая пластичность + локальная геометрия + развитие стресса
Поэтому, влажность следует рассматривать как потенциальную причину термических и литейных дефектов., не рассматривается как универсальная самостоятельная причина растрескивания.
Для шестиметровой станочной балки, это различие важно, поскольку трещина, ошибочно приписываемая «закалке паром», на самом деле может возникнуть в результате сочетания ограничений формы., восприимчивость к горячим слезам, разница в толщине сечения, и недостаточное кормление.
Песок с смолой: Нет гидратации, но при разложении связующего все равно образуется газ
Песок на связке смолы не затвердевает при гидратации цемента.. Его органическое связующее подвергается химическому отверждению и впоследствии разлагается под воздействием термической нагрузки, создаваемой расплавленной сталью..
Следовательно, правильно подготовленная форма из смолы может содержать относительно мало свободной воды по сравнению с системой на цементной связке., существенное снижение специфической проблемы образования пара из-за остаточной формовочной влаги.
Однако, было бы неправильно сказать:
«Смоляной песок не выделяет газа».
Связующие на основе органических смол могут образовывать ряд газообразных продуктов разложения во время заливки..
Если добавлено слишком много связующего или плохая проницаемость, эти газы все еще могут вызывать дефекты литья.
Таким образом, соответствующие инженерные отношения:
Содержимое подшивки + тепловое разложение + проницаемость + вентиляция = поведение при литье, связанное с газом
Вот почему более низкая влажность не означает автоматически меньшее общее газообразование..
5. Скорость охлаждения и температурный градиент: Скрытая причина растрескивания крупногабаритных отливок
Для шестиметрового станочного литья, охлаждение – это не просто финальная стадия после затвердевания.
Это непрерывный термомеханический процесс, в котором температурные градиенты, фазовое превращение, сокращение, сдерживание плесени, и локальная геометрия взаимодействуют.
Результирующее стрессовое состояние может определить, останется ли отливка неповрежденной или появятся горячие разрывы., охлаждение трещин, или искажение.
Таким образом, важное различие между песком на связке смолы и самотвердеющим песком на цементной связке заключается не в том, что одна система автоматически «остывает быстро», а другая «остывает медленно».
Фактический режим охлаждения зависит от типа агрегата, плотность формы, содержание связующего, толщина формы, основная конфигурация, литейный модуль, и условия теплового контакта.
Что существенно меняется между песчаными системами, так это сочетание свойств теплопередачи и, что еще более важно, как форма продолжает удерживать отливку при падении температуры.
Для большой станочной балки, это взаимодействие становится особенно важным, поскольку отливка может иметь длинные тонкие стенки., тяжелые ребра, толстые боссы, и локально массивные участки, остывающие с существенно разной скоростью..
Цементно-связанный песок: Длительное термическое и механическое взаимодействие
Форма с толстым цементным связующим может обеспечить существенную теплоизоляцию и сохранять значительную механическую прочность в течение значительной части цикла охлаждения отливки..
Точное время охлаждения значительно варьируется в зависимости от размера секции отливки и конструкции формы., поэтому фиксированные значения, такие как «12–24 часа», не следует рассматривать как универсальные..
Более важным вопросом является то, что отливка продолжает сжиматься, в то время как форма все еще может обеспечивать значимое механическое удержание..
Тяжелая центральная часть остается горячей дольше, чем тонкая полоска или край.. Поскольку окружающие более тонкие секции становятся механически прочнее и менее способны выдерживать напряжения, более горячая часть продолжает термически развиваться. Это создает дифференциальное сокращение.
Возникающий в результате стресс можно представить как:
Дифференциальное охлаждение → дифференциальное сжатие → удержание формы/стержня → накопление растягивающего напряжения.
Если местная деформация растяжения превышает доступную пластичность материала при этой температуре, может возникнуть горячий разрыв или трещина.
Для длинной станочной отливки, риск увеличивается за счет общей длины отливки. Даже относительно небольшие деформации сжатия могут соответствовать значительному абсолютному смещению на несколько метров..
Песок с смолой: Термическая реакция и ранняя потеря контроля
Песок на связке смолы также обладает значительной термостойкостью., особенно когда используется кварцевый заполнитель, поэтому было бы технически неточно утверждать, что смоляной песок по своей сути обеспечивает значительно более высокую скорость охлаждения в каждом применении..
Его более важной характеристикой является температурно-зависимая деградация органического связующего..
Поскольку форма нагревается, смола постепенно теряет прочность сцепления. Следовательно, форма может становиться все более податливой, пока отливка переходит в стадию усадки.
Это создает потенциально благоприятную последовательность:
Отливка остывает и сжимается → связка смолы теряет прочность → форма становится более податливой → сжатие приспосабливается → ограничение уменьшается.
Уменьшение удерживания формы может быть более важным, чем сама абсолютная скорость охлаждения..
Другими словами, форма из смолы не обязательно предотвращает напряжение, обеспечивая быстрое охлаждение отливки. Вместо этого он может уменьшить продолжительность и величину механически эффективного сдерживания на более поздних стадиях охлаждения..
6. Отверждение в форме и зачистка микротрещин, вызванных
Состояние формы перед заливкой — еще одна переменная, которую часто упускают из виду при исследовании растрескивания крупных отливок..
Пресс-форма не начинает взаимодействие с отливкой в момент поступления расплавленной стали в полость..
Он уже подвергся смешиванию, выклятый, зачистка, умение обращаться, сборка, основная установка, хранилище, и транспорт.
Повреждения, возникшие на этих этапах, могут повлиять на качество поверхности формы и стабильность размеров полости..
Однако, важно различать микрорастрескивание формы и растрескивание металлической отливки..
Видимый или микроскопический дефект песчаной формы не становится автоматически металлической трещиной.. Его эффект зависит от того, где он возникает и влияет ли он на проникновение металла., геометрия поверхности, или концентрация стресса.
Цементно-связанный песок: Лечение и обработка чувствительности
Самозатвердевающие формы на цементной основе основаны на контролируемых реакциях отверждения для достижения окончательной прочности..
Для очень больших форм, равномерное отверждение может быть затруднено из-за толщины, распределение влаги, Условия окружающей среды, и местная концентрация связующего может варьироваться.
Потенциальные проблемы включают в себя:
- Неравномерное отверждение
- Локальное изменение силы
- Рыхлость поверхности
- Обработка повреждений
- Растрескивание острых деталей формы
- Изменения размеров при хранении
Если поверхность формы повреждена во время зачистки или транспортировки, расплавленный металл может проникнуть в поврежденную область или воспроизвести ее.
Грубый, сломанный, или локально эродированная поверхность формы может затем создать геометрическую неоднородность отливки..
В крайне напряженном регионе, такой разрыв может действовать как локальный концентратор напряжений.
Это технически более точно, чем предположение, что каждая микротрещина в песке автоматически становится металлической трещиной..
Песок с смолой: Быстрое отверждение, но контроль процесса по-прежнему имеет значение
Системы на связке смолы обычно относительно быстро приобретают прочность при обращении с ними., в зависимости от связующего и каталитической системы. Это может упростить удаление шаблонов., сборка пресс-формы, и производственная логистика.
Однако, быстрое отверждение не исключает возможности повреждения плесенью.
Чрезмерный катализатор, неправильная дозировка смолы, плохое смешивание, чрезмерная температура песка, или неравномерное отверждение может привести к:
- Хрупкие поверхности формы
- Локальное изменение силы
- Размерная нестабильность
- Преждевременная реакция связующего
- Повреждение плесени во время транспортировки
Другими словами, смоляной песок по своей природе не застрахован от дефектов формы перед заливкой. Его преимущество заключается в способности быстро развивать необходимую прочность при сохранении контролируемого технологического окна..
Что происходит, когда поврежденная поверхность формы встречается с расплавленным металлом?
Предположим, что локальная стенка формы содержит небольшую трещину или поврежденный участок..
Возможны несколько исходов.
Металл может воспроизвести дефект только в виде поверхностной неровности поверхности..
Он также может проникнуть в отверстие, создание плавника или локализованного металлического выступа. В более тяжелых случаях, движение или эрозия формы могут изменить геометрию отливки.
Станет ли полученный признак структурно важным, зависит от:
- Глубина дефекта
- Ориентация дефекта
- Геометрия литья
- Локальное стрессовое состояние
- Припуск на обработку
- Пластичность материала
- Поверхностная отделка
Поэтому, Дефект плесени лучше всего рассматривать как потенциальное место инициации или геометрическое несовершенство, а не как автоматический источник взлома.
7. Складывание при вытряске и вторичное растрескивание под напряжением
Процесс литья не заканчивается, когда металл достигает комнатной температуры.. Встряска — еще одно механическое событие, которое может повлиять на окончательную целостность большой отливки..
Для шестиметровой станочной балки, этот этап заслуживает особого внимания, поскольку отливка может еще содержать остаточные напряжения., в то время как длинная конструкция может быть относительно восприимчива к изгибу и ударам.
Ключевая переменная разборность— способность формы и стержней терять прочность в достаточной степени после отливки, чтобы деталь можно было снять без приложения ненужной механической нагрузки..
Цементно-связанный песок: Более высокая устойчивость к пробою может увеличить потребность в выбивке
Формы на цементной связке могут сохранять значительную прочность после отливки., в зависимости от системы связующего и термического воздействия.
Если форма остается прочно склеенной после остывания отливки, для отделения песка от компонента может потребоваться больше механической энергии.
Для массивной шестиметровой балки, чрезмерная вибрация, влияние, локализованный удар, или плохо контролируемое механическое разрушение может передавать нагрузки на отливку..
Это становится более важным, когда приведение уже содержит:
- Остаточное термическое напряжение
- Искажение, вызванное литьем
- Локальные разрывы
- Геометрические концентрации напряжений
- Области пониженной пластичности
В такой ситуации, встряска не может создать первоначальный металлургический дефект, но он может вызвать или расширить существующую трещину, которая уже была близка к критическому состоянию..
Это различие важно при анализе первопричин..
Песок с смолой: Термический пробой улучшает разборчивость
Связующие на основе органических смол постепенно разлагаются под воздействием тепла, возникающего во время литья.. Это может снизить прочность песка после заливки и облегчить удаление плесени..
Как результат, формы со связующей смолой часто позволяют добиться хорошей сжимаемости после отливки, не требуя чрезмерного механического воздействия..
Это одна из причин, по которой системы смол привлекательны для сложных отливок, где требуется удаление формы вокруг ребер., полости, и ядра это сложно.
Однако, «Саморазрушение» не следует понимать буквально.. Остаточная прочность песка, толщина формы, состав связующего, покрытия, и местное тепловое воздействие влияют на фактическое поведение встряски.
Может ли вытряска создать трещину, которой раньше не было?
Да, но это нужно точно описать.
Отливка, не имеющая видимых трещин до выбивки, может сломаться во время агрессивного удаления формы, если она содержит достаточное остаточное напряжение и приложенная механическая нагрузка превышает локальную несущую способность конструкции..
Однако, это не доказывает, что процесс вытряски был фундаментальной причиной.
Фактическая последовательность может быть:
В отливке образуется скрытая слабая область → остаточные напряжения остаются → вытряска создает дополнительную механическую нагрузку → открывается трещина
Таким образом, встряска может быть курок, в то время как основная причина кроется в конструкции отливки, металлургическое состояние, дефекты затвердевания, или более раннее развитие стресса.
Это различие важно для эффективных корректирующих действий..
8. Смола Песок против. Цементный самозатвердевающий песок: Что действительно меняется?
Фундаментальный контраст можно резюмировать следующим образом.:
| Основной фактор | Песок с смолой | Самозатвердевающий песок на цементной связке |
| Механизм закалки | Органическая смола + катализатор/отвердитель | Цементное вяжущее + химические/гидратационные реакции на водной основе |
| Начальная прочность формы | Высокий и управляемый | Высокая после достаточного отверждения |
| Высокотемпературное поведение | Связующее значительно разлагается при нагревании. | Связующая система может сохранять значительную остаточную прочность в зависимости от рецептуры. |
| Складность | Может стать благоприятным, поскольку органическое связующее термически разрушается. | Может оставаться сравнительно прочным, если только он не спроектирован специально для разрушения. |
| Зависимость от влаги | Обычно низкая потребность в свободной воде | Вода является неотъемлемой частью связующей системы. |
| Производство газа | Разложение органического связующего необходимо контролировать. | Необходимо контролировать образование воды и газов, связанных со связующим веществом. |
Проницаемость |
Сильно зависит от уплотнения и уровня связующего вещества. | Сильно зависит от уплотнения, влага, и связующая система |
| Пригодность для большого литья | Высокая универсальность для сложных крупных отливок. | Может подойти, если поведение плесени правильно контролируется |
| Чувствительность основного процесса | Уровень связующего, катализатор, температура песка, производство газа | Влага, выклятый, остаточная прочность, проницаемость |
| Ключевой риск для анализа трещин | Чрезмерное сдерживание или воздействие газа при плохом контроле. | Постоянное ограничение формы/сердцевины и нестабильность процесса, связанная с влажностью. |
| Основное инженерное направление | Контролируемый переход от прочности к складчатости | Контролируемая прочность отверждения и адекватное поведение при разрушении |
9. Практические последствия и оптимизация процессов
Для литейных предприятий, производящих большие станины, колонны, перекладины, и другое тяжелое стальное литье, Выбор между песком на связке смолы и самозатвердевающим песком на цементной связке не следует оценивать только с точки зрения стоимости материала или формовки..
Более значимым экономическим показателем является общая стоимость производства приемлемой отливки.:
Стоимость формования → Выход отливки → Уровень брака → Доработка → Потери при механической обработке → Стоимость контроля → Надежность доставки
Система песка, которая кажется менее дорогой за тонну, может стать существенно более дорогой, если она увеличивает растрескивание., искажение, нестабильность размеров, или повреждение от вытряски.
В то же время, ни смоляной песок, ни цементный песок нельзя назвать универсальными..
Правильный выбор зависит от размера отливки., толщина участка, геометрия, сплав, объем производства, требования к качеству, доступное оборудование, и возможность управления процессом.
Когда уместен цементный самозатвердевающий песок?
Самозатвердевающий песок на цементной связке может быть эффективным процессом формования, если его характеристики совместимы с отливкой..
Это может быть особенно практично для больших форм, где высокая прочность формы, размерная стабильность, низкая стоимость модели, и относительно простая производственная логистика важна.
Это также может быть привлекательным за определенную низкую цену.- и среднеобъемное литье, где дорогостоящая постоянная оснастка экономически не оправдана..
Однако, поскольку геометрия отливки становится более сложной, а термомеханическое ограничение становится более важным, литейному цеху следует оценить, остаются ли остаточная прочность и способность к сжатию формы совместимыми с усадкой отливки..
Для приложений, склонных к взлому, актуальный вопрос не в том, может ли цементный песок технически производить компонент.. Вопрос в том, может ли процесс делать это неоднократно с приемлемой скоростью брака и доработки..
Когда песок на связке смолы более привлекателен?
Песок на связке смолы часто привлекателен для крупных предприятий., сложный, отливки тяжелых профилей, требующие точной конструкции пресс-формы, сложные ядра, контролируемое воспроизведение размеров, и благоприятная складываемость после отливки важны..
Его главное преимущество — не просто «более высокое качество». Более значимым преимуществом является возможность создать систему формования, в которой прочность при транспортировке и заливке может сочетаться с прогрессирующей потерей прочности связующего при термическом воздействии..
Для дорогостоящего станочного литья, это может быть экономически значимо, поскольку небольшое снижение количества трещин и доработок может перевесить более высокую стоимость связующей системы..
Таким образом, экономическое обоснование можно выразить как:
Более высокая стоимость формования → меньшая вероятность дефектов → меньше брака/переработок → более высокая общая производительность производства.
Фактическая выгода должна быть продемонстрирована на основе производственных данных, а не предполагаться заранее..
10. Заключение
Производительность крупного станкостроительного литья определяется цепочкой взаимодействий, а не одним параметром процесса..
Песок на связке смолы и самозатвердевающий песок на цементной связке создают различные среды формования., особенно с точки зрения горячей прочности, остаточная прочность, выделение газа, тепловое поведение, разборность, и механическое удержание.
Для шестиметровой станочной балки или станины, эти различия могут существенно повлиять на склонность к растрескиванию. Однако, отнесение дефекта исключительно к процессу формования было бы неполным..
Кастинг-дизайн, металлургия сплавов, кормление, тепловые градиенты, основное ограничение, плотность формы, выклятый, влага, охлаждение, и встряску нужно учитывать.
Поэтому наиболее надежным подходом является лечение форма и литье как одна связанная инженерная система.
Когда отливка ведет себя по-другому после смены песчаной технологии, ответ обычно не скрыт в одном очевидном параметре.
Это происходит во взаимодействии между тем, как металл хочет сжиматься, и насколько форма позволяет ему двигаться..
Часто задаваемые вопросы
Почему цементный песок вызывает большее растрескивание, чем смоляной песок, для тяжелых отливок?
Цементный песок остается жестким при температуре заливки, создание высокого напряжения сдерживания усадки.
Он также термически расширяется, содержит влагу, вызывающую паровой удар, и требует сильной встряски.
Смоляной песок размягчается при высокой температуре., урожайность с усадкой, имеет минимальную влажность, и самообрушения для нежной встряски.
Можно ли когда-либо использовать цементный самозатвердевающий песок для больших балок станков??
Да, но это требует модификации процесса: добавление органических веществ, повышающих текучесть, оптимизация литников и стояков, контроль скорости охлаждения, и использование щадящей практики встряхивания.
Даже с оптимизацией, однако, скорость растрескивания обычно выше, чем при использовании смолистого песка.
Всегда ли смоляной песок дороже цементного??
Смоляной песок имеет более высокую стоимость материала на тонну, но обычно это дает более высокий урожай, меньше лома, более быстрое время цикла, и более низкая стоимость очистки.
Для дорогостоящего тяжелого профильного литья, смоляной песок почти всегда обеспечивает более низкую общую стоимость единицы изделия..
При каком размере отливки смоляной песок становится предпочтительнее?
Нет строгого порога, но обычно для отливок весом более 1–2 тонн с толщиной профиля более 50 мм, риск растрескивания цементного песка обычно перевешивает его экономическую выгоду.
Чем крупнее и тяжелее отливка, тем сильнее аргумент в пользу смоляного песка.
Можно ли смешать смолу и цементный песок, чтобы получить золотую середину??
Гибридные системы используются на некоторых литейных заводах., обычно с облицовочным слоем из смоляного песка на поверхности отливки и подложкой из цементного песка.
Это может улучшить качество поверхности и снизить риск растрескивания при меньших затратах, чем полированный песок., но требует тщательного контроля процесса.

