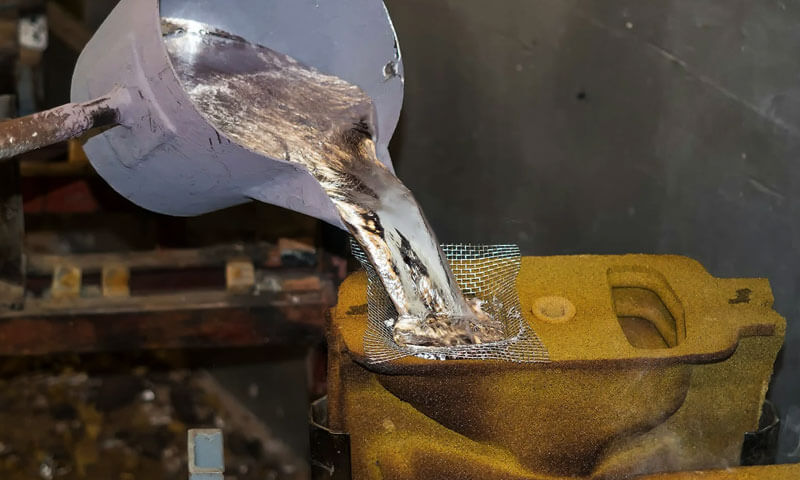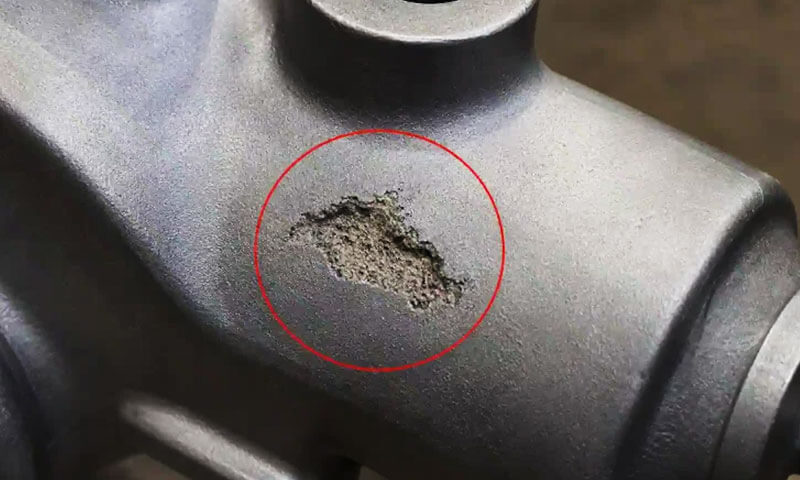
Defekti inkluzije troske u lijevanju izgubljenom pjenom su među najupornijim problemima kvalitete koji se susreću kod lijevanja uzoraka isparavanjem, posebno kada se proizvode odljevci s velikim obrađenim površinama ili kada se zahtijevaju zahtjevi unutarnje čistoće.
Greška se često opisuje u proizvodnim okruženjima kao Uključivanje pijeska, prodor pijeska, uključivanje premaza, ili "ulazak pijeska", jer vidljivi nedostatak može sadržavati suhi pijesak, vatrostalni premaz, ostaci razgradnje pjene, ili konvencionalne metalurške troske.
Za razliku od mnogih izoliranih nedostataka lijevanja, uključivanje troske u izgubljeni pjenasti lijev rijetko je uzrokovano jednom varijablom procesa.
Točnije se može shvatiti kao rezultat interakcije između cjelovitosti uzorka i premaza, gating-sustav dizajn, ponašanje suhog pijeska, vakuumski tlak, uvjeti izlijevanja, rukovanje uzorkom, i čistoća rastaljenog metala.
Robusni pristup stoga tretira sprječavanje uključivanja troske kao problem kontrole procesa na razini sustava, nego jednostavno povećanje debljine premaza ili smanjenje temperature izlijevanja.
1. Što su defekti inkluzije troske u lijevanju s izgubljenom pjenom?
Defekti inkluzije troske u lijevanju izgubljenom pjenom su nemetalni nedostaci koji nastaju kada se strani materijali zarobe unutar odljevka tijekom punjenja kalupa i skrućivanja.
Ovisno o njihovom podrijetlu, ti se nedostaci mogu sastojati od suhi kalupni pijesak, čestice vatrostalnog premaza, metalurška troska, oksidi, ostaci razgradnje pjene, ili kombinacije ovih materijala.
U Izgubljeni pjenasti lijevanje, kvar se u proizvodnji često naziva Uključivanje pijeska, unos pijeska, uključivanje premaza, ili prodor pijeska.
Iako se ti izrazi ponekad koriste kao sinonimi, ne opisuju uvijek potpuno isti mehanizam.
Uključivanje pijeska općenito se odnosi na uključivanje kalupnog pijeska u metal, dok troska ili vatrostalni uključci mogu potjecati od rastaljenog metala, premazivanje, odnosno njihove reakcije tijekom punjenja.
Temeljni problem je da rastaljeni metal napreduje kroz staju, vatrostalno obložena šupljina dok se uzorak polimerne pjene razgrađuje, a njegovi plinoviti i tekući proizvodi izlaze kroz premaz i suhi pijesak.
Ako premaz izgubi cjelovitost, rastresiti pijesak postaje uvučen u metal. Također, ako su čestice troske ili oksida već prisutne u rastaljenom metalu, mogu se transportirati u odljevak i zarobiti tijekom skrućivanja.
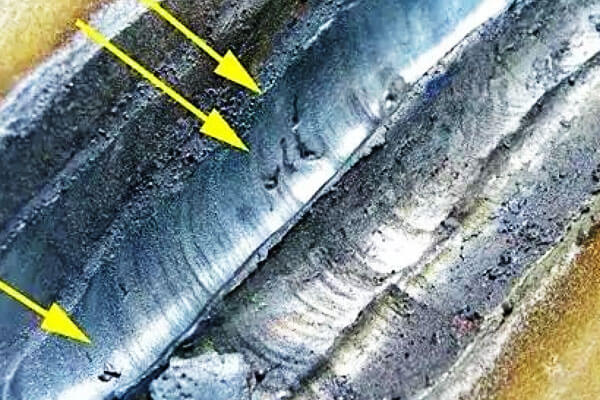
Tipičan izgled i identifikacija
Defekti inkluzije troske nisu uvijek vidljivi odmah nakon istresanja.
Odljevak može izvana izgledati prihvatljivo, ali tek nakon toga otkriti značajne inkluzije CNC obrada, bušenje, mljevenje, odnosno presjecanja izlaže zahvaćenu regiju.
Strojno obrađene površine mogu pokazati izolirane mrlje, nepravilne mrlje, pruge, ili nakupine stranog materijala. Njihov izgled varira ovisno o izvoru inkluzije.
Bijele ili svijetle granulirane čestice često se povezuju sa silikatnim pijeskom ili vatrostalnim materijalom, dok siva, tamno-siva, ili crne regije može ukazivati na trosku, oksidi, ostaci premaza, ili ugljični proizvodi razgradnje pjene.
Međutim, sam vizualni izgled ne može pouzdano odrediti podrijetlo inkluzije.
Za rješavanje problema u proizvodnji, metalografsko ispitivanje i, kada je potrebno, SEM/EDS analiza može razlikovati česticu pijeska bogatu silicijevim dioksidom od metalurške inkluzije bogate oksidom ili fragmenta vatrostalne prevlake.
| Izgled uočenog kvara | Moguće podrijetlo | Tipično mjesto |
| Bijele zrnate mrlje | Silikatni pijesak ili vatrostalne čestice | Strojno obrađene površine, blizu vrata |
| Sive ili crne nepravilne mrlje | Šljaka, oksidi, ostaci premaza | Unutarnje regije lijevanja |
| Linearne inkluzije nalik na pukotine | Pucanje premaza praćeno ulaskom pijeska | Uzorak spojeva, gating junctions |
| Inkluzijski klasteri | Lokalno oštećenje premaza ili turbulentno strujanje metala | Spru, trkač, ingate područja |
| Velike unutarnje nemetalne regije | Jak ulazak pijeska ili pucanje premaza | Blizu sustava zatvarača ili prijelaza za lijevanje |
Gdje se pojavljuju uključci troske?
Kvar se potencijalno može pojaviti na cijelom putu protoka metala, uključujući šalica za točenje, spru, trkač, koliko, gating-system spojevi, i šupljina za lijevanje.
Ipak, područja s najvećim rizikom obično su mjesta gdje se sustav zatvarača povezuje s odljevkom ili gdje geometrija uzrokuje nagle promjene smjera ili brzine protoka.
A sprue-to-runner, runner-to-ingate, i veze ulaz-uzorak zaslužuju posebnu pažnju.
Ova područja su tijekom izlijevanja izložena znatnim toplinskim i mehaničkim naprezanjima.
Ako je premaz na jednom od ovih mjesta napuknut, slabo vezani, pretjerano tanka, ili lokalno oštećena tijekom sklapanja uzorka ili punjenja pijeskom, rastaljeni metal može izravno doći u dodir s okolnim pijeskom.
Nakon što se probije barijera premaza, kombinacija pritisak metala, vakuumsko usisavanje, i sile strujanja metala može povući labavi pijesak i vatrostalne čestice u tekući metal.
Povučeni materijal se zatim prenosi u odljevak i može ostati zarobljen dok se metal skrućuje.
2. Zašto je uključivanje troske posebno teško kod lijevanja izgubljenom pjenom
Lijevanje s izgubljenom pjenom bitno se razlikuje od konvencionalnog lijevanja u pijesak jer uzorak pjene ostaje unutar kalupa do izlijevanja.
Uzorak ne nestaje jednostavno prije nego metal uđe u šupljinu; umjesto toga, podvrgava se toplinska razgradnja i isparavanje dok ga rastaljeni metal postupno zamjenjuje.
Ovo stvara nekoliko simultanih transportnih fenomena:
- Rastaljeni metal napreduje kroz šupljinu.
- Polimerni uzorak se razgrađuje.
- Plinoviti i tekući proizvodi razgradnje migriraju kroz vatrostalnu prevlaku.
- Tlak vakuuma utječe na punjenje kalupa i odvod plina.
- Vatrostalni premaz je izložen intenzivnom toplinskom i mehaničkom opterećenju.
- Suhi pijesak koji okružuje uzorak mora zadržati dovoljnu strukturnu cjelovitost.
Ako premaz pukne ili izgubi prionjivost, metal koji napreduje može izravno doći u dodir s pijeskom.
Ako je sustav oklopa neadekvatno zaštićen, pijesak i vatrostalni fragmenti mogu ući u struju metala.
Zbog toga jednostavno povećanje vatrostalnosti premaza ne mora nužno riješiti problem.
Čvrstoća premaza, propusnost, prianjanje, ponašanje pri sušenju, debljina premaza, dizajniranje, i kontrola vakuuma moraju se razmatrati zajedno.
3. Glavni uzroci nedostataka inkluzije troske u odljevu od izgubljene pjene
Uključci troske i pijeska u izgubljenom pjenastom lijevanju su multifaktorski nedostaci a ne rezultat jednog parametra procesa.
Cijeli put protoka metala - od čaše za izlijevanje i cijevi do klizača, koliko, i završna šupljina—potencijalno može uvesti nemetalni materijal u odljevak.
U praksi, međutim, gating-system spojevi, nedostatke premaza, a područja izložena velikoj brzini strujanja metala predstavljaju najkritičnije zone rizika.
Kvar vatrostalnog premaza
Vatrostalni premaz čini primarnu barijeru između rastaljenog metala i suhog pijeska.
Ako ova barijera pukne, kore, ili nagriza, pijesak i vatrostalne čestice mogu se unijeti u metal i ostati zarobljeni u odljevku.
Uobičajeni uzroci vezani uz premaz uključuju nedovoljnu čvrstoću na sobnoj temperaturi, nedovoljna vruća čvrstoća, nejednaka debljina premaza, loša prianjanje, i nepravilnog sušenja.
Posebnu pozornost treba posvetiti sprue-runner spojevi, spojevi vodilica-ulaznica, Oštri uglovi, i prijelazi uzoraka, gdje je održavanje ravnomjerne pokrivenosti premazom teže.
Odgovarajući premaz od izgubljene pjene trebao bi osigurati dovoljno upornost, mehanička čvrstoća, propusnost, prianjanje, i otpornost na toplinski udar tijekom cijelog procesa izlijevanja.
Problemi sa sustavom zatvaranja i brtvljenjem
Sustav zatvarača kritičan je izvor uključivanja pijeska jer osigurava početni put rastaljenog metala u kalup.
Loše spojeni ili neadekvatno zabrtvljeni kanali, trkači, a ingates mogu stvoriti otvore kroz koje suhi pijesak ulazi u metalni tok.
Pukotine na prevlaci na spojevima vrata posebno su opasne jer ta područja doživljavaju koncentrirano strujanje metala i toplinsko opterećenje.
Sustav oklopa stoga treba imati odgovarajuću krutost, sigurne veze, i kontinuirana vatrostalna zaštita.
Prije izlijevanja, također treba provjeriti čašu za točenje i izložena područja zatvaranja rastresiti pijesak, prah, oštećeni premaz, i strane čestice.
Neodgovarajući parametri izlijevanja i vakuuma
Parametri procesa izravno utječu na mehaničko i toplinsko opterećenje prevlake.
An prevelika visina izlijevanja ili brzina protoka metala može povećati eroziju premaza, dok pretjerano visoka temperatura izlijevanja može ubrzati toplinsku degradaciju i reakcije vatrostalnog metala.
Obrnuto, preniske temperature mogu uzrokovati neispravan rad i nepotpuno punjenje.
Vakuum se također mora pažljivo kontrolirati. Iako je vakuum bitan za zbijanje pijeska i evakuaciju plina, Pretjerano visoka razina vakuuma može povući labavi pijesak ili komadiće premaza kroz postojeće pukotine.
Karakteristike pijeska su još jedno razmatranje. Neodgovarajuća raspodjela veličine zrna može povećati prodor pijeska, erozija, ili loša evakuacija plina.
Optimalna kombinacija razina vakuuma, temperatura ulijevanja, brzina punjenja, i specifikacija pijeska stoga treba uspostaviti za svaku leguru i geometriju lijevanja, a ne primijeniti kao univerzalnu postavku.
Rukovanje uzorkom i oštećenja kalupa
Defekti inkluzije mogu nastati prije izlijevanja ako je premazani uzorak pjene oštećen tijekom transporta, skupština, punjenje pijeskom, ili vibracijsko oblikovanje.
Agresivno opterećenje pijeskom ili pretjerane vibracije mogu uzrokovati pukotine i krhotine na osušenom premazu, posebno oko tankih presjeka i spojeva za zatvaranje.
Ovi nedostaci mogu ostati skriveni nakon što se uzorak zakopa u pijesak i postaju vidljivi tek kada se inkluzije otkriju tijekom strojne obrade.
Stoga je bitan kontrolirani slijed kalupljenja: uzorak treba adekvatno poduprijeti prije primjene jače vibracije, a sustav oklopa ne smije se savijati ili mehanički ometati tijekom zbijanja.
Čistoća rastaljenog metala
Ne potječu svi uključci iz plijesni. Oksidi, šljaka, vatrostalne čestice, i druge nemetalne inkluzije koje su već prisutne u rastaljenom metalu također se može zaglaviti tijekom punjenja.
Učinkovita kontrola stoga zahtijeva pozornost na cijeli lanac obrade metala, uključujući topljenje, uklanjanje troske, kontrola temperature, cijepljenje ili liječenje gdje je primjenjivo, prijenos, i nalijevanje.
Skidanje troske, filtracija, i odgovarajuće dizajnirane značajke zatvaranja ili hvatanja troske mogu dodatno smanjiti količinu nemetalnog materijala koji ulazi u šupljinu.
4. Studije slučaja: Pogreške uključivanja troske i korektivne radnje u ljevaonici LangHe
Na Langheova ljevaonica, kontrola uključivanja troske i pijeska tretira se kao problem inženjeringa procesa, a ne kao problem završne inspekcije.
U izgubljenom lijevanju pjene, inkluzijski defekti mogu potjecati od vatrostalne prevlake, sklapanje uzorka, operacija kalupljenja, vakuumski sustav, dizajniranje, ili čistoća rastaljenog metala.
Stoga, učinkovite korektivne mjere zahtijevaju korelaciju morfologije defekta s mjestom defekta i stvarnim uvjetima procesa.
Sljedeća tri slučaja su tipična Laga Scenariji ljevaoničke proizvodnje uključujući sivi lijev, duktilno željezo, i odljevci od izgubljene pjene od ugljičnog čelika.
Slučajevi pokazuju kako sustavna analiza temeljnih uzroka može pretvoriti ponavljajuće probleme uključivanja u mjerljiva poboljšanja procesa.
Spis 1: Tijelo hidrauličkog ventila od sivog lijeva
Pozadina
Laga Ljevaonica je proizvela tijela hidrauličkih ventila od sivog lijeva koristeći postupak lijevanja po izgubljenoj pjeni.
Komponente su sadržavale nekoliko precizno obrađenih brtvenih površina i bile su podvrgnute 100% ispitivanje tlaka na 1.6 MPA.
Budući da su brtvene površine naknadno strojno obrađene, relativno male unutarnje inkluzije mogle bi postati izložene i uzrokovati curenje.
Simptomi kvara
Početni prinos prvog prolaza bio je približno 68%. Većina kvarova na tlačnom ispitivanju povezana je s inkluzijama ispod površine izloženim na strojno obrađenim površinama sjedišta ventila.
Inspekcija sustava vrata dala je važan trag. Nakon istresanja, lokalizirano raslojavanje premaza opetovano je uočeno oko ingate-to-casting junction.
Kad su dijelovi trkača razbijeni radi pregleda, unutar površine prijeloma bile su vidljive bijele granulirane čestice, što ukazuje na prisutnost uvučenog vatrostalnog ili pješčanog materijala.
Analiza uzroka temeljnog uzroka
Istraga je identificirala dva primarna čimbenika koji doprinose.
Prvi, Vatrostalni premaz oko ulaznog spoja bio je znatno tanji nego na ravnim dijelovima uzorka.
Geometrija spoja uzrokovala je neravnomjerno otjecanje premaza tijekom uranjanja, što rezultira lokalno slabom barijerom.
Drugi, kalup je radio pod relativno visokom konstantnom razinom vakuuma od približno 0.045 MPA.
Nakon što je premaz na spoju oslabio, razlika tlaka pospješuje kretanje labavog pijeska kroz neispravno područje tijekom punjenja.
Kvar se stoga nije pripisao samo vakuumu. Dapače, stvarni mehanizam kvara bio je:
nejednaka debljina premaza → lokalna slabost premaza → ulazak pijeska potpomognut vakuumom → zarobljavanje inkluzija → izloženost strojnoj obradi → curenje pri ispitivanju tlakom.
Korektivne radnje
Laga Ljevaonica je implementirala dvije glavne modifikacije procesa. Drugi ojačani sloj premaza primijenjen je posebno na spojeve i druga prijelazna područja visokog rizika, povećanje lokalne debljine premaza za približno 60%.
Vakuumski sustav također je promijenjen s rada s konstantnim tlakom na kontrolirani dvostupanjski profil.
Vakuum je u početku održavan na približno 0.025 MPA tijekom rane faze punjenja i progresivno se povećavao do približno 0.038 MPA tijekom posljednjeg dijela punjenja.
Svrha je bila izbjeći primjenu prekomjerne razlike tlaka dok je metal prvi put ulazio u ranjivo područje zatvaranja, dok još uvijek osigurava dovoljan vakuum kasnije u procesu punjenja za stabilnost kalupa i evakuaciju plina.
Proizlaziti
Prolaznost testa tlaka porasla je od 68% do 92%, dok je troska- a otpad povezan s inkluzijama pijeska smanjen je za približno 71%.
Slučaj je pokazao da lokalni inženjering premaza i dinamička kontrola vakuuma mogu biti učinkovitiji od jednostavnog povećanja ukupne debljine premaza ili održavanja ravnomjerno visoke razine vakuuma tijekom izlijevanja.
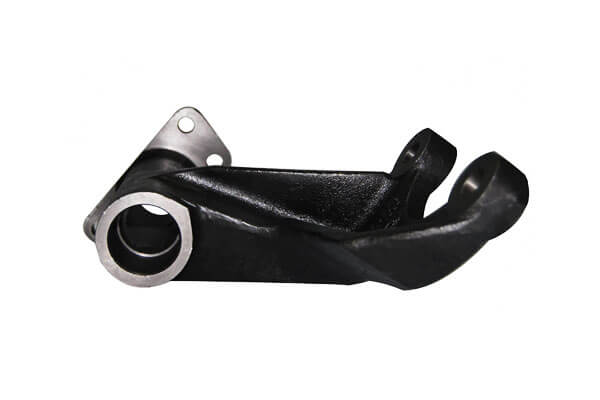
Spis 2: Nosač automobilske šasije od nodularnog lijeva
Pozadina
Laga Ljevaonica je proizvela nosače šasije automobila od nodularnog željeza korištenjem izgubljenog lijevanja pjenom.
Komponente su uključivale izložene vanjske površine koje su naknadno primljene elektroforetski premaz (E-prekrivanje).
Budući da je završno obojena površina imala stroge zahtjeve za izgled, relativno mali nedostaci ispod površine mogu postati vidljivi nakon premazivanja.
Simptomi kvara
Nakon elektroforetskog bojanja u početku je uočen povremeni problem površinskih defekata. Mali mjehurići poput troske pojavili su se uglavnom na gornjoj površini bravica, sa stopom pojavljivanja od približno 22%.
Zanimljivo, nedostaci nisu bili raspoređeni nasumično.
Bili su koncentrirani u području koje se nalazi nasuprot primarnog ulaza, što sugerira da je defekt bio povezan s ponašanjem punjenja ili kretanjem nemetalnog materijala, a ne kao jednoliko raspoređena metalurška inkluzija.
Analiza uzroka temeljnog uzroka
Istraživanje sklopa uzorka otkrilo je da je veza sprue-to-runner koristila je labavi prešani spoj. Tijekom vibracijskog kalupljenja, zglob se mogao malo pomaknuti, stvarajući lokalizirani jaz.
Istovremeno, početna amplituda vibracija korištena tijekom punjenja pijeskom bila je preagresivna.
Budući da okomite površine sklopa pjene nisu bile dovoljno poduprte u ovoj fazi, mikropukotine nastale u osušenom premazu.
Kombinacija ova dva uvjeta stvorila je put za ulazak pijeska:
loose gating joint + agresivne rane vibracije → oštećenje premaza i otvaranje → uvlačenje pijeska tijekom punjenja → unutarnje inkluzije → površinski mjehurići nakon E-premaza.
Ovaj nalaz također objašnjava zašto konvencionalni vizualni pregled nakon istresanja nije dosljedno identificirao problem: velik dio oštećenja nalazio se ispod pijeska prije izlijevanja i nije bio lako vidljiv nakon lijevanja.
Korektivne radnje
Laga Ljevaonica je uvela integralni ovratnik za pojačanje na spoju cijevi i klizača i nanijela dodatni vatrostalni premaz oko spoja kako bi se poboljšala mehanička stabilnost i kontinuitet premaza.
Program vibracija je naknadno podijeljen u dvije faze. Nakon početnog pokrivanja pijeskom, uzorak je bio podvrgnut približno 5 sekundi vibracija niske amplitude.
Zbijanje veće amplitude uvedeno je tek nakon što je sklop pjene dovoljno okružen i poduprt pijeskom.
Prije konačnog zatvaranja kalupa uveden je i namjenski postupak brtvljenja kape za kanale kako bi se spriječio ulazak labavog pijeska kroz gornji sustav zatvarača.
Proizlaziti
Stopa oštećenja površine nakon nanošenja E smanjila se s približno 22% do 4%. Skupine odbijenih kupaca povezane s nedostatkom su eliminirane.
Slučaj ilustrira važan princip u lijevanju s izgubljenom pjenom: vibracija kalupljenja nije samo parametar zbijanja; može izravno utjecati na integritet premaza, a time i na čistoću odljevka.
Optimalni profil vibracija mora osigurati odgovarajuće zbijanje pijeska bez mehaničkog oštećenja premazanog uzorka.
Spis 3: Kućište pumpe od ugljičnog čelika
Pozadina
Laga Ljevaonica je istražila primjenu izgubljenog lijevanja pjene na kućišta crpki od ugljičnog čelika kao alternativu konvencionalnom lijevanju u pijesak.
Cilj je bio smanjiti dopuštenje za strojnu obradu i poboljšati konzistentnost dimenzija velikih unutarnjih prolaza protoka.
Komponente su imale opsežne strojno obrađene unutarnje površine, čineći internu kontrolu uključivanja posebno važnom.
Simptomi kvara
Početni proizvodni pokusi pokazali su široko rasprostranjene inkluzije na strojno obrađenim unutarnjim površinama protoka. Rezultirajuća stopa otpada dosegla je približno 35%.
Inspekcija sustava zatvarača otkrila je izraženu vatrostalnu eroziju i površinske vene duž klizača.
Distribucija nedostataka sugerira da je problem prvenstveno povezan s degradacija premaza tijekom punjenja čelikom, nego jednostavno troskom rastaljenog metala.
Analiza uzroka temeljnog uzroka
Prvi veliki problem bila je uporaba sustava premaza koji je izvorno razvijen za lijevanje sivog lijeva s pjenom.
Njegova otpornost na vatru i vruća čvrstoća nisu bile dovoljne za značajno veće toplinsko opterećenje povezano s ugljičnim čelikom.
Tijekom izlijevanja, premaz je djelomično degradiran i erodiran pod kombiniranim učincima visoke temperature, toplinski udar, i sile strujanja metala.
Drugi problem bila je prevelika efektivna glava za izlijevanje. A 1-tonska kutlača generira relativno visoku brzinu protoka metala prilikom punjenja cijevi, povećanje mehaničke erozije već ranjive prevlake.
Kombinirani mehanizam bio je dakle:
neadekvatan vatrostalni sustav → degradacija visokotemperaturne prevlake → prekomjerna erozija protokom metala → vatrostalne čestice koje ulaze u čelik → unutarnje inkluzije.
Korektivne radnje
Laga Ljevaonica je zamijenila konvencionalnu prevlaku od željeza s vatrostalna prevlaka s visokim sadržajem aluminija posebno izrađena za lijevanje čelične pjene.
Nova prevlaka je omogućila znatno veću vatrostalnost i vruću čvrstoću za okolinu za izlijevanje čelika.
Također je smanjena efektivna visina izlijevanja. Uveden je raspored lonca za izlijevanje na dnu, s mlaznicom postavljenom što je moguće bliže čaši za točenje kako bi se smanjilo nepotrebno ubrzanje metala i turbulencija.
Konačno, temperatura izlijevanja smanjena je s otprilike 1560°C do 1510 °C, ostajući unutar utvrđenog procesnog okvira za kvalitet ugljičnog čelika i geometriju lijevanja.
Te su promjene provedene kao koordinirani paket, a ne kao izolirane prilagodbe.
Proizlaziti
Unutarnja stopa troske uključenog otpada smanjila se s približno 35% do 8%, čineći proces izgubljene pjene komercijalno isplativim za primjenu kućišta pumpe.
Slučaj također pokazuje zašto izbor premaza mora biti specifičan za legura.
Ne može se automatski pretpostaviti da vatrostalni premaz koji ima odgovarajuće performanse za sivi lijev osigurava dovoljnu toplinsku i kemijsku stabilnost čelika.
Kako se temperatura lijevanja legure povećava, vatrostalnost premaza, vruća snaga, otpornost na toplinski udar, i kompatibilnost metala i premaza postaje sve važnija.
Ključne lekcije iz tri Laga Kutije za ljevaonice
Tri slučaja uključivala su različite legure i različite geometrije lijevanja, ali otkrivaju zajednički obrazac: uključivanje troske obično je posljedica interakcije između nekoliko procesnih varijabli.
| Spis | Primarni mehanizam kvara | Kritična procesna varijabla | Korektivna strategija | Proizlaziti |
| Tijelo hidrauličkog ventila od sivog željeza | Ulaz pijeska kroz slabu oblogu ulaza | Debljina premaza + vakuum | Ojačani premaz i stupnjeviti vakuum | Prinos prvog prolaza: 68% → 92% |
| Nosač šasije od nodularnog lijeva | Oštećenje premaza tijekom kalupljenja | Čvrstoća zapornog spoja + vibracija | Ojačani spoj i stupnjevita vibracija | Površinski nedostaci: 22% → 4% |
| Kućište pumpe od ugljičnog čelika | Visokotemperaturna erozija premaza | Vatrostalnost premaza + glava za izlijevanje | Obloga s visokim udjelom glinice i smanjena visina izlijevanja | Uključivanje otpada: 35% → 8% |
Najvažniji zaključak je da ne postoji univerzalna "postavka protiv inkluzije" za izgubljeni lijev pjene.
Odgovarajući sustav premaza, vakuumski profil, vibracijski program, temperatura ulijevanja, dizajniranje, a specifikacija pijeska mora biti usklađena s legurom i geometrijom lijevanja.
Iz tog razloga, Laga Pristup ljevaonice fokusiran je na identifikacija temeljnog uzroka, optimizacija procesnog prozora, i analizu lokacije kvara nego se oslanjati isključivo na završni vizualni pregled.
Ova metodologija je posebno vrijedna za hidrauličke komponente, automobilski odljevci, Kućiva pumpe, tijela ventila, i drugi dijelovi u kojima unutarnje inkluzije mogu postati vidljive tek nakon strojne obrade ili funkcionalnog ispitivanja.
5. Sustavna prevencija i strategije ublažavanja
Kontrola inkluzija troske u lijevanju izgubljenom pjenom zahtijeva koordinirana kontrola procesa, a ne jedna korektivna mjera.
Najučinkovitiji pristup je održavanje cjelovitosti premaza, zaštitite uzorak tijekom oblikovanja, kontrolirati protok metala i vakuum, i poboljšati čistoću rastaljenog metala tijekom proizvodnog ciklusa.
Optimizirajte vatrostalni premaz
Vatrostalni premaz je primarna barijera koja odvaja rastaljeni metal od suhog pijeska.
Trebalo bi imati odgovarajuće upornost, propusnost, prianjanje, čvrstoća na sobnoj temperaturi, i vruća snaga.
Nanesite premaz ravnomjerno u više slojeva, uz dovoljno sušenja između slojeva. Spojevi i druga područja s visokom erozijom trebaju dobiti dodatno pojačanje.
Svaki premazani uzorak treba pregledati prije oblikovanja, i šare s vidljivim pucanjem, piling, ili raslojavanje treba popraviti ili odbaciti.
Montaža i oblikovanje uzorka kontrole
Uzorak pjene i sustav zatvarača moraju ostati mehanički stabilni tijekom punjenja pijeskom i vibracija.
Veze za zatvaranje mogu se ojačati odgovarajućim nosačima ili rukavcima gdje je to potrebno. Pijesak u početku treba lagano unositi, a vibracija bi trebala početi s niskom amplitudom.
Veći intenzitet vibracija treba primijeniti tek nakon što je uzorak na odgovarajući način okružen pijeskom.
Poseban oprez je potreban oko spru, trkački spojevi, i ingates, gdje mehanički pokret može napuknuti vatrostalni sloj.
Lijevni kanal također treba dobro zatvoriti, a posudu za izlijevanje očistiti neposredno prije izlijevanja.
Kontrolirajte temperaturu izlijevanja i protok metala
Uvjeti izlijevanja trebali bi minimizirati eroziju premaza uz održavanje odgovarajuće fluidnosti i potpunog punjenja kalupa.
Prevelika visina izlijevanja, turbulencija, a temperatura može povećati razgradnju vatrostalnog materijala i uvlačenje inkluzija.
| Legura | Tipična temperatura izlijevanja | Tipično vrijeme izlijevanja* |
| Sivo lijevano željezo | 1380–1420°C | 10–20 s |
| Duktilno željezo | 1420–1450°C | 12–25 s |
| Ugljik / niskolegirani lijevani čelik | 1480–1560°C | 15–30 s |
*Tipične referentne vrijednosti za šaržu od 300-500 kg za izlijevanje; stvarne parametre treba utvrditi prema stupnju legure, masa za lijevanje, debljina zida, dizajniranje, i opreme.
Kapacitet lonca treba razumno uskladiti s odljevkom. Držanje grlića za izlijevanje blizu čašice za izljev smanjuje visinu slobodnog pada i brzinu udarca.
Izlijevanje također treba ostati glatka i kontinuirana, izbjegavanje nepotrebnih prekida ili iznenadnih skokova protoka.
Optimizirajte kontrolu vakuuma
Vakuum je neophodan kod lijevanja izgubljenom pjenom jer poboljšava zbijanje suhog pijeska, olakšava evakuaciju plina, i podržava punjenje kalupa.
Međutim, pretjerani negativni tlak može povući pijesak ili komadiće premaza kroz postojeće pukotine.
Za mnoge željezne odljevke, radni raspon od približno 0.025–0,040 MPa obično se koristi kao polazište. Optimalna vrijednost uvelike ovisi o geometriji lijevanja i uvjetima procesa.
Postepeni profil vakuuma može biti koristan: relativno umjereni vakuum tijekom početnog punjenja smanjuje eroziju premaza, nakon čega slijedi povećani vakuum kako punjenje napreduje.
Vakuum se stoga treba tretirati kao a procesna varijabla koju treba optimizirati, ne jednostavno maksimizirati.
Poboljšajte prolaz i zadržavanje troske
Konstrukcija zatvarača trebala bi promicati stabilno punjenje, a istovremeno sprječavati da nemetalni materijali dođu do kritičnih područja lijevanja.
Ovisno o leguri i geometriji lijevanja, sustav može uključivati hvatači troske, skim dijelovima, područja naseljavanja, filtri, ili namjenske zone za sakupljanje.
Keramički pjenasti filtri mogu osigurati dodatnu kontrolu nemetalnih inkluzija, iako se njihova uporaba mora procijeniti prema potrebnoj brzini protoka i temperaturi lijevanja.
Ispravan dizajn vrata je posebno važan za komponente koje su pod pritiskom i visoko obrađene komponente gdje čak i mali uključci mogu uzrokovati funkcionalni kvar.
Održavajte odgovarajuću kvalitetu pijeska
Suhi pijesak mora osigurati ravnotežu između propusnost, ponašanje pri zbijanju, kvaliteta površine, i otpornost na prodor metala.
Pretjerano grubi pijesak može povećati penetraciju i nedostatke povezane s inkluzijom, dok prekomjerne sitnoće mogu oslabiti evakuaciju plina i promijeniti ponašanje kalupa.
Za mnoge primjene izgubljene pjene od željeza, 30/50 mrežasto isprani silikatni pijesak je često korištena referentna specifikacija.
Stvarnu raspodjelu veličine zrna treba odabrati prema sustavu lijevanja i premazivanja, uz redovito uklanjanje kazni, prah, i slomljene čestice premaza.
Poboljšajte čistoću rastaljenog metala
Vanjski pijesak i inkluzije premaza samo su dio problema. Oksidi i troska već prisutni u rastaljenom metalu mogu postati dodatni izvori nemetalnih inkluzija.
Učinkovita kontrola stoga počinje u fazi taljenja i nastavlja se kroz prijenos i izlijevanje.
Ključne mjere uključuju uklanjanje troske, odgovarajuća obrada taline, kontrolirani prijenos, čiste kutlače, i filtracija gdje je tehnički prikladno.
Opći cilj je spriječiti oboje egzogene inkluzije iz kalupa i endogene inkluzije generiran u rastaljenom metalu od ulaska u gotovi odljevak.
6. Zaključak
Defekti inkluzije troske u lijevanju izgubljenom pjenom prvenstveno su uzrokovane međudjelovanjem rastaljenog metala, vatrostalni premaz, suhi pijesak, produkti razgradnje pjene, vakuumski tlak, i metalurškim uključcima.
Najčešći mehanizmi uključuju pucanje ili pucanje premaza, slabi spojevi sustava zalijepa, uvlačenje pijeska, prekomjerna erozija protoka metala, nepravilna kontrola vakuuma, nestabilne operacije kalupljenja, i neadekvatna čistoća rastaljenog metala.
Proizvodni slučajevi iz stvarnog svijeta dosljedno pokazuju da izolirane prilagodbe jednog parametra donose samo marginalna poboljšanja.
Postizanje dosljedno niskih stopa uključivanja troske zahtijeva holistički pristup: optimizirana formulacija i primjena premaza, stroga disciplina oblikovanja i rukovanja, pravilno konstruirana vrata sa značajkama zadržavanja troske, kalibrirani procesni parametri i stalna kontrola čistoće rastaljenog metala.
Kada se sustavno provodi u svim fazama proizvodnje, ove mjere mogu smanjiti otpad vezan uz trosku na vrlo niske razine, čineći izgubljeno lijevanje pjene održivim čak i za visoko zahtjevne strojne komponente.