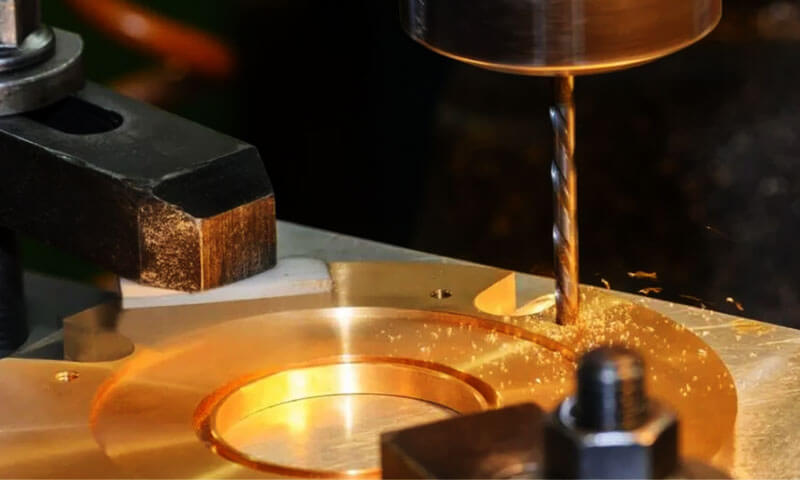
U rudarskoj industriji, pouzdanost komponenti nije briga o troškovima pozadinskog ureda — ona je ključni pokretač proizvodnje i profitabilnosti.
Jedan neuspjeli lijev — istrošena spirala pumpe za gnojnicu, napukla ploča čeljusti drobilice, slomljena kuka za podizanje — može zatvoriti cijeli procesni krug, obračun troškova operacija $100,000 da $500,000 po danu u izgubljenoj proizvodnji i hitnom održavanju.
Iz tog razloga, rudarski odljevci daleko su više od uobičajenih metalnih oblika: one su projektirane habajuće i strukturne komponente koje moraju raditi pouzdano u nekim od najtežih radnih uvjeta na zemlji: abrazivna ruda, kisela rudnička voda, velika udarna opterećenja, ciklički umor, i ekstremne temperature.
Previše rudarskih operacija tretira habajuće odljevke kao robu za jednokratnu upotrebu, nabava najjeftinijeg dostupnog dijela i prihvaćanje kratkog vijeka trajanja kao neizbježnog.
U stvarnosti, izvedba lijevanja je visoko kontrolirana putem ciljanog odabira legure, optimizirano inženjerstvo procesa lijevanja, Dizajn za proizvodnju, i zaštitu površine specifičnu za primjenu.
U ljevaonici LangHe, proveli smo desetljeća projektirajući i proizvodeći prilagođene odljevke visokih performansi za površinsko i podzemno rudarstvo, obrada minerala, i operacije rukovanja rasutim materijalom.
1. Što su rudarski odljevci?
Rudarski odljevci su metalne komponente proizvedene izlijevanjem rastaljenog metala u kalup za izradu dijelova koji se koriste u ekstrakciji, drobljenje, prenoseći, mljevenje, pumpanje, klasifikacija, i oprema za preradu minerala.
Za razliku od jednostavnih odljevaka opće namjene, rudarske komponente obično su dizajnirane oko jednog ili više zahtjevnih uvjeta rada:
- Visoka statička i dinamička opterećenja
- Udarno i udarno opterećenje
- Abrazivno trošenje
- Cyclic fatigue
- Erozija gnojnice
- Korozija u okruženjima mokre obrade
- Povišena lokalna naprezanja
- Dugi radni sati s ograničenim mogućnostima održavanja
Proces lijevanja je posebno vrijedan za rudarsku industriju jer su mnoge rudarske komponente velike, težak, strukturno složena, ili ih je teško ekonomično proizvesti od trupaca ili ploča.
Ispravno dizajniran odljevak može integrirati rebra, šefovi, mjesta montaže, zakrivljeni protočni prolazi, debeli strukturni dijelovi, i složenu vanjsku geometriju u jednu komponentu.
To smanjuje potrebu za višestrukim izrađenim dijelovima i može pojednostaviti sastavljanje uz održavanje potrebnog strukturalnog integriteta.
2. Materijali za rudarske odljevke: Odabir prave legure za posao
Odabir materijala jedna je od prvih odluka koja određuje učinkovitost rudarskog odljevka.
Ispravnu leguru treba odabrati prema dominantnom mehanizmu loma, a ne jednostavno odabrati najtvrđi ili najjači dostupni materijal.
Na primjer, komponenta izložena jakom udaru može zahtijevati veći naglasak na žilavosti, dok komponenta koja kontinuirano radi u abrazivnoj kaši može zahtijevati drugačiju mikrostrukturu i razinu tvrdoće.
Odljevci od ugljičnog i niskolegiranog čelika
Ugljični i niskolegirani čelici naširoko se koriste za teške rudarske komponente koje zahtijevaju kombinaciju čvrstoće, žilavost, i konstrukcijsku pouzdanost.
Tipične aplikacije uključuju:
- Kućišta opreme
- Okviri i nosači
- Velike zagrade
- Komponente kotača i glavčine
- Strukturne spojne komponente
- Karoserije teških strojeva
Njihova glavna prednost je mogućnost postizanja korisnih kombinacija čvrstoće i žilavosti kroz dizajn legure i toplinsku obradu.
Za velike rudarske odljevke, međutim, debljina presjeka, brzina hlađenja, i jednolikost toplinske obrade mora se pažljivo razmotriti jer mehanička svojstva dobivena na površini možda neće predstavljati ona u težim presjecima.
Čelični odljevci od visokolegiranih i otpornih na habanje
Tamo gdje abrazivno trošenje dominira radnim uvjetima, visokolegirani lijevani čelici mogu biti bolje rješenje.
Ovi materijali se obično biraju za komponente koje su izložene:
- Klizna abrazija
- Gubljenje abrazije
- Ponovljeni utjecaj minerala
- Kontakt čestica velike brzine
- Teško rukovanje rudačom
Otpornost na trošenje ne raste jednostavno proporcionalno tvrdoći. Ako je komponenta napravljena pretjerano tvrdom bez dovoljne žilavosti, udar može rezultirati lomljenjem ili pucanjem.
Stoga, praktični cilj je obično ravnoteža između tvrdoće, žilavost, mikrostruktura, i način stvarnog trošenja.
Lijevano željezo i duktilno željezo
Lijevano željezo i nodularno željezo mogu biti vrlo učinkoviti za odabrane rudarske primjene gdje je kombinacija livljivosti, prigušivanje vibracija, obradivost, a cijena je povoljna.
Nodularni lijev je posebno koristan kada su potrebne veće mehaničke performanse u usporedbi s konvencionalnim sivim livom.
Može se primijeniti na kućišta, prekrivači, strukturne komponente, i ostali dijelovi strojeva kod kojih ekstremni udarci ili abrazija nisu dominantna briga.
Odabir materijala ipak treba uzeti u obzir veličinu presjeka, matrična struktura, toplotna obrada, i uslužno okruženje.
Nehrđajući i specijalne legure
Mokra obrada minerala stvara različite izazove.
U tim okruženjima, komponente mogu naići na vodu, otopine koje sadrže kloride, korozivne kemikalije, i abrazivne čvrste tvari istovremeno.
Nehrđajući čelici, Dupleks nehrđajući čelici, i druge specijalne legure se stoga mogu uzeti u obzir:
- Pumpa
- Ronilaca
- Tijela ventila
- Razmazi
- Komponente za kontrolu protoka
- Oprema za kemijsku obradu
U tim aplikacijama, korozija i trošenje mogu djelovati istovremeno, tako da odabir legure samo zbog mehaničke čvrstoće nije dovoljan.
3. Glavni mehanizmi sloma u rudarskim odljevcima
Rudarski odljevci ne uspijevaju predvidljivo, dijagnosticirani obrasci. Razumijevanje ovih načina kvara prvi je korak za produljenje radnog vijeka.
Abrazivno trošenje
Abrazivno trošenje je najčešći način kvara, računajući otprilike 45% svih rudarskih zamjena odljevaka.
Nastaje kada čestice tvrde rude, silicijski pijesak, ili gnojnica struga po površinama komponenti, progresivno uklanjanje materijala.
U sustavima gnojovke velike tonaže, neobložena koljena od lijevanog željeza mogu se istrošiti za samo 3-6 mjeseci pri rukovanju rudačama s visokim sadržajem silicija. Skale stope trošenja s tvrdoćom čestica, brzina, i udarni kut.
Umor od udara & Lomljenje
Ponovljeno udarno opterećenje — od gnječenja, odlaganje, ili udar teškog materijala — inicira mikropukotine pri koncentracijama naprezanja, koji se šire sa svakim ciklusom do katastrofalnog loma.
Ovo je najčešći način kvara za drobilice, zubi kante, i grizli barovi.
Krhke legure poput bijelog željeza posebno su osjetljive na udarni lom pod teškim opterećenjem ili opterećenjem velikim česticama.
Erozija-Korozija
U kiseloj ili sulfidnoj rudarskoj vodi i okolišu gnojnice, korozija i abrazija djeluju sinergistički.
Korozija slabi površinski sloj, koji se zatim brzo ostruže gnojnicom, izlažući svježi materijal daljnjoj koroziji.
Ovaj kombinirani način rada razgrađuje komponente 2–4 puta brže nego bilo koji mehanizam pojedinačno, i vodeći je uzrok prijevremenog kvara pumpi za gnojnicu i komponenti cjevovoda.
Strukturno preopterećenje
Iznenadna teška opterećenja — kao što je udar kante, hoist lifting događaji, ili zaglavljene drobilice — mogu premašiti granicu tečenja i uzrokovati trajnu deformaciju ili katastrofalni lom.
Ti su kvarovi često iznenadni i nose značajan sigurnosni i proizvodni rizik.
Toplinski zamor
U postupcima obrade na visokim temperaturama kao što su peći, pečenjare, i sustavi napajanja za taljenje, cikličko zagrijavanje i hlađenje stvara toplinski stres koji inicira površinsko pucanje.
S vremenom, pukotine se šire i gubi se integritet komponente.
4. Kako odabir procesa lijevanja utječe na izvedbu komponente rudarenja
Za rudarske komponente, odabir postupka lijevanja izravno utječe na čvrstoću lijevanja, dimenzijska stabilnost, zahtjevi za strojnu obradu, kvaliteta površine, i pouzdanost usluge.
Kućište drobilice, kućište pumpe za gnojnicu, tijelo ventila, ili veliki strukturni odljevak može se sve proizvesti lijevanjem, ali njihovi procesni zahtjevi mogu biti vrlo različiti.
Ispravan put lijevanja treba odrediti veličinom komponente, geometrija, legura, debljina zida, servisno opterećenje, proizvodni volumen, Dimenzionalni zahtjevi, interni zahtjevi kvalitete, i strategija obrade.
Nijedan pojedinačni postupak lijevanja nije univerzalno superioran.
Usporedba glavnih procesa lijevanja za rudarske komponente
| Postupak lijevanja | Tipične primjene rudarenja | Ključne prednosti | Glavna ograničenja |
| Lijevanje pijeska | Velika kućišta pumpe, kućišta drobilice, okviri, prekrivači, teške konstrukcijske dijelove | Vrlo fleksibilan; pogodan za velike i teške odljevke; podržava širok raspon legura; relativno ekonomičan alat | Možda će biti potrebna dodatna strojna obrada; završna obrada površine i točnost dimenzija općenito su niži od postupaka preciznog lijevanja |
| V-proces lijevanja | Velika tijela pumpi, tijela ventila, kućište, prekrivači, okviri, složeni teški industrijski odljevci | Suhi nevezani pijesak; vakuumsko kalupljenje; dobra reprodukcija površine i konzistentnost dimenzija; nisko stvaranje plina povezanog s vezivom; pogodno za velike odljeve; visoka mogućnost povrata pijeska | Zahtijeva vakuumsku opremu i namjensku kontrolu procesa; unutarnje jezgre i složeni prolazi zahtijevaju pažljivo projektiranje |
| Investicijski lijev | Dijelovi ventila male do srednje preciznosti, zagrada, komponente povezane s impelerom, složeni dijelovi za kontrolu protoka | Izvrsni geometrijski detalji; Točnost visoke dimenzije; blizu mreže; smanjeni dodatak za obradu | Veći troškovi alata i procesa; neprikladan za mnoge vrlo velike komponente |
Lost Foam Casting |
Složena kućišta, odabrane komponente pumpe, prilagođeni dijelovi za tešku industriju | Može reproducirati složenu geometriju; fleksibilan dizajn uzorka; koristan za integrirane oblike | Osjetljivo na kvalitetu uzorka, premazivanje, punjenje, i evakuaciju plina |
| Gravitacijska kasting matrice | Odabrane komponente za rudarstvo aluminija i drugih obojenih metala | Dobra ponovljivost; relativno dobra obrada površine; pogodan za repetitivnu proizvodnju | Veći trošak alata; ograničena geometrijom matrice i veličinom komponente |
| Trajno lijevanje kalupa | Odabrana kućišta od obojenih metala, prekrivači, i mehaničke komponente | Dosljedne dimenzije kalupa; dobra kvaliteta površine; ponovljiva proizvodnja | Veća ulaganja u alate; manje fleksibilan za velike ili vrlo složene dijelove |
5. Površinska obrada i zaštita od habanja
Masivna svojstva odljevka daju temelj za performanse rudarskih usluga, ali površina je često tamo gdje je najveće trošenje, utjecaj, umor, ili dolazi do korozije.
Iz tog razloga, ciljana površinska obrada može značajno poboljšati trajnost komponente kada se ispravno uskladi sa stvarnim mehanizmom kvara.
Cilj nije primijeniti najagresivniji tretman cijele komponente.
Učinkovitiji pristup često je kombinirati tvrdu, isplativa bazna legura s lokaliziranom površinskom zaštitom na područjima izloženima najvećem trošenju ili koroziji.
| Površinski obrada | Funkcija & Mehanizam | Potencijalna prednost izvedbe* | Tipične primjene rudarenja |
| Prekrivanje za tvrdo navarivanje | Legura otporna na habanje nanosi se na odabrane radne površine kako bi se osigurala visoka tvrdoća i otpornost na abrazivno ili udarno trošenje. Tipični materijali za prekrivanje uključuju stelit i sustave na bazi krom-karbida. | Oko 50–150% dulji vijek trajanja u prikladnim aplikacijama | Istrošeni rubovi drobilice, usne kante, gnojnica laktovi, lokalizirane zone trošenja |
| Pucanj | Proizvodi kontrolirani zaostali tlačni napon na površini, pomažući u smanjenju tendencije nastanka i širenja pukotina uslijed zamora. | Otprilike 30–70% poboljšanja u trajanju od umora u prikladnim aplikacijama | Udarno opterećene komponente, čekić, kuke, Komponente ovjesa |
| Guma & Podstava od poliuretana | Vezani elastomerni sloj pruža žrtvovanu habajuću površinu i pomaže apsorbirati udar čestica istovremeno smanjujući izravan kontakt između kaše i metalne podloge. | Do 2–4x dulji vijek trajanja za odgovarajuće komponente kaše | Cijevi za gnojnicu, Kućiva pumpe, klasifikatorski spremnici |
Kemijska pasivizacija |
Stvara ujednačeniju pasivnu površinu na nehrđajućem čeliku i dupleks legurama uklanjanjem slobodnog željeza i površinske kontaminacije. | Poboljšana otpornost na koroziju gdje se održava pravilna priprema površine i kontrola procesa | Korozivne komponente kaše, ventili za odvodnjavanje, oprema za plutanje |
| Toplinski premaz u spreju | Plamen- ili keramičke ili kermetne prevlake prskane plazmom pružaju čvrstu zaštitnu površinu za odabrane uvjete trošenja i temperature. | Otprilike 60–120% dulji vijek trajanja u prikladnim primjenama na povišenim temperaturama | Komponente peći i dijelovi koji se troše na visokim temperaturama |
*Stvarno poboljšanje uvelike ovisi o osnovnom materijalu, sustav premaza ili obrade, Radni uvjeti, mehanizam trošenja, i kvalitetu primjene.
Ove brojke stoga treba tretirati kao reprezentativne, a ne kao univerzalne garancije učinka.
6. Ključni proizvodi koje izrađujemo za rudarsku industriju lijevanja
LangHe Foundry nudi prilagođene lijevane komponente za rudarske strojeve i opremu za preradu minerala.
Određena legura i ruta lijevanja odabiru se prema geometriji komponente i uvjetima rada.
Drobilica i komponente opreme za drobljenje
Oprema za drobljenje doživljava neke od najtežih uvjeta udara i abrazije u rudarstvu.
Tipične prilagođene lijevane komponente uključuju:
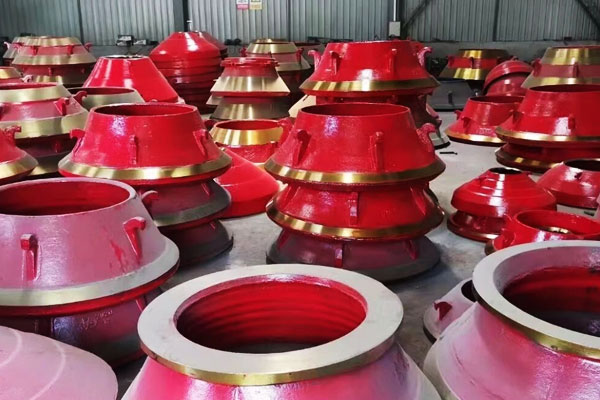
- Kućišta drobilica
- Okviri
- Komponente povezane s trošenjem
- Montažne komponente
- Strukturni nosači
- Nosači i spojni dijelovi po narudžbi
Kućišta rudarskih pumpi i komponente protoka
Rudarske pumpe mogu podnijeti abrazivnu suspenziju, čineći otpornost na eroziju i hidrauličku izvedbu posebno važnima.
LangHe može proizvoditi po narudžbi:
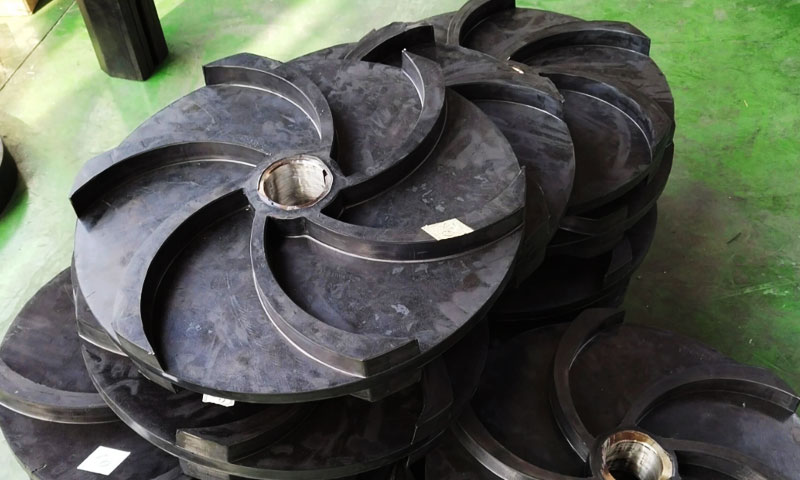
- Pumpa
- Prekrivači
- Ronilaca
- Razmazi
- Protočna tijela
- Montažne komponente
Tijela ventila i komponente za kontrolu protoka
Sustavi za rudarstvo i preradu minerala koriste ventile za gnojnicu, voda, kemikalije, i procesne tekućine.
Tipične lijevane komponente uključuju:
- Tijela ventila
- Prekrivači
- Komponente poklopca motora
- Razdjelnici po narudžbi
- Kućišta za kontrolu protoka
- Priključne komponente
Kućište, Okviri, Čvorišta, i strukturne komponente
Veliki rudarski strojevi oslanjaju se na brojne strukturne odljevke za prijenos opterećenja i održavanje poravnanja.
Tipični proizvodi uključuju:
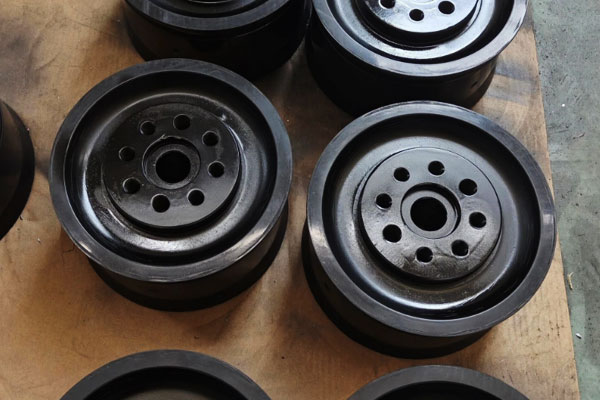
- Kućišta ležajeva
- Glavine kotača
- Kućišta zupčanika
- Strukturni okviri
- Podrška nosačima
- Prekrivači
- Montažne baze
- Komponente mehaničkog povezivanja
Prilagođene komponente za preradu minerala
Oprema za preradu minerala može sadržavati složene prolaze protoka i visoko lokalizirana područja trošenja.
Prilagođeni odljevci omogućuju integriranje ovih geometrija u komponentu uz zadržavanje potrebne strukturne čvrstoće.
7. Prednosti naših proizvoda za rudarsku industriju lijevanja
Projektirani prilagođeni rudarski odljevci mogu pružiti jasne operativne i ekonomske prednosti u odnosu na standardne odljevke, posebno u opremi izloženoj jakoj abraziji, utjecaj, vibracija, i uvjetima neprekidnog rada.
Glavna vrijednost dolazi od slaganja materijala, dizajn lijevanja, i proizvodnog procesa stvarnom radnom okruženju.
Prošireni život
Temeljeno na terenskim podacima naših rudarskih kupaca, LangHe odljevci projektirani primjenom postigli su približno 30–60% dulji vijek trajanja od standardnih uvezenih robnih odljevaka u usporedivim primjenama.
Duži radni vijek smanjuje učestalost zamjene i također može smanjiti rad i napor održavanja povezan sa zamjenom komponenti.
Smanjeni neplanirani zastoji
Dosljedna i predvidljiva izvedba lijevanja može pomoći u smanjenju neočekivanih kvarova uzrokovanih preuranjenim trošenjem ili greškama povezanim s lijevanjem.
Naši podaci o kupcima govore otprilike 45% manje neplaniranih kvarova povezanih s neuspjehom lijevanja nakon prelaska na rudarske komponente koje je izradio LangHe u primjenjivim aplikacijama.
Za rudarsku opremu koja kontinuirano radi, ova je pouzdanost posebno važna jer neočekivani kvar komponente može prekinuti ne samo jedan stroj već i povezane proizvodne operacije.
Niži ukupni trošak vlasništva
Konstruirani rudarski odljevci mogu uključivati a 15–30% veći početni trošak nego najjeftinije robne alternative. Međutim, sama nabavna cijena ne odražava stvarne operativne troškove komponente.
U primjenjivim slučajevima kupaca, kombinacija duljeg vijeka trajanja i smanjenog vremena zastoja rezultirala je procijenjenom 25–40% niži trošak po satu rada u usporedbi s jeftinijim alternativama.
Za rudarske operatere, to čini ukupni trošak vlasništva korisnijom mjerom od same jedinične cijene.
Dosljednost od serije do serije
Oprema za rudarenje zahtijeva predvidljive performanse komponenti od jedne proizvodne serije do druge.
Kontrolirana verifikacija legure, parametri lijevanja, toplotna obrada, obrada, i inspekcija pomažu u održavanju dosljednih mehaničkih i dimenzijskih svojstava u serijama.
Ovo je osobito važno za habajuće komponente i jako opterećene odljevke.
Varijacije u tvrdoći, mikrostruktura, Kvaliteta lijevanja, ili dimenzije inače mogu dovesti do nedosljednih stopa trošenja, prijevremeni kvar, i manje predvidljive intervale održavanja.
Inženjering specifičan za lokaciju
LangHe ne tretira rudarske odljevke kao kataloške proizvode koji odgovaraju svima. Komponente se mogu projektirati prema stvarnim uvjetima rada, uključujući:
- Vrsta rude i abrazivnost
- Karakteristike gnojnice i pH
- Kapacitet prerade i tonaža
- Uvjeti udara i opterećenja
- Geometrija komponenti i zahtjevi za ugradnju
- Dominantni mehanizam trošenja
Ovaj pristup omogućuje odabir materijala, dizajn lijevanja, toplotna obrada, obrada, a površinsku zaštitu smatrati jednim cjelovitim proizvodnim rješenjem.
Rezultat je rudarski odljevak dizajniran ne samo da zadovolji traženi crtež i dimenzije, ali i pružiti predvidljiv učinak, produžen vijek trajanja, i niži operativni troškovi u predviđenom rudarskom okruženju.
8. Pristup ljevaonice LangHe prilagođenim rudarskim odljevcima
Langheova ljevaonica slijedi strukturiranu, pristup usmjeren na kupca za svaki projekt rudarskog lijevanja.
Postupni postupak
| Pozornica | Aktivnost | Isporučivo |
| 1. Konzultacija | Razumjeti primjenu, opterećenja, okoliš, i povijest neuspjeha | Specifikacija zahtjeva |
| 2. Odabir materijala | Preporučite optimalnu leguru i toplinsku obradu | Tehnički list materijala |
| 3. DFM & simulacija | Optimizirajte dizajn za lijevanje i performanse | Izvješće o pregledu dizajna |
| 4. Alati | Dizajn i proizvodnja uzoraka, umiroviti, i jezgre | Paket alata |
| 5. Lijevanje | Izradite odljevke optimalnim postupkom | Zvučni odljevi |
| 6. Toplotna obrada | Postići zadanu mikrostrukturu i svojstva | Certifikat toplinske obrade |
| 7. Obrada | Kritične karakteristike CNC strojeva | Izvješće o dimenzijama |
| 8. Završnica površine | Nanesite zaštitu od habanja ili zaštitu od korozije | Završna specifikacija |
| 9. Inspekcija | NDT, dimenzionalan, mehanički, i kemijsko ispitivanje | Certifikat kvalitete |
| 10. Dostava | Zapakirajte i pošaljite kupcu | Isporuka na vrijeme |
Osiguranje kvalitete
LangHe Foundry održava rigorozan sustav upravljanja kvalitetom:
- ISO 9001:2015 ovjeren
- Potpuna sljedivost materijala
- Spektrometrija za kemijsku analizu
- Zatezanje, tvrdoća, i ispitivanje utjecaja
- Rendgenski, ultrazvučni, i penetrantsku inspekciju boje
- CMM dimenzionalna inspekcija
9. Zaključak
Rudarski odljevci daleko su više od jednokratnog metalnog potrošnog materijala.
Oni su kritične projektirane komponente čije performanse izravno pokreću produktivnost rudnika, trošak održavanja, i sigurnost.
Abrazija, utjecaj, korozija, i zamor nisu neizbježni — to su predvidljivi načini kvara kojima se može upravljati i minimizirati pomoću ciljanog odabira legure, optimizirani dizajn procesa lijevanja, DFM optimizacija, i ciljanu zaštitu površine.
Najveća pogreška koju rudarske operacije mogu napraviti je nabava odljevaka samo po nabavnoj cijeni.
10–20% ušteđenih na jeftinom odljevku višestruko će se izgubiti preranom zamjenom, neplanirani zastoji, i izgubljenu proizvodnju.
Rad s iskusnim partnerom u ljevaonici koji razumije radne uvjete rudarenja i inženjerske komponente za specifične načine kvara donosi daleko niže ukupne troškove vlasništva i veću ukupnu dostupnost opreme.
Kako globalne rudarske operacije nastavljaju tjerati veće stope proizvodnje, dublja rudna tijela, i niži operativni troškovi, prilagođeni odljevci visokih performansi ostat će temeljni pokretač pouzdanosti i učinkovitosti.
Ljevaonice koje kombiniraju stručnost u inženjerstvu aplikacija, svestranost procesa, a rigorozna kontrola kvalitete ostat će ključna za omogućavanje ove izvedbe.
Česta pitanja
Kako se rudarski odljevci mogu učiniti otpornijima na habanje?
Otpornost na trošenje može se poboljšati odgovarajućim odabirom legure, toplotna obrada, mikrostrukturna kontrola, optimizirana geometrija, i, Ako je primjenjivo, navarivanje ili druge metode zaštite površine.
Je li lijevanje bolje od kovanja za rudarske komponente?
Nijedan proces nije univerzalno bolji. Lijevanje je posebno povoljno za velike, težak, ili geometrijski složene komponente, dok kovanje može biti poželjno za određene primjene visoke čvrstoće.
Ispravan izbor ovisi o geometriji komponente, materijal, učitavanje, proizvodni volumen, i zahtjevi za izvedbu.
Možete li obrnuti inženjering i zamijeniti zastarjele rudarske odljevke?
Da. Možemo obrnuti inženjering postojećih istrošenih ili slomljenih odljevaka putem 3D skeniranja i mjerenja dimenzija, reproduciranje izvorne geometrije ili nadogradnja legure i dizajna za poboljšane performanse.
Ovo je osobito vrijedno za starija rudarska mjesta sa zastarjelim OEM brojevima dijelova.
Koji su materijali najbolji za habajuće dijelove rudarske drobilice?
Čelik s visokim sadržajem mangana (Loš) najbolji je za drobljenje pri velikom udaru. Bijelo željezo s visokim udjelom kroma najbolje je za visokonapregnutu abraziju s malim udarom. Izbor ovisi o specifičnoj primjeni drobljenja.
Može li LangHe proizvoditi velike rudarske odljevke?
Da. LangHe proizvodi odljevke 0.1 kg na više 10,000 kg, ovisno o postupku i leguri.
Pruža li LangHe podršku dizajnu?
Da. LangHe pruža DFM analizu, simulacija lijevanja, odabir materijala, i podrška obrnutom inženjeringu.