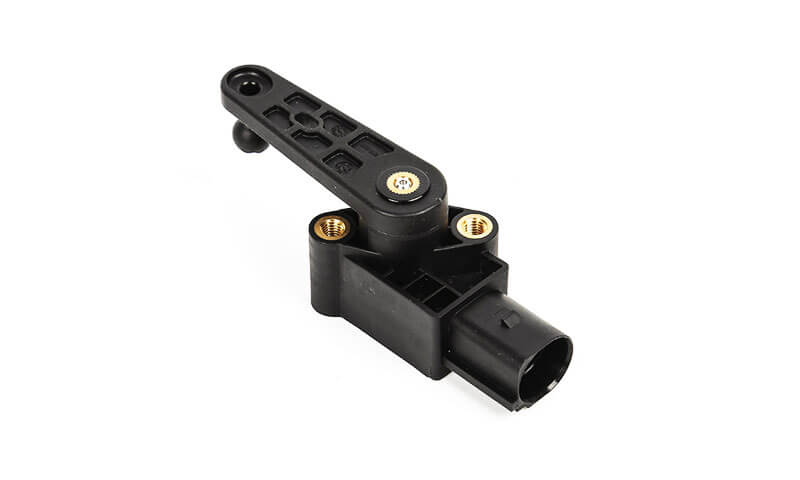
Moderni proizvodi sve više kombiniraju plastiku s metalima, električni vodiči, navojne komponente, magneti, i drugi funkcionalni materijali.
Tradicionalno, te se komponente proizvode zasebno i naknadno sastavljaju pomoću vijaka, pričvršćivan, zakivanje, ljepila, ili zavarivanje.
Iako takve metode ostaju korisne, dodaju korake montaže, povećati broj dijelova, i može dovesti do problema s poravnanjem i pouzdanošću.
Umetnuti kalup pruža alternativni pristup integracijom prethodno oblikovanog umetka izravno u oblikovanu polimernu komponentu tijekom procesa injekcijskog prešanja.
Umjesto sastavljanja umetka i plastičnog dijela nakon kalupljenja, umetak se prvo postavlja unutar kalupa, nakon čega rastaljeni polimer teče oko njega i skrućuje se da bi se stvorila mehanički integrirana komponenta.
Ovaj članak objašnjava načela, materijal, proizvodni procesi, Razmatranja dizajna, prednosti, ograničenja, i primjene kalupljenja umetaka, s posebnom pozornošću na inženjerske čimbenike koji određuju kvalitetu konačnog dijela.
1. Što je umetnuto oblikovanje?
Umetnuti kalup je injekcijsko prešanje proces u kojem prethodno proizvedena komponenta, poznat kao umetak, postavlja se unutar šupljine kalupa i naknadno inkapsulira ili djelomično okružuje rastaljenom plastikom.
Umetak može biti izrađen od metala, plastika, keramički, električni vodljivi materijal, ili drugu krutu podlogu.
Nakon što se polimer ubrizga i ohladi, umetak postaje trajno integriran u oblikovanu komponentu.
Pojednostavljeni proces može se predstaviti kao:
Priprema umetka → Pozicioniranje umetka → Zatvaranje kalupa → Brizganje plastike → Pakiranje i hlađenje → Otvaranje kalupa → Izbacivanje
Rezultirajuća komponenta je stoga a sklop od više materijala proizveden u jednoj operaciji kalupljenja.
Kako se umetnuto prešanje razlikuje od standardnog injekcijskog prešanja
| Aspekt | Standardno injekcijsko prešanje | Umetnite letvu |
| Glavni materijal | Polimer | Polimer + prethodno oblikovani umetak |
| Umetnite položaj | Nije potrebno | Kritični korak u proizvodnji |
| Skupština | Obično je potrebno za proizvode od više materijala | Često značajno smanjena |
| Složenost alata | Relativno jednostavno | Viša zbog položaja umetka i retencije |
| Dimenzionalna kontrola | Prvenstveno vezan uz polimere | Polimer + umetnuti tolerancije |
| Interakcija materijala | Uglavnom ponašanje polimera | Toplinska i mehanička interakcija između materijala |
| Tipične primjene | Kućišta od plastike, prekrivači, strukturni dijelovi | Konektori, navojne komponente, senzori, električni dijelovi, ojačane komponente |
Kako umetnuto oblikovanje stvara mehaničku integraciju
Odnos između umetka i lijevanog polimera može se oblikovati na nekoliko načina.
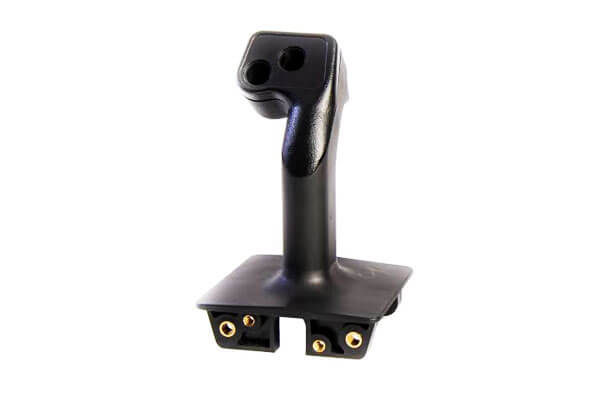
Za metalni umetak s navojem, na primjer, polimer može teći oko posebno dizajniranih vanjskih elemenata kao što su nabori, utori, podreza, odnosno rebra.
Nakon hlađenja, te značajke stvaraju mehaničko međusobno blokiranje, što otežava okretanje ili izvlačenje umetka.
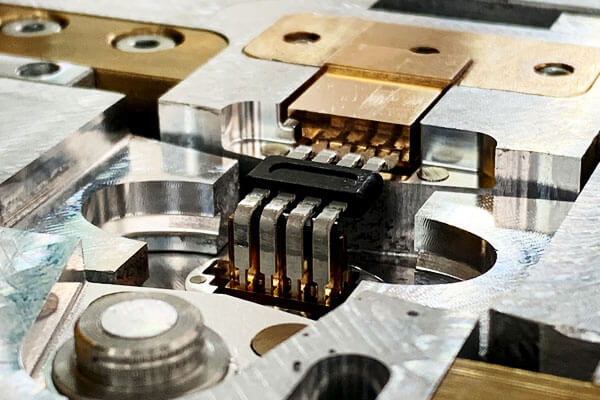
Za električni terminal, polimer može okružiti definirani dio vodljivog elementa ostavljajući funkcionalno kontaktno područje izloženim.
Oblikovani polimer tada osigurava izolaciju, strukturna potpora, i stabilnost položaja.
Mehanizam integracije stoga ovisi o primjeni. Može uključivati:
- Mehanički isprepleteni kroz utore, grcati, rebra, ili podcjenjivanja.
- Smetnje nastale skupljanjem polimera oko umetka.
- Kemijsko ili ljepljivo lijepljenje kada se koriste kompatibilni materijali i površinske obrade.
- Geometrijska enkapsulacija, kod kojih polimer fizički okružuje umetak i onemogućuje pomicanje.
U zahtjevnim primjenama, nekoliko mehanizama može raditi istovremeno.
2. Kako funkcionira umetnuto oblikovanje?
Prešanje uloška sastoji se od nekoliko kontroliranih faza, počevši od pripreme umetka i završavajući pregledom gotove integrirane komponente.
Tipični tijek rada za umetanje kalupa
Proizvodnja uložaka → Čišćenje i priprema → Kontrola dimenzija → Umetanje umetka → Zatvaranje kalupa → Injektiranje polimera → Pakiranje → Hlađenje → Otvaranje kalupa → Izbacivanje → Dimenzionalni i funkcionalni pregled
2.1 Priprema uloška
Proces počinje izradom i pripremom umetka.
Za metalne umetke, ovo može uključivati CNC obradu, žigosanje, skretanje, hladan naslov, oblikovanje žice, mljevenje, ili drugim procesima obrade metala.
Umetak mora zadovoljiti dimenzionalne i površinske zahtjeve definirane dizajnom kalupa.
Posebno je važno stanje površine. Ulje, oksidna ljestvica, obrada strugotine, i drugi kontaminanti mogu ometati vezivanje polimera ili uzrokovati defekte kalupljenja.
Ovisno o prijavi, umetci stoga mogu proći:
- Odmašćivanje i čišćenje
- Ohrapavljavanje površine
- Pozlaćivanje
- Pasivacija
- Kemijski obrada
- Predgrijavanje
- Dimenzionalni pregled
Uložak također treba provjeriti na neravnine i oštre rubove. Prekomjerne oštrice mogu oštetiti kalup ili stvoriti lokalizirane koncentracije naprezanja u lijevanom polimeru.
2.2 Umetnite položaj i pozicioniranje
Nakon pripreme, umetak se postavlja na namjensko mjesto unutar kalupa.
Ovo se može izvesti ručno, poluautomatski, ili automatiziranim sustavom utovara.
Za jednostavne komponente, operateri mogu postaviti umetke izravno u šupljinu kalupa.
Proizvodnja velike količine općenito ima koristi od automatiziranog umetanja, posebno kada postoji više umetaka po dijelu ili kada je potrebna precizna ponovljivost.
Sustav za pozicioniranje mora spriječiti pomicanje umetka tijekom zatvaranja kalupa i ubrizgavanja polimera. Ovisno o geometriji, umetak se može zadržati pomoću:
- Igle za lociranje
- Jezgre kalupa
- Šupljine ili džepovi
- Magnetni držači
- Zadržavanje vakuuma
- Mehaničke stezaljke
- Namjenska oprema
Pozicioniranje umetka posebno je kritično za električne konektore i precizne mehaničke komponente, gdje čak i mala pogreška položaja može utjecati na kompatibilnost sklopa ili funkcionalnu izvedbu.
2.3 Zatvaranje kalupa
Nakon što je umetak postavljen, kalup se zatvara i umetak postaje zatvoren unutar kalupne šupljine.
U ovoj fazi, dizajn kalupa mora osigurati dovoljan razmak oko umetka uz održavanje potrebne debljine stijenke polimera.
Alat također mora spriječiti gnječenje ili pomicanje umetka.
Za precizne aplikacije, kalup može sadržavati posebne značajke za lociranje koje izravno podupiru umetak tijekom ubrizgavanja.
Pravilno zatvaranje kalupa je važno jer svako neslaganje oko umetka može uzrokovati bljesak ili nedostatke dimenzija.
2.4 Brizganje plastike
Jedinica za ubrizgavanje zatim plastificira odabrani polimer i ubrizgava rastaljeni materijal u šupljinu kalupa.
Dok polimer teče oko umetka, ispunjava raspoloživi prostor šupljine i oblikuje vanjsku geometriju komponente.
Ova faza je jedan od tehnički najosjetljivijih dijelova kalupljenja umetaka. Proces mora biti u ravnoteži:
- Tlak ubrizgavanja
- Brzina ubrizgavanja
- Temperatura taljenja
- Temperatura kalupa
- Dizajn vrata
- Put protoka
- Odzračivanje
Pretjerano visok tlak ubrizgavanja može uzrokovati pomak umetka, dok nedovoljan pritisak može rezultirati nepotpunim punjenjem.
Neodgovarajući položaj vrata može proizvesti linije zavara, zarobljavanje zraka, neravnomjerno punjenje, ili pretjeranog naprezanja oko umetka.
Za složene komponente, analiza protoka kalupa može se koristiti za predviđanje ponašanja polimera pri punjenju prije finalizacije proizvodnog alata.
2.5 Pakiranje i hlađenje
Nakon što je šupljina ispunjena, Primjenjuje se pritisak držanja ili pakiranja kako bi se kompenziralo skupljanje polimera tijekom skrućivanja.
Komponenta se zatim hladi unutar kalupa dok ne postigne dovoljnu krutost za izbacivanje.
Hlađenje je osobito važno kod kalupljenja umetaka jer umetak i polimer mogu imati vrlo različita toplinska svojstva.
Na primjer, metalni umetak općenito ima mnogo veću toplinsku vodljivost od većine polimera.
Stoga može djelovati kao lokalizirani hladnjak, mijenjanje brzine hlađenja okolnog polimera. Ovo može utjecati:
- Lokalno skupljanje
- Preostalo naprezanje
- Kristaličnost u polukristalnim polimerima
- Iskrivljenost
- Dimenzijska stabilnost
- Integritet sučelja
Stoga, dizajn rashladnog kanala i kontrolu temperature kalupa treba uzeti u obzir oko kritičnih umetaka, a ne tretirati cijelu komponentu kao toplinski jednoličnu.
2.6 Otvaranje kalupa i izbacivanje dijela
Nakon što je došlo do odgovarajućeg hlađenja, kalup se otvara i dovršena umetnuta komponenta se izbacuje.
Izbacivanje mora biti pažljivo osmišljeno jer oblikovani polimer može čvrsto uhvatiti umetak.
Pretjerana sila izbacivanja može deformirati plastiku, oštetiti delikatne crte lica, ili promijeniti položaj umetka.
Za komponente složene geometrije, igle za izbacivanje, rukavi, dizači, ili mogu biti potrebni drugi mehanizmi.
Sekundarne operacije i inspekcija
Ovisno o dizajnu komponente, operacije naknadnog oblikovanja mogu uključivati podrezivanje, deflaširanje, obrada, čišćenje niti, završnica površine, električno ispitivanje, ili korekcija dimenzija.
Provjera kvalitete obično pokriva i plastično tijelo i sučelje umetka.
Kritične karakteristike mogu uključivati položaj umetka, koncentričnost, izložena duljina, cjelovitost niti, snaga izvlačenja, rotacijski otpor, električni kontinuitet, i ukupnu točnost dimenzija.
Za komponente visoke pouzdanosti, funkcionalno testiranje često je smislenije od same dimenzionalne inspekcije.
Umetak s navojem, na primjer, ne samo da mora biti ispravno smješten, već i izdržati specificirani moment ugradnje i servisiranja.
3. Vrste umetaka koji se koriste u kalupljenju umetaka
Umetak je funkcionalna jezgra oko koje je oblikovana plastična komponenta.
Njegov materijal, geometrija, stanje površine, i točnost dimenzija izravno utječu na čvrstoću, pouzdanost, i vijek trajanja gotovog dijela.
Umetci s navojem
Umetci s navojem su među najčešćim umetcima koji se koriste u injekcijskom prešanju.
Obično se proizvode od mesinga, nehrđajući čelik, ugljični čelik, ili legure cinka i ugrađeni su u plastičnu komponentu kako bi se osigurala izdržljiva navojna veza.
Za razliku od niti oblikovane izravno u plastici, metalni umetak može izdržati ponovljeno sastavljanje i rastavljanje uz znatno manji rizik od skidanja navoja ili puzanja.
Nazubljen, rebrasti, ili podrezane vanjske površine često se koriste za poboljšanje mehaničkog spajanja između umetka i okolnog polimera.
Tipične aplikacije uključuju:
- Elektronička i električna kućišta
- Komponente interijera i eksterijera automobila
- Potrošački proizvodi
- Industrijska kućišta
- Nosači za pričvršćivanje i točke pričvršćivanja
Glavna razmatranja dizajna su zadržavanje umetka, otpor izvlačenja, otpor rotacijskog momenta, i odgovarajuću debljinu plastične stijenke oko umetka.
Električni kontakti i stezaljke
Električni umeci se koriste kada oblikovana komponenta mora istovremeno osigurati strukturnu zaštitu i električnu povezanost.
Uobičajeni materijali uključuju bakar, mesing, fosforna bronca, i druge vodljive legure, ponekad s niklom, kositar, srebro, ili pozlaćivanje.
Tipični primjeri uključuju igle konektora, terminali, elementi sabirnica, kontakti za uzemljenje, Prebacite komponente, i vodljivi kontakti.
Proces kalupljenja mora spriječiti pomicanje umetka i zaštititi kritične kontaktne površine od kontaminacije polimerom.
Dimenzionalna točnost je osobito važna jer položaj terminala može odrediti električnu i mehaničku kompatibilnost konačnog sklopa.
Ključna razmatranja uključuju električnu vodljivost, kontaktni otpor, otpor korozije, integritet oplata, izolacijski razmak, i dimenzijsku stabilnost tijekom kalupljenja.
Utisnuti metalni umetci
Štancani umeci se proizvode od metalnog lima progresivnim štancanjem, probijanje, savijanje, ili operacije oblikovanja prije stavljanja u kalup za injekcijsko prešanje.
Posebno su korisni kada plastična komponenta zahtijeva lokalizirano pojačanje ili integriranu mehaničku ili električnu funkcionalnost.
Čelik, nehrđajući čelik, aluminij, a obično se koriste legure bakra.
Utisnuti umeci mogu funkcionirati kao:
- Elementi za ojačanje konstrukcije
- Nosači za montažu
- Komponente za uzemljenje
- Elementi za širenje topline
- Električni vodiči
- Rebra za pojačanje ili okviri
Budući da se otisnute komponente mogu ekonomično proizvesti u velikim količinama, posebno su prikladni za automobilsku i električnu primjenu.
CNC strojno obrađeni precizni umetci
Umetci obrađeni CNC-om koriste se kada ugrađena komponenta zahtijeva strože tolerancije dimenzija, složena geometrija, ili posebne karakteristike površine.
Nehrđajući čelik, aluminij, titanijum, mesing, a inženjerske legure mogu se obraditi u vrlo precizne umetke prije kalupljenja.
Ovi se umeci često koriste u medicinskoj opremi, zrakoplovne komponente, precizni instrumenti, industrijski senzori, i mehanički sklopovi visokih performansi.
CNC obrada omogućuje značajke poput preciznih provrta, niti, utori, lociranje površina, i složene konture koje treba kontrolirati neovisno o procesu kalupljenja.
Ovo je osobito vrijedno kada određene funkcionalne površine ne mogu ekonomski postići potrebnu točnost samo brizganjem.
Keramički umeci
Keramički umetci odabrani su za primjene koje zahtijevaju svojstva koja konvencionalni metali i polimeri ne mogu pružiti.
Aluminij i cirkonij čest su izbor zbog svoje otpornosti na visoke temperature, električna izolacija, tvrdoća, I nositi otpor.
Mogu se koristiti u:
- Električne komponente izolacije
- Visokotemperaturni sklopovi
- Komponente otporne na nošenje
- Senzorski kućišta
- Specijalizirani medicinski i industrijski uređaji
Keramika je sama po sebi lomljiva, međutim, pa učitavanje kalupa, rukovanje umetcima, toplinski udar, a mehaničko stezanje mora biti pažljivo kontrolirano.
Polimer odabran za oblikovanje također mora biti kompatibilan s ponašanjem keramike pri toplinskom širenju.
Stakleni umetci
Staklo se može ugraditi u lijevane polimerne komponente kada je optička prozirnost, kemijska otpornost, ili je potreban vizualni pregled.
Borosilikatno staklo posebno je korisno zbog svog relativno niskog koeficijenta toplinskog širenja i dobre toplinske i kemijske stabilnosti.
Tipične primjene uključuju vidne prozore, optičke komponente, indikatori razine tekućine, senzori, i specijalizirani medicinski ili laboratorijski proizvodi.
Dizajn kalupa mora štititi staklo od prekomjernog mehaničkog naprezanja i toplinskog udara. Točno pozicioniranje također je bitno kada staklo funkcionira kao optička ili brtvena površina.
Polimerni umetci
Prešanje umetaka nije ograničeno na metal i anorganske materijale. Prethodno oblikovana polimerna komponenta također se može oblikovati u drugi polimer kada su potrebne različite karakteristike materijala unutar istog sklopa.
Na primjer, kruta inženjerska plastika može pružiti strukturnu potporu dok mekši elastomer osigurava brtvljenje ili izolaciju od vibracija.
Materijali kao što je PEEK, PTFE, TPU, i drugi inženjerski polimeri stoga mogu poslužiti kao umetci ovisno o primjeni.
Glavni tehnički izazov je postizanje dovoljnog međusobnog povezivanja ili mehaničkog zadržavanja između dva polimera.
Razlike u temperaturi taljenja, toplinsko širenje, kemijska kompatibilnost, i skupljanje se mora uzeti u obzir tijekom odabira materijala i dizajna kalupa.
4. Materijali za kalupljenje umetaka
Odabir materijala za kalupljenje umetaka uključuje dvije odvojene, ali međusobno povezane odluke: materijal za umetanje i smola za kalupljenje.
Dva materijala moraju izdržati temperaturu i pritisak kalupljenja, a pritom osigurati odgovarajuće mehaničko zadržavanje, dimenzijska stabilnost, i, Ako je primjenjivo, kemijska ili električna kompatibilnost.
Uobičajeni materijali za umetanje
| Materijal za umetanje | Ključne karakteristike | Tipične primjene | Važna razmatranja |
| Mjed | Izvrsna obradivost, Dobra vodljivost, otpor korozije | Umetci s navojem, terminali, Električni priključci | Oksidacija, zahtjevi za oplatu, toplinsko širenje |
| Nehrđajući čelik | Visoka snaga, otpor korozije, otpornost na temperaturu | Medicinski, automobilski, industrijske komponente | Veći trošak obrade; priprema površine umetka |
| Ugljični čelik | Visoka čvrstoća i relativno niska cijena | Strukturni umetci, pričvršćivači, komponente armature | Može biti potrebna zaštita od korozije |
| Aluminij | Lagan, vodljivi, dobra toplinska vodljivost | Topline sudone, strukturni umetci, Automobilske komponente | Niža tvrdoća i čvrstoća od mnogih čelika |
| bakrene legure | Visoka električna i toplinska vodljivost | Električni kontakti, terminali, vodljivi umetci | Cijena materijala i oksidacija |
Titanij |
Visoka specifična snaga, otpor korozije, niska gustoća | Aerospace, medicinski, komponente visokih performansi | Visoki troškovi materijala i obrade |
| Keramika | Otpornost na visoke temperature, tvrdoća, električna izolacija | Senzori, izolatori, habajuće komponente | Lomost i osjetljivost na toplinski udar |
| Čaša | Transparentnost, kemijska stabilnost, dimenzijska stabilnost | Optički dijelovi, vidna stakla, senzori | Krhkost i osjetljivost na toplinski udar |
| Inženjerska plastika | Lagan, kemijska otpornost, prilagođena mehanička svojstva | Sklopovi od više materijala, pečate, izolacijske komponente | Polimerna kompatibilnost i lijepljenje |
Termoplastične smole za kalupljenje umetaka
Termoplasti su najčešće korišteni materijali za oblikovanje jer se mogu zagrijavati, ubrizgava oko umetka, i skrućen u precizno oblikovanu komponentu.
Izbor smole ovisi o mehaničkom opterećenju, temperatura, kemijsko izlaganje, električni zahtjevi, izgled, i očekivani vijek trajanja.
| Smola za kalupljenje | Ključna svojstva | Tipične primjene | Umetnite kompatibilnost |
| ABS | Dobra otpornost na udarce, dimenzijska stabilnost, izgled površine | Kućište, Automobilske komponente, Potrošački proizvodi | Izvrsno s uobičajenim metalnim umetcima |
| Najlon (Pa6 / PA66) | Visoka snaga, nositi otpor, temperaturna sposobnost | Automobilizam, zupčanici, strukturne komponente | Izvrstan; treba uzeti u obzir kondicioniranje vlage |
| Polikarbonat (PC) | Snaga visokog udara, transparentnost, toplin | Elektronička kućišta, medicinski uređaji, optičke komponente | Dobro |
| Pom (Acetalan) | Nisko trenje, visoka krutost, Dobra dimenzijska stabilnost | Zupčanici, čahure, precizne mehaničke komponente | Dobro; potrebna je pažljiva kontrola uvjeta kalupljenja |
| PBT | Dobra električna izolacija, kemijska otpornost, dimenzijska stabilnost | Konektori, senzori, automobilske električne komponente | Izvrstan |
ZAVIRI |
Visoka snaga, Izvrsna kemijska otpornost, sposobnost za visoke temperature | Aerospace, medicinski, poluvodiča i zahtjevnih industrijskih komponenti | Izvrsno za aplikacije visokih performansi |
| PP | Niska gustoća, kemijska otpornost, nisko trošak | Automobilizam, Potrošački proizvodi, industrijske komponente | Dobro; prianjanje na površinu može zahtijevati posebnu pozornost |
| TPU | Elastičnost, otpor abrazije, apsorpcija utjecaja | Pečate, hvataljkama, kotači, fleksibilne komponente | Dobro, posebno za mehaničko blokiranje |
| Lsr | Izvrsna fleksibilnost, otpornost na temperaturu, otpornost na vremenske uvjete i biokompatibilnost | Medicinske brtve, dijafragme, brtve, komponente mekane na dodir | Izvrsno kada je pravilno dizajnirano za mehaničko ili kemijsko lijepljenje |
Kompatibilnost materijala je kritična
Umetak i polimer ne koegzistiraju jednostavno unutar gotove komponente; tvore kompozitni sustav koji doživljava toplinsku, mehanički, i okolišna opterećenja tijekom cijelog radnog vijeka.
Jedan od najvažnijih faktora je toplinsko širenje. Metali općenito imaju niže koeficijente toplinske ekspanzije od mnogih polimera.
Tijekom kalupljenja i naknadnog hlađenja, ova razlika može generirati zaostalo naprezanje na međupovršini umetak-polimer. Pretjerano naprezanje može uzrokovati pucanje, ratna stranica, međufazne praznine, ili smanjena čvrstoća zadržavanja.
Temperatura kalupljenja također mora ostati ispod temperature na kojoj umetak prolazi kroz neželjene dimenzionalne ili metalurške promjene.
Obrnuto, polimer mora imati dovoljan protok taline da u potpunosti okruži umetak i ispuni uska područja bez stvaranja šupljina ili nepotpune inkapsulacije.
Stanje površine jednako je važno. Ovisno o prijavi, površine umetaka mogu biti nazubljene, užlijebljeni, kemijski tretiran, pozlaćen, ogrubjeli, ili na drugi način modificiran za poboljšanje mehaničkog međusobnog spajanja ili prianjanja.
Za električne umetke, međutim, funkcionalna kontaktna površina možda će morati ostati čista i bez polimerne kontaminacije.
5. Procesi proizvodnje kalupa za umetke
Umetnuto oblikovanje može se implementirati kroz različite proizvodne konfiguracije ovisno o složenosti dijela, proizvodni volumen, umetnite geometriju, radni zahtjevi, i dimenzijska točnost.
| Proizvodni postupak | Opis | Glavne prednosti |
| Ručno umetanje | Operateri ručno stavljaju svaki umetak u kalup prije ciklusa ubrizgavanja. Nakon potvrde položaja umetka, kalup se zatvara i oko njega se ubrizgava polimer. | Niska početna ulaganja; fleksibilan za česte promjene dizajna; pogodan za složene konfiguracije umetaka. |
| Poluautomatsko umetanje kalupa | Umeci se pripremaju ili isporučuju automatski, dok operateri obavljaju utovar, pozicioniranje, ili završni pregled. Neke faze ciklusa kalupljenja su automatizirane. | Bolja produktivnost i dosljednost od potpuno ručnog utovara bez ulaganja potrebnog za potpunu automatizaciju. |
| Potpuno automatizirano umetanje kalupa | Roboti, pick-and-place sustavi, hranilice, senzori, i vizualni sustavi automatski učitavaju umetke, provjerite njihovu prisutnost i orijentaciju, izvršiti kalupljenje, i uklonite gotove komponente. | Visoka učinkovitost proizvodnje; dosljedno pozicioniranje umetka; smanjen rad; poboljšana sljedivost i ponovljivost. |
| Vertikalno injekcijsko prešanje | Kalup se okomito zatvara, obično dopuštajući postavljanje umetaka u donju polovicu kalupa prije ubrizgavanja. | Jednostavno postavljanje umetaka; dobra pristupačnost; smanjen rizik od pomaka umetka tijekom opterećenja; pogodan za ručni ili automatski utovar. |
Okomit vs. Horizontalno injekcijsko prešanje |
Horizontalni strojevi ubrizgavaju polimer u kalup postavljen vodoravno, dok vertikalni strojevi koriste okomito orijentirani kalup. Optimalna konfiguracija ovisi o geometriji umetka, veličina dijela, strategija automatizacije, i proizvodnim zahtjevima. | Ispravan odabir stroja može poboljšati stabilnost umetka, učinkovitost ciklusa, kompatibilnost automatizacije, i ukupni trošak proizvodnje. |
| Umetci s više šupljina | Jedan kalup sadrži više identičnih šupljina, s umetcima postavljenim u svaku šupljinu prije simultanog ubrizgavanja. | Visok učinak po ciklusu; niži jedinični trošak pri dovoljnim količinama proizvodnje; učinkovito korištenje strojnog vremena. |
6. Razmatranja dizajna umetnutih kalupa
Uspješno oblikovanje umetaka počinje dizajnom, a ne proizvodnjom. Umetak, polimer, kalup, i uvjeti obrade moraju se smatrati jednim integriranim sustavom.
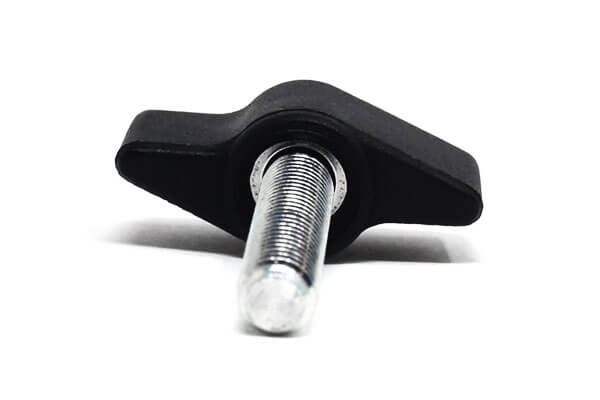
Geometrija umetka i mehanička retencija
Geometrija umetka ima izravan utjecaj na čvrstoću lijevanog sklopa.
Glatki cilindrični umetak može pružiti relativno ograničen otpor rotaciji ili izvlačenju, dok narezivanje, utori, rebra, rupe, ili druge mehaničke značajke zaključavanja mogu znatno poboljšati zadržavanje.
Na primjer, mesingani umetak s navojem koji se koristi u plastičnom kućištu ne bi se trebao oslanjati isključivo na okolni polimer kako bi se odupro momentu ugradnje.
Pravilno dizajnirana geometrija vanjskog nabora ili podreza raspoređuje opterećenje u polimer i smanjuje mogućnost rotacije umetka.
Dizajn stoga treba razlikovati između:
- Aksijalna retencija, koji onemogućuje izvlačenje umetka.
- Rotacijska retencija, koji sprječava okretanje umetka.
- Bočna retencija, koji kontrolira kretanje unutar oblikovane komponente.
- Točnost pozicije, koji određuje konačnu lokaciju funkcionalnog sučelja.
Debljina stijenke oko umetaka
Oko umetka mora se održavati odgovarajuća debljina polimera kako bi se osigurala strukturna potpora i omogućilo pouzdano punjenje.
Ako je okolni zid pretanak, polimer se može prerano ohladiti ili razviti prekomjerno naprezanje. Ako je pregusto, može doći do lokalnog skupljanja i tragova potonuća.
Kao opći princip dizajna, polimer bi trebao postupno prelaziti oko umetka umjesto da stvara nagle promjene u debljini stijenke.
Točne dimenzije ovise o smoli, veličina umetka, uvjeti kalupljenja, i mehanički zahtjevi.
Kutovi gaza i izbacivanje
Propuh treba ugraditi u površine kalupa gdje god je to moguće kako bi se olakšalo oslobađanje dijela.
Nedovoljan propuh povećava silu izbacivanja i može uzrokovati ogrebotine, deformacija, ili oštećenja oko umetka.
Prisutnost umetka također može komplicirati izbacivanje jer metal i polimer imaju različito ponašanje skupljanja.
Dizajneri alata moraju osigurati da igle za izbacivanje, dizači, slajdovi, a ostali mehanizmi ne smetaju umetku.
Lokacija vrata i protok polimera
Položaj vrata je osobito važan kod kalupljenja umetaka jer umetak može ometati protok polimera i stvoriti linije zavara, zračne zamke, ili neravnomjerno punjenje.
Vrata bi općenito trebala biti postavljena tako da polimer glatko teče oko umetka umjesto da izravno utječe na krhku ili slabo poduprtu značajku.
Za složene komponente, višestruka vrata ili sekvencijalno ubrizgavanje mogu se uzeti u obzir za postizanje uravnoteženog punjenja.
Simulacija protoka može pomoći u predviđanju:
- Vrijeme punjenja
- Formiranje linije zavara
- Zarobljavanje zraka
- Raspodjela tlaka
- Orijentacija vlakana
- Umetnuti pomak
- Potencijalni kratki udarci
Ovo je posebno vrijedno za velike ili visoko konstruirane umetnute lijevane komponente.
Toplinsko širenje i zaostalo naprezanje
Jedno od najvažnijih pitanja dizajna je razlika u toplinskom širenju između umetka i polimera.
Metali općenito imaju niže koeficijente toplinske ekspanzije od mnogih termoplasta.
Kako se oblikovani dio hladi s temperature obrade na sobnu temperaturu, diferencijalna kontrakcija može generirati naprezanja oko sučelja.
Za precizne sklopove, inženjeri bi trebali procijeniti:
- Umetnuti materijal
- Koeficijent toplinske ekspanzije polimera
- Temperatura obrade
- Raspon radne temperature
- Unesite dimenzije
- Debljina inkapsulacije
- Očekivani toplinski ciklus
Ovo postaje osobito važno u automobilskoj industriji, elektronički, i primjene na visokim temperaturama.
Kompatibilnost materijala
Umetak i polimer moraju biti kompatibilni ne samo mehanički, već i kemijski i toplinski.
Potencijalni problemi uključuju koroziju, kemijski napad, loša prianjanje, galvanska interakcija, upijanje vlage, i degradacija tijekom kalupljenja.
Na primjer, inženjerski polimeri osjetljivi na vlagu kao što su određene vrste najlona i PEEK-a zahtijevaju odgovarajuće sušenje prije obrade.
Neodgovarajuća kontrola vlage može uzrokovati hidrolizu, smanjena mehanička svojstva, Površinski nedostaci, ili dimenzijska nestabilnost.
Površinsko stanje umetka
Stanje površine umetka snažno utječe na kvalitetu i ponovljivost lijevanog sučelja.
Glatke površine mogu biti prikladne tamo gdje je potrebna kontrolirana montaža ili električna vodljivost, dok teksturirane površine mogu osigurati veću mehaničku povezanost.
Ovisno o prijavi, umetci mogu biti:
- Nazubljen
- Užlijebljeni
- Perforiran
- Obloženo
- Pozlaćen
- Ogrubjeli
- Kemijski tretiran
Odabrana površinska obrada trebala bi biti kompatibilna s polimerom i radnom okolinom, a ne odabrana samo zbog izgleda.
Odzračivanje plijesni
Pravilno odzračivanje je bitno kada polimer teče oko umetka. Zrak zarobljen između umetka i stijenke šupljine može izazvati opekline, praznine, nepotpuna inkapsulacija, ili slabe regije sučelja.
Ventilacijske otvore stoga treba postaviti na mjesta gdje se može nakupljati zrak, posebno blizu kraja puteva protoka i oko složenih geometrija umetaka.
Tolerancije umetka i točnost pozicioniranja
Tolerancija dimenzija umetka mora se uzeti u obzir zajedno s tolerancijom lijevane plastike.
Za sklopove visoke preciznosti, položaj umetka možda će trebati kontrolirati u više osi jer čak i mala pogreška položaja može utjecati na poravnanje konektora, koncentričnost osovine, točnost pričvršćivanja, ili razmak električnih kontakata.
Praktični crtež umetnutog kalupa bi stoga trebao identificirati dimenzije kritične za funkcioniranje, a ne primjenjivati nepotrebno stroga odstupanja za svaku značajku.
Automatizacija i proizvodnja velikih količina
Za masovnu proizvodnju, dizajn bi trebao biti optimiziran za automatizirano umetanje umetka i pouzdano pozicioniranje od ciklusa do ciklusa.
Značajke koje omogućuju da umetak bude usmjeren samo u jednom smjeru mogu uvelike smanjiti pogreške pri montaži.
Automatizirani sustavi mogu koristiti robotsku opremu za odabir i postavljanje, hranilice za zdjelice, pregled vida, senzori, i automatizirano punjenje kalupa.
Dizajniranje umetka i alata za automatizaciju može značajno poboljšati dosljednost proizvodnje uz smanjenje zahtjeva za radom.
7. Prednosti umetnutih kalupa
| Prednost | Obrazloženje |
| Integracija dizajna | Kombinira više komponenti (umetnuti + plastika) u jedinstvenu, integrirani dio, smanjenje montaže i rukovanja. |
| Smanjenje troškova | Eliminira sekundarne operacije (Npr., lijepljenje, tiskan, lemljenje) i smanjuje troškove montaže. |
| Poboljšana mehanička svojstva | Plastika zatvara umetak, Stvaranje snažnog, izdržljiva veza, često s mehaničkim blokiranjem. |
| Poboljšana izvedba | Kombinira najbolja svojstva oba materijala: čvrstoću i vodljivost umetka uz fleksibilnost dizajna i otpornost plastike na koroziju. |
| Dizajnirati slobodu | Omogućuje složene geometrije, prekrivanje, i komponente od više materijala. |
Dimenzijska stabilnost |
Umetak osigurava dimenzijsku stabilnost i preciznost. |
| Funkcionalna integracija | Omogućuje funkcionalne značajke (niti, električni kontakti, pečate, itd.) integrirati izravno u dio. |
| Smanjenje težine | Zamjenjuje teže potpuno metalne sklopove lakšim plastično-metalnim hibridima. |
| Otpor korozije | Plastika štiti umetak od korozije i utjecaja okoliša. |
| Električna izolacija | Plastika osigurava izolaciju oko umetka. |
8. Primjene umetnutih kalupa
Prešanje umetka naširoko se koristi kada oblikovana polimerna komponenta mora sadržavati metal, keramički, čaša, ili drugi konstruirani materijal kao sastavni dio gotovog sklopa.
Automobilske komponente
A automobilski industrija je jedno od glavnih područja primjene za kalupljenje umetaka.
Metalni umetci mogu pružiti strukturno pojačanje ili pouzdane točke pričvršćivanja dok okolni polimer smanjuje težinu i integrira dodatne funkcije.
Tipične aplikacije uključuju:
- Automobilski električni priključci i terminali
- Kućišta senzora i komponente za montažu
- Točke za pričvršćivanje s navojem
- Čahure i nosači ležaja
- Komponente prekidača i upravljanja
- Komponente sustava goriva i tekućine
- Električne komponente ispod haube
Električne i elektroničke komponente
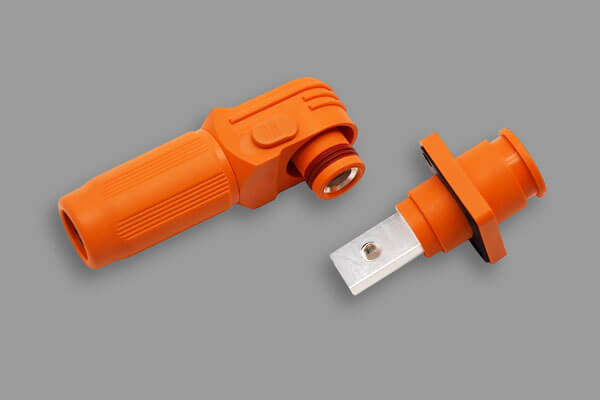
Prešanje umetaka posebno je učinkovito za električne komponente jer se vodljivi metalni umetci mogu inkapsulirati unutar električno izolacijskih polimera.
Bakar, mesing, fosforna bronca, a za stezaljke se obično koriste druge vodljive legure, igle, kontakti, i komponente povezane sa sabirnicama.
Oblikovani polimer osigurava električnu izolaciju dok zadržava precizan položaj vodljivih elemenata.
Prijave uključuju:
- Električni priključci
- Terminalni blokovi
- Zamijenite komponente
- Senzorski kućišta
- Komponente zavojnice i motora
- Spojnice za žice i kabele
- Elektronički upravljački moduli
Medicinske i zdravstvene komponente
Medicinski uređaji često zahtijevaju kompaktne komponente koje kombiniraju precizne mehaničke karakteristike s biokompatibilnim ili kemijski otpornim polimerima.
Umetnuti kalup može integrirati komponente od nehrđajućeg čelika, precizne igle, elementi s navojem, i druge funkcionalne umetke izravno u polimerna kućišta.
Tipične aplikacije uključuju:
- Kirurški i dijagnostički instrumenti
- Medicinski priključci
- Komponente za rukovanje tekućinom
- Kućišta uređaja
- Jednokratni medicinski sklopovi
- Komponente za precizno pozicioniranje
Industrijska oprema i strojevi
Industrijski proizvodi često zahtijevaju metalne umetke s navojem, čahure otporne na habanje, osovine, komponente za ojačavanje, ili elementi za preciznu montažu unutar polimernih struktura.
Prijave uključuju:
- Kućišta stroja
- Industrijske ručke
- Dijelovi zupčanika i pogona
- Ležajevi i čahure
- Hidrauličke i pneumatske komponente
- Kontrolna oprema
- Industrijski senzori
Proizvodi za široku potrošnju i kućanstvo
Potrošački proizvodi imaju koristi od oblikovanja umetaka kada izgledaju, učinkovitost montaže, i funkcionalna integracija su važni.
Primjeri uključuju:
- Kućišta za električne alate
- Komponente aparata
- Kućišta za kameru i elektroniku
- Ručke i ručke
- Hardver namještaja
- Sportska oprema
- Proizvodi za osobnu njegu
Aerospace i aplikacije visokih performansi
Primjene u zrakoplovstvu postavljaju posebno zahtjevne zahtjeve za materijale i dosljednost proizvodnje.
Precizno obrađeni metalni umetci mogu se ugraditi u inženjerske polimere visokih performansi kao što su PEEK ili ojačana termoplastika.
Potencijalne primjene uključuju:
- Lagane strukturne komponente
- Električni priključci
- Sklopovi senzora
- Oprema za unutrašnjost zrakoplova
- Kućišta za visoke temperature
- Komponente za precizno pričvršćivanje
9. Uložna lajsna vs. Ostale metode proizvodnje
Umetnuto kalupljenje nije univerzalno superiornije u odnosu na konvencionalnu montažu ili druge tehnologije kalupljenja. Njegova primarna vrijednost dolazi od integracije nekoliko proizvodnih funkcija u jednu komponentu.
Odgovarajući proces ovisi o obujmu proizvodnje, dio geometrije, kombinacija materijala, potrebna izvedba, i ukupni trošak proizvodnje.
| Metoda proizvodnje | Osnovni pristup | Prednosti | Ograničenja | Najprikladniji za |
| Umetnite letvu | Oblikujte polimer izravno oko prethodno postavljenog umetka. | Integrira komponente; smanjuje montažu; izvrsna konzistentnost položaja; kompaktni dizajni. | Zahtijeva alate kompatibilne s umetcima i pažljiv dizajn materijala/procesa. | Metalno-plastični sklopovi, konektori, navojne komponente, precizna kućišta. |
| Konvencionalno injekcijsko prešanje + Skupština | Dijelove od polimera oblikujte zasebno i naknadno sastavite umetke. | Visoka fleksibilnost; jednostavni alati za oblikovanje; laka zamjena komponenti. | Dodatna radna snaga, oprema za montažu, i nakupljanje tolerancije. | Proizvodi koji zahtijevaju česte izmjene komponenti ili nisku složenost montaže. |
| Prelijevanje | Drugi polimerni sloj se oblikuje preko postojećeg polimera ili komponente. | Dobar ergonomski, zapečaćenje, i funkcionalnost više materijala. | Lijepljenje polimera na polimer može zahtijevati pažljiv odabir materijala. | Hvataljke, pečate, proizvodi mekani na dodir, komponente od više materijala. |
| Mehaničko pričvršćivanje | Vijci, vijci, isječke, ili drugi pričvrsni elementi spajaju zasebne komponente. | Jednostavno rastavljanje i održavanje; visoko uspostavljena tehnologija. | Više komponenti; veći trošak montaže; veća veličina paketa. | Servisirani proizvodi i sklopovi koji zahtijevaju rastavljanje. |
Montažni sklop |
Umetak se mehanički utisne u oblikovani ili strojno obrađen element. | Jednostavan i ekonomičan; nije potrebno dodatno ljepilo. | Zahtijeva preciznu kontrolu smetnji; sile umetanja mogu oštetiti komponente. | Čahure, igle, ležajevi, i jednostavni metalni umetci. |
| Ljepljivo vezanje | Ljepilo spaja polimer i umetak ili više komponenti. | Može spajati različite materijale i raspodijeliti naprezanje na veliko područje. | Vrijeme liječenja, priprema površine, starenje, i kemijska kompatibilnost može biti problem. | Zapečaćenje, strukturno vezivanje, i složene sklopove od različitih materijala. |
| Lijevanje metalnih umetaka | Metalni umeci ugrađeni su tijekom postupka lijevanja metala. | Prikladno za komponente s dominantnim metalom i primjene na visokim temperaturama. | Više temperature ograničavaju odabir umetaka i materijala. | Metalna kućišta i komponente koje zahtijevaju ugrađene značajke. |
10. Prilagođena rješenja za umetnute kalupe tvrtke LangHe Tech
Pouzdan dobavljač kalupa za umetke trebao bi pružiti više od kapaciteta injekcijskog kalupljenja.
Kvaliteta konačne komponente ovisi o interakciji između proizvodnje umetaka, dizajn kalupa, izbor polimera, parametri ubrizgavanja, dimenzionalna kontrola, i pregled nakon kalupljenja.
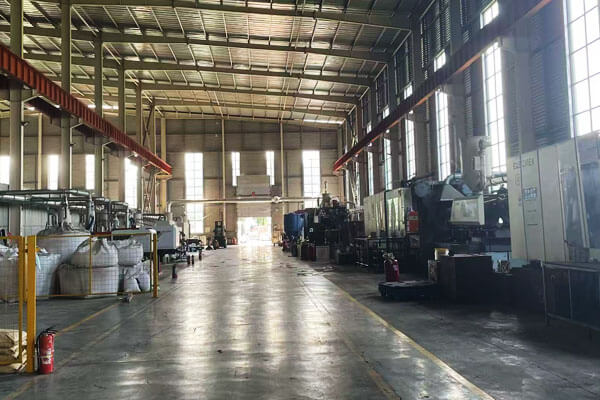
LangHe Tech može pristupiti oblikovanju umetaka po narudžbi kao integriranom proizvodnom procesu, počevši s funkcionalnim zahtjevima kupca i inženjerskim nacrtima pa do alata, kalup, inspekcija, i isporuka proizvodnje.
| Sposobnost | Detalji |
| Umetanje materijala | Mjed, bakar, nehrđajući čelik, aluminij, titanijum, ZAVIRI, keramika, čaša. |
| Smole | ABS, najlon (Pa6, PA66), PC, Pom, PBT, ZAVIRI, PP, TPU, Lsr, i prilagođene ocjene. |
| Vrste umetaka | Umetci s navojem, električni kontakti, umetci za žigosanje, precizno obrađeni umeci, prilagođeni umetci. |
| Kalup | Ubrizgavanje, prekrivanje, dvosnimno kalupljenje, kompresija oblikovanje. |
| Umetanje | Priručnik, poluautomatiran, potpuno automatizirano robotsko umetanje. |
| Kvaliteta | ISO 9001:2015 ovjeren; 100% inspekcija; Cmm; sustavi vida. |
| Vrijeme olova | 2–4 tjedna za prototipove; 4–6 tjedana za proizvodni alat. |
11. Zaključak
Prešanje umetaka vrlo je učinkovita proizvodna tehnologija za integraciju metala, keramički, čaša, ili druge umetke izravno u termoplastične ili elastomerne komponente.
Njegova temeljna prednost je funkcionalna integracija: višestruki materijali i funkcije mogu se kombinirati u jednu oblikovanu komponentu uz smanjenje naknadnih operacija montaže.
Međutim, uspješno oblikovanje umetka ovisi o znatno više od jednostavnog postavljanja umetka u kalup.
Umetni geometriju, izbor polimera, toplinsko širenje, dizajn kalupa, tlak ubrizgavanja, ponašanje pri punjenju, hlađenje, automatizacija, i inspekcija kvalitete mora se uzeti u obzir zajedno.
Stoga je najpouzdaniji pristup tretirati umetnuto prešanje kao integrirano inženjersko rješenje, a ne izoliranu operaciju ubrizgavanja.
Pravilna DFM analiza, kontrolirana proizvodnja umetaka, optimizirani alat, validirani procesni parametri, i sustavna inspekcija temelj su za proizvodnju pouzdanih umetnutih lijevanih komponenti u komercijalnoj mjeri.
Česta pitanja
Kako se umetci drže u položaju tijekom kalupljenja?
Umetci se mogu zadržati pomoću šupljina kalupa, igle za lociranje, jezgra, utori, grcati, podreza, značajke smetnji, magnetski sustavi, zadržavanje vakuuma, ili automatizirani mehanizmi za hvatanje.
Odgovarajuća metoda ovisi o geometriji umetka i proizvodnim zahtjevima.
Koja je razlika između umetnutog kalupljenja i nadlijevanja?
Umetnuti kalup općenito uključuje oblikovanje polimera oko unaprijed proizvedenog umetka, često metalna komponenta.
Prelijevanje obično uključuje oblikovanje jednog materijala preko postojeće podloge, koji može biti drugi polimer, elastomer, ili prethodno oblikovanu komponentu. Dvije se tehnologije mogu preklapati u određenim primjenama.
Može li se koristiti kalup za umetanje s tekućom silikonskom gumom (Lsr)?
A: Da. LSR se može koristiti za umetanje plombi, brtve, i medicinske komponente. Nudi izvrsnu otpornost na toplinu i biokompatibilnost.