Tijekom mojih 30 i više godina rada u radionici i mentorstva procesnim inženjerima, Vidio sam da previše novih praktičara tretira preciznost strojne obrade kao ništa drugo do "uklapa li se dio unutar raspona tolerancije".
Gledaju dimenziju na otisku, provjeri kaliperom, i nazovite to dobrim. Ali preciznost je daleko dublja od toga.
Od nominalnih vrijednosti na nacrtu do strugotine koja dolazi s alata, preciznost je višeslojni sustav kontrole dimenzija, cjelovitost forme, i poziciono poravnanje — i pogrešno postavljanje bilo kojeg sloja izbacit će cijeli sklop iz tračnica.
Slično, kvaliteta površine često se odbacuje kao "samo kozmetička". Ne mogu izbrojati koliko sam puta čuo "to je unutar stroja, nitko to ne vidi” — samo da gledamo kako se ti dijelovi troše 5x brže ili pucaju prerano od zamora površine.
Ovaj vodič rastavlja preciznost strojne obrade u tri osnovne dimenzije, prolazi kroz pet praktičnih metoda koje koristimo na podu da pogodimo dimenzionalne mete, i objašnjava četiri načina na koja kvaliteta površine izravno određuje životni vijek komponente.
Ovo nije teorija iz udžbenika - to su lekcije koje smo naučili jednu po jednu odbačenu seriju i jedno neuspjelo terensko ispitivanje.
1. Tri dimenzije preciznosti obrade
Svaka tolerancija na nacrtu spada u jednu od tri kategorije: točnost dimenzije, točnost forme, i položajnu točnost.
Novi inženjeri često se fiksiraju na dimenzionalne brojeve i ignoriraju druga dva - što je upravo način na koji završite s dijelovima koji "mjere ispravno", ali ne rade.
Točnost dimenzije
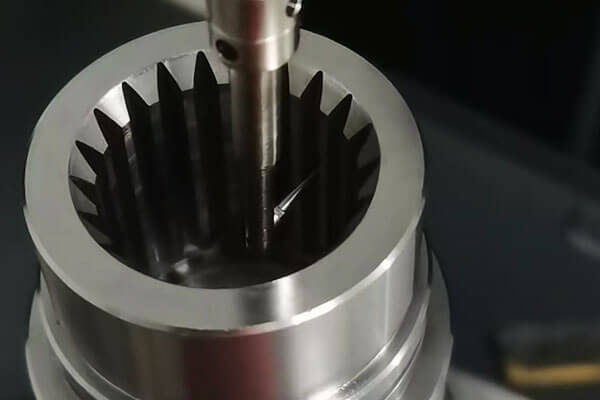
Dimenzijska točnost opisuje koliko je stvarna veličina pojedinog elementa blizu njegovoj idealnoj nominalnoj vrijednosti - zamislite promjer provrta, duljina osovine, odnosno širina proreza.
To je najintuitivnija i najčešće mjerena dimenzija preciznosti, ali se i najčešće krivo tumači.
Ovo je pravilo prve radnje koje većina novih ljudi propušta: nazivna mjera na crtežu je centar opsega tolerancije, ne gornja ili donja granica.
Ako postavite pomak alata točno na gornju granicu samo kako biste "provjerili da odgovara,” već ste na pola puta do vantolerancije čim se vaš alat počne trošiti.
Uvijek ciljamo na nominalnu vrijednost pri prvim rezovima, i ostavite jednaku marginu s obje strane za trošenje.
Zvuči jednostavno, ali vidio sam čitave serije otpisane jer je operater postavljen na rubu tolerancije.
Točnost obrasca
Točnost oblika opisuje koliko je značajka vjerna svom namjeravanom geometrijskom obliku.
Ravnodušnost, ravan, kružnost, cilindričnost, i tolerancija profila linije svi spadaju u ovu kategoriju. Jednostavnim rječnikom rečeno: je li osovina zapravo okrugla? Je li ploča stola zapravo ravna?
Ovo je tihi ubojica izvedbe sklopa. Jednom sam imao seriju 4140 čelične osovine koje su prošle sve provjere promjera dimenzija po knjizi.
Ali kad smo na njih utisnuli ležajeve, toliko su loše pjevali i vibrirali da smo morali odustati od cijele trke.
Problem? Loša cilindričnost - osovina je bila blago ovalna, samo po 0.03 mm, ali dovoljno za neravnomjerno opterećenje ležaja. Svi dimenzionalni brojevi su prošli; točnost obrasca nije uspjela.
Poziciona točnost
Pozicijska točnost opisuje geometrijski odnos između značajki: paralelizam između dva lica, okomitost između provrta i montažne površine, koncentričnost između dva provrta, ili položaj uzorka rupa na kućištu.
Ovo je najskuplja vrsta preciznog kvara. Ako se uzorak rupa na kućištu mjenjača pomakne za 0.1 mm, vratila vežu, zupčanici se prerano troše, a cijela jedinica rano otkazuje.
Pogrešku položaja ne možete ispraviti brušenjem ili razvrtanjem - to je ugrađeno u postavku.
Nepisana hijerarhija prodajnog poda
Postoji staro pravilo prioriteta po kojem živimo, zarađen kroz desetljeća rashodovanih dijelova i ponoćnih prerada: Tolerancija oblika > Položajna tolerancija > Dimenzijska tolerancija
Većina ljudi pretpostavlja da je dimenzijska tolerancija najveća, ali nije. Forma je temelj. Ako vaša površina nije ravna, ne možete točno izmjeriti paralelizam.
Ako vaš otvor nije okrugao, tvoje mjerenje promjera je besmisleno. Ova hijerarhija nije izvučena iz standardnog priručnika - naučena je na teži način.
2. Pet praktičnih metoda za postizanje točnosti dimenzija
Dostizanje dimenzionalnih ciljeva nije magija - radi se o odabiru prave metode za volumen, tolerancija, i geometrija.
Koristimo pet osnovnih metoda na podu, svaki sa svojom osobnošću, snage, i zamke.
Metoda izreži i isprobaj
Klasična metoda stare škole: uzeti lagani rez, izmjerite rezultat, podesite pomak alata, i ponoviti. Postupno se prikradate konačnoj veličini, nikada ne reže preduboko u jednom prolazu.
- Najbolje za: Jednokratni dijelovi, prototipovi, male serije poslova, i vrlo strogim tolerancijama
- Stvarnost prodajnog prostora: Usporiti, ali nenadmašan za fleksibilnost. Ovo je prva vještina koju natjeram svakog šegrta da savlada, i potrebno je dobrih šest mjeseci da postanete stvarno dobri u tome.
Razvijate osjećaj za to koliko će alat skrenuti, koliko će topline učiniti da dio raste, i kako čitati mikrometar kao da je drugi jezik. - Ulov: Radi samo ako vaš operater zna što radi. Loš ofset na završnom rezu uništava dio.
Metoda podešavanja postavki
Jednom birate položaj alata i odstupanje obratka, zatim pokrenuti cijelu seriju iz iste postavke.
- Najbolje za: Srednje i velike proizvodne serije, dosljedno ponavljanje dijelova
- Prednosti: Stabilna točnost, visoka učinkovitost, dosljedna kvaliteta od dijela do dijela. Ovo je radni konj masovne proizvodnje.
- Kritično pravilo: Uvijek u potpunosti pregledajte i potvrdite prvi komad prije pokretanja serije.
vidio sam 500 dijelovi rashodovani za sat vremena jer je netko preskočio inspekciju prvog komada i odstupanje alata je bilo 0.2 mm isključeno.
Metoda alata veličine
Koristite fiksni alat, kalibrirana veličina — svrdla, remeri, broševi, i svrdla za nareznice rade na ovaj način. Veličina rupe je veličina alata, više ili manje.
- Najbolje za: Standardne veličine rupa, zaleđe, i unutarnjih profila
- Prednosti: Jednostavan, dosljedan, nema složenog upravljanja offsetom.
- Ulov: Trošenje alata je tihi ubojica. Razvrtalo koje se nosi 0.02 mm tiho će provući svaku rupu preko puta, i nećete primijetiti dok ne izmjerite. Morate pratiti vijek trajanja alata i zamijeniti ga prema rasporedu, ne na neuspjeh.
Automatski & CNC metoda upravljanja
CNC i sustavi automatske kontrole u osnovi ugrađuju iskustvo operatera u program.
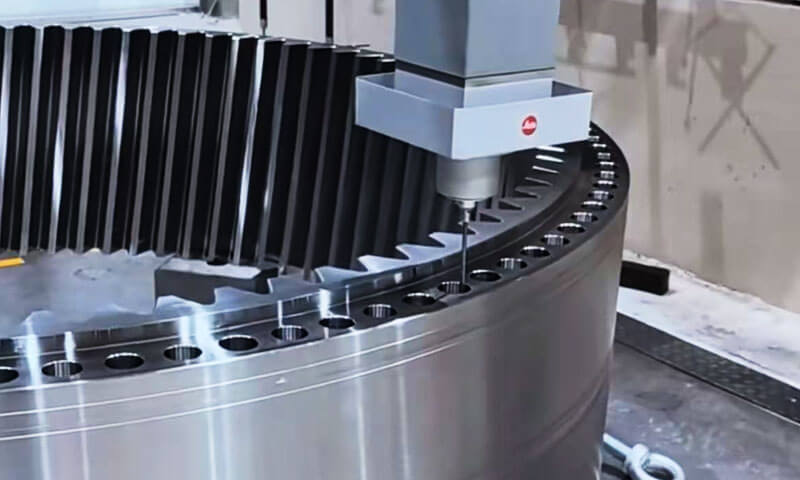
Stroj mjeri, kompenzira trošenje alata, i automatski se uvlači, s preciznom kontrolom koordinata nad putanjom alata.
- Najbolje za: Složena geometrija, srednji do veliki volumen, dosljedna ponovljivost
- Prednosti: Daleko veća učinkovitost i dosljednost od ručnih metoda. Složene konture i 3D površine koje bi bile nemoguće ručno raditi su rutina na CNC glodalici.
- Teška istina: Smeće unutra, smeće van. Ako je program pogrešan, stroj će jednostavno napraviti pogrešku brže i dosljednije od čovjeka.
Vidio sam skuplja rušenja zbog lošeg koda nego zbog loše prosudbe operatera.
Usporedba metoda dimenzionalne kontrole
| Metoda | Najbolji raspon glasnoće | Tipična točnost dimenzija | Učinkovitost proizvodnje | Zahtjev za vještinu | Primarni rizik |
| Izreži i isprobaj | 1 - 10 komada | ±0,005 – ±0,02 mm | Vrlo nizak | Vrlo visok (6+ mjeseci svladati) | Ljudska greška na konačnom rezu |
| Podešavanje postavki | 20 - 500+ komada | ±0,01 – ±0,05 mm | Visok | Umjeren | Pogreška postavljanja prvog dijela uzrokuje otpad serije |
| Alat veličine | 10 - 1000+ komada | ±0,01 – ±0,03 mm | Srednje-visoka | Nizak | Postupno trošenje alata |
| Automatski & CNC metoda upravljanja | 5 - 10,000+ komada | ±0,005 – ±0,02 mm | Vrlo visok | Visok (vještina programiranja) | Programska pogreška uzrokuje brzu, dosljedni nedostaci |
Bonus: Oblik & Metode položajne točnosti
Za točnost oblika, oslanjamo se na tri osnovna pristupa:
- Generiranje puta: Precizna interpolacija putanje alata na CNC strojevima stvara precizne profile slobodnog oblika
- Alati za formu: Alati za oblikovane oblike režu puni profil u jednom prolazu za dosljedne poprečne presjeke
- Generirajući procesi: Skretanje, mljevenje, i brušenje stvara okrugle oblike kroz kontrolirano relativno kretanje
Za točnost položaja, o zlatnom pravilu se ne može pregovarati: obradite sve značajke kritične za položaj u jednom postavu.
Svaki put kada otkopčate i ponovno učvrstite dio, unosite pogrešku poravnanja. Ako možete izbušiti sve rupe u jednom stezanju, učini to.
3. Kvaliteta površine: Skriveni pokretač životnog vijeka komponente
Dakle, pogodili ste sve svoje dimenzije, forma ti je dobra, tvoje pozicije su mrtve. Jeste li gotovi? Ni blizu.
Taj tanki gornji sloj metala - površina - produžit će ili prekinuti vijek trajanja dijela. Postoje četiri načina na koje kvaliteta površine izravno utječe na performanse, a većina novih inženjera poznaje samo jednog od njih.
Nositi otpor
Bez obzira koliko glatko izgledaju dvije spojne površine, na mikro razini dodiruju se samo na vrhovima profila hrapavosti površine.
Veća hrapavost znači manje, više kontaktne točke, brže početno trošenje, i duže vrijeme uhodavanja.
Upravo zbog toga novi motori imaju razdoblje uhodavanja: trošite te mikroskopske vrhove tako da se površine potpuno spajaju i ulaze u stabilno trošenje.
Za aplikacije s velikim opterećenjem, kvaliteta površine je razlika između 10,000 sati službe i 1,000 sati. Vidio sam da teški setovi zupčanika traju 3x dulje samo zbog smanjenja hrapavosti površine od Ra 3.2 za Ra 0.8.
Snaga umora
Pod cikličkim opterećenjem, svaki sićušni trag alata, ogrepsti, a obradni greben je uzdizač naprezanja. Zamorne pukotine gotovo uvijek počinju na površini, u korijenu vrha hrapavosti.
Evo kontraintuitivnog dijela: tlačni zaostali napon na površini je dobra stvar.
On poništava dio vlačnog cikličkog opterećenja, čineći pukotine težim za pokretanje i širenje.
Postupci poput sačmarenja, bruniranje valjkom, i hladna završna obrada dizajnirani su za namjerno stvaranje sloja tlačnog površinskog naprezanja.
Ljudi misle da samo "izglađuju površinu" - oni je zapravo unaprijed naprežu kako bi duže trajala.
Otpor korozije
Što je površina glatkija, što je manje pukotina i dolina za vlagu, zagađivači, i korozivne kemikalije za prikupljanje. Jamičasta korozija počinje u udubinama hrapavosti površine.
Smanjite Ra vrijednost, i dramatično produžujete vijek trajanja korozije. Za dijelove koji rade u vlažnim uvjetima, slan, ili kiselim sredinama, dobra završna obrada površine može produljiti godine radnog vijeka bez ikakvih drugih promjena dizajna.
Za pomorske komponente, krećući se od Ra 6.3 za Ra 1.6 može udvostručiti vijek trajanja korozije.
Fit & Stabilnost sklopa
Ovo je učinak koji se najviše zanemaruje. Dva dijela s istim nominalnim interferencijskim pristajanjem mogu se ponašati potpuno drugačije ako im je hrapavost površine različita.
Veća hrapavost znači da se vrhovi drobe prilikom sklapanja, dajući vam manje učinkovite stvarne smetnje.
Gore: zaostalo naprezanje od strojne obrade može popustiti tijekom vremena, uzrokujući lagano pomicanje dimenzija. Jednom sam imao seriju preciznih čahura koje su prošle svaku inspekciju odmah nakon strojne obrade.
Spremili smo ih u kutije, staviti ih u skladište na dva tjedna, a kad smo ih išli sastavljati, pola njih ne bi stalo.
Unutarnji zaostali napon je popustio, a veličine su se pomaknule taman toliko da ne pristaju. Nikada nemojte preskočiti rasterećenje za dijelove koji precizno odgovaraju.
4. Šira slika: Preciznost i kvaliteta pokazatelji su sustava
Ovo je najveća lekcija koju sam naučio 30 godina: preciznost obrade i kvaliteta površine nisu izolirani, nezavisne metrike. Oni su vidljivi rezultat cijelog proizvodnog sustava.
Strojna krutost, nošenje alata, rezanje topline, unutarnje zaostalo naprezanje, vibracija vretena, točnost učvršćenja — svaki pojedini čimbenik u procesu pojavljuje se u završnom dijelu.
Ako tražite dosljednu preciznost, ne možete samo "potruditi se više" za strojem. Morate sagledati cijeli sustav.
Razumijevanje ovih uzročno-posljedičnih odnosa - kako se istrošenost alata pokazuje u dimenzionalnom pomaku, kako se brzina rezanja pokazuje u završnoj obradi površine, kako se učvršćivanje pokazuje u pogrešci položaja — daleko je vrijednije od pamćenja tablica tolerancija.
Svatko može potražiti vrijednost tolerancije. Inženjer koji zna zašto postoji tolerancija, i što na to utječe, je onaj koji održava liniju.
Završna misao
Dobra strojna obrada nije postizanje brojeva na otisku. Radi se o razumijevanju što ti brojevi znače, kako su stvoreni, i kako oni utječu na dio kada je u službi.
Ovladajte trima dimenzijama preciznosti, poštujte snagu kvalitete površine, i vidite cijeli sustav iza čipa — i riješit ćete probleme prije nego što se dogode, ne nakon što je serija rashodovana.