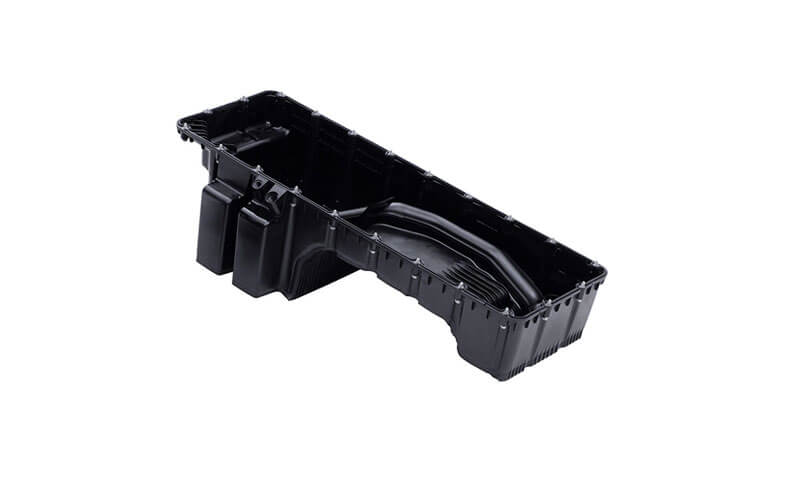
Lijevanje aluminija praktično je proizvodno rješenje za proizvodnju lakih metalnih komponenti složene geometrije, integrirane funkcionalne značajke, i visoka učinkovitost materijala.
U usporedbi sa strojnom obradom komponente u potpunosti od gredice, lijevanjem se može uspostaviti veći dio potrebne geometrije u kalupu, smanjenje vremena uklanjanja materijala i strojne obrade.
Ovisno o geometriji dijela, proizvodni volumen, Dimenzionalni zahtjevi, i mehaničke performanse, proizvođači mogu birati između Gravitacijska kasting matrice, lijevanje malog tlaka (LPDC), kasting visokog pritiska kastinga (HPDC), casting, i lijevanje u pijesak.
LangHe Industry pristupa prilagođenom lijevanju aluminija kao integriranom proizvodnom procesu, a ne izoliranoj ljevaonici.
Naš tijek rada može uključivati inženjerski pregled, izbor procesa lijevanja, razvoj alata i uzoraka, taljenje aluminija, lijevanje, toplotna obrada,
CNC obrada, završnica površine, i inspekcija kvalitete, omogućujući kupcima da razviju komponente iz količina prototipa kroz ponovnu proizvodnju.
1. Što je aluminijski lijev?
Aluminijsko lijevanje je proces proizvodnje u kojem se rastaljena aluminijska legura unosi u šupljinu kalupa i ostavlja da se skrutne u unaprijed određenu geometriju.
Ovisno o potrebnoj komponenti, proizvodni volumen, točnost dimenzije, i mehaničke performanse, kalup može biti izrađen od vezanog pijeska, keramičkih materijala, ili višekratni metalni alat.
Temeljna prednost aluminijskog lijevanja je njegova sposobnost transformacije relativno složenog trodimenzionalnog dizajna u komponentu gotovo neto oblika u jednoj jedinoj primarnoj operaciji oblikovanja.
Značajke koje bi zahtijevale opsežnu strojnu obradu ili montažu kada su proizvedene od čvrstog materijala—kao što su rebra, šefovi, zakrivljeni zidovi, kućište, i unutarnje šupljine—često se mogu ugraditi izravno u odljevak.
Osnovni slijed lijevanja aluminija
Iako različite tehnologije lijevanja koriste različitu opremu i alate, temeljni slijed proizvodnje je sličan:
Odabir legure → dizajn kalupa/alata → taljenje → obrada taljenjem → punjenje kalupa → skrućivanje → uklanjanje kalupa → čišćenje → toplinska obrada → strojna obrada → završna obrada → pregled
2. Tehnologije procesa lijevanja jezgri u ljevaonici LangHe
LangHe Foundry koristi raznoliku platformu za lijevanje aluminija kako bi proizvodni proces uskladio s geometrijom dijela, proizvodni volumen, Dimenzionalni zahtjevi, površinski završetak, i mete mehaničkih svojstava.
Nijedna metoda lijevanja nije prikladna za svaku aluminijsku komponentu. Primarni procesi uključuju gravitacijsko tlačno lijevanje, lijevanje malog tlaka, kasting visokog pritiska kastinga, casting, i lijevanje u pijesak.
Gravitacijska kasting matrice (Stalni kalup)
Gravitacijska kasting matrice, Poznat i kao trajno lijevanje kalupa, koristi metalni kalup za višekratnu upotrebu, obično se izrađuju od lijevanog željeza ili čelika.
Rastaljeni aluminij uvodi se u šupljinu prvenstveno gravitacijom, dok se premazivanje kalupa i kontrolirano predgrijavanje kalupa koriste za upravljanje oslobađanjem i skrućivanjem.
Budući da metalni kalup relativno učinkovito izvlači toplinu, gravitacijskim lijevanjem pod pritiskom može se proizvesti finija i jednoličnija struktura lijevanja od mnogih konvencionalnih uvjeta lijevanja u pijesak.
Također osigurava bolju završnu obradu površine i konzistentnost dimenzija.

Ključne karakteristike uključuju:
- Dobra mehanička svojstva rezultat relativno kontroliranog skrućivanja.
- Dobra završna obrada površine i konzistencija dimenzija u usporedbi s lijevanjem u pijesak.
- Alat za višekratnu upotrebu prikladan za srednje- na proizvodnju velikog volumena.
- Manje ulaganje u alate od lijevanja pod visokim pritiskom u mnogim primjenama.
- Dulje vrijeme ciklusa od HPDC-a, ali općenito kraće od konvencionalnog lijevanja u pijesak.
Tipične primjene uključuju kućišta pumpi, nosači motora i strojeva, Električna kućišta, kotači, i strukturne aluminijske komponente
Glavna ograničenja su geometrijska. Vrlo tanki zidovi, duboko podređeni, a vrlo zamršene značajke može biti teže proizvesti nego s HPDC-om, dok su vremena ciklusa općenito duža jer se punjenje prvenstveno pokreće gravitacijom.
Lijevanje malog tlaka (LPDC)
Lijevanje malog tlaka puni kalup odozdo primjenom kontroliranog tlaka plina u zatvorenu peć za držanje.
Rastaljeni aluminij diže se kroz stabljiku ili usponsku cijev u šupljinu matrice, s tipičnim tlakom punjenja obično u približnom rasponu od 0.1– 1 bar
Za razliku od gravitacijskog punjenja, LPDC osigurava kontrolirani protok metala prema gore i može održavati tlak tijekom skrućivanja.
To može poboljšati hranjenje i smanjiti tendenciju prema određenim nedostacima skupljanja kada je proces pravilno dizajniran.
LPDC je posebno prikladan za komponente gdje unutarnja zvučnost, strukturni integritet, i dosljedna mehanička svojstva su važni.
Proces je široko povezan s aluminijskim kotačima i može se koristiti i za odabrana kućišta, Komponente kočenja, i strukturni odljevci.
Njegove glavne prednosti uključuju:
- Kontroliran, punjenje relativno niske turbulencije
- Dobra iskoristivost metala
- Visoka ponovljivost
- Dobra unutarnja kvaliteta za odgovarajuće dizajne
- Pogodnost za srednje- na proizvodnju velikog volumena
Njegova ograničenja uključuju sporije vrijeme ciklusa od HPDC-a i uži raspon praktičnih geometrija.
Zahtjevi za opremu i alat također su specijaliziraniji od konvencionalnog lijevanja u pijesak.
Kasting visokog pritiska kastinga (HPDC)
Kasting visokog pritiska kastinga ubrizgava rastaljeni aluminij u višekratnu čeličnu matricu velikom brzinom i pritiskom.
Tipične razine tlaka za tlačno lijevanje mogu doseći približno 700–1.400 bara, ovisno o konstrukciji stroja, legura, i fazi procesa.
HPDC je optimiziran za proizvodnju velikih količina kompleksa, Komponente tankog zida.
Brzo punjenje omogućuje zamršene značajke, rebra, šefovi, i integrirane montažne strukture koje se oblikuju s ograničenom sekundarnom strojnom obradom.
Pod odgovarajućim uvjetima, zidne dijelove okolo 0.8 mm ili nešto deblji može se postići u odabranim područjima, ali praktični minimum jako ovisi o leguri, projektirano područje, dužina protoka, Dizajn, i toplinski uvjeti.

Tipične aplikacije uključuju:
- Automobilski prijenos i kućišta motora
- Poklopci motora i strukture
- Elektroničke kućice
- Industrijska kućišta
- Složene lagane strukturne komponente
Glavne prednosti su visoka produktivnost, izvrsna ponovljivost dimenzija, Dobar površinski završetak, i široku integraciju značajki.
Glavna ograničenja su visoka cijena čeličnih kalupa i potencijal za plinsku poroznost i zarobljen zrak uzrokovan brzim punjenjem.
To također može ograničiti prikladnost konvencionalnog HPDC-a za određene primjene toplinske obrade ili tlačno nepropusne osim ako se ne koriste specijalizirani procesi.
Investicijski lijev
Investicijski lijev, ili izgubljeno voskovo, koristi voštani uzorak za izradu kalupa za keramičke ljuske.
Voštani uzorak obložen je uzastopnim slojevima vatrostalne keramike, nakon čega se vosak uklanja i keramička ljuska peče prije uvođenja rastaljenog aluminija.
Proces je posebno vrijedan kada komponenta ima složenu trodimenzionalnu geometriju, fini detalji, tanki presjeci, ili unutarnje značajke koje je teško reproducirati ekonomično korištenjem konvencionalnih postupaka pijeska ili trajnog kalupa.
Lijevanje po betonu može pružiti dobru površinsku reprodukciju i točnost dimenzija.
Reprezentativne površinske obrade mogu biti u rasponu od približno 125-250 mikroinča RMS, Ovisno o leguri, sistem školjki, i uvjete procesa.
Ključne prednosti uključuju:
- Kompleksna geometrija i velika sloboda dizajna
- Dobra dimenzijska točnost
- Dobra površinska reprodukcija
- Proizvodnja gotovo neto oblika
- Širok izbor legura
Tipične primjene uključuju precizne industrijske komponente, hardver vezan uz zrakoplovstvo, komponente medicinske opreme, i drugi složeni aluminijski dijelovi.
Primarna ograničenja su viši troškovi alata i obrade u usporedbi s konvencionalnim lijevanjem u pijesak i općenito manja produktivnost za vrlo velike količine proizvodnje.
Lijevanje pijeska (Smola & Zeleni pijesak)
Lijevanje pijeska koristi jednokratni pješčani kalup za stvaranje šupljine za lijevanje. LangHe Foundry može koristiti različite sustave pijeska, uključujući zeleni pijesak i pijesak vezan smolom, prema veličini dijela, geometrija, proizvodni volumen, i dimenzionalnim zahtjevima.
Zeleni pijesak koristi sustav oblikovanja koji sadrži vlagu, dok pijesak vezan smolom koristi kemijski stvrdnuti sustav veziva.
Smolasti pijesak može pružiti bolju kontrolu za složene kalupe i jezgre, dok se zeleni pijesak široko koristi za ekonomičnu proizvodnju opće namjene.
Lijevanje u pijesak nudi najveću fleksibilnost za velike komponente i niske- do proizvode srednjeg volumena.
Troškovi alata općenito su mnogo niži od troškova trajnih kalupa ili HPDC matrica, a proces može obuhvatiti relativno velike i složene komponente.
Tipične aplikacije uključuju:
- Velika kućišta pumpe i ventila
- Osnove i kućišta strojeva
- Komponente industrijske opreme
- Odljevci prototipa
- Velike aluminijske konstrukcije po narudžbi
Njegova glavna ograničenja su hrapavija završna obrada površine, niža dimenzijska točnost, i veći zahtjevi za strojnu obradu u usporedbi s tlačnim lijevanjem ili livenjem po investiciji.
Odabir procesa u ljevaonici LangHe
Odgovarajući postupak lijevanja aluminija određuje se prema dizajn dijelova i zahtjevi za proizvodnju, nego samo metodom lijevanja.
Gravitacijsko tlačno lijevanje i LPDC dobro su prilagođeni aplikacijama koje zahtijevaju kontrolirano skrućivanje i dosljedna svojstva; HPDC je optimiziran za velike količine, složena proizvodnja tankih stijenki;
livenje za uložak bavi se složenim preciznim geometrijama; a lijevanje u pijesak ostaje vrlo učinkovito za velike ili male komponente.
Ovaj proces omogućuje fleksibilnost Langheova ljevaonica uravnotežiti ulaganje alata, učinkovitost proizvodnje, dimenzionalna kontrola, kvaliteta površine, i mehanički zahtjevi za svaku primjenu lijevanja aluminija.
3. Znanost o materijalima & Metalurgija aluminijskih legura
Odabir legure jedna je od najvažnijih odluka u lijevanju aluminija jer izravno utječe na livljivost, mehanička čvrstoća, otpor korozije, obradivost, reakcija toplinske obrade, i radnu temperaturu.
Uobičajene legure za lijevanje aluminija
Najšire korištene legure za lijevanje temelje se prvenstveno na Al-si, Al-si-mg, i Al-Si-Cu sustavi.
Silicij poboljšava fluidnost i ponašanje punjenja, magnezij omogućuje taložno otvrdnjavanje, dok bakar može povećati čvrstoću i poboljšati obradivost, ali općenito smanjuje otpornost na koroziju.
| Legura | Tipični sustav legure | Ključne karakteristike | Tipične primjene |
| A356 | Al-si-mg | Izvrsna odljevanost, otpor korozije, i dobra snaga nakon tretmana T6 | Kućište, strukturni dijelovi, Automobilske komponente |
| A357 | Al-si-mg | Veći sadržaj Mg od A356, osiguravajući veću toplinski obrađenu čvrstoću | Konstrukcijski odljevci visoke čvrstoće, zahtjevne inženjerske komponente |
| A380 | Al-si-cu | Izvrsna sposobnost punjenja kalupa, dobra čvrstoća i obradivost, široko se koristi za lijevanje pod pritiskom | Automobilski dijelovi, kućište, zagrada, industrijske komponente |
| ADC12 | Al-Si-Cu-Fe | Izvrsna fluidnost, dobra dimenzijska stabilnost i produktivnost u HPDC; široko se koristi za složene dijelove tankih stijenki | Automobilska kućišta, dijelovi motora, elektronička i industrijska kućišta |
A383 |
Al-si-cu | Visoka fluidnost i dobra otpornost na vruće pucanje; pogodan za složene tlačno lijevane geometrije | Složena tlačno lijevana kućišta i strukturne komponente |
| A413 | Al-si | Visok sadržaj silicija, izvrsna fluidnost i nepropusnost na pritisak | Hidrauličke komponente, kućište, odljevci tankih stijenki |
| A390 | Legura s visokim sadržajem Si Al | Visoka otpornost na habanje i dobra stabilnost dimenzija, ali teži za strojnu obradu | Komponente motora, pumpe, dijelovi otporni na nošenje |
| A206 | Al-Cu | Visoka čvrstoća i performanse zamora nakon toplinske obrade, s nižom livljivošću od Al-Si legura | Strukturne i inženjerske komponente visoke čvrstoće |
Legure koje se mogu toplinski obraditi u odnosu na legure koje se ne mogu toplinski obraditi
Legure koje se mogu toplinski obraditi dobivaju značajan dio svoje čvrstoće iz kontroliranih metalurških reakcija nakon lijevanja. A356, A357, i A206 su reprezentativni primjeri.
Tipični put T6 sastoji se od toplinske obrade otopine, brzo gašenje, i umjetno starenje, s točnim temperaturama i vremenima držanja određenim specifikacijom legure, debljina presjeka lijevanja, i tražena svojstva.
Legure koje se ne mogu toplinski obraditi (A443, A518) oslanjaju se prvenstveno na svoju lijevanu mikrostrukturu i kemijski sastav legure za čvrstoću.
Njihova se učinkovitost još uvijek može poboljšati kontrolom kvalitete taline, zrna, lijevanje oštećenja, i uvjeti hlađenja, ali ne postižu isti odgovor otvrdnjavanja taloženjem kao A356 ili A357.
Ova razlika je posebno važna kod lijevanja pod visokim pritiskom.
Iako neke legure za tlačni lijev imaju potencijal toplinske obrade, uobičajeni HPDC dijelovi mogu sadržavati zarobljeni plin i poroznost koja se može proširiti ili uzrokovati stvaranje mjehurića tijekom tretmana otopinom na visokoj temperaturi.
Iz tog razloga, legure kao što su A380 i ADC12 obično se koriste u lijevanom stanju ili s odabranim tretmanima starenja na niskim temperaturama, ovisno o dizajnu komponente i procesa.
4. Inženjerska integracija: DFM & Mogućnosti simulacije
Prilagođeno aluminijsko lijevanje je najpouzdanije kada se obrati pozornost na proizvodnost prije izrade alata.
LangHe Foundry tretira DFM kao fazu inženjeringa, a ne konačnu provjeru proizvodnje.
Svrha je transformirati kupčev CAD model u geometriju koja se može ispuniti, učvršćen, toplinski tretiran, obrađen, i dosljedno pregledavane.
Dizajn za reviziju proizvodnosti
Inženjerski pregled ocjenjuje dio iz perspektive proizvoda i ljevaonice.
Važna područja uključuju:
- Debljina stijenke i prijelazi
- Nacrt zahtjeva
- Zavoji i radijusi
- Rebra i gazde
- Osnovna pristupačnost
- Okretanje i hranjenje
- Skupljanje lijevanja
- Dodatak za strojnu obradu
- Datumska strategija
- Stezne i inspekcijske površine
Na primjer, nagli prijelaz s tankog zida na vrlo debeo otvor može stvoriti lokalnu toplinsku koncentraciju.
Deblje područje može duže ostati tekuće tijekom skrućivanja i postati osjetljivo na poroznost skupljanja.
Mala geometrijska izmjena—kao što je dodavanje ugla, smanjenje nepotrebne mase, ili poboljšanje prijelaza—može stoga poboljšati kvalitetu lijevanja bez promjene osnovne funkcije komponente.
Debljina stijenke i prijelazi presjeka
Ujednačenost debljine presjeka jedno je od najkorisnijih općih načela u lijevanju aluminija.
Mogu proizvesti velike razlike u debljini stijenke:
Različite brzine hlađenja → različita vremena skrućivanja → toplinska neravnoteža → povećan rizik od oštećenja
To ne znači da svaki odljev mora imati savršeno jednolike stijenke. Funkcionalni zahtjevi često zahtijevaju rebra, šefovi, jastučići, i druge lokalne značajke.
Inženjerski cilj je kontrolirati te promjene kroz postupne prijelaze i odgovarajući toplinski dizajn.
Dizajn vrata i hranjenja
Sustav zatvarača kontrolira kako rastaljeni metal dospijeva u šupljinu kalupa, dok sustav za hranjenje kompenzira kontrakciju tijekom skrućivanja.
Inženjerski pregled razmatra:
- Lokacija vrata
- Dimenzije trkača
- Redoslijed punjenja
- Položaj uspona
- Lokalna vruća mjesta
- Usmjeravanje
- Preljev i odzračivanje gdje je primjenjivo
Pravilno projektiran sustav može smanjiti turbulenciju, poboljšati punjenje, i osigurati bolje hranjenje dijelova koji će vjerojatno razviti skupljanje.
Simulacija punjenja kalupa i skrućivanja
Za složene ili visokovrijedne dijelove, numerička simulacija može se koristiti za procjenu predloženog odljevka prije fizičkih ispitivanja.
Softver za simulaciju lijevanja može modelirati punjenje kalupa, prijenos topline, očvršćivanje, i ponašanje povezano sa skupljanjem.
Komercijalne platforme kao što su MAGMASOFT i ProCAST primjeri su alata koji se koriste u inženjerstvu industrijskog ljevanja.
Simulacija može pomoći u identifikaciji:
| Područje simulacije | Inženjerski cilj |
| Uzorak punjenja | Identificirajte nepotpuno punjenje i nepovoljne putove protoka |
| Raspodjela temperature | Ocijenite toplinsku ravnotežu tijekom punjenja |
| Redoslijed skrućivanja | Odredite gdje prvo i posljednje dolazi do skrućivanja |
| Hot Spots | Identificirajte područja s povećanim rizikom od skupljanja |
| Predviđanje poroznosti | Identificirajte područja potencijalno osjetljiva na unutarnje skupljanje |
| Dizajn vrata/uspona | Optimizirajte isporuku i hranjenje metala |
| Alternative procesa | Usporedite različita procesna ili geometrijska rješenja prije ispitivanja |
Simulacija je inženjerski alat za predviđanje, nije zamjena za validaciju proizvodnje.
Stvarni rezultati lijevanja i dalje ovise o stanju taline, temperatura kalupa, postavke stroja, upravljanje operaterom, i stabilnost procesa.
Integracija CAD/CAM
Nakon što je nacrt odljevka potvrđen, CAD/CAM podaci mogu se koristiti tijekom razvoja alata i strojne obrade.
Isti digitalni model može podržati:
Geometrija lijevanja → Dizajn alata → CNC programiranje → Kontrola
Time se smanjuje rizik od odstupanja između izvornog crteža, model za lijevanje, te program završne obrade.
Za izradu po narudžbi, kontinuitet digitalnih podataka posebno je koristan kada kupac vrši tehničke revizije. Promjene se mogu procijeniti prije objavljivanja uputa za alate ili strojnu obradu.
Datumska strategija za odljevke
Odljev treba biti dizajniran s logikom strategija datumske obrade. Kritične obradne površine trebale bi se odnositi na stabilne i ponovljive značajke odljevka.
Ovo je osobito važno za komponente koje sadrže:
- Nosači
- Montažne rupe
- Brtvljenje lica
- Sučelja osovina
- Više povezanih značajki obrade
Loš odabir referentne točke može stvoriti lanac dimenzijskih pogrešaka čak i kada se svaka pojedinačna operacija strojne obrade čini prihvatljivom.
Cilj je kontrolirati odnos između značajki, ne samo dimenzija svake značajke zasebno.
5. Napredna naknadna obrada, Obrada, i površinska završna obrada
Lijevanjem se uspostavlja osnovna geometrija aluminijske komponente, ali je često potrebna dodatna obrada za postizanje navedenih mehaničkih svojstava, točnost dimenzije, stanje površine, i funkcionalne performanse.
U ljevaonici LangHe, naknadna obrada odabire se prema leguri, metoda lijevanja, dio geometrije, Zahtjevi za toleranciju, i konačna primjena.

Toplotna obrada
Toplinska obrada prvenstveno se primjenjuje na legure aluminija koje se mogu toplinski obraditi kao što su A356 i A357.
Najčešća stanja uključuju T4 i T6, dok odabrane legure i primjene mogu koristiti druge uvjete temperiranja.
Tipično T6 Liječenje sastoji se od tri etape:
- Toplina otopine za otapanje odgovarajućih sastojaka legure u aluminijskoj matrici.
- Gašenje da zadrži prezasićenu čvrstu otopinu.
- Umjetno starenje za promicanje kontroliranog taloženja i povećanje čvrstoće i tvrdoće.
Za legure tipa A356, tretman otopinom obično se provodi na približno 530–545°C, nakon čega slijedi brzo kaljenje i umjetno starenje često u rasponu od 150–180°C.
Točne temperature, vremena držanja, a uvjeti hlađenja moraju se uspostaviti prema specifikaciji legure i geometriji lijevanja.
Toplinska obrada također mora uzeti u obzir poroznost odljevka i stabilnost dimenzija. Pretjerano zagrijavanje komponenata lijevanih pod pritiskom sa značajnim uhvaćenim plinom može dovesti do promjena dimenzija ili stvaranja mjehurića na površini.
Stoga, odgovarajuću temperaturu i način toplinske obrade treba odrediti zajedno s postupkom lijevanja.
CNC obrada aluminijskih odljevaka
Precizna strojna obrada koristi se za pretvaranje odabranih površina odljevaka u funkcionalne značajke s kontroliranim dimenzijama i položajnim odnosima.
Tipične operacije uključuju suočavanje, mljevenje, bušenje, dosadan, kuckanje, puknuće, navođenje, žlijebljenje, i podrezivanje.
Strojna obrada je posebno važna za:
- Sjedišta ležajeva i precizni provrti
- Brtvene površine
- Montažna lica
- Rupe s navojem
- Sučelja vratila i spojke
- Dimenzionalne referentne površine
Ključno razmatranje je odnos između geometrije lijevanja i referentnih vrijednosti strojne obrade.
Funkcionalne površine trebaju biti obrađene od stabilnih referentnih značajki tako da koncentričnost, paralelizam, okomitost, a točnost položaja može se dosljedno kontrolirati.
Za odgovarajuće dizajnirane aluminijske odljevke, tolerancije dimenzijske obrade od oko ± 0,05 mm može se koristiti kao praktična referenca za mnoge značajke, dok se strože tolerancije mogu postići na odabranim dimenzijama pod kontroliranim CNC uvjetima.
Stvarna sposobnost ovisi o veličini dijela, geometrija, legura, stanje toplinske obrade, sposobnost stroja, i zahtjeve inspekcije.
Površinska obrada
Površinska obrada može poboljšati izgled, uklonite ostatke lijevanja i neravnine, te pružaju dodatnu zaštitu od korozije ili habanja.
Odabrani tretman treba biti kompatibilan s aluminijskom legurom i potrebnim radnim okruženjem.
| Površinska obrada | Glavna namjena | Tipična primjena |
| Pucanj | Uklanja ljestvicu, ostaci, i rastresit površinski materijal; stvara jednoličnu teksturu | Opći industrijski odljevci |
| Vibracijsko završetak | Skidanje ivica i glačanje rubova | Male i srednje komponente |
| Anodiziranje | Stvara kontrolirani sloj aluminijevog oksida za otpornost na koroziju i izgled | Kućište, prekrivači, potrošačke i industrijske komponente |
| Premazivanje prahom | Pruža postojani dekorativni i zaštitni premaz | Vanjski i industrijski dijelovi |
Slika |
Pruža boju i dodatnu zaštitu okoliša | Komponente strojeva i opreme |
| Premaz za pretvorbu kromata | Poboljšava zaštitu od korozije i može održati električnu vodljivost | Električna i industrijska kućišta |
| Lasersko označavanje | Trajna identifikacija i sljedivost | Brojevi dijelova, QR kodovi, logotip, informacije o seriji |
Sastavljanje i funkcionalno testiranje
Za komponente koje se isporučuju kao gotovi sklopovi, naknadna obrada može nadilaziti strojnu obradu i površinsku obradu.
Ovisno o proizvodu, usluge mogu uključivati ugradnju umetaka, prešanje ležaja, pričvršćivanje, podsklop, provjera dimenzija, i zaštitnu ambalažu.
Aluminijski odljevci pod pritiskom također mogu zahtijevati ispitivanje nepropusnosti.
Ispitivanje tlaka zraka ili vode obično se odabire prema dizajnu komponente i specifikaciji kupca, dok se ispitivanje helijem može koristiti tamo gdje je potrebna znatno veća osjetljivost na curenje.
Ispitni tlak, vrijeme stabilizacije, dopušteno curenje, a kriterije prihvaćanja treba uvijek definirati primjenjivim crtežom ili tehničkom specifikacijom.
Cilj naknadne obrade nije samo poboljšati izgled.
Pravilno kontroliran slijed toplinske obrade, CNC obrada, završnica površine, skupština, a funkcionalno ispitivanje osigurava da lijevana komponenta zadovoljava svoje konačne dimenzije, mehanički, i servisne zahtjeve.
6. Osiguranje kvalitete & Standardi sukladnosti
Kontrola kvalitete je bitna za aluminijske odljevke zbog grešaka u lijevanju, dimenzionalna varijacija, nedosljednosti toplinske obrade, a pogreške u obradi mogu izravno utjecati na performanse gotove komponente.
U ljevaonici LangHe, osiguranje kvalitete treba pokriti cijeli proizvodni lanac, od kontrole sirovina i taline do lijevanja, toplotna obrada, obrada, završnica površine, i završni pregled.
Kontrola materijala i kemijskog sastava
Prva faza je provjera je li odabrana legura u skladu sa traženom specifikacijom.
Kemijski sastav provjerava se odgovarajućom opremom za analizu materijala, s posebnom pozornošću na elemente koji snažno utječu na ponašanje lijevanja i mehanička svojstva, uključujući I, Mg, Pokrajina, FE, MN, i Zn.
Za proizvodne narudžbe, identifikacija materijala i sljedivost serije pomažu osigurati da legura korištena u odljevku odgovara odobrenoj specifikaciji.
Kontrola procesa lijevanja
Kvaliteta lijevanja uvelike ovisi o kontroli procesa, a ne o oslanjanju samo na završnu inspekciju.
Važni parametri uključuju temperaturu taline, temperatura kalupa, uvjeti punjenja, parametri izlijevanja ili injektiranja, nagaranje, rastopiti čistoću, i ponašanje skrućivanja.
Za složene odljevke, simulacija procesa također se može koristiti tijekom razvoja inženjeringa za prepoznavanje potencijalnih problema punjenja, vruće točke, i područja sklona skupljanju prije finalizacije proizvodnog alata.
Toplinska obrada i mehanička provjera
Za legure koje se mogu toplinski obraditi, zapise o toplinskoj obradi treba kontrolirati u skladu s navedenim uvjetima temperature.
A356-T6, na primjer, zahtijeva kontrolirani tretman otopinom, gašenje, i umjetno starenje kako bi se postigla određena mehanička izvedba.
Kriteriji prihvatljivosti trebaju se temeljiti na primjenjivoj specifikaciji legure, izvlačenje, narudžbenica, ili tehnički standard kupca, a ne opća vrijednost primijenjena na svaki odljevak.
Provjera dimenzija i površine
Nakon lijevanja i strojne obrade, kritične dimenzije se provjeravaju pomoću kalibrirane mjerne opreme.
Ovisno o složenosti dijela, inspekcija može uključivati čeljusti, mikrometri, mjerači, visinomjeri, CMMS, sustavi optičke inspekcije, i specijalizirana oprema.
Pregled površine pokriva izgled odljevka, Oznake, buri, pukotine, stanje premaza, i druge zahtjeve koje odredi kupac.
Gdje je potrebno, Rendgenski/ct, penetrant boje, ili druge metode ispitivanja bez razaranja mogu se ugraditi u skladu s razinom rizika i specifikacijom komponente.
Sukladnost i sljedivost
Prilagođeni aluminijski odljevci možda će morati biti u skladu s ASTM, U, IZ, GB, ili standardi materijala i dimenzija specifični za kupca, ovisno o odredišnom tržištu i primjeni.
Primjenjivi standard uvijek treba definirati u fazi ponude i pregleda crteža.
Sljedivost se može proširiti od šarža sirovina → taljenje/grijanje → serija za lijevanje → toplinska obrada → strojna obrada → inspekcija → konačna isporuka.
Ovo je osobito važno za zadržavanje pritiska, u vezi sa sigurnošću, i komponente za ponovnu proizvodnju.
Ljevaonica LangHe je ISO-certificirani proizvođač, podupiranje strukturiranog pristupa upravljanja kvalitetom tijekom proizvodnje odljevaka po narudžbi.
7. Prilagođeni aluminijski lijev vs. Strojna obrada aluminija: Što je bolje?
Lijevanje aluminija po narudžbi i CNC obrada nisu konkurentna rješenja u svakoj primjeni.
Oni se bave različitim zahtjevima proizvodnje, a u mnogim slučajevima najučinkovitije rješenje je kombinacija lijevanja i strojne obrade.
| Faktor | Aluminijski lijev po narudžbi | CNC obrada aluminija |
| Osnovno načelo | Rastaljeni aluminij se oblikuje u potrebnu geometriju | Materijal se uklanja iz gredice, ploča, ili bar zalihe |
| Složena geometrija | Izvrsno za integrirane oblike, rebra, šefovi, i unutarnje karakteristike | Više ograničen pristupom alata i uklanjanjem materijala |
| Alati | Zahtijeva uzorke, kalupi, ili umire | Općenito ne zahtijeva kalup za lijevanje |
| Početni trošak alata | Viši, posebno za lijevanje pod pritiskom | Niže za prototipove i male količine |
| Proizvodnja velikog volumena | Pogodan za ponovnu proizvodnju | Može postati više vremena- i materijalno intenzivna |
Dimenzijska preciznost |
Dobro, nakon čega slijedi strojna obrada gdje je to potrebno | Općenito veći kod izravno obrađenih značajki |
| Materijalna učinkovitost | Proizvodnja gotovo neto oblika može smanjiti zalihu strojne obrade | Značajan dio materijala uklanja se iz čvrstih zaliha |
| Stanje površine | Ovisi o načinu lijevanja i leguri | Izravno kontrolirano reznim parametrima i alatima |
| Fleksibilnost prototipa | Umjeren, ovisno o načinu izrade alata | Izvrstan |
| Tipična strategija | Bacite glavno tijelo, zatim kritične značajke stroja | Obraditi cijeli dio sa zalihe |
Kombinirani odljev + CNC strategija
Za mnoge industrijske komponente, najpraktičnije rješenje nije lijevanje ili obrada, ali:
Dizajn → Aluminijski lijev → Toplinska obrada → CNC obrada → Završna obrada → Inspekcija
Ovaj pristup učinkovito odvaja dvije proizvodne funkcije:
- Lijevanje pruža geometrijsku složenost i gotovo neto oblik.
- CNC obrada pruža preciznost.
- Toplotna obrada razvija potrebna mehanička svojstva gdje je to primjenjivo.
- Završnica površine pruža zaštitu od korozije i izgled.
- Inspekcija ovjerava gotov dio prema crtežu.
Ispravan postupak stoga ovisi o geometriji, legura, godišnja količina, tolerancija, površinski zahtjevi, proračun alata, i ukupni trošak proizvodnje, nego na tome da je jedan proces univerzalno superioran.
8. Strateška nabava: Zašto odabrati ljevaonicu LangHe za lijevanje aluminija po narudžbi?
Odabir proizvođača aluminijskih odljevaka po narudžbi strateška je odluka koja utječe na kvalitetu, koštati, vrijeme isporuke, i pouzdanost opskrbnog lanca.
Langheova ljevaonica nudi kombinaciju mogućnosti koje ga čine snažnim izborom za prilagođene projekte lijevanja aluminija.
Diverzificirani portfelj procesa.
LangHe radi gravitacijski lijev pod pritiskom, lijevanje malog tlaka, kasting visokog pritiska kastinga, casting, i lijevanje u pijesak.
To omogućuje ljevaonici da odabere optimalan proces za svaku primjenu umjesto da forsira jedan proces da odgovara svakom dijelu.
Inženjerska integracija.
LangHeov inženjerski tim daje DFM povratne informacije, simulacija, i optimizacija procesa. Ovo smanjuje vrijeme razvoja, poboljšava prvu kvalitetu, i smanjuje ukupne troškove.
Vlastita strojna obrada i dorada.
LangHe nudi CNC obradu, toplotna obrada, Anodirajući, praškasti premaz, slika, i skupština. Ovo smanjuje vrijeme isporuke, kontrolira kvalitetu, te pojednostavljuje upravljanje opskrbnim lancem.
Sustavi kvalitete.
LangHe održava dokumentirani sustav kvalitete s certificiranjem materijala, dimenzionalni pregled, NDT, i puna sljedivost. Ovo je bitno za automobilsku industriju, zrakoplovstvo, medicinski, i druge kritične aplikacije.
Fleksibilnost proizvodnje.
LangHe može proizvesti prototipove, male serije, i velike serije proizvodnje. Kapacitet i kontrola procesa ljevaonice omogućuju ispunjavanje zahtjevnih rasporeda isporuke.
Iskustvo u industriji.
LangHe služi kupcima u automobilskoj industriji, zrakoplovstvo, energija, telekomunikacija, medicinski, industrijski, i industrije potrošačkih proizvoda. Ovo iskustvo informira svaki projekt.
Jedan partner u proizvodnji za aluminijske odljevke po narudžbi
Vrijednost LangHe Foundry leži u integraciji tehnologije lijevanja, inženjersku podršku, CNC obrada, završnica površine, inspekcija, i koordinaciju opskrbe u jedan radni tijek proizvodnje.
Time se smanjuje potreba za upravljanjem zasebnim dobavljačima za pojedinačne faze proizvodnje i pruža jasnije tehničko sučelje od pregleda crteža do gotovog dijela.
Za kupce koji procjenjuju dobavljača aluminijskog lijeva po narudžbi, ključna razmatranja stoga nisu samo jedinična cijena, ali i sposobnost procesa, inženjersku podršku, kvalitetna dosljednost, production flexibility, i ukupni trošak vlasništva.
LangHeov integrirani pristup osmišljen je za rješavanje ovih zahtjeva od početnog razvoja do ponovne proizvodnje.
9. Zaključak
Lijevanje aluminija po narudžbi je svestran i isplativ proizvodni proces za proizvodnju složenih, lagan, i trajne komponente.
Izbor postupka lijevanja — gravitacijska matrica, niski tlak, visoki pritisak, ulaganje, ili pijesak—ovisi o geometriji, volumen, tolerancija, površinski završetak, i zahtjevi mehaničkih svojstava.
Langheova ljevaonica nudi sveobuhvatnu platformu za lijevanje, inženjersku podršku, in-house strojna obrada i dorada, i jak sustav kvalitete.
Ova kombinacija omogućuje ljevaonici isporuku aluminijskih odljevaka po narudžbi koji zadovoljavaju najzahtjevnije specifikacije, dok kontrolira troškove i vrijeme isporuke.
Je li aplikacija automobilsko kućište, zrakoplovni nosač, elektroničko kućište, ili tijelo industrijske pumpe, pravi partner u lijevanju može napraviti razliku između komponente koja radi pouzdano i one koja prerano otkaže.
Langhe industrija se postavlja kao takav partner, nudeći tehničku dubinu, sposobnost proizvodnje, i osiguranje kvalitete potrebno za prilagođene projekte lijevanja aluminija.
Česta pitanja
Je li ADC12 prikladan za lijevanje aluminija po narudžbi?
Da. ADC12 naširoko se koristi za lijevanje pod visokim pritiskom zbog svoje dobre fluidnosti, dimenzijska stabilnost, i prikladnost za složene komponente.
Obično se koristi za kućište, zagrada, komponente motora, i drugi industrijski i automobilski dijelovi lijevani pod pritiskom.
Mogu li se aluminijski odljevci toplinski obrađivati?
Da, ali primjenjivost ovisi o leguri i postupku lijevanja. A356 i A357, na primjer, obično se isporučuju u uvjetima toplinske obrade kao što je T6.
Konvencionalne legure lijevane pod visokim tlakom kao što je ADC12 zahtijevaju dodatno razmatranje jer zarobljeni plin i poroznost mogu utjecati na njihovu reakciju na obradu visokom temperaturom.
Može li LangHe osigurati strojnu obradu nakon lijevanja aluminija?
Da. Prilagođeni aluminijski odljevci mogu se kombinirati s CNC obradom za provrte, niti, zapečaćene površine, montažna sučelja, i druge precizne značajke, nakon čega slijedi pregled i odgovarajuća završna obrada površine.
Koja je razlika između gravitacijskog tlačnog lijevanja i visokotlačnog tlačnog lijevanja?
Gravitacijski tlačni lijev izlijeva rastaljeni aluminij u metalni kalup pod djelovanjem gravitacije, proizvodeći dobra mehanička svojstva i završnu obradu površine pri umjerenim količinama.
Lijevanje pod visokim tlakom ubrizgava rastaljeni aluminij pod visokim tlakom, proizvodeći kompleks, dijelovi tankih stijenki u velikim volumenima s izvrsnom preciznošću dimenzija.
Za što se koristi tlačni lijev pod niskim pritiskom?
Lijev pod niskim pritiskom koristi se za simetrične, dijelovi visokog integriteta kao što su automobilski kotači, glave cilindra, i kočione čeljusti. Nudi izvrsnu unutarnju kvalitetu i visoku iskoristivost materijala.