

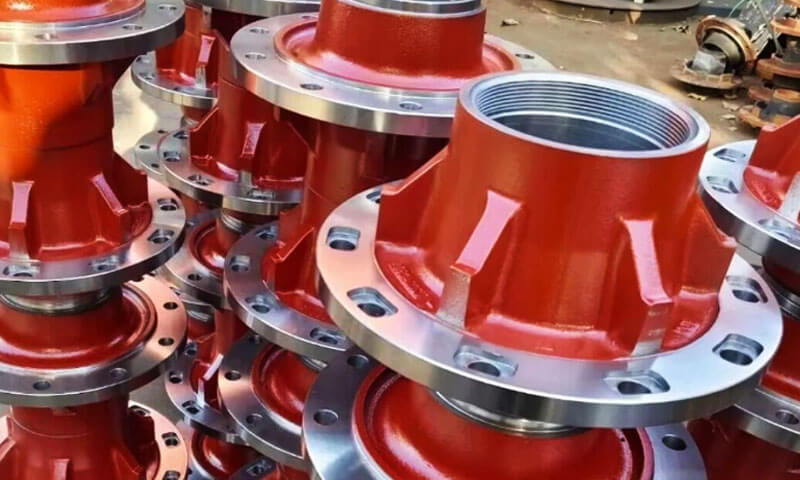
Glavčine kotača kritično su sučelje između teškog kamiona ili poluprikolice i njegovih kotača.
Nose puni teret vozila, prenose moment vožnje i kočenja, i izdržati nemilosrdne vibracije, šok, i umor.
Kvar čvorišta pri brzini na autocesti je katastrofalan - ne samo kvar, ali sigurnosna opasnost. Desetljećima, teški odljevci od pijeska dominirali su tržištem.
Ali kako nosivost raste, a operateri voznih parkova zahtijevaju duži radni vijek uz manje održavanja, proizvodna tehnologija je evoluirala prema preciznim procesima lijevanja koji daju veće omjere čvrstoće i težine i vrhunsku izvedbu zamora.
Ovaj članak ispituje inženjering, materijal, obrada, i kontrole kvalitete iza prilagođenih odljeva glavčine kotača za zahtjevne primjene.
1. Što je odljevak glavčine kotača?
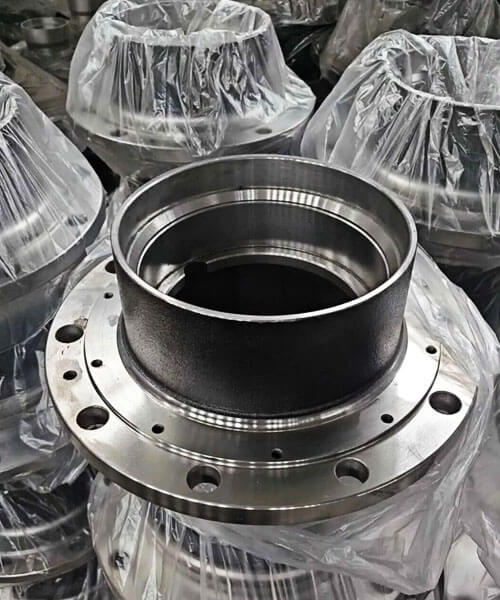
Odljevak glavčine kotača metalna je komponenta gotovo neto oblika proizvedena izlijevanjem rastaljenog metala u pripremljeni kalup i dopuštanjem da se skrutne u potrebnu geometriju.
Odljevak se naknadno čisti, pregledan, i strojno obrađen kako bi se dobile dimenzije i karakteristike površine potrebne za sastavljanje.
Za razliku od gotove glavčine kotača, lijevana komponenta nije nužno spremna za ugradnju.
Nosiva sjedala, montažna lica, rupe za vijke, brtvene kontaktne površine, i druge kritične značajke obično zahtijevaju strojnu obradu kako bi zadovoljili inženjerski crtež.
Uloga glavčine kotača u teškom vozilu
Glavčina kotača čini dio sklopa kraja kotača, ali njegova točna funkcija ovisi o arhitekturi vozila.
Pogonska glavčina može biti povezana s pogonskom osovinom, dok se nepogonska glavčina može okretati na vretenu.
Neki dizajni integriraju značajke montaže kotača s komponentama kočnice; drugi koriste zasebne kočione bubnjeve ili diskove.
Glavčina mora prenijeti opterećenja koja nameću kotač i vozilo uz održavanje poravnanja koje zahtijeva sustav ležaja.
Tijekom službe, može doživjeti kombinaciju:
- Radijalna opterećenja nastala težinom vozila i kontaktom s cestom.
- Bočna opterećenja tijekom skretanja i promjene trake.
- Uzdužne sile povezane s ubrzavanjem i kočenjem.
- Ponovljeno cikličko opterećenje koje može inicirati i proširiti pukotine nastale zamorom.
- Vibracijsko i udarno opterećenje uzrokovano nepravilnostima na cesti.
- Izloženost okoliša vodi, zagađivači cesta, soli za odleđivanje, i promjene temperature.
Ovi uvjeti čine dizajn glavčine kotača strukturnim i proizvodnim problemom, a ne samo pitanjem reprodukcije vanjskog oblika.
2. Evolucija proizvodnje: Od tradicionalnog lijevanja u pijesak do kontroliranijih tehnologija
Evolucija lijevanja glavčine kotača nije samo prijelaz sa starog procesa na univerzalno superioran novi.
To je pomak prema odabiru najprikladnijeg načina proizvodnje i kontroliranja materijala, geometrija, i skrućivanje točnije.
Tradicionalno lijevanje u pijesak ostaje korisno za teške, kompleks, i komponente relativno malog volumena.
Naprednije metode kalupljenja mogu poboljšati dosljednost dimenzija ili kvalitetu površine, dok moderna obrada nodularnog lijeva može poboljšati ponovljivost mehaničkih svojstava.
Korist ovisi o tome koliko dobro tehnologija odgovara komponenti.
Tradicionalno lijevanje u pijesak: Fleksibilnost za teške komponente
Za lijevanje u pijesku koristi se kalup formiran od pripremljenog pijeska i sustava veziva. Kalup može primiti složene oblike, velike komponente, i širok izbor željeznih legura.
Za glavčine kotača za teške uvjete rada, njegove prednosti uključuju:
- Fleksibilnost u veličini i geometriji komponenti.
- Prikladnost za složene prirubnice, šefovi, i unutarnje konture.
- Relativno prilagodljiv alat za prilagođenu ili manju proizvodnju.
- Kompatibilnost sa sivim željezom, duktilno željezo, te razni lijevani čelici, predmet dizajna procesa.
Njegova ograničenja mogu uključivati veću hrapavost površine, šira varijacija dimenzija lijevanog oblika, i povećane zahtjeve strojne obrade u usporedbi s preciznijim procesima oblikovanja.
Najvažniji izazov je kontroliranje skrućivanja. Debeli dijelovi, nagli prijelazi debljine stijenke, a loše projektirani sustavi hranjenja mogu dovesti do nedostataka skupljanja ili unutarnjih diskontinuiteta.
Bolji dizajn kalupa, inžinjering uspona, kontrola temperature, a simulacija procesa može poboljšati konzistentnost bez napuštanja lijevanja u pijesku.
Ljuskanje: Poboljšana kontrola površine i dimenzija
Oblikovanje školjke koristi pijesak obložen smolom koji se nanosi na zagrijani uzorak kako bi se formirao relativno tanak, kruta ljuska kalupa.
U usporedbi s konvencionalnim kalupljenjem u pijesak, može pružiti bolju završnu obradu površine i kontrolu dimenzija za odgovarajuće veličine komponenti i količine proizvodnje.
Njegovi troškovi alata i operativni troškovi, međutim, može biti veći.
Za odljevke glavčina kotača, potencijalne koristi uključuju:
- Dosljednija lijevana geometrija.
- Smanjene površinske nepravilnosti u pogodnim područjima.
- Poboljšana ponovljivost između proizvodnih serija.
- Potencijalno niži dodaci za završnu obradu i strojnu obradu.
Oblikovanje ljuske ne uklanja automatski nedostatke lijevanja. Skupljanje, plinom povezana poroznost, inkluzije, i mikrostrukturne varijacije ostaju moguće ako kvaliteta taline, Priprema kalupa, ulijevanje, ili skrućivanje nisu kontrolirani.
Najprikladnije je kada je veličina čvorišta, geometrija, potrebna kvaliteta, i obujam proizvodnje opravdavaju proces.
Gravitacijsko lijevanje i druge rute preciznog lijevanja
Gravitacijska kasting matrice, također poznato kao trajno lijevanje u kalupe, koristi gravitaciju za punjenje kalupa za višekratnu upotrebu, općenito izrađeni od metala.
Može osigurati dobru ponovljivost i kvalitetu površine za odgovarajuće legure i geometrije komponenti.
Međutim, gravitacijski tlačni lijev ne treba tretirati kao izravnu zamjenu za konvencionalni lijev u glavčini od željeza ili čelika.
Trajni metalni kalupi koriste se pretežno za legure obojenih metala, posebno aluminij, jer temperature taljenja i lijevanja željeza i čelika stvaraju različite izazove s alatom i toplinom.
Za glavčinu kotača za teške uvjete rada, precizni gravitacijski lijevani aluminijski dizajn može se uzeti u obzir samo ako kompletni inženjerski zahtjevi kraja kotača podržavaju taj materijal i proizvodni put.
Glavčina od lijevanog željeza i glavčina od lijevanog aluminija ne mogu se smatrati ekvivalentnima samo zato što se obje mogu proizvesti tehnologijom lijevanja.
Također, kasting visokog pritiska kastinga, casting, i druge precizne rute imaju svoj materijal, veličina, koštati, i strukturna ograničenja.
Njihova prikladnost mora se ocijeniti u odnosu na stvarni dizajn glavčine.
Napredna obrada nodularnog željeza: Kontrola mikrostrukture
Za odljevke glavčina kotača od nodularnog željeza, jedan od najznačajnijih razvoja je poboljšana kontrola rastaljenog željeza i morfologije grafita.
Nodularno željezo se proizvodi obradom rastaljenog željeza tako da se grafit skrutne pretežno u nodularnom ili sferoidnom obliku, a ne kao ljuskice koje se nalaze u sivom željezu.
Ova morfologija općenito daje povoljniju kombinaciju čvrstoće i duktilnosti.
Važne kontrole uključuju:
- Kemijski sastav: Uspostavljanje prikladnog ugljika, silicij, i razine legirajućih elemenata za navedeni stupanj.
- Nodularizirajući tretman: Korištenje odgovarajućeg tretmana, obično uključuje magnezij, promovirati sferoidni grafit.
- Inokulacija: Kontrola nukleacije grafita i smanjenje rizika od nepoželjnih mikrostruktura.
- Vrijeme i temperatura tretmana: Upravljanje procesom za održavanje dosljedne kvalitete metala putem lijevanja.
- Mikrostrukturna verifikacija: Provjera oblika grafita, matrična struktura, i druge navedene karakteristike.
Ove kontrole su važne jer nazivni stupanj materijala sam po sebi ne jamči ujednačena svojstva kroz složeni odljev.
Debljina presjeka, brzina hlađenja, a lokalni uvjeti skrućivanja mogu utjecati na konačnu mikrostrukturu.
ASTM A536 specificira zahtjeve za odljevke od nodularnog željeza i izričito priznaje da svojstva mogu varirati između mjesta u odljevku i između odljevka i njegovog ispitnog uzorka.
3. Odabir materijala za odljevke glavčina kotača za teške uvjete rada
Za mnoge izvedbe lijevanih glavčina, 65-45-12 i 80-55-06 duktilno željezo korisna su polazišta za procjenu materijala.
Nodularno željezo veće čvrstoće ili ADI mogu se razmotriti kada dizajn zahtijeva drugačija mehanička svojstva, ali ni jedan ne bi trebao biti odabran samo zato što su njegovi brojevi snage veći.
Konačni materijal mora biti kvalificiran za geometriju glavčine, proces proizvodnje, i uvjete usluge.
Usporedba materijala
| Materijal | Zatečna čvrstoća (MPA) | Snaga popuštanja (MPA) | Tipična tvrdoća (HBW) | Relativni trošak |
| Vojvode željezo 65-45-12 | ≥448 | ≥310 | 156–217 | Nisko -moderan |
| Vojvode željezo 80-55-06 | ≥552 | ≥379 | 187–255 | Umjeren |
| Vojvode željezo 100-70-03 | ≥689 | ≥483 | 241–302 | Umjeren |
| Austempered Vojvode željezo (Adi), Ocjene 1–3 | ≥900–1200 | ≥650–850 | 269–444 | Visok |
| Bacanje čelik, Npr., Astm A216 WCB | ≥485 | ≥250 | Razred- i ovisno o stanju | Umjeren |
| Aluminij legura A356-T6 | Ovisno o procesu; obično oko 230–310 | Ovisno o procesu; obično oko 150–230 | Obično oko 70-90 | Općenito veći trošak materijala/procesa |
4. Odabir procesa proizvodnje odljevka glavčine kotača
Odabir pravog postupka lijevanja za glavčinu kotača za teške uvjete rada ovisi o veličini komponente, materijal, proizvodni volumen, Dimenzionalni zahtjevi, i potrebe strojne obrade.
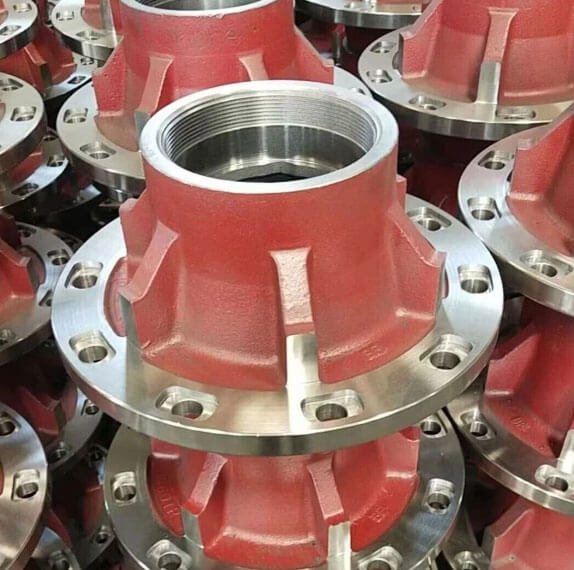
Za većinu glavčina kotača od lijevanog željeza i lijevanog čelika, lijevanje u pijesak ostaje praktično rješenje jer se prilagođava složenim geometrijama, relativno velike komponente, i širok izbor željeznih legura.
Usporedba uobičajenih procesa lijevanja
| Postupak lijevanja | Tipična tolerancija dimenzija* | Težina dijela / Veličina | Prikladnost za proizvodnju | Lijevana površina | Najbolje aplikacije |
| Zelena Pijesak Lijevanje | Otprilike ±0,8–1,5 mm za odabrane dimenzije | 5– 500 kg; ovisno o dizajnu | Proizvodnja velikih količina s odgovarajućim alatom | Fer | Standardne glavčine za kamione i poluprikolice; isplativi željezni odljevci |
| Ljuska Kalup Lijevanje | Otprilike ±0,5–1,0 mm za odgovarajuće značajke i veličine komponenti | Obično mali do srednji odljevci; razlikuje se prema dizajnu | Srednji do veliki volumen gdje je ulaganje alata opravdano | Dobro do vrlo dobro | Glavine koje zahtijevaju poboljšanu površinsku obradu i konzistentnost dimenzija |
Precizno gravitacijsko lijevanje |
Približno ±0,5–1,0 mm za odabrane dimenzije i odgovarajuće dizajne | Općenito male do srednje komponente; visoko legirani- i ovisni o geometriji | Proizvodnja srednje količine gdje je višekratni alat ekonomičan | Dobro do vrlo dobro | Odabrani dizajni glavčina od aluminijske legure i lagane primjene |
| Ulaganje Lijevanje | Otprilike ±0,1–0,3 mm za odgovarajuće dimenzije i geometrije | Općenito male do srednje komponente | Niska do srednja glasnoća, Ovisno o složenosti | Izvrstan | Mali, složene precizne komponente gdje su čvršći lijevani detalji vrijedni |
5. Uobičajeni načini kvara glavčine kotača
Razumijevanje načina kvara čvorišta ključno je za njihovo ispravno projektiranje i nabavu.
| Način neuspjeha | Izgled | Glavni uzrok | Prevencija |
| Istrošenost provrta ležaja / ovalnost | Otvor izvan kruga; ležaj se okreće u glavčini | Mekana lijevana stijenka, loša toplinska obrada, vibracija | Odgovarajuća klasa materijala; kontrolirana toplinska obrada; odgovarajuću debljinu stijenke |
| Pucanje rupe na klinu | Pukotine koje se šire iz rupa za klinove | Koncentracija stresa; prekomjerni moment; loši radijusi fileta | Velikodušan dizajn fileta; specifikacija kontroliranog momenta |
| Poroznost skupljanja u središtu glavčine | Vidljive ili unutarnje šupljine u blizini provrta ležaja | Neadekvatno hranjenje usponom; prijelaz debelog u tanko | Optimiziran dizajn uspona; usmjeravanje |
Odstupanje prednje strane kotača |
Vibracija, pulsiranje kočnice, neravnomjerno trošenje guma | Izobličenje lijevanja; loša kontrola referentne točke obrade | Ublažavanje stresa nakon lijevanja; kontrolirano učvršćenje za obradu |
| Toplinsko pucanje u blizini prirubnice kočnice | Fine pukotine u blizini montažne površine kočnice | Provjera topline od topline kočenja; slaba duktilnost | Nodularni lijev odgovarajuće žilavosti; analiza toplinskih ciklusa |
| Korozijska jamica | Površinska hrđa, piting na neobrađenim površinama | Sol za ceste, bez premaza, neprikladna površina za lijevanje | Primer bogat cinkom + premaz u prahu; materijal otporan na koroziju |
A #1 Skriveni ubojica: Poroznost skupljanja na provrtu ležaja
Vidio sam stotine propalih središnjica kako se vraćaju s terena. Najčešći unutarnji nedostatak je poroznost skupljanja točno na sjedištu ležaja — nevidljiva na površini, ali dovoljno da izazove trzanje ležaja, pregrijavanje, i eventualni napadaj.
Ovo je gotovo uvijek problem projektiranja uspona: debeli dio ležaja očvrsne posljednji bez odgovarajućeg dodavanja.
Dobre ljevaonice rentgenski ili ultrazvučno pregledajte zonu ležaja svake glavčine. Jeftine ljevaonice to ne rade - a to ćete saznati šest mjeseci kasnije na rubu autoceste.
6. Precizna CNC obrada za gotove glavčine kotača
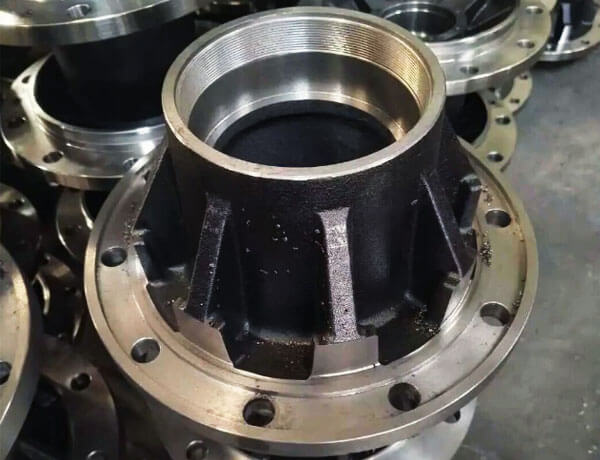
Lijevanjem se uspostavlja osnovni oblik glavčine kotača, ali precizna strojna obrada stvara sučelja koja određuju kako se komponenta uklapa i funkcionira unutar sklopa kraja kotača.
Nosiva sjedala, montažna lica, rupe za vijke, brtvene kontaktne površine, i druge navedene značajke mogu zahtijevati stroge dimenzionalne i geometrijske kontrole.
Ovi zahtjevi moraju biti definirani tehničkim crtežom i pripadajućim projektom sklopa.
Strojna obrada kritičnih sučelja
Nekoliko značajki zaslužuju posebnu pozornost tijekom strojne obrade.
Provrti i sjedišta ležajeva: Ove značajke moraju odgovarati navedenom promjeru, oblina, cilindričnost, površinski završetak, i prikladnim zahtjevima.
Neispravne dimenzije mogu utjecati na ugradnju ležaja, radni zazor ili predopterećenje, ovisno o rasporedu ležajeva, i raspodjelu opterećenja.
Lica za montažu kotača: Montažna površina uspostavlja sučelje između glavčine i kotača.
Ravan, okomitost, i zahtjeve za odstupanje treba definirati kao primjerene dizajnu jer odstupanja mogu utjecati na točnost montaže i ponašanje pri rotaciji.
Rupe za vijke i krugovi za vijke: Promjer rupe, položaj, razmak, i navedena geometrija sjedala mora odgovarati sustavu pričvršćenja kotača.
Pozicijske pogreške mogu zakomplicirati montažu ili proizvesti nejednake uvjete kontakta.
Brtvene kontaktne površine: Tamo gdje je glavčina smještena brtva, površinski završetak, geometrija, i točnost dimenzija mora biti kompatibilna s navedenim dizajnom brtve i radnim uvjetima.
Reference kontrolnih datuma i dodaci za strojnu obradu
Dosljedna strategija strojne obrade počinje odabirom odgovarajućih referentnih točaka i utvrđivanjem načina na koji će se komponenta postaviti i stegnuti.
Ako početna postavka upućuje na neprikladnu površinu, strojna obrada može reproducirati dimenzionalne pogreške između provrta, prirubnica, i druge kritične karakteristike.
Dovoljan i dosljedan dodatak za strojnu obradu također je važan: nedovoljno zaliha može ostaviti dijelove odljevka neobrađene, dok prekomjerna zaliha povećava vrijeme ciklusa i trošenje alata.
Za složena čvorišta, planiranje procesa treba uspostaviti redoslijed obrade, metoda radnog držanja, i inspekcijske točke prije početka proizvodnje.
Koncentričnost, Runout, i površinski završetak
Geometrijski odnos između sučelja ležaja, rotacijska os, i lice za montiranje kotača može utjecati na rad gotove glavčine.
Ovisno o crtežu, inspekcija može uključivati:
- Promjer provrta i geometrijska točnost.
- Radijalno i aksijalno odstupanje.
- Okomitost montažnih površina na specificiranu referentnu os.
- Položaj otvora za vijke i geometrija montaže.
- Površinska obrada ležaja i spojeva za brtvljenje.
Ova mjerenja treba izvesti pomoću prikladnih učvršćenja, precizni instrumenti, ili opremu za mjerenje koordinata prema potrebi.
Važno je ne primijeniti jednu univerzalnu toleranciju na sve glavčine kotača. Točne vrijednosti ovise o sustavu ležaja, dizajn kraja kotača, dimenzije komponenti, i primjenjivim inženjerskim zahtjevima.
Kako strojna obrada utječe na ukupne troškove proizvodnje
Trošak strojne obrade ovisi o konzistentnosti dimenzija odljevka, obradivost materijala, dodatak za obradu, složenost radnog držanja, život alata, i potrebna učestalost pregleda.
Dobro dizajniran odljev može smanjiti nepotrebno uklanjanje materijala i pojednostaviti postavke obrade.
Međutim, minimiziranje zaliha strojne obrade nauštrb pouzdanog čišćenja površine može povećati stope odbijanja.
Cilj je uspostaviti stabilan odnos između točnosti lijevanja i sposobnosti strojne obrade tako da se kritične značajke mogu proizvoditi dosljedno.
7. Kontrola kvalitete i testiranje komponenti čvorišta kritičnih za sigurnost
Čvorišta kritična za sigurnost zahtijevaju rigorozan program kvalitete. Tipični testovi uključuju:
| Test | Svrha | Standard / Metoda |
| Kemijska analiza | Provjerite sastav materijala | Spektrometrija |
| Mehaničko ispitivanje | Zatezanje, prinos, produženje, tvrdoća | ASTM E8, E10 |
| Procjena mikrostrukture | Nodularnost, matrica, veličina grafita | ASTM A247 |
| Dimenzionalni pregled | Nosači, prirubnica, rupe za klinove | Cmm, mjerači |
| Radiografski pregled | Unutarnja poroznost, skupljanje | ASTM E94 / E505 |
| Ultrazvučno testiranje | Unutarnji nedostaci u kritičnim dijelovima | ASTM A609 |
| Inspekcija magnetskih čestica | Površinske pukotine | ASTM E709 |
| Dinamičko ispitivanje zamora | Simulirano opterećenje ceste | SAE J1095 ili OEM specifikacija |
| Probno ispitivanje opterećenja | Strukturni integritet | Specifikacija proizvođača osovine |
| Provjera odstupanja | Odstupanje provrta prirubnice i ležaja | Indikator brojčanika / Cmm |
| Pritisak / ispitivanje curenja | Integritet uljne brtve (Ako je primjenjivo) | - |
8. Primjena prilagođenih odljeva glavčine kotača
Prilagođeni odljevci glavčina kotača koriste se u raznim komercijalnim vozilima i industrijskim transportnim aplikacijama.
Svaka aplikacija predstavlja različite uvjete opterećenja, dimenzionalna ograničenja, i okolišni zahtjevi.
Teški kamioni za autoceste
Glavine kamiona moraju se prilagoditi navedenom sustavu ležaja, pričvršćivanje kotača, i osovinske konfiguracije dok podnosi opetovana opterećenja ceste, sile u zavojima, i radni uvjeti povezani s kočenjem.
Svojstva materijala, montažna geometrija, performanse umor, i točnost strojne obrade ključna su razmatranja.
Poluprikolice i prijevoz tereta
Čvorišta prikolice rade pod ponovljenim opterećenjem tijekom dugotrajnog rada.
Njihove specifikacije ovise o dizajnu osovine, konfiguracija kotača, raspored ležaja, Zahtjevi za opterećenje, i očekivano radno okruženje.
Izloženost koroziji i mogućnost servisiranja također mogu utjecati na zahtjeve dizajna i završne obrade.
Građevinska i terenska vozila
Određena građevinska i specijalizirana transportna vozila susreću se s većim udarnim opterećenjima, neravan teren, prah, i kontaminacija.
Njihova čvorišta zahtijevaju procjenu opterećenja specifičnu za primjenu, žilavost materijala, strukturna geometrija, brtvena sučelja, i uvjetima održavanja.
OEM proizvodnja i naknadna zamjena
OEM projekti mogu zahtijevati kontrolirane revizije, ponovljiva proizvodnja, dokumentirani materijalni zahtjevi, i planiranu validaciju.
Zamjenske komponente predstavljaju dodatne izazove kada izvorni crteži ili specifikacije materijala nisu potpuni, čineći provjeru dimenzija i kompatibilnost aplikacija posebno važnima.
9. Prilagođena rješenja za lijevanje glavčina kotača iz LangHe Industry
LangHe Industry nudi prilagođena rješenja za lijevanje glavčina kotača za teške kamione i poluprikolice, podržavanje projekata koji zahtijevaju materijale specifične za primjenu, nacrti lijevanja, precizna obrada, i inspekcija kvalitete.
Naše proizvodne mogućnosti pokrivaju ključne faze proizvodnje, uključujući:
- Procesi lijevanja: Lijevanje u zelenom pijesku i lijevanje u kalupu za prikladne dizajne glavčina kotača od željeza.
Precizno gravitacijsko lijevanje može se razmotriti za kompatibilne primjene u neželjeznim metalima, ovisno o zahtjevima komponenti. - Odabir materijala: Vrste nodularnog željeza kao što je ASTM A536 65-45-12, 80-55-06, i 100-70-03, kao i austemperirano nodularno željezo (Adi) i druge navedene ocjene, ovisno o izvedivosti dizajna i proizvodnje.
- Simulacija lijevanja: Analiza punjenja kalupa i skrućivanja kako bi se pomoglo u optimizaciji dizajna zatvaranje i uspona i smanjio rizik od grešaka u lijevanju.
- CNC obrada: Skretanje, dosadan, bušenje, kuckanje, i druge specificirane operacije strojne obrade. Balansiranje se može organizirati tamo gdje to zahtijeva dizajn komponente i radni uvjeti.
- Kontrola kvalitete: Dimenzionalni pregled, verifikacija materijala, i primjenjivo ispitivanje bez razaranja (NDT) prema dogovorenim specifikacijama.
Upravljanje kvalitetom i zahtjevi specifični za automobilsku industriju trebaju biti potvrđeni za svaki projekt. - Sljedivost: Materijalna dokumentacija, identifikacija proizvodne serije, i izvješća o inspekciji kako je navedeno.
Surađujemo s proizvođačima originalne opreme i drugim industrijskim kupcima na razvoju odljevaka glavčina kotača koji odgovaraju njihovim specifičnim zahtjevima opterećenja, radni ciklusi, dimenzionalna ograničenja, i ciljne težine.
Naša inženjerska podrška uključuje dizajn za mogućnost proizvodnje (DFM) pregled, upute za odabir materijala, i procjena prototipa gdje je to potrebno.
Kontaktirajte LangHe Industry kako bismo razgovarali o vašem projektu lijevanja glavčine kotača po narudžbi.
Dostavljanje tehničkog crteža ili uzorka, materijalni zahtjevi, očekivani obim proizvodnje, a kriteriji inspekcije pomoći će nam da ocijenimo odgovarajući put proizvodnje.
10. Zaključak
Prilagođeni odljevci glavčina kotača među sigurnosnim su najkritičnijim komponentama u sustavima teških kamiona i poluprikolica.
Izvana izgledaju kao jednostavni okrugli odljevci, ali svaka značajka — provrt ležaja, lice kotača, rupe za klinove, površina za ugradnju kočnica — mora biti precizno konstruirana i izlivena prema strogim standardima.
Razlika između središta koje traje 700,000 km i onaj koji ne uspije na 200,000 km svodi se na tri stvari: pravi materijal, prava toplinska obrada, i pravo upravljanje procesom lijevanja.
Nodularni ljevak s odgovarajućom normalizacijom daje čvrstoću, prigušivanje, i otpornost na habanje koju zahtijeva rad u teškim uvjetima.
Inženjering usmjerenog skrućivanja eliminira poroznost skupljanja na provrtu ležaja. Strogi NDT i provjera dimenzija hvataju nedostatke prije nego što dođu na cestu.
Za operatere voznih parkova, proizvođači prikolica, i OEM osovina, poruka je jasna: glavčine kotača nisu roba koja se temelji samo na cijeni.
To su sigurnosne komponente. Partner s ljevaonicom koja razumije načine kvara glavčine kotača, kontrolira svaki korak procesa, te stoji iza svakog odljevka uz potpunu sljedivost. Tako se dobivaju čvorišta koja ostaju na cesti, ne sa strane toga.
Česta pitanja
Koji se materijali obično koriste za odljevke glavčina kotača teških kamiona?
Nodularno željezo jedan je od kandidata za glavčine lijevanih kotača jer može ponuditi korisnu kombinaciju čvrstoće, duktilnost, i fleksibilnost lijevanja. Lijevani čelik također se može uzeti u obzir za posebne dizajne.
Odgovarajući materijal ovisi o geometriji glavčine, potrebna izvedba zamora, opterećenja, operativno okruženje, i primjenjivim specifikacijama.
Zašto lijevanje glavčine kotača zahtijeva CNC obradu?
CNC obrada proizvodi precizna sjedišta ležajeva, montažna lica, rupe za vijke, i ostala sučelja potrebna za montažu.
Odljevak daje osnovni oblik, dok se strojnom obradom utvrđuju konačne dimenzije i karakteristike površine navedene na inženjerskom crtežu.
Može li se postojeća glavčina kotača obrnutim inženjeringom izraditi za prilagođeni lijev?
Da, postojeća komponenta može pružiti polazište za dimenzionalnu analizu i rekonstrukciju dizajna.
Međutim, obrnuti inženjering također treba uspostaviti materijalne zahtjeve, kritična sučelja, tolerancije obrade, i relevantne kriterije izvedbe.
Same vanjske dimenzije nisu dovoljne da bi se potvrdilo da je zamjensko čvorište prikladno za sigurnosno kritične usluge.
Koje su informacije potrebne za prilagođenu ponudu lijevanja glavčine kotača?
Dostavite tehnički crtež ili uzorak, specifikacija materijala, kritične dimenzije, detalji prijave, očekivana količina, zahtjevi za strojnu obradu, i potrebe za kvalitetnom dokumentacijom.
Svaki potreban NDT, ispitivanje umora, ili druga potvrda također treba biti navedena u fazi ponude kako bi se put proizvodnje i trošak mogli točno procijeniti.

