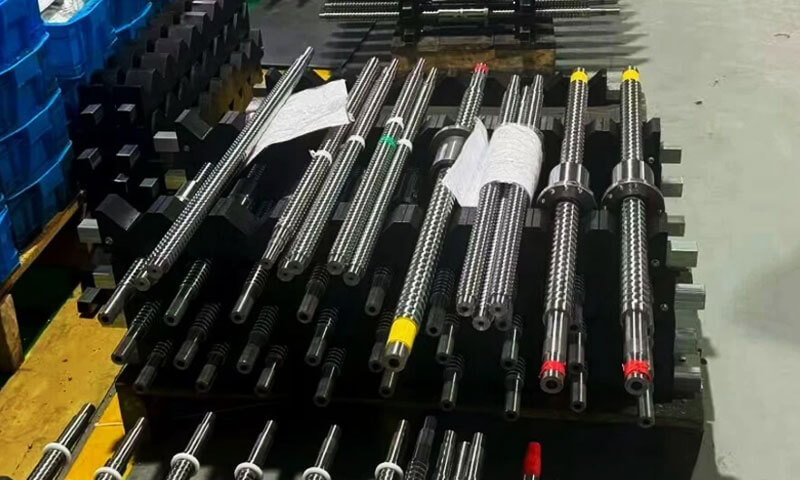
U svijetu pravocrtnog gibanja, vodeći vijci često su tihi radni konji - jednostavni, pouzdan, i isplativo.
Oni pretvaraju rotacijsko gibanje u linearno kroz navojnu osovinu i maticu, pružajući mehaničku prednost koja je predvidljiva i robusna.
Ali kada standardni vijci iz kataloga ne mogu zadovoljiti zahtjeve specifične primjene, prilagođeni vodeći vijci postaju razlika između dobrog i izvrsnog dizajna.
1. Što je vodeći vijak?
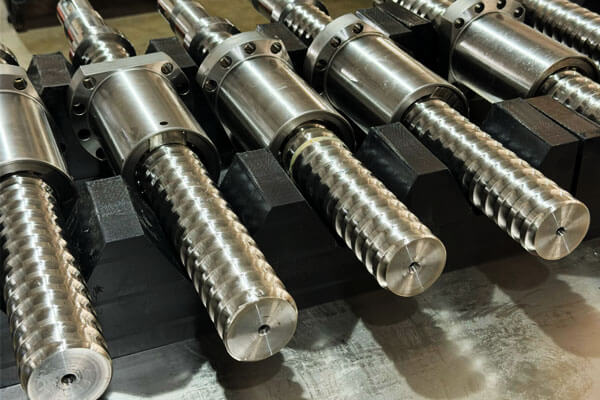
Glavni vijak je mehanička komponenta s navojem koja pretvara rotacijsko gibanje u linearno kroz zahvaćanje navojne osovine i matice za spajanje.
Dok se vijak okreće u odnosu na maticu, spiralni navoj vodi maticu duž osi vijka, proizvodeći kontrolirani linearni pomak.
Ovisno o mehanizmu, ili se vijak ili matica mogu okretati dok se druga komponenta pomiče.
Vodeći vijci naširoko se koriste u industrijskoj automatizaciji, linearni aktuatori, oprema za pakiranje, medicinski uređaji, laboratorijski instrumenti, i 3D pisači.
Njihova jednostavna konstrukcija, Kompaktni dizajn, relativno niske cijene, i sposobnost generiranja značajne aksijalne sile čine ih prikladnima za primjene koje zahtijevaju kontrolirano pozicioniranje ili mehaničko podešavanje.
Za prilagođene olovne vijke, inženjeri mogu odrediti profil niti, promjer, dovesti, dužina, materijal, površinski obrada, i značajke krajnje strojne obrade kako bi odgovarale mehaničkim i radnim zahtjevima aplikacije.
Ovi parametri utječu na nosivost, točnost pozicioniranja, nositi otpor, upravljački moment, i služiti život.
Ključna terminologija
- Dovesti: Aksijalni razmak po okretaju.
- Pitch: Aksijalni razmak između odgovarajućih točaka na susjednim nitima.
- Počinje: Broj neovisnih navoja na vijku. Vodstvo = korak × početak.
- Glavni promjer: Vanjski promjer vijka.
- Manji promjer: Promjer korijena niti.
- Povratak: Izgubljeno kretanje između vijka i matice kada je smjer obrnut.
- Prednapon: Primijenjena sila za smanjenje zazora.
2. Uobičajeni tipovi navoja vodećih vijaka i njihove karakteristike
Geometrija navoja određuje kako vodeći vijak nosi aksijalna opterećenja, stvara trenje, zahvaća svojom maticom, i reagira na trošenje.
Ispravan profil ovisi o potrebnoj sili, smjer kretanja, način izrade, dostupni materijali za matice, i primjenjive standarde dimenzija.
Acme niti
Acme navoji koriste trapezoidni profil s nominalnim uključenim kutom navoja od 29° prema uobičajenom Acme sustavu.
Naširoko se koriste u sjevernoameričkim mehanizmima za prijenos snage i podešavanje.
Njihov relativno široki oblik niti pruža praktičnu ravnotežu između čvrstoće, proizvodnja, i kompatibilnost matica.
Acme niti se mogu proizvesti rezanjem navoja, kotrljanje, ili drugim prikladnim procesima, ovisno o zahtjevima geometrije i točnosti.
Tipične primjene uključuju podešavanja alatnih strojeva, mehanizmi za podizanje, stezaljke, pokretači, i sklopove za pozicioniranje.
Razmatranja proizvodnje:Navedeni Acme standard, promjer, nagib, razred prikladnosti, i dizajn matice mora biti potvrđen prije obrade.
Acme navoje ne treba tretirati kao zamjenjive s metričkim trapezoidnim navojima samo zato što oba imaju trapezoidne profile.
Metrički trapezni navoji
Metrički trapezni navoji obično slijede specifikacije ISO metričkih trapeznih navoja i koriste nominalni uključeni kut navoja od 30°.
Naširoko se koriste u industrijskoj opremi i sustavima za kretanje koji su dizajnirani oko metričkih dimenzija.
Dostupni su u nizu promjera i uspona i mogu se prilagoditi duljini osovine, dovesti, krajnja geometrija, i materijal.
Metrički trapezoidni navoji posebno su korisni kada se vodeći vijak mora integrirati s metričkim ležajevima, spojnice, nosači, i druge komponente stroja.
Četvrtaste niti
Kvadratni navoji imaju gotovo okomite bokove navoja i profil dizajniran za smanjenje komponenti radijalne sile povezane s nagnutim bokovima navoja.
Njihova geometrija može osigurati povoljnu učinkovitost prijenosa pod odgovarajućim uvjetima.
Međutim, četvrtaste navoje teže je proizvesti i pregledati nego mnoge trapezoidne profile.
Njihova relativno osjetljiva geometrija i posebni zahtjevi za alatom mogu povećati troškove proizvodnje, posebno za male serije ili složene komponente.
Prikladni su za odabrane primjene prijenosa snage gdje njihove prednosti u izvedbi opravdavaju složenost proizvodnje.
Potporne niti
Potporni navoji imaju asimetrični profil dizajniran za prijenos znatnih aksijalnih opterećenja prvenstveno u jednom smjeru.
Jedan bok je relativno strm, dok suprotni bok pruža postupniji profil za formiranje niti i zahvaćanje.
Koriste se u specijaliziranim mehanizmima kao što su preše, sustavi stezanja, i druge primjene s dominantnim smjerom opterećenja.
Dizajn mora uzeti u obzir smjer radne sile, obrnuto učitavanje, naprezanje korijena niti, i kontaktna geometrija spojne matice.
Prilagođeni profili niti
Neke aplikacije zahtijevaju profil niti koji se razlikuje od standardnog Acmea, metrički trapezoidan, kvadrat, ili oblika kontrafora.
Prilagođeni profili mogu biti potrebni prilikom integracije s postojećim sklopom, ispunjavanje neuobičajenih zahtjeva opterećenja, ili odgovara zaštićenoj matici.
Prije navođenja nestandardnog profila, inženjeri bi trebali razmotriti dostupnost alata, metode inspekcije, proizvodnja matica, dostupnost zamjenskih dijelova, i trošak buduće proizvodnje.
Prilagođena nit trebala bi riješiti jasno definiran inženjerski problem, a ne uvesti složenost bez mjerljive koristi.
3. Materijali za prilagođene vodeće vijke
Izbor materijala utječe na nosivost, nositi otpor, ponašanje korozije, obradivost, dimenzijska stabilnost, i trošak.
Glavni vijak i njegova spojna matica trebali bi biti odabrani kao radni par, a ne kao neovisne komponente.
Uobičajeni materijali vodećih vijaka
| Materijal | Ključne karakteristike | Prednosti | Razmatranja | Tipične primjene |
| Ugljik čelik | Dobra čvrstoća i obradivost u odgovarajućim klasama | Ekonomičan, široko dostupno | Može biti potrebna zaštita od korozije | Opći industrijski strojevi |
| Legura čelik | Čvrstoća i očvrsljivost variraju ovisno o stupnju i toplinskoj obradi | Prikladno za zahtjevna opterećenja i uvjete habanja | Toplinska obrada može utjecati na izobličenje i konačne dimenzije | Aktuatori i prijenosni sustavi za teške uvjete rada |
| Nehrđajući čelik | Otpornost na koroziju ovisi o stupnju i okolini | Korisno u vlažnim, ispiranje, ili korozivni uvjeti | Ne nude svi razredi istu snagu, tvrdoća, ili otpornost na koroziju | Oprema za preradu hrane, laboratorijski sustavi, vanjski mehanizmi |
Aluminijske legure |
Mala gustoća i dobra obradivost | Lagan, lako se obrađuje | Niža krutost i otpornost na trošenje od mnogih čelika | Lagani mehanizmi i specijalizirani sustavi niskog opterećenja |
| Bronza | Obično se koristi za matice, a ne za duge osovine vodećih vijaka | Korisne karakteristike klizanja i trošenja u odgovarajućim parovima | Razred, podmazivanje, i opterećenje određuju performanse | Matice vodećih vijaka i komponente za prijenos snage |
| Inženjering polimeri | Nisko trenje ili ponašanje otporno na koroziju u odgovarajućim klasama | Lagan, potencijalno tiho, i pogodan za dizajne koji rade na suho | Puzati, toplinsko širenje, temperatura, te se moraju procijeniti granice opterećenja | Polimerne matice, kompaktni aktuatori, laboratorijska oprema |
4. Proizvodni procesi prilagođenih vodećih vijaka
Odgovarajući proizvodni proces ovisi o geometriji navoja, materijal, točnost dimenzije, površinski završetak, količina narudžbe, i ciljeve troškova. Nijedan pojedinačni postupak nije optimalan za svaki prilagođeni vodeći vijak.
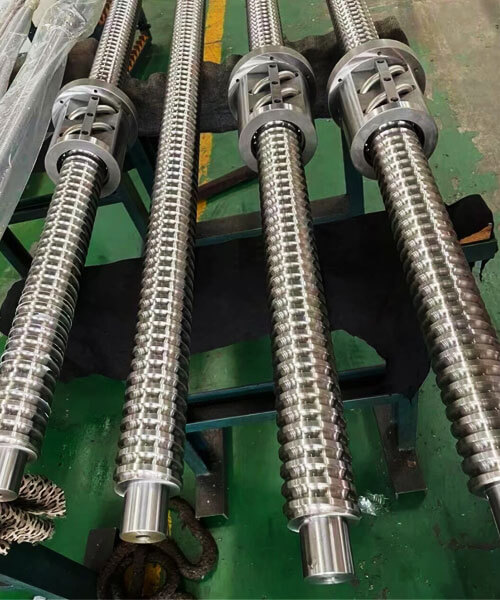
CNC tokarenje i rezanje navoja
CNC tokarenje se obično koristi za proizvodnju osovina vodećih vijaka, stepenasti promjeri, ležajni rukavci, ramena, i krajnje značajke.
Rezanje navoja zatim može generirati navedeni profil korištenjem odgovarajućeg alata i kontrolirane putanje alata.
Ovaj pristup nudi fleksibilnost za prilagođene dimenzije, specijalnih materijala, Kratka proizvodnja, i dizajne s više strojno obrađenih značajki.
Posebno je koristan kada vijak zahtijeva nestandardne duljine ili složenu geometriju kraja.
Međutim, rezanje navoja uklanja materijal i ne daje automatski iste karakteristike površine kao hladno oblikovani navoji.
Stanje alata, krutost stroja, radno držanje, toplinski učinci, i parametri rezanja mogu utjecati na kvalitetu konca.
Za duge ili vitke drške, metode oslonca i redoslijed obrade posebno su važni jer sile rezanja mogu uzrokovati progib.
Mjerenje u procesu i odgovarajuće završne operacije pomažu u kontroli konačnih dimenzija.
Namatanje navoja
Valjanje navoja oblikuje navoj plastičnim deformiranjem materijala između matrica umjesto odsijecanjem profila navoja.
Pod odgovarajućim uvjetima, ovim se postupkom mogu proizvesti konzistentne niti s povoljnom završnom obradom površine i površinskim slojem očvrsnutim pri radu.
Potencijalne prednosti uključuju visoku učinkovitost proizvodnje i smanjeni materijalni otpad.
Namatanje navoja često je privlačno za ponovnu proizvodnju kada materijal, promjer, profil navoja, i alati su kompatibilni s procesom.
Njegova ograničenja uključuju troškove alata, ograničenja povezana s određenim geometrijama i materijalima, i potreba za kontrolom promjera i uvjeta oblikovanja.
Nije prikladan za svaki veliki promjer, nisko volumen, ili visoko specijalizirani vodeći vijak.
Kovitlanje niti
Kovitlanje navoja koristi specijalizirani sustav rezanja za stvaranje spiralnih oblika navoja, osobito na dugim ili vitkim vijčanim dijelovima.
Ovisno o postavci stroja i geometriji komponenti, može podržati produktivnu obradu vodećih vijaka sa zahtjevnim zahtjevima navoja.
Proces zahtijeva odgovarajuću opremu, alati, i stručnost postavljanja. Njegova isplativost ovisi o obliku niti, duljina vijka, materijal, i količina proizvodnje.
Brušenje navoja
Brušenje navoja uklanja materijal pomoću abrazivnog kotača i često se odabire kada je navoj točan, kontrolirana geometrija profila, ili je potrebna odgovarajuća završna obrada.
Također se može koristiti nakon toplinske obrade kada komponenta zahtijeva konačnu korekciju dimenzija.
Brušenje općenito uključuje veće troškove opreme i obrade nego mnoge konvencionalne operacije rezanja.
Stoga, to je najprikladnije kada je potrebna točnost, materijalno stanje, ili učinak opravdava dodatni trošak.
Precizno brušen navoj ne eliminira potrebu za kontrolom ravnosti osovine, dimenzije ležajnog rukavca, ili poravnanje sklopa. Ove značajke ostaju dio cjelokupnog lanca točnosti.
Toplinska obrada i završna obrada površine
Toplinska obrada može poboljšati tvrdoću, jačina, ili otpornost na habanje, ovisno o materijalu i postupku. Međutim, također može uzrokovati iskrivljenje ili promjene dimenzija.
Tipični plan proizvodnje stoga može grubo strojno obraditi komponentu, toplinski ga obraditi, a zatim izvršite završnu obradu ili brušenje gdje je to potrebno.
Završna obrada površine može uključivati poliranje, pasivacija, crni oksid, pozlaćivanje, ili premazi specifični za primjenu.
Proces mora biti kompatibilan s osnovnim materijalom, matica za spajanje, lubrikant, i uslužno okruženje.
Dimenzije navoja treba provjeriti nakon operacija koje mogu promijeniti površinu ili geometriju. Ako je naveden premaz, njegova debljina i jednolikost moraju biti uključeni u dimenzionalno planiranje.
5. CNC obrada i precizna kontrola
CNC obrada igra središnju ulogu u proizvodnji prilagođenih vodećih vijaka jer osovina obično kombinira radni dio s navojem s nekoliko precizno strojno obrađenih krajnjih značajki.
Uspješan proces mora kontrolirati i geometriju spiralnog navoja i odnos između osi navoja, nosive površine, i sučelja pogona.
Redoslijed obrade i radni držač
Tipični put proizvodnje može uključivati pripremu materijala, grubo tokarenje, obrada navoja, toplinska obrada ako je potrebno, završna obrada, debela, površinski obrada, i završni pregled.
Stvarni slijed ovisi o materijalu, proces niti, Zahtjevi za toleranciju, i dizajn komponenti.
Za duge osovine, radno držanje zaslužuje posebnu pozornost. Prekomjerna sila stezanja može iskriviti tanak obradak, dok neadekvatna potpora može uzrokovati klepetanje ili otklon tijekom rezanja.
Potpora konja, stabilna odmaranja, prikladni načini stezanja, a pažljivo planirani sekvenci obrade mogu pomoći u održavanju stabilnosti.
Gdje vijak zahtijeva visoku koncentričnost između navoja i ležajnih rukavaca, proizvođač bi trebao definirati odgovarajuće podatke i kontrolirati kako se te značajke strojno obrađuju jedna u odnosu na drugu.
Kritične značajke i njihovi proizvodni rizici
| Značajka | Zašto je to važno | Mogući proizvodni problem | Metoda kontrole |
| Nit profil | Određuje zahvat i prijenos opterećenja | Neispravan kut, dubina, ili oblik korijena | Odgovarajući alat i pregled profila |
| Dovesti točnost | Utječe na putovanje po okretaju | Kumulativna pogreška aksijalnog pozicioniranja | Mjerenje odvoda preko definirane duljine |
| Major i manji promjeri | Utječu na pristajanje i snagu jezgre | Prevelik, premale veličine, ili nedosljedna geometrija navoja | Mjerenje dimenzija i mjerenje navoja |
| Vratilo ravnomjernost | Utječe na rotaciju i poravnanje | Savijanje, otklon, ili zaostali stres | Kontrolirana strojna obrada, podržati, i pregled ravnosti |
Ležajni rukavci |
Odredite pristajanje ležaja i rotacijski oslonac | Netočan promjer, sužavanje, ili loša završna obrada | Precizno tokarenje ili brušenje i mjerenje promjera |
| Rame pozicije | Kontrolirajte aksijalni položaj komponenti | Neispravno sjedište ležaja ili duljina sklopa | Obrada temeljena na datumu i provjera dimenzija |
| Završna značajka koncentričnost | Utječe na poravnanje pogona i odstupanje | Neusklađenost između spojke i osi vijka | Dosljedna referentna strategija i mjerenje odstupanja |
| Površinski završiti | Utječe na ponašanje trenja i kontakta | Oznake alata, buri, ili pretjerane hrapavosti | Odgovarajuća završna obrada i pregled površine |
Tolerancije moraju odražavati funkciju
Crtež treba razlikovati kritične funkcionalne dimenzije od nekritičnih dimenzija.
Točnost vodnika navoja, pristaje s maticom za spajanje, promjer rukavca ležaja, položaj ramena, i odstupanje može zahtijevati strožu kontrolu od ukupne duljine ili nefunkcionalnih površina.
Potrebnu toleranciju treba definirati prema potrebama izvedbe sklopa i mogućnosti mjerenja.
Opća tolerancija primijenjena na svaku dimenziju može povećati troškove bez poboljšanja performansi sustava.
Za prilagođene olovne vijke, specifikacija treba jasno navesti metodu mjerenja ili primjenjivi standard kada se tolerancija može tumačiti na različite načine.
Ovo je osobito važno za točnost navoja, ravnomjernost, i prilagođeni profili.
Skidanje ivica i kvaliteta rubova
Neravnine na početku niti, krajevi konca, ključnici, križne rupe, i ramena mogu ometati montažu, oštetiti spojne komponente, ili stvoriti lokalizirane koncentracije naprezanja.
Pretjerano skidanje ivica također može promijeniti geometriju navoja ili ukloniti materijal s funkcionalnih rubova.
Kontrolirani postupak završne obrade trebao bi ukloniti neželjene neravnine uz očuvanje navedenog oblika navoja i funkcionalnih dimenzija.
Gdje montaža ovisi o definiranom uvodu ili skošenju, tu geometriju treba specificirati na crtežu, a ne prepustiti u potpunosti procjeni operatera.
6. Preciznost vodećeg vijka, Povratak, i performanse
Učinkovitost vodećeg vijka određena je nekoliko povezanih, ali različitih karakteristika.
Dimenzijska tolerancija, točnost navoja, povratni udar, ravnomjernost, trčanje, i ponovljivost pozicioniranja ne treba tretirati kao međusobno zamjenjive mjere preciznosti.
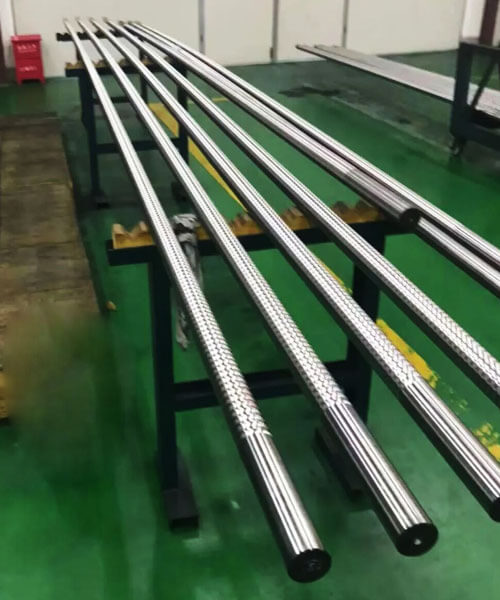
Točnost izvođenja niti
Vodeća točnost opisuje koliko točno stvarni aksijalni pomak po okretaju slijedi specificiranu vrijednost.
Pogreške se mogu akumulirati tijekom radne duljine, uzrokujući da matica putuje dalje ili manje od očekivanog.
Na primjer, vijak može imati prihvatljiv lokalni profil navoja, ali još uvijek pokazuje kumulativnu pogrešku putovanja preko dugog hoda.
Zbog toga se mjerenjem samo promjera ili provjerom navoja jednostavnim mjeračem ne može u potpunosti utvrditi točnost olova.
Zahtijevana točnost odvoda treba biti specificirana na definiranoj duljini mjerenja ili prema relevantnom standardu.
Aplikacija utvrđuje postoji li lokalna pogreška visine, kumulativna pogreška odvođenja, ili oboje zahtijevaju kontrolu.
Zazor i izgubljeno kretanje
Zazor je aksijalni zazor između vijka i matice koji postaje vidljiv kada se smjer gibanja promijeni.
Na to mogu utjecati proizvodne tolerancije, nositi, dizajn matice, temperatura, i uvjetima montaže.
Uobičajene metode za smanjenje zazora uključuju:
- Odabir kombinacije vijaka i matica koja bliže pristaje.
- Korištenje podesivog dizajna ili dizajna s rascjepnom maticom.
- Primjena kontroliranog predopterećenja gdje je to prikladno.
- Zamjena istrošene matice ili vijka.
- Kompenzacija predvidljivog izgubljenog gibanja putem kontrolera gibanja, kada aplikacija to dopušta.
Predopterećenje može poboljšati ponašanje dvosmjernog pozicioniranja, ali također može povećati trenje, pogonski moment, grijati, I nositi.
Dizajn bi stoga trebao ciljati na najniži praktični zazor u skladu s potrebnim radnim vijekom i opterećenjem.
Točnost pozicioniranja i ponovljivost
Preciznost pozicioniranja opisuje koliko je sustav blizu predviđenog položaja.
Ponovljivost opisuje koliko se dosljedno vraća na isti položaj pod usporedivim uvjetima.
Vodeći vijak može imati dobru ponovljivost dok pokazuje sustavnu pogrešku pozicioniranja.
Obrnuto, vijak s relativno niskom kumulativnom pogreškom može još uvijek dati lošu ponovljivost ako ima zazor, varijacija trenja, neusklađivanje, ili promjene temperature nisu kontrolirane.
Performanse sustava također ovise o motoru, spojnica, ležajevi, montažna krutost, rezolucija kodera, strategija kontrole, i vanjsko opterećenje.
Stoga, sama tolerancija navoja vodećeg vijka ne može jamčiti točnost pozicioniranja cijelog stroja.
Učinkovitost, Trenje, i samozaključavanje
Vodeći vijci rade prvenstveno putem kliznog kontakta, pa je trenje važan dio njihova ponašanja.
Učinkovitost ovisi o profilu niti, vodeći kut, koeficijent trenja, podmazivanje, materijal matice, i opterećenje.
Neki dizajni vodećih vijaka mogu se oduprijeti povratnom kretanju pod određenim uvjetima, ali samozaključavanje se nikada ne bi trebalo pretpostaviti samo zato što je komponenta vodeći vijak.
Ponašanje ovisi o geometriji navoja i trenju i može se promijeniti s podmazivanjem, nositi, vibracija, ili uvjetima rada.
Za podizanje, držanje, ili aplikacije kritične za sigurnost, dizajn bi trebao neovisno procijeniti vožnju unatrag i uključiti prikladnu kočnicu ili drugi mehanizam za držanje tereta gdje je to potrebno.
Nositi, Podmazivanje, i vijek trajanja
Trošenje se razvija na kliznoj površini između vijka i matice. Njegova brzina ovisi o kontaktnom pritisku, brzina klizanja, površinski završetak, uparivanje materijala, podmazivanje, zagađenje, i radni ciklus.
Podmazivanje može smanjiti trenje i trošenje kada je odabrano mazivo kompatibilno s materijalima, temperatura, okoliš, i način rada.
Neke polimerne matice dizajnirane su za uvjete rada na suho, ali njihova ograničenja opterećenja i temperature ipak zahtijevaju provjeru.
Korisna procjena životnog vijeka uzima u obzir ne samo tvrdoću materijala već i ponašanje matice pri trošenju, završetak osovine, poravnanje, i zahtjeve održavanja.
U prašnjavim ili abrazivnim okruženjima, učinkovita zaštita od kontaminacije može biti jednako važna kao i početni odabir materijala.
7. Primjene prilagođenih vodećih vijaka
Prilagođeni vodeći vijci koriste se u opremi koja zahtijeva kontrolirano linearno kretanje, podesivo pozicioniranje, odnosno mehanički prijenos sile.
Njihov dizajn značajno se razlikuje ovisno o primjeni, posebno u pogledu opterećenja, brzina putovanja, povratni udar, otpor korozije, i očekivani vijek trajanja.
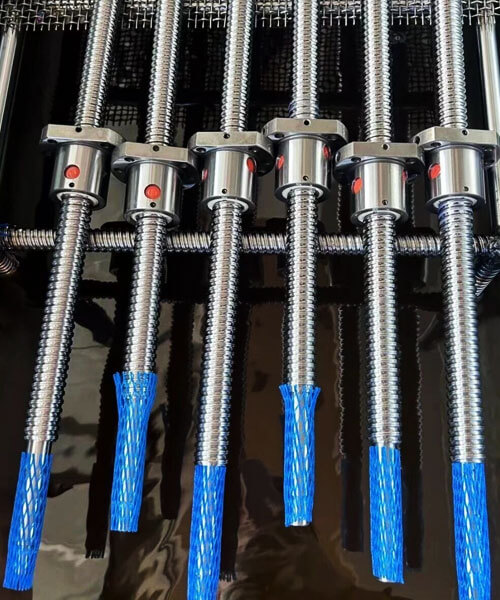
Industrijska automatizacija i linearni aktuatori
Automatizirani strojevi koriste vodeće vijke za pozicioniranje klizača, podešavanje čvora, upravljanje kompaktnim aktuatorima, i kontroliranje mehaničkih pokreta.
Prilagođeni vodeći vijci omogućuju proizvođačima opreme da specificiraju hod, dovesti, montažna sučelja, i konfiguracija matice koju zahtijeva određeni stroj.
Za sustave s čestim ciklusima, inženjeri bi trebali dati prednost otpornosti na habanje, stabilan radni moment, kontrola zazora, i odgovarajuće podmazivanje.
Aplikacije velike brzine također zahtijevaju procjenu kritične brzine, poduprijeti krutost, i stvaranje topline.
CNC oprema i sustavi za precizno pozicioniranje
Vodeći vijci mogu se koristiti u odabranim podešavanjima stroja, pomoćne osi, mehanizmi za pozicioniranje alata, i kompaktne stupnjeve za pozicioniranje.
Potrebna preciznost ovisi o funkciji: mehanizam za ručno podešavanje može tolerirati više zazora od automatizirane osi koja opetovano mijenja smjer.
Za aplikacije pozicioniranja, dizajn bi trebao definirati točnost odvoda, ravnomjernost, end-feature concentricity, klirens matice, i potrebna ponovljivost na razini sustava.
Gdje velika brzina, visoka krutost, i visoka učinkovitost dominiraju zahtjevima, kuglični vijak može biti prikladnije rješenje.
Strojevi za pakiranje i sastavljanje
Oprema za pakiranje i sastavljanje često koristi vodeće vijke za podešavanje vodilica, promijeniti formate proizvoda, komponente položaja, i regulira mehaničke postavke.
Ove aplikacije mogu zahtijevati ponovljene prilagodbe, kompaktno pakiranje, i pouzdan rad pod utjecajem prašine ili sredstava za čišćenje.
Prilagođena krajnja obrada može pojednostaviti integraciju s ručnim kotačićima, spojnice, ležajevi, i nosače za pričvršćivanje.
Odabir materijala i površinske obrade trebao bi odražavati stvarno radno okruženje i postupak održavanja.
Medicinska i laboratorijska oprema
Laboratorijski instrumenti i odabrani medicinski uređaji mogu koristiti vodeće vijke za pozicioniranje uzorka, podešavanje visine, mehanizmi doziranja, i kontrolirano kretanje.
Ovisno o opremi, važni zahtjevi mogu uključivati glatko kretanje, niska radna buka, kompaktne dimenzije, otpor korozije, i dosljednu ponovljivost.
Odabrani materijal i mazivo moraju biti kompatibilni s režimom čišćenja i okolnim komponentama.
Gdje oprema podliježe regulatornim zahtjevima ili zahtjevima čistoće, primjenjivog materijala, sljedivost, a zahtjeve za dokumentaciju treba definirati prije proizvodnje.
3D Pisači i Compact Motion Systems
Neki 3D pisači i kompaktni sustavi kretanja koriste vodeće vijke za pomicanje platformi ili podešavanje komponenti duž linearne osi.
Prioriteti dizajna uključuju kompaktnost, nisko trenje, dosljedno kretanje, i dovoljnu krutost.
Odgovarajuće vodstvo ovisi o željenom hodu po okretaju, motoričke karakteristike, potrebna rezolucija pozicioniranja, i radnu brzinu.
Finiji kabel može osigurati veće smanjenje mehaničkog pomaka po okretaju motora, ali stvarna moguća rezolucija pozicioniranja također ovisi o kontroli motora, povratni udar, ukočenost, i drugi faktori sustava.
Prilagodba za teške uvjete rada i industrijska oprema
Vodeći vijci se također koriste u stezaljkama, preša, mehanizmi za podizanje, i sustave prilagodbe za teške uvjete rada.
Ove primjene zahtijevaju pažljivu procjenu aksijalnog opterećenja, promjer jezgre, kontaktni pritisak navoja, uvjete podrške, i moguća vožnja unazad.
Gdje vodeći vijak nosi viseći ili opasan teret, projekt mora uključivati odgovarajuće mjere držanja tereta i sigurnosne mjere.
Sam otpor trenja vijka ne treba smatrati zajamčenom sigurnosnom bravom.
8. Uobičajene zamke i kako ih izbjeći
Mnogi problemi s vodećim vijkom proizlaze iz nepotpunih specifikacija ili neusklađenosti između komponente i njezinih radnih uvjeta.
Rješavanje ovih problema tijekom projektiranja općenito je ekonomičnije nego njihovo ispravljanje nakon instalacije.
Odabir vijka samo prema promjeru
Veći promjer može povećati krutost i snagu jezgre, ali ne jamči automatski potrebnu nosivost, točnost, odnosno radni vijek.
Oblik niti, manji promjer, materijalno stanje, nepodržana duljina, kontakt matice, a bitni su i radni uvjeti.
Kako to izbjeći: Definirajte opterećenje, moždani udar, ubrzati, potporni aranžman, radni ciklus, i potreban život prije finaliziranja promjera.
Provjerite vlačno ili tlačno naprezanje, izvijanje, i uvjete kontakta navoja prema potrebi.
Brkanje visine s glavnim
Korištenje koraka kao da je linearni hod po okretaju može proizvesti netočan izračun brzine ili nekompatibilan dizajn.
Ovo je posebno važno za višestruke niti, gdje je olovo veće od smole.
Kako to izbjeći: Državni teren, dovesti, i broj pokretanja zasebno na crtežu ili tehničkoj specifikaciji. Provjerite koriste li matica i vijak isti sustav navoja i geometriju.
Određivanje uskih tolerancija bez funkcionalnog razloga
Pretjerano restriktivna odstupanja mogu povećati vrijeme obrade, troškovi inspekcije, i rizik odbijanja bez poboljšanja performansi gotovog stroja.
Kako to izbjeći: Odredite kritične funkcionalne dimenzije i primijenite stroža odstupanja samo tamo gdje je to potrebno.
Definirajte točnost odvoda, prikladan, ravnomjernost, trčanje, i tolerancije krajnjih značajki prema zahtjevima montaže.
Ignoriranje povratne reakcije i preokretnog ponašanja
Mehanizam se može kretati točno u jednom smjeru, ali pokazati izgubljeno kretanje kada se smjer promijeni.
To može biti uzrokovano zazorom matice, nositi, fleksibilnost montaže, ili drugi izvori mehaničke igre.
Kako to izbjeći: Navedite dopušteni zazor i radne uvjete pod kojima se on mora postići.
Razmotrite podesivu ili prednapetu maticu gdje je to opravdano, uzimajući u obzir pridruženo trenje, moment, I nositi.
Odabir nekompatibilnih materijala za vijke i matice
Kombinacija materijala koja dobro funkcionira pod malim opterećenjima može doživjeti prekomjerno trošenje, gašenje, puzati, ili toplinski problemi pod različitim radnim uvjetima.
Kako to izbjeći: Zajedno procijenite vijak i maticu. Uzmite u obzir kontaktni pritisak, brzina klizanja, podmazivanje, temperatura, zagađenje, kemijsko izlaganje, i očekivani vijek trajanja.
Pregled oslonca i poravnanja vratila
Čak i dobro obrađen vijak može proizvesti vibracije, neravnomjerno trošenje, ili nedosljedan zakretni moment kada je ugrađen s lošim poravnanjem ili neadekvatnom potporom.
Kako to izbjeći: Dizajnirajte ležajni raspored rano, kontrolirati odnos između osi navoja i funkcionalnih krajnjih značajki, i provjeriti ravnost i odstupanje gdje je potrebno.
Provjerite sastavljeni sustav umjesto da se oslanjate isključivo na mjerenja pojedinačnih dijelova.
Neispunjavanje plana za podmazivanje i kontaminaciju
Neadekvatno podmazivanje ili ulazak abrazivnih čestica može ubrzati trošenje i povećati trenje.
Obrnuto, neprikladno mazivo može oštetiti polimerne matice, kontaminirati proces, ili stvoriti nekompatibilnost s operativnim okruženjem.
Kako to izbjeći: Definirajte zahtjeve za podmazivanje i zaštitu prije proizvodnje.
Razmislite o naslovnicama, naleti, pečate, intervali održavanja, i maziva kompatibilna s materijalom gdje je to potrebno.
9. Zaključak
Prilagođeni vodeći vijci precizno su konstruirano rješenje za primjene u kojima standardni vijci ne mogu zadovoljiti zahtjeve opterećenja, ubrzati, preciznost, ili okoliš.
Razumijevanjem geometrije navoja, odabir materijala, proizvodni procesi, i kontrola kvalitete, inženjeri i kupci mogu specificirati vodeće vijke koji pružaju pouzdanost, dugovječne performanse.
Ključ je rana suradnja sa stručnjakom za strojnu obradu. Dobavljač koji razumije i namjeru dizajna i stvarnost proizvodnje može preporučiti pravi oblik navoja, materijal, i ocjenu preciznosti—i izbjegnite skupe zamke koje proizlaze iz nagađanja.
Česta pitanja
Koja je razlika između Pitch i Lead?
Uspon je osni razmak između susjednih odgovarajućih točaka navoja, dok je vodstvo osna udaljenost prijeđena tijekom jednog punog okretaja.
Za vijak s jednim startom, prednost i visina su jednaki. Za višestruki vijak, prednost je jednak koraku pomnoženom s brojem startova.
Koja je vrsta navoja najbolja za prilagođeni vodeći vijak?
Ne postoji univerzalno najbolja vrsta niti. Acme i metrički trapezoidni navoji uobičajeni su izbori za industrijski prijenos energije jer uravnotežuju snagu i mogućnost izrade.
Četvrtasti navoji mogu odgovarati specijaliziranim aplikacijama koje zahtijevaju povoljnu učinkovitost prijenosa, dok su potporne niti dizajnirane za znatno aksijalno opterećenje prvenstveno u jednom smjeru.
Odabir treba uzeti u obzir opterećenje, ubrzati, prikladan, dizajn matice, sposobnost proizvodnje, i trošak.
Kako se može smanjiti zazor u vodećem vijku?
Zazor se može smanjiti odgovarajućim tolerancijama vijaka i matica, podesive matice, split-matic dizajni, ili kontrolirano predopterećenje.
Izbor ovisi o zahtijevanoj izvedbi pozicioniranja i prihvatljivom trenju.
Pretjerano predopterećenje može povećati pogonski moment, grijati, I nositi, tako da dizajn treba uravnotežiti izgubljeno kretanje i radni vijek.
Kako se može produžiti životni vijek glavnog vijka?
Životni vijek može se produljiti odabirom kompatibilnog para materijala vijaka i matice, kontroliranje kontaktnog pritiska, osiguravanje pravilnog poravnanja, koristeći odgovarajuće podmazivanje, i zaštitu niti od kontaminacije.
Rad unutar projektiranih ograničenja opterećenja i brzine te povremeni pregled istrošenosti također može pomoći u sprječavanju prijevremenog kvara.
Za zahtjevne primjene, očekivani radni vijek treba utvrditi kroz inženjersku analizu i, po potrebi, reprezentativno testiranje.
Mogu li koristiti vodeći vijak okomito bez kočnice?
Jednostruki vodeći vijak s niskim vodećim kutom često je samozaključavajući i može izdržati okomiti teret bez kočnice. Višestruki startni vijci općenito nisu samozaključavajući i mogu zahtijevati kočnicu.