Sveobuhvatne usluge rezanja metala: skretanje, bušenje, dosadan, blanjanje, broširanje, i mljevenje. Precizna strojna obrada za industrijske metalne dijelove po narudžbi.
Prešli smo s ručnih glodalica i tokarilica na petoosne CNC centre i aditivnu proizvodnju.
Ali kroz sve to, šest procesa ostalo je okosnica obrade metala: skretanje, bušenje, dosadan, blanjanje, broširanje, i mljevenje.
Svaka druga metoda—EDM, laser, waterjet—je specijalist. Ovih šest su generalisti. Ovladajte njima, i možete napraviti gotovo sve.
U ovom članku, Provest ću vas kroz temeljni princip svakog procesa, preciznost koju realno možete očekivati, i aplikacije gdje svaka blista.
Također ću podijeliti neke teško stečene lekcije iz radionice—stvari koje naučite tek nakon odbacivanja nekoliko dijelova.
1. Skretanje: Primarni proces za rotacijske komponente
Skretanje je jedan od najčešće korištenih postupaka strojne obrade za proizvodnju rotacijskih komponenti.
Tijekom konvencionalnog tokarenja, obradak rotira dok se stacionarni alat za rezanje pomiče duž aksijalnog ili radijalnog smjera kako bi uklonio materijal.
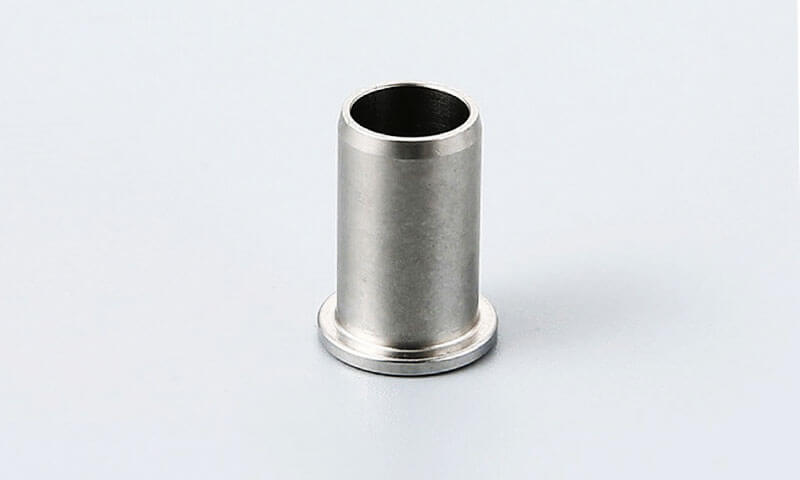
Ovaj raspored čini okretanje posebno učinkovitim za osovine, čahure, rukavi, igle, i druge komponente s cilindričnim ili konusnim značajkama.

Princip rada i uobičajeni postupci
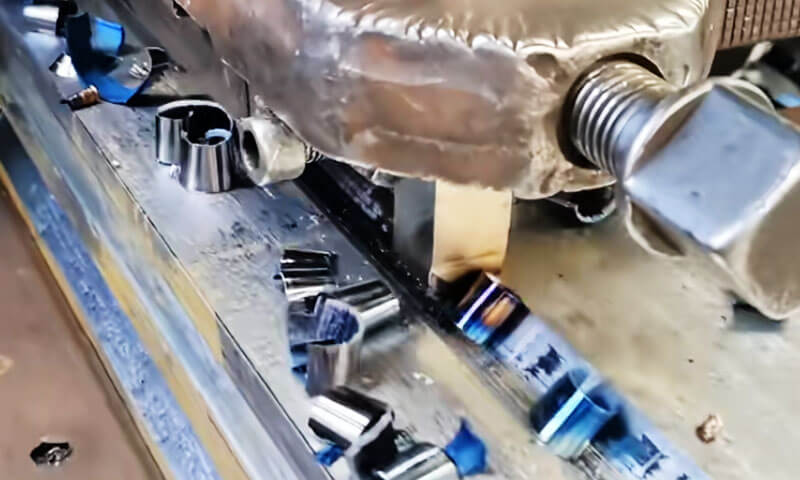
Alat za rezanje uklanja materijal s rotirajućeg obratka kako bi se stvorila potrebna površina.
Promjenom geometrije alata i smjera posmaka, strug može izvoditi nekoliko operacija:
- Vanjsko okretanje: Proizvodi cilindrične ili stepenaste vanjske površine.
- Unutarnje tokarenje: Povećava ili dovršava postojeći provrt.
- Okrenut: Stvara ravnu čeonu površinu okomitu na os rotacije.
- Konusno tokarenje: Stvara stožaste površine.
- Žljebljenje i rastavljanje: Stvara utore ili odvaja komponentu od kundka.
- Navođenje: Generira unutarnje ili vanjske niti pomoću odgovarajućeg alata i sinkroniziranog dodavanja.
- Okretanje forme: Proizvodi specifične profile pomoću alata odgovarajućeg oblika.
Tokarenje se može izvesti na konvencionalnim tokarilicama, CNC centri za tokarenje, i glodalice.
CNC oprema posebno je vrijedna kada komponente sadrže više promjera, utori, niti, i precizne značajke koje moraju održavati dosljedne odnose.
Radni držač i kontrola točnosti
Zahvat ima izravan utjecaj na točnost okretanja. Samocentrirajuća stezna glava s tri čeljusti omogućuje brzo punjenje i prikladna je za mnoge okrugle komponente.
Neovisna stezna glava s četiri čeljusti omogućuje individualno podešavanje čeljusti i korisna je za nepravilne izratke ili primjene koje zahtijevaju precizno poravnanje.
Tokarenje između središta često je poželjno za duge osovine kada je održavanje poravnanja između više dijelova kritično.
Za čahure tankih stijenki ili precizne provrte, prekomjerna sila stezanja može deformirati obradak.
U tim slučajevima, pravilno dizajniran ekspandirajući trn, meke čeljusti, ili drugi raspored raspodijeljenog stezanja može pružiti bolju stabilnost dimenzija.
Tipična preciznost i primjene
Konvencionalno tokarenje obično postiže stupnjeve tolerancije dimenzija IT7–IT8 pod odgovarajućim uvjetima.
Precizno CNC tokarenje može postići strože tolerancije, ovisno o stroju, materijal, radno držanje, alat za rezanje, i način pregleda.
Tipične aplikacije uključuju:
- Osovine, osovina, igle, i spojnice s navojem
- Čahure, rukavi, i sjedišta ležaja
- Hidraulički cilindri i komponente ventila
- Rotirajući dijelovi opreme i precizna oprema
Okretanje je općenito prvi izbor kada su dominantne značajke rotacijske.
Za komponente s velikim ravnim površinama, križne rupe, ili složena trodimenzionalna geometrija, glodanje ili kombinirana obrada glodanjem i struganjem može biti učinkovitija.
Savjet za trgovinu:
Ne podcjenjujte važnost geometrije alata. Pozitivan nagnuti kut smanjuje sile rezanja i poboljšava završnu obradu aluminija.
Za čelik, lagani negativni nagib može produljiti vijek trajanja alata. I uvijek provjerite svoju središnju visinu - nekoliko tisućinki manje će uzrokovati sužavanje i lošu završnu obradu.
2. Bušenje i bušenje: Dva bitna procesa obrade rupa
Obrada rupa temeljna je za mehaničku proizvodnju. Bušenje i bušenje često se koriste zajedno, ali služe različitim svrhama.
Bušenje prvenstveno stvara rupu, dok provrtanje povećava i ispravlja postojeću rupu kako bi se povećala njezina veličina, geometrija, i položajni odnos.
Bušenje: Stvaranje rupa u čvrstom materijalu
Za bušenje se koristi rotirajuća bušilica, obično spiralno svrdlo, za stvaranje rupe u čvrstom materijalu. Svrdlo se okreće dok aksijalno napreduje u obradak.
To je učinkovit postupak za izradu rupa za vijke, uljni prolazi, rupe za montažu, i preliminarne rupe za naknadnu obradu.
Međutim, bušenje ne proizvodi automatski vrlo preciznu rupu.
Svrdlo može lutati zbog neravnih reznih rubova, loše centriranje, nagnutu ulaznu površinu, nedovoljna krutost, ili nedosljedne sile rezanja. Evakuacija strugotine također postaje sve teža kako se dubina otvora povećava.
U praktičnoj proizvodnji, nekoliko mjera pomaže u poboljšanju performansi bušenja:
- Okrenite se licem ili uočite ulaznu površinu kada je to prikladno.
- Upotrijebite odgovarajuću središnju bušilicu ili točkastu bušilicu za postavljanje ulaznog položaja.
- Uvjerite se da su oba rezna ruba ispravno brušena i uravnotežena.
- Odaberite ispravnu geometriju svrdla, Brzina rezanja, i hranu za materijal.
- Osigurajte učinkovitu evakuaciju strugotine, posebno za duboke rupe.
- Upotrijebite bušilicu ili strojno sondiranje kada točnost položaja zahtijeva dodatnu kontrolu.
Ocjene preciznosti:
Izbušene rupe obično postižu IT10 do IT12 s Ra 12,5–6,3 µm. Rupa može biti prevelika, izvan kruga, a ne savršeno ravno. Za precizan rad, bušenje je samo prvi korak.
Klasični slijed bušenje-svrtanje:
Za rupe koje zahtijevaju IT7–IT8 i Ra 1,6–0,8 µm, slijedite bušenje razvrtalom. Za još veću preciznost (IT6 i Ra 0.4 µm), koristiti bušenje → bušenje → razvrtanje, odnosno bušenje → unutarnje brušenje.
Savjet za trgovinu:
Svrdlo luta neprijatelj je. Uvijek prvo probušite s kratkim, kruto središnje svrdlo. Za duboke rupe, koristite ciklus peck-drilling za uklanjanje strugotine.
Neka vam svrdlo bude oštro - tupo svrdlo će očvrsnuti površinu i otežati naknadnu strojnu obradu.
dosadno: Poboljšanje veličine otvora, Geometrija, i Položaj
Provrtanje uklanja materijal s unutarnje površine postojeće rupe pomoću alata za bušenje s jednom točkom ili odgovarajućeg sustava s više rubova. Za razliku od bušenja, obično ne stvara rupu izravno iz čvrstog materijala.
Provrtanje je posebno korisno kada rupa mora zadovoljiti stroge dimenzionalne zahtjeve ili održavati kontrolirani odnos s drugim značajkama.
Široko se koristi za kućišta motora, pumpanja, Slučajevi prijenosa, tijela ventila, i druge komponente koje sadrže precizne bušotine.

Glavne prednosti bušenja uključuju:
- Dimenzijska korekcija: Prilagođava postojeću rupu potrebnom promjeru.
- Geometrijsko poboljšanje: Pomaže u kontroli okruglosti, cilindričnost, i ravnomjernost.
- Točnost pozicije: Utvrđuje rupu u odnosu na referentne točke kontroliranog stroja ili učvršćenja.
- Mogućnost velikog promjera: Stvara bušotine koje je nepraktično izravno bušiti.
Ocjene preciznosti:
dosadno može postići IT7 do IT6 i Ra 1,6–0,4 µm. S lebdećom dosadnom glavom, možete zadržati veličinu i okruglost unutar nekoliko mikrona. Također je izvrstan za ispravljanje pozicionih pogrešaka izazvanih bušenjem.
Savjet za trgovinu:
Šipke za bušenje sklone su progibu, pogotovo kada je nadvišen. Koristite najveću šipku koja odgovara, prevjes svesti na minimum, a za završnu obradu koristite umetak od karbida ili kermeta s malim radijusom vrha.
Za duboke bušotine, koristite dosadnu šipku s prigušivanjem (antivibracijski) tehnologija - ona mijenja pravila igre.
3. Blanjanje: Ekonomično rješenje za velike ravne površine
Blanjanje je konvencionalni proces strojne obrade koji koristi relativno linearno recipročno gibanje između alata za rezanje i obratka.
Ovisno o konfiguraciji stroja, ili alat ili izradak izvodi glavni hod rezanja.
Materijal se uklanja tijekom reznog hoda, dok je povratni hod općenito bez rezanja.
Premda je blanjanje rjeđe u suvremenoj masovnoj proizvodnji, ostaje koristan za velike izratke, operacije održavanja, i primjene gdje namjenska oprema visoke produktivnosti nije opravdana.
Princip rada i oprema
Uobičajeni strojevi za blanjanje uključuju:
- Oblikovatelj: Alat za rezanje se kreće recipročno preko relativno malog obratka.
- Planer: Izradak se obično kreće ispod alata za rezanje, čineći stroj prikladnim za velike i teške komponente.
- Sloteri: Okomiti klipni alat proizvodi unutarnje utore za ključeve, prorezi, i određene interne profile.
Blanjanjem se mogu dobiti ravne površine, korake, utori, i odabrane kutne površine.
Osobito je korisno kada je komponenta prevelika ili nezgodna za ekonomičnu obradu pomoću konvencionalne opreme za glodanje.
Preciznost i ograničenja procesa
Strojevi za blanjanje imaju relativno jednostavan alat i mogu primiti širok raspon izradaka.
Međutim, povratno gibanje uvodi ubrzanje i usporavanje, dok povratni hod ne uklanja materijal. Ovi čimbenici ograničavaju brzinu rezanja i ukupnu produktivnost.
Tipične operacije blanjanja mogu postići dimenzije dimenzija IT9–IT11, s mogućim boljim rezultatima pod povoljnim uvjetima.
Hrapavost površine obično pada oko Ra 1,6–6,3 μm, ovisno o geometriji alata, hraniti se, materijal, i stanje stroja.
Blanjanje je pogodno za:
- Veliki ležajevi strojeva i vodeće površine
- Teške konstrukcijske komponente
- Ravne površine i ravni utori
- Radovi popravka i održavanja
- Pojedinačna i maloserijska proizvodnja
Savjet za trgovinu:
Blanjanje je sporo i ima prazan povratni hod, pa je rijetko ekonomičan za proizvodnju. Ali za jednokratni krevet stroja koji je prevelik za mlin, to je često jedina opcija.
Uvjerite se da je alat oštar i da li klapna radi — ako alat vuče povratni hod, uništit ćete površinu.
4. Šišanje: Visokoproduktivna obrada za profile koji se ponavljaju
Provlačenje je proces strojne obrade koji koristi specijalizirani alat s više zuba koji se zove provlaka.
Zubi progresivno rastu u visinu, dopuštajući uzastopnim zubima da uklone male količine materijala dok se ne proizvede željeni profil.
Za razliku od konvencionalnog glodanja ili blanjanja, što može zahtijevati nekoliko prolaza za generiranje značajke, provlačenje često može završiti cijeli profil u jednom potezu ili kontinuiranom prolazu.
Princip rada
Svaki zub provlačenja uklanja kontrolirani dio dodatka za strojnu obradu.
Prvi zubi izvode grubo rezanje, intermedijarni zubi uklanjaju dodatni materijal, a završni zubi utvrđuju gotove dimenzije i površinu.
Broširanje se može podijeliti u dvije glavne kategorije:
- Unutarnje provlačenje: Proizvodi unutarnje utore za ključeve, zaleđe, poligonalne rupe, i drugi profili. Izradak općenito zahtijeva preliminarnu rupu kroz koju provlaka može proći.
- Vanjsko provlačenje: Izrađuje vanjske profile, stanovi, utori, i složene konture na vanjskoj strani komponente.
Proces je posebno učinkovit kada se zahtijevana geometrija ponavlja u velikim proizvodnim serijama.
Razmatranja preciznosti i alata
Provlačenje obično postiže stupnjeve tolerancije IT7–IT9, s IT7–IT8 ostvarivim za prikladne primjene i dobro kontrolirani alat.
Moguća je hrapavost površine oko Ra 0,4–1,6 μm, Ovisno o materijalu, dizajn alata, i uvjete procesa.
Njegova glavna prednost je ponovljivost. Nakon što je broš, učvršćenje, i parametri stroja su pravilno uspostavljeni, proces može isporučiti dosljedne dimenzije s relativno kratkim vremenima ciklusa.
Međutim, broševi su skupi, a svaki je alat dizajniran za određeni profil i dimenzionalne zahtjeve.
Dizajn alata, proizvodnja, održavanje, te se stoga troškovi zamjene moraju uzeti u obzir tijekom planiranja procesa.
Broširanje se obično koristi za:
- Unutarnji i vanjski klinovi
- Utori za ključeve i poligonalne rupe
- Prijenos i automobilske komponente
- Ponavljajuća proizvodnja preciznih profila
- Komponente koje zahtijevaju dosljednu geometriju u velikim serijama
Savjet za trgovinu:
Provlačenje je skupo jer se alat izrađuje za svaki profil posebno. Ima smisla samo za proizvodnju velike količine (tisuće dijelova).
Ako trebate utor za klin u jednokratnom vratilu, koristite alat za proreze ili ploču na tokarskom stroju - to je sporije, ali daleko jeftinije.
5. Mljevenje: Najsvestraniji postupak rezanja metala
Mljevenje je jedan od najraširenijih procesa u modernoj proizvodnji. Rotirajući rezač s više rubova uklanja materijal dok obradak ili stol stroja osigurava potrebno kretanje.
Na CNC obradnim centrima, koordinirano kretanje po više osi omogućuje izradu složenih površina i geometrija.
Glodanje je prikladno za širok raspon materijala, uključujući aluminijske legure, nehrđajući čelik, čelik, titanijum, mesing, i inženjersku plastiku.
Međutim, geometrija alata, parametri rezanja, radno držanje, i strategija rashladnog sredstva mora se prilagoditi materijalu.
Uobičajene operacije glodanja
Glodanje može proizvesti široku paletu značajki:
- Čeono glodanje: Stvara ravne površine okomite na os rezača.
- Periferno glodanje: Koristi opseg rezača za obradu površina i utora.
- Krajnje glodanje: Proizvodi džepove, ramena, profili, i uske značajke.
- Glodanje utora: Stvara utore za ključeve, T-utori, i druge utore pomoću prikladnih rezača.
- Glodanje profila: Slijedi određenu konturu za generiranje dvodimenzionalne ili trodimenzionalne geometrije.
- Glodanje šupljina: Uklanja materijal iz džepova i složenih unutarnjih elemenata.
- Glodanje navoja: Generira unutarnje ili vanjske navoje pomoću odgovarajuće putanje alata za glodanje.
Moderni CNC obradni centri mogu kombinirati ove operacije u jednoj postavci, smanjujući rukovanje i pomažući u održavanju pozicionih odnosa između značajki.
Konvencionalno glodanje, Uspon Milling, i angažman alata
Kod konvencionalnog mljevenja, također poznato kao glodanje prema gore, debljina strugotine se povećava od približno nule prema svom maksimumu kako oštrica zahvaća radni komad.
U usponskom glodanju, ili dolje glodanje, debljina strugotine općenito počinje od maksimuma i smanjuje se prema nuli.
Usponsko glodanje često daje bolju završnu obradu površine i može smanjiti trljanje pod odgovarajućim uvjetima.
Obično se preferira na modernim CNC strojevima s učinkovitom kontrolom zazora i odgovarajućom krutošću.
Međutim, usponsko glodanje nije automatski najbolji izbor za svaku postavu. Stanje stroja, krutost obratka, kamenca ili stanja površine, zahvat rezača, i stabilnost učvršćenja moraju se uzeti u obzir.
Tipična preciznost i primjene
Konvencionalno mljevenje obično postiže stupnjeve IT8–IT10, dok kontrolirane CNC operacije glodanja i dorade mogu doseći IT7 ili strože tolerancije na odgovarajućim značajkama.
Hrapavost površine oko Ra 1,6–3,2 μm uobičajena je u mnogim završnim aplikacijama, iako su moguće finije obrade.
Glodanje se široko koristi za:
- Ravne površine, korake, i montažna lica
- džepovi, prorezi, i složene šupljine
- Komponente kalupa i kalupa
- Precizna kućišta i nosači
- Motor, pumpa, i komponente ventila
- Komponente s više površina koje zahtijevaju CNC obradu
Njegova najveća snaga je svestranost. Kada komponenta uključuje nekoliko različitih značajki, CNC glodanje ih često može kombinirati u kontrolirani niz, smanjujući promjene postavki i poboljšavajući ukupnu učinkovitost proizvodnje.
Savjet za trgovinu:
Krutost je sve. Neka alat bude što kraći, koristite rezač najvećeg promjera koji odgovara značajci, i ne štedite na radnom držanju.
Vidio sam da se više problema s brbljanjem rješava poboljšanjem učvršćenja nego promjenom rezača.
Završne misli: Pravi alat za pravi posao
Ne postoji "najbolji" postupak rezanja metala. Postoji samo onaj najprikladniji. Osovinu treba okrenuti, nije mljeveno. Precizna bušotina bi trebala biti dosadna, nije bušeno.
Složeni žlijeb za ključ od tisuću dijelova treba otvoriti, nije mljeveno. Jednokratni krevet stroja trebao bi biti blanjan ako nemate dovoljno veliki mlin.
Iskusni strojar zna da je izbor balansiranje geometrija, preciznost, volumen, i trošak.
Ne možete izraditi cilindrični dio na glodalici tako učinkovito kao na tokarilici. Ne možete držati mikron na bušilici. Ne možete otvoriti jednokratni dio ekonomski.
Dakle, sljedeći put kada pogledate crtež, zapitajte se: Što je primarna površina? Koja mi preciznost treba? Koliko dijelova? Koje strojeve imam? Odgovori će vas uputiti na pravi proces.
I zapamtite — najbolji je proces onaj koji dobro obavlja posao, na vrijeme, i po razumnoj cijeni. To je ono zbog čega smo ovdje.
Česta pitanja
Koja je razlika između bušenja i bušenja?
Bušenjem se pomoću bušilice s više točaka izrađuje rupa od čvrstog materijala.
Provrtanje povećava i dotjeruje postojeću rupu pomoću alata s jednom točkom. Provrtanje je preciznije i može ispraviti lokaciju i poravnanje.
Kada bih trebao koristiti blanjanje umjesto glodanja?
Blanjanje je najbolje za velike, ravne površine na jednokratnim ili popravnim radovima gdje glodalica nije dovoljno velika. Rijetko je ekonomičan za proizvodnju.
Kakvu preciznost mogu očekivati od standardnog tokarenja?
IT7–IT8, s površinskom hrapavošću Ra 3,2–1,6 µm. Završno tokarenje može držati IT6 i Ra 0.8 µm.
Kako spriječiti lutanje svrdla?
Prvo probušite, koristite krutu kratku bušilicu, provjerite je li svrdlo oštro i simetrično, i koristiti bušilicu za proizvodnju.
Može li bušenjem postići bolju preciznost od razvrtanja?
Boring može ispraviti položaj, poravnanje, i veličina, što ga čini svestranijim za velike ili složene rupe. Razvrtanje je brže za male, ravne rupe.
Koji je najbolji postupak za utor za klin u osovini?
Za veliki volumen, broširanje. Za jednokratnu upotrebu ili popravak, koristite alat za proreze ili glodajte utor za ključ.