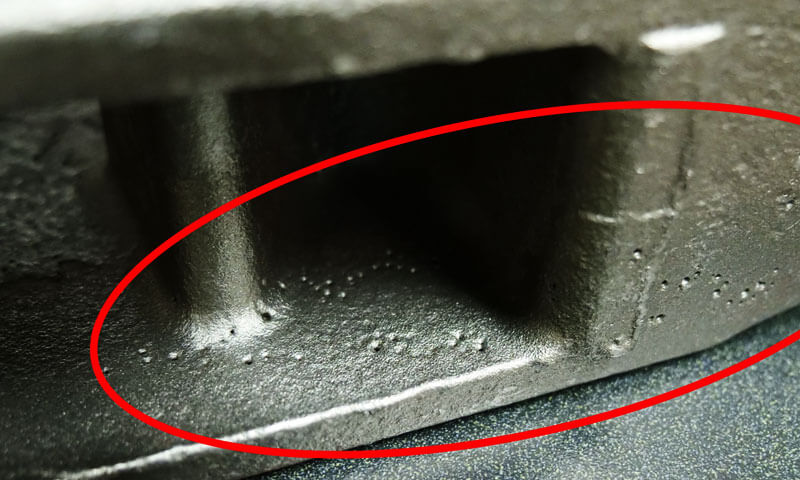
Odabir između precizno lijevani aluminij i lijevani čelik nije samo stvar usporedbe težine ili cijene materijala.
U casting, razlika između ove dvije obitelji materijala utječe na gotovo sve faze proizvodnje - od topljenja legure i pripreme ljuske do zatvaranja, hranjenje, toplotna obrada, obrada, i završni pregled.
Nakon godina rada s preciznim procesima lijevanja, Otkrio sam da se mnogi problemi s lijevanjem javljaju kada se postupak razvijen za čelik jednostavno prenese na aluminij bez promjene temeljnog pristupa.
Aluminijske legure imaju manju gustoću, veća toplinska vodljivost, jako oksidacijsko ponašanje, i različite karakteristike skrućivanja.
Lijevani čelik, u međuvremenu, zahtijeva više temperature izlijevanja i općenito postavlja veće toplinske i mehaničke zahtjeve na keramičku ljusku i sustav zatvarača.
Pokrit ću bitne razlike, izazovi topljenja i izlijevanja, uloga filtracije i modifikatora, tretman povratnih materijala, i kriterije odlučivanja koji bi trebali voditi odabir materijala.
Gdje mogu, Podijelit ću podatke iz vlastitog iskustva i iz trgovina s kojima sam surađivao.
1. Precizno lijevani aluminij u odnosu na lijevani čelik: Temeljna razlika
Najočitija razlika je gustoća. Aluminijske legure obično imaju gustoću od oko 2.6–2,8 g/cm³, dok su ugljični i legirani čelici općenito prisutni 7.8–7,9 g/cm³.
Usporedivi aluminijski odljevak stoga može biti dramatično lakši od čeličnog odljevka.
Ali težina je samo početak.
Aluminij također ima mnogo nižu temperaturu taljenja, obično okolo 600–660°C ovisno o leguri, dok se čelik općenito lijeva na temperaturama znatno iznad 1,500° C.
Ovo u potpunosti mijenja okolinu lijevanja. Aluminij je osjetljiviji na apsorpciju vodika i stvaranje oksidnog filma, dok čelik postavlja mnogo veće zahtjeve na vatrostalnost ljuske, toplinski otpor, i dizajn kaitiranja.

Iz perspektive ljevaonice, Ovako bih rezimirao razliku:
Lijevanje aluminija često je bitka protiv oksidacije, vodik, hranjenje, i čistoća; lijevanje čelika češće je bitka protiv temperature, punjenje, očvršćivanje, i toplinski stres.
Nijedan materijal nije sam po sebi bolji. Oni jednostavno zahtijevaju drugačije procesno razmišljanje.
2. Ključne razlike u materijalima između precizno lijevanog aluminija i lijevanog čelika
Prije usporedbe aplikacija, važno je razumjeti temeljne metalurške razlike između aluminija i čelika.
U investicijskom lijevanju, te razlike izravno određuju kako ljevaonica pristupa taljenju, priprema ljuske, kapiranje, hranjenje, filtracija, i nalijevanje.
| Vlasništvo | Preciznost Lijeva aluminija | Preciznost Lijevani čelik |
| Topljenje / temperatura ulijevanja | Tipično oko 700–780°C, ovisi o leguri i procesu | Obično oko 1550–1650°C za izlijevanje, ovisno o stupnju i procesu |
| Gustoća | Otprilike 2,6–2,8 g/cm³ | Približno 7.8 g/cm³ |
| Fluidnost | Općenito izvrsno; dobro odgovara tankim zidovima i finim detaljima | Dobro, ali zahtijeva pažljivo upravljanje toplinom i često više temperature ljuske |
| Linearno skrućivanje | Otprilike 1,0–1,3% za tipične legure | Otprilike 0,5–0,7% |
| Toplinska vodljivost | Visok; toplina se brzo prenosi | Mnogo niže; toplina se duže zadržava |
Sklonost oksidaciji |
Vrlo visok; Al2O3 film se brzo stvara na izloženom rastaljenom metalu | Značajan, s stvaranjem troske i oksida koji zahtijevaju kontrolu |
| Osjetljivost na vodik | Visok; vlaga može unijeti otopljeni vodik i poroznost | Relativno nisko u usporedbi s aluminijem |
| Reprodukcija površinskih detalja | Izvrsno kada su talina i ljuska dobro kontrolirani | Dobro; jako ovisi o kvaliteti ljuske i uvjetima izlijevanja |
3. Zašto je precizno lijevani aluminij privlačan
Precizno lijevani aluminij posebno je vrijedan kada smanjenje težine i složena geometrija glavni su ciljevi dizajna.
Budući da su aluminijske legure relativno fluidne na temperaturama lijevanja i imaju dobru toplinsku vodljivost, oni mogu učinkovito reproducirati relativno detaljne geometrije kalupa za ulaganje.
Tanki zidovi, rebra, šefovi, šupljina, a integrirane značajke montaže često se mogu uklopiti u jedan odljevak umjesto da se sastavljaju od više komponenti.

Prednost u težini posebno je važna u transportnoj i mobilnoj opremi.
Zamjena čelične komponente aluminijskom može značajno smanjiti masu bez nužnog žrtvovanja potrebne funkcionalne izvedbe kada je dizajn pravilno optimiziran.
Aluminij također pruža dobru prirodnu otpornost na koroziju stvaranjem tankog oksidnog sloja.
Specifične legure mogu pružiti znatno bolju otpornost na koroziju od običnog ugljičnog čelika, iako izbor legure ostaje kritičan.
Međutim, prednosti aluminija dolaze s cijenom: rastaljeni metal je izuzetno osjetljiv na kontaminaciju i stvaranje oksida.
4. Čistoća i filtracija taline aluminija
Iz mog iskustva, čistoća taline jedan je od najvažnijih čimbenika kod preciznog lijevanog aluminija.
Aluminij može vrlo dobro ispuniti detaljni odljev za ulaganje, ali ako talina sadrži oksidne filmove, drolja, odnosno otopljeni vodik, samo dobro punjenje kalupa ne može proizvesti zdrav odljev.
Uključci oksida: Problem uzgona
Relativno niska gustoća aluminija čini uklanjanje inkluzija težim nego što mnogi ljudi očekuju.
Rastaljeni aluminij ima gustoću otprilike 2.4–2,7 g/cm³, dok je gustoća čelika oko 7.8 g/cm³.
Još važnije, aluminijski oksid (Al₂o₃) formirana na površini rastaljenog aluminija ima gustoću mnogo bližu gustoći taline aluminija nego mnoge tipične čelične inkluzije.
Kao rezultat, oksidni filmovi i fine nemetalne čestice mogu ostati lebdjeti u talini umjesto da se brzo odvoje gravitacijom.
Nakon što metal uđe u kalup, ti kontaminanti mogu ostati zarobljeni unutar odljevka, produktivan oksidne inkluzije, bifilmovi, Površinski nedostaci, i smanjena mehanička pouzdanost.
To je razlog zašto aluminijsko livenje za uložak zahtijeva namjernu kontrolu čistoće taline umjesto oslanjanja samo na vrijeme zadržavanja.
Keramička filtracija
Keramički pjenasti filtri naširoko se koriste u aluminijskom uloškom za uklanjanje oksidni filmovi, drolja, i druge nemetalne čestice.
Odabir filtra treba uzeti u obzir veličinu pora, područje filtera, protok metala, i geometrija lijevanja.
Za mnoge aluminijske odljevke, 20–30 PPI filteri pružiti praktično početno područje, iako konačnu specifikaciju treba potvrditi za određeni odljev.
Filtar bi trebao biti postavljen u stabilan dio sustava zatvarača i pravilno prethodno zagrijan kako bi se spriječilo prerano smrzavanje metala.
Za kritičke odljeve, višestupanjska filtracija može se koristiti za poboljšanje čistoće taline bez pretjeranog ograničavanja protoka.
Vodik i otplinjavanje
Vodik je još jedan veliki izvor unutarnjih nedostataka. Rastaljeni aluminij lako apsorbira vodik iz vlage u atmosferi, punjenje materijala, i opremu za lijevanje.
Dok se aluminij skrućuje, topljivost vodika naglo opada, povećavajući rizik od plinske poroznosti i rupica.
Rotacijsko otplinjavanje argonom ili dušikom se obično koristi za smanjenje otopljenog vodika prije ulijevanja.
Parametre obrade treba kontrolirati prema stanju taline i proizvodnim zahtjevima, a rezultat se može provjeriti pomoću ispitivanje smanjenim tlakom (RPT) ili test indeksa gustoće.
5. Zašto lijevani čelik ostaje bolji izbor za zahtjevne primjene
Lijevani čelik ima bitno drugačiji profil performansi.
Njegova gustoća je mnogo veća od aluminija, ali daje izvrsnu apsolutnu čvrstoću, žilavost, nositi otpor, i temperaturna sposobnost u širokom rasponu stupnjeva.
Stoga se odljevci od ugljičnog čelika i legiranog čelika obično odabiru za komponente izložene velikim mehaničkim opterećenjima, utjecaj, pritisak, ili povišene radne temperature.

Čelik također nudi vrlo širok raspon mogućnosti legure. Ovisno o prijavi, ljevaonica može odabrati ugljični čelik, čelik niskog legura, nehrđajući čelik, čelik otporan na toplinu, klase otporne na habanje, ili druge specijalizirane kompozicije.
Za komponente gdje strukturna snaga, otpor udara, ili performanse pri povišenoj temperaturi je važnija od težine, lijevani čelik može biti prikladnije inženjersko rješenje.
Nedostatak je jednako jasan: čelik je težak i zahtijeva mnogo zahtjevniji toplinski proces.
6. Projektiranje sustava zatvarača: Aluminij i čelik ne mogu se tretirati na isti način
Ovo je jedna od najvažnijih razlika u lijevanju uloškom.
Sustav zatvarača dizajniran za čelik ne može se jednostavno kopirati za aluminij.
Rastaljeni aluminij ima relativno nisku gustoću i visoku toplinsku vodljivost. Još važnije, ima jaku tendenciju stvaranja oksidnih filmova kada je površina taline poremećena.
Pretjerana turbulencija može saviti te filmove u struju metala, stvaranje unutarnjih nedostataka.
Za aluminijske odljevke za ulaganje, glatko i kontrolirano punjenje stoga je bitno.
Ovisno o komponenti, koncepti donjeg ili bočnog hranjenja mogu biti korisni jer smanjuju izravni udar i potiču progresivno punjenje.
Čelik ima puno višu temperaturu lijevanja i drugačije ponašanje tečenja i skrućivanja.
Sustav zatvarača mora izdržati mnogo veće toplinsko opterećenje, istovremeno osiguravajući odgovarajuće napajanje i minimizirajući turbulenciju, erozija, i druge greške u lijevanju.
Praktična lekcija je jednostavna:
Promjena legure znači preispitivanje cijelog sustava zatvaranja i napajanja—ne samo mijenjanje temperature taljenja.
7. Hranjenje i skupljanje: Velika razlika u dizajnu odljeva
I aluminijske i čelične legure podliježu skrućivanju, ali točno ponašanje jako ovisi o kemiji legure i rasponu skrućivanja odljevka.
Aluminijske legure mogu predstavljati znatne izazove pri dodavanju, posebno u geometrijama koje sadrže debele presjeke, izolirane vruće točke, i nagle promjene debljine stijenke.
Budući da aluminij učinkovito provodi toplinu, brzo može doći do lokalnog skrućivanja, čineći dizajn staze za hranjenje posebno važnim.
Pravilno raskalaša, zimica, kapije, prijelazi odjeljaka, i usmjereno skrućivanje stoga se mora uzeti u obzir tijekom razvoja alata.
Za čelik, mnogo viša temperatura izlijevanja stvara drugačije toplinsko okruženje.
Veliki toplinski gradijenti i vruće točke mogu ostati aktivni dulje, a dizajn uspona postaje osobito važan za sprječavanje šupljina skupljanja i poroznosti.
Ovo je jedan od razloga zašto simulacija lijevanja može biti vrijedna prije finalizacije alata.
Omogućuje ljevaonici procjenu ponašanja punjenja, očvršćivanje, vruće točke, i hranjenje prije nego što se posveti proizvodnji alata.
8. Topanje i kontrolu ulijevanja
Izlijevanje je trenutak istine u preciznom lijevanom aluminiju. Topljenje, nagaranje, filtracija, priprema ljuske, i obrada legura može se sve dobro kontrolirati, ali loša praksa izlijevanja može dovesti do kvarova unutar nekoliko sekundi.
Cilj je glatko prenijeti čisti rastaljeni aluminij u šupljinu, dosljedno, i uz minimalne turbulencije.
Priprema školjke
Prije izlijevanja, keramička školjka mora biti čista i bez labavih čestica. Prah, zaostali keramički materijal, a rastresiti pijesak treba ukloniti čistim zrakom prije nego što školjka uđe u operaciju izlijevanja.
Tijekom predgrijavanja, postavljanje čaše za točenje prema dolje također može pomoći da zaostale čestice otpadnu umjesto da uđu u sustav zatvarača.
Temperatura ljuske mora biti razumno ujednačena. Velika temperaturna razlika između različitih područja ljuske može promijeniti ponašanje aluminija pri punjenju i skrućivanju i pridonijeti nedosljednoj kvaliteti lijevanja.
Temperatura ulijevanja
Za mnoge aluminijske odljevke za ulaganje, temperatura izlijevanja oko 720 ± 10°C može se koristiti kao praktično startno poligon, ali ne treba ga tretirati kao fiksnu vrijednost za svaki odljevak.
Sastav legure, debljina zida, udaljenost punjenja, i geometrija lijevanja utječu na odgovarajuću temperaturu.
Jednom sam radio na odljevku koji je razvio poroznost povezanu s pregrijavanjem kada je izliven na otprilike 720° C.
Smanjili smo temperaturu izlijevanja na 690–700 ° C, i kvar je nestao. Lekcija je bila jasna: temperatura izlijevanja mora odgovarati odljevku, a ne jednostavno slijediti standardni broj.
Općenito, tanki i složeni presjeci mogu zahtijevati višu temperaturu za održavanje odgovarajuće fluidnosti, dok pretjerano visoke temperature u debelim dijelovima mogu povećati rizik od pregrijavanja, kvarovi povezani s plinom, i drugi problemi lijevanja.
Kontrola protoka izlijevanja
Rastaljeni aluminij brzo oksidira kada je izložen zraku, a turbulentno izlijevanje povećava mogućnost stvaranja i uvlačenja oksidnog filma.
Lonac ili usna za izlijevanje stoga trebaju proizvesti a kratak, koncentrirana, i kontinuirani tok metala nego slomljen ili prskajući tok.
Mlaz mora glatko ulaziti u čašu za točenje, uz izbjegavanje nepotrebnih padova i promjena smjera.
Ovo je mali operativni detalj, ali ima izravan utjecaj na čistoću taline. U aluminijskom uložnom lijevu, svako nepotrebno prskanje potencijalni je izvor onečišćenja oksidima.
Dvostruka filtracija za kritične odljevke
Za kritične komponente, a dvostupanjski sustav filtracije može pružiti dodatnu kontrolu.
Relativno grubi filtar može se postaviti uzvodno, kao što je u blizini čaše za točenje ili izljeva, dok je finiji filtar smješten dalje nizvodno u klizač.
Osim poboljšanja uklanjanja inkluzija, ovaj raspored može pomoći u smanjenju brzine metala i turbulencije prije nego što aluminij stigne do šupljine.
Točnu specifikaciju i mjesto filtra treba odrediti prema težini odljevka, dizajniranje, i potrebna stopa punjenja umjesto primjene jedne konfiguracije na svaki dio.
Temperatura školjke i vrijeme izlijevanja
Investicijski lijev koristi a vruća keramička školjka, pa je predgrijavanje ljuske važan dio kontrole izlijevanja.
Ovisno o leguri i geometriji lijevanja, temperature ljuske od približno 500–600 ° C obično se koriste.
Nakon što se ljuska izvadi iz peći za predgrijavanje, operacija izlijevanja treba biti dovršena unutar kontroliranog vremenskog okvira.
U ovdje opisanoj proizvodnoj praksi, održavanje intervala unutar otprilike jednog sata pomaže u sprječavanju pretjeranog hlađenja školjke.
Ako temperatura ljuske padne previše, mijenjaju se uvjeti punjenja i skrućivanja, posebno za tanke ili složene dijelove, i rizik od nedostataka kao što je poroznost rupica može se povećati.
Praktični princip je jednostavan: kontrolirati temperaturu ljuske, temperatura ulijevanja, lijevajući potok, i vrijeme izlijevanja kao jedna operacija.
Aluminijski uložni lijev je posebno osjetljiv na smetnje tijekom ovih nekoliko sekundi, tako da je dosljednost u fazi izlijevanja ključna za ponovljivu kvalitetu lijevanja.
9. Točnost dimenzija i strojna obrada
Često se odabire livenje po investiciji jer može proizvesti relativno složene komponente gotovo neto oblika sa smanjenim zahtjevima strojne obrade.
Precizno lijevani aluminij ima prednost u primjenama gdje su važna lagana geometrija i integrirane značajke.
Aluminij je također općenito lakši za obradu nego mnoge vrste čelika, iako legure bogate silicijem i određeni uvjeti toplinske obrade mogu utjecati na trošenje alata i završnu obradu površine.
Precizno lijevani čelik općenito zahtijeva veći napor obrade zbog svoje veće tvrdoće i čvrstoće, ovisno o stupnju i uvjetima toplinske obrade.

Za oba materijala, međutim, najvažniji faktor često nije sama operacija obrade već kako je odljevak dizajniran za strojnu obradu.
Obradni podaci, dionički dodatak, lociranje površina, rupe, niti, zapečaćenje lica, a kritične provrte treba uključiti u projekt lijevanja od početka.
Dobro osmišljeni odljevak za uložak ne bi se trebao jednostavno "prvo lijevati, a kasnije smisliti".
10. Otpor korozije: Odaberite leguru, Ne samo materijalna obitelj
Previše je jednostavno reći da je aluminij otporan na koroziju, a čelik nije.
Pravi odgovor ovisi o sastavu legure, okoliš, stanje površine, i izloženost.
Mnoge aluminijske legure tvore stabilan oksidni sloj koji pruža korisnu zaštitu od korozije.
Određene legure za lijevanje aluminija stoga su prikladne za vanjsku opremu, transportne komponente, aplikacije vezane uz more, i općenito industrijsko okruženje.
Performanse čelika variraju mnogo šire. Obični ugljični čelik zahtijeva odgovarajuću zaštitu u mnogim korozivnim okruženjima, dok nehrđajući i visokolegirani lijevani čelici mogu pružiti izvrsnu otpornost na koroziju.
Za kemijsku obradu, brodska oprema, pumpe, ventili, i drugim agresivnim sredinama, odabir specifične legure važniji je od jednostavnog odabira aluminija ili čelika.
11. Okvir odluke: Kada odabrati aluminij vs. Čelik
Izbor između preciznog lijevanog aluminija i lijevanog čelika trebao bi biti vođen težinom dijela, mehaničko opterećenje, radna temperatura, korozijsko okruženje, Dimenzionalni zahtjevi, i ukupni ciljni trošak.
Nijedan materijal nije univerzalno bolji. Pravi izbor je onaj koji pruža dovoljan učinak bez dodavanja nepotrebnog materijala, obrada, ili trošak strojne obrade.
| Faktor odabira | Odaberite precizno lijevani aluminij kada... | Odaberite precizni lijevani čelik kada... |
| Težina | Niska masa je glavni zahtjev. Gustoća aluminija obično je oko 2.6–2,8 g/cm³, što ga čini otprilike jednom trećinom gustoće čelika. | Težina je manje važna od snage, izdržljivost, ili konstrukcijsku robusnost. |
| Jačina & opterećenje | Potrebna je umjerena do visoka čvrstoća, a dizajn može prihvatiti niži modul i čvrstoću aluminija u usporedbi s čelikom. | Visoka mehanička opterećenja, utjecaj, nositi, ili čvrstoća konstrukcije su dominantni zahtjevi. |
| Radna temperatura | Radne temperature su relativno umjerene i kompatibilne s odabranom aluminijskom slitinom. | Komponenta mora zadržati mehanička svojstva na znatno povišenim temperaturama. |
| Otpor korozije | Odgovarajuća aluminijska legura osigurava potrebnu otpornost na koroziju, posebno tamo gdje je važna i lagana konstrukcija. | Teški uvjeti rada zahtijevaju kvalitetu čelika odabranu za specifičnu koroziju, nositi, ili performanse pri visokim temperaturama. |
Složena geometrija |
Tanki zidovi, Lagane strukture, zamršene šupljine, a detaljne značajke su važne. | Potrebna je složena geometrija, ali komponenta također treba veću čvrstoću i temperaturnu sposobnost čelika. |
| Toplinski izvedba | Visoka toplinska vodljivost i brzo odvođenje topline su korisni. | Niža toplinska vodljivost je prihvatljiva ili toplinska vodljivost nije primarni projektni zahtjev. |
| Kontrola skupljanja | Ljevaonica ima jaku kontrolu nad relativno velikim skupljanjem aluminija pri skrućivanju i povezanim zahtjevima za punjenjem. | Prednost se daje predvidljivijem ponašanju skupljanja i ustaljenoj praksi lijevanja čelika za ulaganje. |
| Otopite čistoću | Proizvođač ima pouzdanu kontrolu vodika, upravljanje oksidima, filtracija, i prakse čistog taljenja. | Primjena je manje osjetljiva na specifične izazove vezane uz čistoću taline povezane s aluminijem. |
Obrada |
Lagan materijal i relativno dobra obradivost su prednosti za gotovu komponentu. | Veća tvrdoća, jačina, ili je otpornost na trošenje važnija od učinkovitosti obrade. |
| Tipične primjene | Automobilske lagane komponente, kućište, zagrada, dijelovi za upravljanje toplinom, komponente opreme, i druge dijelove osjetljive na težinu. | Teški strojevi, industrijski ventili, strukturne komponente, dijelovi otporni na nošenje, komponente visokog opterećenja, i primjene na visokim temperaturama. |
| Sveukupni prioritet odabira | Smanjenje težine + otpor korozije + toplinski izvedba + učinkovitost proizvodnje | Jačina + izdržljivost + temperaturna sposobnost + teške usluge |
12. Kako Zhengzhou LangHe pristupa preciznom lijevanom aluminiju i lijevanom čeliku
Na Zhengzhou LangHe, odabir materijala tretira se kao dio procesa inženjeringa lijevanja, a ne kao odluka o kupnji koja se donosi nakon završetka dizajna.
Za novi projekt preciznog lijevanja, prvi korak je razumjeti stvarne zahtjeve komponente: Uvjeti učitavanja, radna temperatura, korozijsko okruženje, dimenzijske tolerancije, zahtjevi za strojnu obradu, količina proizvodnje, i očekivani vijek trajanja.
Od tamo, proces lijevanja može se razviti oko odabrane legure.
Za aluminijske odljevke za ulaganje, posebna pažnja posvećuje se čistoći taline, kontrola vlage, upravljanje vodikom, filtracija, kapiranje, hranjenje, i toplinska obrada.
Za lijevani čelik, fokus se pomiče prema toplinskom otporu školjke, temperatura ulijevanja, ponašanje pri punjenju, hranjenje, kontrola legure, i toplinska obrada.
Gdje je potrebna CNC obrada, lijevanje i strojna obrada također se mogu razmatrati zajedno.
To omogućuje utvrđivanje dodataka za obradu i referentnih značajki prije finalizacije alata, smanjenje nepotrebnih zaliha i poboljšanje konzistencije gotove komponente.
Cilj nije samo proizvesti odljevak koji odgovara crtežu. To je razviti a stabilan put proizvodnje od lijevanja do gotovog dijela.
13. Zaključak
Izbor između preciznog lijevanog aluminija i lijevanog čelika u konačnici se svodi na ravnotežu između performansi, težina, okoliš, geometrija, proizvodnja, i trošak.
Precizno lijevani aluminij posebno je privlačna kada je mala težina, otpor korozije, složena geometrija, i učinkovita strojna obrada su važni.
Precizno lijevani čelik ostaje jači izbor za mnoge primjene koje zahtijevaju visoku apsolutnu čvrstoću, otpor udara, nositi otpor, ili performanse pri povišenoj temperaturi.
Procesi proizvodnje su jednako različiti. Aluminij zahtijeva posebno pažljivu kontrolu vodika, oksidne inkluzije, rastopiti čistoću, filtracija, kapiranje, i hranjenje, dok čelik zahtijeva veću pozornost na performanse ljuske pri visokim temperaturama, punjenje, toplinski gradijenti, hranjenje, i toplinska obrada.
Nakon godina rada na lijevanju, moj pogled je jednostavan: ne postoji univerzalno bolji materijal za lijevanje.
Bolji materijal je onaj čije metalurške karakteristike odgovaraju stvarnim zahtjevima usluge komponente i čiji se proizvodni proces može dosljedno kontrolirati.
Za precizno lijevanje, dobar odabir materijala nije posljednji korak prije proizvodnje. To je početna točka cijelog procesa lijevanja.
Česta pitanja
Koja je glavna razlika između precizno lijevanog aluminija i lijevanog čelika?
Aluminij ima niže talište, niža gustoća, veća toplinska vodljivost, veće skupljanje, te mnogo jaču tendenciju stvaranja oksida i apsorpcije vodika.
Čelik ima veću čvrstoću, Otpor veće temperature, i bolju udarnu žilavost. Postupci lijevanja razlikuju se po lijevanju, filtracija, praksa taljenja, i priprema kalupa.
Može li ljevaonica čelika lako prijeći na lijevanje aluminija?
Ne lako. Sustav za izlijevanje, filtracija, praksa taljenja, odabir modifikatora, i sve kontrole okoliša moraju biti redizajnirane.
Ljevaonice čelika koje pokušavaju koristiti sustave gornjeg izlijevanja za aluminij obično se susreću s ozbiljnim inkluzijama oksida i poroznošću.
Zašto je filtracija važnija za aluminij nego za čelik?
Uključci aluminijevog oksida gotovo su neutralno plutajući u talini aluminija, pa ne isplivaju.
Čelične inkluzije imaju veću razliku u gustoći i mogu se ukloniti držanjem i brisanjem. Aluminij zahtijeva filtre od keramičke pjene za prisilno uklanjanje inkluzija.
Što uzrokuje rupe od igle u aluminijskim odljevcima?
Rupe od igle nastaju zbog vodika otopljenog u talini. Vodik nastaje reakcijom aluminija s vodenom parom.
Topivost vodika naglo opada tijekom skrućivanja, pa vodik stvara mjehuriće.
Prevencija uključuje kontrolu vlažnosti, otplinjavanje argonom ili dušikom, i ograničavanje vremena izlijevanja.
Koji se modifikatori koriste u legurama aluminija i silicija?
Natrij, stroncij, a antimon su najčešći modifikatori. Natrij djeluje brzo, ali kratko traje.
Stroncij traje 6-8 sati, ali povećava sklonost rupicama. Antimon nudi dobru fluidnost i preživljava ponovno taljenje, ali je osjetljiv na brzinu hlađenja.
Zašto je kontaminacija željezom problem kod aluminijskih odljevaka?
Željezo se formira tvrdo, krti intermetalni spojevi koji smanjuju obradivost i mehanička svojstva.
Kontaminacija željezom dolazi iz lonaca, alata, I premazi. Svi alati koji dolaze u dodir s talinom moraju biti presvučeni ili izrađeni od neželjeznih materijala.