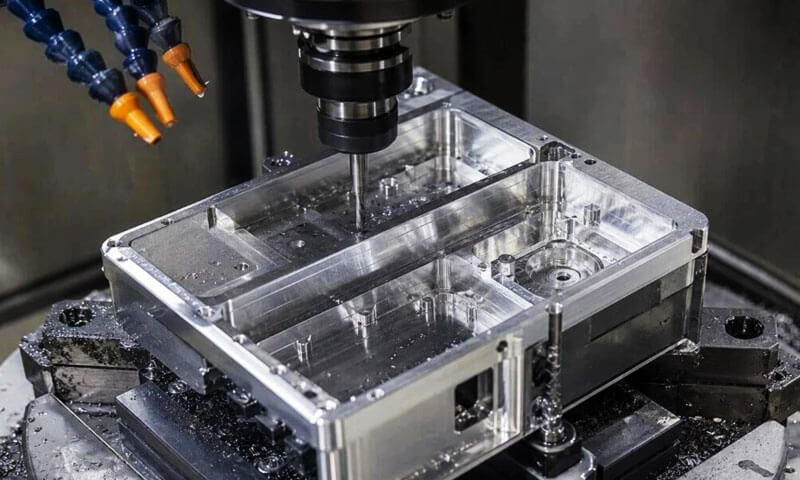
Preko moje 32 godina trčanja preciznost obrada aluminija linije za automobilske komponente, EV dijelovi, nova energija, i 3C elektronički strukturni dijelovi,
Izgubio sam brojanje koliko je novih procesnih inženjera ušlo misleći "aluminij je mekan"., kako teško može biti?” i izašao dva tjedna kasnije zureći u kantu s otpadnim dijelovima prekrivenim neravninama, tragovi brbljanja, i dimenzionalni pomak.
Lagana revolucija gurnula je aluminij u svaki kutak precizne proizvodnje — i to s dobrim razlogom.
Pruža izniman omjer snage i težine, Izvrsna toplinska i električna vodljivost, i visoka sposobnost oblikovanja. Ali "lako za oblikovanje" nije jednako "lako za obradu".
Aluminij ima svoj vlastiti jedinstveni skup načina kvara, od kojih se većina svodi na jednu srž istine: aluminij se ne lomi kao čelik.
Deformira se, zavaruje se za rubove alata, izvire natrag, i dramatično se širi i skuplja s temperaturom.
Ovaj vodič razlaže osnove obradivosti aluminija, osam najupornijih proizvodnih izazova, glavni uzroci kvara prema vrsti operacije, i strategije optimizacije cjelovitog procesa dokazane u radnji.
Ovo nije teorija iz udžbenika - to je ono što smo naučili u jednoj odbačenoj seriji, jedan redizajn alata, i jedno po jedno ugađanje procesa.
1. Osnove obradivosti aluminija: Ocjene, Legure & Sustav ocjenjivanja
Obradivost aluminija gotovo u potpunosti ovisi o sastavu i stanju legure.
Industrija koristi sustav ocjenjivanja od pet stupnjeva A–E (A = najbolje, E = najsiromašniji) na temelju formiranja strugotine, Kvaliteta površinske završne obrade, i stopu trošenja alata.
Služi kao osnovna referenca — učinak u stvarnom svijetu također ovisi o vrsti alata, Brzina rezanja, i isporuku rashladne tekućine.
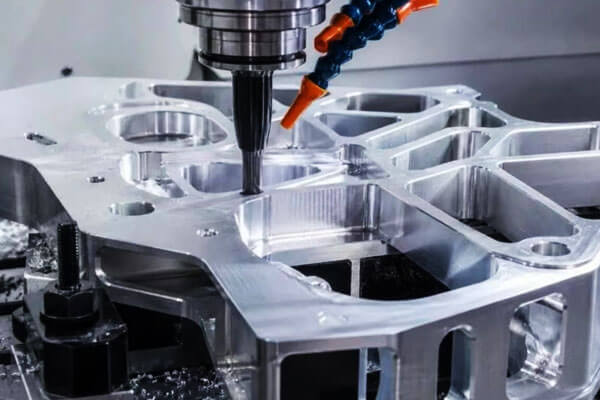
Kovani vs. Obradivost lijevanog aluminija
Kovani aluminij slijedi jasan uzorak: veća čvrstoća i tvrdoća = niža duktilnost = lakše lomljenje strugotine = bolja obradivost.
Zato T6, T7, T8, i T9 kali stroj znatno bolje od mekanog O-temp materijala.
Lijevani aluminij ne slijedi isti linearni odnos. Unutarnja poroznost, velike intermetalne faze, i sadržaj silicija utječu na ponašanje čipa.
U nekim slučajevima, mekši lijevani tipovi strojno bolji od tvrdih jer unutarnji mikrodefekti pomažu čistom lomljenju strugotina.
Tablica ocjene obradivosti
| Kovana legura | Tvrdoća (500 kg opterećenja) | Ocjena strojne obrade | Lijevana legura | Tvrdoća (500 kg opterećenja) | Ocjena strojne obrade |
| 1100-O | 23 | E | 238-F (Cast u pijesku) | 100 | B |
| 2011-T8 | 100 | A | A240-F (Cast u pijesku) | 90 | A |
| 2219-T851 | 130 | B | 319-T6 (Stalni kalup) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Stalni kalup) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Cast u pijesku) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Stalni kalup) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Cast u pijesku) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Matrica) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Matrica) | - | B |
| 7075-O | 60 | D | A535-F (Cast u pijesku) | - | E |
| 7075-T6 | 150 | D | 713-F (Cast u pijesku) | 65 | B |
Aluminijske legure slobodne strojne obrade
Legure poput 2011, 6262, i 6020 formulirani su posebno za obradivost. Sadrže namjerne dodatke olova, bizmut, ili kositra koji tvore diskretne čestice druge faze.
Ove čestice djeluju kao unutarnji razbijači strugotine, prekidajući protok strugotine i sprječavajući dugu strugotinu koja se omota oko alata i oštećuje završnu obradu.
Preko prošlosti 20 godina, industrija je uvelike ukinula vrste bez upotrebe strojne obrade s olovom u korist formulacija na bazi kositra radi usklađenosti s okolišem, ali osnovni mehanizam ostaje isti.
2. A 8 Osnovni izazovi strojne obrade aluminija
Aluminij se općenito smatra lakim za obradu, ali to znaju iskusni strojari velika brzina rezanja ne znači automatski stabilnu preciznu obradu.
Materijal je duktilan, toplinski osjetljiv, i relativno popustljiv, dok neke legure i uvjeti lijevanja uvode vlastite probleme s trošenjem alata i kontrolom strugotine.
Nakon godina provedenih u trgovini, istih osam problema pojavljuje se opetovano.
Mogu izgledati drugačije od jednog dijela do drugog, ali temeljni uzroci obično se vraćaju na geometriju alata, grijati, materijalno stanje, radno držanje, parametri rezanja, i redoslijed procesa.
Izgrađeni rub (PRAMAC): Najčešći problem vezan uz alat
Izgrađeni rub (PRAMAC) nastaje kada aluminij prianja na oštricu pod nepovoljnim kombinacijama pritiska rezanja, temperatura, geometrija alata, i podmazivanje.
Za razliku od konvencionalnog abrazivnog trošenja, ovo je prvenstveno mehanizam trošenja ljepila.
Nakon što se aluminij počne nakupljati na rubu, efektivna geometrija alata se mijenja.
Rezna oštrica postaje manje oštra, sile rezanja postaju manje stabilne, a gotova površina se može brzo pokvariti.
Tipične posljedice uključuju lošu površinsku obradu, povećane neravnine, dimenzionalni pomak, i nasumično grebanje kada se zalijepljeni aluminij odvoji.
Odabir alata je stoga kritičan. Strojna obrada aluminija općenito ima koristi od oštrih, visoko polirani rezni rubovi i geometrije dizajnirane za učinkovit protok strugotine.
Nepotrebno ljepljivi premazi alata ili tupi rubovi mogu ubrzati problem. Ispravno podmazivanje i uvjeti rezanja jednako su važni.
Praktični znak upozorenja je jednostavan: kada se aluminij počne lijepiti za alat, nemojte čekati da površina pokvari prije nego što istražite uzrok.
Izobličenje obrade: Toplinski, Preostalo naprezanje, i učinci stezanja
Dimenzijska distorzija je jedan od problema aluminija koji je najteže kontrolirati jer se nekoliko mehanizama može pojaviti u isto vrijeme.
Prvi je toplinsko širenje. Mnoge aluminijske legure imaju koeficijent toplinskog širenja od otprilike 23 × 10⁻⁶ /° C, znatno viši od uobičajenih čelika.
A 1 m aluminijske komponente stoga može promijeniti duljinu za približno 0.023 mm za svaku promjenu temperature od 1°C.
Drugi je oslobađanje zaostalog stresa. Valjana ploča, ekstrudirani dijelovi, a kovani dijelovi mogu sadržavati unutarnja naprezanja nastala tijekom proizvodnje materijala.
Uklanjanje velike količine materijala s jedne strane može osloboditi ta naprezanja i uzrokovati savijanje komponente, uvijanje, ili izgubiti ravnost.
Treći je deformacija radnog držanja. Aluminij je relativno kompatibilan, tako da pretjerani pritisak učvršćenja može iskriviti tanki zid ili ploču.
Dio se može vratiti u svoj izvorni oblik odmah nakon otpuštanja, ostavljajući obrađene dimenzije nedosljednima sa stanjem u kojem je dio mjeren.
Stabilan proces stoga zahtijeva uravnoteženo uklanjanje materijala, odgovarajuće radno držanje, i toplinsku kontrolu umjesto jednostavnog povećanja sile stezanja ili poduzimanja težih rezova.
Šut i vibracije u dijelovima s tankim stijenkama i dubokim šupljinama
Tanki zidovi, duboki džepovi, dugi alati, a vitke komponente imaju ograničenu strukturnu krutost.
Kada sila rezanja premaši stabilnost sustava, alat, radni dječak, ili oboje mogu vibrirati.
Rezultirajući tragovi brbljanja obično se pojavljuju kao ponavljajući valovi ili linije na strojno obrađenoj površini.
Još važnije, brbljanje mijenja stvarnu putanju rezanja, čineći dimenzionalnu i geometrijsku kontrolu znatno težom.
Rješenje obično počinje s krutošću: skratiti prevjes alata, poboljšati držanje posla, i poduprite obradak gdje je to moguće.
Tada je potrebno prilagoditi parametre rezanja kako bi se izbjegla nestabilna područja brzine vretena i prekomjerni radijalni angažman.
Za tankostijene aluminijske dijelove, svjetlo, kontrolirani završni prolazi često su pouzdaniji od pokušaja uklanjanja preostalog materijala u jednom agresivnom prolazu.
Loša završna obrada površine i stvaranje neravnina
Duktilnost aluminija može otežati proizvodnju čistih rubova i dosljedno glatkih površina.
Loši uvjeti rezanja mogu uzrokovati razmazivanje materijala umjesto čistog smicanja, dok se dugački strugotini mogu ponovno rezati o gotovu površinu.
Najčešća problematična područja su rupa izlazi, rubovi utora, Oštri uglovi, i konturni prijelazi.
Nagomilani rub pogoršava situaciju jer se krhotine mogu odvojiti od alata i ogrebati komponentu.
Za kozmetičke ili anodizirane dijelove, ti nedostaci postaju posebno važni. Površina koja se čini prihvatljivom pod uobičajenom rasvjetom u trgovini može pokazivati očite linije obrade, ogrebotine, ili poderana područja nakon završetka.
Dobra kvaliteta površine stoga počinje s oštrim alatom, stabilni uvjeti rezanja, učinkovita evakuacija strugotine, i kontroliranu pripremu rubova, umjesto da se oslanjate na poliranje nakon strojne obrade kako biste sakrili problem.
Dimenzijska nestabilnost i toplinski drift
Visoko toplinsko širenje aluminija znači da je temperatura još jedna varijabla obrade.
Na primjer, promjena temperature od 10°C može odgovarati otprilike 0.23 mm promjene dimenzija po metru za tipičnu aluminijsku leguru. Na dijelu s malom tolerancijom, to nije mala greška.
To postaje poseban problem kada:
- Dio se strojno obrađuje dok je topao i pregledava se nakon hlađenja
- Temperatura rashladnog sredstva značajno varira
- Temperature stroja i izratka mijenjaju se tijekom duge proizvodnje
- Različite serije mjere se pod različitim uvjetima okoline
Za precizan rad, obrada, stabilizacija, a inspekciju treba tretirati kao jedan proces.
Dijelove treba mjeriti u kontroliranim uvjetima, a referentna temperatura mjerenja treba biti jasno definirana.
Poteškoće s bušenjem i urezivanjem
Bušenje i urezivanje aluminija čini se jednostavnim sve dok odvod strugotine ne postane ograničavajući faktor.
Tijekom bušenja, loše evakuirane strugotine mogu se trljati o stijenku rupe i stvarati ogrebotine, prevelike rupe, odnosno sužavanje.
Problem postaje ozbiljniji u dubokim rupama jer strugotina ima duži put.
Kuckanje predstavlja sličan problem. Aluminijski komadići mogu se zalijepiti za slavinu i ispuniti žljebove, povećavajući moment rezanja i potencijalno uzrokujući oštećenje navoja ili lom navoja.
Praktično rješenje je uskladiti geometriju alata s vrstom rupe, održavajte odgovarajuće podmazivanje, i osigurati pouzdan put za evakuaciju strugotine.
Prolazni i slijepi otvori često zahtijevaju različite geometrije navoja, a duboko bušenje može zahtijevati kontrolirano peckanje ili rashladno sredstvo kroz alat.
Površinski nedostaci postaju vidljiviji nakon eloksiranja
Anodizacija nije korektivni postupak za lošu strojnu obradu. U mnogim slučajevima, olakšava uočavanje postojećih površinskih razlika.
Oznake alata, ogrebotine, brbljanje, ugrađeni čipovi, male jamice, a nedosljedna priprema površine može postati vrlo vidljiva nakon anodizacije, osobito na ukrasnim ili obojenim aluminijskim komponentama.
To stvara uobičajeni proizvodni problem: dio prolazi dimenzijski pregled, ali ne prolazi kozmetički pregled nakon površinske obrade.
Da bi se ovo izbjeglo, specifikacija strojne obrade i specifikacija anodizacije trebaju se razvijati zajedno.
Kritične vidljive površine trebaju kontroliranu strojnu obradu, temeljito čišćenje, pažljivo skidanje srha, te odgovarajuću zaštitu prije tretmana.
Nošenje alata: Prianjanje umjesto jednostavnog lomljenja rubova
Trošenje alata u aluminiju ne izgleda uvijek poput klasičnog bočnog trošenja koje se vidi kod strojne obrade čelika. Veliki problem je prianjanje aluminija na oštricu.
Progresija može biti postupna:
Čisti rub → Prianjanje aluminija → Nadograđeni rub → Promijenjena geometrija ruba → Loša završna obrada → Dimenzionalni pomak
Alat se još uvijek može činiti fizički netaknut, ali je njegova rezna geometrija već promijenjena.
Zbog toga je čekanje očitog loma alata loša strategija dugovječnosti alata za preciznu obradu aluminija.
Trajnost alata treba umjesto toga pratiti kroz kombinaciju trendova završne obrade površine, dimenzionalni pomak, formiranje neravnina, opterećenje vretena, i izravni pregled alata.
Nakon što se razvije značajan izgrađeni rub, jednostavno nastavljanje korištenja alata ili lagano obrađivanje ruba možda neće vratiti originalnu geometriju rezanja.
3. Uobičajeni nedostaci kod operacije strojne obrade
Defekti izgledaju različito ovisno o operaciji. Poznavanje potpisa govori vam gdje točno tražiti glavni uzrok.
Operacije glodanja
| Mana | Izgled | Primarni korijenski uzrok |
| Neravna površina / dio klanjajući se | Ravnost izvan spec; dio zakrivljen prema gore | Preostalo prazno naprezanje; neravnomjerno uklanjanje zaliha; nedovoljno hlađenje; neravnomjerno stezanje |
| Oznake klepetanja na bočnim zidovima | Valoviti valovi na okomitim zidovima | Prekomjerni prevjes alata; neusklađenost posmaka/brzine; niska krutost dijela; brzina vretena pri rezonantnoj frekvenciji |
| Površinske ogrebotine / maglovit izgled | Linearne ogrebotine; dosadna mutna površina | Izgrađeni rub; nedovoljno podmazivanje rashladnim sredstvom; recirkulacija strugotine; okrhnuti rub alata |
| Teški rubovi; dugo vrijeme skidanja srha | Debele kontinuirane brazde duž rubova dijelova | Premali nagib alata; premala brzina rezanja; nema povlačenja alata pri izlasku; neoptimizirano usponsko glodanje |
| Nedosljedne dimenzije serije | Dimenzije se kreću od prvog dijela do zadnjeg | Varijacija temperature rezanja; progresivno BUE trošenje; učvršćenje toplinsko širenje; dijelovi izmjereni topli |
Bušenje & dosadne operacije
| Mana | Izgled | Primarni korijenski uzrok |
| Konusni otvor (širi na vrhu) | Preveliki ulaz, undersize izlaz; zid s rupom | Začepljeni žlijebni kanali; čips koji se trlja o zid; nedovoljno hlađenje, zavarivanje materijala za bušenje |
| Izlaz burr / kolaps ruba rupe | Zakotrljani čičak na izlazu iz rupe; delaminacija na tankom materijalu | Loše stanje oštrice svrdla; previsoka brzina posmaka; nema rezervne potpore ispod tankog materijala; sporo uvući |
| Provučena duboka rupa / Loša površinska završna obrada | Rupa odluta izvan središta; gruba unutarnja obrada | Loša evakuacija strugotine; nedovoljna krutost svrdla; neadekvatan tlak rashladne tekućine kroz alat |
Operacije dodirivanja
| Mana | Izgled | Primarni korijenski uzrok |
| Poderane niti / praškasti aluminijski ostatak | Hrapav, pokidana nit bokova; fini aluminijski prah | Dodirnite DIO; premali volumen flaute; loše podmazivanje rashladnom tekućinom; premala bušilica za nareznicu |
| Zaplijenjeno / slomljena slavina | Brave slavine u rupi; odrezati | Kontinuirano narezivanje bez čišćenja strugotine; previsoka brzina vretena; frule prepune čipsa |
Tokarenje
| Mana | Izgled | Primarni korijenski uzrok |
| Loša obrada površine / spiralne oznake alata | Vidljiv spiralni uzorak; visoke Ra vrijednosti | Nos OX; premali radijus nosa; netočna brzina dodavanja |
| Vitko savijanje osovine / greška konusa | Vratilo lukovi; promjer suženja duž duljine | Toplinski rast; pretjerani pritisak konja; rezna koncentracija topline |
4. Optimizacija cijelog procesa: Od praznog do gotovog dijela
Rješavanje problema s obradom aluminija ne svodi se na povećanje rashladne tekućine ili usporavanje dodavanja.
Radi se o kontroli na razini sustava od bjanko ulaznog do završnog pregleda. Ovo je devet kontrolnih točaka koje podešavamo na svakoj liniji.
Prazna prethodna obrada: Zaustavite distorziju na izvoru
Većina problema s iskrivljenjem počinje prije nego što prvi alat dotakne dio.
- Prvo oslobađanje od stresa: Sve kovane ploče i kovane praznine dobivaju smanjenje naprezanja prije strojne obrade. Bilo prirodno starenje za 72 sati, ili pečenje na niskoj temperaturi na 120–150°C 2–4 sata.
Ovo oslobađa zaostalo naprezanje tako da ne izađe tijekom strojne obrade i ne iskrivi dio. - Jedinstveni dodatak za zalihe: Ostavite najmanje 0,8–1,5 mm dopuštenja za obradu po strani. Nikada ne uzimajte sve zalihe s jedne strane — neravnomjerno otpuštanje naprezanja jamči krivljenje.
- Prethodno pregledajte odljevke: Prije strojne obrade provjerite poroznost i uključke pijeska na lijevanim prazninama s NDT-om.
Ništa ne gubi vrijeme kao strojna obrada cijelog dijela samo da bi se pronašla praznina ispod površine pri konačnom pregledu.
Odabir alata: Pravo rješenje za izgrađeni rub
Izbor alata je 80% BUE bitke.
- Materijal alata:
-
- Precizna završna obrada velikog volumena: PCD (polikristalni dijamant) alata.
Jedva da se uopće lijepe za aluminij, pružiti najbolju završnu obradu površine, i traju 10–20x duže od karbida. Vrijedi premije za velike serije. - Proizvodnja malih/srednjih serija: Fino zrnati karbid s neobloženim ili namjenskim aluminijskim premazima (Ticn, DLC, ugljik sličan dijamantu).
Nikada nemojte koristiti standardne TiN premaze na aluminiju — aluminij prianja na TiN i BUE oblike gotovo trenutno. - Povoljni laki rad: Čelični alati velike brzine, samo za lagane završne rezove male brzine.
- Precizna završna obrada velikog volumena: PCD (polikristalni dijamant) alata.
- Geometrija alata:
-
- Otvoreni nagibni kutovi od 15–25° smanjuju kompresiju rezanja i potiskuju stvaranje BUE.
- Veliki džepovi za strugotinu i oštri rezni rubovi osiguravaju glatko odvođenje strugotine.
- Za glodala, koristite nejednak razmak zuba kako biste izbjegli rezonantno klepetanje.
- Za završnu obradu koristite polumjer nosa 0,2–0,4 mm. Prevelik nos uzrokuje brbljanje na tankim zidovima.
- Pravila korištenja: Promijenite alat na prvi znak BUE ili otupljenja. Nikada nemojte kamenovati tupi alat i nastavite ga koristiti za završnu obradu. Smanjite prevjes alata kako biste povećali krutost i smanjili klepetanje.
Parametri rezanja: “Velika brzina, Light Cut” Pravilo
Strojna obrada aluminija najbolje je brza i plitka.
- Mljevenje:
-
- Brzina rezanja: 300–1500 m/min za karbid; 2000–5000 m/min za PCD.
- Hrana po zubu: 0.05–0,2 mm. Lagani rezovi, nikada teški spori dodaci.
- Dubina rezanja: 0.5–2 mm po prolazu grube obrade; ≤0,3 mm za završnu obradu. Lakši rezovi = manje topline = manje izobličenja.
- Bušenje: Velika brzina vretena, niska brzina dodavanja, i periodične cikluse uvlačenja za lomljenje strugotine. Za duboke rupe, koristite cikluse peck drilling za uklanjanje strugotine.
- Kuckanje: Niske brzine vretena. Koristite spiralne slavine za odvod strugotine. Koristite donje slavine za prolazne rupe, spiralno zašiljene nareznice za slijepe rupe. Dimenzionirajte svrdlo za nareznicu 0,05–0,1 mm više od standardnog za bolji razmak navoja.
Rashladno sredstvo & Podmazivanje: Napravite ili slomite za površinsku obradu
Rashladna tekućina čini više od hlađenja — ona podmazuje sučelje alata i čipa kako bi spriječila BUE.
- Koristite namjenska rashladna sredstva za strojnu obradu aluminija s paketima za podmazivanje pod ekstremnim pritiskom. Ravno ulje > emulzija za podmazivanje.
- Nikada ne koristite hlađenje samo vodom. Nedostatak podmazivanja jamči ozbiljan BUE i pokidanu završnu obradu.
- Veličanstveni, visokotlačna poplava usmjerena točno na zonu rezanja. Za duboke rupe, unutarnje rashladno sredstvo kroz alat je obavezno.
- MQL (minimalna količina podmazivanja) s uljnom maglom radi vrlo dobro za brzu PCD obradu. Ostavlja minimalne ostatke i pogodan je za eloksiranje.
Workholding: Izbjegavajte gnječenje i vibracije
- Umjerena sila stezanja: Aluminij je mekan. Prejaki pritisak ostavlja udubljenja i iskrivljuje tanke stijenke. Za dijelove od tankog lima upotrijebite držač vakuumske stezne glave.
- Potpuna podrška: Dodajte rezervne potpore ispod tankih zidova i prevjesa. Nikada nemojte strojno vješati nepodržane dijelove — brbljanje je zajamčeno.
- Materijal za učvršćenje: Koristite fenol, najlon, ili aluminijske meke čeljusti za armature. Čeljusti od tvrdog čelika obilježit će i zgnječiti aluminijske dijelove.
- Prethodno zagrijani uređaji za serijsku proizvodnju: Pustite da uređaji dosegnu radnu temperaturu prije pokretanja serija s uskom tolerancijom. Proširenje učvršćenja je skriveni izvor dimenzionalnog pomaka.
Redoslijed procesa: Smanjite izobličenje korak po korak
Redoslijed procesa važniji je nego što većina ljudi shvaća.
- Slijedite slijed: Gruba obrada → Ublažavanje stresa (peći ili namakati) → Polu-dorada → Dorada. Nikad grubo i završite u jednom potezu.
- Za dijelove tankih stijenki, napravite više prolaza svjetlom umjesto jednog reza pune dubine.
- Prvo izglodajte vanjske profile i šupljine, bušiti i kucati zadnji. Sile glodanja mogu rastegnuti i iskriviti položaj rupa ako se rano učine.
- Pustite da se dio ohladi na sobnu temperaturu prije završne obrade. Zaustavite stroj, otići za 20 minute, zatim se vrati i uzmi posljednji rez. Ovaj pojedinačni korak eliminira većinu toplinskih dimenzijskih pogrešaka.
- Dodajte prijelaze radijusa u unutarnje kutove. Oštri kutovi = jake oštrice i koncentracija naprezanja.
Kontrola skidanja ivica
Skidanje srha može pojesti 30% ukupnog troška dijela ako to dopustite.
- Koristite alate sa skošenim reznim rubovima za lomljenje rubova tijekom strojne obrade. Skidanje srha u procesu svaki put pobjeđuje ručno skidanje srha.
- Za konturno glodanje koristite putanje alata u obliku luka u/izlaz. Nikada nemojte samo stati i povući se ravno s ruba — to ostavlja teške neravnine.
- Za dijelove koji idu na eloksiranje, nikad teško skidanje ivica pijeskom — uzrokuje nejednaku boju i mrlje na površini. Za ujednačenu kvalitetu površine dajte prednost vibracijskom ili ultrazvučnom skidanju srha.
Dimenzijska stabilnost & Kontrola okoliša
- Održavajte temperaturu u radnji na 20±2°C za rad s visokom tolerancijom.
- Ostavite dijelove da odstoje 2-4 sata nakon strojne obrade prije završne provjere. Pustite ih da se potpuno ohlade i stabiliziraju.
- Kalibrirajte mikrometre i čeljusti za temperaturnu pogrešku. Topli mjerni alat daje pogrešna očitanja.
Predzavršna priprema za eloksiranje & Premazivanje
- Očistite sve ostatke rashladne tekućine s dijelova nakon strojne obrade. Ostaci uzrokuju mrlje i mrlje nakon eloksiranja.
- Uklonite duboke ogrebotine od alata, tragovi udubljenja, i brbljanje prije završetka. Anodizacija ih neće sakriti — učinit će ih vidljivijima.
- Zamaskirajte i zaštitite rupe s navojem i precizne provrte prije čišćenja i premazivanja kako biste izbjegli koroziju i oštećenje rubova.
5. Referentna tablica za brzo rješavanje problema
| Problem | Najvjerojatniji uzrok | Prvi popravak za isprobavanje |
| Izgrađeni rub / Loša površinska završna obrada | Pogrešan premaz alata; nedovoljno podmazivanje | Prijeđite na DLC ili karbid bez premaza; povećati tlak rashladne tekućine |
| Dio se deformira nakon strojne obrade | Preostalo prazno naprezanje; neravnomjerno uklanjanje zaliha | Dodajte pečenje za smanjenje naprezanja prije strojne obrade; izjednačiti zalihe po strani |
| Oznake klepetanja na bočnim zidovima | Rezonancija; prekomjerni prevjes alata | Promjena brzine vretena; smanjiti zapinjanje alata |
| Konusna izbušena rupa | Pakiranje čipova; loše hlađenje | Koristite ciklus bušenja; povećati rashladno sredstvo kroz alat |
Poderani urezani navoji |
Loša evakuacija strugotine; premala bušilica | Koristite spiralnu slavinu; povećati veličinu svrdla za navoj 0.05 mm |
| Skupni dimenzionalni pomak | Toplinska ekspanzija; progresivni BUE | Neka se dijelovi ohlade prije mjerenja; indeks istrošenosti alata |
| Teški rubovi | Mali nagibni kut; ravno uvlačenje alata | Povećajte nagibni kut; koristiti staze alata za izlaz iz luka |
| Površinski defekti eloksiranja | Ogrebotine prije strojne obrade; ostatak rashladne tekućine | Poboljšajte završnu obradu površine; temeljito očistiti prije premazivanja |
6. Zaključak
Strojna obrada aluminija nije gruba sila ili najbrži stroj. Radi se o kontroli trenja na razini sustava, grijati, stres, i ponašanje čipa.
Prodavaonice koje se ističu s aluminijem nemaju modernije strojeve - imaju bolju procesnu disciplinu.
Oni kontroliraju prazni stres, odabiru prave alate (i izbjegavajte pogrešne premaze), izvode brze lagane rezove, preplavljuju zonu reza mazivom, i pustili su dijelove da se ohlade prije mjerenja.
Najveća pogreška novih inženjera je tretiranje aluminija kao mekog čelika. To je drugačiji materijal s različitim načinima kvara.
Izgrađeni rub, toplinska distorzija, brbljanje, i formiranje neravnina nisu manje smetnje - oni su ključni izazovi procesa.
Sustavno ih rješavajte od praznog do gotovog dijela, i prijeći ćete od borbe s otpadom svake vožnje do ispunjavanja tolerancija seriju za serijom.
Nakon 32 godina, Još uvijek vidim da nove trgovine to uče na teži način. Ali jednom kada sustav dobro postavite, aluminij je jedan od najproduktivnijih, dosljedan, i sposobne precizne materijale koje možete obraditi.