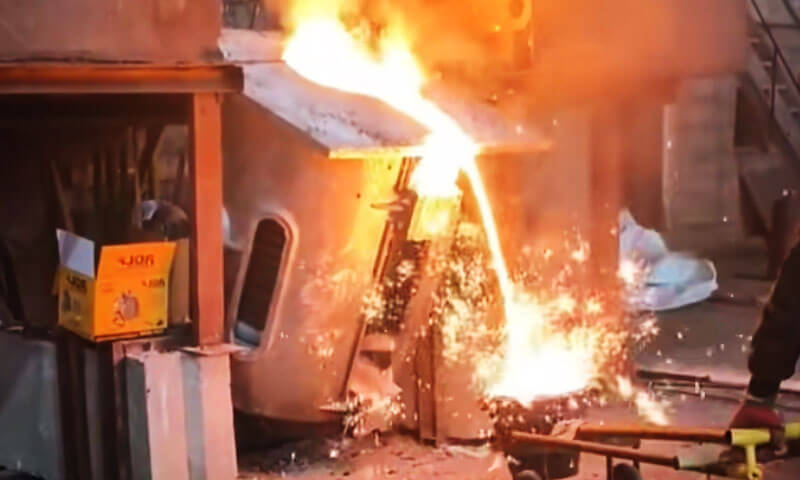
Električne peći za taljenje — posebno srednjefrekventne indukcijske peći— daju ljevaonicama odličnu kontrolu nad temperaturom taljenja, sastav naboja, i fleksibilnost proizvodnje. Ali sama peć je samo jedan dio lijevanje sistem.
Problem u pripremi punjenja, kemija taline, kontrola moždanog udara, obloga peći, inokulacija, sferoidizacija, ili praksa lijevanja može se na kraju pokazati kao greška u lijevanju, problem strojne obrade, nestabilna mikrostruktura, ili previsoke troškove proizvodnje.
Iz perspektive inženjera ljevaonice, zapravo se stvaraju mnogi "defekti lijevanja". prije nego što metal ikada stigne do kalupa.
Ovo je osobito istinito kod proizvodnje sivo željezo, duktilno željezo, i drugi željezni odljevci u električnim sustavima taljenja.
Sljedeće 15 izdanja pokrivaju najčešće probleme povezane s pećima i taljenjem, zajedno s praktičnim korektivnim mjerama.
1. Pretjerani gubitak elementa pri izgaranju
Kod taljenja u električnim pećima, pretjerano element burn loss je jedan od onih problema koji isprva izgleda mali, ali se na kraju pokaže u kemijskoj analizi, mikrostruktura, i mehanička svojstva odljevka.
Elementi kao što su I, MN, i Cr su osjetljivi na oksidaciju tijekom taljenja, a stvarni oporavak može značajno varirati ovisno o stanju punjenja i praksi u peći.
U nekim ljevaonicama, mogu se primijetiti gubici od nekoliko postotaka, ali točna vrijednost je proces- i ovise o leguri i trebaju se utvrditi iz stvarnih podataka o peći, a ne tretirati kao fiksno pravilo.
Nakon godina oko indukcijskih peći, Otkrio sam da pretjerano sagorijevanje obično ne dolazi iz jedne dramatične pogreške.
Češće, talina jednostavno troši previše vremena vruće i izložene, dok punjenje i troska praksa nisu dobro kontrolirani.
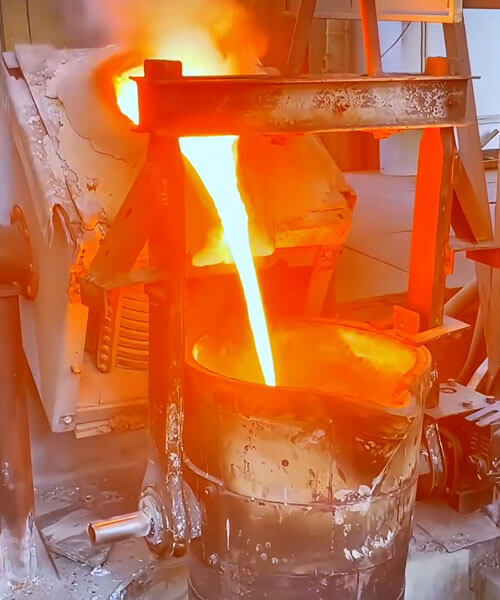
Zašto dolazi do prekomjernog gubitka opeklina?
Prvi krivac je obično dugo vrijeme topljenja. Što duže metal ostaje na povišenoj temperaturi, to je veća mogućnost za oksidaciju i gubitak elemenata.
Ovo se pogoršava kada se u peći stvori premosni ili "viseći" naboj, jer se donji dio kupke pregrije dok se čeka da se preostali naboj kolabira.
Stanje naplate također je važno. Mokro, zapušten, jako oksidiran, vrlo tanka, ili loše pripremljeni otpad ima mnogo veću izloženu površinu u odnosu na svoju masu i može povećati oksidaciju i stvaranje troske.
Predimenzionirani komadi stvaraju još jedan problem: usporavaju taljenje i produžuju vrijeme rada peći prije nego što se kupka potpuno rastali.
Upravljanje troskom jednako je važno. Pravilno kontrolirani sloj troske može smanjiti izravnu izloženost rastaljenog metala atmosferi.
Ako se dopusti prekomjerno nakupljanje troske, međutim, također može uhvatiti vrijedne metale i elemente legure.
Poanta nije samo imati više šljake, ali za održavanje ispravnog stanja troske u pravom stadiju taljenja.
Kako smanjiti gubitak od izgaranja elementa
Najučinkovitije rješenje je da kontrolirati cijeli ciklus taljenja, počevši od naboja.
Materijali za punjenje trebaju biti čisti, suho, i razumne veličine. Izbjegavajte prekomjerne količine vrlo tankog otpada, jako zahrđali materijal, ili nezgrapnih oblika koji će se vjerojatno premostiti unutar peći.
Šaržina bi se trebala progresivno i dosljedno topiti, a ne formirati suspendirani sloj iznad pregrijane kupke.
Drugo pravilo je rastopiti učinkovito koliko i praktično. Nakon što je materijal rastaljen, treba izbjegavati nepotrebno držanje na visokoj temperaturi.
Dobro punjenje peći, stabilan električni rad, i pravodobno punjenje preostalog punjenja pomaže skraćivanju ciklusa taljenja.
Važna je i praksa šljake. Troskom treba upravljati tijekom taljenja, a ne dopustiti da se nekontrolirano nakuplja.
Gdje je prikladno, održavanje kontroliranog sloja troske tijekom kasnijih faza topljenja može pomoći u ograničavanju izravne izloženosti metala.
Za strojnu obradu strugotina ili finih povrata koji se moraju reciklirati, punjenje zahtijeva više pažnje zbog njihovog velikog omjera površine i volumena.
Čist, suhi čips može se uvoditi postupno nakon što se uspostavi stabilna baza rastaljene tvari, umjesto da se baca u jednoj velikoj seriji.
Praktični pogled inženjera ljevaonice
Kad to spektrometar pokaže I, MN, ili je iskorištenje Cr dosljedno niže od očekivanog, Ne bih to odmah kompenzirao dodavanjem više legirajućih elemenata.
Prvi, pogledaj zapis topljenja:
Stanje punjenja → Vrijeme topljenja → Temperatura kupke → Vrijeme zadržavanja → Stanje troske → Stvarni oporavak elementa
Jednom kada ljevaonica sazna svoju stvarnu stopu oporavka, izračuni naboja postaju mnogo pouzdaniji.
Važna točka je da je prekomjerni gubitak izgaranja obično problem kontrole procesa prije nego što je problem prilagodbe kemije.
Smanjite nepotrebno izlaganje visokim temperaturama, poboljšati pripremu punjenja, spriječiti premošćivanje, te održavati kontroliranu zaštitu od troske.
Rezultat nije samo stabilnija kemija, ali i dosljedniju strukturu lijevanja i mehaničku izvedbu.
2. Prekomjerna količina kisika u rastaljenom željezu
Kod indukcijskog taljenja u peći, višak kisika obično nije tako očit kao problem s temperaturom ili kemijsko odstupanje.
Međutim, kada aktivnost kisika postane previsoka, može utjecati na stvaranje troske, rastopiti čistoću, nukleacija grafita, te konzistenciju konačne mikrostrukture.
Sa stajališta ljevaoca, prvo što treba zapamtiti je da indukcijska peć nema istu jako oksidirajuću atmosferu kao neki drugi sustavi taljenja.
Pa kad se pojave problemi s kisikom, Obično prvo pogledam kako se postupalo s talinom, posebno tijekom kasnije faze taljenja.
Zašto kisik postaje prekomjeran?
Jedan čest uzrok je pretjerano elektromagnetsko miješanje ili preagresivna prilagodba frekvencije u kasnoj fazi taljenja.
Snažno kretanje kupke povećava kontakt između rastaljenog metala i atmosfere, dajući kisiku više mogućnosti da uđe u talinu.
Još jedan čest uzrok su mokri ili loše pripremljeni dodaci.
vlaga, hrđa, a površinski oksidi na kasno dodanim materijalima mogu povećati stvaranje oksida i unijeti dodatne probleme povezane s plinom.
Duga razdoblja pregrijavanja ili držanja na visokoj temperaturi također mogu pogoršati situaciju.
Što dulje talina ostane izložena pod ovim uvjetima, veća je mogućnost oksidacije i stvaranja troske.
Važno je da kontrola kisika nije samo stvar mjerenja jednog broja. Temperatura, vrijeme držanja, uznemirenost, stanje punjenja, i šljaka praksa svi međusobno djeluju.
Kako kontrolirati prekomjerni kisik
Tijekom kasnije faze taljenja, izbjegavajte nepotrebno miješanje nakon što se postigne potrebna kemija i temperatura.
Nemojte držati kadu u pokretu samo zato što je peć sposobna to učiniti.
Svi dodaci, alata, a materijali šarže koji dolaze u dodir s talinom trebaju biti čisto i suho.
Ovo je osobito važno za kasne prilagodbe kemije, jer je preostalo malo vremena za ispravljanje eventualnih dodatnih onečišćenja prije izlijevanja.
Držanje na visokim temperaturama također treba svesti na minimum. Otopinu dovedite do željene temperature, dovršiti potrebnu kemijsku prilagodbu i tretman, i prijeđite na izlijevanje umjesto na održavanje nepotrebno vruće kupke.
Za kritičnu proizvodnju, izravna analiza kisika i drugih otopljenih plinova može biti korisnije od oslanjanja samo na vizualno promatranje taline.
Praktični pogled inženjera ljevaonice
Kada se pojave problemi s lijevanjem povezani s kisikom, Ne bih odmah krivio samu peć.
Prvo bih pregledao praksa taljenja u kasnoj fazi:
Miješanje → Materijali za dodavanje → Temperatura → Vrijeme zadržavanja → Stanje troske
U mnogim slučajevima, višak kisika nije uzrokovan principom taljenja indukcijske peći, već onim što se događa nakon što je metal već rastaljen.
3. Sadržaj ugljika niži od očekivanog
Još jedan čest problem kod taljenja u električnim pećima je taj da završni sadržaj ugljika je niži nego što predviđa izračun naboja.
Ovo je posebno problematično kod sivog i nodularnog željeza jer ugljik nije samo broj legure u izvješću analize.
Izravno utječe na ekvivalent ugljika, stvaranje grafita, ponašanje učvršćivanja, karakteristike hranjenja, i konačnu mikrostrukturu.
Uobičajena je pogreška točno izračunati punjenje na papiru i pretpostaviti da će se izračunati sadržaj ugljika automatski pojaviti u konačnoj talini. U stvarnoj proizvodnji, peć uvijek ima vlastito ponašanje pri povratu ugljika.
Zašto ugljik pada ispod cilja?
Jedan od razloga je previsoka temperatura i dugotrajno držanje. Pod određenim uvjetima peći, ugljik se može potrošiti oksidacijom i reakcijama na visokim temperaturama.
Kemija troske i atmosfere peći također je važna. Kada se talina predugo drži prevrućom, efektivno obnavljanje ugljika može se smanjiti.
Drugi praktični razlog je jednostavno korištenje teorijske vrijednosti povrata ugljika koja ne odgovara stvarnoj peći.
Svaka trgovina ima razlike u dizajnu peći, punjenje materijala, operativna praksa, i vrijeme topljenja.
Faktor iskorištenja uzet iz priručnika stoga može biti prilično različit od vrijednosti viđene u radionici.
Kako spriječiti nizak ugljik
Prvi korak je osnivanje ljevaonice stvarna stopa obnavljanja ugljika iz podataka o proizvodnji.
Zabilježite izračunati naboj ugljika, konačni rezultat spektrometra, vrijeme topljenja, povijest temperature, i sastav naboja tijekom niza zagrijavanja.
Nakon što je prikupljeno dovoljno podataka, stvarno ponašanje oporavka postaje mnogo jasnije.
Izračune punjenja tada treba ispraviti pomoću ovog faktora oporavka specifičnog za postrojenje, umjesto da se u potpunosti oslanja na teoretske vrijednosti.
Izbjegavajte nepotrebno pregrijavanje i dugotrajno držanje na visokoj temperaturi.
Cilj je postići potrebno stanje taljenja učinkovito i nastaviti s obradom i izlijevanjem bez trošenja dodatnog vremena na temperaturi.
Za prilagodbe kemije, dodavanje ugljika također treba biti uvedeno korištenjem kontrolirane metode koja promiče pouzdano otapanje i minimizira gubitke oksidacije.
Praktični pogled inženjera ljevaonice
Kada konačni ugljik opetovano izlazi ispod cilja, Obično prvo provjerim četiri stvari:
Izračun punjenja → Stvarni oporavak ugljika → Temperatura taljenja/držanja → Praksa dodavanja ugljika
Nakon što se shvati stvarni oporavak peći, problem postaje puno lakše kontrolirati.
Stabilni ugljik jedan je od temelja stabilne proizvodnje sivog i nodularnog lijeva, a po mom iskustvu, dobri zapisi o peći daleko su pouzdaniji od opetovanog ispravljanja taline nagađanjem.
4. Rupice povezane s dušikom i plinski defekti nalik pukotinama
Defekti povezani s plinom koji postaju vidljivi tek nakon strojne obrade posebno su problematični.
Odljevak izvana može izgledati dobro, ali jednom dosadnjaković, brtvena površina, ili se drugi dio strojno obrađuje, mali rupice ili šupljine nalik pukotinama iznenada se pojaviti.
U ljevaonicama željeza, pretjerano dušik može pridonijeti ovoj vrsti greške pod osjetljivim uvjetima procesa. Međutim, dušik je rijetko jedini faktor.
Otopite čistoću, oksidne inkluzije, punjenje materijala, vodik, uvjeti izlijevanja, i nukleacija grafita utječu na konačni rezultat.
Zašto se to događa?
Problem obično počinje s punjenjem. Neki legirani čelici i određeni otpadni materijali mogu sadržavati relativno visoke razine dušika.
Ako se ti materijali umiješaju u normalno željezno punjenje bez kontrole, sadržaj dušika u talini može postupno rasti.
Karburizatori također zaslužuju pozornost. Dva proizvoda koja oba izgledaju kao "dizači ugljika" na listu za kupnju mogu imati vrlo različite sadržaje dušika.
Ta razlika možda nije bitna na papiru, ali može biti značajno u osjetljivoj vrsti željeza.
Još jedna stvar koju bih naglasio iz iskustva je ta niska razina dušika nije automatski cilj svakog lijevanog željeza.
Dušik može utjecati na nukleaciju grafita i razvoj matrice, tako da točna vrijednost ovisi o stupnju i potrebnoj mikrostrukturi. Cilj je kontrolirana razina dušika, ne samo najmanji mogući broj.
Kako to spriječiti
Počnite s kontrolom punjenja. Izbjegavajte nekontrolirani otpad s visokim sadržajem dušika i provjerite sastav karburizatora kada se proizvode proizvodi osjetljivi na dušik.
Ako odljevak pokazuje neobjašnjive rupice, izravni analiza kisika/dušika je mnogo korisnije nego nastaviti slijepo mijenjati inokulant.
Ljevaonica bi trebala usporediti razinu dušika dobre topline s onom neispravne topline, a zatim pratiti razliku do punjenja i procesa.
Dodaci koji vežu dušik kao što su Ti ili Zr mogu se koristiti u odabranim procesima, ali ih ne treba tretirati kao univerzalni lijek jer također mogu promijeniti inkluzije i mikrostrukturu.
Praktični pogled inženjera ljevaonice
Kada se iznenada pojave plinski defekti nalik pukotinama, Obično provjeravam:
Punjenje → Karburizator → Ukupno N/O → Čistoća taline → Praksa ulijevanja
Pronađite izvor prije nego što pokušate "popraviti" simptom.
5. Slab odgovor na inokulaciju u sivom željezu
Indukcijsko taljenje je učinkovito i čisto, ali jedna nuspojava je da konačno taljenje može imati relativno nizak potencijal sumpora i kisika u usporedbi s nekim tradicionalnim putovima taljenja.
Pod tim uvjetima, sivo željezo može loše reagirati na inokulaciju, čak i kada operater poveća dodatak inokulanta.
Možda ćete vidjeti veće pothlađenje, manje povoljna morfologija ljuspičastog grafita, veća sklonost karbidu u tankim presjecima, ili jednostavno struktura odljevka koja je manje stabilna od očekivanog.
Zašto cijepljenje postaje neučinkovito?
Inokulacija ne radi neovisno o baznom željezu. Njegova učinkovitost ovisi o kemiji i metalurškom stanju taline, kao i tip, iznositi, i vrijeme inokulanta.
Vrlo niska razina sumpora može biti dio problema u nekim procesima sivog željeza.
Različite ljevaonice koriste različite ciljne raspone, ali za mnoge praktične operacije sivog željeza razina sumpora se namjerno kontrolira umjesto da padne na ekstremno nisku vrijednost.
Drugi problem je inokulacija blijeđenje. Inokulant dodan prerano može izgubiti velik dio svog učinka prije nego što metal dospije u kalup.
Kako poboljšati odgovor
Prvo stabilizirajte osnovno željezo. Ne pokušavajte riješiti nestabilnu talinu jednostavnim povećanjem dodavanja inokulanta.
Zatim odaberite inokulant prema stupnju i procesu i dodajte ga što bliže izlijevanju što praktičnije.
Uobičajeni inokulanti na bazi FeSi mogu sadržavati kontrolirane dodatke kao što je Ca, Bajnica, SR, ili rijetke zemlje za promicanje učinkovite nukleacije grafita.
Ako trgovina opetovano ima loš odgovor, usporedi sumpor, aktivnost kisika, pothlađenje, dodatak inokulacije, i vrijeme pada između dobrih i loših zagrijavanja.
To vam obično govori više od pukog pogleda na potrošnju inokulanta.
Praktični pogled inženjera ljevaonice
Kad mi operater kaže, “Dodali smo još inokulanta, ali još uvijek nije uspjelo", moje prvo pitanje je:
Kakvo je bilo stanje baznog željeza prije inokulacije?
Inokulacija je završna operacija. Ne može kompenzirati nestabilnu kvalitetu taline.
6. Nestabilna nodularnost u nodularnom livu
U proizvodnji nodularnog lijeva, fluktuacije nodularnosti su klasičan znak da osnovno željezo i postupak liječenja nisu dovoljno stabilni.
Jedno zagrijavanje može proizvesti čistoću, dobro oblikovane grafitne kvržice, dok sljedeći pokazuje nižu nodularnost, nepravilniji grafit, ili potpuno drugačija populacija grafita iako je operater slijedio isti recept za liječenje.
Zašto se nodularnost mijenja?
Prvo što provjeravam je početni sadržaj sumpora.
Magnezij se troši tijekom sferoidizacije, a potrebna količina jako ovisi o stanju sumpora i kisika u neobrađenom željezu.
Ako razina sumpora varira od topline do topline, stalni dodatak magnezija neće proizvesti fiksnu razinu zaostalog magnezija.
Temperatura tretmana, obnavljanje magnezija, intenzitet reakcije, inokulacija, a vrijeme između tretmana i izlijevanja također utječe na rezultat.
Odvajanje naplata još je jedno praktično pitanje. Povratak sivog željeza, nodularno željezo vraća, čelik, i drugi otpad ne treba miješati bez razmatranja njihovog utjecaja na kemiju.
Kako stabilizirati nodularnost
Ključ je kontrolirati cijeli lanac liječenja:
Kemija baznog željeza → Sumpor → Temperatura obrade → Oporavak magnezija → Inokulacija → Vrijeme izlijevanja
Za mnoge vrste nodularnog željeza, zaostali Mg može pasti široko oko 0.03–0,06 tež.%, ali ovo je samo opća referenca.
Točan cilj mora se postaviti za određeni razred, debljina presjeka, metoda liječenja, i specifikacija kupca.
Metalografska kontrola također bi trebala ići dalje od jednostavnog "postotka nodularnosti".
Broj nodula, raspodjela veličine, grafitna morfologija, matrična struktura, i sadržaj karbida daju puno bolju sliku o tome je li proces zapravo stabilan.
Praktični pogled inženjera ljevaonice
Ako se nodularnost nastavi kretati uokolo, nemojte odmah mijenjati dodatak magnezija.
Prvo stabilizirajte osnovno željezo. Konzistentan tretman primijenjen na nekonzistentan metal i dalje će proizvoditi nekonzistentne odljevke.
7. Nizak broj grafitnih nodula i neujednačena veličina nodula
Odljevak od nodularnog lijeva može imati prihvatljivu grafitnu nodularnost, a još uvijek nezadovoljavajuću broj nodula ili raspodjela veličine.
Ova razlika je važna. Nodularnost nam govori koliko je grafit okrugao i dobro oblikovan; broj nodula nam govori koliko je čestica grafita nastalo tijekom skrućivanja. Oba utječu na ponašanje skrućivanja i konačnu strukturu matrice.
Uobičajeni uzroci
Kada je preostali magnezij dovoljan, ali je broj nodula nizak, Prvo bih posumnjao loša ili blijeda inokulacija.
Inokulacija stvara dodatna mjesta nukleacije grafita. Ako se inokulant doda prerano, je slabo otopljen, ili nije dobro usklađen sa stanjem željeza, učinak može izblijediti prije nego što metal dospije u kalup.
Uvjeti hlađenja također su važni. Debeli dio skrućuje se sporije od tankog dijela, tako da isti tretman može proizvesti različite populacije nodula u različitim dijelovima istog odljevka.
Kako poboljšati broj nodula
Primijenite stabilnu praksu cijepljenja i obratite pozornost na vrijeme.
Za nodularni lijev obrađen žicom, inokulacija se općenito provodi odmah nakon tretmana sferoidizacijom ili uz samo kratku kontroliranu odgodu, ovisno o procesu.
Za neke primjene nodularnog lijeva, broj nodula 100–200 nodula/mm² ili više može se susresti, ali ne postoji univerzalna "ispravna" vrijednost.
Cilj ovisi o sastavu legure, debljina presjeka, brzina hlađenja, i primjenjivu specifikaciju.
Važna stvar je dosljednost, ne jureći za jednim brojem.
Praktični pogled inženjera ljevaonice
Ako je grafit okrugao ali pregrub i prerijedak, prvo pitanje ne bi trebalo biti „Trebamo li više magnezija?”
Obično je korisnije pitati:
Je li željezo bilo pravilno cijepljeno, i je li ta inokulacija još uvijek bila učinkovita kada je metal ušao u kalup?
Dobra proizvodnja nodularnog lijeva ovisi o kontroli obojega sferoidizacija i nukleacija. Jedno bez drugog nije dovoljno.
8. Loša obradivost nakon lijevanja
Kad kupac kaže, “Odljev je težak za obradu,” Ne krivim automatski CNC proces.
U mnogim slučajevima, pravi problem je već nastao u fazama taljenja i skrućivanja.
Lijevano željezo može se obrađivati vrlo različito čak i kada dvije topline imaju slične vrijednosti tvrdoće.
Stvarno ponašanje rezanja uvelike ovisi o strukturi matrice, grafitna morfologija, karbidi, fosfidi, inkluzije, i lokalna hladnoća.
Tipični uzroci uključuju slobodni cementit, tvrde fosfidne ili karbidne faze, prekomjerni perlit u stupnju koji je namijenjen da bude više feritni, abnormalne strukture u toplinskim vrućim točkama, ili neotopljene čestice ferolegura.
Zašto se to događa?
Može se razviti dio koji se brzo hladi ohlađena područja bogata željezom ili karbidom, dok vruća točka može razviti različitu matricu od okolnog metala.
U nodularnom livu, prekomjerna količina perlita ili karbida također može povećati trošenje alata i sile rezanja.
Zbog toga jednostavno provjeravanje tvrdoće po Brinellu nije uvijek dovoljno.
Dva odljevka slične tvrdoće mogu imati primjetno različitu obradivost jer mikrostruktura i distribucija tvrde faze su različiti.
Kako poboljšati obradivost
Rješenje počinje uzvodno:
Kemija naboja → Ekvivalent ugljika → Inokulacija → Brzina skrućivanja → Toplinska obrada → Konačna mikrostruktura
Prvo kontrolirajte kemiju, zatim ispitati strukturu grafita i matrice.
Ako se problem obrade javlja samo u tankim dijelovima ili blizu vrućih točaka, dizajn kalupa i uvjeti hlađenja možda će trebati obratiti pažnju, a ne još jednu promjenu parametara CNC rezanja.
Gdje je potrebno, metalografsko ispitivanje može brzo otkriti je li pravi problem cementit, karbidi, prekomjerni perlit, abnormalnost grafita, ili neki drugi mikrostrukturni problem.
Praktični pogled inženjera ljevaonice
Kada strojna obrada iznenada postane teška, Uvijek pitam:
“Je li se metalna struktura promijenila?”
Ako se trošenje alata povećalo istodobno s promjenom tvrdoće odljevka ili mikrostrukture, radionica za strojnu obradu možda vidi samo posljednji simptom problema u ljevaonici.
9. Preostali magnezij na spektrometru se čini previsok
Ponekad spektrometar javlja relativno visoku vrijednost rezidualnog magnezija vrijednost, ali odljev ne pokazuje očekivanu hladnoću ili abnormalnu mikrostrukturu.
Ovo je situacija u kojoj bih provjerio mjerenje prije promjene postupka liječenja.
Za neke vrste nodularnog željeza, zaostali Mg oko 0.03–0,06 tež.% može biti razumno, ali točan cilj ovisi o ocjeni, razina sumpora, metoda liječenja, Veličina presjeka, i specifikacija.
Zašto rezultat može dovesti u zabludu?
Nekoliko čimbenika može utjecati na očitanja spektrometra:
- Kalibracija instrumenta ili drift
- Netočni referentni standardi
- Loša priprema uzorka
- Nedosljedno brušenje
- Površinska kontaminacija
- Nereprezentativno uzorkovanje
Magnezij je također osjetljiv na analitičku tehniku, stoga su operaterova priprema uzorka i praksa testiranja važniji nego što mnogi ljudi shvaćaju.
Kako provjeriti rezultat
Prvi korak je provjeriti instrument s certificiranim referentnim standardom.
Priprema uzorka treba slijediti kontrolirani postupak, uključujući pravilno mljevenje i čišćenje, reprezentativna površina.
Ako rezultat ostane upitan, usporedite ga s neovisnom analitičkom metodom kao što je mokra kemijska analiza gdje je prikladno.
Praktični pogled inženjera ljevaonice
Kada se čini da se kemijsko izvješće i struktura odljevka ne slažu, nemojte odmah mijenjati recept za peć.
Prvo dokažite da je mjerenje ispravno.
Vidio sam da trgovine jure za magnezijem, ugljik, i prilagodbe silicija za cijelu smjenu kada je pravi problem bio loš uzorak ili neispravno kalibriran spektrometar.
10. Niska udarna žilavost nodularnog lijeva
Odljevak od nodularnog željeza može zadovoljiti zahtjeve za vlačnom čvrstoćom i još uvijek pasti na testu udarca.
Ovo je osobito važno za kvalitete kod kojih su osim čvrstoće specificirani žilavost i rastezljivost.
Na učinak udara utječe kemijski sastav, grafitna morfologija, matrična struktura, sadržaj karbida, inkluzije, i kvalitetu lijevanja.
Zašto opada udarna žilavost?
Visoke razine fosfora i mangana mogu biti štetni za duktilnost i performanse udarca u feritnom nodularnom željezu, dok prekomjerni perlit, karbidi, loša nodularnost, ili nepovoljna morfologija grafita također može smanjiti žilavost.
Za kvalitetu kao što je QT350-22L ili QT400-18L, cilj nije jednostavno maksimizirati snagu.
Kemija i obrada moraju biti uravnoteženi kako bi se dobila potrebna feritna matrica i duktilnost.
Kako to poboljšati
Započnite s čistim i kontroliranim materijalima za punjenje. Izbjegavajte nepotrebno onečišćenje legure i održavajte fosfor i mangan unutar navedenog raspona.
Zatim kontrolirajte cijeli slijed obrade taljenjem:
Osnovno željezo → Sferoidizacija → Inokulacija → Stvrdnjavanje → Kontrola matrice
Za kritične ocjene, metalografsko ispitivanje treba koristiti uz ispitivanje vlačnim i udarnim ispitivanjem.
Ako udarne vrijednosti iznenada padnu, usporedite neuspjela zagrijavanja s prihvaćenim zagrijavanjem umjesto da gledate samo konačni broj udara.
Praktični pogled inženjera ljevaonice
Kada je udarna žilavost niska, nemojte jednostavno dodati leguru da povećate čvrstoću.
Odljevak može postati jači, ali i dalje biti lomljiviji.
Uvijek prvo gledam matricu — ferit, biserni, karbidi, i morfologiju grafita—onda se vratite unatrag na kemiju i proces obrade.
Pravo pitanje nije “Kako da otežamo?” ali “Kakvu smo mikrostrukturu zapravo proizveli?”
11. Neobjašnjivi problemi s kastingom
Svaka ljevaonica se na kraju susreće s najfrustrirajućom rečenicom u pogonu:
“Ništa se nije promijenilo, ali kasting je drugačiji.”
Kada očiti parametri izgledaju nepromijenjeni, ali poroznost, grafitna struktura, tvrdoća, obradivost, ili se mehanička svojstva iznenada pomaknu, nastavak nagađanja obično gubi vrijeme.
Prvi korak je usporediti a dobra vrućina i loša vrućina pomoću stvarnih mjerenja.
Korisne dijagnostičke metode
Ovisno o kvaru, korisni alati uključuju:
- Optička emisijska spektroskopija za glavne elemente i elemente u tragovima
- Analiza kisika/dušika za probleme s otopljenim plinom i čistoćom
- Metalografija za procjenu grafita i matrice
- SEM/EDS za inkluzije i abnormalne faze
- RTG ili CT za unutarnju poroznost i nedostatke
- Termička analiza za ponašanje skrućivanja
- Ultrazvučno testiranje za odgovarajuće unutarnje diskontinuitete
Ključno je odabrati test prema mehanizmu na koji se sumnja. Malo je vrijedno obavljanje svake dostupne analize bez jasnog dijagnostičkog pitanja.
Praktični pogled inženjera ljevaonice
Kada je uzrok nejasan, Ne vjerujem u promjenu tri stvari odjednom.
Promijenite jednu kontroliranu varijablu, usporedite ga s poznatom dobrom toplinom, i voditi evidenciju proizvodnje.
Dobar casting vs. loš casting je često najbrži put do odgovora.
Ako ljevaonica ne može interno izvršiti potrebnu analizu, slanje uzoraka u kvalificirani laboratorij obično je jeftinije od odbacivanja drugog tjedna proizvodnje.
12. Dugo vrijeme topljenja i prekomjerna potrošnja električne energije
Dugi ciklusi taljenja više su od energetskog problema.
Što metal duže stoji u peći, to je veća mogućnost za oksidaciju, gubitak legure, stvaranje troske, vatrostalni napad, i nepotrebnog porasta temperature.
S proizvodnog stajališta, spora peć također smanjuje raspoloživi kapacitet taljenja i povećava cijenu po toni prihvatljivog metala.
Zašto topljenje traje predugo?
Uzroci mogu biti iznenađujuće jednostavni:
- Loše pripremljeno ili preveliko punjenje
- Premošćivanje naboja
- Niska gustoća naboja
- Neučinkovit električni prijenos
- Loše stanje peći
- Nepotrebno držanje na visokim temperaturama
- Problemi sa sustavom hlađenja ili električnim sustavom
- Istrošeni vatrostalni materijal ili neučinkovita radna praksa
Specifična potrošnja energije značajno varira ovisno o dizajnu peći i uvjetima postrojenja, pa s objavljenim vrijednostima treba postupati pažljivo.
Figura kao što je 570 kWh/t odn 800 kWh/t nije univerzalno mjerilo. Korisni broj je stvarni kWh po toni prihvatljivog rastaljenog metala proizvedenog u tom specifičnom postrojenju.
Kako smanjiti potrošnju energije
Započnite skraćivanjem kompletnog ciklusa taljenja umjesto da jednostavno povećavate snagu peći.
Materijal punjenja mora biti suh, čist, odgovarajuće veličine, i učinkovito upakirano. Premošćivanje treba spriječiti, a treba eliminirati nepotrebno držanje na visokoj temperaturi.
Električni sustav također treba provjeriti kao cijeli lanac:
Dolazno napajanje → Pretvarač → Kondenzatori → Kabeli/sabirnice → Indukcijski svitak → Peć → Rastaljeni metal
Energija se može izgubiti na nekoliko točaka.
Stanje peći također je važno. Dotrajala podstava, neučinkovit sustav hlađenja, ili električni kvar može tiho povećati potrošnju energije za svako grijanje.
Praktični pogled inženjera ljevaonice
Kad mi netko kaže, “Peć radi punom snagom, pa mora biti učinkovit,” Nisam uvjeren.
Želim vidjeti tri broja:
Vrijeme topljenja + kWh/t + tona prihvatljivog metala
Peć koja se brzo topi, ali proizvodi nestabilan metal nije učinkovita. Peć koja troši manje električne energije, ali radi predugo, može imati isti problem iz drugog smjera.
Pravi cilj je stabilna kemija, predvidljivo vrijeme topljenja, i najniža praktična potrošnja energije po toni dobrih odljevaka.
13. Česti električni i mehanički kvarovi peći
Električna peć za taljenje središte je proizvodnog procesa ljevaonice, pa čak i naizgled manji električni ili mehanički kvar može brzo zaustaviti cijeli vod.
U praksi, mnogi ponovljeni kvarovi peći nisu uzrokovani samim tijelom peći, već energetskom elektronikom, rashladni sustavi, hidrauličke komponente, senzori, veze, i kontrolne komponente.
Tipična problematična područja uključuju pretvarač i upravljačke ploče, kondenzatori, krugovi vodenog hlađenja, spojevi zavojnica, hidraulički sustavi, praćenje temperature, zaštita od curenja, i izolacija.
Zašto se to događa?
Jedan od uzroka je loša kvaliteta komponenti, ali održavanje je jednako važno.
Labavi električni spojevi, nestabilan protok rashladne vode, previsoka temperatura vode, kondenzacija, ili se kvar senzora može postupno razviti u mnogo veći kvar.
Hlađenje je posebno kritično za indukcijske peći. Zavojnica i povezane električne komponente ovise o stabilnoj cirkulaciji vode.
Mali problem s vodom za hlađenje može postati ozbiljan sigurnosni problem ako se zanemari.
Kako to spriječiti
Prilikom kupnje ili održavanja električne peći, obratite pozornost ne samo na kapacitet taljenja već i na kvaliteta i sljedivost ključnih komponenti.
Program održavanja trebao bi uključivati rutinske provjere:
- Protok i temperatura rashladne vode
- Električni priključci
- Hidraulički tlak
- Stanje svitka
- Zaštita od curenja
- Izolacija
- Alarmni i sigurnosni sustavi
Dobavljač također treba pružiti jasne informacije o kritičnim rezervnim dijelovima i njihovom ciklusu zamjene.
Praktični pogled inženjera ljevaonice
Kad peć počne imati "malih problema" svakih nekoliko dana, Nikad ih ne smatram malima.
Loš priključak vode, slab kondenzator, ili neispravan senzor može na kraju dovesti do prekida proizvodnje—ili sigurnosnog problema.
Dobra peć nije ona koja radi kad je sve novo.
To je onaj koji ostaje stabilan nakon tisuća proizvodnih ciklusa jer njegove komponente, održavanje, alarmi, i sustav rezervnih dijelova bili su ispravno planirani od početka.
14. Kratak vijek trajanja obloge peći
Obloga peći jedna je od najvažnijih komponenti indukcijske peći.
Odvaja rastaljeni metal od strukture peći, tako da kvaliteta obloge izravno utječe na vijek trajanja, rastopiti čistoću, stabilnost proizvodnje, i sigurnost operatera.
Za topljenje željeza, obloge na bazi kiselog silicija naširoko se koriste u odgovarajućim primjenama indukcijskih peći.
Međutim, vijek trajanja obloge ovisi o puno više od nominalnog vatrostalnog materijala.
Zašto se podstava prebrzo troši?
Uobičajeni uzroci uključuju:
- Loša vatrostalna kvaliteta
- Netočna raspodjela veličine čestica
- Nepravilna ugradnja ili zbijanje
- Neadekvatno sinteriranje
- Previsoka radna temperatura
- Agresivna troska
- Mehanički udar tijekom punjenja
- Neispravna praksa prvog zagrijavanja
Čak i dobar vatrostalni materijal može imati kratak vijek trajanja ako su ugradnja i proces sinteriranja loši.
Sirovina treba imati odgovarajući sadržaj silicija i kontrolirane razine nečistoća.
Za silikatne vatrostalne materijale, visok sadržaj SiO₂—često iznad 98% za odgovarajuće sirovine— može biti važno, ali točna specifikacija vatrostalnog materijala mora slijediti dizajn peći i tehničke zahtjeve dobavljača.
Kako poboljšati vijek trajanja obloge
Najvažniji korak je uskladiti vatrostalni sustav s kapacitetom peći, legura, radna temperatura, stanje troske, i ciklus proizvodnje.
Instalacija mora slijediti specificirani postupak dobavljača vatrostalnog materijala, uključujući pravilno nabijanje, sušenje, liječenje, i prvo toplinsko sinteriranje.
Prva vrućina zaslužuje posebnu pozornost. Kontrolirani porast temperature i ispravan proces sinteriranja uspostavljaju radni sloj koji štiti oblogu tijekom daljnje proizvodnje.
Tijekom službe, oblogu treba redovito pregledavati, a ne čekati očiti kvar.
Promjene u kapacitetu peći, dubina kupke, ili profil obloge može pružiti rane naznake lokaliziranog trošenja.
Praktični pogled inženjera ljevaonice
Vidio sam da ljevaonice uštede malo novca na vatrostalnom materijalu, a zatim izgube mnogo više zbog kraćeg vijeka trajanja obloge, izgubljena proizvodnja, i nepotrebne popravke.
Najjeftinija obloga rijetko je najjeftinija za rad.
Odaberite vatrostalni materijal prema stvarnoj peći i metalu koji se topi, ispravno ga instalirajte, i prvu vrućinu tretirati ozbiljno.
Dobra obloga štiti ne samo peć, ali i taljenje i ljudi koji njime upravljaju.
15. Vatrostalna erozija "slonovskog stopala".
tzv.“slonova noga” je karakterističan oblik lokalizirane vatrostalne erozije u blizini donjeg dijela obloge indukcijske peći.
Unutarnji profil postaje lokalno udubljen ili povećan, dajući istrošenom području prepoznatljiv oblik.
To je više od vizualne mane. Jaka lokalizirana erozija može smanjiti efektivni volumen peći, utjecati na čistoću taline, ubrzati vatrostalna oštećenja, i na kraju stvoriti ozbiljan sigurnosni rizik.
Zašto se razvija?
Jedan čest uzrok je nestabilno punjenje i premošćivanje.
Ako preveliki komadi šarže tvore most iznad rastaljene kupke, donji dio peći može postati jako izložen toplinskom i mehaničkom naprezanju.
Kad se most na kraju sruši, teški materijal može utjecati na donju podstavu.
Pretjerana lokalna temperatura i kemijski napad mogu ubrzati eroziju.
Obstava koja je već oslabljena lošim sinteriranjem ili neprikladnim odabirom vatrostalnog materijala još je ranjivija.
Kako to spriječiti
Materijal punjenja treba biti odgovarajuće veličine i utovaren na način kojim se izbjegava nestabilno premošćivanje. Velik, teški komadi ne smiju padati izravno na dno peći.
Operater također treba izbjegavati nepotrebno pregrijavanje i treba pratiti profil obloge tijekom rutinskih pregleda.
Nakon što se primijeti lokalizirana erozija, popravak treba razmotriti prije nego što se oštećeno područje razvije u veliki sigurnosni problem.
Praktični pogled inženjera ljevaonice
Kad vidim profil slonovskog stopala, Ja jednostavno ne pitam, “Koliko je obloge izgubljeno?”
Želim znati zašto se to tamo dogodilo.
Je li premošćivanje naboja? Je li peć bila pregrijana? Je li obloga bila nepropisno sinterirana? Je li vatrostalni materijal bio neprikladan za postupak?
Ako popravite samo istrošeno područje bez uklanjanja uzroka, isti problem će se vratiti.
U radu ljevaonice, istrošenost obloge često je zapis o tome kako je peć radila.
Pažljivo pročitajte taj zapis, i često možete spriječiti sljedeći neuspjeh prije nego što se dogodi.
16. Zaključak
Problemi lijevanja u električnim pećima rijetko se rješavaju promjenom jednog parametra zasebno.
Stabilan proces lijevanja zahtijeva kontrolu cijelog lanca:
Materijali punjenja → Rad peći → Kemija taljenja → Temperatura → Kontrola troske i plina → Obrada/cijepljenje → Lijevanje → Stvrdnjavanje → Inspekcija
Najvažnija praktična lekcija je ta prije izlijevanja stvara se kvaliteta taline.
Iz tog razloga, moderna ljevaonica ne bi se trebala oslanjati samo na iskustvo operatera.
Spektrometrijska analiza, mjerenje kisika/dušika, metalografija, toplinska analiza, NDT, praćenje energije, i inspekcija vatrostalnih materijala pretvara kontrolu peći iz rješavanja problema temeljenog na iskustvu u mjerljivo inženjerstvo procesa.
Cilj nije samo proizvesti rastaljeno željezo.
Cilj je proizvoditi čisto, kemijski stabilan, toplinski kontrolirani metal koji se skrućuje u specificiranu mikrostrukturu i dosljedno proizvodi odljevke koji zadovoljavaju dimenzionalne, mehanički, obrada, i servisne zahtjeve.