

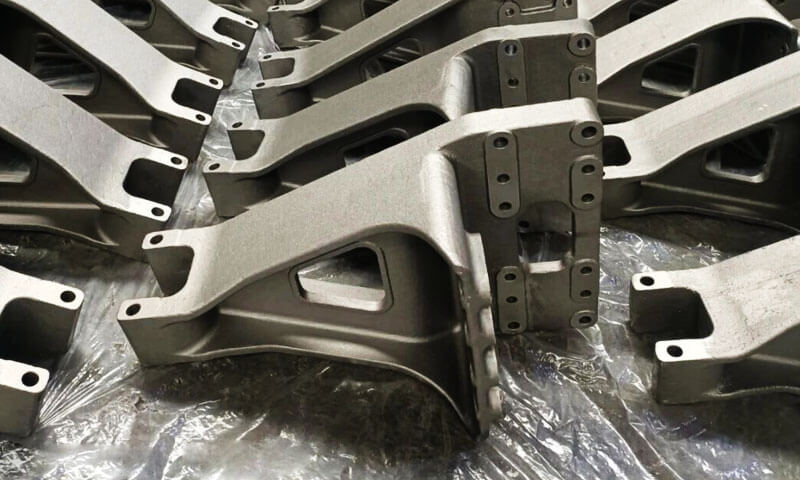
U industrijama gdje radne temperature rutinski prelaze 500°C—proizvodnja električne energije, petrokemijska obrada, zrakoplovstvo, i rad industrijskih peći—standardni materijali brzo kvare.
Obični ugljični čelici oksidiraju i stvaraju kamenac. Čak i mnogi konvencionalni nehrđajući čelici gube svoju čvrstoću i otpornost na koroziju kada su izloženi duljem izlaganju toplini. Ovdje je nehrđajući čelik otporan na toplinu postaje neizostavan.
Nehrđajući čelici otporni na toplinu su specijalizirana obitelj legura dizajniranih da zadrže svoj mehanički integritet, otpor korozije, i dimenzionalna stabilnost na povišenim temperaturama.
Za razliku od standardnih nehrđajućih čelika, koji su prvenstveno dizajnirani za otpornost na koroziju u uvjetima okoline, Vrste otporne na toplinu formulirane su za otpornost na oksidaciju, puzati, toplinski umor, i mikrostrukturna degradacija na temperaturama koje bi uništile manje materijale.
1. Što je nehrđajući čelik otporan na toplinu?
Otporan na toplinu nehrđajući čelik je skupina vrsta nehrđajućeg čelika posebno odabranih ili razvijenih za rad na povišenim temperaturama.
Njihovi glavni zahtjevi uključuju otpornost na oksidaciju pri visokim temperaturama, zadržavanje korisne mehaničke čvrstoće, i stabilnost pri produljenom izlaganju toplini.
Konvencionalni nehrđajući čelici često se primarno biraju zbog otpornosti na koroziju u vodenim sredinama. Vrste otporne na toplinu stavljaju veći naglasak na performanse u vrućim plinovima, atmosfere peći, produkti izgaranja, i drugim okruženjima s povišenom temperaturom.
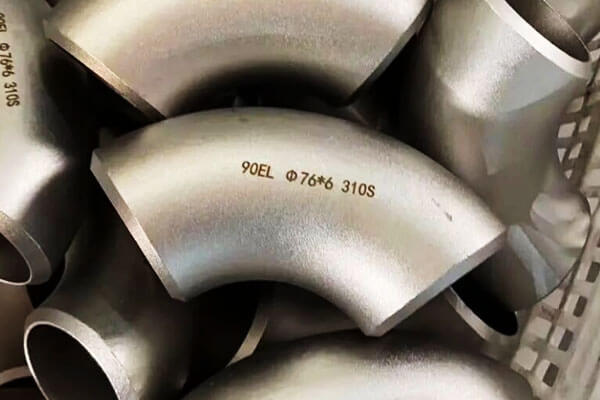
Uloga kroma
Krom je bitan za rad većine nehrđajućih čelika otpornih na toplinu.
Na povišenim temperaturama u oksidirajućim sredinama, podržava stvaranje kromom bogatog oksidnog kamenca koji može ograničiti daljnju difuziju kisika u metal.
Kada ljestvica ostane kontinuirana i prianjajuća, djeluje kao zaštitna barijera.
Ako pukne, spalls, ili postaje kemijski nestabilan, oksidacija se može ubrzati i dovesti do progresivnog gubitka materijala.
Učinkovitost ovog zaštitnog sloja ovisi o sadržaju kroma, temperatura, sastav plina, trajanje izlaganja, i sposobnost legure da održi adheziju kamenca tijekom toplinskog ciklusa.
Uloga nikla
Nikal je posebno važan u austenitnim nehrđajućim čelicima otpornim na toplinu. Stabilizira austenitnu mikrostrukturu i pridonosi mehaničkim svojstvima na povišenoj temperaturi, uključujući otpornost na puzanje.
Nikal također utječe na ponašanje legure tijekom toplinskog ciklusa i u određenim korozivnim atmosferama visoke temperature.
Njegov doprinos posebno je vrijedan u komponentama koje rade pod stalnim opterećenjima, gdje su važni i otpornost na oksidaciju i dugoročna dimenzionalna stabilnost.
Doprinos drugih legirajućih elemenata
Ostali elementi pomažu u prilagođavanju nehrđajućeg čelika otpornog na toplinu za specifične uvjete rada.
| Legirajući element | Glavni doprinos | Inženjersko razmatranje |
| Krom (CR) | Podržava otpornost na oksidaciju kroz zaštitno stvaranje oksida | Dovoljna količina kroma mora ostati dostupna za održavanje zaštitne ljestvice |
| Nikla (U) | Stabilizira austenit i pridonosi čvrstoći na visokim temperaturama | Povećava troškove materijala i može utjecati na performanse u određenim okruženjima bogatim sumporom |
| Silicij (I) | Može poboljšati stvaranje zaštitnog kamenca i otpornost na oksidaciju | Njegova korist ovisi o sastavu legure i radnoj atmosferi |
| Ugljik (C) | Može pridonijeti visokotemperaturnoj čvrstoći stvaranjem karbida | Pretjerano ili nekontrolirano taloženje karbida može smanjiti duktilnost i lokalnu otpornost na koroziju |
| Titanij (Od) | Stabilizira odabrane stupnjeve protiv određenih oblika senzibilizacije | Stabilizacija ne eliminira svaki mehanizam razgradnje pri visokim temperaturama |
| Niobijum (NB) | Podržava stabilizaciju i otpornost na visoke temperature u odabranim klasama | Sastav i toplinska obrada su važni za određeni stupanj |
Konačni sastav legure mora uravnotežiti ove karakteristike.
Povećanje jednog elementa ne poboljšava automatski svako svojstvo, jer otpornost na oksidaciju, Snaga puzanja, toplinska stabilnost, i ponašanje pri izradi može različito reagirati na promjene sastava.
2. Mehanizmi razgradnje na visokim temperaturama
Razumijevanje toga kako se metali kvare pod povišenim temperaturama ključno je za odabir odgovarajućih legura otpornih na toplinu.
U industrijskim pećima, petrokemijska oprema, sustavi toplinske obrade, i visokotemperaturni procesni strojevi, komponente mogu doživjeti oksidaciju, puzati, Karburizacija karburizacije, i sulfidacije istovremeno.
Ozbiljnost svakog mehanizma ovisi o temperaturi, stres, trajanje izlaganja, sastav legura, i okolnu atmosferu.
Oksidacija i pucanje kamenca
Pri povišenim temperaturama, metali reagiraju s kisikom u okolnoj atmosferi stvarajući oksidne ljuske.
Mnogi nehrđajući čelici otporni na toplinu oslanjaju se na oksidni sloj bogat kromom koji usporava daljnju oksidaciju.
Kada ovaj sloj ostane kontinuiran i prianja, može pružiti učinkovitu zaštitu ispod metala.
Pod jakim toplinskim ciklusima, međutim, razlike u toplinskom širenju između kamenca oksida i metalne podloge mogu generirati znatna naprezanja.
Stresovi rasta oksida, temperaturni gradijenti, a neodgovarajuće prianjanje kamenca može dodatno pridonijeti pucanju i pucanju.
Nakon što se zaštitna ljuska odvoji, svježi metal postaje izložen atmosferi, dopuštajući nastavak oksidacije i potencijalno ubrzavajući gubitak materijala.
Otpornost legure otporne na toplinu na oksidaciju stoga ne ovisi samo o sadržaju kroma, ali i na njegovu sposobnost formiranja i održavanja stabilnog zaštitnog kamenca u stvarnim radnim uvjetima.
Deformacija puzanja
Puzanje ovisi o vremenu, trajna deformacija materijala izloženog trajnom naprezanju, posebno na povišenim temperaturama.
Postaje sve važnije kada je radna temperatura dovoljno visoka u odnosu na apsolutnu temperaturu taljenja materijala.
Homologna temperatura od približno (0.4T_m), s (T_m) izraženo u kelvinima, često se koristi kao opća referenca, iako praktični prag varira ovisno o leguri, primijenjeni stres, i trajanje usluge.
Ovisno o materijalu i uvjetima rada, puzanje može uključivati dislokacijsko gibanje, procesi povezani s difuzijom, i deformacije granica zrna.
Preko produženog servisa, nastalo naprezanje može uzrokovati ugib cijevi, furnace fixtures iskriviti, ili nosive komponente da izgube dimenzijsku stabilnost.
U teškim slučajevima, progresivno oštećenje puzanjem može dovesti do stvaranja pukotina i eventualnog pucanja.
Za komponente koje rade pod trajnim opterećenjima na visokim temperaturama, odabir legure stoga mora uzeti u obzir otpornost na puzanje i dugoročnu dimenzijsku stabilnost, a ne oslanjanje isključivo na vlačna svojstva pri sobnoj temperaturi.
Karburizacija i otprašivanje metala
U industrijskim atmosferama bogatim ugljikom, ugljik može difundirati u metal i reagirati s legirajućim elementima stvarajući karbide.
Ovaj postupak, poznat kao karburizacija, može promijeniti mikrostrukturu materijala, smanjiti duktilnost, i promiču lokalno osiromašenje kroma kada se formiraju kromovi karbidi. Takvo osiromašenje kroma može oslabiti sposobnost legure da održi zaštitni kamenac oksida bogatog kromom.
Metalno zaprašivanje je poseban, ali povezan oblik razgradnje povezan s određenim sadržajima bogatim ugljikom, okruženja s niskim potencijalom kisika.
Pod osjetljivim uvjetima, metal se može raspasti na fine čestice popraćene taloženjem ugljika, što je rezultiralo velikim lokaliziranim gubitkom materijala.
Ovi mehanizmi su posebno relevantni za odabranu petrokemijsku i kemijsku opremu za obradu koja je izložena procesnim plinovima koji sadrže ugljik.
Odabir odgovarajuće legure zahtijeva razmatranje aktivnosti ugljika, radna temperatura, sastav atmosfere, i sposobnost legure da zadrži zaštitne površinske filmove.
Sulfidacija
Sulfidacija se događa kada metali reagiraju s vrstama koje sadrže sumpor u okruženjima visoke temperature, proizvodeći metalne sulfide na ili ispod površine.
Ovisno o leguri i atmosferi, ti sulfidni slojevi mogu pružiti manje učinkovitu zaštitu od stabilnih oksidnih naslaga, omogućujući brže napredovanje korozije.
Sulfidacija može biti osobito važna u petrokemijskoj preradi, Sustavi izgaranja, i industrijska oprema izložena plinovima ili naslagama koji sadrže sumpor.
Brzina napada ovisi o temperaturi, potencijal sumpora, sastav plina, i kemija legura.
Odabir odgovarajuće legure otporne na toplinu stoga zahtijeva procjenu stvarne procesne atmosfere, a ne razmatranje samo radne temperature.
Gdje oksidacija, Karburizacija karburizacije, i rizici sulfidacije se preklapaju, moraju se uzeti u obzir i sastav legure i stabilnost njezinih zaštitnih površinskih slojeva.
Toplinski zamor i toplinski šok
Toplinski zamor rezultat je opetovanih promjena temperature koje stvaraju ciklička naprezanja unutar komponente.
Toplinski šok uključuje nagle promjene temperature koje stvaraju strme toplinske gradijente i potencijalno velika lokalizirana naprezanja.
Ovi učinci su posebno relevantni za učvršćenje peći, radijacijske cijevi, košare za toplinsku obradu, i oprema koja se opetovano zagrijava i hladi.
Oštri uglovi, nagle promjene debljine stijenke, zavareni spojevi, a ograničene sekcije mogu povećati lokalne koncentracije naprezanja.
Prikladna geometrija, kontrolirane brzine grijanja i hlađenja, i odgovarajući odabir legure pomažu smanjiti rizik od pucanja.
3. Metalurške klasifikacije & Klase legura jezgre
Nehrđajući čelici otporni na toplinu obično se klasificiraju prema svojoj mikrostrukturi u austenitne i feritne razrede, svaki nudi različite kombinacije otpornosti na oksidaciju, Snaga visoke temperature, i otpornost na specifične atmosfere u peći.
Odgovarajući stupanj ovisi o radnoj temperaturi, toplinski biciklizam, mehaničko opterećenje, i izlaganje oksidirajućim plinovima ili plinovima koji sadrže sumpor.
Usporedba glavnih vrsta nehrđajućeg čelika otpornog na toplinu
| Razred | Oznaka SAD -a | Mikrostruktura | Približna referenca usluge oksidacije | Ključne karakteristike i primjene |
| 309 / 309S | S30900 / S30908 | Austenitski | Oko 1000°C u odgovarajućim oksidacijskim uvjetima | Veći sadržaj kroma i nikla od 304 pružaju poboljšanu otpornost na kamenac. Koristi se za opremu peći, kutije za žarenje, odbojne ploče, i uređaji za toplinsku obradu. |
| 310 / 310S | S31000 / S31008 | Austenitski | Oko 1050°C pod odgovarajućim uvjetima | Visok sadržaj kroma i nikla podržava otpornost na oksidaciju i otpornost na visoke temperature. Koristi se za komponente peći, košare za toplinsku obradu, i odabranu industrijsku opremu izloženu toplini. |
| 314 | S31400 | Austenitski | Do približno 1150°C u odgovarajućim uvjetima | Visok sadržaj kroma i nikla, u kombinaciji s povišenim silicijem, podržava otpornost na oksidaciju. Koristi se za opremu peći, rešetke, i uređaji za toplinsku obradu. |
253 Masa |
S30815 | Austenitski | Otprilike 1100–1150°C, ovisno o uvjetima | Dizajniran za otpornost na oksidaciju i puzanje, uključujući cikličku uslugu. Koristi se za radijacijske cijevi, oprema za peći, rotacijske peći, i komponente za proizvodnju električne energije. |
| 409 | S40900 | Feritski | Prvenstveno ispušni rad na nižim temperaturama, a ne najteža okruženja peći | Vrsta stabilizirana titanom s ekonomičnom otpornošću na oksidaciju. Obično se koristi za automobilske ispušne cijevi, prigušnice, i povezane komponente. |
| 446 | S44600 | Feritski | Do približno 1090°C u odgovarajućim uvjetima oksidacije | Visok sadržaj kroma osigurava jaku oksidaciju i otpornost na određena okruženja koja sadrže sumpor, ali mehanička čvrstoća na povišenoj temperaturi je relativno ograničena. Koristi se za dijelove peći, amortizeri, rekuperatorima, i oprema za izgaranje. |
Ove temperature su približne reference otpornosti na oksidaciju, ne univerzalne maksimalne radne granice.
Stvarna sposobnost usluge ovisi o sastavu atmosfere, kontinuirano ili cikličko izlaganje, mehaničko opterećenje, geometrija komponenti, i specifično stanje proizvoda.
4. Ključna svojstva nehrđajućeg čelika otpornog na toplinu
Učinak nehrđajućeg čelika otpornog na toplinu ovisi o kombinaciji kemijskog sastava, mikrostruktura, mehaničko ponašanje pri visokim temperaturama, i stabilnost zaštitnih površinskih ljuskica.
Otpornost na oksidaciju visoke temperature
Otpornost na oksidaciju jedna je od značajki koje definiraju nehrđajući čelik otporan na toplinu.
Krom pomaže u stvaranju zaštitnog kamenca od oksida, dok silicij i drugi legirajući elementi mogu utjecati na strukturu kamenca i stabilnost.
Učinkovitost ove ljestvice ovisi o njenom kontinuitetu, prianjanje, i sposobnost da ostane zaštitna pod promjenjivom temperaturom i atmosferskim uvjetima.
Pri ocjenjivanju ocjene, inženjeri bi trebali razlikovati trajnu otpornost na oksidaciju i performanse pod toplinskim ciklusima.
Komponenta izložena relativno stabilnoj temperaturi peći može doživjeti drugačije ponašanje kamenca od one koja se više puta zagrijava i hladi.
Snaga puzanja i dugoročna stabilnost
Pri povišenim temperaturama, materijal se može postupno deformirati pod opterećenjem koje bi mogao izdržati kratko vrijeme bez kvara.
Svojstva puzanja su stoga kritična za nosače peći, radijacijske cijevi, viseće svjetiljke, i druge komponente izložene trajnom mehaničkom naprezanju.
Odabir materijala treba koristiti relevantne podatke o puzanju pri očekivanoj temperaturi i razini naprezanja.
U primjenama gdje je dimenzionalna stabilnost kritična, projekt mora uzeti u obzir kumulativnu deformaciju tijekom cijelog radnog vijeka, ne samo kratkoročna snaga.
Otpornost na toplinski zamor
Otpornost na toplinski zamor važna je za komponente koje su izložene opetovanim temperaturnim fluktuacijama.
Austenitni i feritni stupnjevi imaju različito ponašanje pri toplinskom širenju, što utječe na naprezanja koja nastaju tijekom zagrijavanja i hlađenja.
Austenitni nehrđajući čelici obično pokazuju veće toplinsko širenje i nižu toplinsku vodljivost od ugljičnih čelika, čineći kontrolu izobličenja posebno važnom tijekom izrade i zavarivanja.
Praktične mjere uključuju izbjegavanje nepotrebnih koncentracija naprezanja, kontroliranje prijelaza sekcija, odabir odgovarajuće sekvence zavarivanja, i upravljanje stopama grijanja i hlađenja.
Otpornost na agresivne atmosfere
Visokotemperaturna korozija uvelike ovisi o kemiji okolnog plina.
| Okoliš | Glavni rizik | Prioritet odabira materijala |
| Oksidirajuća atmosfera | Rast kamenca i pucanje | Stabilan zaštitni oksidni kamenac |
| Atmosfera bogata ugljikom | Karburizacija i moguće metalno zaprašivanje | Otpornost na upijanje ugljika i specifičnu procesnu atmosferu |
| Atmosfera koja sadrži sumpor | Sulfidacija i vruća korozija | Kompatibilnost s potencijalom sumpora i potencijalom kisika |
| Ponovljeni toplinski ciklusi | Oštećenje od oksidnog kamenca i toplinski zamor | Prianjanje kamenca i učinak toplinskog ciklusa |
| Visoka temperatura pod stalnim opterećenjem | Puzanje i puknuće | Dugotrajna mehanička čvrstoća |
Niti jedna ocjena nije optimalna za sve te uvjete. Kada se nekoliko mehanizama razgradnje dogodi istovremeno, odabir bi se trebao temeljiti na kombiniranom okruženju, a ne na jednom svojstvu kao što je sadržaj kroma.
Izrada i obradivost
Mogu se oblikovati nehrđajući čelici otporni na toplinu, obrađen, i zavaren, ali njihovo ponašanje pri izradi razlikuje se ovisno o stupnju.
Austenitne vrste imaju tendenciju otvrdnjavanja i mogu se izobličiti tijekom zavarivanja zbog svoje toplinske ekspanzije i karakteristika vodljivosti.
Feritni stupnjevi mogu predstavljati različita ograničenja oblikovanja i mogu postati krti pod neprikladnom toplinskom izloženošću.
Za precizne dijelove, planiranje izrade treba uključiti materijalno stanje, slijed formiranja, postupak zavarivanja, dodatak za obradu, i pregled dimenzija.
U mnogim primjenama, kontrola zaostalih naprezanja i izobličenja jednako je važna kao i ispunjavanje specifikacije nominalnog materijala.
5. Proizvodnja i izrada komponenti od nehrđajućeg čelika otpornih na toplinu
Proces proizvodnje ima izravan utjecaj na točnost dimenzija, mikrostruktura, i performanse na visokim temperaturama komponenti od nehrđajućeg čelika otpornih na toplinu.
Lijevanje, formiranje, obrada, zavarivanje, a toplinska obrada mora se odabrati prema stupnju legure, geometrija komponenti, i predviđene uvjete rada.
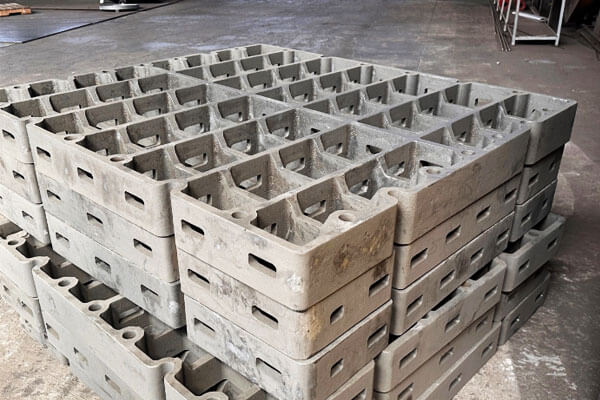
Precizno lijevanje
Precizno lijevanje prikladno je za proizvodnju komponenti od nehrđajućeg čelika otpornih na toplinu sa složenom geometrijom, Unutarnji odlomci, ili velikih presjeka.
| Postupak lijevanja | Opis | Tipične primjene |
| Pijesak Lijevanje | Fleksibilan proces prikladan za velike i složene komponente, uz relativno niske troškove alata | Komponente peći, tijela ventila, kućišta otporna na toplinu |
| Ulaganje Lijevanje | Koristi voštane uzorke i keramičke ljuske za proizvodnju zamršenih oblika s dobrom točnošću dimenzija | Složena oprema za peći, precizne komponente otporne na toplinu |
| Centrifugalan Lijevanje | Koristi rotaciju kalupa za distribuciju rastaljenog metala, što ga čini pogodnim za cjevaste i cilindrične komponente | Zračenja cijevi, cijevi reformatora, pećni valjci |
| Ljuska Kalup | Koristi pješčane školjke vezane smolom za postizanje dobre površinske obrade i konzistencije dimenzija | Komponente peći male i srednje veličine i precizni odljevci |
Kvaliteta lijevanja ovisi o kontroliranom taljenju, ulijevanje, dizajn kalupa, očvršćivanje, i sprječavanje kvarova.
Postupak treba odabrati prema veličini komponente, geometrija, karakteristike legure, i zahtijevanu razinu inspekcije.
Formiranje
Nehrđajući čelici otporni na toplinu mogu biti toplo oblikovani ili hladno oblikovani, Ovisno o ocjeni, potrebna geometrija, i materijalno stanje.
| Proces oblikovanja | Opis | Ključna razmatranja |
| vruće Formiranje | Oblikuje materijal na povišenim temperaturama kako bi se smanjila otpornost na deformacije | Uobičajene radne temperature razlikuju se ovisno o stupnju; kontrolirati grijanje, temperatura formiranja, i naknadno hlađenje kako bi se spriječio prekomjerni rast zrna ili nepoželjno stvaranje faza |
| Hladnoća Formiranje | Oblikuje materijal na ili blizu sobne temperature | Austenitni stupnjevi mogu brzo otvrdnuti, povećanje opterećenja oblikovanja i opasnosti od pucanja |
| Duboko Izvlačenje | Proizvodi šalaste ili šuplje dijelove od lima | Duktilni austenitni stupnjevi često su prikladni, ovisno o debljini materijala, alati, i omjer izvlačenja |
| Savijanje | Formira kutove, krivulje, i drugi profili | Račun za oprugu, rad na stvrdnjavanju, minimalni radijus savijanja, i oštećenje površine |
Za vruće oblikovanje, širok temperaturni raspon od približno 900–1200°C može biti relevantan za određene stupnjeve i operacije, ali ne treba ga primjenjivati univerzalno.
Odobreni radni raspon mora slijediti preporuke za obradu specifične legure.
Obrada
Nehrđajuće čelike otporne na toplinu može biti teško obraditi jer mnoge vrste kombiniraju relativno visoku čvrstoću, žilavost, rad na stvrdnjavanju, i niska toplinska vodljivost.
Toplina koja se stvara tijekom rezanja može se koncentrirati u blizini oštrice, trošenje alata za ubrzanje.
| Parametar obrade | Opća preporuka | Ključna razmatranja |
| Alat Materijal | Obložen karbid; kermeti mogu biti prikladni za odabrane završne postupke | Odaberite kvalitet alata i premaz prema leguri i radu |
| Rezanje Ubrzati | Približno 60–120 m/min kao početna referenca za određene radnje karbidom | Neki razredi otporni na toplinu zahtijevaju manje brzine; slijedite preporuke alata i potvrdite uvjete |
| Hraniti Stopa | Otprilike 0,1–0,3 mm/okretaj kao početna referenca za odgovarajuće operacije tokarenja | Prilagodite geometriju umetka, krutost obratka, površinski završetak, i rezanje dubine |
Dubina rezanja |
Gruba obrada: otprilike 1-3 mm; završnica: otprilike 0,2–0,5 mm | Ovisi o geometriji komponente, krutost stroja, postavljanje alata, i dodatak za zalihe |
| Rashladno sredstvo | Prelijte rashladnu tekućinu gdje je to prikladno | Podržava uklanjanje topline, podmazivanje, i odvod strugotine |
| Raditi Stvrdnjavanje Kontrolirati | Koristite oštre alate i održavajte dosljedan dovod | Izbjegavajte dugotrajno trljanje, boraviti, i opetovano rezanje preko stvrdnutih površina |
Ove vrijednosti obrade su indikativne početne točke, a ne univerzalni parametri.
Stvarni uvjeti rezanja trebaju se utvrditi prema stupnju, sposobnost stroja, preporuke proizvođača alata, i zahtijevanu kvalitetu površine.
Zavarivanje
Zavarivanje može biti potrebno kada komponente od nehrđajućeg čelika otporne na toplinu uključuju izrađene sklopove ili zavarene spojeve.
Postupak zavarivanja mora uzeti u obzir sastav legure, zajednički dizajn, servisna temperatura, te potencijalni učinci zone utjecaja topline.
| Aspekt zavarivanja | Opća preporuka | Ključna razmatranja |
| Zavarivanje Obrada | GTAW (TIG), Odgajan (MI), ili SMAW, prema potrebi | Odaberite postupak prema debljini komponente, geometrija spoja, i proizvodnim zahtjevima |
| Štap Metal | Kompatibilno punilo odabrano za osnovni stupanj i uvjete rada | Na primjer, ER310 može biti prikladan za određene spojeve stupnja 310; potvrditi kvalificiranim postupkom zavarivanja |
| Predgrijavanje | Općenito nije potrebno za mnoge austenitne stupnjeve | Zahtjevi ovise o leguri, debljina presjeka, sputavanje zglobova, i odobreni postupak |
Temperatura interpana |
Granica od približno 150°C može se koristiti tamo gdje je navedeno | Maksimum treba odrediti postupkom zavarivanja i zahtjevima za materijal |
| Naknadno zavarivanje Grijati Liječenje | Nije rutinski potrebno za mnoge austenične stupnjeve | Nanesite samo tamo gdje je ocjena, uvjeti usluge, kodirati, ili to zahtijeva kvalificirani postupak |
| Nazad Čišćenje | Argon ili neki drugi specificirani inertni plin za zaštitu korijena ako je potrebno | Pomaže u sprječavanju prekomjerne oksidacije na korijenskoj strani zavara od nehrđajućeg čelika |
Pravilno čišćenje, kontrola unosa topline, izbor metala za punjenje, i inspekcija su bitni.
Za komponente izložene teškim radnim uvjetima na visokim temperaturama, postupak zavarivanja treba biti kvalificiran za stvarnu leguru i radne uvjete.
Toplotna obrada
Toplinska obrada može se koristiti za uspostavljanje traženog stanja materijala, vratiti otpornost na koroziju gdje je primjenjivo, stabiliziraju mikrostrukturu, ili rješavanje zaostalih naprezanja.
Pravilan tretman ovisi o stupnju legure i povijesti proizvodnje.
| Proces toplinske obrade | Tipična temperatura ili stanje | Svrha i razmatranja |
| Otopina Žalost | Otprilike 1040–1150°C za mnoge austenitne stupnjeve | Otapa karbide i obnavlja željenu mikrostrukturu. Brzo hlađenje je potrebno tamo gdje je to određeno razredom i postupkom |
| Stres Reljef | Razred- i specifični za postupak | Namijenjen za rješavanje zaostalih naprezanja gdje je to prikladno. Temperatura od 300-400°C ne bi se trebala smatrati univerzalnim ciklusom za ublažavanje stresa |
Stabilizacijski tretman |
Otprilike 850–900°C za određene stabilizirane stupnjeve, predmet specifikacije | Koristi se za ocjene kao što su 321 ili 347 za promicanje stabilizacije kroz titan- ili karbidi koji sadrže niobij |
| Homogenizacija | Može uključivati približno 1100–1200°C za odabrane lijevane legure | Koristi se samo tamo gdje je to prikladno za leguru i kvalificirani postupak; vrijeme i temperatura ovise o sastavu odljevka i debljini presjeka |
Toplinska obrada mora biti pažljivo odabrana zbog prekomjerne temperature, neprikladno vrijeme držanja, ili nepravilno hlađenje može izazvati rast zrna, izobličenje, ili nepoželjno stvaranje faza.
Za komponente od nehrđajućeg čelika otporne na toplinu, postupci specifični za stupanj i kontrolirano hlađenje ključni su za postizanje dosljednih svojstava i pouzdanih performansi pri visokim temperaturama.
6. Uobičajene primjene nehrđajućeg čelika otpornog na toplinu
Nehrđajući čelik otporan na toplinu koristi se gdje god komponente moraju zadržati korisna svojstva tijekom dugotrajnog izlaganja povišenim temperaturama.
Odgovarajući stupanj ovisi o radnom okruženju i dominantnom mehanizmu razgradnje.
| Industrija | Tipične komponente | Glavni zahtjevi | Ocjene za procjenu |
| Industrijski peći | Ladice, košare, nosači, zaprepasti | Otpornost na oksidaciju i toplinska stabilnost | 309S, 310S, 314, 253 Masa |
| Grijati liječenje | Učvršćenja, kutije za žarenje, uzvraća | Otpornost na toplinske cikluse, oksidacija, and distortion | 309S, 310S, 314 |
| Petrokemijski obrada | Unutrašnji dijelovi peći, radijacijske cijevi, odabrane komponente procesa | Otpornost na visoke temperature i kompatibilnost s atmosferom | 310S, 314, 253 Masa; specijalizirane legure gdje je to potrebno |
| Vlast generacija | Nosači izloženi toplini, cijevi, odabrane komponente peći | Otpornost na puzanje i otpornost na oksidaciju | 310S, 253 Masa, druge ocjene specifične za primjenu |
Automobilizam |
Ispušne cijevi, prigušnice, toplinske komponente | Otpornost na oksidaciju i kontrola troškova | 409 i odabranih stupnjeva viših temperatura |
| Cement i mineral obrada | Komponente povezane s peći, toploplinska oprema | Otpornost na oksidaciju i toplinski ciklus | 309S, 310S, 253 Masa, odabrani feritni stupnjevi |
| Metal obrada | Oprema za peći, uzvraća, oprema za izgaranje | Otpornost na vruće plinove i stabilnost dimenzija | 310S, 314, 446, ovisno o atmosferi |
Ove preporuke za ocjenu polazište su za evaluaciju, ne automatska odobrenja.
Na primjer, 253 MA se koristi u aplikacijama uključujući radijacijske cijevi, rotacijske peći, posude za toplinsku obradu, i oprema za proizvodnju električne energije, dok 409 prvenstveno se povezuje s automobilskim ispušnim sustavima.
7. Zaključak
Nehrđajući čelik otporan na toplinu neophodan je za industrijske komponente koje moraju pouzdano raditi na povišenim temperaturama.
Njegova izvedba ovisi o više od nazivne temperature. Kemija legura, mikrostruktura, otpornost na oksidaciju, Snaga puzanja, toplinski umor, kompatibilnost procesnog plina, i kvaliteta proizvodnje utječu na vijek trajanja.
Ocjene kao što je 309S, 310S, 314, 253 Masa, 409, i 446 nude različite omjere svojstava.
Ispravan izbor ovisi o tome je li dominantan zahtjev otpornost na oksidaciju, otpornost na trajno opterećenje, stabilnost toplinskog ciklusa, ili otpornost na određenu atmosferu visoke temperature.
Za inženjere i timove za nabavu, najpouzdaniji proces odabira započinje stvarnim uvjetima rada i ocjenjuje materijal u odnosu na očekivane mehanizme kvara.
Kontrole proizvodnje—uključujući oblikovanje, zavarivanje, toplotna obrada, obrada, i pregled—mora tada sačuvati svojstva potrebna u službi.
Najbolji nehrđajući čelik otporan na toplinu nije nužno onaj s najvišom temperaturnom ocjenom.
To je vrsta koja održava zahtijevana svojstva u stvarnom radnom okruženju tijekom predviđenog vijeka trajanja.
Česta pitanja
Koja je maksimalna radna temperatura za nehrđajući čelik otporan na toplinu?
Maksimalna radna temperatura razlikuje se ovisno o stupnju. Austenitne ocjene poput 310 a 253MA se može koristiti do 1100–1150°C.
Feritni stupnjevi poput 446 može se koristiti do 1.100°C. Vrste lijevanog materijala poput HW mogu se koristiti do 1150°C.
Koja je razlika između nehrđajućeg čelika otpornog na toplinu i standardnog nehrđajućeg čelika?
Vrste otporne na toplinu formulirane su s višim udjelom kroma, nikla, i sadržaj silicija za otpornost na oksidaciju, puzati, i mikrostrukturne degradacije na povišenim temperaturama. Standardne kvalitete optimizirane su za otpornost na koroziju na sobnoj temperaturi.
Koji nehrđajući čelik otporan na toplinu ima najbolju otpornost na oksidaciju?
Vrste s visokim sadržajem kroma i silicija, takav 314, 253Masa, i 353MA, nude najbolju otpornost na oksidaciju. Ovi stupnjevi tvore zaštitni Cr₂O3 + SiO₂ kamenac otporan na pucanje.
Koji nehrđajući čelik otporan na toplinu ima najbolju otpornost na puzanje?
Austenitni stupnjevi s visokim sadržajem nikla, takav 310, 330, 253Masa, i Incoloy 800H, nude najbolju čvrstoću puzanja. Ove vrste zadržavaju svoju čvrstoću na temperaturama do 1100°C.
Može li se zavarivati nehrđajući čelik otporan na toplinu?
Da. Austenitne vrste lako se mogu zavarivati korištenjem GTAW, Odgajan, ili SMAW.
Niskougljične i stabilizirane vrste (Npr., 310S, 321, 347) poželjni su za zavarene primjene kako bi se spriječila osjetljivost.
Koja je razlika između 309 i 310 nehrđajući čelik?
309 ima 22–24% Cr i 12–15% Ni, s maksimalnom radnom temperaturom od 1000°C.
310 ima 24–26% Cr i 19–22% Ni, s maksimalnom radnom temperaturom od 1.100°C. 310 nudi bolju otpornost na oksidaciju i otpornost na puzanje.
Što je 253MA, i zašto se koristi?
253MA je austenitni nehrđajući čelik otporan na toplinu s 20–22% Cr, 10–12% In, 1.4-1,6% Da, i dodaci rijetkih zemalja.
Nudi izvrsnu otpornost na oksidaciju, Snaga puzanja, i otpornost na toplinski zamor do 1150°C.

