

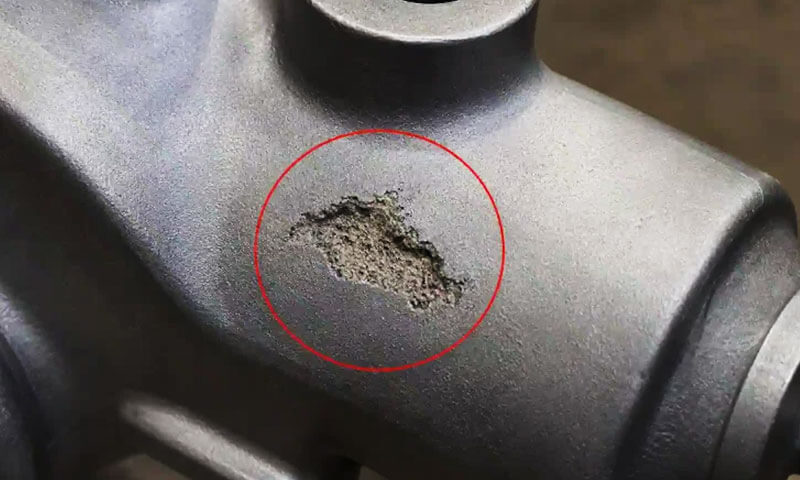
Vady vměstků strusky v lití ztracené pěny patří mezi nejtrvalejší problémy s kvalitou, se kterými se setkáváme při odlévání modelu odpařováním, zejména při výrobě odlitků s rozsáhlými obrobenými plochami nebo náročnými požadavky na vnitřní čistotu.
Vada je často popisována v produkčním prostředí jako Začlenění písku, pronikání písku, zahrnutí povlaku, nebo „vstup do písku“, protože viditelná vada může obsahovat suchý písek, žáruvzdorný povlak, zbytky rozkladu pěny, nebo konvenční metalurgická struska.
Na rozdíl od mnoha ojedinělých vad odlitku, Začlenění strusky do lití ztracené pěny je zřídka způsobeno jedinou proměnnou procesu.
Přesněji se chápe jako výsledek interakce mezi integritou vzoru a povlaku, konstrukce vtokového systému, chování suchého písku, vakuový tlak, podmínky nalévání, manipulace se vzorem, a čistota roztaveného kovu.
Robustní přístup proto považuje prevenci inkluze strusky za a problém řízení procesů na úrovni systému, spíše než jednoduše zvyšovat tloušťku povlaku nebo snižovat teplotu lití.
1. Jaké jsou vady vměstků strusky při lití ztracené pěny?
Vady vměstků strusky v lití ztracené pěny jsou nekovové vady vzniklé při zachycení cizích materiálů uvnitř odlitku během plnění formy a tuhnutí.
Podle jejich původu, tyto vady mohou obsahovat suchý formovací písek, částice žáruvzdorného povlaku, hutní struska, oxidy, zbytky rozkladu pěny, nebo kombinace těchto materiálů.
V Ztracená pěna, vada se ve výrobě často označuje jako Začlenění písku, pískový vstup, zahrnutí povlaku, nebo pronikání písku.
I když se tyto pojmy někdy používají zaměnitelně, ne vždy popisují přesně stejný mechanismus.
Začlenění písku obecně označuje začlenění formovacího písku do kovu, zatímco struska nebo žáruvzdorné vměstky mohou pocházet z roztaveného kovu, povlak, nebo jejich reakce při plnění.
Základním problémem je, že roztavený kov by měl postupovat stájí, dutina vyložená žáruvzdorným materiálem, zatímco se vzor polymerní pěny rozkládá a její plynné a kapalné produkty unikají přes povlak a suchý písek.
Pokud povlak ztratí svou celistvost, sypký písek se strhává do kovu. Rovněž, pokud jsou v roztaveném kovu již přítomny částice strusky nebo oxidu, mohou být transportovány do odlitku a zachyceny během tuhnutí.
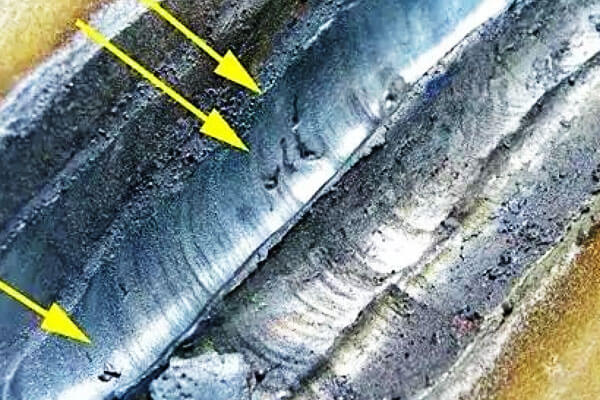
Typický vzhled a identifikace
Vady vměstků strusky nejsou vždy viditelné ihned po vytřepání.
Odlitek se může navenek jevit jako přijatelný, ale odhalit významné inkluze až poté CNC obrábění, vrtání, broušení, nebo dělení odhaluje postiženou oblast.
Obrobené povrchy mohou vykazovat izolovaná místa, nepravidelné náplasti, pruhy, nebo shluky cizího materiálu. Jejich vzhled se liší podle zdroje inkluze.
Bílé nebo světle zbarvené zrnité částice jsou často spojovány s křemičitým pískem nebo žáruvzdorným materiálem, zatímco šedá, tmavě šedá, nebo černé oblasti může indikovat strusku, oxidy, zbytky nátěrů, nebo uhlíkaté produkty z rozkladu pěny.
Však, samotný vizuální vzhled nemůže spolehlivě určit původ inkluze.
Pro odstraňování problémů ve výrobě, metalografické vyšetření a, když je to nutné, Analýza SEM/EDS dokáže rozlišit částice písku bohaté na oxid křemičitý od metalurgických inkluzí bohatých na oxidy nebo fragmentů žárovzdorného povlaku.
| Pozorovaný vzhled vady | Možný původ | Typické umístění |
| Bílé zrnité skvrny | Křemičitý písek nebo žáruvzdorné částice | Obrobené povrchy, poblíž bran |
| Šedé nebo černé nepravidelné skvrny | Struska, oxidy, zbytky nátěrů | Oblasti vnitřního odlévání |
| Lineární nebo trhlinám podobné inkluze | Praskání povlaku s následným vstupem písku | Vzorové spoje, hradlové křižovatky |
| Klastry inkluze | Lokalizované selhání povlaku nebo turbulentní proudění kovu | Sprue, běžec, vstupní oblasti |
| Velké vnitřní nekovové oblasti | Silný průnik písku nebo odlupování povlaku | Blízký vtokový systém nebo odlévací přechody |
Kde se vyskytují struskové inkluze?
Defekt se může potenciálně vyskytnout v celé cestě toku kovu, včetně nalévací pohár, Sprue, běžec, Kolik, přechody hradlového systému, a odlévací dutina.
Nicméně, nejrizikovějšími oblastmi jsou obvykle místa, kde se vtokový systém napojuje na odlitek nebo kde geometrie způsobuje prudké změny směru nebo rychlosti proudění.
The sprue-to-runner, běžec-k-ingate, a spojení mezi vstupem a vzorem zaslouží zvláštní pozornost.
Tyto oblasti jsou během lití vystaveny značnému tepelnému a mechanickému namáhání.
Pokud je povlak na jednom z těchto míst prasklý, špatně spojený, nadměrně tenký, nebo místně poškozené během montáže modelu nebo plnění pískem, roztavený kov může přímo kontaktovat okolní písek.
Jakmile dojde k porušení povlakové bariéry, kombinace tlak kovu, vakuové odsávání, a síly toku kovu může vtáhnout volný písek a žáruvzdorné částice do tekutého kovu.
Unášený materiál je pak transportován do odlitku a může se zachytit, jak kov tuhne.
2. Proč je zahrnutí strusky při lití ztracené pěny obzvláště obtížné
Lití ztracené pěny se zásadně liší od konvenčního lití do písku, protože pěnový vzor zůstává uvnitř formy až do lití.
Vzor jednoduše nezmizí dříve, než kov vstoupí do dutiny; místo toho, podléhá tepelný rozklad a vypařování, když je roztavený kov postupně nahrazuje.
To vytváří několik současných transportních jevů:
- Roztavený kov postupuje dutinou.
- Polymerní vzor se rozkládá.
- Plynné a kapalné produkty rozkladu migrují skrz žáruvzdorný povlak.
- Podtlak ovlivňuje plnění formy a odvod plynů.
- Žáruvzdorný povlak je vystaven intenzivnímu tepelnému a mechanickému zatížení.
- Suchý písek obklopující vzor musí zachovat dostatečnou strukturální integritu.
Pokud povlak praskne nebo ztratí přilnavost, postupující kov se může přímo dotýkat sypkého písku.
Pokud není vtokový systém dostatečně chráněn, písek a žáruvzdorné úlomky se mohou dostat do proudu kovu.
To je důvod, proč pouhé zvýšení žáruvzdornosti povlaku nemusí nutně vyřešit problém.
Pevnost povlaku, propustnost, přilnavost, chování při sušení, tloušťka povlaku, Gating Design, a ovládání vakua je třeba posuzovat společně.
3. Hlavní příčiny defektů vměstků strusky při lití ztracené pěny
Struska a pískové inkluze v lití ztracené pěny jsou multifaktoriální vady spíše než výsledek jediného procesního parametru.
Celá dráha toku kovu – od nalévacího kelímku a vtokového kanálu až po žlab, Kolik, a konečná dutina – je potenciálně schopná zavádět do odlitku nekovový materiál.
V praxi, však, přechody hradlového systému, vady povlaku, a oblasti vystavené vysoké rychlosti toku kovu představují nejkritičtější rizikové zóny.
Porucha žáruvzdorného povlaku
Žáruvzdorný povlak tvoří primární bariéru mezi roztaveným kovem a suchým pískem.
Pokud tato bariéra praskne, slupky, nebo eroduje, písek a žáruvzdorné částice se mohou zanést do kovu a zachytit se v odlitku.
Mezi běžné příčiny související s povlakem patří nedostatečná pevnost při pokojové teplotě, nedostatečná pevnost za tepla, nerovnoměrná tloušťka povlaku, špatná adheze, a nesprávné sušení.
Zvláštní pozornost by měla být věnována spoje sprue-runner, spojení runner-ingate, ostré rohy, a přechody vzorů, kde je obtížnější udržet rovnoměrné pokrytí nátěrem.
Vhodný povlak ze ztracené pěny by měl poskytnout dostatečné množství žáruvzdornost, Mechanická síla, propustnost, přilnavost, a odolnost proti tepelným šokům po celou dobu lití.
Problémy vtokového systému a těsnění
Vtokový systém je kritickým zdrojem inkluze písku, protože poskytuje počáteční cestu pro roztavený kov do formy.
Špatně připojené nebo nedostatečně utěsněné vtoky, Běžci, a vložky mohou vytvářet otvory, kterými se suchý písek dostává do proudu kovu.
Praskliny povlaku na vtokových spojích jsou zvláště nebezpečné, protože tyto oblasti jsou vystaveny koncentrovanému toku kovu a tepelnému zatížení.
Vtokový systém by proto měl mít odpovídající tuhost, bezpečná spojení, a nepřetržitou žáruvzdornou ochranu.
Před naléváním, měla by se také zkontrolovat nalévací nádoba a nechráněné oblasti vtoků sypký písek, prach, poškozený povlak, a cizí částice.
Nesprávné parametry nalévání a vakua
Procesní parametry přímo ovlivňují mechanické a tepelné namáhání povlaku.
An nadměrná licí hlava nebo rychlost proudění kovu může zvýšit erozi povlaku, zatímco příliš vysoká teplota lití může urychlit tepelnou degradaci a reakce žáruvzdorných kovů.
Naopak, příliš nízké teploty mohou způsobit chybný chod a neúplné plnění.
Vakuum musí být také pečlivě kontrolováno. Ačkoli je vakuum nezbytné pro zhutňování písku a odvod plynů, příliš vysoká úroveň vakua může protáhnout uvolněný písek nebo úlomky povlaku stávajícími trhlinami.
Dalším aspektem jsou vlastnosti písku. Nevhodné rozložení zrnitosti může zvýšit pronikání písku, eroze, nebo špatný odvod plynu.
Optimální kombinace úroveň vakua, Teplota nalévání, rychlost plnění, a specifikace písku proto by měla být stanovena pro každou slitinu a geometrii odlitku spíše než aplikována jako univerzální nastavení.
Manipulace se vzorem a poškození formováním
Vady vměstků mohou vzniknout před litím, pokud se potažený pěnový vzor poškodí během přepravy, shromáždění, písková náplň, nebo vibrační lisování.
Agresivní zatížení pískem nebo nadměrné vibrace mohou ve vysušeném nátěru způsobit praskliny a třísky, zejména kolem tenkých profilů a vtokových spojů.
Tyto defekty mohou zůstat skryté poté, co je vzor pohřben v písku, a projeví se pouze tehdy, když jsou vměstky odhaleny během obrábění.
Proto je nezbytný řízený postup tvarování: vzor by měl být před působením silnějších vibrací dostatečně podepřen, a vtokový systém by se neměl během hutnění ohýbat nebo mechanicky narušovat.
Čistota roztaveného kovu
Ne všechny inkluze pocházejí z formy. Oxidy, struska, žáruvzdorné částice, a další nekovové vměstky již přítomné v roztaveném kovu může také uvíznout během plnění.
Efektivní kontrola proto vyžaduje pozornost celého řetězce zpracování kovů, včetně tání, odstraňování strusky, Kontrola teploty, očkování nebo ošetření tam, kde je to vhodné, převod, a nalévání.
Sběr strusky, filtrace, a vhodně navržené vtokové nebo zachycovací prvky mohou dále snížit množství nekovového materiálu vstupujícího do dutiny.
4. Případové studie: Poruchy zahrnování strusky a nápravná opatření ve slévárně LangHe
Na Langhe Foundry, Kontrola vměstků strusky a písku je považována spíše za problém procesního inženýrství než jako problém konečné kontroly.
V lití ztracené pěny, defekty vměstků mohou pocházet ze žáruvzdorného povlaku, montáž vzoru, lisovací operace, vakuový systém, Gating Design, nebo čistota roztaveného kovu.
V důsledku toho, účinné nápravné opatření vyžaduje korelaci morfologie defektu s umístěním defektu a skutečnými podmínkami procesu.
Následující tři případy představují typické Langhe Scénáře slévárenské výroby zahrnující šedou litinu, tažné železo, a odlitky ze ztracené pěny z uhlíkové oceli.
Případy demonstrují, jak systematická analýza kořenových příčin může přeměnit opakující se problémy s inkluzí na měřitelná zlepšení procesu.
Věc 1: Tělo hydraulického ventilu z šedé litiny
Pozadí
Langhe Slévárna vyráběla tělesa hydraulických ventilů ze šedé litiny procesem lití do ztracené pěny.
Komponenty obsahovaly několik přesně opracovaných těsnicích ploch a byly podrobeny 100% tlaková zkouška při 1.6 MPA.
Protože těsnící plochy byly následně opracovány, relativně malé vnitřní vměstky by se mohly obnažit a způsobit únik.
Příznaky defektu
Počáteční výtěžek prvního průchodu byl přibližně 68%. Většina selhání tlakových zkoušek byla sledována u podpovrchových vměstků vystavených na obrobených površích sedla ventilu.
Inspekce vtokového systému poskytla důležité vodítko. Po otřesu, v okolí byla opakovaně pozorována lokalizovaná delaminace povlaku křižovatka ingate-to-casting.
Když byly části běžce rozbité kvůli kontrole, na povrchu lomu byly viditelné bílé zrnité částice, indikující přítomnost unášeného žáruvzdorného nebo pískového materiálu.
Analýza kořenových příčin
Šetření identifikovalo dva hlavní přispívající faktory.
První, žáruvzdorný povlak kolem spoje ingate byl výrazně tenčí než na plochých částech vzoru.
Geometrie spoje způsobila nerovnoměrné stékání povlaku během máčení, výsledkem je lokálně slabá bariéra.
Druhý, forma byla provozována za relativně vysoké konstantní úrovně vakua přibližně 0.045 MPA.
Jakmile povlak na křižovatce zeslábl, tlakový rozdíl podporoval pohyb sypkého písku skrz vadnou oblast během plnění.
Vada tedy nebyla přičítána pouze vakuu. Spíše, skutečný mechanismus selhání byl:
nerovnoměrná tloušťka povlaku → místní slabost povlaku → vniknutí písku pomocí vakua → zachycení vměstků → vystavení obrábění → netěsnost při tlakové zkoušce.
Nápravná opatření
Langhe Slévárna implementovala dvě hlavní modifikace procesu. Druhá vyztužená povlaková vrstva byla aplikována specificky na vtokové spoje a další vysoce rizikové přechodové oblasti, zvýšení místní tloušťky povlaku přibližně o 60%.
Podtlakový systém byl také změněn z provozu s konstantním tlakem na řízený dvoustupňový profil.
Vakuum bylo zpočátku udržováno na přibližně 0.025 MPA během rané fáze plnění a postupně se zvyšoval na přibližně 0.038 MPA během poslední části plnění.
Účelem bylo vyhnout se použití nadměrného tlakového rozdílu, když kov nejprve vstupoval do zranitelné vtokové oblasti, a přitom stále poskytuje dostatečné vakuum později v procesu plnění pro stabilitu formy a odvod plynů.
Výsledek
Rychlost průchodu tlakovou zkouškou se zvýšila z 68% na 92%, zatímco struska- a šrot související s inkluzí písku byl snížen přibližně o 71%.
Případ ukázal, že místní nátěrové inženýrství a dynamické řízení vakua by mohly být efektivnější než pouhé zvýšení celkové tloušťky nátěru nebo udržování rovnoměrně vysoké úrovně vakua během lití..
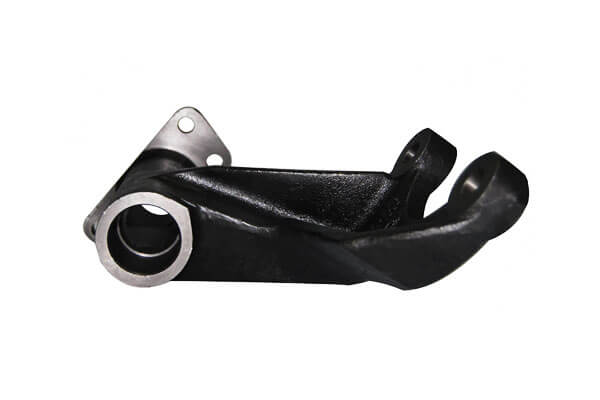
Věc 2: Držák automobilového podvozku z tvárné litiny
Pozadí
Langhe Slévárna vyráběla držáky automobilového podvozku z tvárné litiny pomocí lití ze ztracené pěny.
Komponenty zahrnovaly exponované vnější povrchy, které byly následně přijaty Elektroforetický povlak (E-Coating).
Protože finální lakovaný povrch měl přísné požadavky na vzhled, relativně malé podpovrchové defekty by mohly být viditelné po potažení.
Příznaky defektu
Po elektroforetickém lakování byl zpočátku pozorován občasný problém s povrchovými defekty. Drobné struskovité puchýřky se objevovaly převážně na horní ploše skob, s četností výskytu přibližně 22%.
Zajímavě, vady nebyly distribuovány náhodně.
Byli soustředěni v oblasti nacházející se naproti primárnímu vchodu, naznačující, že vada byla spojena spíše s chováním při plnění nebo pohybem nekovového materiálu než s jednotně distribuovanou metalurgickou inkluzí.
Analýza kořenových příčin
Průzkum sestavy vzoru odhalil, že spojení vtokového kanálu s vtokem používalo volný lisovaný spoj. Při vibračním lisování, kloub by se mohl mírně pohybovat, vytvoření lokalizované mezery.
Ve stejnou dobu, počáteční amplituda vibrací použitá při plnění pískem byla příliš agresivní.
Protože svislé plochy pěnové sestavy byly v této fázi nedostatečně podepřeny, ve vysušeném povlaku vznikly mikrotrhliny.
Kombinace těchto dvou podmínek vytvořila cestu pro vstup písku:
uvolněný vtokový spoj + agresivní rané vibrace → poškození a otevření povlaku → strhávání písku během plnění → vnitřní inkluze → povrchové puchýře po E-povlaku.
Toto zjištění také vysvětlilo, proč konvenční vizuální kontrola po otřesu trvale neodhalila problém: velká část poškození byla lokalizována pod pískem před litím a po odlití nebyla snadno viditelná.
Nápravná opatření
Langhe Foundry zavedla integrální výztužný límec u spoje vtokového kanálu a žlabu a nanesla další žáruvzdorný povlak kolem spoje, aby se zlepšila jak mechanická stabilita, tak kontinuita povlaku.
Vibrační program byl následně rozdělen do dvou etap. Po počátečním pokrytí pískem, vzor byl podroben přibližně 5 sekund vibrací s nízkou amplitudou.
Zhutňování s vyšší amplitudou bylo zavedeno až poté, co byla sestava pěny dostatečně obklopena a podepřena pískem.
Před konečným uzavřením formy byl také zaveden speciální postup těsnění vtoku, aby se zabránilo pronikání uvolněného písku přes horní vtokový systém..
Výsledek
Míra povrchových defektů po E-potahování se snížila z přibližně 22% na 4%. Dávky odmítnutí zákazníka spojené s vadou byly eliminovány.
Případ ilustruje důležitý princip při lití ztracené pěny: vibrace lisování nejsou pouze parametrem zhutňování; může přímo ovlivnit celistvost povlaku a tím i čistotu odlitku.
Optimální vibrační profil musí zajistit dostatečné zhutnění písku bez mechanického poškození potaženého vzoru.
Věc 3: Pouzdro čerpadla z uhlíkové oceli
Pozadí
Langhe Foundry zkoumala aplikaci lití ze ztracené pěny na tělesa čerpadel z uhlíkové oceli jako alternativu ke konvenčnímu lití do písku.
Cílem bylo snížit přídavek na obrábění a zlepšit rozměrovou konzistenci velkých vnitřních průtokových kanálů.
Komponenty měly rozsáhlé obrobené vnitřní povrchy, vnitřní kontrola začlenění je zvláště důležitá.
Příznaky defektu
Počáteční výrobní zkoušky ukázaly rozšířené rozptýlené inkluze na obrobených vnitřních plochách toku. Výsledná zmetkovitost dosáhla přibližně 35%.
Kontrola vtokového systému odhalila výraznou žáruvzdornou erozi a povrchové žilkování podél žlabu.
Distribuce defektů naznačovala, že problém byl spojen především s degradace povlaku při plnění oceli, spíše než jednoduše struskou roztaveného kovu.
Analýza kořenových příčin
Prvním velkým problémem bylo použití nátěrového systému původně vyvinutého pro lití ztracené pěny ze šedé litiny.
Jeho žáruvzdornost a pevnost za tepla byly nedostatečné pro výrazně vyšší tepelné zatížení spojené s uhlíkovou ocelí.
Během nalévání, povlak částečně degradoval a erodoval kombinovanými účinky vysoké teploty, tepelný šok, a síly toku kovu.
Druhým problémem byla příliš účinná nalévací hlava. A 1-tunová naběračka generoval relativně vysokou rychlost toku kovu při plnění vtokového kanálu, zvyšující se mechanická eroze již tak zranitelného povlaku.
Kombinovaný mechanismus byl tedy:
nevyhovující žáruvzdorný systém → degradace povlaku při vysokých teplotách → nadměrná eroze tečením kovu → žáruvzdorné částice pronikající do oceli → vnitřní vměstky.
Nápravná opatření
Langhe Slévárna nahradila konvenční železitý povlak za a žáruvzdorný povlak s vysokým obsahem oxidu hlinitého speciálně navržený pro lití ocelové ztracené pěny.
Nový povlak poskytl podstatně vyšší žáruvzdornost a pevnost za tepla pro prostředí lití oceli.
Snížila se také efektivní výška nalévání. Bylo zavedeno uspořádání pánve se spodním litím, s tryskou umístěnou co nejblíže odlévací nádobě, aby se snížilo zbytečné zrychlování a turbulence kovu.
Konečně, teplota lití byla snížena z přibližně 1560°C až 1510 °C, při zachování stanoveného procesního okna pro jakost uhlíkové oceli a geometrii odlitku.
Tyto změny byly provedeny jako koordinovaný balíček, nikoli jako izolované úpravy.
Výsledek
Míra šrotu vnitřních struskových inkluzí se snížila z přibližně 35% na 8%, čímž je proces ztráty pěny komerčně životaschopný pro použití ve skříni čerpadla.
Případ také ukazuje proč výběr povlaku musí být specifický pro slitinu.
Žáruvzdorný povlak, který má adekvátní vlastnosti pro šedou litinu, nelze automaticky předpokládat, že poskytuje oceli dostatečnou tepelnou a chemickou stabilitu.
Jak se teplota lití slitiny zvyšuje, žáruvzdornost povlaku, horká pevnost, odolnost proti tepelným šokům, a kompatibilita s kovem a povlakem je stále důležitější.
Klíčové lekce od tří Langhe Slévárenské pouzdra
Tyto tři případy se týkaly různých slitin a různých geometrií odlitků, ale odhalují společný vzorec: Začlenění strusky je obvykle důsledkem interakce mezi několika proměnnými procesu.
| Věc | Primární mechanismus defektu | Kritická procesní proměnná | Korekční strategie | Výsledek |
| Tělo hydraulického ventilu ze šedé litiny | Vnikání písku přes slabý nátěr | Tloušťka povlaku + vakuum | Zesílený povlak a stupňovité vakuum | První průchod: 68% → 92% |
| Držák podvozku z tvárné litiny | Poškození povlaku během lisování | Pevnost vtokového spoje + vibrace | Zesílený spoj a stupňovité vibrace | Povrchové vady: 22% → 4% |
| Těleso čerpadla z uhlíkové oceli | Vysokoteplotní eroze povlaku | Žáruvzdornost povlaku + vylévací hlavu | Povlak s vysokým obsahem oxidu hlinitého a snížená výška nalévání | Inkluzní šrot: 35% → 8% |
Nejdůležitější závěr je ten neexistuje žádné univerzální „nastavení proti inkluzi“ pro lití ztracené pěny.
Vhodný nátěrový systém, vakuový profil, vibrační program, Teplota nalévání, Gating Design, a specifikace písku musí odpovídat slitině a geometrii odlitku.
Z tohoto důvodu, Langhe Foundryův přístup se zaměřuje na identifikace kořenové příčiny, optimalizace procesního okna, a analýza lokalizace defektů spíše než spoléhat pouze na závěrečnou vizuální kontrolu.
Tato metoda je zvláště cenná pro hydraulické komponenty, automobilové odlitky, Čerpadlo, tělesa ventilu, a další díly, ve kterých se vnitřní vměstky mohou projevit až po obrobení nebo funkčním testování.
5. Strategie systematické prevence a zmírňování
Vyžaduje kontrolu vměstků strusky v lití ztracené pěny koordinované řízení procesu spíše než jediné nápravné opatření.
Nejúčinnějším přístupem je zachování integrity povlaku, chránit vzor během formování, ovládání toku kovu a vakua, a zlepšit čistotu roztaveného kovu během výrobního cyklu.
Optimalizujte žáruvzdorný povlak
Žáruvzdorný povlak je primární bariéra oddělující roztavený kov od suchého písku.
Měl by mít adekvátní žáruvzdornost, propustnost, přilnavost, pevnost při pokojové teplotě, a pevnost za tepla.
Nátěr nanášejte rovnoměrně ve více vrstvách, s dostatečným vyschnutím mezi nátěry. Křižovatky a další oblasti s vysokou erozí by měly být dodatečně zesíleny.
Každý potažený vzor by měl být před formováním zkontrolován, a vzory s viditelným praskáním, peeling, nebo delaminace by měla být opravena nebo zamítnuta.
Sestavení a lisování řídicího vzoru
Pěnový vzor a vtokový systém musí zůstat mechanicky stabilní během plnění pískem a vibrací.
V případě potřeby mohou být vtokové spoje zesíleny vhodnými podpěrami nebo objímkami. Písek by měl být zpočátku aplikován jemně, a vibrace by měly začínat při nízké amplitudě.
Vyšší intenzita vibrací by měla být aplikována až poté, co je vzorek dostatečně obklopen pískem.
Zvláštní pozornost je třeba věnovat okolí Sprue, běžecké křižovatky, a ingates, kde mechanický pohyb může popraskat žáruvzdornou vrstvu.
Vtok by měl být také bezpečně utěsněn a vylévací nádoba by měla být vyčištěna bezprostředně před naléváním.
Řízení teploty lití a toku kovu
Podmínky lití by měly minimalizovat erozi povlaku při zachování dostatečné tekutosti a úplného vyplnění formy.
Nadměrná výška nalévání, turbulence, a teplota může zvýšit degradaci žáruvzdorného materiálu a strhávání vměstků.
| Typ slitiny | Typická teplota lití | Typická doba lití* |
| Šedá litina | 1380–1420 °C | 10-20 s |
| Tažné železo | 1420–1450 °C | 12-25 s |
| Uhlík / nízkolegovaná litá ocel | 1480–1560 °C | 15–30 s |
*Typické referenční hodnoty pro 300–500 kg litou dávku; skutečné parametry by měly být stanoveny podle třídy slitiny, licí hmota, Tloušťka stěny, Gating Design, a vybavení.
Kapacita pánve by měla být přiměřeně přizpůsobena odlitku. Udržování vylévacího hrdla v blízkosti vtokového hrdla snižuje výšku volného pádu a rychlost nárazu.
Nalévání by také mělo zůstat plynulé a souvislé, aby se zabránilo zbytečným přerušením nebo náhlým rázům toku.
Optimalizujte kontrolu vakua
Vakuum je nezbytné při lití ztracené pěny, protože zlepšuje zhutňování suchého písku, usnadňuje odvod plynu, a podporuje plnění forem.
Však, nadměrný podtlak může protáhnout písek nebo úlomky povlaku stávajícími trhlinami.
Pro mnoho železných odlitků, provozní rozsah přibližně 0.025–0,040 MPa se běžně používá jako výchozí bod. Optimální hodnota silně závisí na geometrii odlitku a podmínkách procesu.
Výhodný může být stupňovitý vakuový profil: relativně mírné vakuum během počátečního plnění snižuje erozi povlaku, následuje zvýšené vakuum, jak plnění postupuje.
S vakuem by se proto mělo zacházet jako s a procesní proměnná, která má být optimalizována, nejen maximalizované.
Zlepšete vtokové potrubí a zadržování strusky
Konstrukce vtoku by měla podporovat stabilní plnění a zároveň zabránit tomu, aby se nekovové materiály dostaly do kritických oblastí odlévání.
V závislosti na slitině a geometrii odlitku, systém může začlenit lapače strusky, skim sekce, sídelní oblasti, filtry, nebo vyhrazené sběrné zóny.
Keramické pěnové filtry mohou poskytnout dodatečnou kontrolu nekovových vměstků, i když jejich použití je nutné hodnotit vzhledem k požadovanému průtoku a teplotě lití.
Správná konstrukce vtoku je zvláště důležitá pro tlakově náročné a vysoce opracované součásti, kde i malé vměstky mohou způsobit funkční selhání.
Udržujte vhodnou kvalitu písku
Suchý písek musí zajistit rovnováhu mezi propustnost, chování při zhutňování, Kvalita povrchu, a odolnost proti pronikání kovu.
Příliš hrubý písek může zvýšit penetraci a vady související s inkluzí, zatímco nadměrné množství jemných částic může zhoršit odvod plynů a změnit chování formy.
Pro mnoho aplikací ztracené železné pěny, 30/50 síťovina promytá křemičitým pískem je běžně používaná referenční specifikace.
Skutečná distribuce velikosti zrn by měla být zvolena podle systému odlévání a povlakování, s pravidelným odstraňováním pokut, prach, a rozbité částice povlaku.
Zlepšete čistotu roztaveného kovu
Externí vměstky písku a povlaku jsou pouze částí problému. Oxidy a struska již přítomné v roztaveném kovu se mohou stát dalšími zdroji nekovových vměstků.
Efektivní řízení proto začíná ve fázi tavení a pokračuje přenosem a litím.
Mezi klíčová opatření patří odstraňování strusky, vhodnou úpravou taveniny, řízený přenos, čisté naběračky, a filtrace tam, kde je to technicky vhodné.
Obecným cílem je zabránit obojímu exogenní inkluze z formy a endogenní inkluze vznikající v roztaveném kovu při vstupu do hotového odlitku.
6. Závěr
Vady vměstků strusky v lití ztracené pěny jsou primárně způsobeny interakcí roztaveného kovu, žáruvzdorný povlak, suchý písek, produkty rozkladu pěny, vakuový tlak, a metalurgické inkluze.
Mezi nejčastější mechanismy patří praskání nebo odlupování povlaku, slabé spoje vtokového systému, strhávání písku, nadměrná eroze toku kovu, nesprávné ovládání vakua, nestabilní lisovací operace, a nedostatečná čistota roztaveného kovu.
Skutečné případy výroby konzistentně ukazují, že izolované úpravy s jedním parametrem přinášejí pouze okrajové zlepšení.
Dosažení trvale nízké míry inkluze strusky vyžaduje holistický přístup: optimalizované složení a aplikace nátěru, přísná formovací a manipulační disciplína, správně navržený vtok s funkcemi zadržování strusky, kalibrované parametry procesu a průběžná kontrola čistoty roztaveného kovu.
Při systematické implementaci ve všech fázích výroby, tato opatření mohou snížit šrot související se struskou na velmi nízkou úroveň, Díky tomu je lití ztracené pěny životaschopné i pro obráběné součásti s vysokými požadavky.

