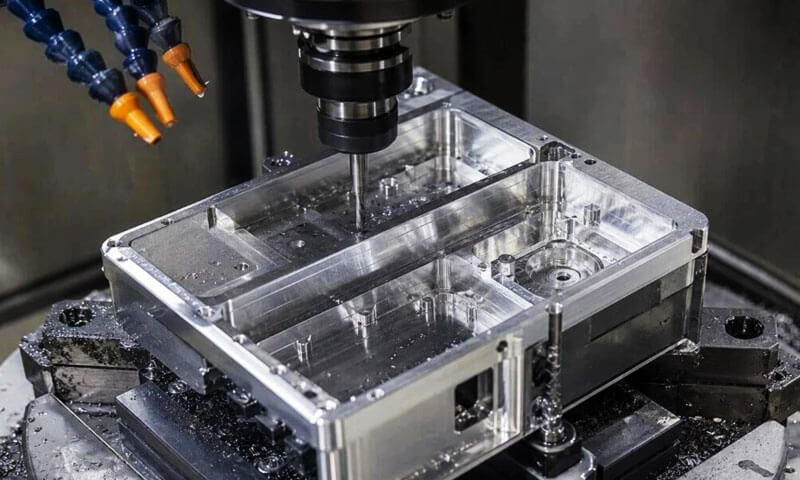
Přes můj 32 let přesnosti chodu obrábění hliníku linky pro automobilové komponenty, díly EV, novou energii, a elektronické konstrukční díly 3C,
Už jsem přestal počítat, kolik nových procesních inženýrů si myslelo, že „hliník je měkký, jak těžké to může být?“ a vyšel o dva týdny později a zíral na nádobu vyřazených dílů pokrytou otřepy, cvakavé značky, a rozměrový drift.
Lehká revoluce posunula hliník do všech koutů přesné výroby – a to z dobrého důvodu.
Poskytuje výjimečný poměr pevnosti a hmotnosti, vynikající tepelná a elektrická vodivost, a vysokou tvarovatelností. Ale „snadno tvarovatelné“ se nerovná „snadno obrobitelné“.
Hliník má svou vlastní unikátní sadu poruchových režimů, většina z nich vychází z jedné základní pravdy: hliník se nedrolí jako ocel.
Deformuje se, sám se přivaří k břitům nástroje, skáče zpět, a s teplotou se dramaticky roztahuje a smršťuje.
Tato příručka rozebírá základy obrobitelnosti hliníku, osm nejtrvalejších produkčních výzev, příčiny defektů podle typu operace, a strategie optimalizace celého procesu ověřené v dílně.
Toto není učebnicová teorie – to jsme se naučili v jedné vyřazené várce, redesign jednoho nástroje, a ladění jednoho procesu najednou.
1. Základy obrobitelnosti hliníku: Stupně, Slitiny & Systém hodnocení
Obrobitelnost hliníku závisí téměř výhradně na složení slitiny a stavu temperování.
Průmysl používá pětistupňový ratingový systém A–E (A = nejlepší, E = nejchudší) založené na tvorbě třísek, Kvalita povrchu povrchu, a míru opotřebení nástroje.
Slouží jako základní reference — skutečný výkon také závisí na typu nástroje, řezná rychlost, a přívod chladicí kapaliny.
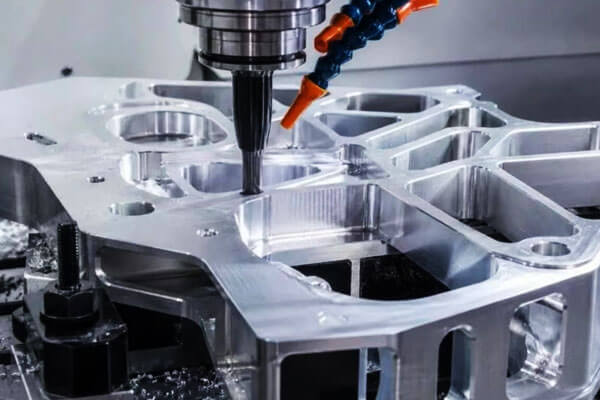
Tvářené vs. Obrobitelnost litého hliníku
Tvářený hliník má jasný vzor: vyšší pevnost a tvrdost = nižší tažnost = snadnější lámání třísky = lepší obrobitelnost.
Proto T6, T7, Q8, a T9 temperuje stroj výrazně lépe než měkký O-temp materiál.
Odlévaný hliník nemá stejný lineární vztah. Vnitřní pórovitost, velké intermetalické fáze, a obsah křemíku ovlivňují chování čipu.
V některých případech, měkčí odlitky obrábějí lépe než tvrdé, protože vnitřní mikrodefekty napomáhají čistému lámání třísek.
Tabulka hodnocení obrobitelnosti
| Ocel | Tvrdost (500 kg zatížení) | Hodnocení obrábění | Lité slitiny | Tvrdost (500 kg zatížení) | Hodnocení obrábění |
| 1100-Ó | 23 | E | 238-F (Pískové lití) | 100 | B |
| 2011-Q8 | 100 | A | A240-F (Pískové lití) | 90 | A |
| 2219-T851 | 130 | B | 319-T6 (Trvalá forma) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Trvalá forma) | 100 | B |
| 5052-Ó | 47 | D | 355-T6 (Pískové lití) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Trvalá forma) | 90 | B |
| 6061-Ó | 30 | D | 357-T6 (Pískové lití) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Zemřít obsazení) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Zemřít obsazení) | - | B |
| 7075-Ó | 60 | D | A535-F (Pískové lití) | - | E |
| 7075-T6 | 150 | D | 713-F (Pískové lití) | 65 | B |
Volně obráběné hliníkové slitiny
Slitiny jako 2011, 6262, a 6020 jsou formulovány speciálně pro obrobitelnost. Obsahují záměrné přísady olova, vizmut, nebo cín, který tvoří diskrétní částice druhé fáze.
Tyto částice působí jako vnitřní lamače třísek, přerušení toku třísek a zabránění vzniku dlouhých vláknitých třísek, které se obalují kolem nástrojů a poškozují povrchovou úpravu.
Přes minulost 20 let, průmysl z velké části postupně vyřazuje třídy pro volné obrábění olova ve prospěch formulací na bázi cínu, aby byly splněny požadavky na životní prostředí, ale základní mechanismus zůstává stejný.
2. The 8 Hlavní výzvy obrábění hliníku
Hliník je obecně považován za snadno obrobitelný, ale zkušení strojníci to vědí vysoká řezná rychlost automaticky neznamená stabilní přesné obrábění.
Materiál je tažný, tepelně reagující, a relativně vyhovující, zatímco některé slitiny a podmínky odlévání mají své vlastní problémy s opotřebením nástroje a kontrolou třísek.
Po letech v dílně, stejných osm problémů se objevuje opakovaně.
Mohou vypadat odlišně od jedné části k druhé, ale základní příčiny se obvykle vrací ke geometrii nástroje, teplo, hmotný stav, upínání obrobku, řezání parametrů, a posloupnost procesu.
Postavená hrana (LUK): Nejčastější problém související s nástrojem
Postavená hrana (LUK) vzniká, když hliník přilne k řezné hraně pod nepříznivou kombinací řezného tlaku, teplota, geometrie nástroje, a mazání.
Na rozdíl od běžného abrazivního opotřebení, jedná se především o adhezivní mechanismus opotřebení.
Jakmile se hliník začne hromadit na okraji, efektivní geometrie nástroje se mění.
Řezná hrana bude méně ostrá, řezné síly se stávají méně stabilní, a hotový povrch se může rychle zhoršit.
Mezi typické důsledky patří špatná povrchová úprava, zvýšené otřepy, rozměrový drift, a náhodné poškrábání, když se přilnutý hliník odlomí.
Výběr nástroje je proto kritický. Obrábění hliníku obecně těží z ostrosti, vysoce leštěné řezné hrany a geometrie navržené pro efektivní tok třísek.
Zbytečně lepivé povlaky nástrojů nebo matné hrany mohou problém urychlit. Správné mazání a řezné podmínky jsou stejně důležité.
Praktické varovné znamení je jednoduché: když se hliník začne lepit na nástroj, nečekejte, až povrch selže, než začnete zkoumat příčinu.
Zkreslení při obrábění: Tepelný, Zbytkový stres, a upínací efekty
Rozměrové zkreslení je jedním z nejobtížnějších problémů s hliníkem, protože může nastat několik mechanismů současně.
První je Tepelná roztažení. Mnoho hliníkových slitin má koeficient tepelné roztažnosti zhruba 23 × 10⁻⁶ /° C., výrazně vyšší než běžné oceli.
A 1 m hliníkového komponentu se tedy může změnit délka přibližně o 0.023 mm za každou změnu teploty o 1°C.
Druhá je uvolnění zbytkového stresu. Válcovaný plech, extrudované sekce, a kované polotovary mohou obsahovat vnitřní pnutí vznikající během výroby materiálu.
Odstranění velkého množství materiálu z jedné strany může uvolnit tato napětí a způsobit prohnutí součásti, kroutit, nebo ztratit plochost.
Třetí je deformace upínání obrobku. Hliník je poměrně vyhovující, takže nadměrný tlak přípravku může deformovat tenkou stěnu nebo desku.
Díl se může vrátit do původního tvaru ihned po uvolnění, ponechání obrobených rozměrů v rozporu se stavem, ve kterém byl díl měřen.
Stabilní proces proto vyžaduje vyvážený úběr materiálu, vhodné uchycení obrobku, a tepelnou kontrolu spíše než pouhé zvyšování upínací síly nebo provádění těžších řezů.
Chvění a vibrace v tenkostěnných a hlubokých částech
Tenké stěny, hluboké kapsy, dlouhé nástroje, a štíhlé součásti mají omezenou strukturální tuhost.
Když řezná síla překročí stabilitu systému, nástroj, obrobku, nebo mohou vibrovat oba.
Výsledný cvakavé značky se obvykle objevují jako opakující se vlny nebo čáry na obrobené ploše.
Ještě důležitější je, chvění mění skutečnou dráhu řezání, mnohem obtížnější kontrolu rozměrů a geometrie.
Řešení obvykle začíná tuhostí: zkrátit přesah nástroje, zlepšit držení obrobku, a podepřete obrobek, kde je to možné.
Řezné parametry je pak třeba upravit, aby se zabránilo nestabilním oblastem otáček vřetena a nadměrnému radiálnímu záběru.
Pro tenkostěnné hliníkové díly, světlo, kontrolované dokončovací pasy jsou často spolehlivější než pokusy odstranit zbývající pažbu jedním agresivním průchodem.
Špatná povrchová úprava a tvorba otřepů
Tažnost hliníku může ztížit výrobu čistých hran a trvale hladkých povrchů.
Špatné řezné podmínky mohou způsobit rozmazání materiálu místo čistého střihu, zatímco dlouhé třísky se mohou přeřezávat proti hotovému povrchu.
Nejčastější problémové oblasti jsou díra východy, okraje štěrbiny, ostré rohy, a obrysové přechody.
Vybudovaná hrana situaci zhoršuje, protože úlomky se mohou odtrhnout od nástroje a poškrábat součást.
Pro kosmetické nebo eloxované díly, tyto vady se stávají obzvláště důležitými. Povrch, který se při běžném osvětlení dílny jeví jako přijatelný, může vykazovat zřejmé linie obrábění, škrábance, nebo potrhaná místa po dokončení.
Dobrá kvalita povrchu proto začíná u ostrého nástroje, stabilní řezné podmínky, efektivní odvod třísek, a řízená příprava hran, spíše než spoléhat na leštění po obrábění, aby se problém skryl.
Rozměrová nestabilita a teplotní drift
Vysoká tepelná roztažnost hliníku znamená, že teplota je v podstatě další proměnnou obrábění.
Například, změna teploty o 10°C může odpovídat přibližně 0.23 mm rozměrové změny na metr pro typickou hliníkovou slitinu. Na straně blízké tolerance, to není malá chyba.
To se stává zvláštním problémem, když:
- Díl je opracován za tepla a po vychladnutí zkontrolován
- Teplota chladicí kapaliny se výrazně liší
- Teploty stroje a obrobku se během dlouhé výroby mění
- Různé šarže se měří za různých podmínek prostředí
Pro precizní práci, obrábění, stabilizace, a kontrola by měla být považována za jeden proces.
Díly by měly být měřeny za kontrolovaných podmínek, a referenční teplota měření by měla být jasně definována.
Potíže s vrtáním a závitováním
Vrtání a řezání závitů do hliníku se jeví jako jednoduché, dokud se omezujícím faktorem nestane odvod třísek.
Během vrtání, špatně odsáté třísky se mohou otírat o stěnu otvoru a způsobit škrábance, nadměrné otvory, nebo zúžení.
Problém se stává závažnějším v hlubokých dírách, protože třísky mají delší cestu.
Klepání představuje podobný problém. Hliníkové třísky mohou přilnout ke kohoutku a vyplnit drážky, zvýšení řezného momentu a potenciálně způsobit poškození závitu nebo zlomení závitníku.
Praktickým řešením je přizpůsobení geometrie nástroje typu díry, udržovat dostatečné mazání, a poskytují spolehlivou cestu pro odvod třísek.
Průchozí otvory a slepé otvory často vyžadují různé geometrie závitníku, a vrtání hlubokých děr může vyžadovat kontrolované klování nebo chladicí kapalinu skrz nástroj.
Povrchové vady jsou po eloxování viditelnější
Eloxování není procesem nápravy špatného obrábění. V mnoha případech, díky tomu jsou stávající povrchové rozdíly lépe vidět.
Značky nářadí, škrábance, klábosení, vestavěné čipy, malé jámy, a nekonzistentní příprava povrchu může být po eloxování vysoce viditelná, zejména na dekorativní nebo barvené hliníkové komponenty.
To vytváří běžný výrobní problém: díl projde rozměrovou kontrolou, ale neprojde kosmetickou kontrolou po povrchové úpravě.
Aby tomu zabránilo, specifikace obrábění a specifikace eloxování by měly být vypracovány společně.
Kritické viditelné povrchy vyžadují kontrolované obrábění, důkladné čištění, pečlivé odhrotování, a vhodnou ochranu před léčbou.
Opotřebení nástroje: Spíše přilnavost než jednoduché odlamování hran
Opotřebení nástroje u hliníku nevypadá vždy jako klasické opotřebení hřbetu, které se projevuje při obrábění oceli. Velkým problémem je adheze hliníku na řezné hraně.
Progrese může být pozvolná:
Čistá hrana → Přilnavost hliníku → Vybudovaná hrana → Změněná geometrie hrany → Špatná povrchová úprava → Rozměrový posun
Nástroj může stále vypadat fyzicky nedotčený, ale jeho řezná geometrie se již změnila.
To je důvod, proč čekání na zjevné zlomení nástroje je špatná strategie životnosti nástroje pro přesné obrábění hliníku.
Místo toho by měla být životnost nástroje sledována kombinací trendů povrchové úpravy, rozměrový drift, tvorba otřepů, zatížení vřetena, a přímou kontrolu nářadí.
Jakmile se rozvinula významná zastavěná hrana, Pouhé pokračování v používání nástroje nebo lehké opracování hrany nemusí obnovit původní geometrii řezu.
3. Běžné vady při obrábění
Vady vypadají různě v závislosti na operaci. Znalost podpisu vám přesně řekne, kde hledat hlavní příčinu.
Frézovací operace
| Přeběhnout | Vzhled | Primární kořenová příčina |
| Nerovný povrch / část klanění | Rovinnost mimo specifikaci; část se zakřivuje nahoru | Zbytkové pnutí; nerovnoměrný odběr materiálu; nedostatečné chlazení; nerovnoměrné upnutí |
| Stopy chvění na boční stěně | Vlnovité vlnění na svislých stěnách | Nadměrný přesah nástroje; nesoulad posuvu/rychlosti; nízká tuhost dílu; otáčky vřetena při rezonanční frekvenci |
| Povrchové škrábance / zamlžený vzhled | Lineární oděrky; matně zakalená povrchová úprava | Postavená hrana; nedostatečné mazání chladicí kapaliny; recirkulace čipu; vyštípnutá hrana nástroje |
| Silné otřepy na hranách; dlouhá doba odjehlování | Silné souvislé otřepy podél okrajů dílů | Příliš malý úhel čela nástroje; příliš nízká řezná rychlost; žádné zatažení nástroje při výstupu; neoptimalizované sousledné frézování |
| Nekonzistentní rozměry šarže | Rozměry se mění od první části k poslední | Kolísání teploty řezání; progresivní opotřebení BUE; tepelná roztažnost přípravku; díly měřeny za tepla |
Vrtání & Nudné operace
| Přeběhnout | Vzhled | Primární kořenová příčina |
| Kuželový otvor (nahoře širší) | Nadměrný vchod, poddimenzovaný výstup; rýhovaná stěna otvoru | Ucpané flétnové kanály; třísky tírají o zeď; nedostatečné chlazení, svařování materiálu na vrtné pozemky |
| Ukončit otřepy / zborcení okraje otvoru | Převalený otřep na výstupu z otvoru; delaminace na tenké pažbě | Špatný stav břitu vrtáku; příliš vysoká rychlost posuvu; žádná záložní podpora pod tenkým materiálem; pomalé zatahování |
| Zavalená hluboká díra / Špatná povrchová úprava | Díra se pohybuje mimo střed; hrubá vnitřní úprava | Špatný odvod třísek; nedostatečná tuhost vrtáku; nedostatečný tlak chladicí kapaliny skrz nástroj |
Čepovací operace
| Přeběhnout | Vzhled | Primární kořenová příčina |
| Roztrhané nitě / práškový hliníkový zbytek | Hrubý, utržené boky závitu; jemný hliníkový prášek | Klepněte na PART; příliš malý objem flétny; špatné mazání chladicí kapaliny; poddimenzovaný závitník |
| Zabaveno / zlomený kohoutek | Poklepové zámky v otvoru; odstřihne | Kontinuální závitování bez čištění třísek; příliš vysoké otáčky vřetena; flétny plné žetonů |
Soustružnické operace
| Přeběhnout | Vzhled | Primární kořenová příčina |
| Špatná povrchová úprava / spirálové značky nástrojů | Viditelný spirálový vzor; vysoké hodnoty Ra | Nos OX; příliš malý poloměr nosu; nesprávná rychlost posuvu |
| Štíhlé ohýbání hřídele / kuželová chyba | Úklony hřídele; průměr kužel podél délky | Tepelný růst; nadměrný tlak koníku; řezání koncentrace tepla |
4. Optimalizace celého procesu: Od polotovaru k hotovému dílu
Oprava problémů s obráběním hliníku není o zvýšení chladicí kapaliny nebo zpomalení posuvu.
Jde o kontrolu na úrovni systému od příjmu polotovaru až po konečnou kontrolu. Toto je devět kontrolních bodů, které ladíme na každém řádku.
Prázdná předběžná léčba: Zastavte zkreslení u zdroje
Většina problémů s deformací začíná dříve, než se první nástroj dotkne součásti.
- Nejprve úleva od stresu: Všechny kované plechy a kované polotovary jsou před obráběním zbaveny pnutí. Buď přirozené stárnutí pro 72 hodin, nebo nízkoteplotní pečení při 120–150 °C po dobu 2–4 hodin.
Tím se uvolní zbytkové napětí, takže se nevyskytuje uprostřed obrábění a nedeformuje součást. - Jednotný skladový příspěvek: Ponechte minimální přídavek na obrábění 0,8–1,5 mm na každou stranu. Nikdy neberte celý materiál z jedné strany — nerovnoměrné uvolnění napětí zaručuje deformaci.
- Předběžná kontrola odlitků: Před obráběním zkontrolujte odlévané polotovary na poréznost a pískové vměstky pomocí NDT.
Nic neztrácí čas jako obrábění celého dílu jen proto, aby se při závěrečné kontrole našla podpovrchová dutina.
Výběr nástroje: Skutečná oprava pro Built-Up Edge
Výběr nástroje je 80% bitvy BUE.
- Materiál nástroje:
-
- Velkoobjemové přesné dokončovací práce: PCD (Polykrystalický diamant) nástroje.
Na hliník se téměř vůbec nelepí, poskytují nejlepší povrchovou úpravu, a vydrží 10–20x déle než karbid. Stojí za prémii pro velkoobjemové běhy. - Malo/střední sériová výroba: Jemnozrnný karbid s nepovlakovaným nebo speciálním hliníkovým povlakem (Ticn, DLC, diamantový uhlík).
Nikdy nepoužívejte standardní povlaky TiN na hliník — hliník téměř okamžitě přilne k TiN a BUE. - Nízkonákladový lehký provoz: Vysokorychlostní ocelové nástroje, pouze pro nízkorychlostní lehké dokončovací řezy.
- Velkoobjemové přesné dokončovací práce: PCD (Polykrystalický diamant) nástroje.
- Geometrie nástroje:
-
- Otevřené úhly čela 15–25° snižují kompresi řezu a potlačují tvorbu BUE.
- Velké kapsy na třísky a ostré řezné hrany zajišťují hladký odvod třísek.
- Pro frézy, použijte nestejnou rozteč zubů, abyste se vyhnuli rezonančnímu chvění.
- Pro dokončení použijte poloměr špičky 0,2–0,4 mm. Příliš velký nos způsobuje chvění tenkých stěn.
- Pravidla použití: Vyměňte nástroj při prvním náznaku BUE nebo otupení. Nikdy nekamenujte tupý nástroj a nadále jej používejte pro dokončovací práce. Minimalizujte přesah nástroje, abyste maximalizovali tuhost a omezili chvění.
Řezání parametrů: „Vysoká rychlost, Pravidlo lehkého řezu
Obrábění hliníku funguje nejlépe rychle a mělce.
- Frézování:
-
- Řezná rychlost: 300–1500 m/min pro karbid; 2000–5000 m/min pro PCD.
- Krmivo na zub: 0.05-0,2 mm. Lehké řezy, nikdy těžké pomalé podávání.
- Hloubka řezu: 0.5–2 mm na hrubovací průchod; ≤0,3 mm pro dokončovací práce. Lehčí řezy = méně tepla = menší zkreslení.
- Vrtání: Vysoké otáčky vřetena, nízká rychlost posuvu, a periodické cykly zatahování pro ulomení třísky. Pro hluboké díry, k odstranění třísek použijte cykly peck drilling.
- Klepání: Nízké otáčky vřetena. Pro odvod třísek použijte závitníky se spirálovou drážkou. Pro průchozí otvory použijte spodní kohouty, spirálové špičaté závitníky pro slepé otvory. Velikost závitníku 0,05–0,1 mm oproti standardu pro lepší vůli závitu.
Chladicí kapalina & Mazání: Make nebo Break pro povrchovou úpravu
Chladicí kapalina dělá víc než jen chlazení – maže rozhraní nástroje a čipu, aby se zabránilo BUE.
- Používejte speciální chladicí kapaliny pro obrábění hliníku s balíčky s extrémním tlakem mazání. Přímý olej > emulze pro mazání.
- Nikdy nepoužívejte pouze vodní chlazení. Nedostatek mazání zaručuje vážné BUE a roztrhaný povrch.
- Vysoký svazek, vysokotlaká dodávka směřující přímo do oblasti řezání. Pro hluboké díry, Vnitřní chladicí kapalina skrz nástroj je povinná.
- MQL (minimální množství mazání) s olejovou mlhou funguje velmi dobře pro vysokorychlostní obrábění PCD. Zanechává minimální zbytky a je šetrný k eloxování.
Upínání obrobku: Vyhněte se rozdrcení a vibracím
- Střední upínací síla: Hliník je měkký. Příliš velký tlak zanechává prohlubně a deformuje tenké stěny. Pro tenké plechové díly použijte upínání vakuového sklíčidla.
- Plná podpora: Přidejte záložní podpěry pod tenké stěny a převisy. Nikdy neobrábějte visící nepodporované sekce – chvění je zaručeno.
- Materiál upevnění: Použijte fenol, nylon, nebo hliníkové měkké čelisti pro přípravky. Čelisti z tvrdé oceli označí a rozdrtí hliníkové díly.
- Předehřáté přípravky pro sériovou výrobu: Před spuštěním šarží s přísnou tolerancí nechte přípravky zahřát na provozní teplotu. Expanze svítidla je skrytým zdrojem rozměrového driftu.
Sekvence procesu: Minimalizujte zkreslení krok za krokem
Na pořadí procesu záleží více, než si většina lidí uvědomuje.
- Postupujte podle sekvence: Hrubování → Úleva od stresu (upéct nebo namočit) → Polodokončování → Dokončovací práce. Nikdy nehrubujte a dokončete na jeden zátah.
- Pro tenkostěnné díly, proveďte více světelných průchodů spíše než jeden řez v plné hloubce.
- Nejprve vyfrézujte vnější profily a dutiny, vrtejte a závitujte jako poslední. Frézovací síly mohou natáhnout a deformovat pozice otvorů, pokud jsou provedeny včas.
- Před dokončením průchodů nechte součást vychladnout na pokojovou teplotu. Zastavte stroj, odejít pro 20 zápis, pak se vraťte a proveďte konečný řez. Tento jediný krok eliminuje většinu tepelných rozměrových chyb.
- Přidejte poloměrové přechody do vnitřních rohů. Ostré rohy = silné otřepy a koncentrace napětí.
Kontrola odjehlování
Odstraňování otřepů může sníst 30% celkových částkových nákladů, pokud to dovolíte.
- K lámání hran během obrábění používejte nástroje se zkosenými řeznými hranami. Odjehlování během procesu pokaždé překonává ruční odstraňování otřepů.
- Pro frézování obrysu použijte dráhy nástroje oblouku/oblouku. Nikdy se nezastavujte a stahujte přímo z okraje – to zanechá silné otřepy.
- Pro díly jdoucí k eloxování, nikdy silné pískové odjehlování — způsobuje nerovnoměrnou barvu a skvrny na povrchu. Pro rovnoměrnou kvalitu povrchu dejte přednost vibračnímu odstraňování otřepů nebo ultrazvukovému odstraňování otřepů.
Rozměrová stabilita & Kontrola prostředí
- Udržujte teplotu dílny na 20 ± 2 °C pro práci s těsnou tolerancí.
- Před konečnou kontrolou nechte díly 2–4 hodiny po opracování. Nechte je zcela vychladnout a stabilizovat.
- Kalibrujte mikrometry a posuvná měřítka na chybu teploty. Teplý měřicí přístroj dává špatné hodnoty.
Předběžná příprava na eloxování & Povlak
- Po opracování očistěte všechny zbytky chladicí kapaliny z dílů. Zbytky způsobují skvrny a skvrny po eloxování.
- Odstraňte hluboké škrábance nástroje, rýhovací značky, a klábosení před dokončením. Eloxování je neskryje – učiní je viditelnějšími.
- Před čištěním a nátěrem zakryjte a chraňte závitové otvory a přesné otvory, abyste zabránili korozi a poškození hran.
5. Referenční tabulka pro rychlé odstraňování problémů
| Problém | Nejpravděpodobnější příčina | První oprava k vyzkoušení |
| Postavená hrana / Špatná povrchová úprava | Špatný povlak nástroje; nedostatečné mazání | Přepněte na DLC nebo nepovlakovaný karbid; zvýšit tlak chladicí kapaliny |
| Část se po opracování deformuje | Zbytkové pnutí; nerovnoměrný odběr materiálu | Přidejte předobrábění odlehčení pnutí; vyrovnat zásoby na každé straně |
| Stopy chvění na boční stěně | Rezonance; nadměrné vyložení nástroje | Změňte otáčky vřetena; snížit vytažení nástroje |
| Kuželový vrtaný otvor | Balení čipů; špatné chlazení | Použijte cyklus peck drill; zvýšit chladicí kapalinu skrz nástroj |
Utržené závitové závity |
Špatný odvod třísek; poddimenzovaný vrták | Použijte spirálový závitník; zvětšit velikost závitníku 0.05 mm |
| Dávkový rozměrový drift | Tepelná roztažnost; progresivní BUE | Před měřením nechte díly vychladnout; index opotřebení nástroje |
| Silné otřepy na hranách | Malý úhel sklonu; rovné zatažení nástroje | Zvětšete úhel sklonu; použijte dráhy nástroje pro ukončení oblouku |
| Eloxované povrchové vady | Škrábance před obráběním; zbytky chladicí kapaliny | Zlepšit povrchovou úpravu; před nátěrem důkladně očistěte |
6. Závěr
Obrábění hliníku není o hrubé síle ani o nejrychlejším stroji. Jde o kontrolu tření na úrovni systému, teplo, stres, a chování čipu.
Obchody, které vynikají v hliníku, nemají lepší stroje – mají lepší procesní disciplínu.
Kontrolují prázdný stres, vybírají správné nástroje (a vyvarujte se nesprávných nátěrů), provádějí rychlé lehké řezy, zaplavují oblast řezu lubrikantem, a před měřením nechají díly vychladnout.
Největší chybou nových inženýrů je, že zacházejí s hliníkem jako s měkkou ocelí. Je to jiný materiál s různými způsoby selhání.
Postavená hrana, tepelné zkreslení, klábosení, a tvorba otřepů nepředstavují drobné obtíže – jsou určujícími výzvami procesu.
Oslovte je systematicky od polotovaru po hotový díl, a přejdete od boje se zbytkem při každém běhu k dosahování tolerancí dávku po dávce.
Po 32 let, Stále vidím, jak se to nové obchody učí tvrdě. Ale jakmile si uděláte ten systém správně, hliník je jedním z nejproduktivnějších, konzistentní, a schopné přesné materiály, které můžete obrábět.