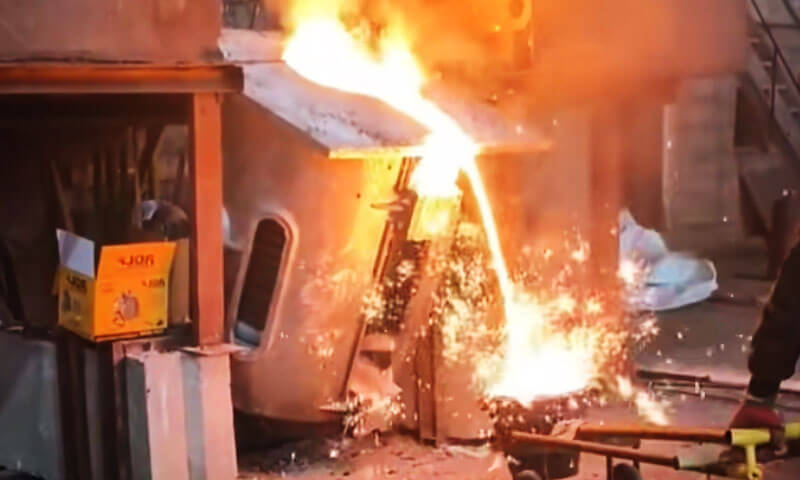
Elektrické tavicí pece – zejména středofrekvenční indukční pece— poskytují slévárnám vynikající kontrolu nad teplotou tavení, složení náboje, a flexibilitu výroby. Ale samotná pec je pouze jednou částí obsazení systém.
Problém v přípravě náboje, chemie taveniny, ovládání zdvihu, obložení pece, očkování, sféroidizace, nebo praxe odlévání se může nakonec projevit jako vada odlitku, problém s obráběním, nestabilní mikrostruktura, nebo nadměrné výrobní náklady.
Z pohledu slévárenského inženýra, ve skutečnosti vzniká mnoho „defektů odlévání“. než se kov vůbec dostane do formy.
To platí zejména při výrobě šedé železo, tažné železo, a jiné železné odlitky v elektrických tavicích systémech.
Následující 15 problémy pokrývají nejběžnější problémy s pecí a tavením, spolu s praktickými nápravnými opatřeními.
1. Nadměrná ztráta spalování prvků
V elektrické peci tavení, nadměrný ztráta spálení prvku je jedním z těch problémů, které se na první pohled jeví jako malé, ale nakonec se objeví v chemické analýze, mikrostruktura, a mechanické vlastnosti odlitku.
Prvky jako např A, Mn, a Cr jsou náchylné k oxidaci během tavení, a skutečná regenerace se může výrazně lišit v závislosti na stavu vsázky a praxi pece.
V některých provozech sléváren, lze pozorovat ztráty několika procent, ale přesná hodnota je proces- a závislé na slitině a měly by být stanoveny ze skutečných údajů pece, spíše než aby se s nimi zacházelo jako s pevným pravidlem.
Po letech kolem indukčních pecí, Zjistil jsem, že nadměrné vyhoření obvykle nepochází z jedné dramatické chyby.
Častěji, tavenina prostě utrácí příliš mnoho času horké a vystavené, zatímco vsázka a praxe strusky nejsou dobře kontrolovány.
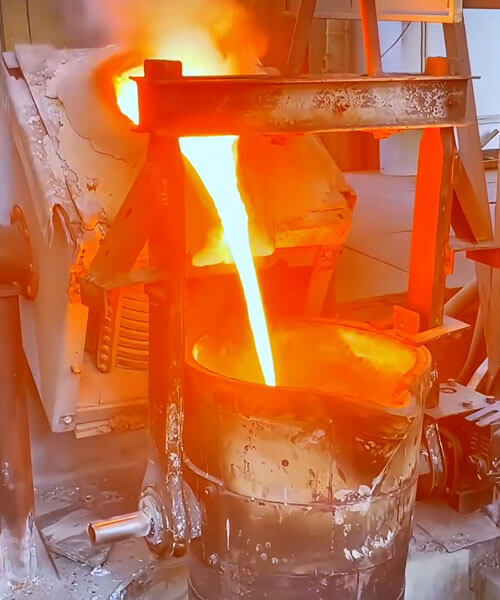
Proč dochází k nadměrné ztrátě popálenin?
První viník je obvykle dlouhá doba tání. Čím déle kov zůstává při zvýšené teplotě, tím více příležitostí k oxidaci a ztrátě prvků.
To se zhorší, když se v peci vytvoří přemosťující nebo „visící“ vsázka, protože se spodní část lázně přehřívá při čekání na zborcení zbývající náplně.
Důležitý je také stav nabití. Mokrý, rezavý, silně oxidované, velmi tenké, nebo špatně připravený šrot má mnohem větší exponovanou povrchovou plochu vzhledem ke své hmotě a může zvýšit oxidaci a tvorbu strusky.
Příliš velké kusy vytvářejí další problém: zpomalují tavení a prodlužují dobu provozu pece, než se lázeň zcela roztaví.
Stejně důležité je nakládání se struskou. Správně řízená vrstva strusky může snížit přímé vystavení roztaveného kovu atmosféře.
Pokud se struska nechá nadměrně hromadit, však, může také zachytit cenné kovy a legující prvky.
Nejde jen o to mít více strusky, ale k udržení správného stavu strusky ve správné fázi tavení.
Jak snížit ztrátu vypálením prvku
Nejúčinnějším řešením je řídit celý cyklus tání, počínaje poplatkem.
Nabíjecí materiály by měly být čisté, schnout, a přiměřené velikosti. Vyhněte se nadměrnému množství velmi tenkého šrotu, silně zrezivělý materiál, nebo nepohodlné tvary, které pravděpodobně přemosťují uvnitř pece.
Vsázka by se měla tavit progresivně a konzistentně, spíše než aby tvořila suspendovanou vrstvu nad přehřátou lázní.
Druhé pravidlo je roztavit tak efektivně, jak je to praktické. Jakmile je materiál roztaven, je třeba se vyhnout zbytečnému držení při vysoké teplotě.
Dobré zatížení pece, stabilní elektrický provoz, a včasné přivádění zbývající vsázky pomáhá zkrátit cyklus tavení.
Důležitá je také praxe strusky. Struska by měla být řízena během tavení, spíše než aby se nekontrolovaně hromadila.
Kde je to vhodné, udržování kontrolovaného pokryvu strusky během pozdějších fází tavení může pomoci omezit přímé vystavení kovu.
Pro obrábění třísek nebo jemných vratných materiálů, které je nutné recyklovat, nabíjení vyžaduje větší pozornost kvůli jejich velkému poměru povrchu k objemu.
Čistý, suché třísky mohou být zaváděny progresivně poté, co byla vytvořena stabilní lázeň taveniny, spíše než vysypávání v jedné velké dávce.
Praktický pohled slévárenského inženýra
Když to ukáže spektrometr A, Mn, nebo výtěžnost Cr je trvale nižší, než se očekávalo, Nekompenzoval bych to hned přidáním dalších legujících prvků.
První, podívejte se na záznam tání:
Stav nabití → Doba tání → Teplota lázně → Doba zdržení → Stav strusky → Skutečná obnova prvku
Jakmile slévárna zná svou skutečnou míru výtěžnosti, výpočty poplatků jsou mnohem spolehlivější.
Důležitým bodem je, že nadměrná ztráta hoření je obvykle problémem řízení procesu, než problémem chemické úpravy.
Snižte zbytečné vystavení vysokým teplotám, zlepšit přípravu náboje, zabránit přemostění, a udržovat kontrolovanou ochranu před struskou.
Výsledkem je nejen stabilnější chemie, ale také konzistentnější strukturu odlitku a mechanické vlastnosti.
2. Nadměrný kyslík v roztaveném železe
Při tavení v indukční peci, přebytek kyslíku není obvykle tak zřejmý jako problém s teplotou nebo chemická odchylka.
Však, když je aktivita kyslíku příliš vysoká, může ovlivnit tvorbu strusky, tavenina čistota, nukleace grafitu, a konzistenci konečné mikrostruktury.
Z pohledu slévače, první věc, kterou je třeba si zapamatovat, je, že indukční pec nemá stejnou silně oxidační atmosféru jako u některých jiných tavicích systémů.
Když se tedy objeví problémy s kyslíkem, Obvykle se dívám jako první jak se s taveninou nakládalo, zejména v pozdější fázi tání.
Proč se kyslík stává nadměrným?
Jednou z běžných příčin je nadměrné elektromagnetické míchání nebo příliš agresivní nastavení frekvence pozdě v tavenině.
Silný pohyb lázně zvyšuje kontakt mezi roztaveným kovem a atmosférou, dává kyslíku větší příležitost vstoupit do taveniny.
Další častou příčinou jsou mokré nebo špatně připravené přísady.
Vlhkost, rez, a povrchové oxidy na pozdě přidaných materiálech mohou zvýšit tvorbu oxidů a zavést další problémy související s plyny.
Situaci může zhoršit také dlouhé období přehřívání nebo udržování na vysoké teplotě.
Čím déle zůstane tavenina za těchto podmínek vystavena, tím větší je možnost oxidace a tvorby strusky.
Důležitým bodem je, že kontrola kyslíku není pouze záležitostí měření jednoho čísla. Teplota, doba držení, míchání, stav nabití, a struska praxe všechny interagovat.
Jak ovládat nadměrný kyslík
Během pozdější fáze tání, vyhněte se zbytečnému míchání, jakmile bylo dosaženo požadované chemie a teploty.
Nenechávejte vanu v pohybu jednoduše proto, že je to pec schopna.
Všechny doplňky, nástroje, a vsázkové materiály, které přicházejí do styku s taveninou, by měly být čisté a suché.
To je zvláště důležité pro pozdní chemické úpravy, protože před naléváním zbývá jen málo času na odstranění případného dalšího znečištění.
Také by se mělo minimalizovat udržování vysoké teploty. Taveninu přiveďte na požadovanou teplotu, dokončit potřebnou chemickou úpravu a ošetření, a přejděte spíše k nalévání než k udržování zbytečně horké lázně.
Pro kritickou výrobu, přímá analýza kyslík a další rozpuštěné plyny může být užitečnější než spoléhat se pouze na vizuální pozorování taveniny.
Praktický pohled slévárenského inženýra
Když se objeví problémy s odléváním související s kyslíkem, Samotnou pec bych hned neobviňoval.
Nejprve bych zkontroloval praxe tavení v pozdní fázi:
Míchání → Přídavné materiály → Teplota → Doba zdržení → Stav strusky
V mnoha případech, přebytek kyslíku není způsoben principem tavení indukční pece, ale tím, co se stane poté, co je kov již roztaven.
3. Obsah uhlíku nižší, než se očekávalo
Dalším častým problémem při tavení v elektrických pecích je konečná obsah uhlíku je nižší, než předpovídá výpočet náboje.
To je zvláště problematické u šedé litiny a tvárné litiny, protože uhlík není pouze legovací číslo ve zprávě o analýze.
Přímo ovlivňuje uhlíkový ekvivalent, formace grafitu, Chování tuhnutí, krmné vlastnosti, a konečnou mikrostrukturu.
Častou chybou je správně vypočítat náboj na papíře a předpokládat, že vypočítaný obsah uhlíku se automaticky objeví v konečné tavenině. Ve skutečné výrobě, pec má vždy své vlastní chování při získávání uhlíku.
Proč uhlík klesá pod cíl?
Jedním z důvodů je nadměrná teplota a dlouhé držení. Za určitých podmínek pece, uhlík může být spotřebován oxidací a vysokoteplotními reakcemi.
Na chemickém složení strusky a atmosféry pece rovněž záleží. Když je tavenina příliš horká po příliš dlouhou dobu, efektivní obnova uhlíku se může snížit.
Další praktickou příčinou je jednoduše použití teoretické hodnoty výtěžnosti uhlíku, která neodpovídá skutečné peci.
Každý obchod má odlišnou konstrukci pece, nabíjet materiály, provozní praxe, a dobu tání.
Faktor výtěžnosti převzatý z příručky se proto může zcela lišit od hodnoty zjištěné v dílně.
Jak zabránit nízkému obsahu uhlíku
Prvním krokem je založení slévárny skutečná míra obnovy uhlíku z výrobních dat.
Zaznamenejte vypočítaný uhlík nabití, konečný výsledek spektrometru, doba tání, teplotní historie, a složení náboje po sérii zahřívání.
Po shromáždění dostatečného množství dat, skutečné chování při obnově je mnohem jasnější.
Výpočty náboje by pak měly být korigovány pomocí tohoto faktoru regenerace specifického pro zařízení, spíše než spoléhat se výhradně na teoretické hodnoty.
Vyhněte se zbytečnému přehřívání a dlouhodobému udržování vysoké teploty.
Cílem je efektivně dosáhnout požadovaného stavu taveniny a přistoupit k úpravě a lití, aniž byste museli trávit další čas při teplotě.
Pro chemické úpravy, přidávání uhlíku by mělo být také zavedeno pomocí kontrolované metody, která podporuje spolehlivé rozpouštění a minimalizuje oxidační ztráty.
Praktický pohled slévárenského inženýra
Když konečný uhlík opakovaně vychází pod cíl, Obvykle nejprve zkontroluji čtyři věci:
Výpočet náboje → Skutečná výtěžnost uhlíku → Teplota tání/udržení → Praxe přidávání uhlíku
Jakmile pochopíme skutečnou obnovu pece, problém se mnohem snáze ovládá.
Stabilní uhlík je jedním ze základů stabilní výroby šedé a tvárné litiny, a podle mých zkušeností, dobré záznamy pece jsou mnohem spolehlivější než opakované korigování taveniny odhadem.
4. Dírky související s dusíkem a defekty plynu podobné trhlinám
Obzvláště problematické jsou vady související s plynem, které jsou viditelné až po obrábění.
Odlitek může navenek vypadat jako zdravý, ale jednou nuda, těsnící plocha, nebo je obrobena jiná sekce, malý dírky nebo štěrbinové dutiny se náhle objeví.
Ve slévárnách železa, nadměrný dusík může přispívat k tomuto typu defektu za citlivých podmínek procesu. Však, dusík je zřídka jediným faktorem.
Roztavení čistoty, oxidové inkluze, nabíjet materiály, vodík, podmínky nalévání, a nukleace grafitu ovlivňují konečný výsledek.
Proč se to děje?
Problém obvykle začíná nabíjením. Některé legované oceli a určité odpadní materiály mohou nést relativně vysoké hladiny dusíku.
Pokud se tyto materiály přimíchají do běžné železné náplně bez kontroly, obsah dusíku v tavenině se může postupně zvyšovat.
Pozornost si zaslouží i karburátory. Dva produkty, které na nákupním listu vypadají jako „zvyšovač uhlíku“, mohou mít velmi odlišný obsah dusíku.
Na papíře ten rozdíl nemusí být důležitý, ale u citlivého železa to může značně vadit.
Další bod, který bych ze zkušenosti zdůraznil, je ten nízký obsah dusíku není automaticky cílem pro každou litinu.
Dusík může ovlivnit nukleaci grafitu a vývoj matrice, takže správná hodnota závisí na jakosti a požadované mikrostruktuře. Cílem je kontrolovaná hladina dusíku, nejen nejnižší možné číslo.
Jak tomu zabránit
Začněte ovládáním nabíjení. Vyvarujte se nekontrolovaného šrotu s vysokým obsahem dusíku a ověřte složení karburátorů při výrobě produktů citlivých na dusík.
Pokud odlitek vykazuje nevysvětlitelné dírky, řídit analýza kyslíku/dusíku je mnohem užitečnější než pokračovat ve slepé výměně očkovací látky.
Slévárna by měla porovnat hladinu dusíku u dobrého tepla s hladinou vadného tepla a poté vysledovat rozdíl zpět k vsázce a procesu.
Ve vybraných procesech lze použít přísady vázající dusík, jako je Ti nebo Zr, ale nemělo by se s nimi zacházet jako s univerzálním lékem, protože mohou také změnit vměstky a mikrostrukturu.
Praktický pohled slévárenského inženýra
Když se náhle objeví prasklinové defekty plynu, Obvykle kontroluji:
Náplň → Nauhličovač → Celkem N/O → Čistota taveniny → Nácvik lití
Najděte zdroj, než se pokusíte „opravit“ příznak.
5. Špatná odezva na očkování v šedé železe
Indukční tavení je účinné a čisté, ale jedním vedlejším účinkem je, že konečná tavenina může mít relativně nízký potenciál síry a kyslíku ve srovnání s některými tradičními způsoby tavení.
Za těchto podmínek, šedá litina může špatně reagovat na očkování, i když operátor zvýší přidávání očkovací látky.
Můžete vidět vyšší podchlazení, méně příznivá morfologie vločkového grafitu, větší tendence karbidu v tenkých řezech, nebo jednoduše licí struktura, která je méně stabilní, než se očekávalo.
Proč se očkování stává neúčinným?
Inokulace nefunguje nezávisle na základním železe. Jeho účinnost závisí na chemickém a metalurgickém stavu taveniny, stejně jako typ, množství, a načasování inokulantu.
Velmi nízká hladina síry může být součástí problému v některých procesech šedé litiny.
Různé slévárny používají různé cílové rozsahy, ale pro mnoho praktických operací šedé litiny je hladina síry záměrně řízena spíše než aby klesala na extrémně nízkou hodnotu.
Další problém je vyblednutí očkování. Očkovací látka přidaná příliš brzy může ztratit velkou část svého účinku, než se kov dostane do formy.
Jak zlepšit odezvu
Nejprve stabilizujte základní železo. Nesnažte se vyřešit nestabilní taveninu pouhým zvýšením přidávání očkovací látky.
Poté vyberte očkovací látku podle kvality a zpracování a přidejte ji tak blízko k nalévání, jak je praktické.
Běžné očkovací látky na bázi FeSi mohou obsahovat kontrolované přísady, jako je Ca, Ba, Sr, nebo vzácných zemin k podpoře účinné nukleace grafitu.
Pokud obchod opakovaně zaznamená špatnou odezvu, porovnat síru, aktivita kyslíku, podchlazení, přidání očkování, a doznívající čas mezi dobrými a špatnými vedry.
To vám obvykle řekne víc, než jen pohled na spotřebu očkovací látky.
Praktický pohled slévárenského inženýra
Když mi operátor řekne, "Přidali jsme další očkovací látku.", ale stejně to nefungovalo“, moje první otázka je:
Jaký byl stav základního železa před očkováním?
Inokulace je dokončovací operace. Nemůže kompenzovat nestabilní kvalitu taveniny.
6. Nestabilní nodularita u tvárné litiny
Při výrobě tvárné litiny, kolísání nodularity jsou klasickým znakem toho, že základní železo a proces úpravy nejsou dostatečně stabilní.
Jedním teplem může být čistý, dobře vytvořené grafitové noduly, zatímco další vykazuje nižší nodularitu, více nepravidelný grafit, nebo zcela odlišnou populaci grafitu, i když operátor dodržoval stejný recept na ošetření.
Proč se nodularita mění?
První věc, kterou zkontroluji, je počáteční obsah síry.
Hořčík se spotřebovává během sféroidizace, a požadované množství silně závisí na stavu síry a kyslíku v neupraveném železe.
Pokud se hladina síry mění teplo od tepla, stálý přídavek hořčíku nevytvoří stálou hladinu zbytkového hořčíku.
Teplota ošetření, obnova hořčíku, intenzita reakce, očkování, a doba mezi ošetřením a naléváním také ovlivňuje výsledek.
Dalším praktickým problémem je oddělení nábojů. Šedá litina se vrací, se vrací z tvárné litiny, Slitinová ocel, a další šrot by se neměl míchat bez ohledu na jejich vliv na chemii.
Jak stabilizovat nodularitu
Klíčem je kontrola celého léčebného řetězce:
Chemie základního železa → Síra → Teplota zpracování → Regenerace hořčíku → Inokulace → Doba lití
Pro mnoho druhů tvárné litiny, zbytkový Mg může zhruba klesnout 0.03–0,06 hm. %, ale to je pouze obecný odkaz.
Pro konkrétní ročník musí být stanoven správný cíl, Tloušťka sekce, léčebná metoda, a specifikace zákazníka.
Metalografická kontrola by také měla přesahovat pouhé „procento nodularity“.
Počet uzlin, distribuce velikosti, Grafitová morfologie, maticová struktura, a obsah karbidů poskytuje mnohem lepší obrázek o tom, zda je proces skutečně stabilní.
Praktický pohled slévárenského inženýra
Pokud se nodularita stále pohybuje, neměňte okamžitě přídavek hořčíku.
Nejprve stabilizujte základní železo. Důsledné ošetření aplikované na nekonzistentní kov bude stále vytvářet nekonzistentní odlitky.
7. Nízký počet grafitových nodulů a nerovnoměrná velikost nodulů
Odlitek z tvárné litiny může mít přijatelnou nodularitu grafitu a přesto může mít nevyhovující počet uzlin nebo distribuce velikosti.
Na tomto rozlišení záleží. Nodularita nám říká, jak kulatý a dobře tvarovaný grafit je; počet uzlů nám říká, kolik grafitových částic vzniklo během tuhnutí. Oba ovlivňují chování tuhnutí a konečnou strukturu matrice.
Běžné příčiny
Když je zbytkový hořčík dostatečný, ale počet uzlin je nízký, Nejdřív bych měl podezření špatné nebo vybledlé očkování.
Inokulace vytváří další místa nukleace grafitu. Pokud je inokulant přidán příliš brzy, se špatně rozpouští, nebo není dobře přizpůsoben stavu železa, efekt může vyblednout dříve, než kov dosáhne formy.
Důležité jsou také podmínky chlazení. Silná část tuhne pomaleji než tenká část, takže stejná léčba může produkovat různé populace uzlů v různých částech stejného odlitku.
Jak zlepšit počet uzlů
Použijte stabilní postup očkování a věnujte velkou pozornost načasování.
Pro drátěnou tvárnou litinu, inokulace se obecně provádí bezprostředně po sféroidizačním ošetření nebo pouze s krátkým kontrolovaným zpožděním, v závislosti na procesu.
Pro některé aplikace z tvárné litiny, počet uzlíků 100–200 uzlů/mm² nebo vyšší lze narazit, ale neexistuje žádná univerzální „správná“ hodnota.
Cíl závisí na složení slitiny, Tloušťka sekce, Míra chlazení, a platnou specifikaci.
Důležité je konzistence, nestíhám jediné číslo.
Praktický pohled slévárenského inženýra
Pokud je grafit kulatý, ale příliš hrubý a příliš řídký, první otázka by neměla znít „Potřebujeme více hořčíku?“
Obvykle je užitečnější se zeptat:
Bylo železo správně naočkováno, a bylo toto očkování stále účinné, když kov vstoupil do formy?
Dobrá výroba z tvárné litiny závisí na řízení obou sféroidizace a nukleace. Jedno bez druhého nestačí.
8. Špatná obrobitelnost po lití
Když zákazník řekne, „Odlitek je obtížně obrobitelný,“ Neobviňuji automaticky CNC proces.
V mnoha případech, skutečný problém vznikl již ve fázích tavení a tuhnutí.
Litinu lze obrábět velmi odlišně, i když dvě tavby mají podobné hodnoty tvrdosti.
Skutečné řezné chování silně závisí na struktuře matrice, Grafitová morfologie, Karbidy, fosfidy, Inkluze, a místní chlad.
Mezi typické příčiny patří volný cementit, tvrdé fosfidové nebo karbidové fáze, nadměrný perlit v jakosti, která má být více feritická, abnormální struktury v tepelných horkých místech, nebo nerozpuštěné částice feroslitiny.
Proč se to děje?
Může se vyvinout úsek, který se rychle ochladí chlazené železo nebo oblasti bohaté na karbid, zatímco horké místo může vyvinout odlišnou matrici od okolního kovu.
V tvárné litině, nadměrné množství perlitu nebo karbidů může také zvýšit opotřebení nástroje a řezné síly.
To je důvod, proč pouhá kontrola tvrdosti podle Brinella není vždy dostačující.
Dva odlitky s podobnou tvrdostí mohou mít výrazně odlišnou obrobitelnost, protože mikrostruktura a distribuce tvrdé fáze jsou různé.
Jak zlepšit obrobitelnost
Řešení začíná proti proudu:
Chemie náboje → Ekvivalent uhlíku → Inokulace → Rychlost tuhnutí → Tepelné zpracování → Finální mikrostruktura
Nejprve ovládejte chemii, poté prozkoumejte grafit a strukturu matrice.
Pokud se problém s obráběním vyskytuje pouze u tenkých řezů nebo v blízkosti horkých míst, konstrukce formy a podmínky chlazení mohou vyžadovat pozornost spíše než další změnu parametrů CNC řezání.
V případě potřeby, metalografické vyšetření může rychle odhalit, zda je skutečným problémem cementit, Karbidy, nadměrný perlit, grafitová abnormalita, nebo jiný mikrostrukturální problém.
Praktický pohled slévárenského inženýra
Když se obrábění náhle stane obtížným, vždy se ptám:
„Změnila se kovová konstrukce?“
Pokud se opotřebení nástroje zvýšilo současně se změnou tvrdosti nebo mikrostruktury odlitku, obrobna může vidět pouze poslední příznak problému slévárny.
9. Zbytkový hořčík se spektrometrem zdá příliš vysoký
Někdy spektrometr hlásí poměrně vysokou zbytkový hořčík hodnota, přesto odlitek nevykazuje očekávané chladnutí nebo abnormální mikrostrukturu.
To je situace, kdy bych před změnou procesu ošetření zkontroloval měření.
Pro některé druhy tvárné litiny, zbytkový Mg kolem 0.03–0,06 hm. % může být rozumné, ale správný cíl závisí na stupni, hladina síry, léčebná metoda, Velikost sekce, a specifikace.
Proč může být výsledek zavádějící?
Hodnoty spektrometru může ovlivnit několik faktorů:
- Kalibrace přístroje nebo drift
- Nesprávné referenční normy
- Špatná příprava vzorku
- Nekonzistentní broušení
- Povrchová kontaminace
- Nereprezentativní výběr vzorků
Hořčík je také citlivý na analytickou techniku, takže na přípravě vzorku a testovací praxi operátora záleží více, než si mnoho lidí uvědomuje.
Jak ověřit výsledek
Prvním krokem je kontrola přístroje pomocí certifikovaného referenčního standardu.
Příprava vzorku by měla probíhat podle kontrolovaného postupu, včetně řádného broušení a čištění, reprezentativní povrch.
Zůstane-li výsledek sporný, porovnejte ji s nezávislou analytickou metodou, např mokrá chemická analýza kde je to vhodné.
Praktický pohled slévárenského inženýra
Když se zdá, že chemická zpráva a struktura odlitku nesouhlasí, neměňte okamžitě recepturu pece.
Nejprve dokažte, že měření je správné.
Viděl jsem obchody honit hořčík, uhlík, a křemíkové úpravy po celou směnu, když skutečným problémem byl špatný vzorek nebo nesprávně zkalibrovaný spektrometr.
10. Nízká rázová houževnatost u tvárné litiny
Odlitek z tvárné litiny může splnit požadavky na pevnost v tahu a přesto neprojde rázovou zkouškou.
To je zvláště důležité u jakostí, kde je kromě pevnosti specifikována houževnatost a tažnost.
Rázová výkonnost je ovlivněna chemickým složením, Grafitová morfologie, maticová struktura, obsah karbidu, Inkluze, a kvalitu odlitku.
Proč rázová houževnatost klesá?
Vysoké úrovně fosfor a mangan může mít nepříznivý vliv na tažnost a rázové vlastnosti u feritické tvárné litiny, zatímco nadměrný perlit, Karbidy, špatná nodularita, nebo nepříznivá morfologie grafitu může také snížit houževnatost.
Pro jakost, jako je QT350-22L nebo QT400-18L, cílem není pouze maximalizovat sílu.
Chemie a úprava musí být vyvážené, aby se získala požadovaná feritická matrice a tažnost.
Jak to zlepšit
Začněte s čistými a kontrolovanými nabíjecími materiály. Vyhněte se zbytečné kontaminaci slitiny a udržujte fosfor a mangan ve specifikovaném rozsahu.
Poté řiďte celou sekvenci zpracování taveniny:
Base Iron → Spheroidization → Inokulace → Solidification → Matrix Control
Pro kritické stupně, Spolu s tahovými a rázovými zkouškami by mělo být použito metalografické vyšetření.
Pokud hodnoty nárazu náhle klesnou, porovnejte neúspěšné rozběhy s přijatým rozběhem a nedívejte se pouze na konečné číslo dopadu.
Praktický pohled slévárenského inženýra
Když je rázová houževnatost nízká, nepřidávejte pouze slitinu pro zvýšení pevnosti.
Odlitek může být pevnější a stále křehčí.
Vždy se nejprve podívám na matrici – ferit, Pearlite, Karbidy, a morfologie grafitu – pak se vraťte zpět k procesu chemie a úpravy.
Správná otázka není „Jak to ztížíme?“, ale „Jakou mikrostrukturu jsme vlastně vyrobili?“
11. Nevysvětlitelné problémy s odléváním
Každá slévárna se nakonec na dílně setká s nejvíce frustrující větou:
"Nic se nezměnilo.", ale obsazení je jiné.“
Když se zjevné parametry objeví nezměněné, ale pórovitost, grafitová struktura, tvrdost, Machinability, nebo se náhle změní mechanické vlastnosti, pokračující hádání obvykle ztrácí čas.
Prvním krokem je srovnání a dobré teplo a špatné teplo pomocí skutečných měření.
Užitečné diagnostické metody
V závislosti na závadě, užitečné nástroje patří:
- Optická emisní spektroskopie pro hlavní a stopové prvky
- Analýza kyslík/dusík pro problémy s rozpuštěným plynem a čistotou
- Metallografie pro vyhodnocení grafitu a matrice
- SEM/EDS pro inkluze a abnormální fáze
- RTG nebo CT pro vnitřní pórovitost a defekty
- Tepelná analýza pro chování při tuhnutí
- Ultrazvukové testování pro vhodné vnitřní diskontinuity
Klíčem je výběr testu podle podezřelého mechanismu. Má malou cenu provádět každou dostupnou analýzu bez jasné diagnostické otázky.
Praktický pohled slévárenského inženýra
Když je příčina nejasná, Nevěřím ve změnu tří věcí najednou.
Změňte jednu řízenou proměnnou, porovnejte se známým dobrým teplem, a vést výrobní záznamy.
Dobrý casting vs. špatný casting je často nejrychlejší cestou k odpovědi.
Pokud slévárna nemůže provést požadovanou analýzu interně, odeslání vzorků do kvalifikované laboratoře je obvykle levnější než sešrotování dalšího týdne výroby.
12. Dlouhá doba tání a nadměrná spotřeba elektřiny
Dlouhé cykly tání jsou více než jen energetický problém.
Čím déle kov zůstane v peci, tím více příležitostí k oxidaci, ztráta slitiny, tvorba strusky, žáruvzdorný útok, a zbytečné zvýšení teploty.
Z produkčního hlediska, pomalá pec také snižuje dostupnou kapacitu tavení a zvyšuje náklady na tunu přijatelného kovu.
Proč tání trvá příliš dlouho?
Příčiny mohou být překvapivě jednoduché:
- Špatně připravený nebo příliš velký náboj
- Přemostění náboje
- Nízká hustota náboje
- Neefektivní elektrický přenos
- Špatný stav pece
- Zbytečné udržování vysoké teploty
- Problémy s chladicím nebo elektrickým systémem
- Opotřebovaná žáruvzdorná nebo neefektivní provozní praxe
Specifická spotřeba energie se výrazně liší podle konstrukce pece a podmínek zařízení, takže s publikovanými hodnotami je třeba zacházet opatrně.
Postava jako např 570 kWh/t popř 800 kWh/t není univerzální měřítko. Užitečné číslo je skutečná kWh na tunu přijatelného roztaveného kovu vyrobeného v tomto konkrétním závodě.
Jak snížit spotřebu energie
Začněte spíše zkrácením celého cyklu tavení než pouhým zvýšením výkonu pece.
Nabíjecí materiál by měl být suchý, čistý, odpovídající velikosti, a efektivně zabalené. Mělo by se zabránit přemostění, a zbytečné držení při vysoké teplotě by mělo být odstraněno.
Elektrický systém je také třeba zkontrolovat jako kompletní řetěz:
Příchozí napájení → Konvertor → Kondenzátory → Kabely/Přípojnice → Indukční cívka → Pec → Roztavený kov
Energie může být ztracena v několika bodech.
Důležitý je také stav pece. Zhoršená podšívka, neefektivní chladicí systém, nebo elektrická porucha může tiše zvýšit spotřebu energie na každé teplo.
Praktický pohled slévárenského inženýra
Když mi někdo řekne, „Pec běží na plný výkon, tak to musí být efektivní,“ nejsem přesvědčen.
Chci vidět tři čísla:
Doba tání + kWh/t + tun přijatelného kovu
Pec, která se rychle taví, ale produkuje nestabilní kov, není efektivní. Pec, která spotřebuje méně elektřiny, ale trvá příliš dlouho, může mít stejný problém z jiného směru.
Skutečným cílem je stabilní chemie, předvídatelná doba tání, a nejnižší praktická spotřeba energie na tunu dobrých odlitků.
13. Časté elektrické a mechanické poruchy pece
Elektrická tavicí pec je centrem výrobního procesu slévárny, takže i zdánlivě drobná elektrická nebo mechanická závada může rychle zastavit celou linku.
V praxi, mnoho opakovaných poruch pece není způsobeno samotným tělesem pece, ale výkonovou elektronikou, chladicí systémy, Hydraulické komponenty, senzory, spojení, a ovládací prvky.
Mezi typické problémové oblasti patří převodník a řídicí desky, kondenzátory, okruhy vodního chlazení, připojení cívky, hydraulické systémy, sledování teploty, ochrana proti úniku, a izolace.
Proč se to děje?
Jednou z příčin je špatná kvalita komponent, ale údržba je stejně důležitá.
Uvolněné elektrické spoje, nestabilní průtok chladicí vody, nadměrná teplota vody, kondenzace, nebo se selhání snímače může postupně rozvinout v mnohem větší poruchu.
Chlazení je zvláště důležité pro indukční pece. Cívka a související elektrické součásti závisí na stabilní cirkulaci vody.
Malý problém s chladicí vodou se může stát vážným bezpečnostním problémem, pokud je ignorován.
Jak tomu zabránit
Při nákupu nebo údržbě elektrické pece, dávejte pozor nejen na kapacitu tavení, ale také na kvalitu a sledovatelnost klíčových komponentů.
Program údržby by měl zahrnovat běžné kontroly:
- Průtok a teplota chladicí vody
- Elektrické přípojky
- Hydraulický tlak
- Stav cívky
- Ochrana proti úniku
- Izolace
- Poplašné a blokovací systémy
Dodavatel by měl také poskytnout jasné informace o kritických náhradních dílech a cyklu jejich výměny.
Praktický pohled slévárenského inženýra
Když pec začne mít „malé problémy“ každých pár dní, Nikdy je nepovažuji za malé.
Špatné připojení vody, slabý kondenzátor, nebo vadný senzor se může nakonec stát zastavením výroby – nebo bezpečnostním problémem.
Dobrá pec není ta, která funguje, když je všechno nové.
Je to ten, který zůstává stabilní po tisících výrobních cyklů, protože jeho součásti, údržba, alarmy, a systém náhradních dílů byly od začátku řádně naplánovány.
14. Krátká životnost obložení pece
Vyzdívka pece je jednou z nejdůležitějších součástí indukční pece.
Odděluje roztavený kov od konstrukce pece, takže kvalita obložení přímo ovlivňuje životnost, tavenina čistota, stabilita výroby, a bezpečnost obsluhy.
Pro tavení železa, Vyzdívky na bázi kyselého oxidu křemičitého jsou široce používány ve vhodných aplikacích v indukčních pecích.
Však, životnost vyzdívky závisí na mnohem více než na nominálním žáruvzdorném materiálu.
Proč se podšívka příliš rychle opotřebovává?
Mezi běžné příčiny patří:
- Špatná žáruvzdorná kvalita
- Nesprávná distribuce velikosti částic
- Nesprávná instalace nebo zhutnění
- Nedostatečné slinování
- Nadměrná provozní teplota
- Agresivní struska
- Mechanický náraz během nabíjení
- Nesprávný nácvik prvního rozběhu
I dobrý žáruvzdorný materiál může mít krátkou životnost, pokud je instalace a proces slinování špatný.
Surovina by měla mít vhodný obsah oxidu křemičitého a kontrolované úrovně nečistot.
Pro křemičité žáruvzdorné materiály, vysoký obsah SiO₂ – často vyšší 98% na vhodné suroviny – může být důležité, ale přesná specifikace žáruvzdorného materiálu musí odpovídat konstrukci pece a technickým požadavkům dodavatele.
Jak zlepšit životnost podšívky
Nejdůležitějším krokem je přizpůsobení žáruvzdorného systému kapacitě pece, slitina, provozní teplota, stav strusky, a výrobním cyklem.
Instalace se musí řídit postupem stanoveným dodavatelem žáruvzdorných materiálů, včetně správného narážení, sušení, Vyléčení, a prvním tepelným slinováním.
První teplo si zaslouží zvláštní pozornost. Kontrolovaný nárůst teploty a správný proces slinování vytvářejí pracovní vrstvu, která chrání vyzdívku při následné výrobě.
Během servisu, obložení by mělo být pravidelně kontrolováno spíše než čekat na zjevnou poruchu.
Změny kapacity pece, hloubka vany, nebo profil obložení může poskytnout včasné známky lokalizovaného opotřebení.
Praktický pohled slévárenského inženýra
Viděl jsem, že slévárny ušetří trochu peněz na žáruvzdorných materiálech a pak ztratí mnohem více díky kratší životnosti vyzdívek, ztracená výroba, a zbytečné opravy.
Nejlevnější obložení je zřídka nejlevnější obložení na provoz.
Vyberte žáruvzdorný materiál podle skutečné pece a kovu, který se taví, nainstalujte jej správně, a zacházet s prvním žárem vážně.
Kvalitní obložení chrání nejen pec, ale také tavenina a lidé, kteří ji obsluhují.
15. Žáruvzdorná eroze „sloní noha“.
Takzvaná „sloní noha“ je charakteristická forma lokalizované žáruvzdorné eroze v blízkosti spodní části vyzdívky indukční pece.
Vnitřní profil se lokálně zapustí nebo zvětší, dává opotřebované oblasti její charakteristický tvar.
Je to víc než jen zraková vada. Silná lokalizovaná eroze může snížit efektivní objem pece, ovlivnit čistotu taveniny, urychlit poškození žáruvzdorných materiálů, a nakonec vytvořit vážné bezpečnostní riziko.
Proč se vyvíjí?
Jednou z běžných příčin je nestabilní nabíjení a přemostění.
Pokud nadměrně velké kusy vsázky tvoří můstek nad roztavenou lázní, spodní část pece může být silně vystavena tepelnému a mechanickému namáhání.
Když se most nakonec zřítí, těžký materiál může ovlivnit spodní podšívku.
Nadměrná místní teplota a chemické napadení může urychlit erozi.
Vyzdívka, která je již oslabena špatným slinováním nebo nevhodným výběrem žáruvzdorného materiálu, je ještě zranitelnější.
Jak tomu zabránit
Materiál vsázky by měl mít vhodnou velikost a měl by být naložen tak, aby nedocházelo k nestabilnímu přemostění. Velký, těžké kusy by neměly padat přímo na dno pece.
Obsluha by se také měla vyvarovat zbytečného přehřívání a měla by sledovat profil obložení při běžných kontrolách.
Jakmile je pozorována lokalizovaná eroze, oprava by měla být zvážena dříve, než se poškozená oblast rozvine ve závažný bezpečnostní problém.
Praktický pohled slévárenského inženýra
Když vidím profil sloní nohy, Neptám se jednoduše, “Kolik obložení se ztratilo?“
Chci to vědět proč se to tam stalo.
Byl náboj překlenovací? Byla pec přehřátá? Byla podšívka nesprávně slinutá? Byl žáruvzdorný materiál pro tento proces nevhodný?
Pokud pouze opravíte opotřebované místo, aniž byste odstranili příčinu, stejný problém se vrátí.
Ve slévárenské práci, opotřebení obložení je často záznamem toho, jak byla pec provozována.
Přečtěte si pozorně ten záznam, a často můžete zabránit dalšímu selhání dříve, než k němu dojde.
16. Závěr
Problémy s litím v elektrické peci se zřídka řeší izolovanou změnou jednoho parametru.
Stabilní proces odlévání vyžaduje kontrolu celého řetězce:
Materiály vsázky → Provoz pece → Chemie taveniny → Teplota → Kontrola strusky a plynu → Úprava/očkování → Lití → Tuhnutí → Kontrola
To je nejdůležitější praktická lekce kvalita taveniny vzniká před litím.
Z tohoto důvodu, moderní slévárna by se neměla spoléhat pouze na zkušenosti operátora.
Spektrometrická analýza, měření kyslíku/dusíku, Metallografie, tepelná analýza, Ndt, monitorování energie, a inspekce žáruvzdorných materiálů přeměňují řízení pece od řešení problémů založených na zkušenostech na měřitelné procesní inženýrství.
Cílem není pouze výroba roztaveného železa.
Cílem je vyrábět čisté, chemicky stabilní, tepelně řízený kov, který tuhne do specifikované mikrostruktury a důsledně produkuje odlitky vyhovující rozměrům, mechanický, obrábění, a požadavky na služby.