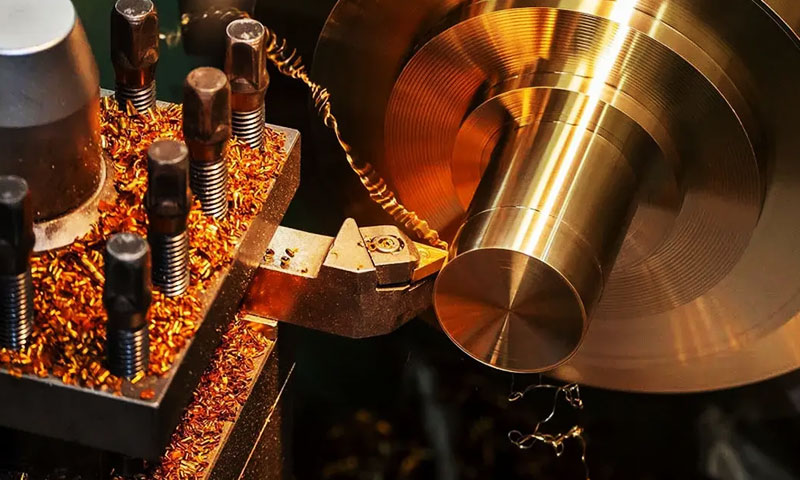
1. Zavedení
Průmyslové trysky jsou mnohem víc než jen jednoduché vývody tekutin. V petrochemických závodech, Letecké systémy, linky na zpracování potravin, námořní vybavení, hydraulické sestavy,
a přesná stříkací zařízení, trysky hrají rozhodující roli při atomizaci, jet formace, Regulace toku, Řízení tlaku, a střední doručení.
Jejich výkon je přímo ovlivněn geometrickou přesností, kvalita interního kanálu, odolnost proti korozi, Mechanická integrita, a výrobní konzistenci.
Kvůli těmto požadavkům, výroba trysek je klasickým problémem inženýrského rozhodování: měl by být díl vyroben Přesné obsazení nebo podle CNC obrábění?
2. Co dělá výrobu trysek technicky náročnou?
A tryska je tok formující komponenta, což znamená, že jeho vnitřní a vnější forma má přímý funkční dopad.
Na rozdíl od mnoha konstrukčních dílů, trysku nelze posuzovat pouze podle síly nebo vzhledu. Jeho geometrie musí podporovat stabilní chování tekutiny.
Klíčové technické požadavky na trysky
- Přesné vnitřní průtokové kanály
- Hladké a konzistentní povrchy toku
- Přesná velikost otvoru
- Stabilní těsnicí plochy
- Dobrá odolnost proti korozi a opotřebení
- Odolnost vůči vibracím, tlakový šok, a kavitace
- Opakovatelný výkon napříč výrobními šaržemi
Tyto požadavky vytvářejí úzké výrobní okno. Příliš velká drsnost povrchu může narušit tok. Rozměrová odchylka může změnit tvar postřiku nebo koeficient vypouštění.
Vnitřní vady mohou způsobit únik, ucpání, nebo lokální selhání. Z tohoto důvodu, výrobní proces je neoddělitelný od výkonu trysky.
3. Procesní základy
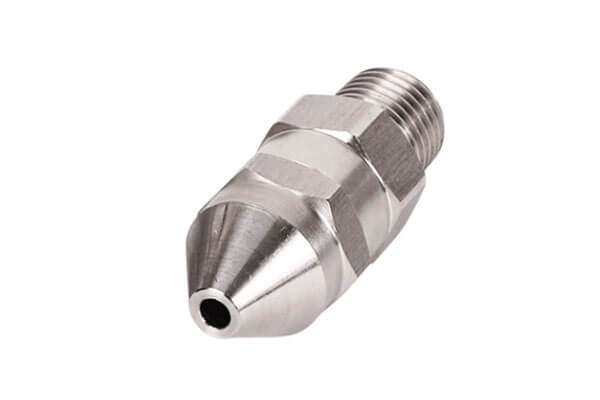
Tryska pro přesné lití
Přesné obsazení, často označováno jako Investiční obsazení nebo lití ztraceného vozu, je proces téměř čistého tvaru, který je zvláště vhodný pro součásti se složitou geometrií.
Typická cesta zahrnuje vytvoření voskového vzoru, Budova keramické skořápky, Dewaxing, Shell Shelling, Nalití kovu, chlazení, Odstranění skořápky, a dokončení.
Pro výrobu trysek, tento proces umožňuje roztavení nerezové oceli, mosaz, nebo vysokoteplotní slitina, která se nalije do zakázkové keramické formy.
Výsledkem je téměř hotový polotovar trysky s integrovanými obrysy, zakřivené kanály, a složité prvky, které by bylo obtížné nebo nákladné obrábět z masivního materiálu.
Základní vlastnosti
- Silná geometrická svoboda
- Dobrá vhodnost pro integrované konstrukce
- Snížená potřeba obrábění celého těla
- Efektivní pro střední a vysoké objemy výroby
- Vhodné pro komplex, slitinové díly odolné proti korozi
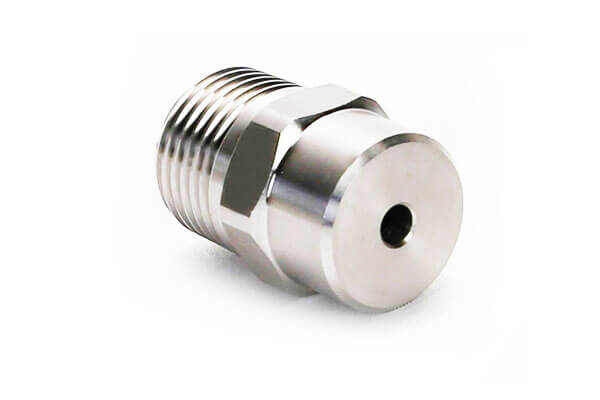
CNC obráběná tryska
CNC obrábění je subtraktivní proces, který využívá naprogramované dráhy nástroje k odstranění materiálu z polotovarů, bary, výkony, nebo válcovaný materiál.
Obvykle zahrnuje otáčení, frézování, vrtání, Threčení, obrábění hlubokých děr, a přesné dokončení.
Pro výrobu trysek, CNC obrábění je obzvláště silné, když je geometrie pravidelná, tolerance jsou těsné, a průtokové kanály jsou přístupné nástrojům.
Je široce používán pro vysoce přesné trysky s přímými otvory, soustředné rysy, spolehlivé těsnící plochy, a přísné požadavky na rozměry.
Základní vlastnosti
- Vynikající rozměrová přesnost
- Vynikající kontrola nad kritickými povrchy
- Rychlé prototypování a změny designu
- Žádná investice do formy
- Vysoká flexibilita pro malé série a zakázkovou práci
4. Side-by-Side inženýrské srovnání
Strukturální přizpůsobivost a složitost designu
| Aspekt | Tryska pro přesné lití | CNC obráběná tryska |
| Svoboda geometrie | Velmi vysoká | Mírné až vysoké, ale závisí na přístupu k nástroji |
| Zakřivené běžce / spirálové kanály | Vynikající | Obtížné a nákladné |
| Vícevětvové vnitřní průchody | Vynikající | Obvykle neefektivní |
| Tenkostěnné integrované konstrukce | Dobrý | Možné, ale často dražší |
| Ostré vnitřní rohy | Omezeno sesabilitou | Snadnější obrábění v přístupných oblastech |
| Jednodílná formace | Silná výhoda | Obvykle vyžaduje jednodušší geometrii |
Přesné lití je silnější volbou, pokud tryska obsahuje zakřivené vodicí lišty, asymetrické dutiny, vícevětvové pasáže, nebo komplexní integrovaný orgán.
Může vyrábět součásti téměř čistého tvaru, které redukují montážní kroky a eliminují svarové spoje, což je zvláště cenné pro kapalinové systémy citlivé na úniky.
CNC obrábění je vhodnější pro běžné, symetrický, a tvary dostupné pro nástroje. Vyniká na rovných dírkách, soustředné vývrty, vlákna, ploché těsnicí plochy, a standardní kuželové geometrie.
Ale když se design stane vnitřně velmi složitým, doba obrábění a náklady prudce rostou.
Rozměrová přesnost a kvalita povrchu
| Výkonový parametr | Tryska pro přesné lití | CNC obráběná tryska |
| Obecná rozměrová tolerance | CT4 - CT6, zhruba ±0,05 až ±0,15 mm | ±0,005 až ±0,02 mm |
| Praktická minimální clona | O 0.5 mm | O 0.1 mm |
| Drsnost povrchu surového tvaru | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Těsnící rovinnost obličeje | Obvykle vyžaduje sekundární povrchovou úpravu | Lze tvarovat přímo s vysokou přesností |
| Hladkost vnitřního kanálu | Dobrý, ale s litou texturou | Vynikající |
CNC obrábění je jednoznačně lepší, když tryska vyžaduje extrémně přesnou kontrolu tolerance, zejména v oblasti otvoru, těsnící čelo, a soustředné rysy.
Vytváří hladší povrchy a lepší kontrolu nad kritickými rozměry.
Přesným litím lze dosáhnout provozní přesnosti u mnoha průmyslových trysek, ale odlitý povrch si typicky zachovává texturu tuhnutí.
To není nezbytně problém při běžných aplikacích stříkáním nebo proudem, ale nejfunkčnější povrchy obvykle vyžadují místní opracování nebo leštění.
Využití materiálu a mikrostruktura
| Aspekt | Tryska pro přesné lití | CNC obráběná tryska |
| Materiál výchozí forma | Roztavený kov | Pevná zásoba, kování, nebo bar |
| Využití materiálu | Asi 85 %–92 % | Asi 30 %–55 % |
| Generování šrotu | Nízký až střední | Vysoký objem třísek |
| Mikrostruktura | Odlévaná dendritická struktura | Tvářená struktura zrna |
| Orientace toku kovu | Ne kontinuální jako tepaný materiál | Zachováno v základním materiálu, částečně narušen řezem |
Přesné lití je obecně materiálově efektivnější.
To je důležité zejména tehdy, když je tryska vyrobena z drahých slitin, jako je nerezová ocel, slitiny niklu, nebo slitiny titanu. Méně odpadu znamená nižší efektivní náklady a snadnější škálování.
CNC obrábění začíná tvářeným materiálem, který již má rafinovanou strukturu zrna a silnou mechanickou kontinuitu.
To dává hotovému dílu vysokou základní pevnost a odolnost proti únavě. Však, proces řezání vytváří třísky a může lokálně změnit povrchovou vrstvu působením tepla a napětí.
Rozdíl není jen akademický. Ovlivňuje náklady, mechanická odezva, a korozní chování v provozu.
Mechanické vlastnosti a provozní životnost
| Mechanický indikátor | Tryska pro přesné lití | CNC obráběná tryska |
| Pevnost v tahu | Mírně nižší u typických nerezových odlitků | Vyšší u tepaného materiálu |
| Ovlivnit houževnatost | Mírný | Vysoký |
| Odolnost proti únavě | Dobré pro stálý servis | Silnější pro cyklické zatížení |
| Odolnost vůči vysokému tlaku | Vhodné pro střední tlak | Lepší pro velmi vysoký tlak |
| Nosit odpor | Jednotný, stabilní vzor opotřebení | Vyšší lokální tvrdost a odolnost proti oděru |
| Žíravý střední servis | Velmi dobré, zvláště po správné tepelné úpravě | Dobrý, ale záleží na stavu povrchu |
CNC obráběné trysky jsou obvykle upřednostňovány ve vysokotlakém, náchylné k vibracím, nebo v prostředí náročném na únavu.
Jejich základní materiál má tendenci zachovat si lepší mechanickou kontinuitu, který podporuje náročné servisní podmínky.
Trysky pro přesné lití jsou často vhodnější pro korozivní chemická média, vlhké prostředí s vysokou teplotou, a stabilní průtokové systémy, kde na geometrii a materiálové kompatibilitě záleží více než na odolnosti vůči extrémnímu tlaku.
Při správné tepelné úpravě, litá nerezová ocel může poskytovat vynikající korozní vlastnosti.
Adaptabilita výrobního cyklu a šarže
| Aspekt | Tryska pro přesné lití | CNC obráběná tryska |
| Počáteční nastavení | Potřebný vývoj forem a procesů | Není potřeba žádná forma |
| Rychlost prototypu | Pomalejší | Velmi rychle |
| Hromadná výroba | Po stabilizaci efektivní | Efektivní pouze pro jednodušší tvary |
| Nejlepší velikost šarže | Nízký až střední, často 50–10 000 kusů | Velmi malé dávky až středně velké série |
| Flexibilita změny | Spodní | Velmi vysoká |
Odlévání vyžaduje předem připravené nástroje a přípravu procesu, takže dodací doba je na začátku delší. Po stabilizaci, však, může být velmi efektivní pro opakovanou výrobu.
Díky tomu je atraktivní, když je design trysky vyzrálý a očekává se, že zůstane nezměněn.
CNC obrábění je opakem. Nemá téměř žádnou bariéru pro nástroje a je ideální pro rychlé prototypování, inženýrské zkoušky, urgentní doručení, a zakázkovou výrobu.
Kompromisem je, že každý díl musí být řezán samostatně, což může u složitých geometrií zpomalit a prodražit velkosériovou výrobu.
Komplexní struktura nákladů
| Nákladový faktor | Tryska pro přesné lití | CNC obráběcí tryska |
| Náklady na nástroje | Na začátku výš | Velmi nízké nebo žádné |
| Materiálové náklady | Nižší efektivní odpad | Vyšší cena šrotu |
| Cena práce | Nižší na díl v měřítku | Vyšší na díl u složitých dílů |
| Náklady na následné zpracování | Mírný | Nízký až střední |
| Nejlepší nákladový stav | Složité díly, střední až vysoká hlasitost | Jednoduché díly, nízký objem, Rychlý obrat |
Pro jednoduché geometrie trysek, CNC obrábění může být levnější cestou, zvláště když je objem výroby malý a žádné investice do nástrojů nejsou opodstatněné.
Pro středně až vysoce složité geometrie trysek, přesné lití často snižuje celkové náklady tím, že se vyhne nadměrnému víceosému obrábění, opakované upnutí, a montážní operace.
Úspora materiálu je zvláště důležitá u drahých slitin.
5. Běžné závady a problémy s kontrolou kvality
Vady trysky přesného lití
Přesné lití nabízí mnoho výhod, ale není bez procesních rizik.
| Běžná závada | Typický účinek | Způsob ovládání |
| Pískové otvory / Inkluze | Může blokovat malé průchody nebo oslabovat místní zóny | Zlepšete kvalitu skořápky a filtraci |
| Porozita smršťování | Snižuje schopnost nést tlak | Optimalizujte konstrukci vtoku a tuhnutí |
| Rozměrové smrštění | Ovlivňuje tolerance a těsnicí plochy | Rezervní příspěvek na obrábění |
| Povrchová textura zrna | Mírně zdrsňuje průtokové kanály | Dokončete kritické oblasti opracováním nebo leštěním |
Nejdůležitější řídicí strategií u licích trysek je ponechání přídavku na obrábění na kritických plochách a otvorech.
V praxi, těsnicí povrchy a vlastnosti toku s malou tolerancí by neměly zcela spoléhat na přesnost odlitku.
Vady trysek CNC obrábění
CNC obrábění je vysoce přesné, ale má své vlastní obavy o kvalitu.
| Běžná závada | Typický účinek | Způsob ovládání |
| Burry | Ruší průtok a může způsobit ucpání | Deburring, dokončování hran |
| Odchylka upnutí | Vytváří chybu soustřednosti | Vylepšete design svítidla |
| Povrchové zpevnění | Může ovlivnit korozi a kvalitu povrchové úpravy | Používejte optimalizovanou řeznou rychlost a chladicí kapalinu |
| Značky nářadí | Zvyšte drsnost v citlivých oblastech proudění | Sekundární leštění nebo konečná úprava |
V aplikacích s tryskami, malé otřepy mohou být škodlivější, než se zdá. I drobné nedokonalosti hran mohou způsobit turbulence, nerovnoměrný nástřik, nebo zadržování kontaminace.
Proto není odstraňování otřepů po obrábění při výrobě kritických trysek volitelné.
6. Výběr aplikace: Který proces se hodí ke které trysce?
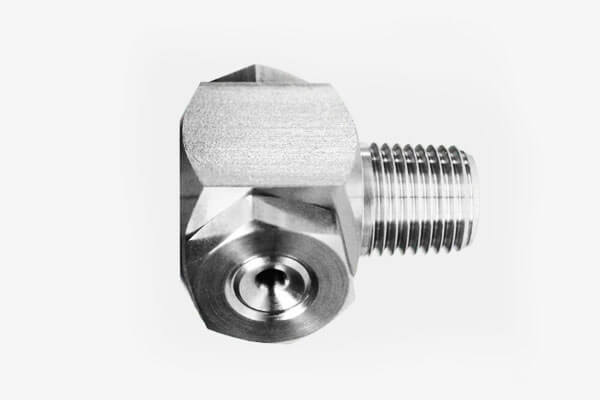
Precizní lití tryska je nejlepší pro
- Komplexní zakřivené kanály
- Vícevětvené nebo nepravidelné vnitřní průchody
- Velká nebo integrovaná tělesa trysek
- Korozivní média a střední tlaková služba
- Středně sériová výroba
- Vysoce hodnotné slitiny, kde záleží na úsporách materiálu
Typická průmyslová odvětví
- Chemické zpracování
- Odsolování moře
- Manipulace s mořskou vodou
- Postřik a čištění potravin
- Středotlaká dodávka průmyslové kapaliny
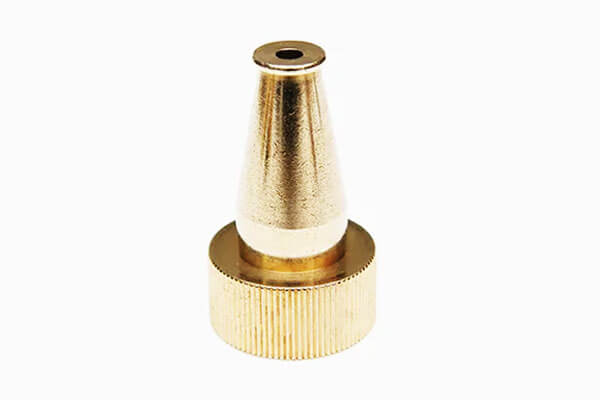
CNC obráběcí tryska je nejlepší pro
- Jednoduché trysky s přímým otvorem
- Mikrootvorové trysky
- Přesné těsnicí povrchy
- Vysokotlaký nebo vibrační servis
- Rychlé prototypování a zakázkové díly
- Malosériová výroba s úzkými tolerancemi
Typická průmyslová odvětví
- Vstřikování leteckého paliva
- Vysokotlaké čisticí zařízení
- Hydraulické systémy
- Lékařská atomizační zařízení
- Přesné laboratorní vybavení
7. Výroba kompozitů: Casting Blank + CNC dokončování
V moderní výrobě trysek, technicky nejvyspělejším přístupem často není ani čisté přesné lití, ani čisté CNC obrábění, ale a hybridní výrobní cesta která spojuje silné stránky obou.
Tato metoda začíná precizně odlitým polotovarem a končí cílenou CNC úpravou funkčních ploch.
Pro mnoho průmyslových trysek, zejména ty, které se používají v náročných prostředích s řízením tekutin, tento kombinovaný proces nabízí nejlepší rovnováhu mezi složitostí geometrie, rozměrová přesnost, Kvalita povrchu, Efektivita nákladu, a výrobní stabilitu.
Proč je hybridní přístup důležitý
Tryska je funkčně řízená součást.
Jeho vnější tvar může být poměrně složitý, ale nejkritičtější vlastnosti výkonu jsou obvykle soustředěny ve specifických zónách: otvor, těsnící čelo, závitové připojení, pomocné plochy, a někdy vnitřní přechodové oblasti.
To jsou místa, kde i velmi malá odchylka může ovlivnit obraz postřiku, konzistence výboje, tlakové chování, nebo únikový výkon.
Přesné lití je vynikající při formování celého těla trysky ve stavu blízkém síti.
Může vytvářet zakřivené obrysy, integrované průchody, nepravidelné vnější geometrie, a složité konstrukční formy, které by jinak vyžadovaly rozsáhlé obrábění nebo více sestavených dílů.
Však, Samotné odlévání obvykle nemůže zaručit extrémně těsné tolerance a hladkost povrchu vyžadované na nejkritičtějších funkčních rozhraních.
Zde se CNC dokončování stává nepostradatelným.
Vyhrazením přídavku na obrábění na potřebné plochy, výrobci mohou používat CNC operace k rafinaci pouze důležitých zón místo obrábění celého dílu z masivního materiálu.
Tento přístup zachovává geometrické výhody lití a zároveň dosahuje úrovně přesnosti očekávané od špičkových trysek.
Procesní logika: Od tvaru Near-Net k funkční přesnosti
Hybridní proces začíná návrhem odlitku, který je záměrně optimalizován pro pozdější obrábění.
Inženýři nenavrhují součást jako finální hotový odlitek; místo toho, navrhují to jako a odlitek s řízenými přídavky.
Tyto přídavky jsou obvykle ponechány v oblasti otvoru, závitové zóny, Těsnění ploch, a další pomocné povrchy, které vyžadují přísnou kontrolu rozměrů.
Zbývající tělo, zejména oblasti, které neovlivňují přímo konečné chování kapaliny, je ponechána v odlévané podobě ve tvaru blízké sítě.
Po fázi castingu, polotovar trysky je vyčištěn, zkontrolováno, a v případě potřeby tepelně zpracovány.
Tato mezilehlá součást již obsahuje hlavní konstrukční prvky hotové součásti.
Následně se selektivně a přesně aplikuje CNC obrábění, pomocí přípravků a drah nástrojů přizpůsobených kritickým povrchům.
V praxi, to znamená, že pouze zlomek celkové geometrie je obroben na konečnou velikost, což zkracuje dobu cyklu, opotřebení nástroje, a materiálový odpad ve srovnání s kompletním obráběním.
Inženýrské výhody složené trasy
Nejdůležitější výhodou odlévání plus CNC dokončovací práce je funkční oddělení. Tento proces umožňuje každé výrobní metodě dělat to, co umí nejlépe.
Odlévání se zabývá tvorbou tvaru a materiálovou ekonomikou. CNC obrábění řídí přesnost, opakovatelnost, a zušlechťování povrchu.
Rozdělením části tímto způsobem, výrobce se vyhýbá nucení jednoho procesu k vyřešení všech problémů.
To je zvláště cenné pro trysky se smíšenými požadavky.
Například, vnější tělo může potřebovat být velké, konturované, a strukturálně integrované, zatímco vnitřní sedlo trysky nebo těsnicí kužel mohou vyžadovat kontrolu na úrovni mikronů.
Plně opracovaný díl by byl plýtvání a zdlouhavé.
Plně odlitý díl nemusí splňovat požadavek na přesnost. Hybridní část řeší oba problémy racionálním způsobem.
Dalším velkým přínosem je snížená obráběcí zátěž. Když je těleso trysky odlito v blízkosti konečného tvaru, množství materiálu odebraného obráběním je mnohem nižší než při obrábění sochorů.
Tím se snižuje plýtvání surovinami, zkracuje dobu zpracování, a snižuje zatížení nástroje.
Výhoda se stává zvláště významnou, když je tryska vyrobena z drahých slitin, jako je nerezová ocel, slitiny niklu, nebo slitiny titanu.
Zlepšuje se také hybridní proces Svoboda designu. Inženýři mohou specifikovat složité vnitřní nebo vnější geometrie bez obav, že celý díl musí být přístupný řezným nástrojům.
Pokud jsou kritické dokončovací zóny obrobitelné, zbytek konstrukce může zůstat odlitý.
To je velmi užitečné v aplikacích, kde je vedení tekutin, montážní integrace, a kompaktní design balení jsou důležité.
Náklady a efektivita výroby
Z pohledu ekonomiky výroby, kompozitní cesta je často nejvyváženějším řešením pro střední- na vysoce hodnotné tryskové produkty.
Fáze odlévání absorbuje složitost tvaru, zatímco stupeň CNC je omezen na nejmenší počet vysoce hodnotných povrchů.
To výrazně zlepšuje poměr mezi výrobní náročností a funkční hodnotou.
V porovnání s obráběním celé trysky z masivní tyče, hybridní metoda obvykle snižuje spotřebu materiálu a dobu řezání.
Ve srovnání se spoléháním se výhradně na odlévání, výrazně zlepšuje konečnou přesnost a konzistenci.
Díky tomu je obzvláště atraktivní v odvětvích, kde jsou náklady na selhání vysoké, kde záleží na opakovatelnosti rozměrů, a kde je samotná slitina dostatečně drahá, aby se odpad stal vážným problémem.
Proces je také škálovatelný. Jakmile jsou odlévací nástroje stabilizovány a CNC dokončovací program je validován, výroba může přejít do opakovatelného a kontrolovaného pracovního postupu.
Pro střední a velké výrobní série, jednotkové náklady se často stávají vysoce konkurenceschopnými, protože odlévací předlitek lze efektivně tvarovat a dokončovací operace zůstávají lokalizované.
Úvahy o kontrole kvality
Úspěch hybridní metody závisí na dobré technické disciplíně v obou fázích.
Pokud je odlitek špatně navržen, následný přídavek na obrábění může být nerovnoměrný, nadměrný, nebo nedostatečné.
Pokud strategie CNC dokončování není pečlivě kontrolována, kritické vlastnosti trysky mohou ztratit soustřednost, Integrita těsnění, nebo přesnost průtoku.
Z tohoto důvodu, přechod mezi odléváním a obráběním je třeba plánovat od začátku.
Vzor odlévání by měl obsahovat dobře definované přídavky na obrobených zónách, a kontrola po lití by měla potvrdit, že polotovar je vhodný pro sekundární operace.
Při CNC dokončování, upínací přípravky musí udržovat přesné ovládání vztažného bodu, zvláště když tryska vyžaduje koaxiální nebo ortogonální vztahy mezi otvorem, vlákno, a těsnicí plochy.
Důležitá je také celistvost povrchu. Odlévaná struktura může obsahovat texturu drobného zrna nebo místní drsnost, ale finální opracované plochy by měly tyto nedokonalosti ve funkčních zónách eliminovat.
V mnoha případech, závěrečné odjehlování, leštění, nebo je přidán krok čištění, aby se zajistilo, že v cestě toku nezůstanou žádné zbytkové otřepy nebo částice.
Typické případy průmyslového použití
Tento kombinovaný výrobní postup je široce používán u trysek, které slouží náročnému průmyslovému prostředí.
To je zvláště běžné v petrochemii, námořní, kosmonautika, a špičkové systémy řízení kapalin.
Tyto aplikace často vyžadují těleso trysky, které je konstrukčně složité a odolné proti korozi, ale také vyžadují jeden nebo více povrchů s extrémně přesnou kontrolou rozměrů.
Příklady zahrnují rozprašovací trysky s integrovaným pouzdrem, vysoce výkonné atomizační trysky, přesné tryskací komponenty, a korozivzdorné trysky pro distribuci kapalin.
V každém případě, odlévací stupeň poskytuje konstrukční platformu, a fáze obrábění zajišťuje konečný funkční výkon.
Proč se stal běžným řešením
Rostoucí přijetí „odlévacího polotovaru + CNC dokončovací“ model není náhodný.
Odráží širší trend ve vyspělé výrobě: použijte pro každou funkci nejúčinnější proces, než nutit jediný proces, aby vše dělal.
Při výrobě trysek, tento princip je obzvláště přesvědčivý, protože součást obsahuje jak zóny s dominantním tvarem, tak zóny s dominantní přesností.
V důsledku toho, hybridní cesta je nyní široce považována za preferované řešení pro špičkové průmyslové trysky.
Nabízí geometrickou flexibilitu odlévání, přesnost CNC obrábění, a nákladovou strukturu, která je často výhodnější než plně odlévané nebo plně obrobené alternativy.
Pro výrobce, kteří hledají spolehlivý výkon a konkurenceschopnou ekonomiku, je to často nejracionálnější inženýrská volba.
8. Závěr
Srovnání mezi přesným litím a CNC obráběním pro trysky není otázkou, který proces je univerzálně lepší. Je to otázka technického přizpůsobení.
Přesné obsazení vyniká, když je tryska konstrukčně složitá, záleží na materiálově efektivní výrobě, a pracovní podmínky jsou kompatibilní se středně přesnou výrobou v téměř čistém tvaru.
Je zvláště výkonný pro integrované, konstrukce odolná proti korozi a cenově výhodný středněobjemový výkon.
CNC obrábění vyniká tam, kde tryska vyžaduje extrémní rozměrovou přesnost, Vynikající povrchová úprava, odolnost proti vysokému tlaku, a rychlé opakování.
Je to preferovaná volba pro jednoduché, ale vysoce kritické komponenty průtoku, Prototypy, a malosériová zakázková výroba.
V moderní průmyslové praxi, nejvyspělejším řešením je často hybridní: odlévat tvar, stroj funkci.
Tato strategie zachycuje to nejlepší z obou světů a poskytuje nejsilnější rovnováhu výkonu, náklady, a výroba.
Časté časté
Která tryska má lepší odolnost proti korozi?
V mnoha případech, přesně lité trysky z nerezové oceli mohou nabídnout vynikající odolnost proti korozi, zejména po správném tepelném zpracování a povrchové úpravě.
Konečný výsledek závisí na výběru slitiny, Kvalita povrchu, a servisní prostředí.
Lze vyrobit spirálové nebo vysoce složité trysky CNC obráběním?
Ano, ale obvykle pouze s víceosým zařízením a za mnohem vyšší náklady. Pro vysoce složité vnitřní struktury, přesné lití je obvykle ekonomičtější.
Který proces je levnější pro hromadnou výrobu?
Pro složité konstrukce trysek, přesné lití je často levnější v měřítku. Pro jednoduché konstrukce trysek, CNC obrábění může zůstat ekonomičtější, zejména v malých objemech.
Který proces je lepší pro provoz s velmi vysokým tlakem?
CNC obráběné trysky jsou obecně vhodnější pro podmínky s velmi vysokým tlakem, protože obvykle používají tvářený materiál se silnější mechanickou kontinuitou a přísnější kontrolou rozměrů.
Je nutné dodatečné opracování pro lité trysky?
Pro kritické povrchy, Ano. Těsnící plochy, závitové oblasti, a jemné otvory se běžně obrábějí po odlití, aby byla zajištěna konečná přesnost a kvalita povrchu.