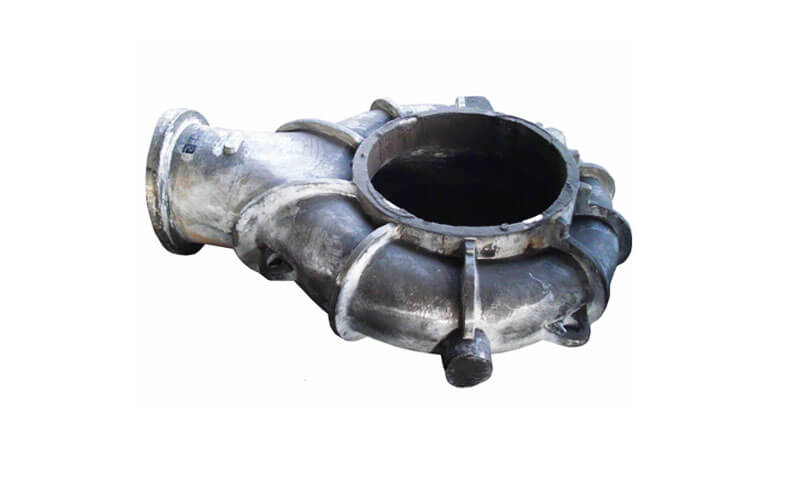
Odlévání hliníku je praktické výrobní řešení pro výrobu lehkých kovových součástí se složitou geometrií, integrované funkční vlastnosti, a vysokou materiálovou účinností.
Ve srovnání s obráběním součásti zcela z polotovaru, odlévání může vytvořit velkou část požadované geometrie ve formě, snížení úběru materiálu a doby obrábění.
V závislosti na geometrii dílu, Objem výroby, rozměrové požadavky, a mechanický výkon, výrobci si mohou vybrat Gravity Die Casting, nízkotlaký lití (LPDC), Vysokotlaké lití (HPDC), Investiční obsazení, a lití do písku.
LangHe Industry přistupuje k zakázkovému odlévání hliníku spíše jako k integrovanému výrobnímu procesu než k izolované slévárenské operaci.
Náš pracovní postup může zahrnovat technickou kontrolu, výběr procesu odlévání, vývoj nástrojů a vzorů, tavení hliníku, obsazení, tepelné zpracování,
CNC obrábění, povrchová úprava, a inspekce kvality, umožňuje zákazníkům vyvíjet komponenty od prototypových množství přes opakovanou výrobu.
1. Co je hliníkové odlévání?
Hliníkový lití je výrobní proces, při kterém se roztavená hliníková slitina zavede do dutiny formy a nechá se ztuhnout do předem stanovené geometrie.
V závislosti na požadovaném komponentu, Objem výroby, rozměrová přesnost, a mechanický výkon, forma může být vyrobena z pojeného písku, keramické materiály, nebo opakovaně použitelné kovové nástroje.
Zásadní výhodou hliníkového odlitku je jeho schopnost přeměnit poměrně složitý trojrozměrný design na součást téměř čistého tvaru v jediné primární tvářecí operaci..
Prvky, které by při výrobě z plného materiálu vyžadovaly rozsáhlé obrábění nebo montáž – jako jsou žebra, šéfové, zakřivené stěny, pouzdra, a vnitřní dutiny – mohou být často zabudovány přímo do odlitku.
Základní sekvence odlévání hliníku
I když různé technologie odlévání používají různá zařízení a nástroje, základní výrobní postup je podobný:
Výběr slitiny → konstrukce formy/nástroje → tavení → zpracování taveniny → plnění formy → tuhnutí → vyjímání z formy → čištění → tepelné zpracování → obrábění → konečná úprava → kontrola
2. Technologie Core Casting Process ve Foundry LangHe
LangHe Foundry používá diverzifikovanou platformu pro odlévání hliníku, aby se výrobní proces přizpůsobil geometrii součásti, Objem výroby, rozměrové požadavky, povrchová úprava, a cíle mechanického majetku.
Žádný způsob odlévání není vhodný pro každý hliníkový komponent. Mezi primární procesy patří gravitační tlakové lití, nízkotlaký lití, Vysokotlaké lití, Investiční obsazení, a lití do písku.
Gravity Die Casting (Trvalá forma)
Gravity Die Casting, Také známý jako Trvalé lití formy, používá opakovaně použitelnou kovovou formu, obvykle vyrobené z litiny nebo oceli.
Roztavený hliník je zaváděn do dutiny primárně gravitací, zatímco povlaky forem a řízené předehřívání formy se používají k řízení uvolňování a tuhnutí.
Protože kovová forma odebírá teplo poměrně efektivně, gravitační tlakové lití může produkovat jemnější a jednotnější strukturu odlévání než mnoho konvenčních podmínek lití do písku.
Poskytuje také lepší povrchovou úpravu a rozměrovou konzistenci.

Mezi klíčové vlastnosti patří:
- Good mechanical properties resulting from relatively controlled solidification.
- Good surface finish and dimensional consistency compared with sand casting.
- Reusable tooling suitable for medium- do produkce s vysokým objemem.
- Lower tooling investment than high-pressure die casting in many applications.
- Longer cycle times than HPDC but generally shorter than conventional sand casting.
Typical applications include pump housings, engine and machinery brackets, Elektrické přílohy, Kola, and structural aluminum components
The main limitations are geometric. Velmi tenké stěny, hluboké podříznutí, and highly intricate features can be more difficult to produce than with HPDC, while cycle times are generally longer because filling is driven primarily by gravity.
Nízkotlaký lití (LPDC)
Nízkotlaký lití fills the mold from below by applying controlled gas pressure to a sealed holding furnace.
The molten aluminum rises through a stalk or riser tube into the die cavity, with typical filling pressures commonly in the approximate range of 0.1–1 bar
Unlike gravity filling, LPDC provides controlled upward metal flow and can maintain pressure during solidification.
This can improve feeding and reduce the tendency toward certain shrinkage defects when the process is properly designed.
LPDC is particularly suitable for components where vnitřní zvuk, strukturální integrita, a konzistentní mechanické vlastnosti jsou důležité.
The process is widely associated with aluminum wheels and can also be used for selected housings, Komponenty brzd, and structural castings.
Mezi jeho hlavní přednosti patří:
- Kontrolované, relatively low-turbulence filling
- Good metal utilization
- Vysoká opakovatelnost
- Good internal quality for suitable designs
- Suitability for medium- do produkce s vysokým objemem
Its limitations include slower cycle times than HPDC and a narrower range of practical geometries.
Equipment and tooling requirements are also more specialized than conventional sand casting.
Vysokotlaké lití (HPDC)
Vysokotlaké lití vstřikuje roztavený hliník do opakovaně použitelné ocelové matrice vysokou rychlostí a tlakem.
Typické tlakové úrovně tlakového lití mohou dosáhnout přibližně 700-1400 barů, v závislosti na konstrukci stroje, slitina, a procesní fázi.
HPDC je optimalizováno pro velkoobjemovou výrobu komplexu, Komponenty tenké stěny.
Rychlé plnění umožňuje složité funkce, žebra, šéfové, a integrované montážní struktury, které mají být vytvořeny s omezeným sekundárním obráběním.
Za vhodných podmínek, části stěny kolem 0.8 mm nebo o něco silnější může být ve vybraných oblastech dosažitelné, ale praktické minimum silně závisí na slitině, projektovaná plocha, Délka toku, konstrukce, a tepelné podmínky.

Mezi typické aplikace patří:
- Automobilové převodovky a skříně motorů
- Kryty motoru a konstrukce
- Elektronické přílohy
- Průmyslová pouzdra
- Komplexní lehké konstrukční prvky
Hlavní výhodou je vysoká produktivita, vynikající opakovatelnost rozměrů, Dobrá povrchová úprava, a rozsáhlá integrace funkcí.
Hlavními omezeními jsou vysoké náklady na ocelové raznice a potenciál pro poréznost plynu a zachycený vzduch způsobený vysokorychlostním plněním.
To může také omezit vhodnost konvenčního HPDC pro určité aplikace tepelného zpracování nebo tlakotěsné aplikace, pokud nejsou použity specializované procesy.
Investiční lití
Investiční lití, nebo lití ztraceného vozu, používá voskový vzor k vytvoření keramické skořepinové formy.
Voskový vzor je potažen postupnými vrstvami žáruvzdorné keramiky, načež se vosk odstraní a keramická skořápka se vypálí před zavedením roztaveného hliníku.
Tento proces je zvláště cenný, když má součást složitou trojrozměrnou geometrii, jemné detaily, Tenké sekce, nebo vnitřní prvky, které je obtížné ekonomicky reprodukovat pomocí konvenčních procesů pískování nebo trvalé formy.
Investiční lití může zajistit dobrou reprodukci povrchu a rozměrovou přesnost.
Reprezentativní povrchové úpravy mohou být v rozsahu přibližně 125–250 mikropalců RMS, v závislosti na slitině, Shell System, a podmínky procesu.
Mezi klíčové výhody patří:
- Komplexní geometrie a vysoká svoboda designu
- Dobrá dimenzní přesnost
- Dobrá reprodukce povrchu
- Produkce tvaru téměř sítě
- Široký výběr slitin
Typické aplikace zahrnují přesné průmyslové komponenty, hardware související s letectvím, součásti lékařského vybavení, a další složité hliníkové díly.
Primárními omezeními jsou vyšší náklady na nástroje a zpracování ve srovnání s konvenčním litím do písku a obecně nižší produktivita pro velmi velké objemy výroby.
Lití písku (Pryskyřice & Zelený písek)
Lití písku používá k vytvoření odlévací dutiny jednorázovou pískovou formu. LangHe Foundry může používat různé pískové systémy, včetně zelený písek a písek pojený pryskyřicí, podle velikosti dílu, geometrie, Objem výroby, a rozměrové požadavky.
Zelený písek používá formovací systém obsahující vlhkost, zatímco písek pojený pryskyřicí používá chemicky vytvrzený pojivový systém.
Pryskyřičný písek může poskytnout lepší kontrolu pro složité formy a jádra, zatímco zelený písek je široce používán pro ekonomickou univerzální výrobu.
Lití do písku nabízí největší flexibilitu pro velké komponenty a nízké- do produkce středního objemu.
Náklady na nástroje jsou obecně mnohem nižší než náklady na trvalé formy nebo HPDC zápustky, a proces může pojmout relativně velké a složité komponenty.
Mezi typické aplikace patří:
- Velká tělesa čerpadel a ventilů
- Základny a skříně strojů
- Součásti průmyslových zařízení
- Prototypové odlitky
- Velké zakázkové hliníkové konstrukce
Jeho hlavním omezením je hrubší povrchová úprava, nižší rozměrová přesnost, a vyšší požadavky na obrábění ve srovnání s tlakovým litím nebo vytavitelným litím.
Výběr procesu ve slévárně LangHe
Vhodný proces odlévání hliníku je určen konstrukční a výrobní požadavky, spíše než samotnou metodou odlévání.
Gravitační tlakové lití a LPDC jsou vhodné pro aplikace vyžadující řízené tuhnutí a konzistentní vlastnosti; HPDC je optimalizováno pro velké objemy, komplexní tenkostěnná výroba;
Investiční lití řeší složité přesné geometrie; a lití do písku zůstává vysoce efektivní pro velké nebo maloobjemové součásti.
Tato flexibilita procesu umožňuje Langhe Foundry vyvážit investice do nástrojů, Efektivita výroby, rozměrová kontrola, Kvalita povrchu, a mechanické požadavky pro každou aplikaci odlévání hliníku.
3. Věda o materiálech & Metalurgie hliníkových slitin
Výběr slitiny je jedním z nejdůležitějších rozhodnutí při odlévání hliníku, protože přímo ovlivňuje slévatelnost, Mechanická síla, odolnost proti korozi, Machinability, odezva na tepelné zpracování, a provozní teplotu.
Běžné hliníkové licí slitiny
Nejpoužívanější slévárenské slitiny jsou založeny především na Al-Si, Al-si-mg, a Al-Si-Cu systémy.
Křemík zlepšuje tekutost a chování při plnění, hořčík umožňuje precipitační vytvrzování, zatímco měď může zvýšit pevnost a zlepšit obrobitelnost, ale obecně snižuje odolnost proti korozi.
| Slitina | Typický slitinový systém | Klíčové vlastnosti | Typické aplikace |
| A356 | Al-si-mg | Vynikající castiability, odolnost proti korozi, a dobrou pevnost po ošetření T6 | Pouzdra, Strukturální části, Automobilové komponenty |
| A357 | Al-si-mg | Vyšší obsah Mg než A356, poskytuje vyšší pevnost po tepelném zpracování | Vysokopevnostní konstrukční odlitky, náročné strojírenské komponenty |
| A380 | Al-Si-Cu | Výborná plnicí schopnost, dobrá pevnost a obrobitelnost, široce používané pro tlakové lití | Automobilové díly, pouzdra, závorky, průmyslové komponenty |
| ADC12 | Al-Si-Cu-Fe | Vynikající plynulost, dobrá rozměrová stabilita a produktivita v HPDC; široce používané pro složité tenkostěnné díly | Automobilové pouzdra, části motoru, elektronické a průmyslové skříně |
A383 |
Al-Si-Cu | Vysoká tekutost a dobrá odolnost proti praskání za horka; vhodné pro složité tlakově lité geometrie | Složitá tlakově litá pouzdra a konstrukční díly |
| A413 | Al-Si | Vysoký obsah křemíku, vynikající tekutost a tlaková těsnost | Hydraulické komponenty, pouzdra, tenkostěnné odlitky |
| A390 | High-Si Al slitina | Vysoká odolnost proti opotřebení a dobrá rozměrová stálost, ale náročnější na obrábění | Komponenty motoru, čerpadla, Části odolné vůči opotřebení |
| A206 | Al-Cu | Vysoká pevnost a únavový výkon po tepelném zpracování, s nižší slévatelností než slitiny Al-Si | Konstrukční a vysokopevnostní strojírenské komponenty |
Tepelně upravitelné vs. tepelně neupravitelné slitiny
Tepelně zpracovatelné slitiny získávají významnou část své pevnosti z řízených metalurgických reakcí po odlévání. A356, A357, a A206 jsou reprezentativní příklady.
Typická cesta T6 sestává z rozpouštěcího tepelného zpracování, Rychlé zhášení, a umělé stárnutí, s přesnými teplotami a dobou výdrže stanovenou specifikací slitiny, tloušťka sekce odlitku, a požadované vlastnosti.
Tepelně nezpracované slitiny (A443, A518) pro pevnost spoléhají především na jejich mikrostrukturu v odlitém stavu a chemii slitiny.
Jejich výkon lze ještě zlepšit kontrolou kvality taveniny, Struktura zrn, Odlévací vady, a podmínky chlazení, ale nedosahují stejné odezvy precipitačního vytvrzování jako A356 nebo A357.
Toto rozlišení je zvláště důležité při vysokotlakém lití.
Ačkoli některé slitiny pro tlakové lití mají potenciál tepelného zpracování, konvenční díly HPDC mohou obsahovat zachycený plyn a poréznost, která se může rozpínat nebo způsobit puchýře během ošetření vysokoteplotním roztokem.
Z tohoto důvodu, slitiny jako A380 a ADC12 se běžně používají v odlitém stavu nebo s vybranými úpravami stárnutí při nízkých teplotách, v závislosti na konstrukčním prvku a procesu.
4. Inženýrská integrace: DFM & Simulační schopnosti
Zakázkové odlévání hliníku je nejspolehlivější, když se vyrobitelnost řeší před výrobou nástrojů.
LangHe Foundry zachází s DFM spíše jako s konstrukční fází než s konečnou kontrolou výroby.
Účelem je přeměnit CAD model zákazníka na geometrii, kterou lze vyplnit, zpevněné, ošetřeno teplem, obrobeno, a důsledně kontrolovány.
Design pro kontrolu zpracovatelnosti
Technická revize hodnotí součást jak z hlediska produktu, tak z hlediska slévárny.
Mezi důležité oblasti patří:
- Tloušťka stěny a přechody
- Návrh požadavků
- Filety a rádiusy
- Žebra a šéfové
- Základní dostupnost
- Vtok a krmení
- Smrštění odlitku
- Přídavek na obrábění
- Výchozí strategie
- Upínací a kontrolní plochy
Například, náhlý přechod z tenké stěny na velmi silný výstupek může vytvořit místní tepelnou koncentraci.
Silnější oblast může zůstat tekutá déle během tuhnutí a stát se zranitelnou vůči poréznosti smršťování.
Malá geometrická úprava – například přidání zaoblení, snížení zbytečné hmoty, nebo zlepšení přechodu – může tedy zlepšit kvalitu odlitku bez změny základní funkce součásti.
Tloušťka stěny a přechody sekcí
Rovnoměrnost tloušťky průřezu je jednou z nejužitečnějších obecných zásad při odlévání hliníku.
Mohou vzniknout velké rozdíly v tloušťce stěny:
Různé rychlosti chlazení → různé doby tuhnutí → tepelná nerovnováha → zvýšené riziko defektů
To neznamená, že každý odlitek musí mít dokonale jednotné stěny. Funkční požadavky často vyžadují žebra, šéfové, Montážní podložky, a další místní funkce.
Technickým cílem je řídit tyto změny pomocí postupných přechodů a vhodného tepelného návrhu.
Design vtoku a krmení
Vtokový systém řídí, jak se roztavený kov dostane do dutiny formy, zatímco podávací systém kompenzuje kontrakci během tuhnutí.
Technická revize uvažuje:
- Umístění brány
- Rozměry běžce
- Sekvence plnění
- Poloha stoupačky
- Místní horká místa
- Směrové tuhnutí
- Přepad a případně odvětrání
Správně navržený systém může snížit turbulence, zlepšit plnění, a poskytují lepší podávání sekcí, u kterých je pravděpodobné, že se budou smršťovat.
Simulace plnění a tuhnutí formy
Pro složité nebo vysoce hodnotné díly, numerickou simulaci lze použít k vyhodnocení navrženého odlitku před fyzikálními zkouškami.
Software pro simulaci odlévání může modelovat plnění forem, Přenos tepla, tuhnutí, a chování související se smršťováním.
Komerční platformy jako MAGMASOFT a ProCAST jsou příklady nástrojů používaných v průmyslovém slévárenském inženýrství.
Simulace může pomoci identifikovat:
| Simulační oblast | Inženýrský cíl |
| Vzor plnění | Identifikujte neúplné plnění a nepříznivé cesty proudění |
| Rozložení teploty | Vyhodnoťte tepelnou bilanci během plnění |
| Sekvence tuhnutí | Určete, kde dochází k tuhnutí jako první a kde jako poslední |
| Horká místa | Identifikujte oblasti se zvýšeným rizikem smrštění |
| Predikce pórovitosti | Identifikujte oblasti potenciálně náchylné k vnitřnímu smrštění |
| Design vtoku / stoupačky | Optimalizujte dodávku a podávání kovu |
| Procesní alternativy | Před zkouškami porovnejte různá řešení procesu nebo geometrie |
Simulace je nástroj prediktivního inženýrství, není náhradou za ověřování výroby.
Skutečné výsledky odlévání stále závisí na stavu taveniny, teplota formy, nastavení stroje, ovládání operátora, a stabilitu procesu.
Integrace CAD/CAM
Jakmile je návrh odlitku ověřen, Data CAD/CAM lze používat během vývoje nástrojů a obrábění.
Stejný digitální model může podporovat:
Geometrie odlitku → Konstrukce nástrojů → CNC programování → Kontrola
Tím se snižuje riziko nesrovnalostí mezi původní kresbou, odlévací model, a program konečného obrábění.
Pro zakázkovou výrobu, kontinuita digitálních dat je zvláště užitečná, když zákazník provádí technické revize. Změny lze vyhodnotit před vydáním instrukcí pro nástroje nebo obrábění.
Výchozí strategie pro odlitky
Odlitek by měl být navržen s logikou základní strategie obrábění. Kritické obráběné povrchy by měly být odkazovány na stabilní a opakovatelné vlastnosti odlitku.
To je zvláště důležité pro komponenty obsahující:
- Nosné otvory
- Montážní otvory
- Těsnící plochy
- Hřídelová rozhraní
- Více souvisejících funkcí obrábění
Špatný výběr základu může vytvořit řetězec rozměrových chyb, i když se každá jednotlivá obráběcí operace jeví jako přijatelná.
Cílem je řídit vztah mezi funkcemi, nejen rozměr každého prvku samostatně.
5. Pokročilé dodatečné zpracování, Obrábění, a povrchová úprava
Odlévání určuje základní geometrii hliníkové součásti, ale k dosažení specifikovaných mechanických vlastností je často nutné další zpracování, rozměrová přesnost, stavu povrchu, a funkční výkon.
Ve slévárně LangHe, následné zpracování se volí podle slitiny, metoda obsazení, geometrie části, Požadavky na tolerance, a konečná aplikace.

Tepelné zpracování
Tepelné zpracování se primárně aplikuje na tepelně zpracovatelné hliníkové odlévací slitiny jako např A356 a A357.
Mezi nejčastější podmínky patří T4 a T6, zatímco vybrané slitiny a aplikace mohou používat jiné podmínky temperování.
Typické Ošetření T6 se skládá ze tří etap:
- Tepelné zpracování řešení k rozpuštění vhodných legujících složek v hliníkové matrici.
- Zhášení k udržení přesyceného pevného roztoku.
- Umělé stárnutí pro podporu kontrolovaného srážení a zvýšení pevnosti a tvrdosti.
Pro slitiny typu A356, roztoková úprava se běžně provádí při přibližně 530–545 °C, následuje rychlé kalení a umělé stárnutí často v rozmezí 150–180 °C.
Přesné teploty, doby držení, a podmínky chlazení musí být stanoveny podle specifikace slitiny a geometrie odlitku.
Tepelné zpracování musí také vzít v úvahu poréznost odlitku a rozměrovou stabilitu. Nadměrné zahřívání tlakově litých součástí se značným množstvím zachyceného plynu může vést k rozměrovým změnám nebo k tvorbě puchýřů na povrchu.
Proto, spolu s procesem lití by měla být stanovena vhodná cesta temperování a tepelného zpracování.
CNC obrábění hliníkových odlitků
Přesné obrábění se používá k převodu vybraných povrchů odlitků na funkční prvky s řízenými rozměry a polohovými vztahy.
Mezi typické operace patří čelí, frézování, vrtání, nudný, klepání, Využití, Threčení, drážkování, a podřezávání.
Obrábění je zvláště důležité pro:
- Ložisková sedla a přesné vývrty
- Těsnící plochy
- Montážní plochy
- Otvory se závitem
- Rozhraní hřídele a spojky
- Rozměrové referenční plochy
Klíčovým aspektem je vztah mezi geometrií odlitku a vztažnými body obrábění.
Funkční plochy by měly být obrobeny ze stabilních referenčních prvků tak, aby byla zajištěna soustřednost, rovnoběžnost, kolmost, a přesnost polohy lze důsledně kontrolovat.
Pro vhodně navržené hliníkové odlitky, tolerance rozměrového obrábění kolem ± 0,05 mm lze použít jako praktický odkaz pro mnoho funkcí, zatímco u vybraných rozměrů lze za řízených CNC podmínek dosáhnout užších tolerancí.
Skutečná kapacita závisí na velikosti dílu, geometrie, slitina, stavu tepelného zpracování, schopnost stroje, a požadavky na kontrolu.
Povrchová úprava
Povrchová úprava může zlepšit vzhled, odstranit zbytky odlévání a otřepy, a poskytují dodatečnou ochranu proti korozi nebo opotřebení.
Zvolená úprava by měla být kompatibilní s hliníkovou slitinou a požadovaným provozním prostředím.
| Povrchová úprava | Hlavní účel | Typická aplikace |
| Výstřel | Odstraňuje měřítko, zbytky, a sypký povrchový materiál; vytváří jednotnou texturu | Všeobecné průmyslové odlitky |
| Vibrační dokončení | Odstraňování otřepů a vyhlazování hran | Malé a střední komponenty |
| Eloxování | Vytváří řízenou vrstvu oxidu hlinitého pro odolnost proti korozi a vzhled | Pouzdra, obaly, spotřební a průmyslové komponenty |
| Práškové lakování | Poskytuje odolný dekorativní a ochranný povlak | Exteriérové a průmyslové díly |
Malování |
Poskytuje barvu a dodatečnou ochranu životního prostředí | Součásti strojů a zařízení |
| Chromátová konverzní povlak | Zlepšuje ochranu proti korozi a dokáže zachovat elektrickou vodivost | Elektrické a průmyslové skříně |
| Laserové značení | Trvalá identifikace a sledovatelnost | Čísla dílů, QR kódy, Logos, informace o šarži |
Montáž a funkční testování
Pro komponenty dodávané jako hotové sestavy, následné zpracování může přesahovat obrábění a povrchovou úpravu.
V závislosti na produktu, služby mohou zahrnovat instalaci vložek, lisování ložisek, upevnění, podsestava, ověření rozměrů, a ochranný obal.
Tlakové hliníkové odlitky mohou také vyžadovat testování těsnosti.
Zkoušky tlakem vzduchu nebo vody se běžně volí podle konstrukce součásti a specifikace zákazníka, zatímco testování heliem může být použito tam, kde je požadována podstatně vyšší citlivost na únik.
Zkušební tlak, doba stabilizace, přípustný únik, a akceptační kritéria by měla být vždy definována příslušným výkresem nebo technickou specifikací.
Cílem následného zpracování není pouze zlepšit vzhled.
Správně řízená sekvence tepelného zpracování, CNC obrábění, povrchová úprava, shromáždění, a funkční testování zajišťuje, že litá součást splňuje své konečné rozměry, mechanický, a požadavky na služby.
6. Zajištění kvality & Normy shody
Kontrola kvality je u hliníkových odlitků zásadní z důvodu vad odlitků, rozměrová variace, nekonzistence tepelného zpracování, a chyby obrábění mohou přímo ovlivnit výkon hotové součásti.
Ve slévárně LangHe, zajištění kvality by mělo pokrývat celý výrobní řetězec, od kontroly surovin a taveniny až po odlévání, tepelné zpracování, obrábění, povrchová úprava, a závěrečná kontrola.
Kontrola materiálu a chemického složení
První fází je ověření, zda vybraná slitina odpovídá požadované specifikaci.
Chemické složení se kontroluje pomocí vhodného zařízení pro analýzu materiálů, se zvláštní pozorností na prvky, které silně ovlivňují chování odlitku a mechanické vlastnosti, včetně A, Mg, Cu, Fe, Mn, a Zn.
Pro výrobní zakázky, identifikace materiálu a sledovatelnost šarže pomáhají zajistit, že slitina použitá v odlitku odpovídá schválené specifikaci.
Řízení procesu lití
Kvalita odlitku do značné míry závisí na kontrole procesu, spíše než na spoléhání se pouze na konečnou kontrolu.
Mezi důležité parametry patří teplota taveniny, teplota formy, podmínky plnění, parametry nalévání nebo vstřikování, Degassing, tavenina čistota, a chování při tuhnutí.
Pro složité odlitky, simulaci procesu lze také použít během technického vývoje k identifikaci potenciálních problémů s plněním, horká místa, a oblasti náchylné ke smrštění před dokončením výrobních nástrojů.
Tepelné zpracování a mechanické ověření
Pro tepelně zpracovatelné slitiny, záznamy o tepelném zpracování by měly být řízeny podle specifikovaných teplotních podmínek.
A356-T6, například, vyžaduje léčbu kontrolovaným roztokem, zhášení, a umělé stárnutí k dosažení jeho specifikovaného mechanického výkonu.
Kritéria přijatelnosti by měla být založena na příslušné specifikaci slitiny, výkres, nákupní objednávka, nebo zákaznická technická norma spíše než obecná hodnota aplikovaná na každý odlitek.
Rozměrová a povrchová kontrola
Po odlití a opracování, kritické rozměry jsou kontrolovány pomocí kalibrovaného měřicího zařízení.
V závislosti na složitosti dílu, kontrola může zahrnovat třmeny, mikrometry, měřidla, výškoměry, CMMS, optické kontrolní systémy, a specializované přípravky.
Kontrola povrchu pokrývá vzhled odlitku, obráběcí značky, Burry, praskliny, stav povlaku, a další požadavky specifikované zákazníkem.
V případě potřeby, X-Ray/Ct, pronikání barviva, nebo jiné nedestruktivní zkušební metody lze začlenit podle úrovně rizika a specifikace komponenty.
Soulad a sledovatelnost
Zakázkové hliníkové odlitky možná budou muset vyhovovat ASTM, V, Z, GB, nebo materiálové a rozměrové normy specifické pro zákazníka, v závislosti na cílovém trhu a aplikaci.
Příslušná norma by měla být vždy definována ve fázi nabídky a revize výkresu.
Sledovatelnost se může rozšířit z šarže suroviny → tavenina/teplo → odlitek → tepelné zpracování → obrábění → kontrola → finální expedice.
To je zvláště důležité pro udržování tlaku, související s bezpečností, a komponenty pro opakovanou výrobu.
LangHe Foundry je an Výrobce s certifikací ISO, podpora strukturovaného přístupu řízení kvality v rámci zakázkové výroby odlitků.
7. Vlastní odlévání hliníku vs. Obrábění hliníku: Což je lepší?
Zakázkové odlévání hliníku a CNC obrábění nejsou konkurenčními řešeními v každé aplikaci.
Řeší různé výrobní požadavky, a v mnoha případech je nejúčinnějším řešením kombinace odlévání a obrábění.
| Faktor | Zakázkové odlévání hliníku | CNC obrábění z hliníku |
| Základní princip | Roztavený hliník je tvarován do požadované geometrie | Materiál se odebírá z předvalku, talíř, nebo barový sklad |
| Komplexní geometrie | Vynikající pro integrované tvary, žebra, šéfové, a vnitřní vlastnosti | Více omezeno přístupem k nástroji a odstraňováním materiálu |
| Nástroje | Vyžaduje vzory, formy, nebo umírá | Obecně nevyžaduje žádnou odlévací formu |
| Počáteční náklady na nástroje | Vyšší, zejména pro tlakové lití | Nižší u prototypů a malých objemů |
| Výroba s vysokým objemem | Dobře se hodí pro opakovanou výrobu | Může se stát více času- a materiálově náročné |
Rozměrová přesnost |
Dobrý, v případě potřeby následuje obrábění | Obecně vyšší u přímo obrobených prvků |
| Účinnost materiálu | Výroba v téměř čistém tvaru může snížit zásoby obrábění | Z pevného materiálu je odstraněn významný materiál |
| Stav povrchu | Závisí na způsobu odlévání a slitině | Přímo řízené řeznými parametry a nástroji |
| Prototypová flexibilita | Mírný, v závislosti na metodě nástroje | Vynikající |
| Typická strategie | Odlijte hlavní tělo, poté obrobte kritické funkce | Obrobte kompletní díl ze skladu |
Kombinovaný casting + CNC strategie
Pro mnoho průmyslových komponent, nejpraktičtějším řešením není lití nebo obrábění, ale:
Design → Odlévání hliníku → Tepelné zpracování → CNC obrábění → Povrchová úprava → Kontrola
Tento přístup efektivně odděluje dvě výrobní funkce:
- Obsazení poskytuje geometrickou složitost a téměř čistý tvar.
- CNC obrábění poskytuje přesnost.
- Tepelné zpracování vyvíjí požadované mechanické vlastnosti tam, kde je to vhodné.
- Povrchová úprava poskytuje ochranu proti korozi a vzhled.
- Inspekce ověřuje hotový díl podle výkresu.
Správný postup tedy závisí na geometrii, slitina, roční množství, tolerance, požadavky na povrch, rozpočet na nástroje, a celkové výrobní náklady, spíše než aby jeden proces byl univerzálně lepší.
8. Strategické zadávání zakázek: Proč zvolit LangHe Foundry pro zakázkové odlévání hliníku?
Výběr vlastního výrobce hliníkových odlitků je strategické rozhodnutí, které ovlivňuje kvalitu, náklady, dodací lhůta, a spolehlivost dodavatelského řetězce.
Langhe Foundry nabízí kombinaci schopností, které z něj dělají silnou volbu pro zakázkové projekty odlévání hliníku.
Diverzifikované portfolio procesů.
LangHe provozuje gravitační tlakové lití, nízkotlaký lití, Vysokotlaké lití, Investiční obsazení, a lití do písku.
To umožňuje slévárně vybrat optimální proces pro každou aplikaci, spíše než nutit jediný proces, aby vyhovoval každé součásti.
Inženýrská integrace.
Technický tým LangHe poskytuje zpětnou vazbu DFM, simulace, a optimalizace procesů. Tím se zkracuje doba vývoje, zlepšuje prvotřídní kvalitu, a snižuje celkové náklady.
Vlastní obrábění a dokončovací práce.
LangHe nabízí CNC obrábění, tepelné zpracování, Eloxování, práškový povlak, malování, a shromáždění. Tím se zkracují dodací lhůty, kontroluje kvalitu, a zjednodušuje řízení dodavatelského řetězce.
Systémy kvality.
LangHe udržuje dokumentovaný systém kvality s certifikací materiálů, rozměrová inspekce, Ndt, a plná sledovatelnost. To je pro automobilový průmysl nezbytné, kosmonautika, lékařský, a další kritické aplikace.
Flexibilita výroby.
LangHe umí vyrábět prototypy, malé šarže, a velkoobjemové výroby. Kapacita a řízení procesu slévárny umožňují splnit náročné dodací lhůty.
Zkušenosti z oboru.
LangHe slouží zákazníkům v automobilovém průmyslu, kosmonautika, energie, telekomunikace, lékařský, průmyslový, a průmysl spotřebního zboží. Tato zkušenost informuje každý projekt.
Jediný výrobní partner pro zakázkové hliníkové odlitky
Hodnota LangHe Foundry spočívá v integraci technologie odlévání, inženýrská podpora, CNC obrábění, povrchová úprava, inspekce, a koordinaci dodávek do jednoho výrobního pracovního postupu.
To snižuje potřebu řídit samostatné dodavatele pro jednotlivé fáze výroby a poskytuje přehlednější technické rozhraní od revize výkresu až po hotový díl.
Pro kupující hodnotící zakázkového dodavatele hliníkových odlitků, klíčovými faktory proto nejsou pouze jednotková cena, ale také procesní schopnosti, inženýrská podpora, kvalitní konzistence, flexibilita výroby, a celkové náklady na vlastnictví.
Integrovaný přístup LangHe je navržen tak, aby tyto požadavky řešil od počátečního vývoje až po opakovanou výrobu.
9. Závěr
Zakázkové odlévání hliníku je všestranný a nákladově efektivní výrobní proces pro výrobu složitých, lehký, a odolné komponenty.
Volba procesu lití — gravitační matrice, nízký tlak, vysokotlaký, investice, nebo písek – záleží na geometrii, objem, tolerance, povrchová úprava, a požadavky na mechanické vlastnosti.
Langhe Foundry nabízí komplexní odlévací platformu, inženýrská podpora, vlastní obrábění a dokončovací práce, a silný systém kvality.
Tato kombinace umožňuje slévárně dodávat zakázkové hliníkové odlitky, které splňují ty nejnáročnější specifikace a zároveň kontrolují náklady a dodací lhůty.
Zda je aplikací kryt automobilu, letecký držák, elektronickou schránku, nebo těleso průmyslového čerpadla, správný odlévací partner může udělat rozdíl mezi komponentou, která funguje spolehlivě, a tou, která předčasně selže.
Langhe Industry je postaven jako takový partner, nabízí technickou hloubku, výrobní schopnost, a zajištění kvality potřebné pro zakázkové projekty odlévání hliníku.
Časté časté
Je ADC12 vhodný pro zakázkové odlévání hliníku?
Ano. ADC12 je široce používán pro vysokotlaké lití, protože má dobrou tekutost, rozměrová stabilita, a vhodnost pro složité komponenty.
Běžně se používá pro pouzdra, závorky, komponenty motoru, a další průmyslové a automobilové tlakově lité díly.
Mohou být hliníkové odlitky tepelně zpracovány?
Ano, ale použitelnost závisí na slitině a procesu odlévání. A356 a A357, například, jsou běžně dodávány v tepelně zpracovaných podmínkách, jako je T6.
Konvenční vysokotlaké slitiny lité pod tlakem, jako je ADC12, vyžadují další zvážení, protože zachycený plyn a poréznost mohou ovlivnit jejich reakci na vysokoteplotní úpravu.
Dokáže LangHe zajistit obrábění po odlití hliníku?
Ano. Zakázkové hliníkové odlitky lze kombinovat s CNC obráběním vývrtů, vlákna, Těsnění povrchů, montážní rozhraní, a další přesné funkce, následuje kontrola a vhodná povrchová úprava.
Jaký je rozdíl mezi gravitačním litím a vysokotlakým litím?
Gravitační tlakové lití nalévá roztavený hliník do kovové formy působením gravitace, vytváří dobré mechanické vlastnosti a povrchovou úpravu při středních objemech.
Vysokotlaké lití pod tlakem vstřikuje roztavený hliník pod vysokým tlakem, produkující komplex, tenkostěnné díly při velkých objemech s vynikající rozměrovou přesností.
K čemu se používá nízkotlaké lití?
Pro symetrické lití se používá nízkotlaké lití, díly s vysokou integritou, jako jsou automobilová kola, Hlavy válců, a brzdové třmeny. Nabízí vynikající vnitřní kvalitu a vysokou výtěžnost materiálu.