

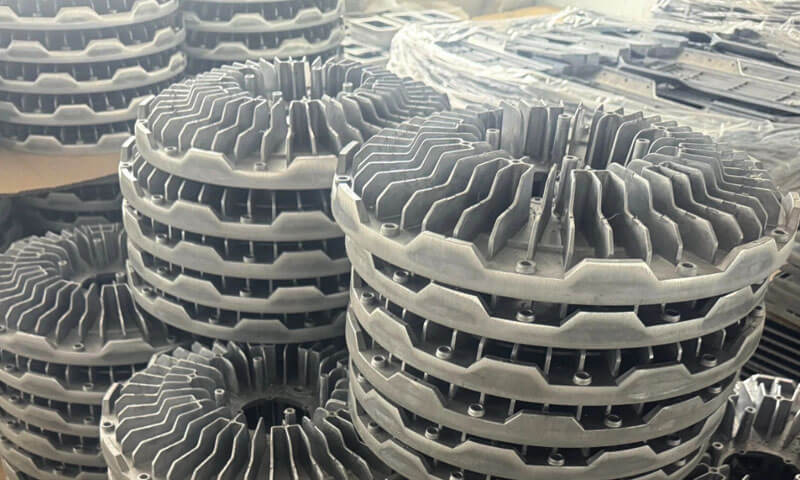
Venkovní osvětlení je jednou z nejnáročnějších aplikací pro zastřešení.
Pouliční lampa, světlomet, nástěnný balíček, nebo krajinářské příslušenství musí přežít déšť, sněžení, salt fog, UV záření, tepelné cyklování, zatížení větrem, vibrace, a občasný dopad – často na deset let nebo déle s minimální údržbou.
Uvnitř toho krytu, řidič, LED pole, a kabeláž generuje teplo, které musí být rozptýleno, aniž by se voda nebo prach dostaly k citlivé elektronice.
Standardním řešením této výzvy se staly zakázkové tlakově lité hliníkové kryty.
Hliník nabízí výjimečnou kombinaci tepelné vodivosti, poměr síly k hmotnosti, odolnost proti korozi, a svobodu designu.
Tlakové lití umožňuje složité geometrie – chladicí žebra, drážky těsnění, montážní nástavce, a optické komory – vyráběny jako jediné, díl ve tvaru téměř sítě při vysokém objemu a s vynikající opakovatelností.
Tento článek zkoumá inženýrské principy, materiálové možnosti, výrobní procesy, a požadavky na kvalitu při výrobě zakázkových hliníkových krytů pro venkovní osvětlení.
1. Jaké jsou vlastní tlakově lité hliníkové kryty pro venkovní osvětlení?
Vlastní tlakově litý hliníkový kryt osvětlení je kovový kryt vyrobený vstřikováním roztavené hliníkové slitiny do přesné ocelové matrice pod vysokým tlakem.
Jakmile kov ztuhne, odlitek se vysune, ořezané, a zpracovány tak, aby odpovídaly rozměrům součásti, funkční, a kosmetické požadavky.
Na rozdíl od generického krytu upraveného ze stávajícího produktu, přizpůsobené pouzdro je vyvinuto na základě specifických požadavků na geometrii a výkon svítidla.
Jeho rozměry, montážní rozhraní, funkce chlazení, těsnící konstrukce, a povrchovou úpravu lze přizpůsobit LED modulu, optická sestava, řidič, a instalační prostředí.
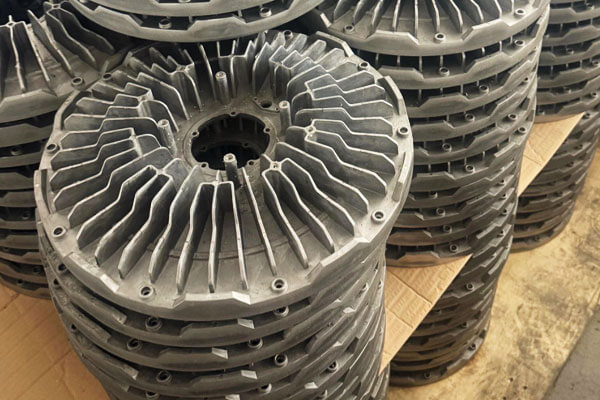
Hlavní funkce osvětlovacího krytu
Skříň je konstrukční a tepelná součást osvětlovacího systému. Mezi jeho hlavní funkce patří:
- Mechanická ochrana: Podporuje LED desku, řidič, čočka, reflektor, a montážní hardware při odolnosti vůči instalačnímu zatížení, vibrace, a náhodnému nárazu.
- Tepelný management: Odvádí teplo z modulu LED a předává jej do okolního prostředí přes povrch pouzdra a chladicí žebra.
- Ochrana životního prostředí: Poskytuje konstrukční rozhraní potřebná pro těsnění, obaly, kabelové průchodky, a upevňovací prvky, které zabraňují vnikání vody a prachu.
- Rozměrová stabilita: Udržuje relativní polohy modulu LED, Optické komponenty, a montážní rozhraní.
- Ochrana proti korozi a vzhledu: Poskytuje vhodný podklad pro ochranné nátěry a dekorativní povrchové úpravy.
- Montážní integrace: Konsoliduje prvky, jako jsou nálitky šroubů, závorky, kabelové průchody, a prostory řidiče pro snížení počtu dílů a složitosti sestavy.
2. Běžné aplikace skříní osvětlení z tlakově litého hliníku
Produkty venkovního osvětlení se značně liší v hustotě výkonu, způsob instalace, operační prostředí, a požadavky na údržbu.
Konstrukce krytu by proto měla začínat skutečnými provozními podmínkami aplikace spíše než standardním tvarem nebo jmenovitým výkonem.
LED pouliční a silniční svítidla
Kryty pouličního osvětlení musí odolat venkovnímu vystavení, zatížení větrem, vibrace, a opakované tepelné cyklování.
Musí také podporovat modul LED a optickou sestavu ve stabilní poloze.
Mezi běžné priority designu patří:
- Integrovaná chladicí žebra dimenzovaná na tepelné zatížení a dostupné proudění vzduchu.
- Pevná rozhraní pro montáž na tyč nebo nastavitelný úhel.
- Utěsněné elektrické prostory s přístupnými kryty pro údržbu.
- Povrchová úprava odolná proti korozi pro dlouhodobé venkovní vystavení.
- Geometrie, která minimalizuje hromadění vody a zjednodušuje čištění.
Pro velká silniční svítidla, hmotnost je také důležitým faktorem, protože ovlivňuje montážní hardware, installation procedures, a zatížení nosných konstrukcí.
LED světlomety a vysoce výkonné reflektory
Světlomety mohou pracovat při relativně vysokých výkonových hustotách a jsou často instalovány na exponovaných místech.
Jejich pouzdra musí vyvažovat odvod tepla se strukturální pevností a odolností vůči povětrnostním vlivům.
Odlitek může obsahovat chladicí žebra, montážní čepy, zaměřovací držáky, a zesílené nálitky šroubů.
Kde je modul LED namontován přímo na pouzdro, kontaktní plocha by měla být navržena tak, aby podporovala konzistentní přenos tepla. Jakékoli následné obrábění musí zachovat zamýšlenou geometrii rozhraní.
Architektonické a fasádní osvětlení
Architektonická svítidla mají často náročné kosmetické požadavky, protože jejich pouzdra jsou na budovách viditelná, mosty, a veřejné struktury.
Konstrukční úvahy zahrnují tenké průřezy, skryté spojovací prvky, uniformní povlak, konzistentní umístění dělicí čáry, a odolnost proti změně barvy nebo korozi.
Pouzdro musí také pojmout optické součásti a udržovat zarovnání bez vytváření zbytečného objemu.
Zahrada, Cesta, a Osvětlení krajiny
Osvětlení krajiny může být vystaveno zavlažování, mokrá půda, hnojiva, čistící chemikálie, a opakovaná manipulace během instalace nebo údržby.
Návrh bydlení by měl zohledňovat vodní cesty, kabelové vstupy, koroze upevňovacích prvků, a kompatibilitu mezi hliníkovou slitinou a sousedními materiály.
Kde se různé kovy vzájemně dotýkají ve vlhkém prostředí, galvanická koroze by měla být zvážena a zmírněna vhodným výběrem materiálu, povlaky, izolační podložky, nebo jiná konstrukční opatření.
Tunel, Parkoviště, a průmyslové venkovní osvětlení
Tyto aplikace mohou zahrnovat zvýšené okolní teploty, nečistotami ve vzduchu, vibrace, a časté provozní cykly.
V tunelech a průmyslových zařízeních, může být také omezen přístup pro údržbu.
Kryt by měl být navržen s ohledem na očekávané tepelné zatížení, mounting conditions, cleaning procedures, a expozice životního prostředí.
Pro náročné instalace, celé svítidlo může vyžadovat další ochranu proti vniknutí, Odolnost vůči dopadu, or corrosion testing.
3. Proč zvolit hliníkový tlakový odlitek pro kryty venkovního osvětlení?
Odlévání hliníku není jediným způsobem, jak vyrobit pouzdro osvětlení. Pouzdra mohou být také vyrobena z extrudovaného hliníku, stamped steel, injection-molded plastic, or sand-cast aluminum.
Each has advantages, ale tlakové lití nabízí výraznou kombinaci pro venkovní osvětlení.
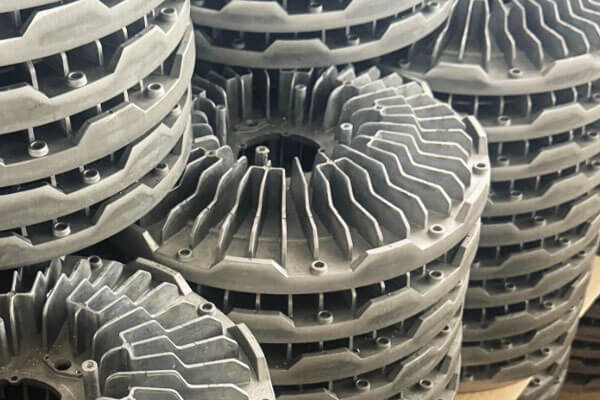
Tepelná vodivost.
Hliník má tepelnou vodivost přibližně 96–121 W/m·K pro běžné tlakově lité slitiny, jako jsou A380 a A360.
To umožňuje samotnému krytu fungovat jako chladič, šíření tepla z LED desky a jeho odvádění do vzduchu. Plasty vyžadují samostatné kovové chladiče; ocel je špatný vodič.
Nízká hmotnost s užitečnou strukturální pevností
Hliníkové slitiny mají relativně nízkou hustotu, obvykle kolem 2.7 g/cm³, což je činí podstatně lehčími než ocel.
To je výhodné pro sloupová pouliční osvětlení, nástěnná svítidla, a velké světlomety, kde hmotnost součásti ovlivňuje manipulaci a podepření nákladu.
Svoboda designu.
Tlakovým litím lze vyrobit složité trojrozměrné tvary s integrovanými žebry, šéfové, žebra, drážky těsnění, a montážní vlastnosti. To snižuje počet dílů, doba montáže, a potenciální cesty úniku.
Pevnost a odolnost.
Tlakově litý hliník nabízí dobrou tuhost a odolnost proti nárazu. Vydrží zatížení větrem, vibrace, a náhodný náraz lepší než většina plastů.
Odolnost proti korozi.
Hliník přirozeně tvoří vrstvu ochranného oxidu. S vhodnou volbou slitiny a povrchovou úpravou, může přežít pobřežní a průmyslové prostředí po mnoho let.
Rozměrová přesnost a opakovatelnost.
Vysokotlakým tlakovým litím vznikají díly s vynikající rozměrovou konzistencí, což je rozhodující pro těsnění těsnění a usazení čočky. Tolerance ±0,1 mm nebo lepší jsou dosažitelné na kritických prvcích.
Velkoobjemová ekonomika.
Jakmile je matrice vyrobena, náklady na díl jsou při objemu nízké. Časy cyklů jsou krátké, a proces je vysoce automatizovaný.
Recyclabality.
Hliník je vysoce recyklovatelný, který podporuje cíle udržitelnosti a obnovu materiálů po skončení životnosti.
4. Výběr správné hliníkové slitiny pro kryty venkovního osvětlení
Výběr slitiny ovlivňuje slévatelnost, Mechanická síla, tepelné chování, korozní výkon, kvalita dokončení, a výrobní náklady.
Neexistuje žádná slitina, která by byla nejlepší pro každý kryt venkovního osvětlení.
Běžné hliníkové slitiny pro tlakové lití
Následující srovnání je zamýšleno jako praktický průvodce screeningem. Označení slitin a chemické limity se liší podle národní normy, a podobná označení nejsou vždy zaměnitelná.
| Slitina nebo označení | Obecná charakteristika | Potenciální vhodnost pro pouzdra osvětlení |
| ADC12 | Běžná japonská slitina Al-Si-Cu pro tlakové lití s dobrou slévatelností a rozměrovou stálostí | Univerzální LED pouzdra, obaly, a složité kryty |
| A380 | Široce používaná severoamerická slitina Al-Si-Cu pro tlakové lití s užitečným vyvážením slévatelnosti a mechanických vlastností | Konstrukční pouzdra, závorky, a komponenty s integrovanými funkcemi |
| A383 | Slitina Al-Si-Cu se často volí pro složité odlitky a náročné podmínky plnění | Tenkostěnné nebo geometricky složité konstrukce pouzdra, kde je tato třída dostupná a kvalifikovaná |
| Typy pro tlakové lití Al-Si-Mg | Některé druhy nabízejí příznivé korozní chování nebo potenciál pro speciální kombinace vlastností | Aplikace vyžadující zvláštní rovnováhu síly, odolnost proti korozi, nebo dokončovací výkon |
5. Tepelný management a odvod tepla
Tepelný management je nejdůležitějším faktorem výkonu venkovního LED osvětlení.
LED diody přeměňují pouze část svého příkonu na světlo; zbytek se stává teplem.
Pokud to teplo není odstraněno, teplota přechodu LED stoupá, způsobuje snížený světelný výkon, barevný posun, a předčasné selhání. Pouzdro je primární chladič.
Návrh tepelné cesty.
Teplo musí z LED desky putovat přes materiál tepelného rozhraní, do bydlení, a ven do vzduchu přes ploutve.
Každé rozhraní v této cestě přidává tepelný odpor. Bydlení by mělo poskytovat:
- Byt, obrobený montážní povrch LED pro minimalizaci odporu rozhraní.
- Dostatečný průřez mezi plochou LED a žebry.
- Žebra s odpovídající povrchovou plochou a rozestupem pro přirozenou nebo nucenou konvekci.
- Design, který se vyhýbá horkým místům a tepelným úzkým místům.
Geometrie ploutví.
Výška ploutve, tloušťka, vzdálenost, a orientace určují rozptyl tepla. Pro přirozenou konvekci, rozteč žeber by měla být dostatečně široká, aby umožňovala proudění vzduchu mezi žebry – obvykle 8–12 mm pro venkovní svítidla.
Pro nucenou konvekci, užší rozestup je přijatelný. Žebra by měla být pokud možno orientována svisle, aby se podpořil efekt komína.
Tloušťka a hmotnost stěny.
Silnější stěna šíří teplo efektivněji, ale zvyšuje hmotnost a náklady. Optimální tloušťka stěny závisí na výkonu LED a velikosti krytu.
Typická tlakově litá osvětlovací tělesa používají tloušťku stěny 2–4 mm, se silnějšími sekcemi v blízkosti montážní oblasti LED.
Simulace a validace.
Tepelná simulace (CFD) se používá k předpovídání teplot přechodu a optimalizaci geometrie žeber před řezáním nástroje.
Fyzikální ověření se provádí pomocí tepelného zobrazování a měření termočlánků na prototypech.
Materiály tepelného rozhraní.
Rozhraní mezi deskou LED a krytem musí být řízeno.
Tepelné podložky, pasta, nebo se používají materiály s fázovou změnou, aby se minimalizoval přechodový odpor. Povrch pouzdra musí být rovný a čistý.
Ochrana proti vniknutí a tepelný výkon.
Utěsnění krytu na IP66 nebo IP67 snižuje proudění vzduchu a může zachycovat teplo. Konstrukce musí vyvažovat požadavky na těsnění s tepelným výkonem.
Ventilační membrány nebo prodyšné ventilační otvory mohou být použity k vyrovnání tlaku bez umožnění vnikání vody.
6. Odolnost vůči povětrnostním vlivům, Odolnost proti korozi, a povrchová úprava
Kryty venkovního osvětlení musí odolat působení okolního prostředí při zachování celistvosti sestaveného krytu.
Déšť, kondenzace, prach, ultrafialové záření, ložiska soli, a teplotní cykly mohou ovlivnit dlouhodobý výkon.
Konstrukční základ tvoří hliníkový odlitek, ale spolehlivá ochrana závisí na kombinovaném výkonu slitiny, povrchové úpravy, těsnící systém, upevňovací prvky, kabelové vstupy, a proces montáže.
Ochrana proti vniknutí (IP) hodnocení.
Většina krytů venkovního osvětlení má krytí IP65, IP66, nebo IP67.
Drážka těsnění musí být opracována nebo odlita na přesné rozměry, a materiál těsnění musí být kompatibilní s očekávaným teplotním rozsahem a expozicí prostředí. Silikonová těsnění jsou běžná pro aplikace vystavené vysokým teplotám a UV záření.
Design těsnění.
Drážka těsnění by měla být navržena tak, aby při utažení krytu stlačila těsnění o 20–30 %..
Hloubka a šířka drážky musí být po celém obvodu konzistentní. Obrobené drážky těsnění poskytují lepší těsnění než odlévané drážky.
Kabelový vstup a těsnění.
Kabelové vstupy musí být utěsněny kabelovými průchodkami nebo zalitými konektory. Závitové vstupy by měly být opracovány podle standardních závitových specifikací a utěsněny O-kroužky nebo těsněními.
Vyrovnání tlaku.
Utěsněná pouzdra mohou nasávat vodu přes těsnění během tepelného cyklování v důsledku změn tlaku. Prodyšné průduchy (NAPŘ., Gore průduchy) umožňují vyrovnání tlaku a zároveň blokují kapalnou vodu.
Odolnost proti korozi.
Hliník je přirozeně odolný proti korozi, ale venkovní expozice – zejména v pobřežních a průmyslových prostředích – vyžaduje další ochranu. Povrchová úprava je nezbytná.
Možnosti povrchové úpravy:
- Práškový povlak: Poskytuje odolný, barevný povrch s dobrou odolností vůči povětrnostním vlivům. Typická tloušťka je 60–120 μm. Správná předúprava (odmašťování, konverzní nátěr) je rozhodující pro přilnavost.
- Eloxování: Vytváří ochrannou vrstvu oxidu. Běžná je sírová anodizace typu II při 10–25 μm; Tvrdá anodizace typu III při 25–50 μm nabízí lepší odolnost proti opotřebení.
- Mokré malování: Používá se pro specifické barvy nebo nákladově citlivé aplikace. Méně odolné než práškové lakování.
- E-Coating: Poskytuje rovnoměrné pokrytí a dobrou odolnost proti korozi, často se používá jako základní nátěr.
- Konverzní nátěry: Chromátové nebo fosfátové povlaky zlepšují přilnavost barvy a poskytují určitou ochranu proti korozi.
Problém eloxování ADC12
Jak jsem podrobně popsal v našem předchozím článku (Můžete eloxovat tlakově litý hliník?), Tlakově litý hliník ADC12 neeloxuje dobře kvůli vysokému obsahu křemíku (9–12%).
Standardní eloxování vytváří skvrny, špinavé výsledky. Pro kryty venkovního osvětlení, Standardní povrchovou úpravou je práškové lakování, neeloxuje.
Pokud je z estetických důvodů požadována eloxace, specifikovat slitinu s nízkým obsahem křemíku (YL102 / Alsi9mg) a rozpočet na desilikonizační předúpravu.
Testování solnou mlhou.
Práškově lakovaná nebo lakovaná pouzdra jsou často testována podle ASTM B117 po dobu 500–1 000 hodin, aby se ověřila odolnost proti korozi. Kritéria přijatelnosti závisí na specifikaci a prostředí.
Odolnost proti UV.
Venkovní kryty musí odolávat degradaci UV zářením. Práškové laky a eloxované povrchové úpravy jsou ze své podstaty UV stabilní. Plastové součásti, jako jsou čočky a těsnění, musí být také UV stabilizovány.
7. Zakázkový proces výroby tlakového lití hliníku
Výroba zakázkového krytu venkovního osvětlení zahrnuje sekvenci vzájemně závislých operací.
Rozhodnutí učiněná během návrhu výrobku a vývoje formy ovlivňují kvalitu odlitků, požadavky na obrábění, dokončovací výkon, a výrobní náklady.
Krok 1: Recenze designu a DFM.
Zákazníkův 3D model a požadavky jsou přezkoumány z hlediska slévatelnosti.
Slévárna navrhuje změny tloušťky stěny, úhly ponoru, poloměry, Gating, a umístění vyhazovacího kolíku. Simulace proudění (NAPŘ., MAGMA nebo Flow-3D) předpovídá chování při plnění a tuhnutí.
Krok 2: Návrh a výroba matrice.
Ocelová raznice (obvykle H13) je obrobena s dutinou, jádro, Běžci, brány, přepadové studny, a chladicí kanály.
Design formy je pro plnění rozhodující, chlazení, a část vyhazování. Typická životnost matrice je 50 000–150 000 výstřelů, v závislosti na slitině a údržbě.
Krok 3: Tavení a dávkování.
Vybraná slitina se roztaví a udržuje při správné teplotě. Automatizované dávkovací pece dodávají do tlakového licího stroje přesné navážky.
Krok 4: Vysokotlaké lití.
Roztavený hliník je vstřikován do formy vysokou rychlostí a tlakem (typicky 700–1400 bar).
Kov vyplňuje dutinu, pod tlakem tuhne, a je vyhozen jako odlitek. Doba cyklu je obvykle 30–90 sekund, v závislosti na velikosti dílu a tloušťce stěny.
Krok 5: Ořezávání a odstraňování otřepů.
Brány, Běžci, a přepad jsou oříznuty v ořezávací matrici nebo řezáním a broušením. Hrany jsou zbaveny otřepů.
Krok 6: Tryskání a příprava povrchu.
Odlitky jsou otryskány, aby se odstranil záblesk, kysličník, a povrchová kontaminace, a připravit povrch pro konečnou úpravu.
Krok 7: CNC obrábění.
Kritické vlastnosti — drážky pro těsnění, LED montážní plochy, závitové otvory, kabelové vstupy, a montážní rozhraní – jsou opracovány na konečné rozměry.
Krok 8: Povrchová úprava.
Práškový povlak, Eloxování, malování, nebo je aplikován e-potah, jak je specifikováno.
Krok 9: Montáž a testování.
Těsnění, čočky, kabelové průchodky, a další komponenty jsou sestaveny. Testování těsnosti, IP testování, a provádí se funkční testování.
Krok 10: Kontrola a balení.
Konečná kontrola ověřuje rozměry, dokončit, a funkčnost. Díly jsou zabaleny, aby se zabránilo poškození během přepravy.
8. Objednávání hliníkových krytů osvětlení od LangHe Industry
Langhe Industry vyrábí zakázkové hliníkové tlakově lité komponenty podle výkresů zákazníků, podpora projektů od jednotlivých prototypů až po výrobní šarže.
Pro kryty venkovního osvětlení, zajišťujeme vysokotlaké lití, CNC obrábění, povrchová úprava, a rozměrovou kontrolu, aby byly splněny specifické požadavky na design a aplikaci.
Výrobní schopnosti
Naše možnosti pokrývají řadu hliníkových svítidel, od kompaktních skříní až po větší konstrukční prvky.
| Parametr | Schopnost |
| Zemřít obsazení proces | Vysokotlaké lití (HPDC), včetně procesů ve studené a horké komoře, kde je to vhodné |
| Komponent hmotnost | 0.05–50 kg per piece |
| Typická tolerance odlitku | ±0.1 to ±0.3 mm, v závislosti na rozměrech a provedení odlitku |
| Dostupné slitiny | ADC12, A380, EN AC-46000 (Alsi9cu3), A AC-44300 (Alsi12), EN AC-43400 (Alsi10mg), a další slitiny na vyžádání |
| Povrch dokončení | Eloxování, práškový povlak, e-povlak, chromating, Sandblasting, a leštění |
| Inspekce | Kontrola rozměrů CMM, certifikace materiálu, a případně testování těsnosti |
| Quality management | ISO 9001:2015 |
Od prototypu po výrobu
Langhe podporuje krátké běhy od jednoho prototypu, stejně jako opakovaná výroba.
Každý projekt je posuzován podle dodaných výkresů, specifikace materiálu, požadavky na povrchovou úpravu, a zamýšlenou aplikaci.
Pro komponenty venkovního osvětlení, zaměřujeme se na rozměrovou přesnost, integrita odlitku, machining quality, and coating consistency.
Materiálové certifikáty, rozměrové zprávy, a záznamy o tloušťce povlaku jsou k dispozici podle dohodnutých požadavků na dokumentaci, včetně malých sérií.
To request a quotation, poskytněte prosím své 2D výkresy nebo 3D CAD soubory, preferred aluminum alloy, povrchové úpravy, požadované množství, a kritické technické specifikace.
Tyto informace nám umožňují posoudit vyrobitelnost a doporučit vhodnou výrobní cestu pro vaše zakázková hliníková svítidla.
9. Závěr
Vlastní tlakově litá hliníková pouzdra jsou páteří moderního venkovního osvětlení.
Kombinují tepelný výkon, Mechanická trvanlivost, odolnost proti korozi, a svobodu designu způsobem, kterému se může vyrovnat jen málo jiných materiálů a procesů.
Pouzdro není pasivní box – je to tepelně upravená, Těsnění, and structural system.
LangHe Industry nabízí technickou podporu, die-casting capability, obrábění, dokončení, a kvalitní systémy potřebné k výrobě zakázkových hliníkových krytů osvětlení, které splňují požadavky venkovního prostředí.
Zda je aplikace pouličním osvětlením, světlomet, landscape fixture, nebo instalace vysokého stožáru, správný design krytu a výrobní partner dělají rozdíl mezi produktem, který vydrží, a produktem, který selže.
Časté časté
Která hliníková slitina je nejlepší pro pouzdra venkovního osvětlení?
ADC12 a A380 jsou běžnými výchozími body pro vysokotlaká tlakově litá hliníková pouzdra kvůli jejich slévatelnosti a užitečným mechanickým vlastnostem.
Nejlepší volba závisí na geometrii pouzdra, tepelné požadavky, vystavení korozi, povrchová úprava, a příslušnou specifikaci materiálu.
Pobřežní nebo chemicky agresivní prostředí může vyžadovat dodatečné vyhodnocení slitiny a ochranného nátěrového systému.
Lze použít tlakově litá hliníková pouzdra pro vysoce výkonné LED osvětlení?
Ano. Tlakově litý hliník je široce vhodný pro vysoce výkonná LED pouzdra, protože může kombinovat tepelnou montážní plochu s integrovanými chladicími žebry a konstrukčními prvky.
Však, skutečný chladicí výkon závisí na slitině, fin geometry, LED interface, thermal materials, proudění vzduchu, okolní teplotu, a orientaci svítidla.
Po tepelné analýze by mělo následovat testování sestaveného výrobku.
Může zakázkový tlakově litý hliníkový kryt dosáhnout IP65, IP66, nebo IP67?
Může být navržen jako součást krytu určeného pro splnění těchto jmenovitých hodnot, ale hodnocení není vlastní vlastností odlitku.
Kompletní sestava musí splňovat příslušné zkušební požadavky, včetně výkonu jeho těsnění, obaly, upevňovací prvky, kabelové průchodky, konektory, and assembly procedure.
Je práškové lakování vhodné pro venkovní hliníková svítidla?
Práškové lakování je běžnou volbou pro kryty venkovního osvětlení, protože nabízí širokou škálu barev a může poskytnout užitečnou ochranu proti korozi při použití slitiny, pretreatment, povlak, a proces vytvrzování jsou řádně kontrolovány.
Specifikace povlaku by se měly týkat adheze, tloušťka, expozice životního prostředí, a maskování kritických rozhraní.
Proč zvolit LangHe Industry pro zakázková pouzdra osvětlení?
LangHe nabízí podporu designu, Výběr slitiny, zemřít, CNC obrábění, povrchová úprava, shromáždění, a testování pod jednou střechou.
Společnost udržuje zdokumentovaný systém kvality a má zkušenosti s poskytováním osvětlovacích a průmyslových zákazníků.

