V těžebním průmyslu, spolehlivost komponent není problémem nákladů na back-office – je to hlavní hnací síla výrobního výkonu a ziskovosti.
Jediný neúspěšný odlitek – opotřebená spirála kalového čerpadla, prasklá deska čelistí drtiče, zlomený zvedací hák – může vypnout celý procesní okruh, kalkulační operace $100,000 k over $500,000 za den při výpadku výroby a nouzové údržbě.
Z tohoto důvodu, důlní odlitky jsou mnohem víc než jen obecné kovové tvary: jsou to konstrukční součásti, které se opotřebovávají a které musí spolehlivě fungovat v těch nejdrsnějších provozních podmínkách na Zemi: abrazivní ruda, kyselé důlní vody, těžké rázové zatížení, cyklická únava, a extrémní teploty.
Příliš mnoho důlních provozů považuje opotřebitelné odlitky za jednorázové zboží, získávání nejlevnějšího dostupného dílu a přijímání krátké životnosti jako nevyhnutelné.
Ve skutečnosti, odlévací výkon je vysoce kontrolovatelný prostřednictvím cíleného výběru slitiny, optimalizované inženýrství procesu odlévání, Design pro výrobu, a povrchovou ochranu specifickou pro aplikaci.
Ve slévárně LangHe, strávili jsme desítky let navrhováním a výrobou zakázkových vysoce výkonných odlitků pro povrchovou a hlubinnou těžbu, zpracování nerostů, a manipulace s sypkým materiálem.
1. Co jsou těžební odlitky?
Důlní odlitky jsou kovové součásti vyráběné litím roztaveného kovu do formy za účelem vytvoření dílů používaných při těžbě, zdrcující, přepravování, broušení, čerpací, klasifikace, a zařízení na zpracování nerostů.
Na rozdíl od jednoduchých univerzálních odlitků, těžební komponenty jsou obvykle navrženy pro jednu nebo více náročných provozních podmínek:
- Vysoká statická a dynamická zatížení
- Rázové a rázové zatížení
- Abrazivní opotřebení
- Cyklická únava
- Eroze kejdy
- Koroze v prostředí mokrého zpracování
- Zvýšená lokální napětí
- Dlouhá provozní doba s omezenými možnostmi údržby
Proces odlévání je zvláště cenný pro těžební průmysl, protože mnoho těžebních komponent je velkých, těžký, strukturálně složité, nebo obtížně vyrobitelné ekonomicky ze sochoru nebo desky.
Správně navržený odlitek může integrovat žebra, šéfové, montážní místa, zakřivené průtokové kanály, tlusté konstrukční části, a komplexní vnější geometrie do jedné součásti.
To snižuje potřebu více vyrobených kusů a může zjednodušit montáž při zachování požadované strukturální integrity.
2. Materiály pro těžbu odlitků: Výběr správné slitiny pro práci
Výběr materiálu je jedním z prvních rozhodnutí, které určuje výkonnost důlního odlitku.
Správná slitina by měla být vybrána spíše podle dominantního mechanismu selhání, než jednoduše zvolit nejtvrdší nebo nejpevnější dostupný materiál.
Například, součást vystavená silnému nárazu může vyžadovat větší důraz na houževnatost, zatímco součást pracující nepřetržitě v abrazivní kaši může vyžadovat jinou mikrostrukturu a úroveň tvrdosti.
Odlitky z uhlíkové a nízkolegované oceli
Uhlíkové a nízkolegované oceli jsou široce používány pro těžké důlní součásti, které vyžadují kombinaci pevnosti, houževnatost, a konstrukční spolehlivost.
Mezi typické aplikace patří:
- Kryty zařízení
- Rámy a podpěry
- Velké držáky
- Komponenty kol a nábojů
- Konstrukční spojovací prvky
- Těžké stroje
Jejich hlavní výhodou je schopnost dosáhnout užitečných kombinací pevnosti a houževnatosti prostřednictvím konstrukce slitiny a tepelného zpracování.
Pro velké důlní odlitky, však, Tloušťka sekce, Míra chlazení, a rovnoměrnost tepelného zpracování musí být pečlivě zvážena, protože mechanické vlastnosti získané na povrchu nemusí odpovídat vlastnostem v těžších sekcích.
Odlitky z vysoce legované a otěruvzdorné oceli
Tam, kde abrazivní opotřebení dominuje provoznímu stavu, lépe legované lité oceli mohou poskytnout lepší řešení.
Tyto materiály jsou běžně vybírány pro součásti vystavené působení:
- Kluzný oděr
- Drážkující oděr
- Opakovaný minerální dopad
- Vysokorychlostní kontakt částic
- Náročná manipulace s rudou
Odolnost proti opotřebení se nezvyšuje pouze úměrně s tvrdostí. Pokud je součást vyrobena nadměrně tvrdá bez dostatečné houževnatosti, náraz může způsobit odštípnutí nebo prasknutí.
Proto, praktickým cílem je obvykle rovnováha mezi tvrdostí, houževnatost, mikrostruktura, a skutečný režim opotřebení.
Litina a tažná železa
Litina a tvárná litina mohou být vysoce efektivní pro vybrané důlní aplikace, kde se kombinuje slévatelnost, Tlumení vibrací, Machinability, a cena je příznivá.
Tvárná litina je zvláště užitečná, když je požadován vyšší mechanický výkon ve srovnání s konvenční šedou litinou.
Lze jej aplikovat na pouzdra, obaly, Strukturální komponenty, a další části strojů, kde extrémní nárazy nebo otěr nejsou dominantním problémem.
Výběr materiálu by měl stále brát v úvahu velikost sekce, maticová struktura, tepelné zpracování, a servisní prostředí.
Nerezové a speciální slitiny
Mokré zpracování nerostů vytváří jiný soubor výzev.
V těchto prostředích, součásti mohou narazit na vodu, roztoky obsahující chloridy, Korozivní chemikálie, a abrazivní pevné látky současně.
Nerezové oceli, Duplexní nerezové oceli, a další speciální slitiny lze proto zvážit:
- Obaly čerpadla
- Oběžné kolo
- Tělesa ventilu
- Potrubí
- Prvky řízení toku
- Zařízení na chemické zpracování
V těchto aplikacích, koroze a opotřebení mohou působit současně, takže výběr slitiny pouze pro mechanickou pevnost nestačí.
3. Hlavní mechanismy selhání při těžbě odlitků
Těžební odlitky selhávají v předvídatelnosti, diagnostikovatelné vzory. Pochopení těchto poruchových režimů je prvním krokem k prodloužení životnosti.
Abrazivní opotřebení
Abrazivní opotřebení je jedním z nejčastějších způsobů selhání, počítající zhruba 45% všech náhrad důlních odlitků.
Dochází k ní, když částice tvrdé rudy, křemičitý písek, nebo kaše drhne přes povrchy součástí, postupné odstraňování materiálu.
Ve vysokotonážních systémech kejdy, nevyvložkovaná litinová kolena se mohou opotřebovat již za 3–6 měsíců při manipulaci s rudou s vysokým obsahem křemičitanu. Stupnice míry opotřebení s tvrdostí částic, rychlost, a úhel dopadu.
Nárazová únava & Zlomenina
Opakované rázové zatížení — od rozdrcení, dumping, nebo náraz těžkého materiálu – iniciuje mikrotrhliny při koncentracích napětí, které se šíří každým cyklem až do katastrofického zlomu.
Toto je nejběžnější způsob selhání drticích kladiv, kbelíkové zuby, a grizzly bary.
Křehké slitiny, jako je bílé železo, jsou zvláště náchylné k rázovému lomu při velkém zatížení nebo zatížení velkými částicemi.
Eroze-koroze
V kyselém nebo sulfidickém prostředí důlních vod a kalů, koroze a abraze působí synergicky.
Koroze oslabuje povrchovou vrstvu, který je pak rychle odřen kejdou, vystavení čerstvého materiálu další korozi.
Tento kombinovaný režim degraduje komponenty 2–4x rychleji než kterýkoli mechanismus samostatně, a je hlavní příčinou předčasného selhání součástí kalového čerpadla a potrubí.
Strukturální přetížení
Náhlá těžká břemena – například náraz lopaty, zdvihací akce, nebo zaseknuté drtiče – mohou překročit mez kluzu a způsobit trvalou deformaci nebo katastrofický zlom.
Tyto poruchy jsou často náhlé a představují významné bezpečnostní a výrobní riziko.
Tepelná únava
Při vysokoteplotních zpracovatelských operacích, jako jsou pece, pražírny, a tavicí krmné systémy, cyklické zahřívání a ochlazování vytváří tepelné napětí, které iniciuje praskání povrchu.
V průběhu času, praskliny se šíří a integrita součástí je ztracena.
4. Jak výběr procesu odlévání ovlivňuje výkon těžebních komponent
Pro těžební komponenty, Výběr procesu odlévání přímo ovlivňuje kvalitu odlévání, rozměrová stabilita, požadavky na obrábění, Kvalita povrchu, a spolehlivost služeb.
Kryt drtiče, pouzdro kalového čerpadla, těleso ventilu, nebo velké konstrukční odlitky mohou být všechny vyráběny odléváním, ale jejich procesní požadavky mohou být velmi odlišné.
Správná cesta odlévání by měla být určena velikostí součásti, geometrie, slitina, Tloušťka stěny, provozní zátěž, Objem výroby, rozměrové požadavky, interní požadavky na kvalitu, a strategii obrábění.
Žádný jednotlivý proces odlévání není univerzálně lepší.
Porovnání hlavních odlévacích procesů pro těžební komponenty
| Proces obsazení | Typické těžební aplikace | Klíčové výhody | Hlavní omezení |
| Lití písku | Velká pouzdra čerpadla, skříně drtičů, rámy, obaly, těžké konstrukční díly | Vysoce flexibilní; vhodné pro velké a těžké odlitky; podporuje širokou škálu slitin; relativně ekonomické nástroje | Může být zapotřebí více obrábění; povrchová úprava a rozměrová přesnost jsou obecně nižší než u procesů přesného lití |
| V-procesní lití | Velká tělesa čerpadel, tělesa ventilu, pouzdra, obaly, rámy, složité těžké průmyslové odlitky | Suchý nespojený písek; vakuové tvarování; dobrá reprodukce povrchu a rozměrová konzistence; nízká tvorba plynu související s pojivem; vhodné pro velké odlitky; vysoká regenerovatelnost písku | Vyžaduje vakuové zařízení a vyhrazené řízení procesu; vnitřní jádra a složité průchody vyžadují pečlivý návrh |
| Investiční lití | Malé až středně přesné díly ventilů, závorky, komponenty související s oběžným kolem, složité části řízení toku | Skvělý geometrický detail; vysoká rozměrová přesnost; Tvar blízké sítě; snížený přídavek na obrábění | Vyšší náklady na nástroje a proces; nevhodné pro mnoho velmi velkých součástí |
Odlévání ztracené pěny |
Složité pouzdra, vybrané komponenty čerpadla, zakázkové díly pro těžký průmysl | Dokáže reprodukovat složitou geometrii; flexibilní design vzoru; užitečné pro integrované tvary | Citlivé na kvalitu vzoru, povlak, plnicí, a evakuaci plynu |
| Gravity Die Casting | Vybrané hliníkové a jiné neželezné těžební komponenty | Dobrá opakovatelnost; relativně dobrá povrchová úprava; vhodné pro opakovanou výrobu | Vyšší náklady na nástroje; omezena geometrií matrice a velikostí součásti |
| Trvalé lití formy | Vybraná neželezná pouzdra, obaly, a mechanické součásti | Konzistentní rozměry formy; dobrá kvalita povrchu; opakovatelná výroba | Vyšší investice do nářadí; méně flexibilní pro velké nebo vysoce složité díly |
5. Povrchová úprava a ochrana proti opotřebení
Objemové vlastnosti odlitku poskytují základ pro výkon těžebních služeb, ale povrch je často tam, kde dochází k největšímu opotřebení, dopad, únava, nebo dojde ke korozi.
Z tohoto důvodu, cílená povrchová úprava může výrazně zlepšit životnost součásti, pokud je správně přizpůsobena skutečnému mechanismu selhání.
Cílem není aplikovat nejagresivnější ošetření na celý komponent.
Efektivnějším přístupem je často kombinace tvrdého, nákladově efektivní základní slitina s lokalizovanou povrchovou ochranou na místech vystavených nejvyššímu opotřebení nebo korozi.
| Povrchové úpravy | Funkce & Mechanismus | Potenciální výkonnostní přínos* | Typické těžební aplikace |
| Překryvná vrstva | Na vybrané pracovní povrchy je nanesena slitina odolná proti opotřebení, která zajišťuje vysokou tvrdost a odolnost vůči abrazivnímu nebo nárazovému opotřebení. Typické krycí materiály zahrnují stellit a systémy na bázi karbidu chromu. | O 50–150 % delší životnost ve vhodných aplikacích | Drtič opotřebení hran, kýbl rty, kašovitá lokta, lokalizované zóny opotřebení |
| Výstřel peening | Vytváří řízené tlakové zbytkové napětí na povrchu, pomáhá snižovat tendenci k iniciaci a šíření únavových trhlin. | Přibližně 30–70 % zlepšení únavové životnosti ve vhodných aplikacích | Rázově zatížené komponenty, Hammers, Háčky, Komponenty zavěšení |
| Pryž & Polyuretanová podšívka | Spojená elastomerová vrstva poskytuje obětovaný povrch a pomáhá absorbovat náraz částic a zároveň snižuje přímý kontakt mezi kaší a kovovým substrátem. | Až 2–4× delší životnost pro vhodné složky kaše | Kalové trubky, Čerpadlo, třídicí nádrže |
Chemická pasivace |
Vytváří jednotnější pasivní povrch na nerezové oceli a duplexních slitinách odstraněním volného železa a povrchové kontaminace. | Zlepšená odolnost proti korozi kde je zachována správná příprava povrchu a řízení procesu | Korozivní složky kaše, odvodňovací ventily, flotační zařízení |
| Tepelný nástřik | Plamen- nebo plazmou stříkané keramické nebo cermetové povlaky poskytují tvrdý ochranný povrch pro vybrané podmínky opotřebení a teploty. | O 60–120 % delší životnost ve vhodných aplikacích při zvýšených teplotách | Komponenty pece a díly podléhající vysokoteplotnímu procesu |
*Skutečné zlepšení silně závisí na základním materiálu, nátěrový nebo ošetřovací systém, provozní podmínky, opotřebení mechanismus, a kvalitu aplikace.
Tyto údaje by proto měly být považovány spíše za reprezentativní než za univerzální záruky výkonu.
6. Klíčové produkty, které vyrábíme pro těžební průmysl
LangHe Foundry poskytuje zakázkové odlévané komponenty pro důlní stroje a zařízení na zpracování nerostů.
Konkrétní slitina a cesta odlévání se volí podle geometrie součásti a provozních podmínek.
Komponenty drtiče a drtícího zařízení
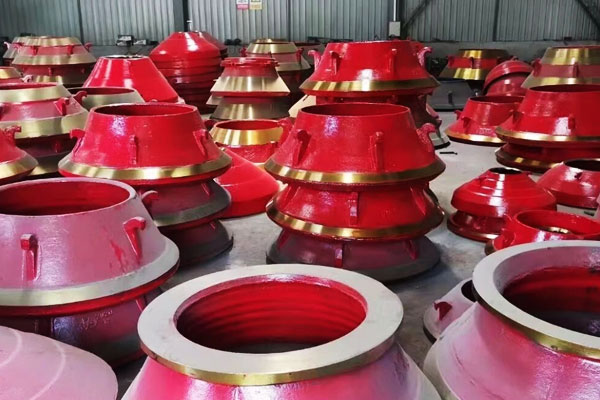
Drtící zařízení zažívá některé z nejzávažnějších podmínek nárazu a oděru při těžbě.
Mezi typické vlastní odlitky patří:
- Skříně drtičů
- Rámečky
- Součásti související s opotřebením
- Montážní komponenty
- Strukturální podpěry
- Zakázkové držáky a spojovací díly
Tělesa důlních čerpadel a průtokové komponenty
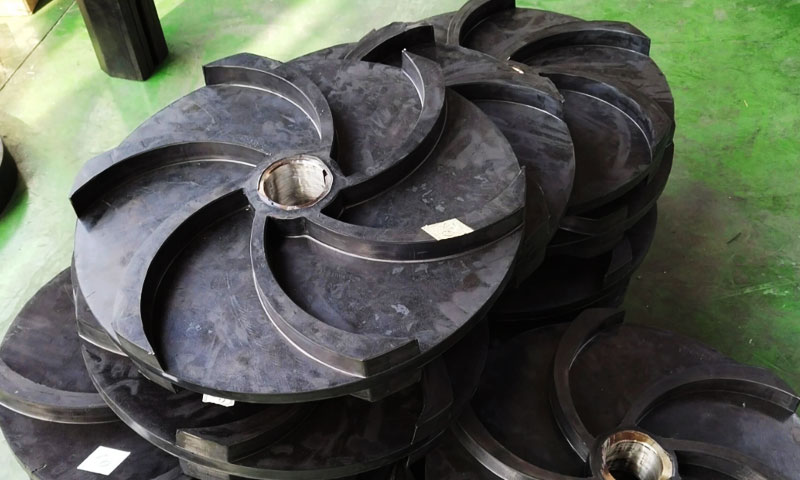
Důlní čerpadla si poradí s abrazivním kalem, zvláště důležité jsou odolnost proti erozi a hydraulický výkon.
LangHe umí vyrábět na zakázku:
- Obaly čerpadla
- Obaly
- Oběžné kolo
- Potrubí
- Průtoková tělesa
- Montážní komponenty
Tělesa ventilů a komponenty pro řízení průtoku
Těžební systémy a systémy na zpracování nerostů používají ventily pro kejdu, voda, chemikálie, a procesní tekutiny.
Mezi typické lité komponenty patří:
- Tělesa ventilu
- Obaly
- Komponenty kapoty
- Vlastní rozdělovače
- Pouzdra s regulací průtoku
- Spojovací komponenty
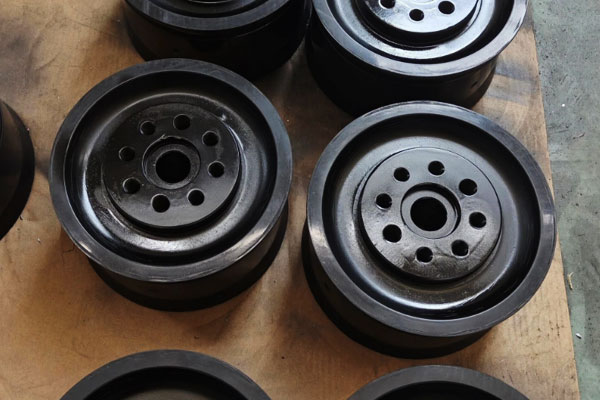
Pouzdra, Rámečky, Náboje, a strukturální komponenty
Velké těžební stroje se spoléhají na četné konstrukční odlitky pro přenášení zatížení a udržování vyrovnání.
Mezi typické produkty patří:
- Ložisková pouzdra
- Náboje kol
- Pouzdra na převodovky
- Strukturální rámy
- Podpůrné konzoly
- Obaly
- Montážní základny
- Mechanické spojovací prvky
Zakázkové komponenty pro zpracování minerálů
Zařízení na zpracování nerostů může obsahovat složité průtokové kanály a vysoce lokalizované oblasti opotřebení.
Vlastní odlitky umožňují integraci těchto geometrií do součásti při zachování požadované strukturální pevnosti.
7. Výhody našich produktů pro těžební průmysl
Konstruované zakázkové těžební odlitky mohou poskytnout jasné provozní a ekonomické výhody oproti standardním komoditním odlitkům, zejména v zařízeních vystavených silnému otěru, dopad, vibrace, a nepřetržité pracovní podmínky.
Hlavní hodnota pochází z přizpůsobení materiálu, design odlitku, a výrobní proces do skutečného pracovního prostředí.
Prodloužená životnost
Na základě terénních dat od našich těžařských zákazníků, LangHe odlitky s aplikačním inženýrstvím dosáhly přibližně 30– O 60 % delší životnost než standardní dovážené komoditní odlitky ve srovnatelných aplikacích.
Delší životnost snižuje četnost výměny a může také snížit pracnost a úsilí o údržbu spojené s výměnami součástí.
Snížení neplánovaných prostojů
Konzistentní a předvídatelný výkon odlévání může pomoci snížit neočekávané poruchy způsobené předčasným opotřebením nebo vadami souvisejícími s odléváním.
Údaje o našich zákaznících udávají přibližně 45% méně neplánovaných poruchových událostí souvisejících s poruchou odlévání po přechodu na těžební komponenty navržené LangHe v použitelných aplikacích.
Pro nepřetržitě pracující důlní zařízení, tato spolehlivost je zvláště důležitá, protože neočekávaná porucha součásti může přerušit nejen jeden stroj, ale i související výrobní operace.
Nižší celkové náklady na vlastnictví
Konstruované důlní odlitky mohou zahrnovat a 15– o 30 % vyšší počáteční náklady než alternativy komodit s nejnižší cenou. Však, samotná kupní cena neodráží skutečné provozní náklady komponenty.
V příslušných zákaznických případech, kombinace delší životnosti a zkrácení prostojů vedla k odhadu 25-40 % nižší náklady na provozní hodinu ve srovnání s levnějšími alternativami.
Pro provozovatele těžby, díky tomu jsou celkové náklady na vlastnictví užitečnějším měřítkem než samotná jednotková cena.
Konzistence mezi dávkami
Těžební zařízení vyžaduje předvídatelný výkon komponent od jednoho výrobního cyklu k druhému.
Kontrolované ověřování slitiny, parametry odlévání, tepelné zpracování, obrábění, a kontrola pomáhá udržovat konzistentní mechanické a rozměrové vlastnosti napříč šaržemi.
To je důležité zejména u opotřebitelných součástí a silně zatížených odlitků.
Rozdíly v tvrdosti, mikrostruktura, Kvalita obsazení, nebo rozměry mohou jinak vést k nekonzistentní rychlosti opotřebení, předčasné selhání, a méně předvídatelné intervaly údržby.
Site-Specific Engineering
LangHe nezachází s důlními odlitky jako s katalogovými produkty jedné velikosti. Komponenty mohou být konstruovány podle skutečných provozních podmínek, včetně:
- Druh rudy a abrazivita
- Charakteristika kejdy a pH
- Kapacita zpracování a tonáž
- Rázové a zatěžovací podmínky
- Geometrie součástí a požadavky na instalaci
- Dominantní mechanismus opotřebení
Tento přístup umožňuje výběr materiálu, design odlitku, tepelné zpracování, obrábění, a povrchovou ochranu považovat za jedno kompletní výrobní řešení.
Výsledkem je důlní odlitek navržený nejen tak, aby splňoval požadovaný výkres a rozměry, ale také poskytovat předvídatelný výkon, prodloužená životnost, a nižší provozní náklady v zamýšleném těžebním prostředí.
8. Přístup LangHe Foundry k zakázkové těžbě odlitků
Langhe Foundry následuje strukturovaný, zákaznicky orientovaný přístup ke každému projektu důlního lití.
Krok za krokem
| Fáze | Aktivita | Doručitelné |
| 1. Konzultace | Pochopte aplikaci, zatížení, prostředí, a historie poruch | Specifikace požadavků |
| 2. Výběr materiálu | Doporučit optimální slitinu a tepelné zpracování | Materiálový list |
| 3. DFM & simulace | Optimalizujte design pro odlévání a výkon | Zpráva o přezkoumání návrhu |
| 4. Nástroje | Navrhujte a vyrábějte vzory, umírá, a jádra | Balíček nářadí |
| 5. Obsazení | Vyrábějte odlitky optimálním postupem | Zvukové odlitky |
| 6. Tepelné zpracování | Dosáhněte specifikované mikrostruktury a vlastností | Certifikát tepelného zpracování |
| 7. Obrábění | Kritické vlastnosti CNC stroje | Rozměrová zpráva |
| 8. Povrchová úprava | Použijte ochranu proti opotřebení nebo ochranu proti korozi | Dokončení specifikace |
| 9. Inspekce | Ndt, dimenzionální, mechanický, a chemické testování | Certifikát kvality |
| 10. Dodání | Zabalit a odeslat zákazníkovi | Včasné dodání |
Zajištění kvality
LangHe Foundry udržuje přísný systém řízení kvality:
- ISO 9001:2015 certifikovaný
- Plná sledovatelnost materiálu
- Spektrometrie pro chemickou analýzu
- Tahové, tvrdost, a nárazové zkoušky
- rentgen, ultrazvukové, a kontrola penetrace barviv
- Kontrola rozměrů CMM
9. Závěr
Důlní odlitky jsou mnohem víc než jednorázové kovové spotřební materiály.
Jsou to kriticky navržené komponenty, jejichž výkon přímo řídí produktivitu těžby, náklady na údržbu, a bezpečnost.
Oděr, dopad, koroze, a únava nejsou nevyhnutelné – jde o předvídatelné způsoby selhání, které lze řídit a minimalizovat cíleným výběrem slitin, optimalizovaný návrh procesu odlévání, Optimalizace DFM, a cílená ochrana povrchu.
Největší chybou, kterou mohou těžařské operace udělat, je získávání odlitků pouze na základě kupní ceny.
Ušetřených 10–20 % za levný odlitek se mnohonásobně ztratí při předčasné výměně, neplánované odstávky, a ztracená výroba.
Spolupráce se zkušeným slévárenským partnerem, který rozumí těžebním provozním podmínkám a konstruuje komponenty pro konkrétní režimy poruch, přináší mnohem nižší celkové náklady na vlastnictví a vyšší celkovou dostupnost zařízení..
Vzhledem k tomu, že globální těžařské operace nadále tlačí na vyšší míru produkce, hlubších rudných těles, a nižší provozní náklady, vysoce výkonné zakázkové odlitky zůstanou základním hnacím motorem spolehlivosti a účinnosti.
Slévárny, které spojují odborné znalosti aplikačního inženýrství, všestrannost procesu, a přísná kontrola kvality zůstane ústředním bodem pro umožnění tohoto výkonu.
Časté časté
Jak lze těžební odlitky vyrobit odolnější proti opotřebení?
Odolnost proti opotřebení lze zlepšit výběrem vhodné slitiny, tepelné zpracování, mikrostrukturální kontrola, optimalizovaná geometrie, a, pokud je to možné, tvrdonávar nebo jiné metody povrchové ochrany.
Je lepší odlévání než kování pro těžební komponenty?
Ani jeden proces není univerzálně lepší. Odlévání je výhodné zejména pro velké, těžký, nebo geometricky složité komponenty, zatímco kování může být preferováno pro určité aplikace s vysokou pevností.
Správná volba závisí na geometrii součásti, materiál, načítání, Objem výroby, a požadavky na výkon.
Dokážete zpětně analyzovat a nahradit zastaralé důlní odlitky?
Ano. Můžeme zpětně analyzovat stávající opotřebené nebo zlomené odlitky pomocí 3D skenování a měření rozměrů, reprodukce původní geometrie nebo vylepšení slitiny a designu pro lepší výkon.
To je zvláště cenné pro starší těžební lokality se zastaralými OEM čísly dílů.
Jaké materiály jsou nejlepší pro opotřebitelné díly důlního drtiče?
Ocel s vysokým obsahem manganu (Hadfield) je nejlepší pro drcení s vysokým nárazem. Vysoce chromová bílá železo je nejlepší pro vysoce namáhané obrušování s nízkým rázem. Volba závisí na konkrétní drtící aplikaci.
Dokáže LangHe vyrábět velké důlní odlitky?
Ano. LangHe vyrábí odlitky z 0.1 kg až přes 10,000 kg, v závislosti na procesu a slitině.
Poskytuje LangHe podporu návrhu?
Ano. LangHe poskytuje analýzu DFM, simulace odlévání, výběr materiálu, a podpora reverzního inženýrství.