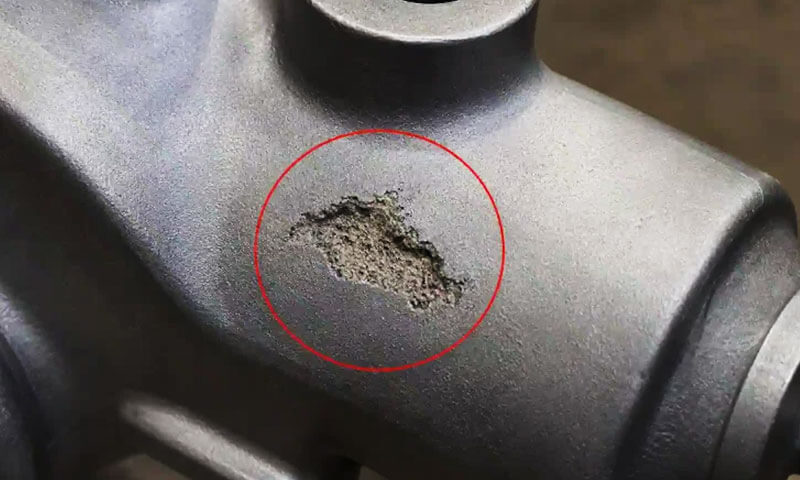
Дефекти инклузије шљаке у ливењу изгубљене пене су међу најупорнијим проблемима квалитета који се срећу код ливења узорка испаравањем, посебно код производње одливака са великим обрађеним површинама или захтевним захтевима унутрашње чистоће.
Дефект се често описује у производним окружењима као Укључивање песка, продор песка, укључивање премаза, или „улазак песка“, јер видљиви недостатак може садржати сув песак, ватростални премаз, остаци распадања пене, или конвенционална металуршка шљака.
За разлику од многих изолованих недостатака ливења, укључивање шљаке у ливење изгубљене пене ретко је узроковано једном варијаблом процеса.
Тачније се схвата као резултат интеракције између интегритета премаза узорка, дизајн система капије, понашање на сувом песку, вакуумски притисак, услови изливања, руковање шаблонима, и чистоћа растопљеног метала.
Робустан приступ стога третира превенцију укључивања шљаке као а проблем контроле процеса на нивоу система, уместо једноставног повећања дебљине премаза или смањења температуре изливања.
1. Шта су дефекти инклузије шљаке у ливењу изгубљене пене?
Дефекти инклузије шљаке у ливењу изгубљене пене су неметални дефекти који настају када се страни материјали заробе унутар одливака током пуњења и очвршћавања калупа.
У зависности од њиховог порекла, ови недостаци се могу састојати од суви песак за обликовање, честице ватросталног премаза, металуршка шљака, оксиди, остаци распадања пене, или комбинације ових материјала.
У Изгубљена пенасти ливење, дефект се у производњи често назива Укључивање песка, улазак у песак, укључивање премаза, или продирање песка.
Иако се ови термини понекад користе наизменично, не описују увек потпуно исти механизам.
Укључивање песка се генерално односи на уградњу песка за обликовање у метал, док шљака или ватростална инклузија могу да потичу од растопљеног метала, премаз, или њихове реакције током пуњења.
Основни проблем је у томе што растопљени метал треба да напредује кроз шталу, шупљина обложена ватросталним слојем док се полимерна пена распада и њени гасовити и течни производи излазе кроз премаз и суви песак.
Ако премаз изгуби свој интегритет, растресити песак се увлачи у метал. Исто, ако су у растопљеном металу већ присутне честице шљаке или оксида, могу се транспортовати у одлив и остати заробљени током очвршћавања.
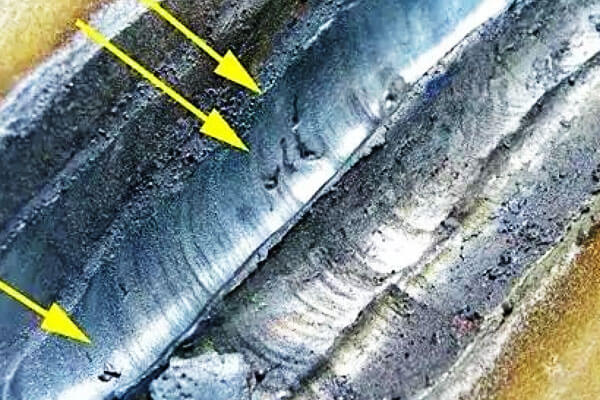
Типичан изглед и идентификација
Дефекти укључивања шљаке нису увек видљиви одмах након истресања.
Кастинг може изгледати прихватљиво споља, али открива значајне инклузије тек након тога ЦНЦ обрада, бушење, млевење, или секција излаже захваћени регион.
Обрађене површине могу показати изоловане тачке, неправилне закрпе, пруге, или накупине страног материјала. Њихов изглед варира у зависности од извора инклузије.
Зрнасте честице беле или светле боје често су повезани са силицијум песком или ватросталним материјалом, док сива, тамно-сива, или црне регије може указивати на шљаку, оксиди, остаци премаза, или угљенични производи од распадања пене.
Међутим, сам визуелни изглед не може поуздано утврдити порекло инклузије.
За решавање проблема у производњи, металографски преглед и, када је потребно, СЕМ/ЕДС анализа може разликовати честице песка богате силицијумом од металуршке инклузије богате оксидима или фрагмената ватросталног премаза.
| Уочени изглед дефекта | Могуће порекло | Типична локација |
| Беле зрнасте мрље | Силикатни песак или ватросталне честице | Обрађене површине, близу капија |
| Сиве или црне неправилне мрље | Шљака, оксиди, остаци премаза | Региони унутрашњег ливења |
| Линеарне или пукотинске инклузије | Пуцање премаза праћено уласком песка | Узорак спојева, гајтинг раскрснице |
| Кластери инклузије | Локализовани квар премаза или турбулентно струјање метала | Спруе, тркач, ингате области |
| Велики унутрашњи неметални региони | Јак улазак песка или љуштење премаза | Близу система затварања или прелаза за бацање |
Где се појављују инклузије шљаке?
Дефект се потенцијално може појавити на целом путу металног тока, укључујући заливање чаше, спруе, тркач, колико, спојеви система за капије, и шупљина за ливење.
Ипак, Подручја са највећим ризиком су обично локације где се систем затварања повезује са ливењем или где геометрија изазива нагле промене смера или брзине протока.
Тхе спруе-то-руннер, тркач-до-ингате, и везе од улаза до узорка заслужују посебну пажњу.
Ови региони су изложени значајним термичким и механичким напрезањима током изливања.
Ако је премаз на једној од ових локација напукао, слабо везани, претерано мршав, или локално оштећени током склапања шаблона или пуњења песком, растопљени метал може директно контактирати околни песак.
Када се баријера премаза пробије, комбинација притисак метала, вакуумско усисавање, и силе протока метала може повући растресити песак и ватросталне честице у течни метал.
Увучени материјал се затим транспортује у одливање и може бити заробљен док се метал очвршћава.
2. Зашто је укључивање шљаке посебно тешко у ливењу изгубљене пене
Изливање изгубљене пене се суштински разликује од конвенционалног ливења песком јер шара пене остаје унутар калупа до изливања.
Узорак не нестаје једноставно пре него што метал уђе у шупљину; уместо тога, то подвргава термичко разлагање и испаравање како га растопљени метал прогресивно замењује.
Ово ствара неколико симултаних транспортних феномена:
- Растопљени метал напредује кроз шупљину.
- Полимерни узорак се распада.
- Гасни и течни производи распадања мигрирају кроз ватросталну превлаку.
- Притисак вакуума утиче на пуњење калупа и евакуацију гаса.
- Ватростални премаз је изложен интензивном термичком и механичком оптерећењу.
- Суви песак који окружује шаблон мора одржати довољан структурални интегритет.
Ако премаз пукне или изгуби адхезију, метал који напредује може директно контактирати растресити песак.
Ако је систем капије неадекватно заштићен, песак и ватростални фрагменти могу ући у метални ток.
Због тога једноставно повећање ватросталности премаза не мора нужно да реши проблем.
Чврстоћа премаза, пропустљивост, лепак, понашање при сушењу, дебљина премаза, дизајн, а контрола вакуума се мора разматрати заједно.
3. Главни узроци дефекта инклузије шљаке у ливењу изгубљене пене
Инклузије шљаке и песка у ливењу изгубљене пене су мултифакторски недостаци а не резултат једног параметра процеса.
Цео пут металног тока — од чаше за изливање и изливника до воде, колико, и завршна шупљина - потенцијално је способна да унесе неметални материјал у одлив.
У пракси, међутим, спојеви система за капије, дефекти премаза, а подручја изложена великој брзини протока метала представљају најкритичније зоне ризика.
Отказивање ватросталног премаза
Ватростални премаз чини примарну баријеру између растопљеног метала и сувог песка.
Ако ова баријера пукне, коре, или еродира, песак и ватросталне честице се могу однети у метал и заробити у одливу.
Уобичајени узроци везани за премазивање укључују неадекватну чврстоћу на собној температури, недовољна врућа чврстоћа, неједнака дебљина премаза, лоше пријањање, и неправилно сушење.
Посебну пажњу треба посветити спојеви спруе-руннер, везе тркача и улаза, оштар углови, и транзиције образаца, где је одржавање равномерне покривености премаза теже.
Одговарајући премаз од изгубљене пене треба да обезбеди довољно рефракторност, механичка чврстоћа, пропустљивост, лепак, и отпорност на топлотни удар током целог процеса сипања.
Проблеми са системом затварања и заптивање
Систем затварања је критичан извор укључивања песка јер обезбеђује почетни пут за растопљени метал у калуп.
Слабо повезане или неадекватно заптивене спруве, тркачи, а уливци могу створити отворе кроз које суви песак улази у метални ток.
Пукотине у превлаци на спојевима за капије су посебно опасне јер ове области доживљавају концентрисан проток метала и топлотно оптерећење.
Систем залијевања стога треба да има одговарајућу крутост, сигурне везе, и континуирану ватросталну заштиту.
Пре изливања, такође треба проверити чашу за изливање и изложена места за затварање растресити песак, прашина, оштећени премаз, и страних честица.
Неправилни параметри сипања и вакуума
Параметри процеса директно утичу на механичко и топлотно оптерећење наметнуто премазу.
Ан прекомерна глава изливања или брзина протока метала може повећати ерозију премаза, док претерано висока температура изливања може да убрза термичку деградацију и реакције ватросталног метала.
Обрнуто, претерано ниске температуре могу проузроковати погрешне радње и непотпуно пуњење.
Вакуум се такође мора пажљиво контролисати. Иако је вакуум неопходан за сабијање песка и евакуацију гаса, претерано висок ниво вакуума може увући растресити песак или фрагменте премаза кроз постојеће пукотине.
Карактеристике песка су још једно разматрање. Неодговарајућа дистрибуција величине зрна може повећати продирање песка, ерозија, или лоша евакуација гаса.
Оптимална комбинација од ниво вакуума, Температура изливања, брзина пуњења, и спецификација песка стога треба успоставити за сваку легуру и геометрију ливења уместо да се примењује као универзална поставка.
Руковање узорком и оштећење калупа
Дефекти укључивања могу настати пре изливања ако се обложени узорак пене оштети током транспорта, скупштина, пуњење песком, или вибрационом калупу.
Агресивно пуњење песком или прекомерне вибрације могу изазвати пукотине и струготине у осушеном премазу, посебно око танких пресека и гејт веза.
Ови дефекти могу остати сакривени након што је шаблон закопан у песак и постају очигледни само када су инклузије изложене током машинске обраде.
Контролисана секвенца обликовања је стога неопходна: шаблон треба да буде адекватно подржан пре него што се примени јаче вибрације, а систем заливања не би требало да буде савијен или механички поремећен током сабијања.
Чистоћа растопљеног метала
Не потичу сви инклузији из калупа. Оксиди, шљака, ватросталне честице, и друге неметалне инклузије већ присутне у растопљеном металу такође може да се заглави током пуњења.
Ефикасна контрола стога захтева пажњу на цео ланац обраде метала, укључујући топљење, уклањање шљаке, контрола температуре, инокулација или третман где је применљиво, трансфер, и сипа.
Скидање шљаке, филтрација, и одговарајуће дизајниране функције затварања или хватања шљаке могу додатно смањити количину неметалног материјала који улази у шупљину.
4. Студије случаја: Грешке при укључивању шљаке и корективне мере у ливници ЛангХе
У ЛАНГХЕ ЛАНГХЕ, Контрола укључивања шљаке и песка се третира као проблем инжењеринга процеса, а не као проблем завршне инспекције.
У ливењу изгубљене пене, дефекти инклузије могу настати од ватросталног премаза, монтажа шаблона, операција калуповања, вакуумски систем, дизајн, или чистоће растопљеног метала.
Сходно томе, ефикасна корективна акција захтева корелацију морфологије дефекта са локацијом дефекта и стварним условима процеса.
Следећа три случаја представљају типична Лангхе Сценарији производње у ливници укључујући сиви ливени гвожђе, дуктилни гвожђе, и угљенични челик изгубљени одливци од пене.
Случајеви показују како систематска анализа основног узрока може претворити понављајуће проблеме укључивања у мјерљива побољшања процеса.
Случај 1: Тело хидрауличног вентила од сивог ливеног гвожђа
Позадина
Лангхе Ливница је произвела тела хидрауличних вентила од сивог ливеног гвожђа користећи процес ливења изгубљене пене.
Компоненте су садржале неколико прецизно обрађених заптивних површина и биле су подвргнуте 100% испитивање притиска на 1.6 МПА.
Пошто су заптивне површине накнадно машински обрађене, релативно мали унутрашњи укључци могу бити изложени и изазвати цурење.
Симптоми дефекта
Почетни принос првог пролаза био је приближно 68%. Већина грешака на тесту притиска је праћена подземним инклузијама изложеним на машински обрађеним површинама седишта вентила.
Инспекција система капије дала је важан траг. После истресања, локализовано раслојавање премаза је више пута примећено око спој између улаза и ливења.
Када су делови тркача поломљени ради прегледа, беле зрнасте честице су биле видљиве унутар површине прелома, што указује на присуство унесеног ватросталног или пешчаног материјала.
Анализа узрока корена
Истрага је идентификовала два главна фактора који су допринели.
Прво, ватростални премаз око улазног споја био је знатно тањи него на равним деловима шаре.
Геометрија споја је проузроковала да се премаз неравномерно одлива током потапања, што резултира локално слабом баријером.
На другом месту, калуп је радио под релативно високим константним нивоом вакуума од приближно 0.045 МПА.
Једном када је премаз на споју ослабио, разлика притиска је промовисала кретање растреситог песка кроз дефектно подручје током пуњења.
Дефект стога није приписан само вакууму. Радије, стварни механизам неуспеха био је:
неуједначена дебљина премаза → локална слабост премаза → улазак песка уз помоћ вакуума → заробљавање инклузије → изложеност машинској обради → цурење тестом под притиском.
Корективне радње
Лангхе Ливница је имплементирала две велике модификације процеса. Други ојачани слој премаза је примењен посебно на гејтинг спојеве и друге прелазне регионе високог ризика, повећање локалне дебљине премаза за приближно 60%.
Вакумски систем је такође промењен са рада са константним притиском на контролисани двостепени профил.
Вакуум се у почетку одржавао на приближно 0.025 МПА током ране фазе пуњења и прогресивно се повећавао на приближно 0.038 МПА током завршног дела пуњења.
Сврха је била да се избегне примена прекомерне разлике притиска док је метал први пут улазио у осетљиву гејт област, док и даље обезбеђује довољан вакуум касније у процесу пуњења за стабилност калупа и евакуацију гаса.
Резултат
Стопа пролазности теста под притиском се повећала од 68% до 92%, док шљака- а отпад од инклузије песка је смањен за приближно 71%.
Случај је показао да локални инжењеринг премаза и динамичка контрола вакуума могу бити ефикаснији од једноставног повећања укупне дебљине премаза или одржавања уједначено високог нивоа вакуума током изливања..
Случај 2: Носач аутомобилске шасије од нодуларног гвожђа
Позадина
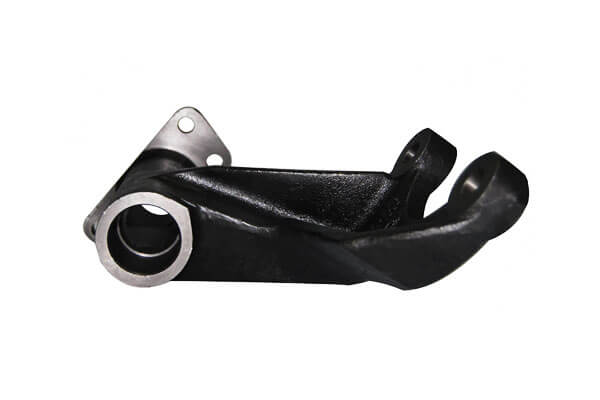
Лангхе Ливнички произведени носачи аутомобилске шасије од нодуларног гвожђа користећи ливење изгубљене пене.
Компоненте су укључивале изложене спољашње површине које су накнадно примљене електрофоретски премаз (Е-премаз).
Зато што је финална фарбана површина имала строге захтеве за изгледом, Релативно мали подземни дефекти могу постати видљиви након премаза.
Симптоми дефекта
Проблем са повременим површинским дефектима је првобитно уочен након електрофоретског фарбања. Мали пликови налик на шљаку јављали су се претежно на горњој површини бравица, са стопом појављивања од приближно 22%.
Занимљиво, дефекти нису били распоређени насумично.
Они су били концентрисани у региону који се налази насупрот примарног улаза, што сугерише да је дефект био повезан са понашањем пуњења или кретањем неметалног материјала, а не да је равномерно распоређена металуршка инклузија.
Анализа узрока корена
Истраживање склопа шаблона открило је да је веза између извода и водилице користила је лабав спој за пресовање. Током вибрационог калупа, зглоб се могао лагано померити, стварање локализованог јаза.
У исто време, почетна амплитуда вибрација коришћена током насипања песком била је превише агресивна.
Пошто су вертикалне површине пенастог склопа у овој фази биле недовољно подупрте, микропукотине су се развиле у осушеном премазу.
Комбинација ова два услова створила је пут за улазак песка:
лабав спојни спој + агресивне ране вибрације → оштећење и отварање премаза → увлачење песка током пуњења → унутрашње инклузије → површински пликови након Е-премаза.
Овај налаз је такође објаснио зашто конвенционална визуелна инспекција након схакеоута није доследно идентификовала проблем: велики део оштећења налазио се испод песка пре изливања и није био лако видљив након ливења.
Корективне радње
Лангхе Ливница је увела интегралну арматурну крагну на споју извод-вода и нанела додатни ватростални премаз око споја како би се побољшала и механичка стабилност и континуитет премаза.
Програм вибрација је касније подељен у две фазе. Након почетног покривања песком, образац је био подвргнут приближно 5 секунде вибрације ниске амплитуде.
Сабијање веће амплитуде је уведено тек након што је пјенасти склоп био довољно окружен и подупрт песком.
Посебан поступак заптивне капице је такође уведен пре коначног затварања калупа како би се спречило да растресити песак уђе кроз горњи систем затварања.
Резултат
Стопа дефекта површине након Е-премаза се смањила са приближно 22% до 4%. Групе одбијања купаца повезане са дефектом су елиминисане.
Случај илуструје важан принцип у ливењу изгубљене пене: Вибрације калупа нису само параметар сабијања; може директно утицати на интегритет премаза и самим тим на чистоћу ливења.
Оптимални профил вибрација мора да обезбеди адекватно сабијање песка без механичког оштећења обложене шаре.
Случај 3: Кућиште пумпе од угљеничног челика
Позадина
Лангхе Ливница је истражила примену ливења изгубљене пене на кућишта пумпи од угљеничног челика као алтернативу конвенционалном ливењу у песак.
Циљ је био да се смањи допуштење за обраду и побољша конзистентност димензија великих пролаза унутрашњег протока.
Компоненте су имале обимне машински обрађене унутрашње површине, чинећи унутрашњу контролу укључивања посебно важном.
Симптоми дефекта
Почетни тестови производње су показали широко распрострањене инклузије на обрађеним унутрашњим површинама протока. Резултујућа стопа отпада је достигла приближно 35%.
Инспекцијом гејт система откривена је изражена ватростална ерозија и површинске жиле дуж клизника.
Расподела дефеката сугерише да је проблем првенствено повезан са деградација превлаке током пуњења челика, него једноставно са шљаком од растопљеног метала.
Анализа узрока корена
Први велики проблем била је употреба система премаза који је првобитно развијен за ливење изгубљене пене од сивог гвожђа.
Његова ватросталност и топлотна чврстоћа биле су недовољне за знатно веће топлотно оптерећење повезано са угљеничним челиком.
Током поливања, премаз се делимично деградирао и еродирао под комбинованим дејством високе температуре, топлотни шок, и силе протока метала.
Други проблем је била прекомерна ефикасна глава за изливање. А 1-тона кутлача генерише релативно велику брзину протока метала при пуњењу спруве, повећање механичке ерозије већ рањивог премаза.
Комбиновани механизам је стога био:
неадекватан ватростални систем → деградација превлаке при високим температурама → прекомерна ерозија протока метала → ватросталне честице које улазе у челик → унутрашње инклузије.
Корективне радње
Лангхе Ливница је заменила конвенционални премаз од гвожђа са а Ватростални премаз са високим садржајем глинице посебно пројектован за ливење челичне пене.
Нови премаз је обезбедио знатно већу ватросталност и топлоту за окружење за изливање челика.
Ефективна висина изливања је такође смањена. Уведен је распоред посуде за сипање на дну, са млазницом постављеном што је могуће ближе посуди за изливање како би се смањило непотребно убрзање и турбуленција метала.
Коначно, температура изливања је смањена са приближно 1560°Ц до 1510°Ц, остајући у оквиру утврђеног процеса за квалитет угљеничног челика и геометрију ливења.
Ове промене су спроведене као координисани пакет, а не као изолована прилагођавања.
Резултат
Стопа отпада од унутрашњег укључивања шљаке се смањила са приближно 35% до 8%, чинећи процес изгубљене пене комерцијално одрживим за примену кућишта пумпе.
Случај такође показује зашто избор премаза мора бити специфичан за легуру.
Не може се аутоматски претпоставити да ће ватростални премаз који је адекватан за сиво гвожђе обезбедити довољну термичку и хемијску стабилност за челик.
Како се температура изливања легуре повећава, ватросталност премаза, врућа снага, отпорност на топлотни удар, а компатибилност метал/премаз постаје све важнија.
Кључне поуке из три Лангхе Фоундри Цасес
Три случаја су укључивала различите легуре и различите геометрије ливења, али откривају заједнички образац: укључивање шљаке је обично последица интеракције између неколико варијабли процеса.
| Случај | Примарни дефектни механизам | Критична променљива процеса | Корективна стратегија | Резултат |
| Тело хидрауличног вентила од сивог гвожђа | Улазак песка кроз слабу превлаку | Дебљина премаза + вакуум | Ојачани премаз и степенасти вакуум | Принос првог пролаза: 68% → 92% |
| Носач шасије од нодуларног гвожђа | Оштећење премаза током обликовања | Снага гејтинга + вибрација | Ојачани зглоб и степенасте вибрације | Површинске недостатке: 22% → 4% |
| Кућиште пумпе од угљеничног челика | Високотемпературна ерозија премаза | Ватросталност премаза + сипајући главу | Превлака са високим садржајем глинице и смањена висина изливања | Инцлусион сцрап: 35% → 8% |
Најважнији закључак је да не постоји универзално „подешавање против инклузије“ за ливење изгубљене пене.
Одговарајући систем премаза, вакуумски профил, вибрациони програм, Температура изливања, дизајн, а спецификација песка мора бити усклађена са геометријом легуре и ливења.
Из тог разлога, Лангхе Ливнички приступ се фокусира на идентификација основног узрока, оптимизација прозора процеса, и анализа локације дефекта а не ослањајући се само на завршни визуелни преглед.
Ова методологија је посебно вредна за хидрауличне компоненте, одливци аутомобила, кућишта пумпе, Тела вентила, и други делови у којима унутрашњи укључци могу постати очигледни тек након машинске обраде или функционалног испитивања.
5. Систематске стратегије превенције и ублажавања
Контролисање инклузија шљаке у ливењу изгубљене пене захтева координисане контроле процеса, а не једне корективне мере.
Најефикаснији приступ је одржавање интегритета премаза, заштити узорак током обликовања, контролишу проток метала и вакуум, и побољшати чистоћу растопљеног метала током производног циклуса.
Оптимизујте ватростални премаз
Ватростални премаз је примарна баријера која одваја растопљени метал од сувог песка.
Требало би да има адекватан рефракторност, пропустљивост, лепак, чврстоћа на собној температури, и врела снага.
Нанесите премаз равномерно у више слојева, уз довољно сушења између слојева. Улазне спојнице и друга подручја са високом ерозијом треба да добију додатно појачање.
Сваки премазани узорак треба прегледати пре обликовања, и шаре са видљивим пуцањем, љуштење, или деламинацију треба поправити или одбацити.
Састављање и обликовање контролног узорка
Пенасти узорак и систем затварања морају остати механички стабилни током пуњења песком и вибрација.
Прикључци за отворе се могу ојачати одговарајућим подупирачима или рукавима где је потребно. Песак у почетку треба лагано унети, а вибрације треба да почну са малом амплитудом.
Већи интензитет вибрација треба применити само након што је узорак адекватно окружен песком.
Посебна пажња је потребна око спруе, тркачке спојеве, и ингатес, где механичко кретање може да напукне ватростални слој.
Спруд такође треба добро затворити и чашу за сипање очистити непосредно пре изливања.
Контролишите температуру изливања и проток метала
Услови изливања треба да минимизирају ерозију премаза уз одржавање адекватне флуидности и потпуног пуњења калупа.
Прекомерна висина изливања, турбуленција, а температура може повећати рефракторну деградацију и увлачење инклузије.
| Типлукциони тип | Типична температура изливања | Типично време заливања* |
| Сива лијевана гвожђа | 1380–1420°Ц | 10–20 с |
| Дуктилни гвожђе | 1420–1450°Ц | 12–25 с |
| Угљеник / нисколегирани ливени челик | 1480–1560°Ц | 15-30 с |
*Типичне референтне вредности за шаржу за сипање од 300–500 кг; стварне параметре треба утврдити према разреду легуре, ливена маса, дебљина зида, дизајн, и опреме.
Капацитет лонца треба да буде разумно усклађен са ливењем. Држање излива за изливање близу чашице спруве смањује висину слободног пада и брзину удара.
Сипање такође треба да остане глатко и непрекидно, избегавајући непотребне прекиде или изненадне скокове протока.
Оптимизујте контролу вакуума
Вакум је неопходан за ливење изгубљене пене јер побољшава сабијање сувог песка, олакшава евакуацију гаса, и подржава пуњење калупа.
Међутим, прекомерни негативни притисак може да увуче песак или фрагменте премаза кроз постојеће пукотине.
За многе ливене гвожђе, радни опсег од приближно 0.025–0,040 МПа се обично користи као полазна тачка. Оптимална вредност у великој мери зависи од геометрије ливења и услова процеса.
Постепени вакуумски профил може бити користан: релативно умерен вакуум током почетног пуњења смањује ерозију премаза, праћено повећаним вакуумом како пуњење напредује.
Вакуум стога треба третирати као а процесна варијабла коју треба оптимизирати, не једноставно максимизирана.
Побољшајте затварање и задржавање шљаке
Дизајн отвора треба да промовише стабилно пуњење док спречава да неметални материјали дођу до критичних региона ливења.
У зависности од легуре и геометрије ливења, систем може да инкорпорира замке за шљаку, ским секцијама, насеља насеља, филтри, или наменске зоне сакупљања.
Керамички пенасти филтери могу пружити додатну контролу неметалних инклузија, иако се њихова употреба мора проценити у односу на потребан проток и температуру ливења.
Одговарајући дизајн капије је посебно важан за компоненте које садрже притисак и високо обрађене компоненте где чак и мале инклузије могу изазвати функционални квар.
Одржавајте одговарајући квалитет песка
Суви песак мора да обезбеди равнотежу између пропустљивост, понашање сабијања, квалитет површине, и отпорност на продирање метала.
Превише груб песак може повећати пенетрацију и дефекте повезане са инклузијом, док прекомерне ситне материје могу да ометају евакуацију гаса и промене понашање плесни.
За многе апликације са изгубљеном гвожђем, 30/50 мрежасти испран силицијум песак је уобичајена референтна спецификација.
Стварну дистрибуцију величине зрна треба одабрати према систему ливења и премаза, уз редовно отклањање казни, прашина, и сломљене честице превлаке.
Побољшајте чистоћу растопљеног метала
Спољашњи песак и инклузије премаза су само део проблема. Оксиди и шљака већ присутни у растопљеном металу могу постати додатни извори неметалних инклузија.
Ефикасна контрола стога почиње у фази топљења и наставља се трансфером и изливањем.
Кључне мере укључују уклањање шљаке, одговарајући третман топљења, контролисаног трансфера, чисте кутлаче, и филтрирање тамо где је технички прикладно.
Општи циљ је спречити и једно и друго егзогене инклузије из калупа и ендогене инклузије настаје у растопљеном металу од уласка у готов одлив.
6. Закључак
Дефекти инклузије шљаке у ливењу изгубљене пене су првенствено узроковане интеракцијом растопљеног метала, ватростални премаз, суви песак, производи распадања пене, вакуумски притисак, и металуршке инклузије.
Најчешћи механизми укључују пуцање или љуштење премаза, слаби спојеви система капије, уношење песка, прекомерна ерозија металног тока, неправилна контрола вакуума, нестабилне операције обликовања, и неадекватна чистоћа растопљеног метала.
Случајеви производње у стварном свету доследно показују да изолована подешавања једног параметра доносе само маргинално побољшање.
Постизање константно ниских стопа укључивања шљаке захтева холистички приступ: оптимизована формулација премаза и примена, ригорозну дисциплину обликовања и руковања, правилно пројектована капија са карактеристикама задржавања шљаке, калибрисани параметри процеса и текућа контрола чистоће растопљеног метала.
Када се систематски имплементира у свим фазама производње, ове мере могу смањити отпад од шљаке на веома ниске нивое, чинећи ливење изгубљене пене одрживим чак и за машински обрађене компоненте са високим захтевима.