

Током мојих 30 и више година радила сам у радњи и менторирала процесне инжењере, Видео сам да превише нових практичара третира прецизност обраде као ништа друго до „да ли се део уклапа у опсег толеранције“.
Гледају димензију на отиску, проверите чељустом, и назови то добрим. Али прецизност иде много дубље од тога.
Од номиналних вредности на нацрту до чипова који долазе са алата, прецизност је вишеслојни систем контроле димензија, интегритет форме, и позиционо поравнање — и погрешно постављање било ког слоја ће избацити цео склоп из колосека.
Слично, квалитет површине се често одбацује као „само козметички“. Не могу да избројим колико сам пута чуо „унутар машине је, нико то не види” — само да гледам како се ти делови троше 5 пута брже или прерано пуцају од површинског замора.
Овај водич разлаже прецизност машинске обраде на њене три основне димензије, пролази кроз пет практичних метода које користимо на поду да бисмо погодили димензионалне мете, и објашњава четири начина на која квалитет површине директно одређује радни век компоненти.
Ово није теорија уџбеника – то су лекције које смо научили по једној одбаченој серији и једном неуспелом огледу на терену.
1. Три димензије прецизности обраде
Свака толеранција на нацрту спада у једну од три категорије: тачност димензија, тачност облика, и тачност положаја.
Нови инжењери се често фиксирају на димензионалне бројеве и игноришу друга два - што је управо начин на који на крају добијете делове који „исправно мере“, али не раде.
Димензионална тачност
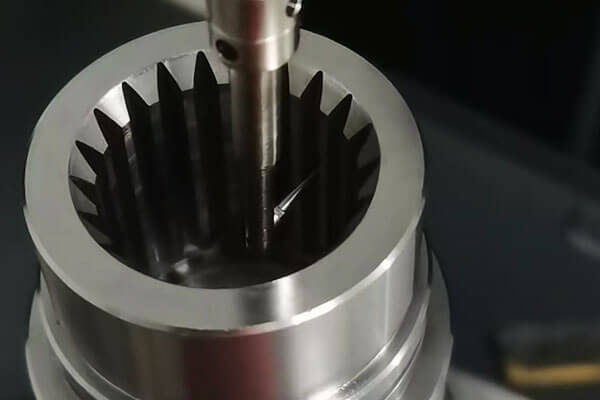
Прецизност димензија описује колико је стварна величина једне карактеристике блиска њеној идеалној номиналној вредности — размислите о пречнику отвора, дужина осовине, или ширина прореза.
То је најинтуитивнија и најчешће мерена димензија прецизности, али се и најчешће погрешно тумачи.
Ево првог правила продавнице које већина нових људи недостаје: називна димензија на цртежу је центар опсега толеранције, не горња или доња граница.
Ако поставите помак алата тачно на горњу границу само да бисте „проверили да ли одговара,” већ сте на пола пута да превазиђете толеранцију чим ваш алат почне да се троши.
Увек циљамо на номиналну вредност на првим резовима, и оставите једнаку маргину са обе стране за хабање.
Звучи основно, али сам видео читаве серије укинуте јер је оператер постављен на ивици толеранције.
Форм Аццураци
Прецизност форме описује колико је карактеристика тачна у односу на њен предвиђени геометријски облик.
Равност, равност, кружност, цилиндричност, и толеранција профила линија сви спадају у ову категорију. Јасно речено: да ли је осовина заправо округла? Да ли је плоча заиста равна?
Ово је тихи убица перформанси монтаже. Једном сам имао гомилу 4140 челичне осовине које су прошле сваку проверу пречника димензија по књизи.
Али када смо их притиснули, певали су и вибрирали тако лоше да смо морали да одбацимо целу трку.
Проблем? Лоша цилиндричност - осовина је била благо овална, по само 0.03 мм, али довољно да неравномерно оптерети лежиште. Сви димензионални бројеви су прошли; тачност форме није успела.
Поситионал Аццураци
Позициона тачност описује геометријски однос између карактеристика: паралелизам између два лица, перпендикуларност између проврта и монтажне површине, концентричност између два отвора, или положај шаблона рупа на кућишту.
Ово је најскупља врста прецизног квара. Ако се шаблон рупа на кућишту мењача помери за 0.1 мм, осовине везују, зупчаници се прерано троше, а цела јединица рано откаже.
Не можете да поправите позициону грешку брушењем или развртањем - уграђено је у подешавање.
Неписана хијерархија продајног спрата
Постоји старо правило приоритета по којем живимо, зарађен деценијама расходованих делова и поноћне прераде: Толеранција облика > Толеранција положаја > Димензионална толеранција
Већина људи претпоставља да је толеранција димензија најтежа, али није. Форма је основа. Ако ваша површина није равна, не можете прецизно измерити паралелизам.
Ако вам отвор није округао, ваше мерење пречника је бесмислено. Ова хијерархија није извучена из стандардног приручника – научена је на тежи начин.
2. Пет практичних метода за постизање тачности димензија
Постизање димензионалних циљева није магија - ради се о одабиру правог метода за јачину звука, толеранција, и геометрија.
Користимо пет основних метода на поду, сваки са својом личношћу, снаге, и замке.
Цут-анд-Три Метход
Класична метода старе школе: узми лагани рез, мери резултат, прилагодите помак алата, и поновите. Постепено се прикрадате коначној величини, никада не сече превише дубоко у једном пролазу.
- Најбоље за: Једнократни делови, прототипови, мале серије послова, и веома чврсте толеранције
- Реалност продавнице: Спор, али непобедив за флексибилност. Ово је прва вештина коју правим сваког шегрта, и потребно је добрих шест месеци да постанеш заиста добар у томе.
Развијате осећај колико ће алат скренути, колико ће топлоте учинити да део расте, и како читати микрометар као да је други језик. - Цатцх: Ради само ако ваш оператер зна шта ради. Лош помак на завршном резу уништава део.
Сетуп Адјустмент Метход
Једном бирате позицију свог алата и радите офсет, затим покрените целу групу са истим подешавањем.
- Најбоље за: Средње и велике производне серије, доследно понављање делова
- Предности: Стабилна тачност, висока ефикасност, доследан квалитет од дела до дела. Ово је радни коњ масовне производње.
- Критичко правило: Увек прегледајте и у потпуности потврдите први комад пре покретања серије.
видео сам 500 делови расходовани за сат времена јер је неко прескочио инспекцију првог дела и померање алата је било 0.2 мм офф.
Метод алата величине
Користите алатку фиксне, калибрисана величина — бушилице, ремерс, броацхес, и све бушилице раде на овај начин. Величина рупе је величина алата, више или мање.
- Најбоље за: Стандардне величине рупа, сплине, и интерних профила
- Предности: Једноставан, доследан, нема сложеног управљања офсетом.
- Цатцх: Ношење алата је тихи убица. Развртач који носи 0.02 мм ће тихо заносити сваку рупу преко трчања, и нећете приметити док не измерите. Морате пратити век трајања алата и заменити га по распореду, не на неуспеху.
Аутоматски & ЦНЦ Цонтрол Метход
ЦНЦ а системи аутоматске контроле у суштини уносе искуство оператера у програм.
Машина мери, компензује хабање алата, и аутоматски се увлачи, са прецизном контролом координата над путањом алата.
- Најбоље за: Сложена геометрија, средње до велике јачине, доследна поновљивост
- Предности: Далеко већа ефикасност и доследност од ручних метода. Сложене контуре и 3Д површине које би биле немогуће ручно су рутина на ЦНЦ млину.
- Тешка истина: Смеће у, смеће ван. Ако је програм погрешан, машина ће само направити грешку брже и доследније од човека.
Видео сам скупље падове због лошег кода него због лоше процене оператера.
Поређење метода контроле димензија
| Метод | Најбољи опсег јачине звука | Типична тачност димензија | Ефикасност производње | Захтев за вештином | Примарни ризик |
| Цут-анд-Три | 1 - 10 комада | ±0,005 – ±0,02 мм | Врло низак | Веома висок (6+ месеци да савладају) | Људска грешка у коначном резу |
| Подешавање подешавања | 20 - 500+ комада | ±0,01 – ±0,05 мм | Високо | Умерен | Грешка при подешавању првог дела изазива серијски отпад |
| Алат величине | 10 - 1000+ комада | ±0,01 – ±0,03 мм | Средње-високо | Низак | Постепено одступање алата |
| Аутоматски & ЦНЦ Цонтрол Метход | 5 - 10,000+ комада | ±0,005 – ±0,02 мм | Веома висок | Високо (вештина програмирања) | Програмска грешка узрокује брзо, доследни недостаци |
Бонус: Образац & Методе позиционе тачности
За тачност форме, ослањамо се на три основна приступа:
- Генерација путање: Прецизна интерполација путање алата на ЦНЦ машинама ствара прецизне профиле слободног облика
- Алат за форму: Алати обликоване форме секу цео профил у једном пролазу за конзистентне попречне пресеке
- Генерисање процеса: Окретање, млевење, и хонинг генеришу округле форме кроз контролисано релативно кретање
За тачност положаја, о златном правилу се не може преговарати: машина све функције које су критичне за положај у једној поставци.
Сваки пут када откопчате и поново причврстите део, уносите грешку у поравнању. Ако можете избушити све рупе у једном стезању, уради то.
3. Квалитет површине: Скривени покретач радног века компоненти
Дакле, погодили сте све своје димензије, твоја форма је добра, ваше позиције су мртве. Јесте ли завршили? Ни близу.
Тај танак горњи слој метала - површина - ће продужити или прекинути радни век дела. Постоје четири начина на која квалитет површине директно утиче на перформансе, а већина нових инжењера познаје само једног од њих.
Отпорност на хабање
Без обзира колико изгледају глатке две површине које се спајају, на микро нивоу додирују се само на врховима профила храпавости површине.
Већа храпавост значи мање, више контактне тачке, брже почетно хабање, и дуже време провале.
Управо због тога нови мотори имају период пробијања: трошите те микроскопске врхове тако да се површине у потпуности спајају и улазе у стабилно хабање.
За апликације са великим оптерећењем, квалитет површине је разлика између 10,000 сати службе и 1,000 сати. Видео сам да скупови тешких зупчаника трају 3к дуже само због смањења храпавости површине од Ра 3.2 то Ра 0.8.
Снага умор
Под цикличним оптерећењем, сваки сићушни траг алата, огребати, а обрада гребена је подизач напона. Заморне пукотине скоро увек настају на површини, у корену врха храпавости.
Ево контраинтуитивног дела: тлачни преостали напон на површини је добра ствар.
Он поништава део затезног цикличког оптерећења, чинећи пукотине теже за покретање и ширење.
Процеси као што је бризгање, брушење ваљком, и хладна завршна обрада су дизајнирани да намерно уграде слој тлачног површинског напрезања.
Људи мисле да само „изглађују површину“ - они је заправо претходно напрежу да би дуже трајала.
Отпорност на корозију
Што је површина глаткија, што је мање пукотина и долина за влагу, загађивачи, и корозивне хемикалије за сакупљање. Питтинг корозија почиње у долинама храпавости површине.
Испустите вредност Ра, и драматично продужавате век трајања корозије. За делове који раде у влажним условима, слана, или киселе средине, добра завршна обрада површине може додати године радног века без других промена дизајна.
За поморске компоненте, крећући се од Ра 6.3 то Ра 1.6 може удвостручити век трајања корозије.
Фит & Стабилност склопа
Ово је ефекат који се највише занемарује. Два дела са истим номиналним уметком могу се понашати потпуно различито ако је њихова храпавост површине различита.
Већа храпавост значи да се врхови ломе при монтажи, дајући вам мање ефективне стварне сметње.
Још горе: преостало напрезање од машинске обраде може се опустити током времена, што доводи до благог померања димензија. Једном сам имао серију прецизних чаура које су прошле сваку инспекцију одмах након обраде.
Спаковали смо их, стави их у магацин две недеље, а кад смо отишли да их састављамо, половина њих не би одговарала.
Унутрашњи резидуални стрес се опустио, а величине су се помериле таман толико да се скину. Никада не прескачите ослобађање од напрезања за делове са прецизношћу.
4. Већа слика: Прецизност и квалитет су системски индикатори
Ево највеће лекције коју сам научио 30 године: прецизност обраде и квалитет површине нису изоловани, независне метрике. Они су видљиви резултат читавог производног система.
Крутост машине, ношење алата, топлота резања, унутрашњи резидуални напон, вибрација вретена, тачност фиксирања — сваки појединачни фактор у процесу се појављује у завршном делу.
Ако јурите за доследном прецизношћу, не можете само да се "трудите више" на машини. Морате погледати цео систем.
Разумевање ових узрочно-последичних веза — како се хабање алата појављује у димензионалном померању, како се брзина резања показује у завршној обради површине, како се фиксирање појављује у позиционој грешци — много је вредније од памћења табела толеранције.
Свако може да потражи вредност толеранције. Инжењер који зна зашто постоји толеранција, и шта утиче на то, је онај који одржава линију.
Финал Тхоугхт
Добра машинска обрада се не односи на ударање бројева на отиску. Ради се о разумевању шта ти бројеви значе, како су створени, и како утичу на део када је у употреби.
Савладајте три димензије прецизности, поштовати снагу квалитета површине, и видите цео систем иза чипа — и решићете проблеме пре него што се догоде, не након што је серија расходована.

