У рударској индустрији, Поузданост компоненти није брига о трошковима у позадини — она је основни покретач производње и профитабилности.
Једно неуспело ливење — истрошена спирала пумпе за стај, напукла плоча чељусти дробилице, поломљена кука за подизање — може искључити читав круг обраде, операције обрачуна трошкова $100,000 за прекорачење $500,000 дневно у изгубљеној производњи и хитном одржавању.
Из тог разлога, рударски одливци су много више од генеричких металних облика: они су пројектоване хабајуће и структурне компоненте које морају да раде поуздано у неким од најтежих радних услова на свету: абразивна руда, кисела рудничка вода, тешка ударна оптерећења, циклични замор, и екстремне температуре.
Превише рударских операција третира хабајуће одливе као робу за једнократну употребу, проналажење најјефтинијег доступног дела и прихватање кратког века трајања као неизбежног.
У стварности, Перформансе ливења се могу веома контролисати кроз циљани избор легуре, оптимизовано инжењерство процеса ливења, Дизајн за производњу, и површинску заштиту специфичну за примену.
У ливници ЛангХе, провели смо деценије у пројектовању и производњи одливака високих перформанси по мери за површинско и подземно рударство, прерада минерала, и операције руковања расутим материјалом.
1. Шта су рударски одливци?
Рударски одливци су металне компоненте произведене уливањем растопљеног метала у калуп за стварање делова који се користе за екстракцију, дробљење, преношење, млевење, пумпање, класификација, и опрема за прераду минерала.
За разлику од једноставних одливака опште намене, рударске компоненте су обично дизајниране око једног или више захтевних услова рада:
- Висока статичка и динамична оптерећења
- Ударно и ударно оптерећење
- Абразивно хабање
- Циклични замор
- Ерозија стајњака
- Корозија у срединама за влажну обраду
- Повишени локални напони
- Дуги радни сати са ограниченим могућностима одржавања
Процес ливења је посебно вредан за рударску индустрију јер су многе рударске компоненте велике, тежак, структурно сложен, или је тешко економски произвести од гредице или плоче.
Правилно дизајниран одлив може да интегрише ребра, шефови, места уградње, закривљени проточни пролази, дебели конструктивни пресеци, а сложену спољашњу геометрију у једну компоненту.
Ово смањује потребу за вишеструким произведеним деловима и може поједноставити монтажу уз одржавање захтеваног структуралног интегритета.
2. Материјали за рударске одливе: Одабир праве легуре за посао
Избор материјала је једна од првих одлука која одређује перформансе рударског ливења.
Исправну легуру треба изабрати у складу са доминантним механизмом квара, а не једноставно бирањем најтврђег или најјачег доступног материјала.
На пример, компонента изложена јаком удару може захтевати јачи нагласак на жилавости, док компонента која непрекидно ради у абразивној суспензији може захтевати другачију микроструктуру и ниво тврдоће.
Одливци од угљеника и нисколегираног челика
Угљенични и нисколегирани челици се широко користе за тешке рударске компоненте које захтевају комбинацију чврстоће, жилавост, и поузданост конструкције.
Типичне апликације укључују:
- Кућишта опреме
- Оквири и носачи
- Велике заграде
- Компоненте точка и главчине
- Компоненте конструктивне везе
- Тешка тела машина
Њихова главна предност је могућност постизања корисних комбинација чврстоће и жилавости кроз дизајн легуре и термичку обраду.
За велике рударске одлитке, међутим, дебљина секције, брзина хлађења, и униформност термичке обраде мора се пажљиво размотрити јер механичка својства добијена на површини можда не представљају оне у тежим пресецима.
Одливци од високолегираних челика и челика отпорних на хабање
Тамо где абразивно хабање доминира условима рада, више легирани ливени челици могу пружити боље решење.
Ови материјали се обично бирају за компоненте које су изложене:
- Клизна абразија
- Абразија удубљења
- Поновљени утицај минерала
- Контакт честица велике брзине
- Озбиљно руковање рудом
Отпорност на хабање се не повећава једноставно пропорционално тврдоћи. Ако је компонента направљена претерано тврда без довољне жилавости, удар може довести до ломљења или пуцања.
Стога, практични циљ је обично равнотежа између тврдоће, жилавост, микроструктура, и начин стварног хабања.
Ливено гвожђе и дуктилно гвожђе
Ливено гвожђе и нодуларно гвожђе могу бити веома ефикасни за одабране рударске апликације где је комбинација способности ливења, пригушивање вибрација, обрада, а цена је повољна.
Нодуларно гвожђе је посебно корисно када су потребне веће механичке перформансе у поређењу са конвенционалним сивим гвожђем.
Може се применити на кућишта, навлаке, Структурне компоненте, и други делови машина код којих екстремни удари или хабање нису доминантна брига.
Избор материјала треба и даље узети у обзир величину секције, матрична структура, топлотни третман, и сервисно окружење.
Нерђајуће и специјалне легуре
Мокра прерада минерала ствара другачији скуп изазова.
У тим окружењима, компоненте могу наићи на воду, раствори који садрже хлорид, Корозивне хемикалије, и абразивне чврсте материје истовремено.
Нехрђајући челичан, Дуплек нехрђајући челик, и друге специјалне легуре се стога могу узети у обзир за:
- Кућишта пумпе
- Подметач
- Тела вентила
- Раздјелнике
- Компоненте за контролу протока
- Опрема за хемијску обраду
У овим апликацијама, корозија и хабање могу деловати истовремено, па одабир легуре само због механичке чврстоће није довољан.
3. Главни механизми кварова у рударским одливцима
Рударски одливци не успијевају предвидљиво, обрасци који се могу дијагностиковати. Разумевање ових начина квара је први корак ка продужењу радног века.
Абрасиве Веар
Абразивно хабање је најчешћи начин квара, рачунајући отприлике 45% свих замена рударских одливака.
Настаје када тврде честице руде, силиција, или каша пробија по површини компоненти, прогресивно уклањање материјала.
У системима велике тонаже, лактови од необложеног ливеног гвожђа могу се истрошити за само 3–6 месеци када се рукује рудом са високим садржајем силицијум диоксида. Скала степена хабања са тврдоћом честица, брзина, и угао удара.
Умор од удара & Прелом
Поновљено ударно оптерећење — од гњечења, дампинг, или удар тешког материјала — изазива микропукотине при концентрацијама напона, који се пропагирају са сваким циклусом до катастрофалног лома.
Ово је најчешћи начин квара за чекиће за дробљење, канте зуби, и гризли шипке.
Крхке легуре као што је бело гвожђе су посебно подложне ударном лому под великим оптерећењем или оптерећењем великим честицама.
Ерозија-Корозија
У киселој или сулфидној рудничкој води и муљним срединама, корозија и абразија делују синергијски.
Корозија слаби површински слој, који се затим брзо одстрањује кашом, излагање свежег материјала даљој корозији.
Овај комбиновани режим деградира компоненте 2–4 пута брже него било који механизам сам, и водећи је узрок превременог квара у компонентама пумпе за муљ и цевовода.
Структурално преоптерећење
Изненадна тешка оптерећења — као што је удар кашике, догађаји подизања дизалице, или заглављене дробилице — могу премашити границу течења и изазвати трајну деформацију или катастрофални лом.
Ови кварови су често изненадни и носе значајан ризик за безбедност и производњу.
Термални замор
У операцијама обраде на високим температурама као што су пећи, печењаре, и системи за напајање топљења, циклично загревање и хлађење ствара термички стрес који иницира површинско пуцање.
Временски, пукотине се шире и интегритет компоненти се губи.
4. Како избор процеса ливења утиче на перформансе рударских компоненти
За рударске компоненте, избор процеса ливења директно утиче на исправност ливења, Димензионална стабилност, захтеви за машинску обраду, квалитет површине, и поузданост услуге.
Кућиште дробилице, кућиште муљне пумпе, тело вентила, или велики структурални ливени сви могу бити произведени ливењем, али њихови процесни захтеви могу бити веома различити.
Тачан пут ливења треба да буде одређен величином компоненте, геометрија, легура, дебљина зида, сервисно оптерећење, Јачина производње, Димензионални захтеви, интерни захтеви за квалитет, и стратегију обраде.
Ниједан процес ливења није универзално супериоран.
Поређење главних процеса ливења за рударске компоненте
| Процес ливења | Типичне рударске апликације | Кључне предности | Главна ограничења |
| Ливење песка | Велика кућишта пумпе, кућишта дробилица, оквир, навлаке, тешки структурни делови | Веома флексибилан; погодан за велике и тешке ливење; подржава широк спектар легура; релативно економичан алат | Можда ће бити потребно више машинске обраде; обрада површине и тачност димензија су генерално нижи од процеса прецизног ливења |
| В-процес ливење | Велика тела пумпе, Тела вентила, кућишта, навлаке, оквир, сложени одливци тешке индустрије | Суви невезани песак; вакуумско обликовање; добра репродукција површине и конзистентност димензија; ниска производња гаса везана за везиво; Погодно за велики одливци; висока могућност поврата песка | Захтева вакуумску опрему и наменску контролу процеса; унутрашња језгра и сложени пролази захтевају пажљив дизајн |
| Инвестиционо ливење | Делови вентила мале до средње прецизности, заграде, компоненте везане за радно коло, сложени делови за контролу протока | Одличан геометријски детаљ; висока тачност димензија; Блиско-нето облик; смањени додатак за машинску обраду | Већа цена алата и процеса; неприкладан за многе веома велике компоненте |
Лост Фоам Цастинг |
Сложени кућишта, одабране компоненте пумпе, прилагођени делови тешке индустрије | Може да репродукује сложену геометрију; флексибилан дизајн шаблона; корисно за интегрисане облике | Осетљив на квалитет шаблона, премаз, пуњење, и евакуацију гаса |
| Гравитација дие ливење | Одабране компоненте за рударство алуминијума и других обојених метала | Добра поновљивост; релативно добра завршна обрада површине; погодан за репетитивну производњу | Већи трошак алата; ограничена геометријом матрице и величином компоненти |
| Стално калупљење | Одабрана кућишта од обојених метала, навлаке, и механичке компоненте | Конзистентне димензије калупа; добар квалитет површине; поновљива производња | Већа улагања у алате; мање флексибилан за велике или веома сложене делове |
5. Завршна обрада и заштита од хабања
Масивна својства одливака представљају основу за перформансе рударских услуга, али површина је често тамо где је најјаче хабање, утицај, умор, или долази до корозије.
Из тог разлога, Циљана обрада површине може значајно побољшати издржљивост компоненти када је правилно усклађена са стварним механизмом квара.
Циљ није применити најагресивнији третман на целу компоненту.
Ефикаснији приступ је често комбиновање тешког, исплатива основна легура са локализованом површинском заштитом на подручјима изложеним највећем хабању или корозији.
| Површински третман | Функција & Механизам | Потенцијална корист од учинка* | Типичне рударске апликације |
| Хардфацинг Оверлаи | Легура отпорна на хабање се наноси на одабране радне површине како би се обезбедила висока тврдоћа и отпорност на абразивно или ударно хабање. Типични материјали за прекривање укључују стелит и системе на бази хром-карбида. | Отприлике 50–150% дужи век трајања у одговарајућим апликацијама | Похабане ивице дробилице, канте усне, кашаста колена, локализоване зоне хабања |
| Пуцано за љуштење | Производи контролисано заостало напрезање притиска на површини, помаже у смањењу тенденције настанка и ширења пукотина од замора. | Отприлике 30–70% побољшања у трајању од умора у одговарајућим апликацијама | Компоненте са ударним оптерећењем, чекићи, куке, Компоненте огибљења |
| Гума & Полиуретанска облога | Везани еластомерни слој обезбеђује жртву хабајућу површину и помаже да се апсорбује удар честица док смањује директан контакт између суспензије и металне подлоге. | До 2–4 пута дужи радни век за одговарајуће компоненте суспензије | Слурри цеви, кућишта пумпе, цистерне за класификовање |
Хемијска пасивација |
Ствара уједначенију пасивну површину на нерђајућем челику и дуплекс легурама уклањањем слободног гвожђа и површинске контаминације. | Побољшана отпорност на корозију где се одржава одговарајућа припрема површине и контрола процеса | Корозивне компоненте суспензије, вентили за одводњавање, опрема за плутање |
| Термо спреј премаз | Фламе- или керамички или керметски премази прскани плазмом пружају тврду заштитну површину за одабране услове хабања и температуре. | Отприлике 60–120% дужи радни век у погодним применама на повишеним температурама | Компоненте пећи и делови који се хабају при високим температурама |
*Стварно побољшање у великој мери зависи од основног материјала, премазивање или систем третмана, Радни услови, механизам хабања, и квалитет апликације.
Стога ове бројке треба третирати као репрезентативне, а не као универзалне гаранције учинка.
6. Кључни производи које производимо за индустрију ливења у рударству
ЛангХе Фоундри пружа прилагођене ливене компоненте за рударске машине и опрему за прераду минерала.
Специфична легура и рута ливења се бирају према геометрији компоненте и условима рада.
Компоненте дробилице и опреме за дробљење
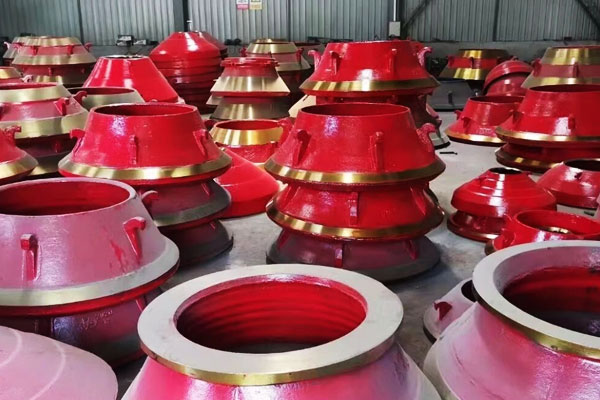
Опрема за дробљење доживљава неке од најтежих услова удара и абразије у рударству.
Типичне прилагођене ливене компоненте укључују:
- Кућишта дробилице
- Оквир
- Компоненте повезане са хабањем
- Монтажне компоненте
- Структурни носачи
- Прилагођени носачи и спојни делови
Кућишта рударских пумпи и компоненте протока
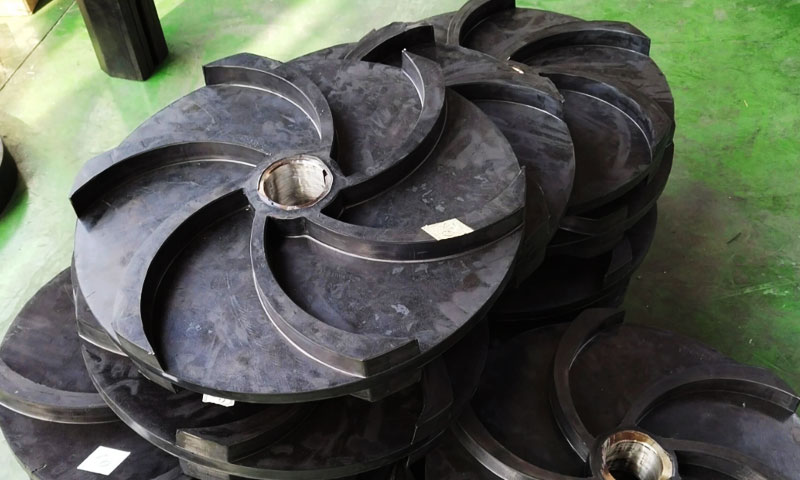
Рудничке пумпе могу да поднесу абразивни муљ, чинећи отпорност на ерозију и хидрауличне перформансе посебно важним.
ЛангХе може произвести по мери:
- Кућишта пумпе
- Навлаке
- Подметач
- Раздјелнике
- Тела протока
- Монтажне компоненте
Тела вентила и компоненте за контролу протока
Системи за рударство и прераду минерала користе вентиле за муљ, водити воду, хемикалије, и процесне течности.
Типичне ливене компоненте укључују:
- Тела вентила
- Навлаке
- Компоненте поклопца мотора
- Цустом манифолдс
- Кућишта за контролу протока
- Прикључне компоненте
Кућишта, Оквир, Чворишта, и структурне компоненте
Велике рударске машине се ослањају на бројне структурне одливе за пренос оптерећења и одржавање поравнања.
Типични производи укључују:
- Кућишта лежајева
- Глацине точкова
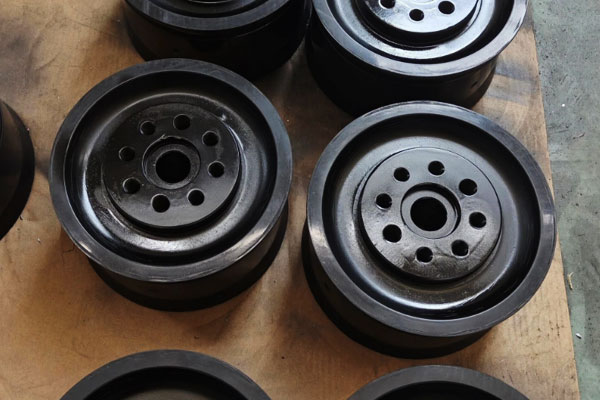
- Кућишта зупчаника
- Структурни оквири
- Носачи за подршку
- Навлаке
- Монтажне основе
- Компоненте механичког повезивања
Прилагођене компоненте за прераду минерала
Опрема за прераду минерала може да садржи сложене пролазе протока и високо локализована подручја хабања.
Одливци по мери омогућавају да се ове геометрије интегришу у компоненту уз задржавање потребне структурне чврстоће.
7. Предности наших производа за индустрију ливења у рударству
Конструисани одливци за рударство по мери могу пружити јасне оперативне и економске предности у односу на стандардне одливке, посебно у опреми која је изложена јаком хабању, утицај, вибрација, и условима непрекидног рада.
Главна вредност долази од подударања материјала, дизајн ливења, и производног процеса до стварног радног окружења.
Проширени радни век
Засновано на теренским подацима наших рударских купаца, ЛангХе применом пројектовани одливци су постигли приближно 30–60% дужи век трајања него стандардни увезени одливци робе у упоредивим применама.
Дужи радни век смањује учесталост замене и такође може да смањи труд и напоре у одржавању повезане са заменом компоненти.
Смањено време непланираних застоја
Конзистентне и предвидљиве перформансе ливења могу помоћи у смањењу неочекиваних кварова узрокованих прераним хабањем или дефектима везаним за ливење.
Наши подаци о купцима говоре отприлике 45% мање непланираних кварова везаних за неуспех ливења након преласка на рударске компоненте које је дизајнирао ЛангХе у применљивим апликацијама.
За рударску опрему која непрекидно ради, ова поузданост је посебно важна јер неочекивани квар компоненте може прекинути не само једну машину већ и повезане производне операције.
Нижи укупни трошкови власништва
Конструисани рударски одливци могу укључивати а 15–30% већи почетни трошак него најјефтиније робне алтернативе. Међутим, сама набавна цена не одражава стварне оперативне трошкове компоненте.
У применљивим случајевима купаца, комбинација дужег радног века и смањеног времена застоја резултирала је проценом 25–40% нижа цена по сату рада у поређењу са јефтинијим алтернативама.
За рударске оператере, ово чини укупне трошкове власништва кориснијом мером од саме јединичне цене.
Доследност серије до серије
Опрема за рударство захтева предвидљиве перформансе компоненти од једне до друге производње.
Контролисана верификација легуре, параметри ливења, топлотни третман, обрада, и инспекција помажу у одржавању конзистентних механичких и димензионалних својстава у серијама.
Ово је посебно важно за компоненте које се троше и одливке са великим оптерећењем.
Варијације у тврдоћи, микроструктура, Квалитет ливења, или димензије у супротном могу довести до недоследних стопа хабања, превремени неуспех, а мање предвидљиви интервали одржавања.
Сите-Специфиц Енгинееринг
ЛангХе не третира рударске одлитке као производе из каталога који одговарају свима. Компоненте се могу конструисати у складу са стварним условима рада, укључујући:
- Врста руде и абразивност
- Карактеристике суспензије и пХ
- Капацитет прераде и тонажа
- Удар и услови оптерећења
- Геометрија компоненти и захтеви за уградњу
- Доминантан механизам хабања
Овај приступ омогућава одабир материјала, дизајн ливења, топлотни третман, обрада, а површинску заштиту треба сматрати једним комплетним производним решењем.
Резултат је рударски одлив дизајниран не само да задовољи потребне цртеже и димензије, али и да обезбеди предвидљиве перформансе, продужени радни век, и нижи оперативни трошкови у предвиђеном рударском окружењу.
8. Приступ ЛангХе Фоундри одливцима за рударство по мери
ЛАНГХЕ ЛАНГХЕ следи структурисано, приступ фокусиран на купца за сваки пројекат рударског ливења.
Корак по корак
| Позорница | Активност | Испоручиво |
| 1. Консултације | Разумети апликацију, оптерећења, животне средине, и историја неуспеха | Спецификација захтева |
| 2. Избор материјала | Препоручите оптималну легуру и термичку обраду | Подаци о материјалу |
| 3. ДФМ & симулација | Оптимизујте дизајн за ливење и перформансе | Извештај о прегледу дизајна |
| 4. Алат за алате | Дизајн и производња шаблона, умире, и језгра | Пакет алата |
| 5. Цастинг | Производите одливе користећи оптималан процес | Звучни одљевци |
| 6. Топлотни третман | Постигните специфицирану микроструктуру и својства | Сертификат термичке обраде |
| 7. Обрада | Критичне карактеристике ЦНЦ машине | Димензионални извештај |
| 8. Дорада површине | Нанети заштиту од хабања или заштиту од корозије | Заврши спецификацију |
| 9. Инспекција | НДТ, димензионалан, механички, и хемијско испитивање | Сертификат квалитета |
| 10. Достава | Пакујте и пошаљите купцу | Испорука на време |
Осигурање квалитета
Ливница ЛангХе одржава ригорозан систем управљања квалитетом:
- ИСО 9001:2015 сертификован
- Потпуна следљивост материјала
- Спектрометрија за хемијску анализу
- Затезан, тврдоћа, и испитивање утицаја
- Рендген, ултразвучни, и инспекција пенетрације боје
- ЦММ димензионална инспекција
9. Закључак
Рударски одливци су много више од металног потрошног материјала за једнократну употребу.
То су критичне пројектоване компоненте чије перформансе директно утичу на продуктивност рудника, трошкови одржавања, и сигурност.
Абразија, утицај, корозија, и умор нису неизбежни – они су предвидљиви начини квара којима се може управљати и минимизирати кроз циљану селекцију легуре, оптимизован дизајн процеса ливења, ДФМ оптимизација, и циљану површинску заштиту.
Највећа грешка коју рударске операције могу направити је набавка одливака само на основу набавне цене.
10–20% уштеђених на јефтином ливењу биће изгубљено много пута у превременој замени, непланирани застоји, и изгубљена производња.
Рад са искусним партнером у ливници који разуме радне услове рударства и инжењеринг компоненти за специфичне режиме квара доноси далеко ниже укупне трошкове власништва и већу укупну доступност опреме.
Како глобалне рударске операције настављају да потичу веће стопе производње, дубља рудна тела, и нижи оперативни трошкови, одливци по мери високих перформанси ће остати основни покретач поузданости и ефикасности.
Ливнице које комбинују експертизу примењеног инжењеринга, свестраност процеса, а ригорозна контрола квалитета ће остати централна за омогућавање овог учинка.
Често постављана питања
Како се рударски одливци могу учинити отпорнијим на хабање?
Отпорност на хабање може се побољшати одговарајућим одабиром легуре, топлотни третман, микроструктурна контрола, оптимизована геометрија, и, где је применљиво, наваривање или друге методе површинске заштите.
Боље је ливење од ковања за рударске компоненте?
Ниједан процес није универзално бољи. Цастинг је посебно погодан за велике, тежак, или геометријски сложене компоненте, док се ковање може дати предност за одређене апликације високе чврстоће.
Тачан избор зависи од геометрије компоненте, материјал, лоадинг, Јачина производње, и захтеви за перформансе.
Можете ли да извршите обрнути инжењеринг и да замените застареле рударске одливке?
Да. Можемо обрнути инжењеринг постојећих истрошених или поломљених одливака путем 3Д скенирања и мерења димензија, репродуковање оригиналне геометрије или надоградња легуре и дизајна ради побољшања перформанси.
Ово је посебно вредно за старије рударске локације са застарелим ОЕМ бројевима делова.
Који су материјали најбољи за ископавање истрошених делова дробилице?
Челик са високим садржајем мангана (Хадфиелд) најбоље је за дробљење са великим ударом. Високо хромирано бело гвожђе је најбоље за абразију под великим стресом са малим ударом. Избор зависи од специфичне примене дробљења.
Може ли ЛангХе произвести велике одлитке за рударство?
Да. ЛангХе производи одливе од 0.1 кг до преко 10,000 кг, зависно од процеса и легуре.
Да ли ЛангХе пружа подршку дизајну??
Да. ЛангХе пружа ДФМ анализу, симулација ливења, Избор материјала, и подршка обрнутог инжењеринга.